
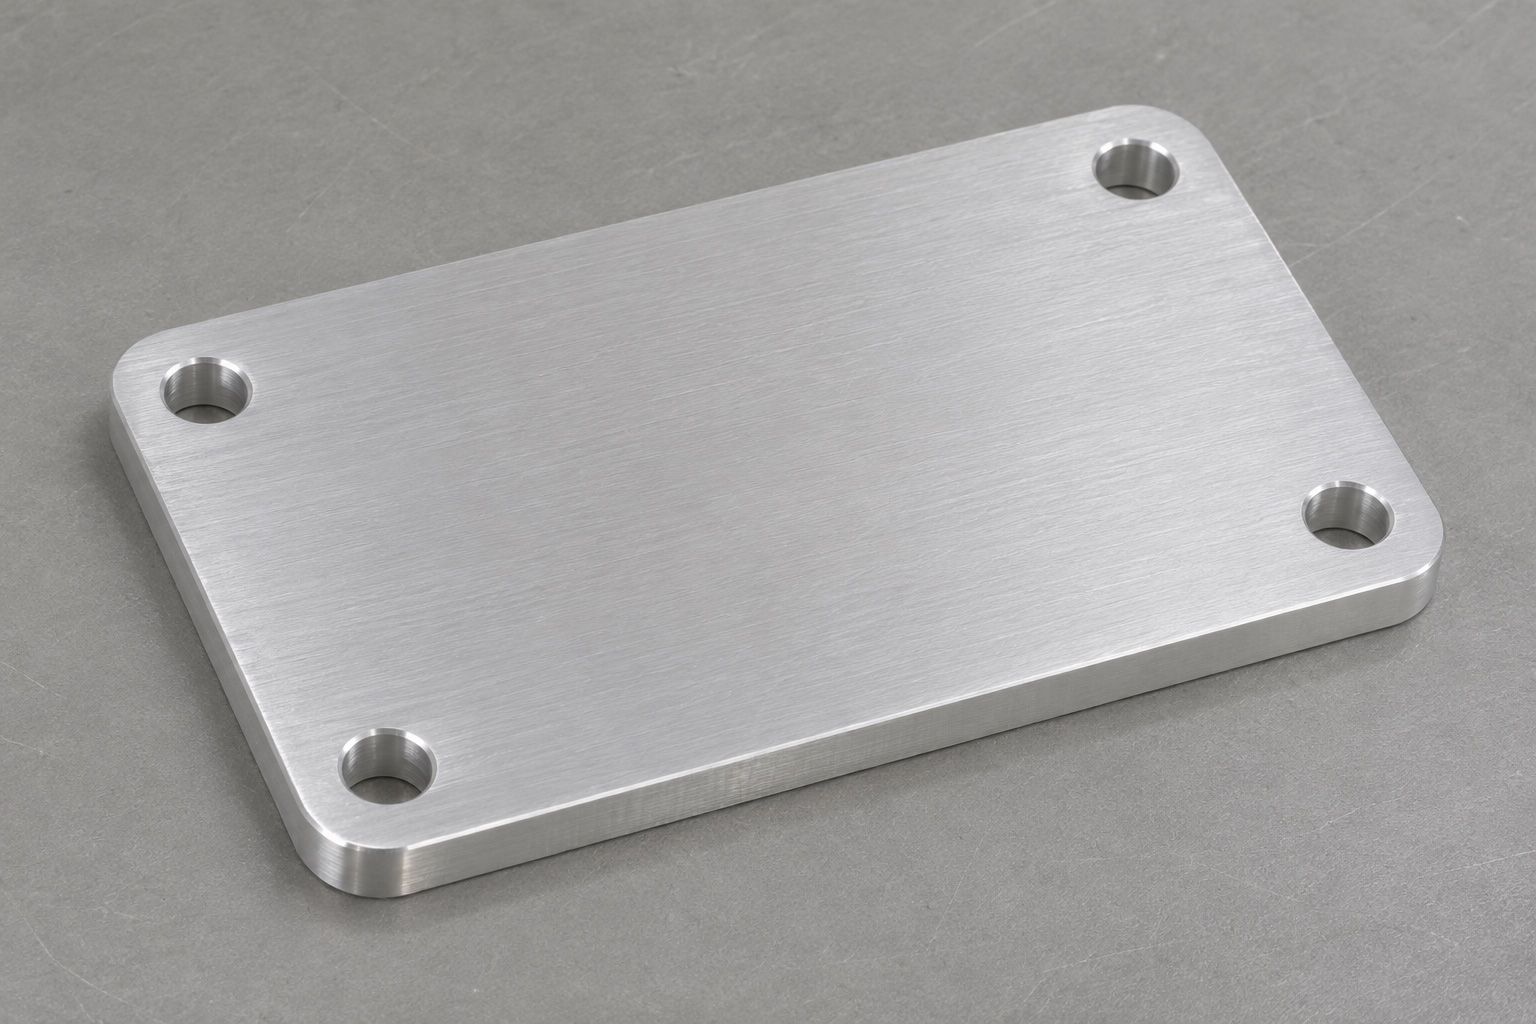
Trägerplatte und Anwendungsgrenzen bestimmen
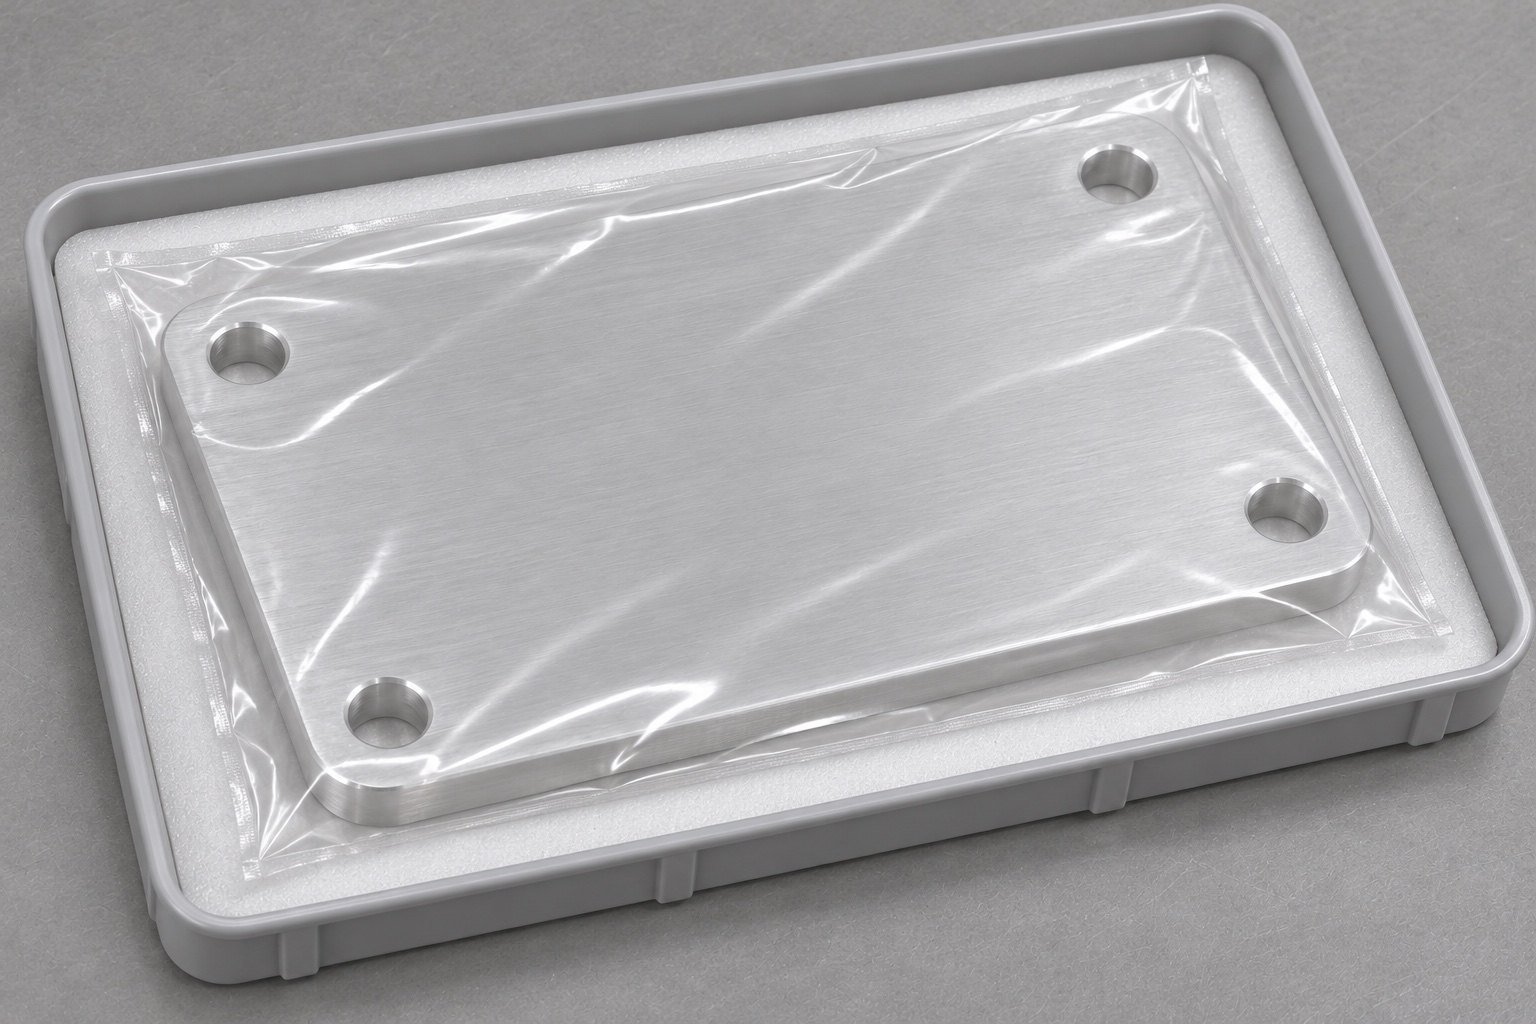
Eine Stirnstützen-Trägerplatte ist eine strukturelle Schnittstelle hinter einer anderen Baugruppe und nicht automatisch die Patientenkontaktfläche selbst. In diesem Leitfaden wird eine einfache 6061-Aluminiumplatte für eine stromlose Funduskamera-Servicehalterung betrachtet: ein flacher rechteckiger Umriss mit abgerundeten Ecken und vier Montagedurchgangslöchern. Das Beispiel schreibt keinen Ersatz für ein klinisches Instrument vor und stellt auch keine Eignung für den Patientenkontakt dar. Definieren Sie die tatsächlichen Verbindungskomponenten und den Zweck der Vorrichtung, bevor Sie entscheiden, welche Abmessungen einer genauen Kontrolle bedürfen. Präzisions-CNC-Fräsen ist am nützlichsten, wenn diese Beziehungen erhalten bleiben, und nicht, wenn jede Abmessung unabhängig von der Baugruppe dieselben unnötig einschränkenden Toleranzen erhält.
Montagefläche von Sichtflächen unterscheiden
Markieren Sie die Fläche, die an der Vorrichtung anliegt, und ermitteln Sie, welche gegenüberliegenden Flächen während der Handhabung geschützt werden müssen. Ein kosmetisches Finish und eine geometrische Anforderung lösen unterschiedliche Probleme. In der Zeichnung sollten der erforderliche Sitzzustand und etwaige Anforderungen an die Oberflächenbeschaffenheit explizit angegeben werden, anstatt sich auf das Wort „glatt“ zu verlassen. Wenn ein Pad oder ein anderes Kontaktelement über der Trägerplatte sitzt, definieren Sie dessen Befestigung unabhängig. Lassen Sie sich von der Aluminiumqualität nicht auf Pad-Kompatibilität, Reinigungsbeständigkeit oder Patientensicherheit schließen. Diese Trennung hilft einem Zulieferer von kundenspezifischen Vorrichtungen für ophthalmologische Geräte zu verstehen, was in der Maschinenwerkstatt geprüft werden kann und was weiterhin in der Verantwortung der Montageebene liegt.
Aluminiumbezeichnung und Lieferzustand angeben
Die Bestellung sollte die beabsichtigte 6061-Bezeichnung und den Werkstoffzustand sowie alle erforderlichen Materialaufzeichnungen angeben. Eine Modelldatei mit dem Namen „Aluminiumplatte“ ist keine vollständige Materialspezifikation. Bestätigen Sie die Rohlingsform und die Menge des zu entfernenden Materials, bevor Sie einen Rohling auswählen. Behalten Sie die mit dem Fertigungslaufzettel verbundene Materialidentität durch Schneiden und Bearbeiten bei. Jeder vorgeschlagene Ersatz muss vor der Herstellung schriftlich überprüft werden. Bei einer Bestellung von CNC-Aluminiumteilen mit geringem Volumen können diese Entscheidungen wichtiger sein als ein kleiner Unterschied in der Zykluszeit, da eine nicht dokumentierte Änderung die Annahmen hinter der Endbearbeitung, der Maßbewertung oder dem Eingangsprüfplan ändern kann.
Montagegerechtes Bezugssystem verwenden
Wählen Sie die Sitzfläche als primären Bezugspunkt, wenn diese mit der Funktion der Baugruppe übereinstimmt, und legen Sie dann Ausrichtung und Position anhand definierter sekundärer Referenzen fest. Suchen Sie das Vier-Loch-Muster innerhalb dieses Systems. Vermeiden Sie es, jedes Loch von einer anderen rauen Kante aus zu bemaßen oder das Außenprofil als Ersatz für die tatsächliche Montagebeziehung zu betrachten. Die Zeichnung sollte die Lochgröße sowie die Position und Ausrichtung des Musters unterscheiden. Überlegen Sie, wie der Prüfaufbau dieselben Referenzen wiederherstellen kann, ohne die Platte zu verbiegen. Wenn die Baugruppe Befestigungsbohrungen mit Spiel statt einer Positionierung über Passstifte verwendet, machen Sie diese Funktion deutlich, damit der Lieferant keine unnötig engen Passungsanforderungen erfindet.
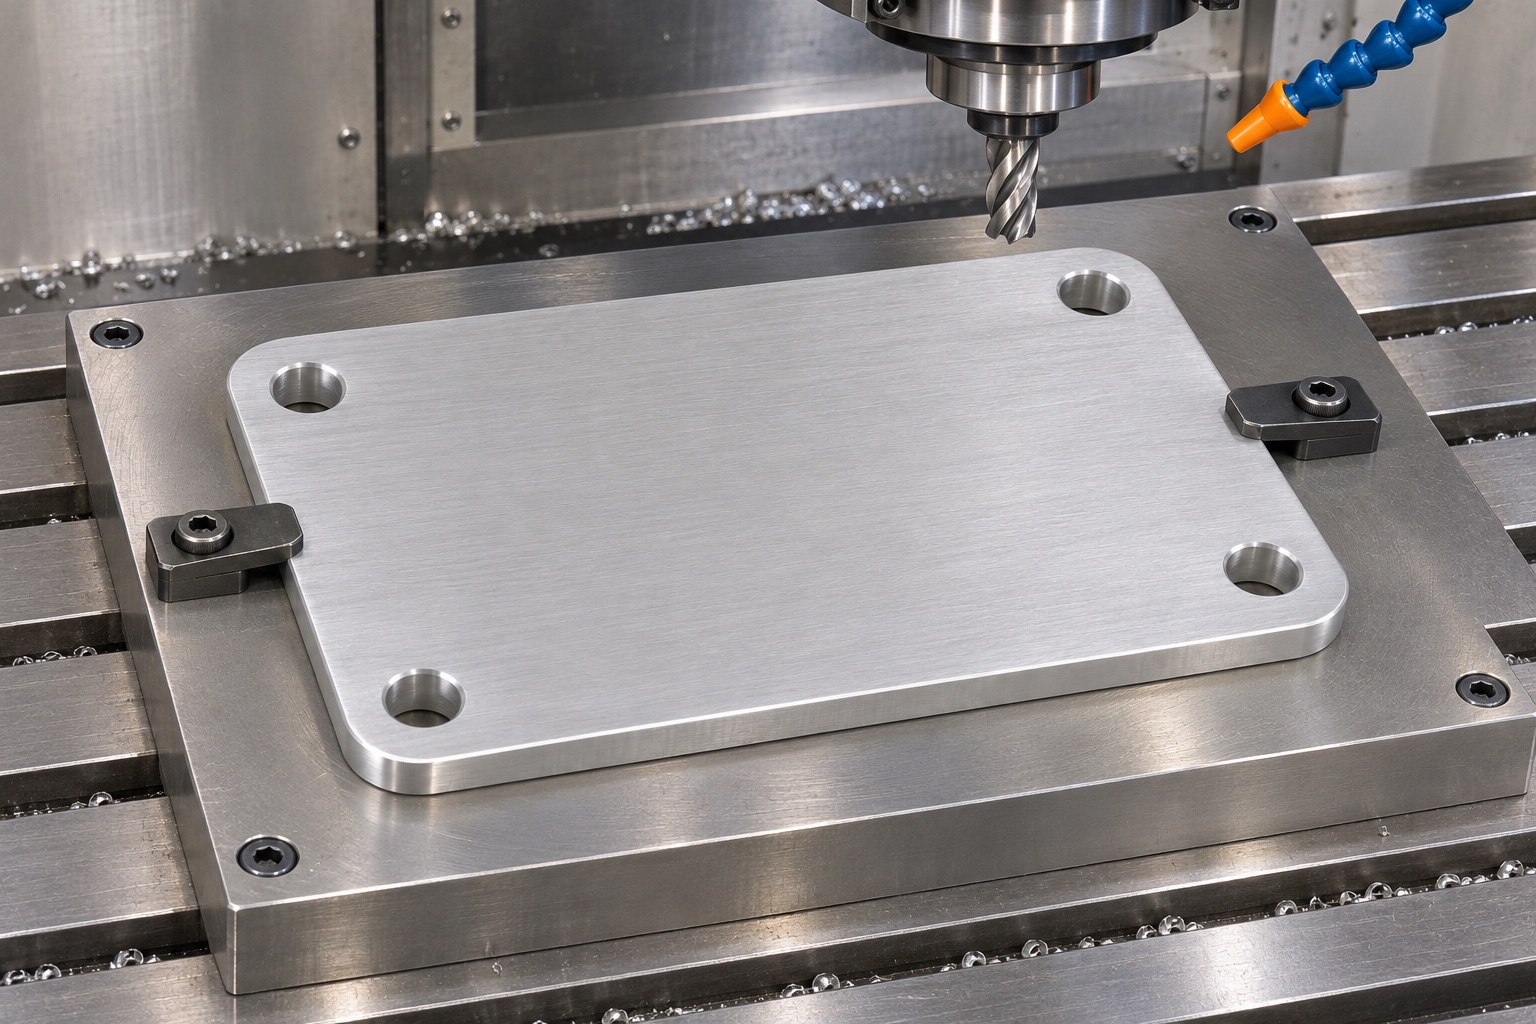
Dicke und Materialabtrag vor dem Schlichten prüfen
Ein flacher Rohling garantiert nicht, dass die fertige Platte nach der Materialentfernung und dem Lösen ihren spezifizierten Zustand erfüllt. Planen Sie Schruppen, Stützen und Schlichten entsprechend der tatsächlichen Geometrie und dem Zustand des Rohteils. Wenn beide Flächen bearbeitet werden müssen, überprüfen Sie die Reihenfolge der Vorgänge und das verbleibende Material für die letzten Durchgänge. Ein Prozessplan kann ein Stabilisierungsintervall oder einen anderen vereinbarten Zwischenschritt enthalten, die Auswahl muss jedoch für die Aufgabe begründet sein und darf nicht auf einem allgemeinen Rezept basieren. Messen Sie das Teil im definierten Zustand nach der Freigabe aus der Werkstückhalterung, da eine nachgiebige Platte anders aussehen kann, wenn sie auf einem Maschinentisch gehalten wird.
Platte ohne Verdeckung des Endzustands abstützen
Die Werkstückhalterung sollte Bewegungen verhindern und gleichzeitig den Zugang zu den erforderlichen Schnittpfaden ermöglichen. Verwenden Sie unter breiten Flächen eine geeignete Stütze und vermeiden Sie eine Konzentration der Klemmkraft in der Nähe einer nicht unterstützten dünnen Kante. Dokumentieren Sie die Auflageanordnung, damit eine Wiederholungscharge nicht davon abhängt, dass ein Bediener sie aus dem Gedächtnis neu erstellt. Eine Vakuumhalterung, weiche Backen oder mechanische Klemmen können jeweils unter unterschiedlichen Umständen geeignet sein; Keine davon ist automatisch für jede Platte die richtige Antwort. Überprüfen Sie vor dem Schneiden mögliche Werkzeugkollisionen und den Zugang zu Montagelöchern. Der Prüfplan sollte auch erklären, wie die Platte gestützt wird, wenn ihr endgültiger geometrischer Zustand außerhalb der Bearbeitungsvorrichtung gemessen wird.
Vierlochbild mit zugänglichen Austritten fertigen
Die repräsentative Geometrie verwendet vier kreisförmige Durchgangslöcher in der Nähe der Ecken und keine versteckten Kanäle oder Schlitze. Wählen Sie Bohr- und Endbearbeitungsvorgänge aus, um die angegebene Lochgröße und Kantenbeschaffenheit zu erfüllen. Stellen Sie sicher, dass die Werkzeuge in einen freien Raum oder eine zugelassene Halterung gelangen können, ohne die Vorrichtung zu beschädigen. Entfernen und prüfen Sie Austrittsgrate, ohne die Löcher durch unkontrolliertes Verschleifen zu vergrößern. Wenn das tatsächliche Design Gewinde oder Senkungen benötigt, zeigen Sie diese Merkmale explizit an, anstatt sie von einem Schraubenmodell zu übernehmen. Die vier Löcher sollten im Bericht identifizierbar bleiben, sodass eine Positionsdiskrepanz nicht durch die Mittelung unabhängiger Messungen über das Muster hinweg verschleiert werden kann.
Ecken und Umfang bewusst fertigbearbeiten
Abgerundete Außenecken können die Handhabung weniger umständlich machen, sind aber dennoch kontrollierte Merkmale. Geben Sie den vorgesehenen Eckenradius und die Kantenbeschaffenheit entsprechend dem tatsächlichen Montagespiel an. Erweitern Sie den Eckenradius während des Polierens nicht, um kosmetische Markierungen zu entfernen, wenn dadurch die Passkontur verändert wird. Halten Sie die Sitzflächen geschützt, während der Umfang fertiggestellt ist. Überprüfen Sie den Übergang zwischen der Vorderseite und der Außenkante, einschließlich der Bereiche in der Nähe der Befestigungslöcher. Ein konsistentes Erscheinungsbild der maschinellen Bearbeitung ist zur Überprüfung nützlich, ein Foto kann jedoch nicht zeigen, dass die angegebenen Abmessungen oder geometrischen Beziehungen eingehalten werden. Verwenden Sie Bilder, um die Komponente zu kommunizieren, nicht um deren Inspektionsnachweise zu ersetzen.
Eloxieren als gesondert freigegebenen Prozess behandeln
Wenn eine Eloxierung oder eine andere Endbearbeitung erforderlich ist, legen Sie deren Art, Anforderungen an das Erscheinungsbild, Maskierung und Inspektionsreihenfolge mit den verantwortlichen Parteien fest. Gehen Sie nicht davon aus, dass eine Beschichtung für jedes Loch oder jede Montageschnittstelle harmlos ist. Der Designverantwortliche sollte entscheiden, wie behandelte Oberflächen in den Endabmessungen berücksichtigt werden und welche Flächen unbehandelt bleiben müssen. Eine blank bearbeitete Platte ist auch möglich, wenn die genehmigte Zeichnung dies erfordert. Keine der beiden Optionen allein stellt die Kompatibilität mit einem bestimmten Reinigungsmittel oder einer Anwendung mit Patientenkontakt sicher. Halten Sie Entscheidungen über die Endbearbeitung der Fertigung getrennt von unbestätigten Behauptungen über Korrosionsbeständigkeit, biologische Sicherheit oder medizinische Zertifizierung.
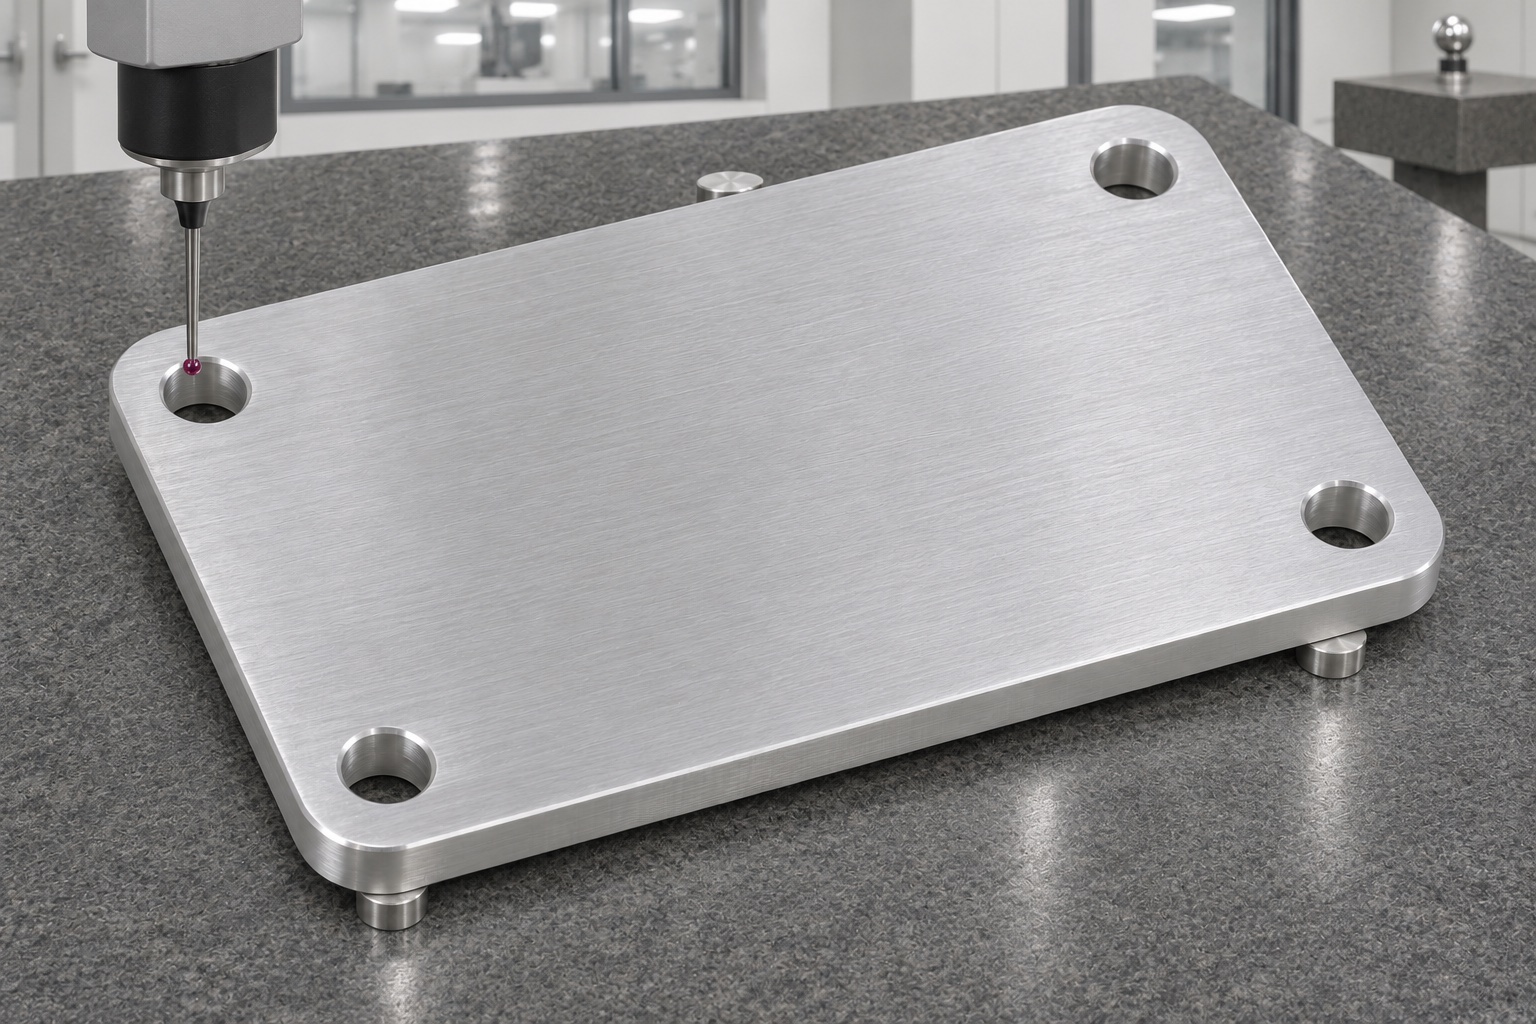
Ausgespanntes Bauteil mit dokumentierter Auflage prüfen
Der Erstmusterprüfplan sollte die Dicke, den definierten Zustand der Sitzfläche, das Außenprofil und die Beziehungen zwischen Montagelöchern abdecken. Geben Sie die für Messungen verwendete Stütz- und Referenzausrichtung an, insbesondere dort, wo Klemmungen das Ergebnis beeinflussen könnten. Verwenden Sie für jede Anforderung geeignete Methoden, anstatt davon auszugehen, dass ein Instrument alles überprüft. Zeichnen Sie tatsächliche Messwerte auf und identifizieren Sie etwaige Zugriffs- oder Auflösungsgrenzen. Eine Prüfung der Prüfstandsmontage kann den Bericht ergänzen, aber eine Platte, die festgeschraubt werden kann, ist im freien Zustand nicht unbedingt geometrisch konform. Behalten Sie bei wiederholten CNC-Fräsaufträgen den genehmigten Prüfaufbau bei, damit Änderungen in der Messmethode nicht als Änderungen am Teil getarnt werden.
Aluminiumflächen bei Reinigung und Verpackung schützen
Vereinbaren Sie vor der Endkontrolle oder dem Versand die Reinigungsmethode, das Trocknungsverfahren und die Verpackungsmaterialien. Halten Sie abrasive Rückstände von der Auflagefläche fern und vermeiden Sie es, mehrere Platten in einem gemeinsamen Beutel aneinander zu reiben. Die individuelle Trennung kann die bearbeiteten Oberflächen schützen und die Teileidentität sichtbar halten. Auf den Etiketten sollten das Teil und die Revision angegeben sein, ohne dass unbegründete Angaben zu Sterilität oder medizinischer Qualität hinzugefügt werden dürfen. Wenn eine Schutzfolie vorgeschlagen wird, bestätigen Sie, dass deren Klebe- und Entfernungsverfahren für die Bestellung akzeptabel sind. Eine sauber aussehende Verpackung stellt keine validierte Sterilbarriere dar, und die Eingangskontrolle sollte sich dennoch an den tatsächlichen Kaufspezifikationen und etwaigen vom Käufer festgelegten Handhabungsbeschränkungen orientieren.
Messbare Vorrichtungsschnittstellen anfragen
Geben Sie die Plattenzeichnung, ein passendes Modell, die 6061-Bezeichnung und den Zustand, die Menge und die beabsichtigte Verwendung des stromlosen Geräts an. Identifizieren Sie das Montagemuster, die Auflagefläche, die Dickenanforderungen und alle zugelassenen Oberflächenbehandlungen. Fordern Sie einen Erstmusterbericht an, der dieselben Bezugsdefinitionen wie die Zeichnung verwendet. Bitten Sie um Klärung der Werkstückhalterung, der Beschichtungszugabe oder des Inspektionszugangs, bevor Sie die Produktion genehmigen. Dies unterstützt ein praktisches, kundenspezifisches CNC-Bearbeitungsangebot für Aluminium, ohne die Platte in einen klinischen Leistungsanspruch umzuwandeln. In der aussagekräftigsten Einkaufsbeschreibung wird erklärt, was passen muss, wie dieser Zustand bewertet wird und welche Verantwortung beim Designverantwortlichen der Baugruppe verbleibt.
FAQ
Ist die Trägerplatte das Patientenkontaktpad?
Nicht in diesem Beispiel. Es handelt sich um eine Strukturplatte für eine stromlose Serviceeinrichtung. Patientenkontaktelemente und deren Eignung bedürfen einer gesonderten Spezifikation und Prüfung.
Welche Materialinformationen gehören in die Ausschreibung?
Geben Sie die beabsichtigte 6061-Bezeichnung und den Werkstoffzustand, die Lager- oder Dokumentationsanforderungen, die Zeichnungsrevision, die Menge und alle genehmigten Oberflächen- oder Ersatzbeschränkungen an.
Warum nach dem Entfernen der Bearbeitungsklammern eine Inspektion durchführen?
Die Einspannung kann die gemessene Plattenform beeinflussen. Der Prüfplan muss die Auflage definieren und den Bauteilzustand nach den Zeichnungsanforderungen bewerten.
Reichen vier Löcher aus, um die Montageschnittstelle zu definieren?
Die Lochdurchmesser, ihr Muster und ihre Beziehung zu den Sitzreferenzen müssen alle angegeben werden. Die Anzahl der Löcher allein definiert keine akzeptable Schnittstelle.
Ist das Eloxieren automatisch inbegriffen?
Nein. Seine Anforderungen, Maskierung, Maßbehandlung und Prüfreihenfolge müssen separat genehmigt werden. Stattdessen kann eine blank bearbeitete Oberfläche angegeben werden.
Kann eine Montagepassprobe den Erstmusterbericht ersetzen?
Nein. Eine zusätzliche Vorrichtungsprüfung überprüft nicht automatisch die Geometrie im ausgespannten Zustand oder alle Zeichnungsanforderungen. Sofern angegeben, sind tatsächliche Dimensionsnachweise weiterhin erforderlich.
tanghangyun@oemach.com