
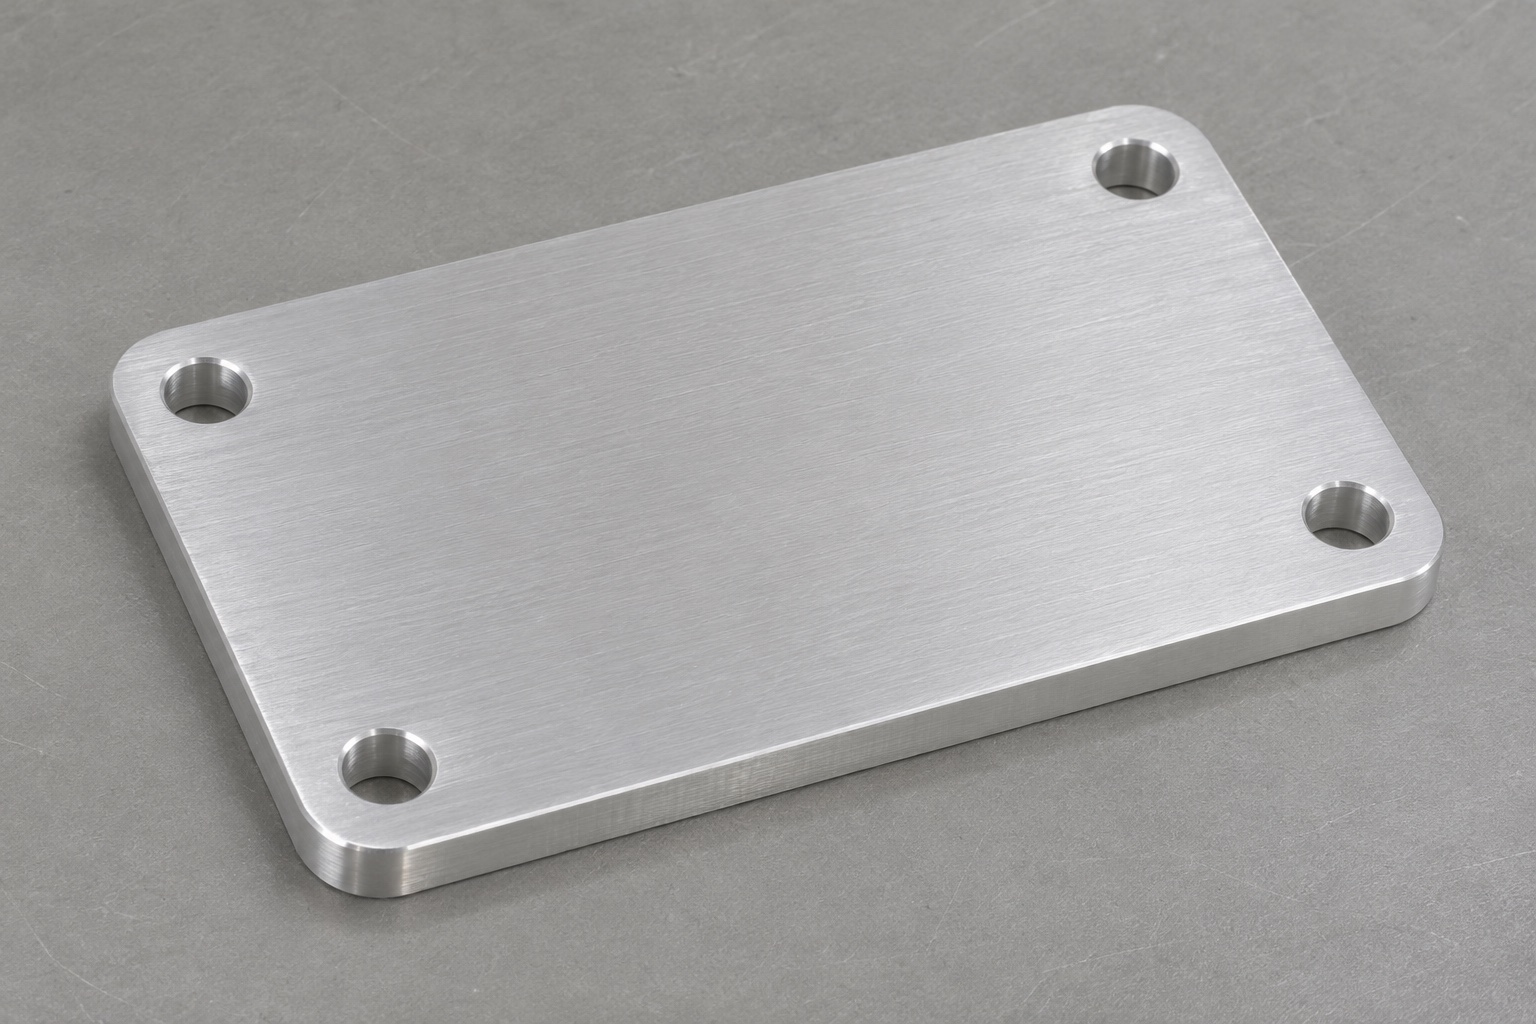
Identifique la placa base estructural y sus límites.
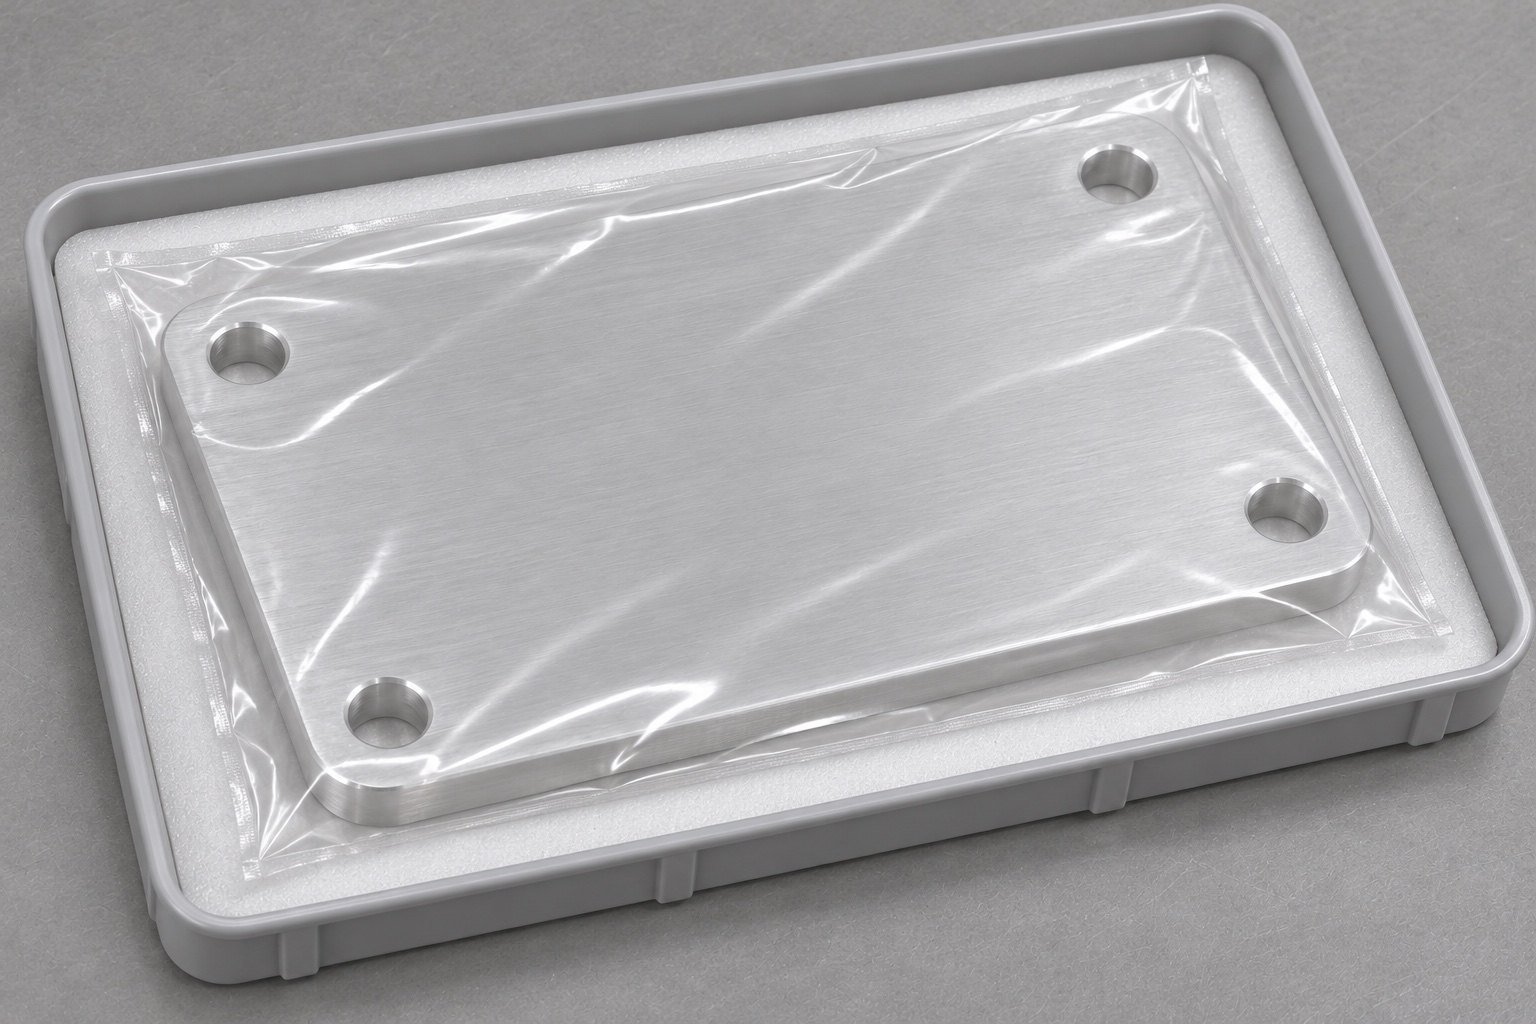
La placa de respaldo es una interfaz estructural, no automáticamente una superficie de contacto con el paciente. El ejemplo es una placa 6061 rectangular, con esquinas redondeadas y cuatro orificios, para un útil no operativo de cámara de fondo de ojo. No prescribe un repuesto clínico. Defina componentes de acoplamiento y función antes de elegir tolerancias. El fresado de precisión debe conservar relaciones funcionales, no imponer la misma exigencia a todas las dimensiones.
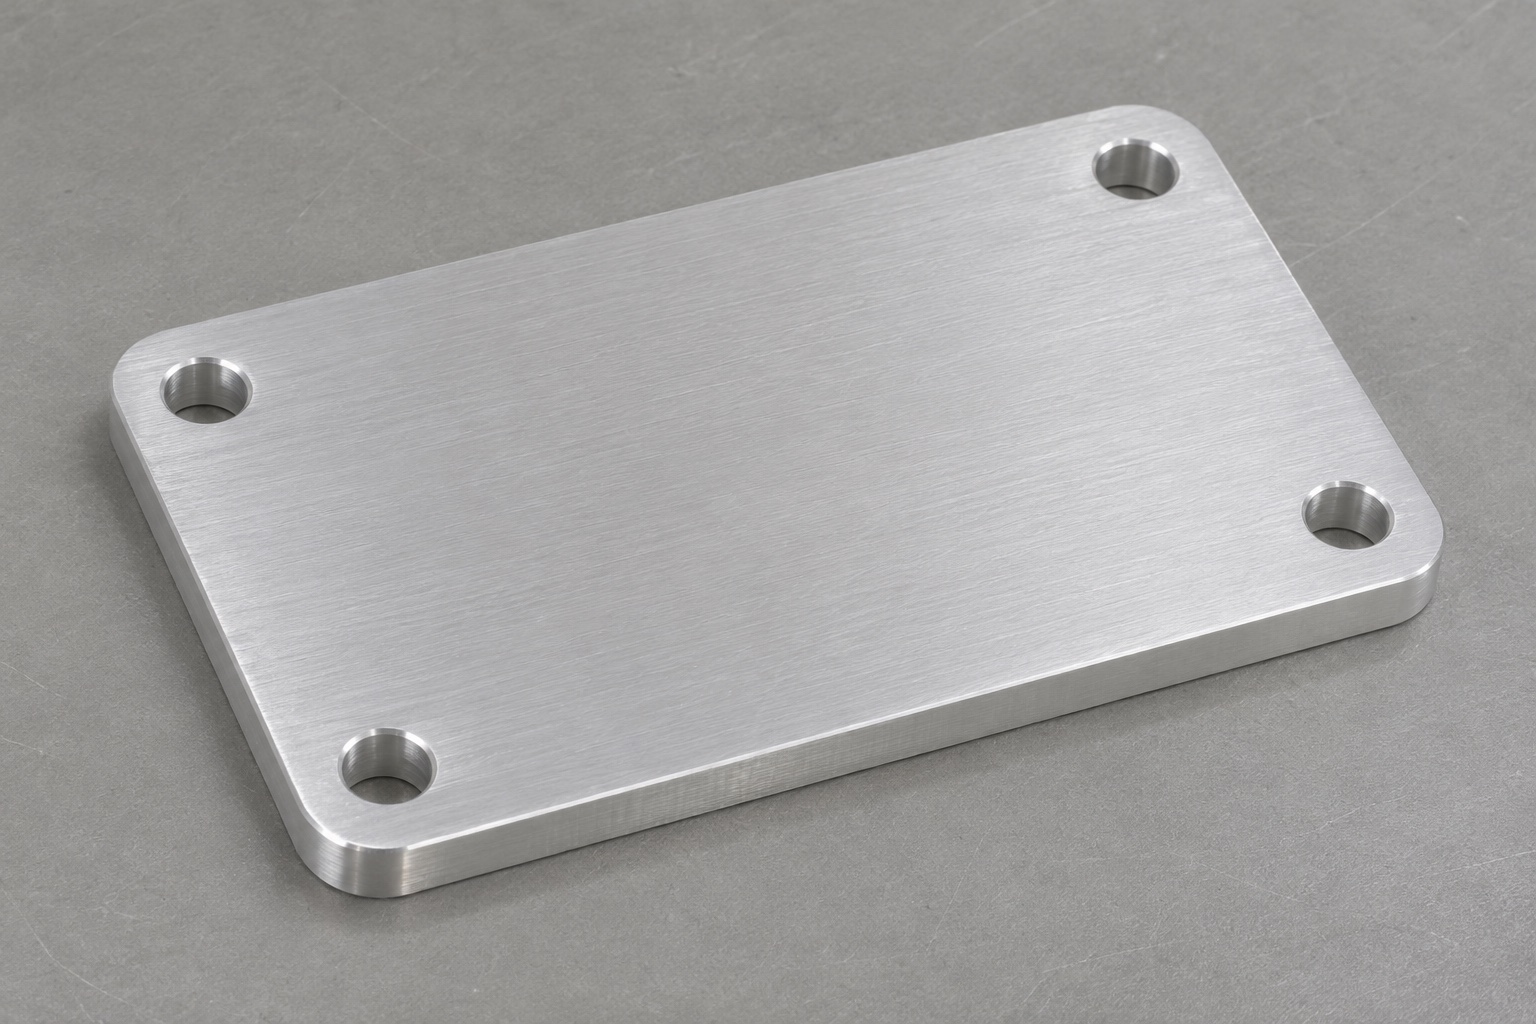
Distinga entre la cara de montaje y las superficies con requisitos estéticos.
Identifique la cara que se apoya contra el dispositivo, así como las superficies opuestas que requieran protección durante la manipulación. Un acabado estético y un requisito geométrico responden a necesidades distintas. El plano debe especificar claramente las condiciones de apoyo y la textura superficial requerida, evitando términos ambiguos como «liso». Si sobre la placa base se coloca una almohadilla u otro elemento de contacto, defina su sistema de fijación por separado. No asuma que el tipo de aleación de aluminio garantiza, por sí solo, la compatibilidad de la almohadilla, su resistencia a los procesos de limpieza o la seguridad del paciente. Esta distinción ayuda al proveedor de componentes para equipos oftalmológicos a comprender qué aspectos pueden verificarse en el taller de mecanizado y cuáles corresponden a la fase de ensamblaje.
Especifique la designación del aluminio y su estado de suministro.
El pedido debe especificar la designación 6061 y el temple (estado metalúrgico) requeridos, junto con cualquier documentación del material que sea necesaria. Un archivo de modelo denominado «placa de aluminio» no constituye una especificación completa del material. Antes de seleccionar la pieza en bruto, verifique el formato del material de partida y la cantidad de material que se debe eliminar. Asegúrese de que la identificación del material permanezca vinculada a la orden de fabricación (hoja de ruta) durante las etapas de corte y mecanizado. Cualquier propuesta de sustitución de material debe someterse a una revisión por escrito antes de iniciar la fabricación. En pedidos de piezas de aluminio mediante CNC de bajo volumen, estas decisiones pueden ser más relevantes que una pequeña diferencia en el tiempo de ciclo; un cambio no documentado podría invalidar las premisas establecidas para el acabado, la evaluación dimensional o el plan de inspección de recepción.
Utilice un sistema de referencias (datum) que refleje el asiento de la pieza en el conjunto final.
Seleccione la cara de apoyo como referencia primaria (datum primario) si esto se corresponde con la función de la pieza en el conjunto; a continuación, establezca la orientación y la posición a partir de referencias secundarias definidas. Sitúe el patrón de cuatro orificios dentro de dicho sistema. Evite acotar cada orificio desde un borde irregular distinto o considerar el contorno exterior como sustituto de la relación de montaje real. El plano debe diferenciar el tamaño de los orificios de la ubicación y orientación del patrón. Considere cómo se establecerán las referencias durante la inspección sin provocar la flexión de la placa. Si el conjunto emplea orificios con holgura en lugar de pasadores de posicionamiento, especifique claramente esta función para evitar que el proveedor asuma, erróneamente, la necesidad de un ajuste excesivamente preciso.
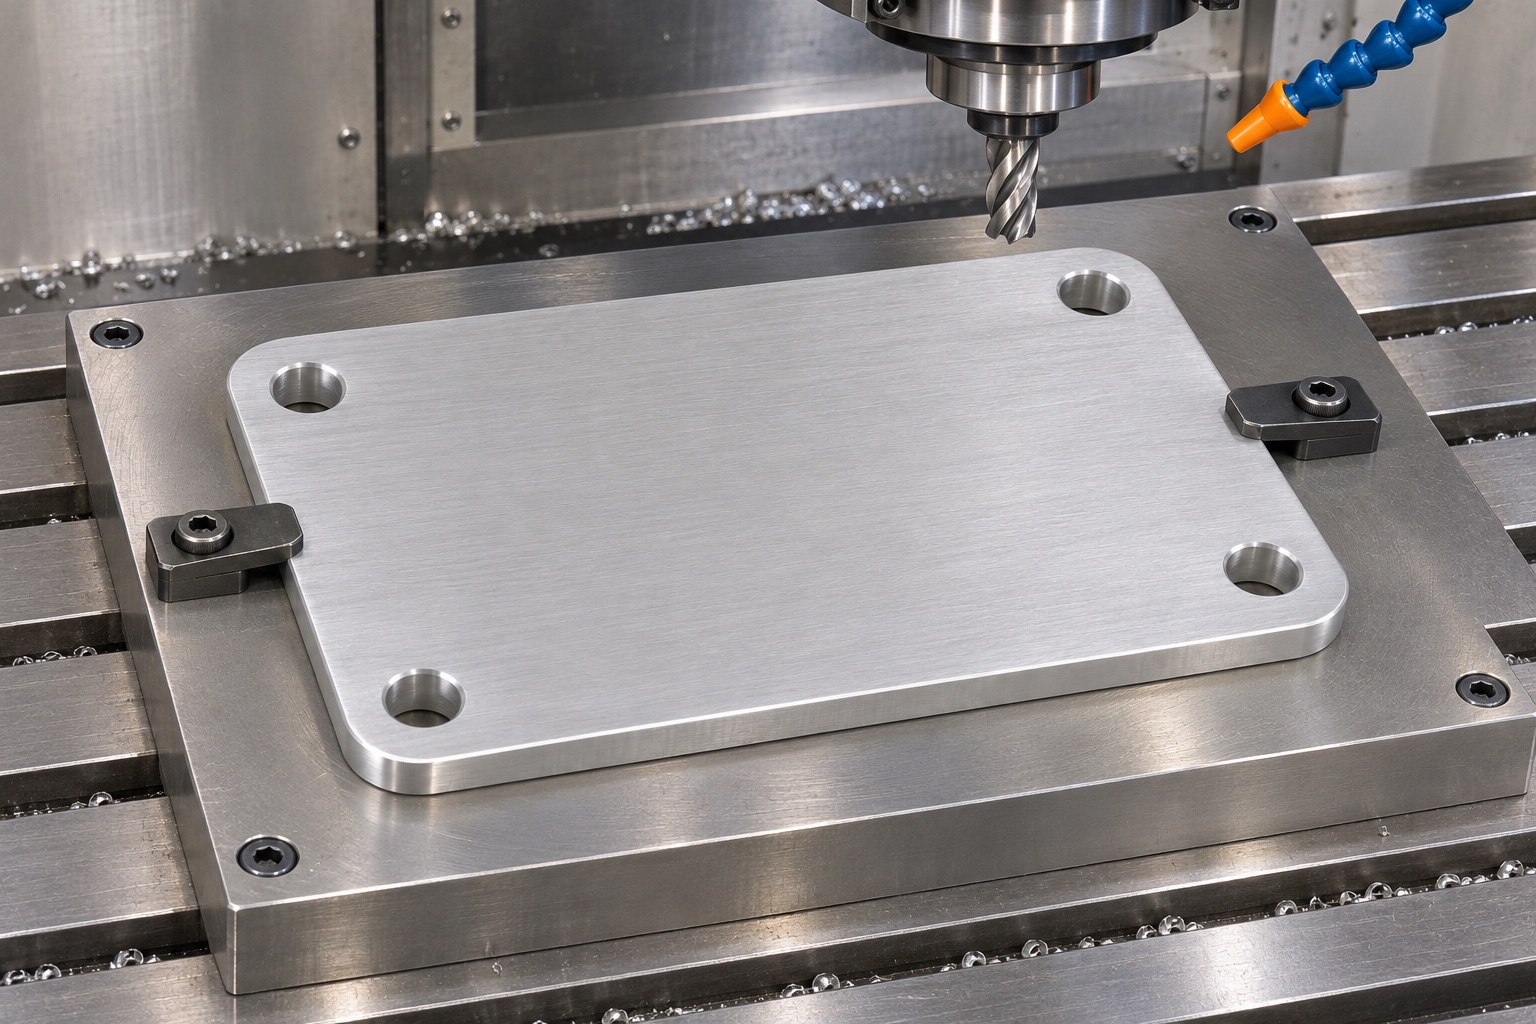
Revise el espesor y la cantidad de material a eliminar antes del acabado.
Un material de partida plano no garantiza la geometría tras mecanizar y soltar la placa. Planifique desbaste, apoyo y acabado para la geometría real. Si se mecanizan ambas caras, revise secuencia y margen final. Una estabilización o comprobación intermedia debe justificarse para el trabajo, no aplicarse como receta universal. Mida en el estado definido fuera de la sujeción: una placa flexible puede parecer distinta mientras permanece restringida contra la mesa.
Sujete la placa de modo que no se oculte el acabado final.
El sistema de sujeción debe evitar cualquier movimiento, garantizando al mismo tiempo el acceso a las trayectorias de corte necesarias. Utilice soportes adecuados debajo de superficies extensas y evite concentrar la fuerza de sujeción cerca de un borde delgado que no cuente con apoyo. Documente la disposición de los soportes para que, en caso de repetir la producción, el operador no tenga que depender de su memoria para recrearla. Dependiendo de las circunstancias, puede resultar apropiado emplear un sistema de sujeción por vacío, mordazas blandas o dispositivos de sujeción mecánicos; no existe una solución única que sea siempre la correcta para cualquier placa. Antes de comenzar el mecanizado, verifique que no haya riesgo de colisión con las herramientas y asegúrese de que los orificios de montaje sean accesibles. El plan de inspección también debe especificar cómo se sostiene la placa al medir su geometría final, una vez retirada del dispositivo de sujeción utilizado durante el mecanizado.
Mecanice la configuración de cuatro orificios teniendo en cuenta el acceso a los bordes.
La geometría de referencia consta de cuatro orificios pasantes circulares situados cerca de las esquinas, sin canales ni ranuras ocultas. Seleccione las operaciones de taladrado y acabado adecuadas para cumplir con las dimensiones de los orificios y las especificaciones de los bordes. Asegúrese de que las herramientas puedan salir hacia un espacio libre o una zona de soporte autorizada, sin dañar el dispositivo de sujeción. Elimine e inspeccione las rebabas de salida, evitando agrandar los orificios mediante un desbarbado incontrolado. Si el diseño real requiere roscas o alojamiento cilíndrico para cabeza de tornillos, incluya estos elementos explícitamente en lugar de deducirlos a partir de un modelo de tornillo. Los cuatro orificios deben poder identificarse individualmente en el informe; de este modo, se evita que una discrepancia en la posición quede oculta al promediar mediciones no relacionadas entre los distintos orificios.
Defina con precisión el acabado de las esquinas y el perímetro.
Las esquinas exteriores redondeadas pueden facilitar la manipulación, pero siguen siendo características controladas. Especifique el radio de esquina deseado y la condición del borde en función de la holgura real del ensamblaje. No aumente el radio de una esquina durante el pulido para eliminar una marca estética si esto altera el contorno de acoplamiento. Mantenga protegidas las superficies de asiento mientras se realiza el acabado del perímetro. Inspeccione la transición entre la superficie y el borde exterior, incluidas las áreas cercanas a los orificios de montaje. Un aspecto mecanizado uniforme resulta útil para la revisión, pero una fotografía no puede demostrar que se cumplan las dimensiones especificadas o las relaciones geométricas. Utilice las imágenes para describir el componente, no para sustituir las pruebas de su inspección.
Considere el anodizado como un proceso aprobado independiente.
Si se requiere anodizado u otro tipo de acabado, especifique el tipo, los requisitos de apariencia, el enmascaramiento y la secuencia de inspección con las partes responsables. No asuma que un recubrimiento es inocuo para todos los orificios o interfaces de montaje. El responsable del diseño debe decidir cómo se tienen en cuenta las superficies tratadas en las dimensiones finales y qué caras deben permanecer sin tratar. También es posible utilizar una placa mecanizada sin recubrimiento, siempre que el plano aprobado así lo indique. Por sí misma, ninguna de estas opciones garantiza la compatibilidad con un agente de limpieza específico o con aplicaciones que impliquen contacto con el paciente. Mantenga las decisiones sobre el acabado de fabricación separadas de cualquier afirmación no verificada sobre la resistencia a la corrosión, la seguridad biológica o la certificación médica.
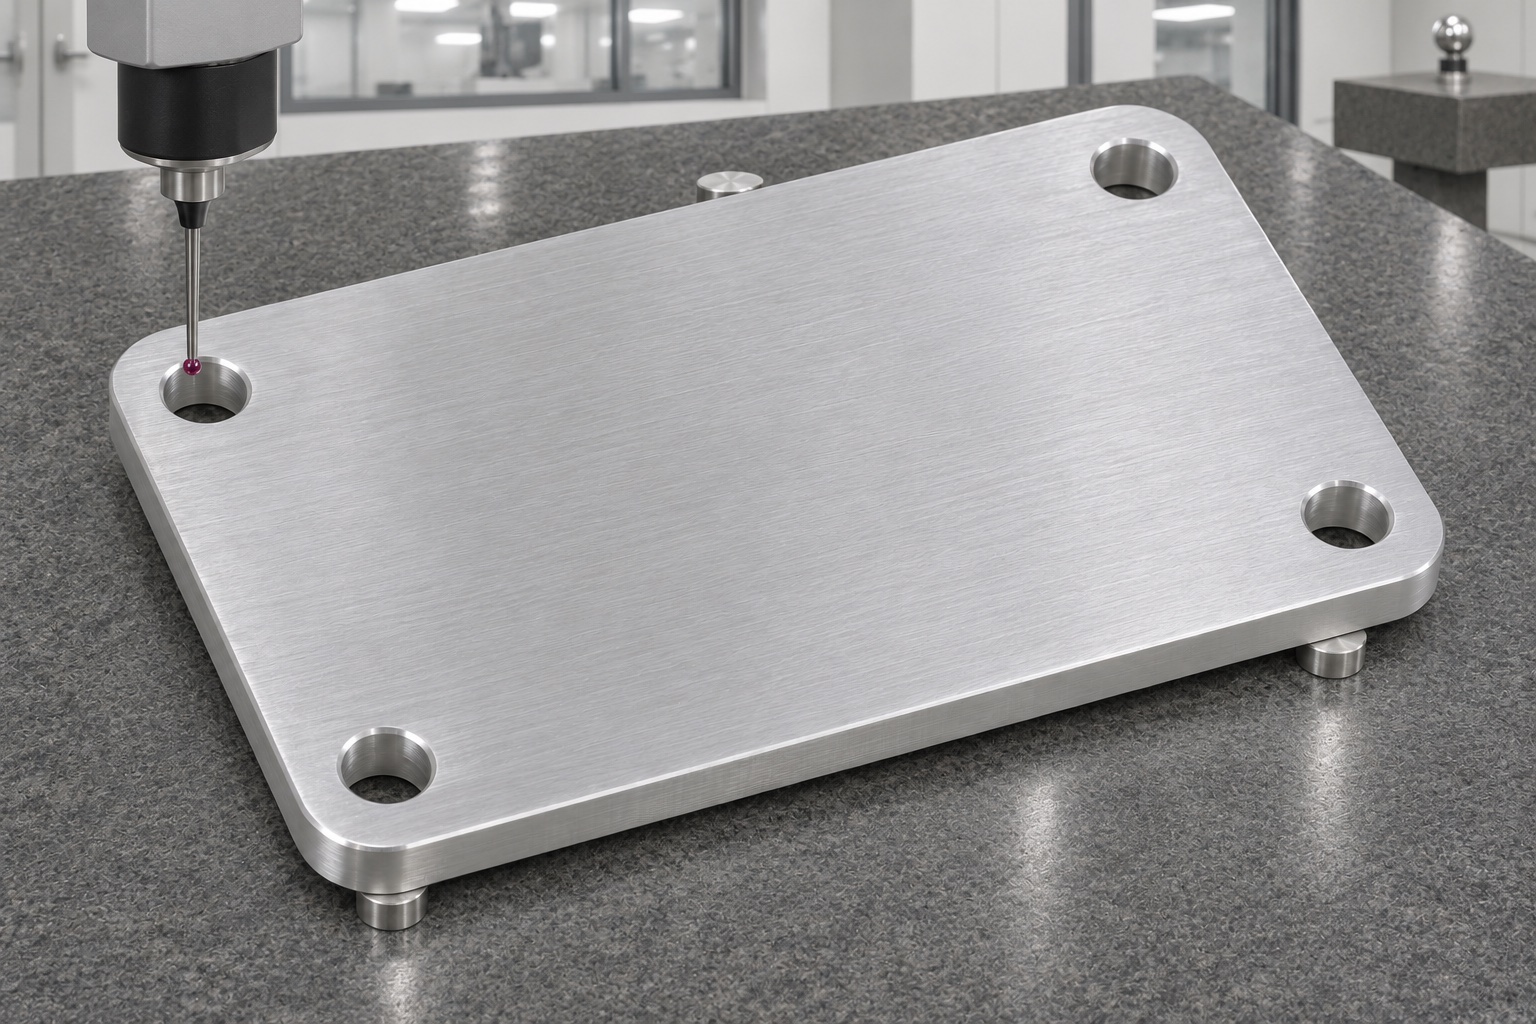
Inspeccione el componente en estado libre y registre la configuración de medición.
El plan de inspección de la primera pieza debe abarcar el espesor, la condición definida para la superficie de asiento, el perfil exterior y las relaciones entre los orificios de montaje. Indique el soporte y la alineación de referencia utilizados para las mediciones, especialmente en casos donde la sujeción podría influir en el resultado. Emplee métodos adecuados para cada requisito, en lugar de asumir que un solo instrumento puede verificarlo todo. Registre las lecturas obtenidas e identifique cualquier limitación de acceso o de resolución. Una comprobación mediante ensamblaje en banco puede complementar el informe; sin embargo, una placa que puede fijarse mediante pernos no garantiza necesariamente su conformidad geométrica cuando se encuentra en estado libre. En pedidos recurrentes de fresado CNC, conserve la configuración de inspección aprobada para evitar que los cambios en el método de medición se confundan con variaciones en la pieza.
Proteja las superficies de aluminio durante la limpieza y el embalaje.
Acuerde el método de limpieza, el procedimiento de secado y los materiales de embalaje antes de realizar la inspección final o el envío. Mantenga los residuos abrasivos alejados de la superficie de apoyo y evite que varias placas rocen entre sí al guardarlas en un mismo recipiente. Mantener las piezas separadas protege las superficies mecanizadas y permite identificar cada componente. Las etiquetas deben indicar la pieza y su revisión, sin incluir afirmaciones no fundamentadas sobre su carácter estéril o de grado médico. Si se propone el uso de una película protectora, verifique que tanto el adhesivo como el proceso de retirada sean adecuados para el pedido. Un embalaje de aspecto limpio no constituye una barrera estéril validada; por tanto, la inspección de recepción debe seguir rigurosamente las especificaciones de compra y cualquier restricción de manipulación establecida por el comprador.
Redacte una solicitud de cotización (RFQ) basada en interfaces de dispositivos de sujeción medibles.
Envíe plano, modelo, designación y estado 6061, cantidad y alcance no operativo. Identifique asiento, espesor, patrón de montaje y tratamiento aprobado. Solicite primera pieza con las mismas referencias del plano. Aclare sujeción, efectos del recubrimiento y acceso de inspección antes de producir. Una cotización sólida explica qué debe encajar, cómo se evaluará y qué responsabilidades conserva el diseñador. No transforma una placa mecanizada en una afirmación de rendimiento clínico.
FAQ
¿La placa base es el elemento que entra en contacto con el paciente?
En este ejemplo, no. Se trata de una placa estructural para un dispositivo auxiliar sin alimentación externa. Los elementos que entran en contacto con el paciente, así como su idoneidad, requieren especificaciones y revisiones independientes.
¿Qué información sobre el material debe incluirse en la solicitud de cotización (RFQ)?
Indique la designación y el temple del aluminio 6061, los requisitos relativos al material base o a la documentación, la revisión del plano, la cantidad y cualquier acabado aprobado o restricción sobre posibles sustituciones.
¿Por qué realizar una inspección después de retirar las sujeciones de mecanizado?
La sujeción puede influir en el estado medido de la placa. El plan de inspección debe definir el soporte y evaluar el componente en el estado requerido por el plano técnico.
¿Son suficientes cuatro orificios para definir la interfaz de montaje?
Deben especificarse los diámetros de los orificios, su distribución y su relación con las referencias de apoyo. El simple recuento de orificios no define una interfaz aceptable.
¿Se incluye el anodizado de forma automática?
No. Sus requisitos, el enmascaramiento, el tratamiento dimensional y la secuencia de inspección deben aprobarse por separado. En su lugar, puede especificarse un acabado mecanizado sin recubrimiento.
¿Puede la verificación del ajuste en el montaje sustituir al informe de la primera pieza (FAI)?
No. Una comprobación complementaria en el dispositivo de montaje no verifica automáticamente la geometría en estado libre ni todos los requisitos del plano. Sigue siendo necesaria una evidencia dimensional concreta cuando así se especifique.
tanghangyun@oemach.com