
Mechanischen Winkel ohne thermische Leistungsbehauptung definieren
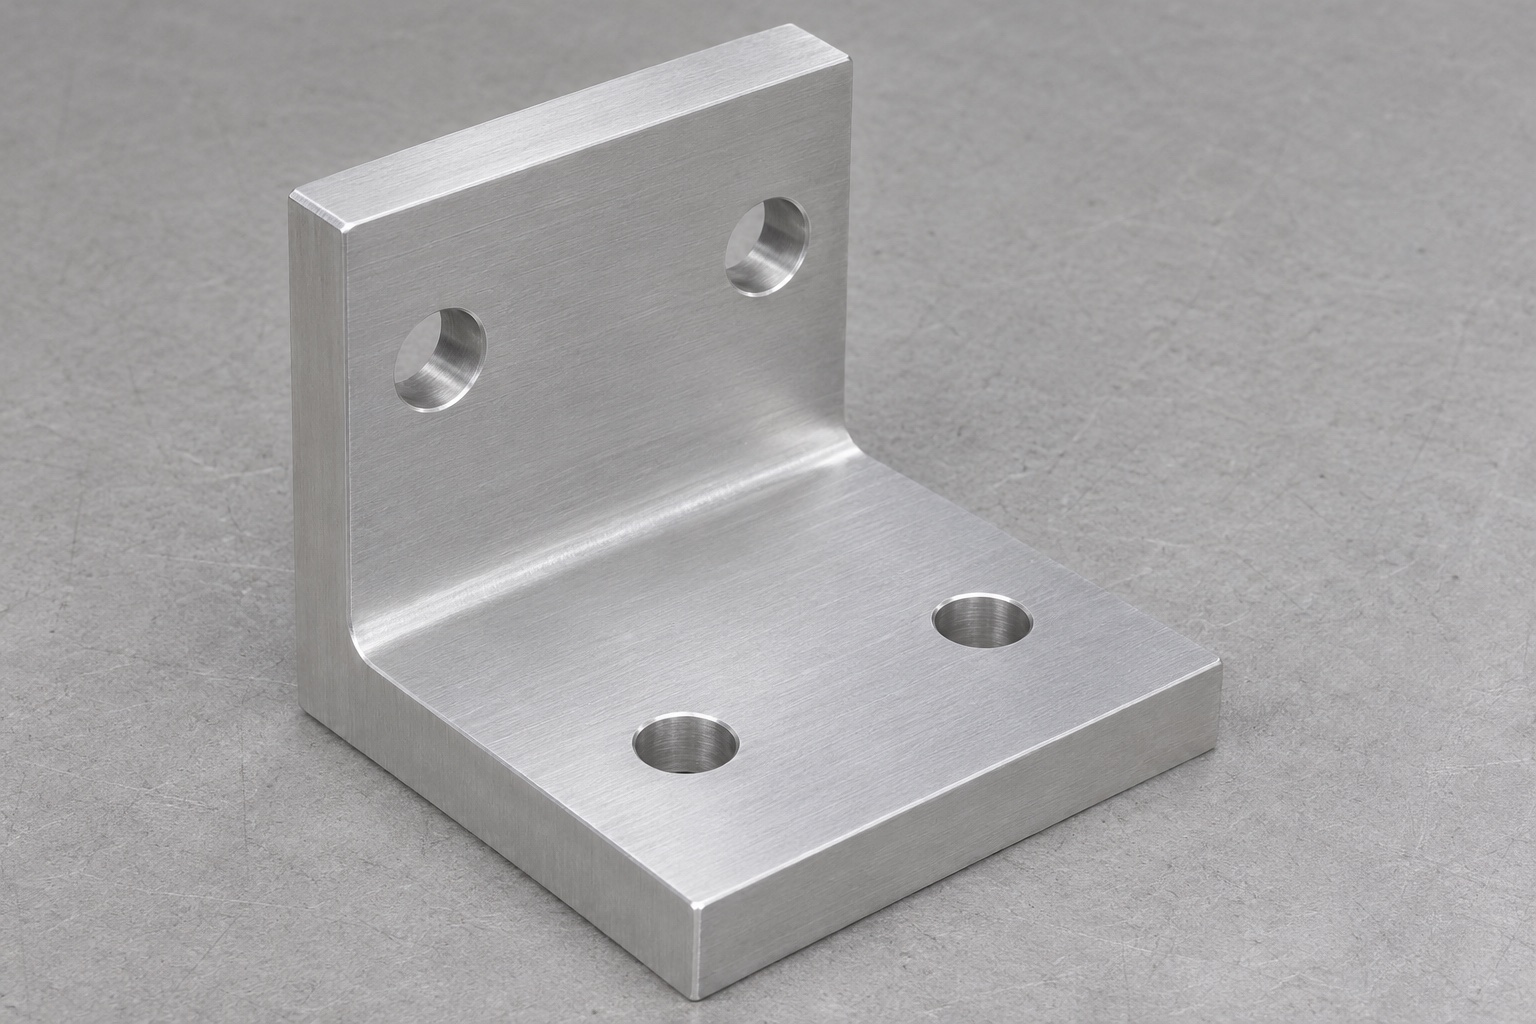
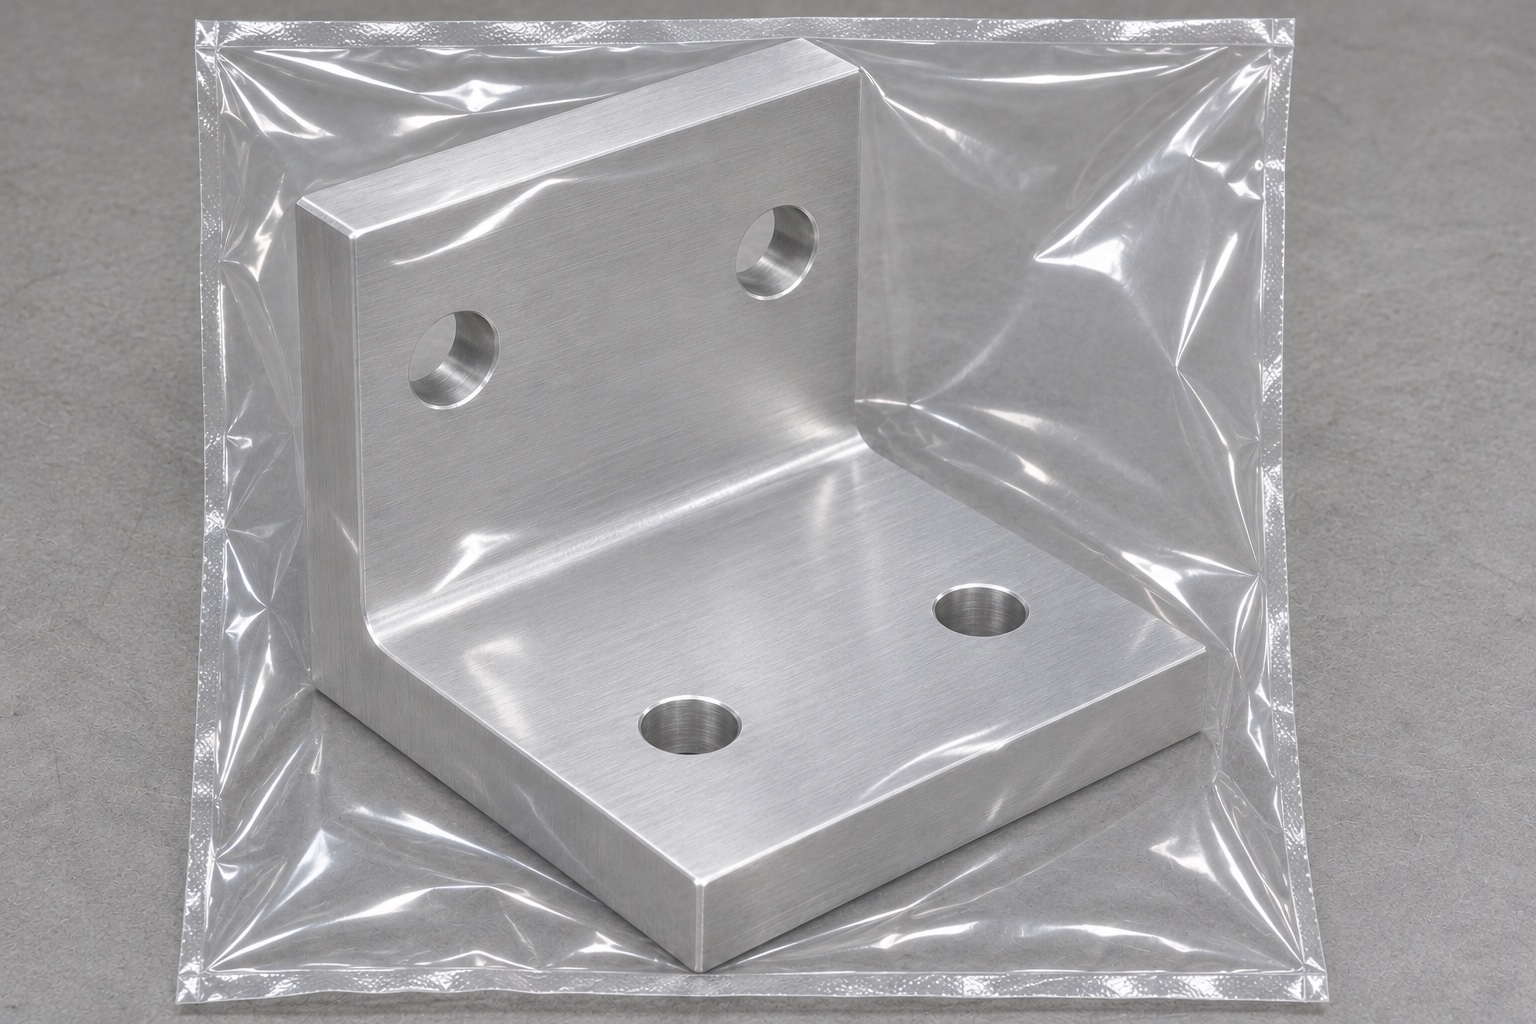
Ein Stützwinkel kann eine inerte Gerätehülle während der Entwicklung einer Servicevorrichtung lokalisieren. Die repräsentative Halterung aus 6061er Aluminium hat hier einen rechteckigen horizontalen Fuß, einen rechteckigen aufrechter Schenkel und zwei glatte Durchgangslöcher in jeder Ebene. Es enthält keine Gewinde, Schlitze oder elektrischen Merkmale. Präzises CNC-Fräsen sollte die Stützfunktion des Fußes, die Positionierfunktion des aufrechter Schenkels und die Anforderungen an die Befestigungslöcher unterscheiden. Diese Anleitung betrifft eine nicht betriebsbereite Tischhalterung für eine Ultraschall-Gelwärmerhülle. Es werden weder ein Heizgerät, eine Montagezulassung, Temperaturleistung, elektrische Sicherheit noch ein klinisches Erwärmungsverfahren spezifiziert. Diese Angelegenheiten erfordern einen separaten Entwurfs- und Qualifizierungsprozess des Geräteeigentümers.
Gerätekontur vor der Bemaßung erfassen
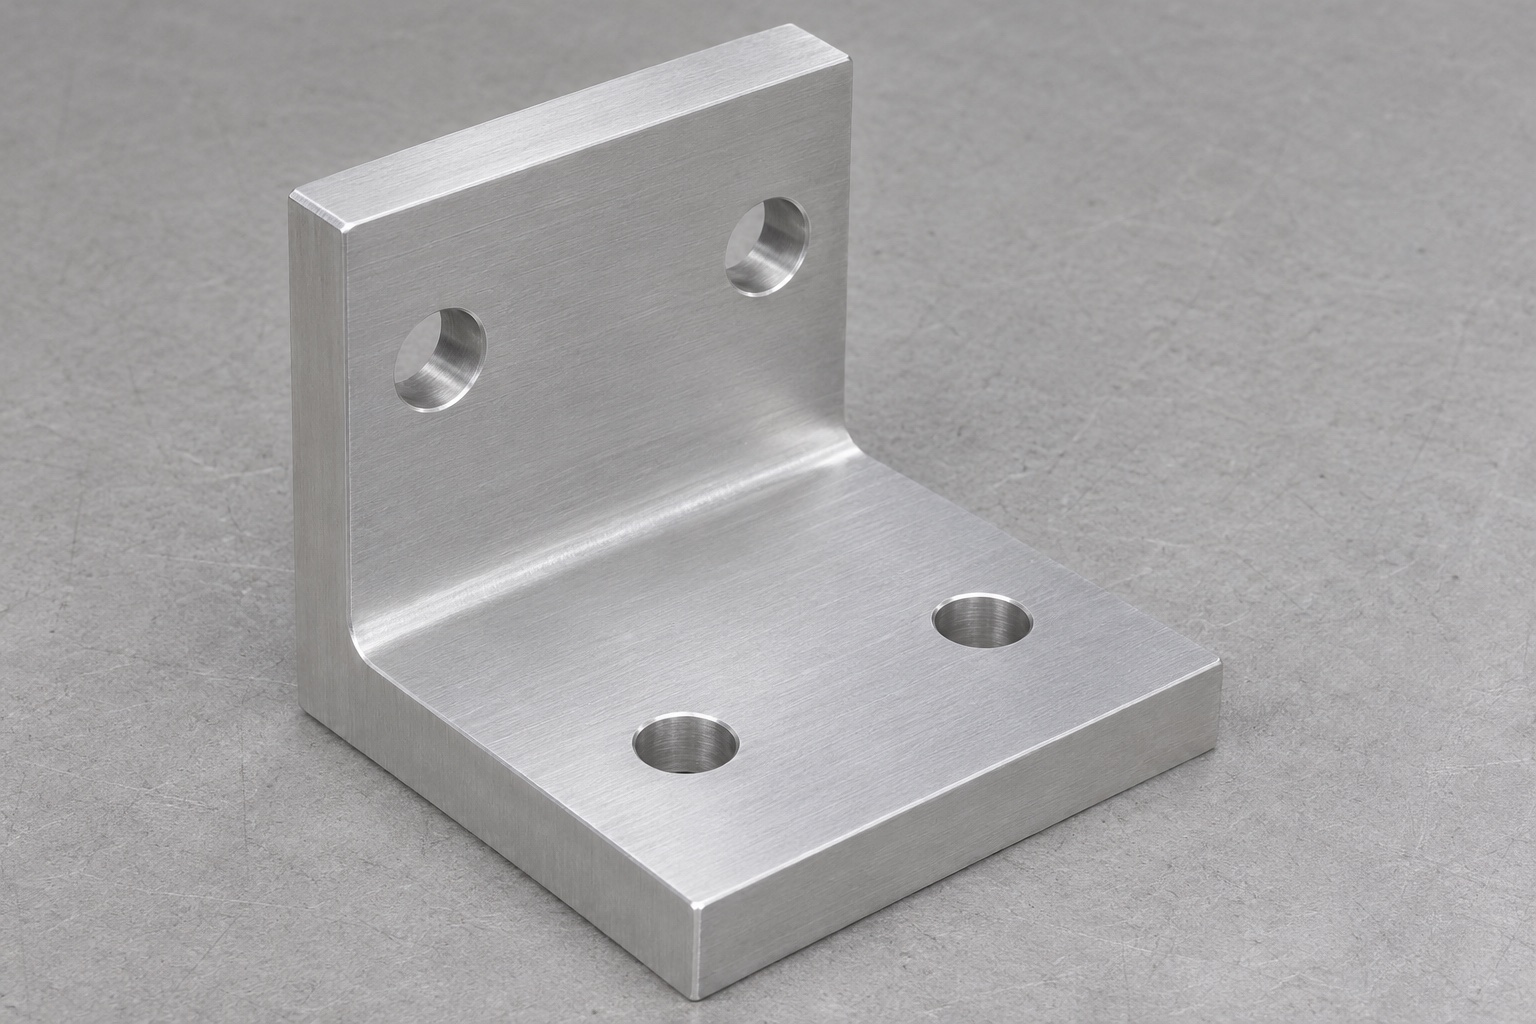
Fordern Sie den kontrollierten Bereich, Befestigungsinformationen, Steckerabstände und zulässige Kontaktflächen an. Allein aufgrund einer Geräteübersicht kann ein Kabelausgang oder eine abnehmbare Abdeckung weggelassen werden. Stellen Sie fest, wie die Halterung an der Bank befestigt ist und wie der Blindumschlag am aufrechter Schenkel positioniert ist. Gehen Sie nicht davon aus, dass es sich bei einer geeigneten Lochstelle um einen zugelassenen Befestigungspunkt an einem echten Wärmer handelt. Der Konstrukteur muss Abstands-, Halte- und Belastungsanforderungen definieren. Der Lieferant sollte die genehmigte Komponentengeometrie angeben, anstatt diese aus der Formulierung „Unterstützung für medizinische Geräte“ abzuleiten. Eine eingeschränkte mechanische Zeichnungsprüfung kann nicht die Eignung für ein Betriebsgerät oder eine bestimmte klinische Installation feststellen.
Auflagefuß als geeigneten Bezug festlegen
Wenn der Fuß auf einer Halterungsbasis aufsitzt, ist seine Stützfläche wahrscheinlich eine primäre Referenz. Die Ausrichtung des aufrechter Schenkels und die beiden Lochmuster sollten sich dann auf das genehmigte Bezugsschema beziehen. Definieren Sie, welche Kante oder welches Merkmal die seitliche Position festlegt und ob ein Loch tatsächlich lokalisiert und nicht für einen Abstand sorgt. Eine Halterung kann nominell rechtwinklig sein, während die Arbeitsfläche relativ zu ihrer Sitzfläche geneigt ist. Geben Sie die relevanten geometrischen Steuerelemente an, anstatt sich auf eine informelle 90-Grad-Beschriftung zu verlassen. Die Inspektion soll den beabsichtigten mechanischen Zusammenhang reproduzieren und Aufschluss darüber geben, ob das Teil frei gelagert oder in definierter Weise eingespannt ist.
Identifiziertes 6061-Rohmaterial wählen
Geben Sie die Legierung, den Werkstoffzustand, die Rohlingsform und die Dokumentation an, die für die tatsächliche Bestellung erforderlich sind. Ein aus einem Block bearbeiteter Winkel und ein aus einer anderen Rohform geschnittener Winkel erfordern möglicherweise eine unterschiedliche Vorbereitung, auch wenn ihre endgültige Form ähnlich aussieht. Behalten Sie die Materialidentität bei und lassen Sie ausreichend Material zur Festlegung von Referenzflächen zu. Überprüfen Sie die verbleibenden Abschnitte und die wahrscheinliche Bewegung, bevor Sie die Bearbeitungsreihenfolge auswählen. Die Materialbezeichnung stellt keine elektrische Isolierung, kein thermisches Verhalten oder keine Kompatibilität mit Reinigungschemikalien dar. Wenn zusätzliche Anforderungen gelten, definieren Sie diese explizit. Hängen Sie einer allgemeinen Wahl des Aluminiummaterials kein ärztliches Attest oder keine Gerätezulassung an, ohne die erforderlichen Belege vorzulegen.
Beide Ebenen stabil abgestützt schruppen
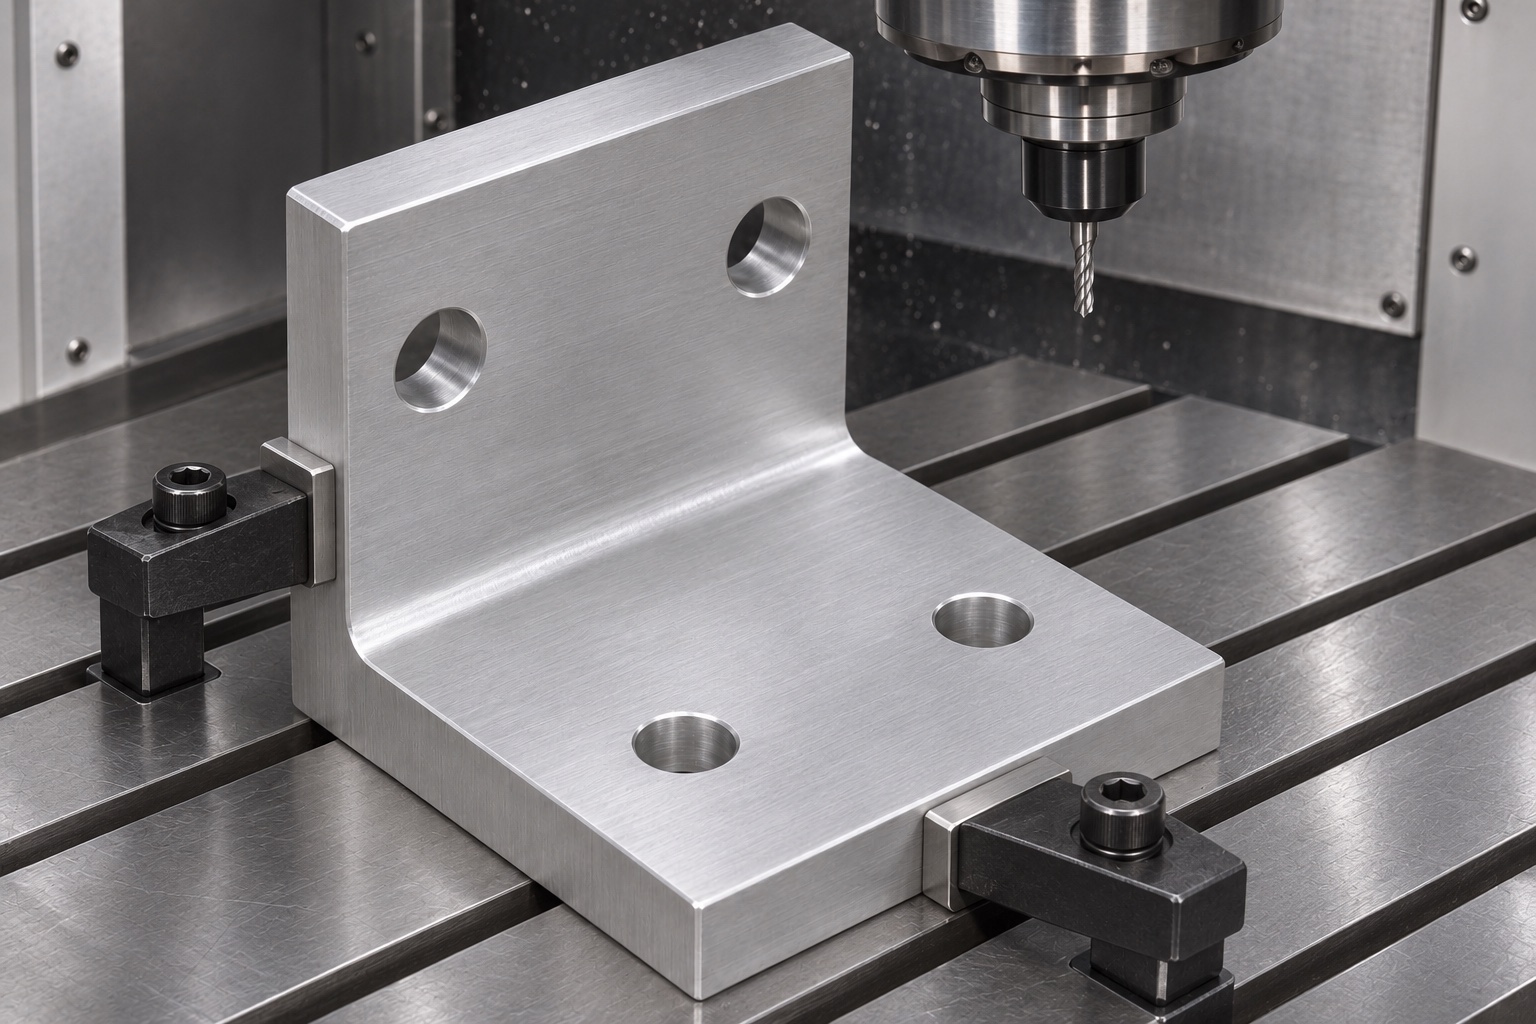
Planen Sie das Schruppen so, dass der Fuß und der aufrechter Schenkel gestützt bleiben, während Material entfernt wird. Bei der Werkstückspannung sollte vermieden werden, eine Ebene in Position zu biegen und die andere so zu bearbeiten, als ob dieser eingeschränkte Winkel die gelieferte Geometrie wäre. Lassen Sie ein kontrolliertes Endaufmaß und erwägen Sie ggf. eine Freigabeprüfung vor den letzten Durchgängen. Der Werkzeugzugriff auf die Innenecke beeinflusst den erreichbaren Fußradius. Die passende Hülle muss diesen Radius aufweisen oder die Zeichnung muss eine genehmigte Aussparung aufweisen. Schneiden Sie eine scharfe Innenecke nicht stillschweigend von Hand, nur weil das CAD-Modell einen idealisierten Schnittpunkt zeigt, den der gewählte Fräser nicht erzeugen kann.
Fuß und aufrechten Schenkel zusammenhängend schlichten
Sitzfläche, Arbeitssteg und übrige Bezugskanten bilden ein geometrisches System. Eine geeignete Endbearbeitungssequenz sollte ihre erforderliche Beziehung nach dem Ausspannen beibehalten. Überprüfen Sie lokale Grate an Werkzeugübergängen und vermeiden Sie die Verwendung einer kosmetischen Außenfläche als nicht genehmigte Referenz. Anforderungen an die Oberflächenbeschaffenheit sollten die tatsächlichen Kontaktbereiche identifizieren, anstatt einen nicht unterstützten Pauschalwert vorzuschreiben. Ein glänzender aufrechter Schenkel beweist weder die Rechtwinkligkeit noch einen Plattfuß. Wenn sich die Form der Halterung beim Lösen ändert, überprüfen Sie die Materialvorbereitung und die Werkstückhalterung, bevor Sie die Toleranzen verkleinern oder die Spannung erhöhen. Das akzeptierte Bauteil muss seiner Zeichnung unter den vereinbarten Prüfbedingungen entsprechen.
Vier Bohrungen und ihre Richtungen eindeutig festlegen
Der Fuß enthält zwei vertikale, flache Durchgangslöcher; Der aufrechter Schenkel enthält zwei horizontale, glatte Durchgangslöcher. Ihre Achsen stehen senkrecht zu ihren jeweiligen Ebenen. Unterscheiden Sie die beiden Muster in der Zeichnung und im Inspektionsbericht, damit ein Inspektor sie nicht zu einem mehrdeutigen flachen Layout kombiniert. Schraubensitze, Gewinde und Dübelpassungen sind nicht Teil dieser repräsentativen Geometrie. Überprüfen Sie den Werkzeugzugang und den Bohrausbruch auf beiden Ebenen. Entfernen Sie Grate, die den Fuß anheben oder den aufrechten Kontakt beeinträchtigen könnten. Es darf keine Befestigungskraft verwendet werden, um ein inkompatibles Muster in Position zu bringen, und Hardwareänderungen erfordern eine genehmigte Schnittstellenprüfung.
Eckenfreiraum beim Entgraten erhalten
Überprüfen Sie die innere Wurzel, die äußeren Handhabungskanten und alle Lochausgänge. Der Eckenradius ist Teil der Schnittstelle; Eine unkontrollierte Mischung kann die Stelle verändern, an der ein Dummy-Kontur zum ersten Mal in Kontakt kommt. Brechen Sie Kanten nur im vorgeschriebenen Maß und schützen Sie die Montageflächen vor Beschädigungen durch Abrieb. Reinigen Sie die Ecken und Löcher vor dem Verpacken von Spänen und Rückständen. Gewöhnliche Schutzpräparate sind kein validiertes medizinisches Reinigungsverfahren. Wenn eine Oberflächenbehandlung in Auftrag gegeben wird, klären Sie vor der Bearbeitung die Maskierungs- und Endabnahmebedingungen. Eine Beschichtung kann sich auf Löcher und Sitze auswirken, selbst wenn ihr optischer Zweck dekorativ erscheint. Daher sollte sie nach der dimensionalen Freigabe nicht informell hinzugefügt werden.
Winkel mit definierten Auflagen prüfen
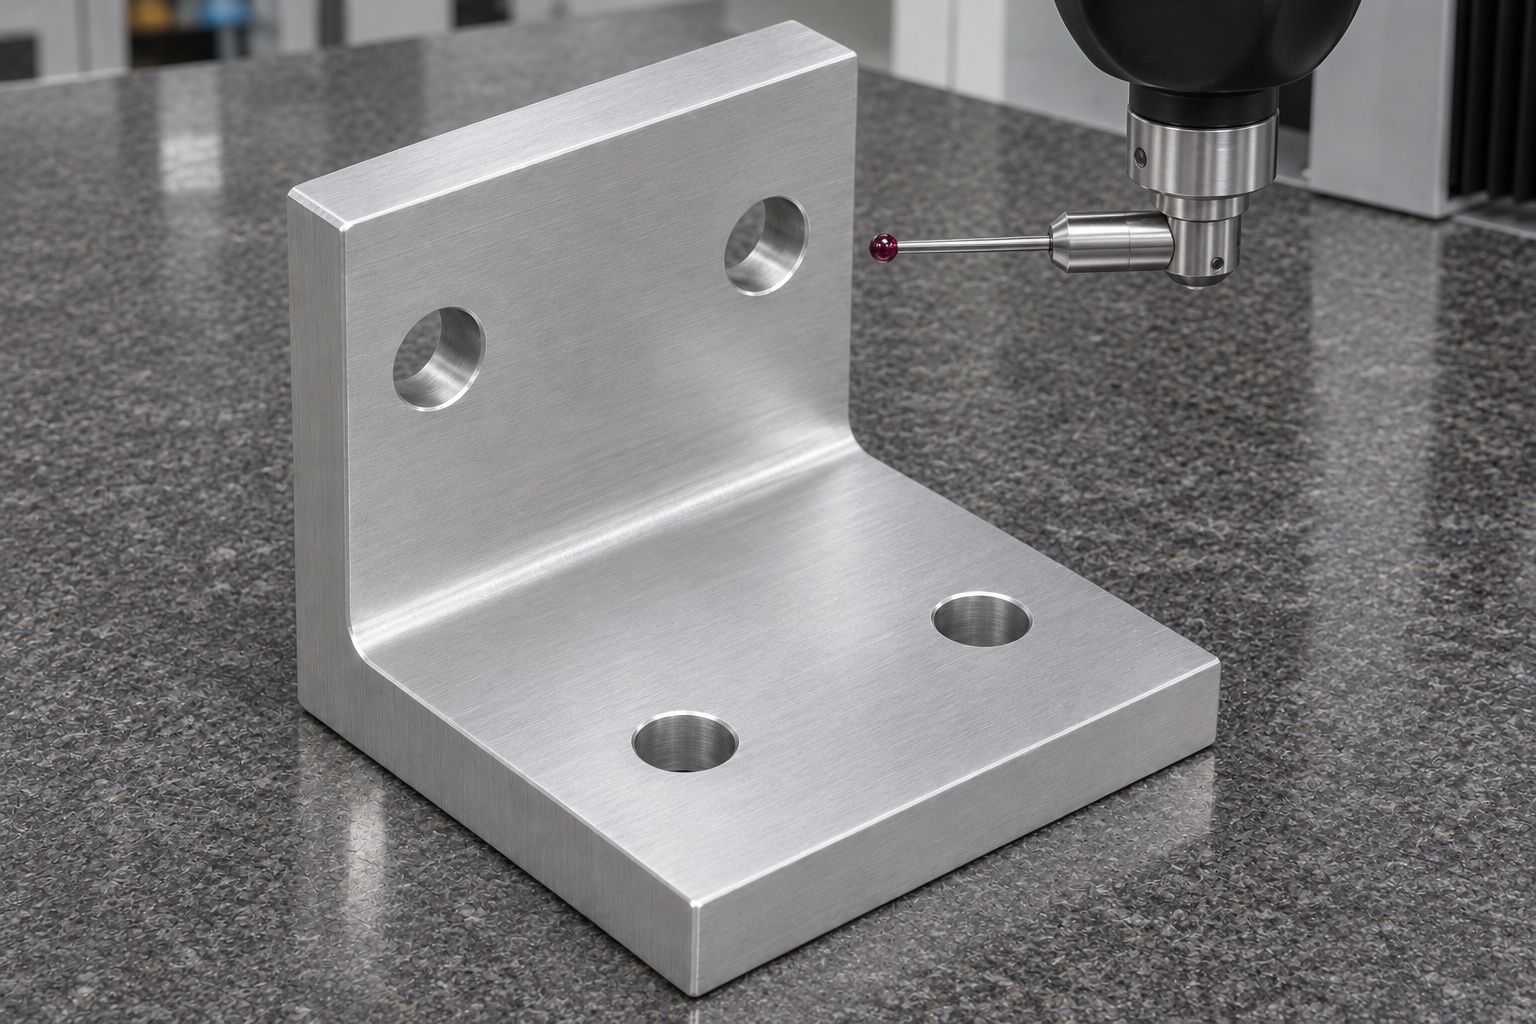
Setzen Sie die Halterung auf die angegebene Referenzfläche, ohne Grate zu verbergen oder sie flach zu drücken. Messen Sie die Fußform, die aufrechte Ausrichtung und das erforderliche Verhältnis der Arbeitsflächen. Eine Koordinaten- oder geeignete mechanische Methode kann die Lochmuster in ihren unterschiedlichen Ebenen prüfen. Der Sondenzugang zur Innenecke sollte überprüft werden, bevor eine bestimmte Messung versprochen wird. Halten Sie Kantenbrüche und Verrundungen von der Referenzebenenanpassung fern, wenn die Zeichnung dies erfordert. Ein einfaches Quadrat liefert eine begrenzte Beobachtung, nicht unbedingt den vollständigen geometrischen Beweis. Zeichnen Sie das Instrument, die Einrichtung und die tatsächlichen Ergebnisse auf, damit die eingehende Inspektion die beabsichtigte Bewertung reproduzieren kann.
Inerten Dummy in unbelasteter Vorrichtung verwenden
Eine identifizierte Dummy-Gerätehülle kann die Inspektion ergänzen, indem sie Interferenzen am aufrechter Schenkel, am Wurzelradius oder an der Anordnung der Befestigungselemente aufdeckt. Notieren Sie alle Änderungen und den Zustand der Prüfauflage. Der Versuch sollte außer Betrieb bleiben und die Leistung des Heizgeräts oder eine stromführende elektrische Baugruppe nicht als Beweis für die Akzeptanz der Halterung herangezogen werden. Wenn sich durch die Montage der scheinbare Winkel ändert, überprüfen Sie die Basisstütze und die Befestigungselemente, bevor Sie den aufrechter Schenkel überarbeiten. Eine erfolgreiche mechanische Passform stellt keine Temperaturstabilität, sichere Verwendung, Belastbarkeit oder Zulassung für die Montage eines tatsächlichen Gelwärmers dar. Diese Ergebnisse bleiben außerhalb der Komponentenprüfung und erfordern eine gesonderte verantwortungsvolle Bewertung.
Kippen und Erstkontakt vor Nacharbeit untersuchen
Wenn der Fuß wackelt, kontrollieren Sie verbliebene Grate, Stützensauberkeit und gemessene Form. Wenn der Dummy nur eine Kante des aufrechter Schenkels berührt, überprüfen Sie den Referenzkontur und die Ausrichtung der Fläche, anstatt jeden Abstand zu vergrößern. Wenn ein Befestigungselement klemmt, überprüfen Sie das entsprechende Muster und die Schraubengeometrie. Notieren Sie den ersten Eingriff und das entsprechende Dimensionsergebnis, bevor Sie Material entfernen. Eine autorisierte Korrektur sollte die bestätigte Ursache beheben und anschließend eine erneute Inspektion durchführen. Eine konforme Halterung sollte nicht nur geändert werden, um eine Vorrichtung oder einen Dummy aufzunehmen, deren Revision vom genehmigten Design abweicht. Halten Sie die Originalbeobachtung zur technischen Überprüfung bereit.
Vollständigen Fertigungsumfang des Winkels anfragen
Stellen Sie kontrollierte Zeichnungs- und CAD-Überarbeitungen, Legierung und Werkstoffzustand, Menge, Informationen zum passenden Hüllbereich, Anforderungen an die Montagehardware sowie Endbearbeitungs- und Inspektionsergebnisse bereit. Stellen Sie fest, ob der Käufer eine inerte Attrappe oder eine spezielle Vorrichtung liefert. Separate Bearbeitung, Erstmusterberichterstattung und ggf. Sonderwerkzeugkosten. Verpacken Sie den Winkel so, dass Fuß und Ständer nicht durch Gurte oder lose Teile verbogen werden können und schützen Sie die definierten Kontaktflächen vor Kratzern. Behalten Sie die Material- und Revisionsidentität mit den Release-Datensätzen bei. Dadurch entsteht ein überprüfbarer Umfang an kundenspezifischen Montageteilen für medizinische Geräte, während die thermische, elektrische und vollständige Installationsqualifikation dem zuständigen Geräteunternehmen überlassen bleibt.
FAQ
Definiert die Klammer die Gel-Erwärmungsleistung?
Nein. Es handelt sich um eine mechanische Befestigungskomponente. Heizungssteuerung, Temperaturleistung, elektrische Sicherheit und klinischer Einsatz erfordern separates Design und Qualifikation.
Liegen die vier Löcher in einer Ebene?
Nein. Zwei Löcher verlaufen durch den Fuß und zwei durch den aufrechter Schenkel, wobei die Achsen senkrecht zu ihren jeweiligen Flächen verlaufen. Untersuchen Sie die beiden Muster explizit.
Beweist ein nominaler rechter Winkel die Ausrichtung der Arbeitsfläche?
Nein. Definieren Sie die relevanten Stütz- und Arbeitsflächen und ihre geometrische Beziehung. Eine allgemeine Winkelbeschriftung kann ein kontrolliertes Bezugsschema nicht ersetzen.
Warum den Inneneckenradius überprüfen?
Die passende Hülle muss diesen Radius freihalten, damit sie wie vorgesehen sitzt. Eine idealisierte scharfe CAD-Ecke passt möglicherweise nicht zum ausgewählten Fräsprozess.
Kann das Anziehen von Schrauben einen Fußebenheitsfehler beheben?
Es kann die Form einschränken, beweist jedoch nicht die Zeichnungskonformität. Verwenden Sie die vereinbarte Freizustandsbedingung oder die definierte eingeschränkte Annahmebedingung.
Was bestätigt die Dummy-Passform?
Nur der beobachtete mechanische Sitz und Spielraum in diesem identifizierten, nicht betriebsbereiten Aufbau. Es stellt keine Belastbarkeit oder Betriebsgerätezulassung dar.
tanghangyun@oemach.com