
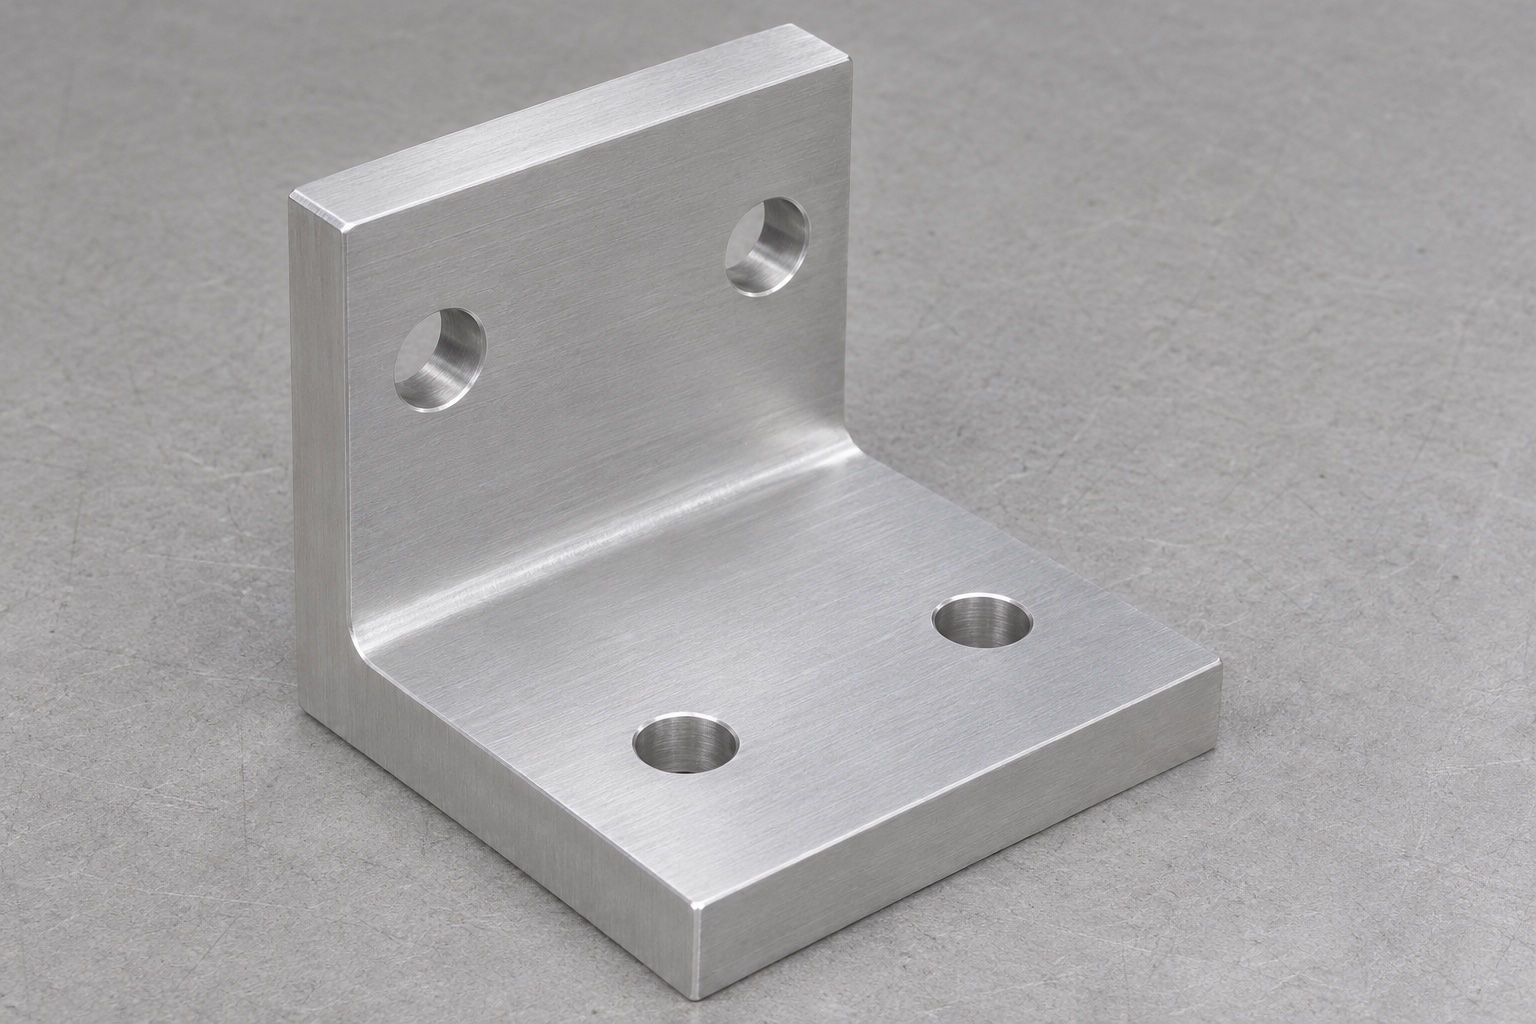
Definición de un soporte mecánico sin requisitos térmicos
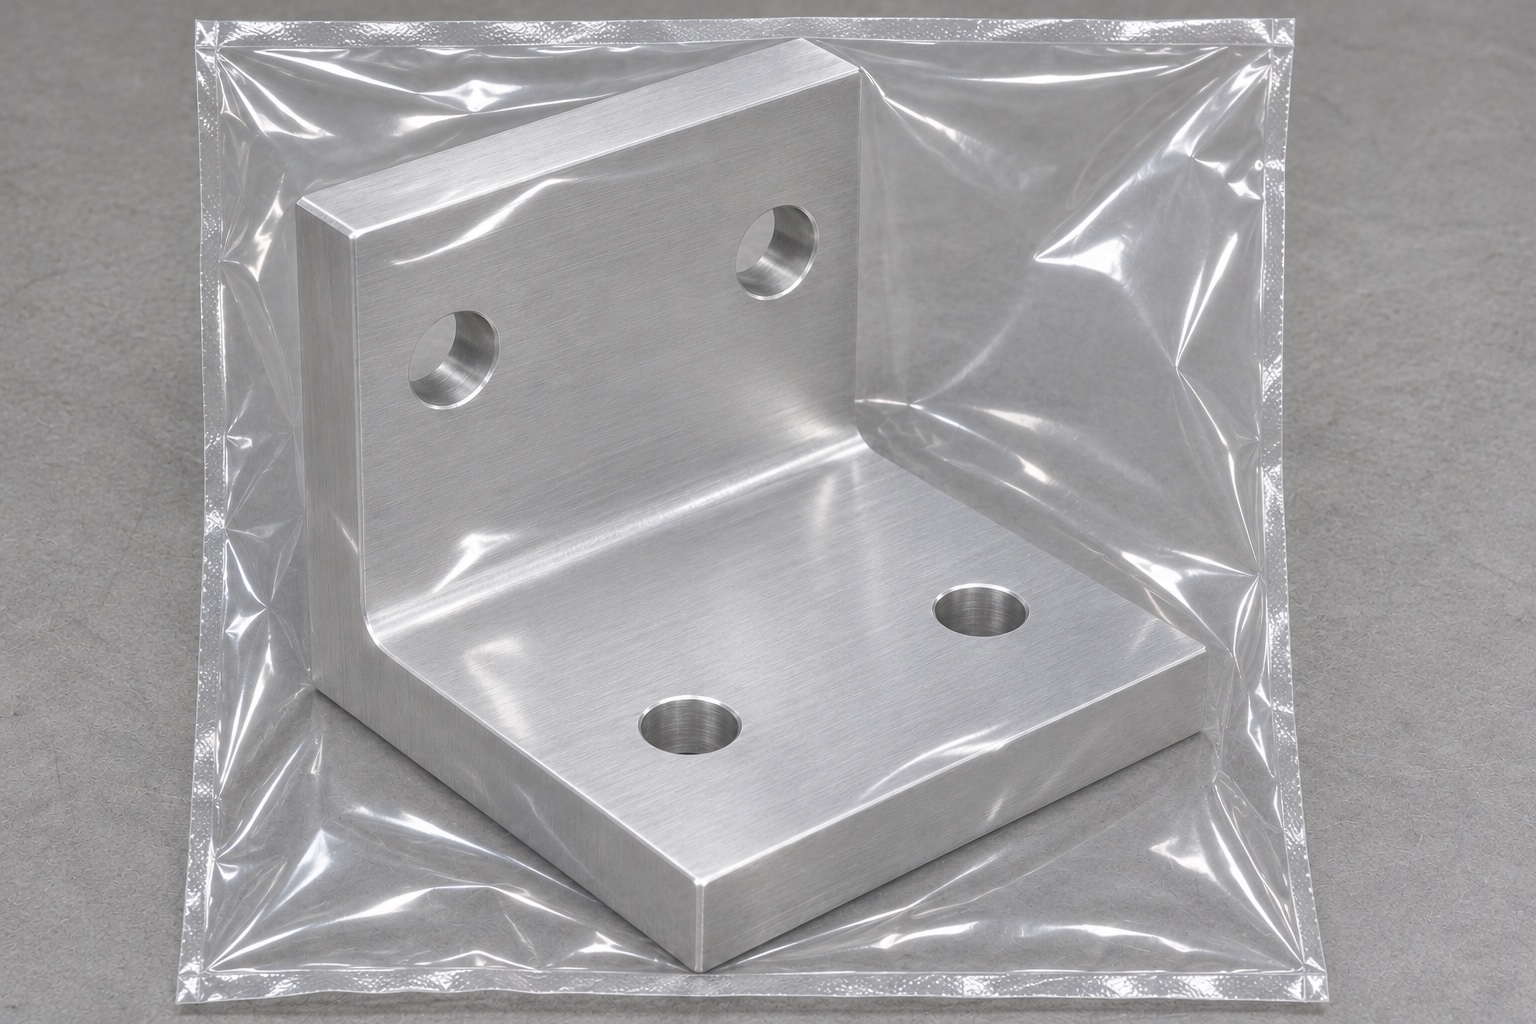
Un soporte angular puede posicionar una envolvente inerte en un útil de servicio. El ejemplo 6061 tiene base rectangular, montante y dos taladros simples en cada plano, sin roscas ni elementos eléctricos. El fresado distingue apoyo, posición y fijación. Se estudia un banco no operativo para una envolvente de calentador de gel ultrasónico. No se especifican calentamiento, aprobación de montaje, temperatura, seguridad eléctrica ni procedimiento clínico; requieren diseño y cualificación separados.
Obtenga la carcasa que se va a soportar antes de determinar las dimensiones
Solicite la definición de la carcasa, los detalles de fijación, los espacios libres para conectores y las superficies de contacto permitidas. Un esquema general del equipo podría omitir elementos como la salida de un cable o una cubierta extraíble. Identifique cómo se fija el soporte al banco de trabajo y cómo se posiciona la carcasa (o maqueta) contra la sección vertical. No asuma que la ubicación de un orificio, por conveniente que parezca, constituye un punto de fijación aprobado en el equipo real. El diseñador debe definir los requisitos de espacio libre, retención y carga. El proveedor debe basar su cotización en la geometría aprobada del componente, en lugar de deducirla a partir de una descripción genérica como «soporte para equipo médico». Una revisión superficial de un plano mecánico no garantiza la idoneidad del componente para un dispositivo en funcionamiento o para una instalación clínica específica.
Establezca la base de apoyo como referencia principal
Si la base (o «pie») de la pieza se apoya sobre una superficie de montaje, su cara de apoyo constituye, probablemente, la referencia principal. La orientación del elemento vertical y la disposición de los dos grupos de orificios deben estar vinculadas al esquema de referencias (datum) aprobado. Defina qué borde o característica establece la posición lateral y determine si algún orificio tiene una función de posicionamiento preciso o si, por el contrario, solo sirve para proporcionar holgura. Un soporte en ángulo puede ser nominalmente de noventa grados, mientras que su cara operativa se encuentra inclinada respecto a la superficie de apoyo. Especifique los controles geométricos pertinentes en lugar de confiar en una indicación informal de «noventa grados». La inspección debe replicar la relación mecánica prevista y especificar si la pieza se encuentra apoyada libremente o si está sujeta de una manera determinada.
Seleccione el material 6061 específico y su estado de suministro
Especifique la aleación, el temple, la forma del material de partida y la documentación necesaria para el pedido. Un perfil en ángulo mecanizado a partir de un bloque macizo (tocho) puede requerir un proceso de preparación distinto al de un perfil obtenido a partir de otra forma de material, incluso si su geometría final parece idéntica. Asegúrese de mantener la trazabilidad del material y deje suficiente sobrematerial para establecer las caras de referencia. Analice las secciones restantes y las posibles deformaciones antes de definir la secuencia de mecanizado. La designación del material no garantiza, por sí sola, el aislamiento eléctrico, el comportamiento térmico ni la compatibilidad con productos químicos de limpieza. Si existen requisitos adicionales, defínalos explícitamente. No asuma certificaciones médicas o aprobaciones de equipos simplemente por elegir un material de aluminio genérico, a menos que cuente con la evidencia que lo respalde.
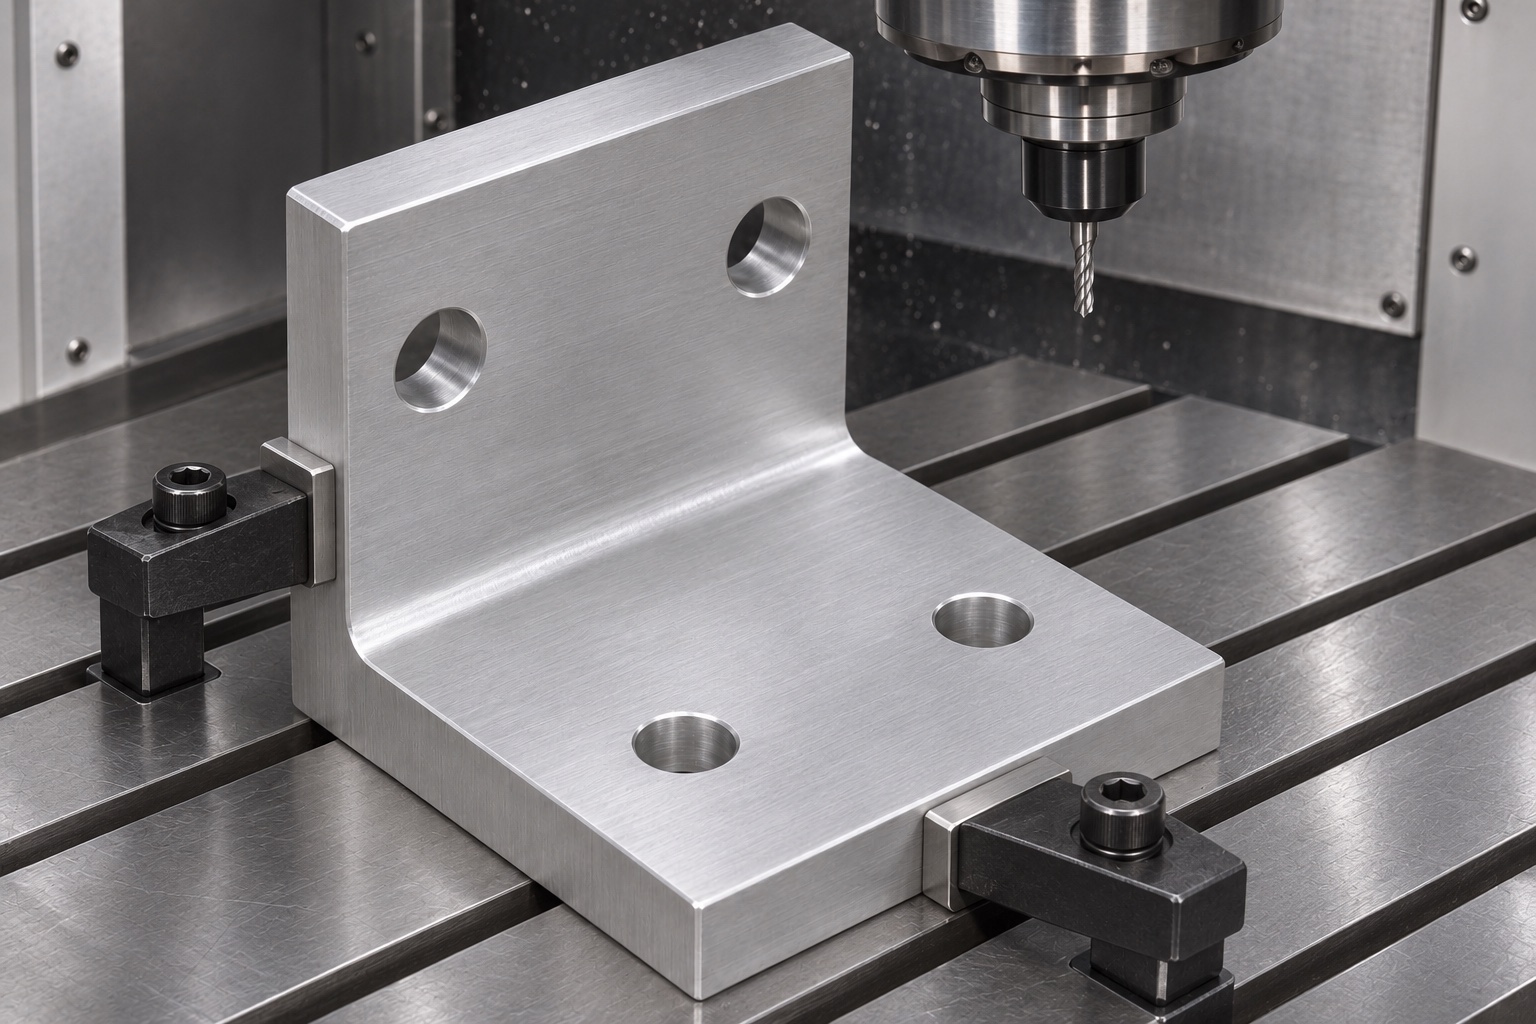
Realice el desbaste de ambos planos manteniendo un soporte estable
Desbaste conservando apoyo de base y montante. No doble un plano con la sujeción para mecanizar el otro como si esa geometría restringida fuera la suministrada. Deje margen de acabado y compruebe la pieza liberada cuando proceda. El acceso de herramienta determina el radio interior alcanzable. La envolvente debe librarlo o el plano prever un alivio aprobado. No añada una esquina manualmente para imitar una intersección ideal del CAD que la herramienta no produce.
Realice el acabado de la base y del elemento vertical como características interrelacionadas
La cara de apoyo, el elemento vertical operativo y los bordes de referencia constituyen un sistema geométrico. La secuencia de acabado debe garantizar que se mantenga la relación requerida entre ellos una vez que la pieza sea liberada de su sujeción. Inspeccione las crestas locales en las transiciones de la herramienta y evite utilizar una cara exterior con fines estéticos como referencia no autorizada. Los requisitos de acabado superficial deben especificar las zonas de contacto reales, en lugar de imponer un valor genérico sin justificación. Una superficie vertical brillante no garantiza la perpendicularidad ni la planitud de la base. Si el soporte cambia de forma al liberarlo de la sujeción, revise la preparación del material y el sistema de sujeción antes de endurecer las tolerancias o aumentar la restricción. El componente aceptado debe cumplir con lo especificado en el plano bajo las condiciones de inspección acordadas.
Defina claramente los cuatro orificios y sus orientaciones
La base contiene dos orificios pasantes verticales; la parte vertical contiene dos orificios pasantes horizontales. Sus ejes son perpendiculares a sus respectivos planos. Distinga ambos conjuntos de orificios tanto en el plano como en el informe de inspección, para evitar que el inspector los interprete erróneamente como una configuración plana ambigua. Los alojamientos para tornillos, las roscas y los ajustes para pasadores no forman parte de esta geometría representativa. Verifique el acceso de la herramienta y la salida de la broca en ambos planos. Elimine las rebabas que puedan separar la base de la superficie de apoyo o alterar el contacto de la parte vertical. No utilice la fuerza de sujeción para forzar la alineación de una configuración incompatible; cualquier modificación en los elementos de fijación requiere una revisión y aprobación de la interfaz.
Mantenga el espacio libre en las esquinas durante el acabado de los bordes
Inspeccione la base interna, los bordes exteriores de manipulación y todas las salidas de los orificios. El radio de la esquina forma parte de la interfaz; un redondeo no controlado puede alterar el punto de contacto inicial con un dispositivo de simulación (plantilla de verificación). Elimine las rebabas de los bordes únicamente según las especificaciones y proteja las superficies de montaje contra daños por abrasión. Antes del embalaje, elimine las virutas y los residuos de la esquina y de los orificios. Los procedimientos de protección habituales no constituyen un proceso de limpieza validado para uso médico. Si se solicita un tratamiento superficial, defina el enmascaramiento y los criterios de aceptación final antes de proceder al mecanizado. El recubrimiento puede afectar a los orificios y a las superficies de asiento, incluso cuando su finalidad parece ser meramente estética; por tanto, no debe aplicarse de forma arbitraria una vez validada la conformidad dimensional.
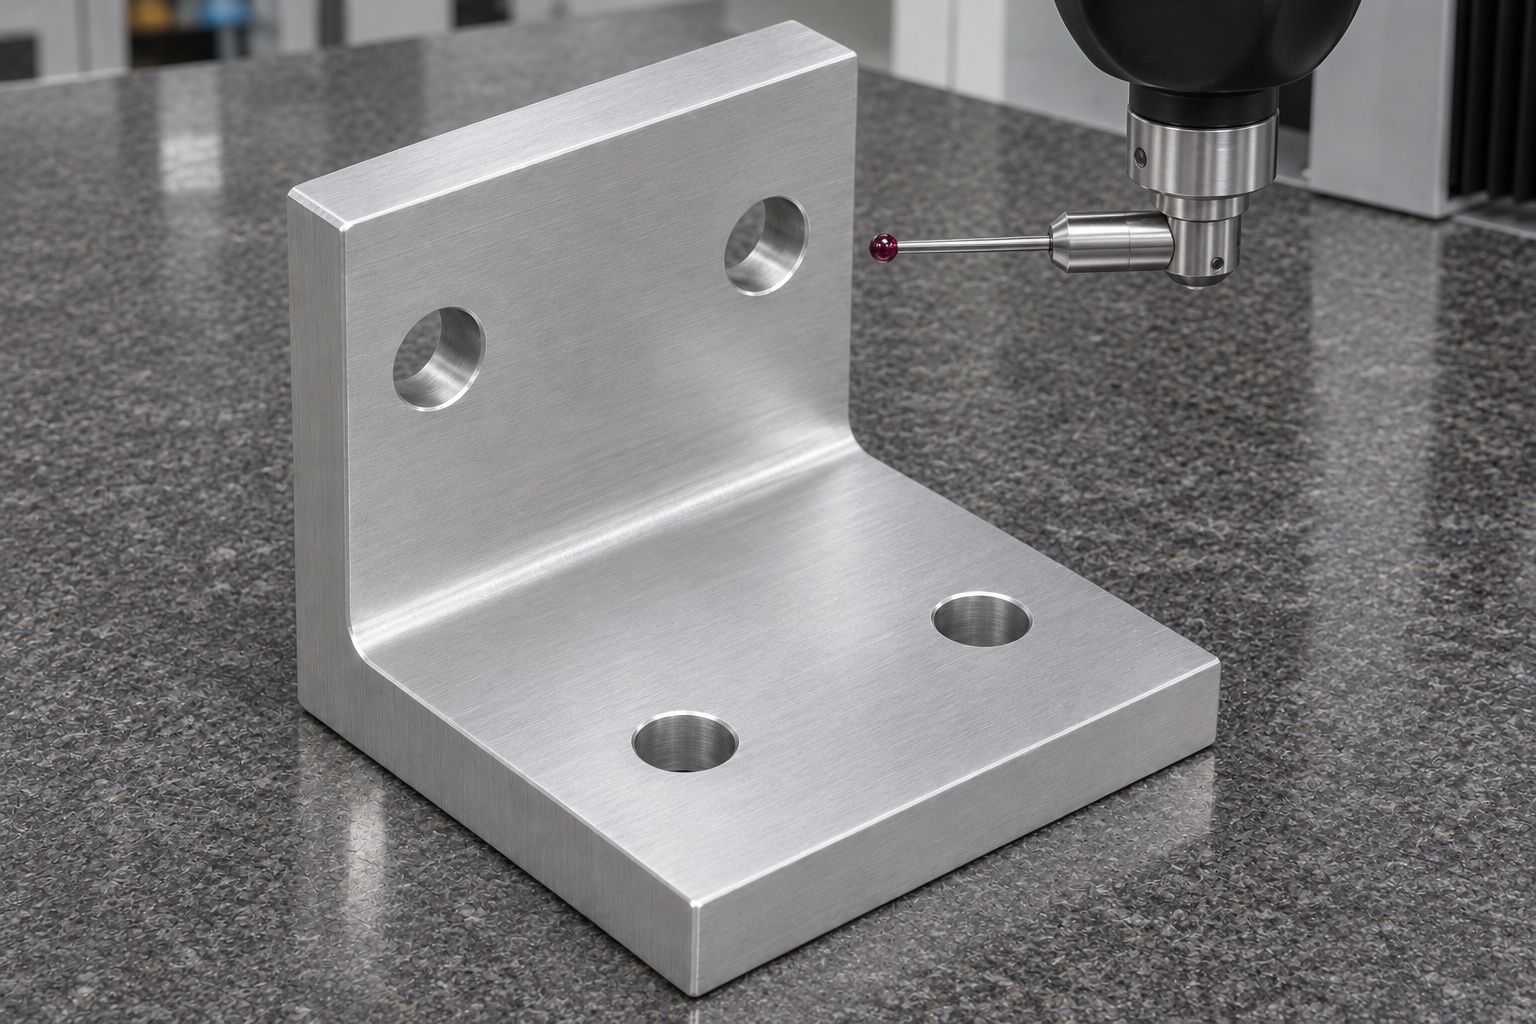
Inspeccione el ángulo utilizando un soporte definido
Coloque el soporte sobre la superficie de referencia especificada, asegurándose de no ocultar rebabas ni forzar la pieza para que quede plana. Verifique la forma de la base, la orientación del elemento vertical y la relación requerida entre las superficies de trabajo. La disposición de los orificios en sus distintos planos puede inspeccionarse mediante coordenadas o un método mecánico adecuado. Antes de comprometerse a realizar una medición específica, verifique que el palpador tenga acceso a la esquina interna. Evite realizar redondeos o chaflanes en las zonas que actúan como planos de referencia, según lo indicado en el plano. Una escuadra común ofrece una observación limitada y no constituye, por sí sola, una verificación geométrica completa. Registre el instrumento utilizado, la configuración del montaje y los resultados obtenidos, de modo que la inspección de recepción pueda replicar la evaluación prevista.
Utilice un dispositivo de simulación (plantilla) inerte en un soporte sin carga
El uso de un dispositivo de simulación —que represente el equipo real— puede complementar la inspección al revelar posibles interferencias en el elemento vertical, el radio de la esquina o la disposición de los elementos de fijación. Registre todas las revisiones y las condiciones del soporte utilizado durante la prueba. Esta prueba debe realizarse sin activar el equipo; no utilice el funcionamiento del sistema de calentamiento ni componentes eléctricos bajo tensión como criterio para la aceptación del soporte. Si el montaje altera el ángulo observado, revise la base de apoyo y los elementos de fijación antes de realizar modificaciones en el elemento vertical. Un ajuste mecánico correcto no garantiza la estabilidad térmica, la seguridad de uso, la capacidad de carga ni la aprobación para el montaje de un calentador de gel real. Dichos aspectos quedan fuera del alcance de la inspección del componente y requieren una evaluación independiente por parte de los responsables correspondientes.
Identifique posibles oscilaciones (balanceo) y puntos de contacto inicial antes de realizar cualquier modificación
Si la base presenta oscilaciones, verifique si existen rebabas, compruebe la limpieza de la superficie de apoyo y mida la forma de la pieza. Si el elemento de prueba (dummy) entra en contacto con un solo borde del montante, revise el envolvente de referencia y la orientación de las caras en lugar de ampliar todas las holguras. Si un elemento de fijación se atasca, verifique el patrón correspondiente y la geometría del tornillo. Registre la primera interferencia y el resultado dimensional asociado antes de retirar material. Toda corrección autorizada debe abordar la causa confirmada y estar seguida de una nueva inspección. Un soporte que cumple con las especificaciones no debe modificarse simplemente para acomodar un dispositivo o elemento de prueba cuya revisión difiera del diseño aprobado. Conserve la observación original para su revisión por parte del equipo de ingeniería.
Indique el alcance completo del soporte mecanizado
Envíe plano y CAD controlados, aleación y estado, cantidad, envolvente, tornillos, acabado e inspección. Defina quién aporta el modelo inerte y los útiles. Separe mecanizado, primera pieza y herramientas especiales. Proteja base y montante de flexión por correas o componentes sueltos y evite arañazos en contactos. Conserve material y revisión con la documentación. El alcance verifica un soporte mecanizado; la cualificación térmica, eléctrica y de instalación permanece fuera de él.
FAQ
¿Define el soporte el rendimiento del calentamiento de gel?
No. Se trata de un componente mecánico de fijación. El control del calentador, el rendimiento térmico, la seguridad eléctrica y el uso clínico requieren un diseño y una cualificación independientes.
¿Están los cuatro orificios en un mismo plano?
No. Dos orificios atraviesan la base y otros dos atraviesan la parte vertical, con sus ejes perpendiculares a sus respectivas caras. Inspeccione los dos patrones de forma específica.
¿Un ángulo recto nominal confirma la orientación de la cara de trabajo?
No. Defina las caras de soporte y de trabajo pertinentes, así como su relación geométrica. Una indicación genérica de ángulo no puede sustituir a un esquema de referencias (datum) controlado.
¿Por qué revisar el radio de la esquina interior?
El elemento que se acopla debe salvar dicho radio para asentarse según lo previsto. Una esquina perfectamente afilada, tal como aparece en el diseño CAD, podría no ser compatible con el proceso de fresado seleccionado.
¿Puede el apriete de los tornillos corregir un defecto de planitud en la base?
Puede restringir la forma, pero no garantiza la conformidad con el plano. Utilice la condición de aceptación acordada, ya sea en estado libre o bajo una restricción definida.
¿Qué confirma el montaje de prueba (dummy fit)?
Únicamente el asentamiento mecánico y el espacio libre observados en esa configuración específica, la cual no corresponde a un entorno operativo real. No establece la capacidad de carga ni constituye una homologación del dispositivo para su uso.
tanghangyun@oemach.com