
Prüfumfang der Indexierlehre
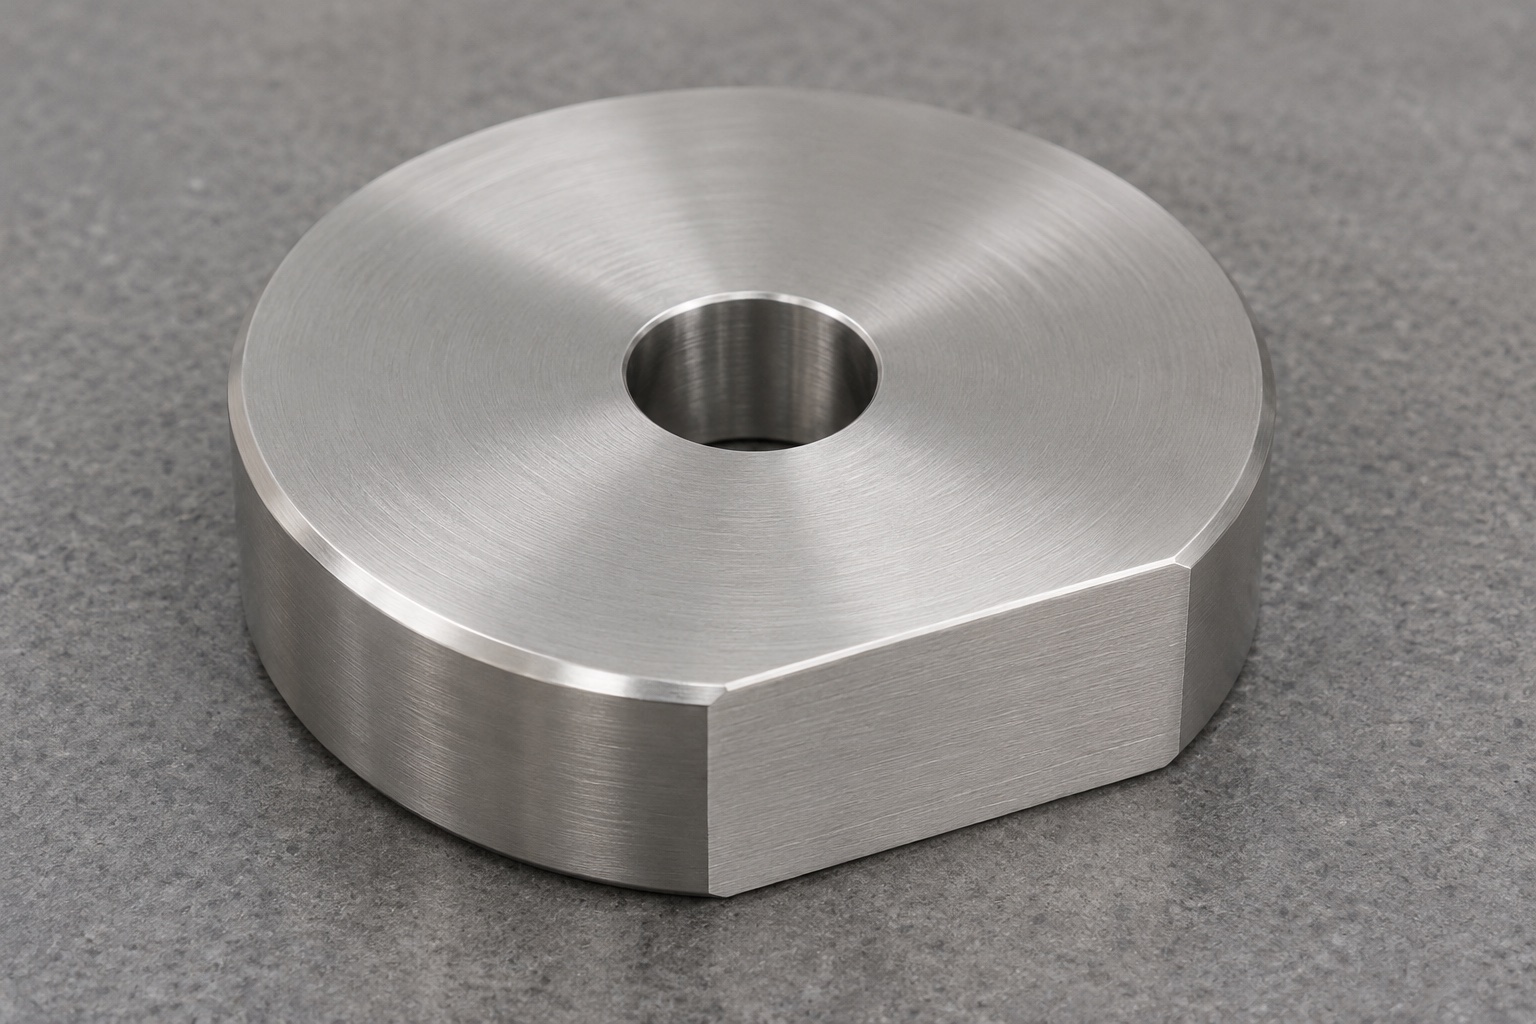
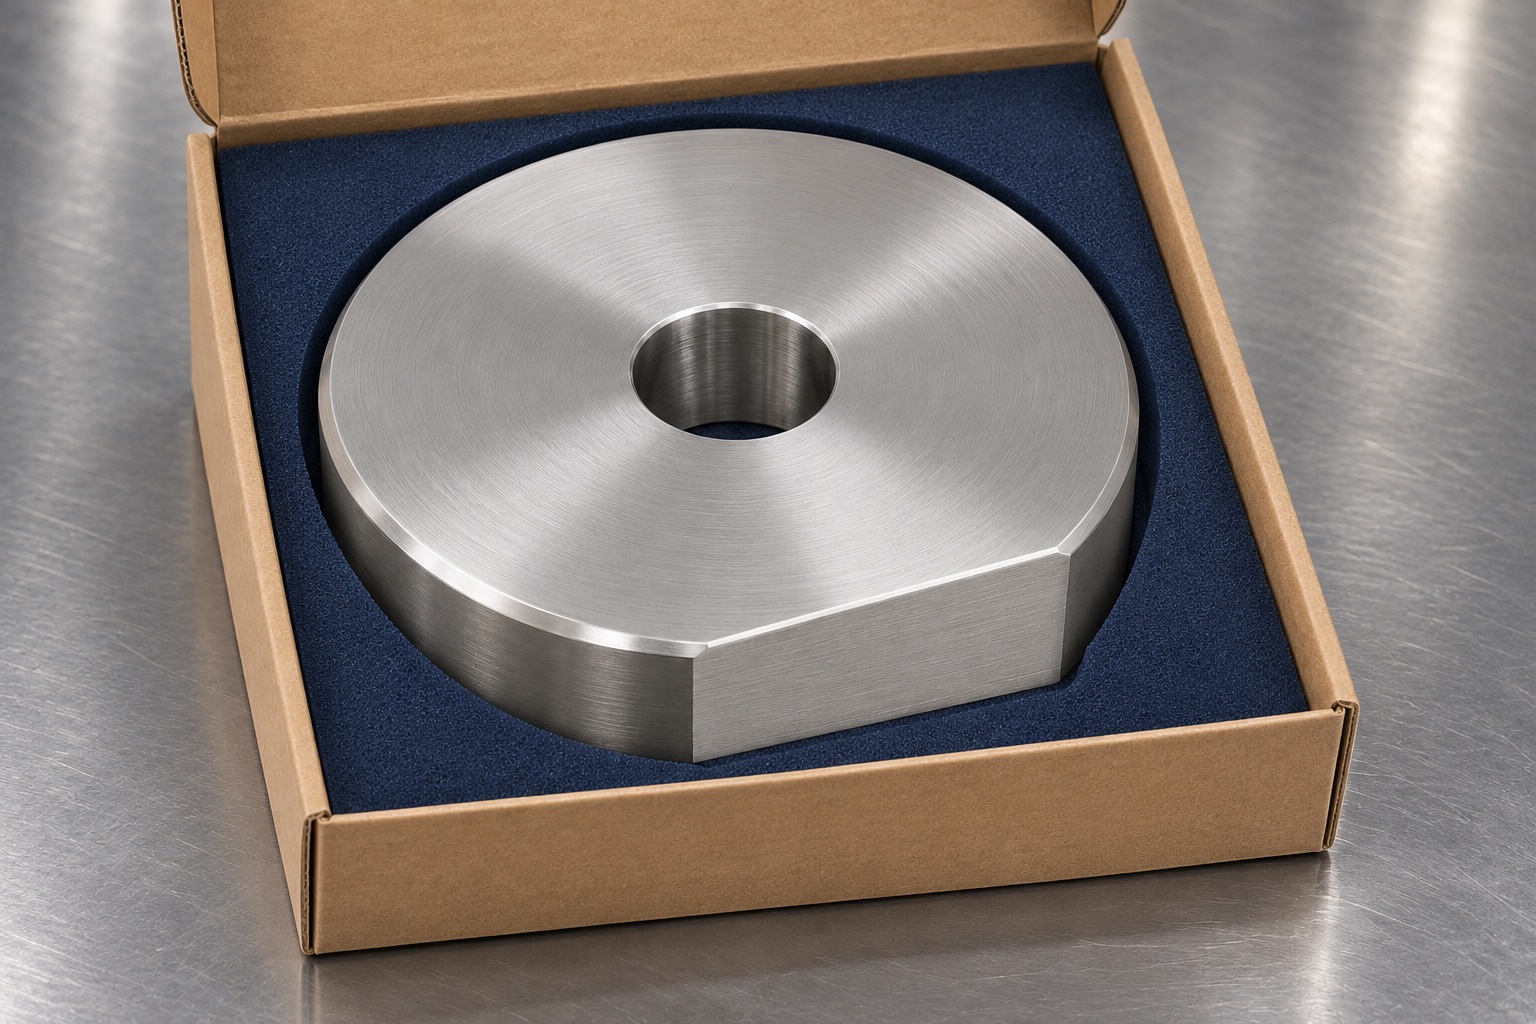
An einem Entwicklungsprüfstand für eine Positionierschiene in der Strahlentherapie kann eine Indexierlehre Sitz, Zentrum und Orientierung einer Prüfvorrichtung kontrollieren. Das Bauteil ist eine 316L-Scheibe mit Durchgangsbohrung und seitlicher Abflachung. Die Unterseite liegt an, die Bohrung greift über einen Bezugsstift und die Abflachung trifft auf einen Richtungsanschlag. Die Lehre dient ausschließlich dem mechanischen Prüfaufbau außerhalb des Geräts. Sie positioniert keine Patienten und kalibriert keine Behandlung. Vor der CNC-Bearbeitung sind die Funktionskontakte und die Freiflächen festzulegen.
Bezüge aus der Kontaktfolge ableiten
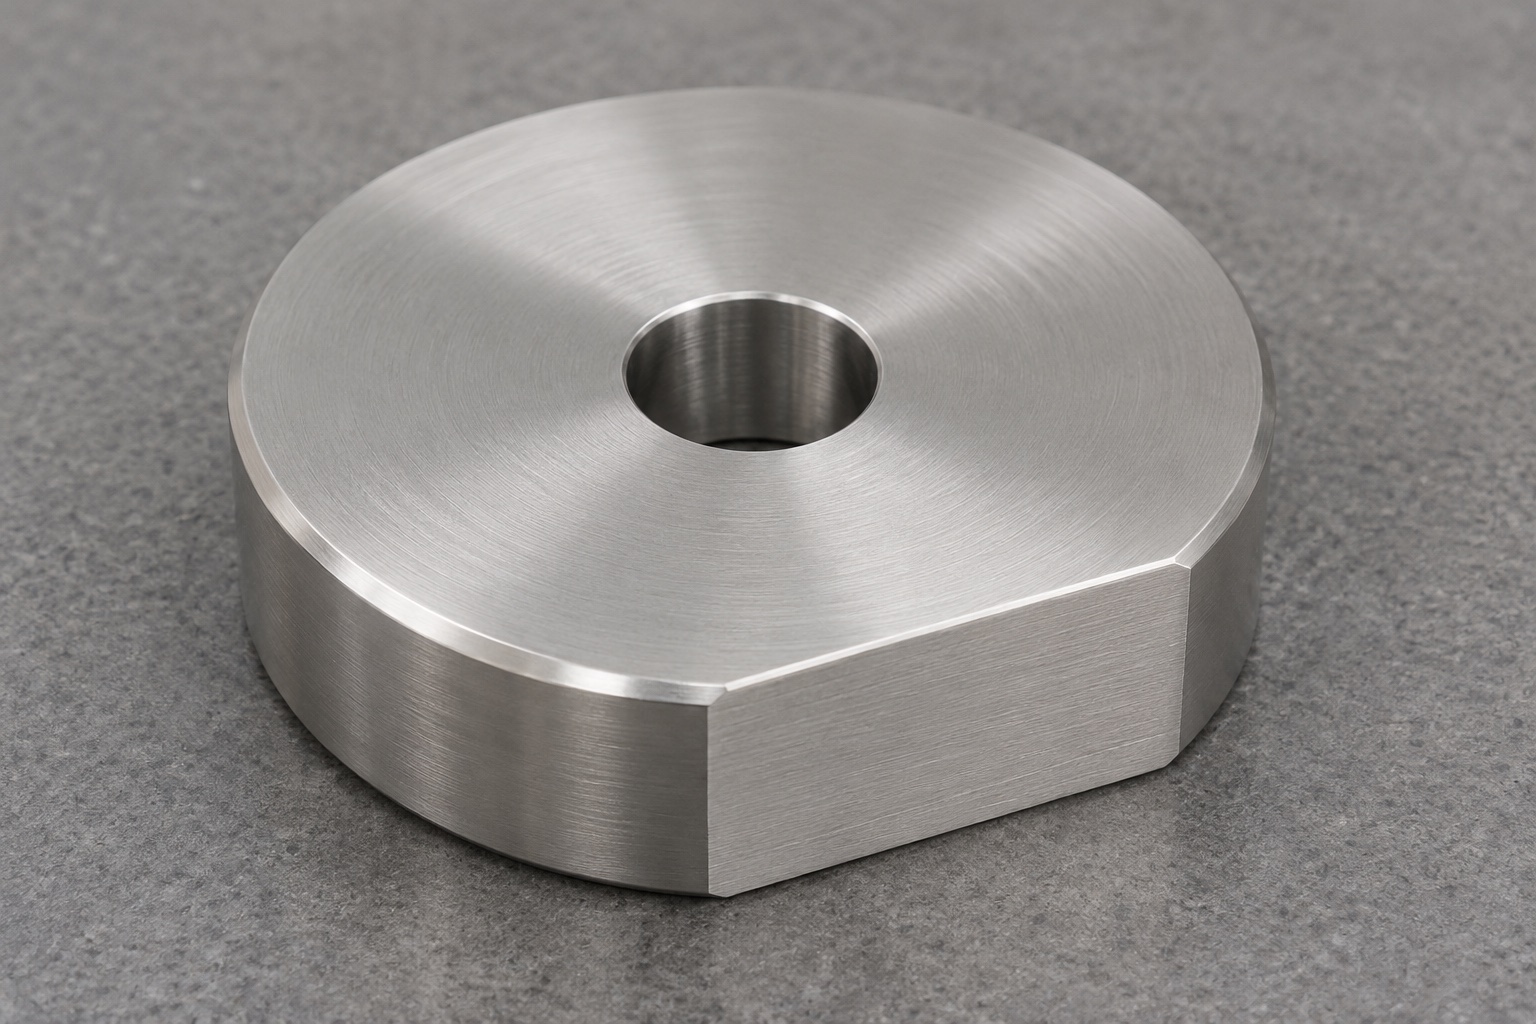
Wenn die Scheibe zuerst auf ihrer Unterseite aufsitzt, kann diese Fläche den primären Bezugspunkt festlegen. Die Mittelbohrung legt eine Achse fest und die Abflachung kann die verbleibende Drehung um sie herum beseitigen. Machen Sie die Sitzreihenfolge deutlich, auch wenn die Vorrichtung die Fläche erst berührt, nachdem die Bohrung eingedrungen ist. Der Außendurchmesser kann eher ein Spielraum als ein Positionierungsmerkmal sein. Eine Bezugnahme aller Maße auf den Außenzylinder würde dann eine Lücke im Prüfplan hinterlassen. Koordinieren Sie die Passung der Stifte, die Kantenbrüche und die effektive Bohrungslänge, damit das Teil tatsächlich die beabsichtigte Kontaktreihenfolge reproduzieren kann.
Abstand und Richtung der Abflachung
Der kürzeste Abstand zwischen der Bohrungsachse und der Abflachung bestimmt deren radiale Lage. Eine Scheibe mit nur einer Bohrung und einer Abflachung hat um die Achse keinen weiteren unabhängigen Winkelbezug. Verzichten Sie auf einen Winkel zu einer beliebigen Kante. Legen Sie die Beziehung zur Anlagefläche fest und nennen Sie bei Bedarf einen zusätzlichen Bezug. Messen Sie die Abflachung außerhalb der Kantenbrüche. Die Sehnenbreite ersetzt die Abstandsmessung nicht, da sie auch vom Außendurchmesser abhängt.
Bohrung und Anlagefläche zuerst drehen
Wählen Sie den freigegebenen 316L-Stangenzustand und halten Sie die Materialkennzeichnung an den Rohling gebunden. Mit einer stabilen Dreheinrichtung können Arbeitsfläche und Bohrung fertiggestellt werden, ohne dass der Rohling entfernt und ausgetauscht werden muss. Planen Sie den Zugang für das Bohrwerkzeug ein und lassen Sie auf der anderen Seite Freiraum. Zählen Sie die Einführungsfase nicht als nutzbaren Bohrungseingriff. Prüfen Sie, ob die Bohrung von einem Reibvorgang, einem fertigen Bohrdurchgang oder einer anderen qualifizierten Methode abhängt. Halten Sie das Werkzeug sauber im Eingriff, entfernen Sie Späne aus der Bohrung und prüfen Sie, ob das erste Teil kalt ist. Übermäßiges Klemmen kann selbst eine kurze Scheibe verformen, wenn die Wände dünn sind.
Bohrungsachse zum Fräsen übertragen
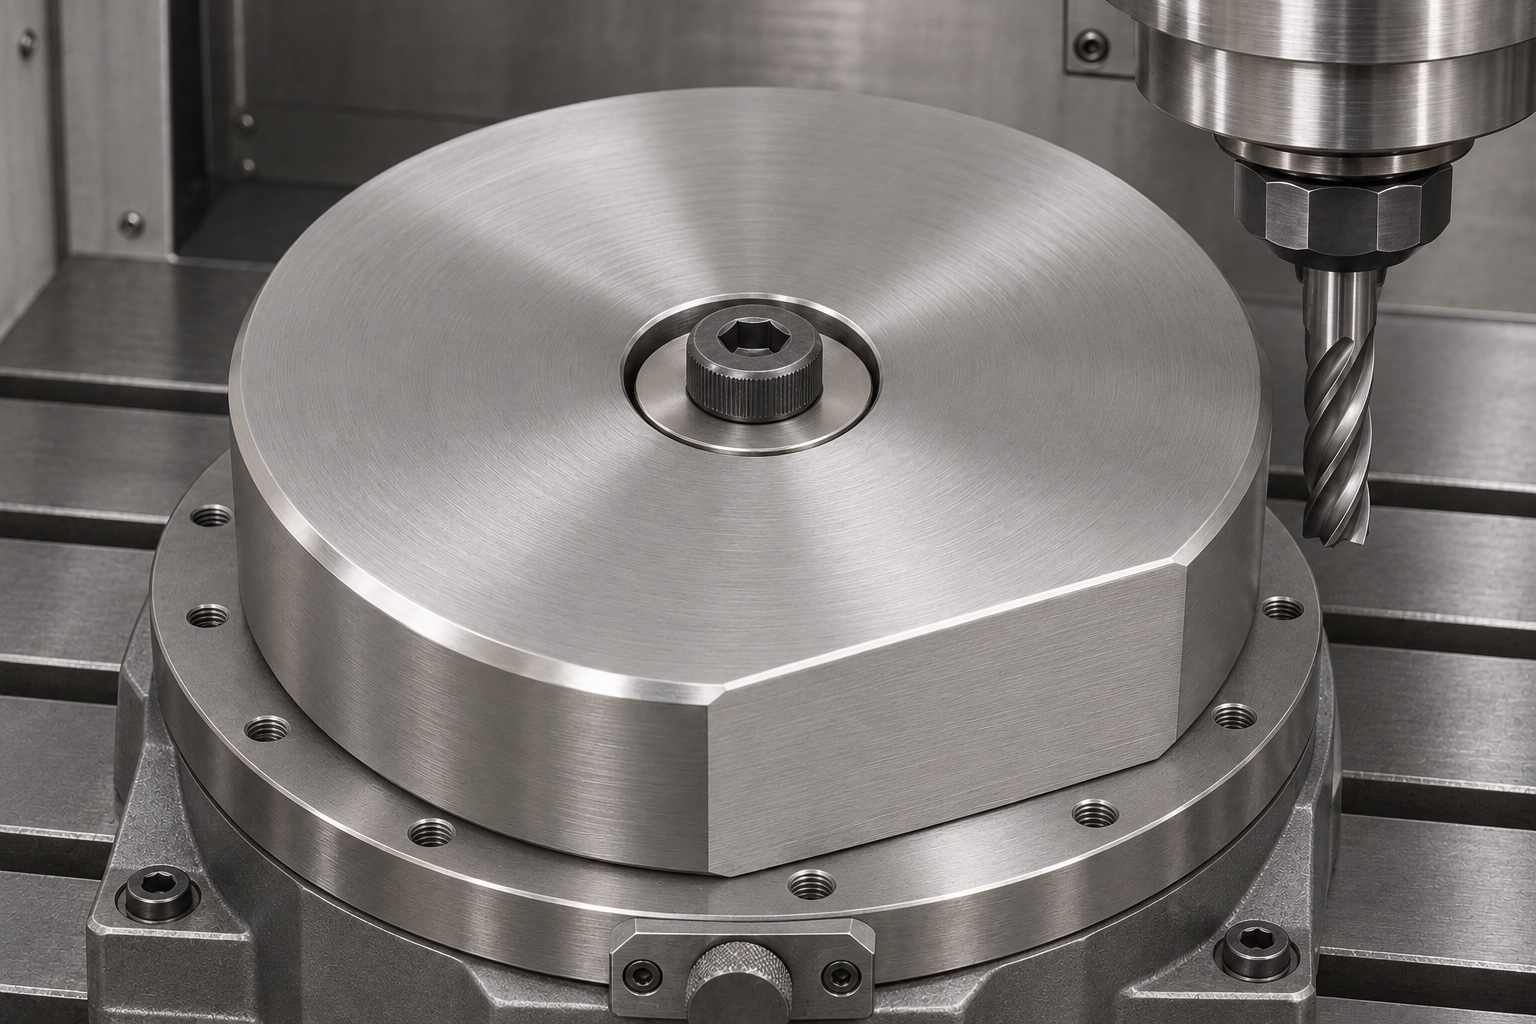
Setzen Sie die Scheibe auf ihre Referenzfläche und positionieren Sie sie auf einem gesteuerten Dorn oder einer anderen bohrungsbezogenen Vorrichtung. Klemmen Sie die Scheibe gegen den Träger, anstatt sie über einen Spalt hinweg zu biegen. Wenn der Dorn Spiel zum Laden benötigt, ermitteln Sie, wie sich seine Passung oder eine Prüfroutine auf die Mittenwiederholgenauigkeit auswirkt. Ein Drei-Backen-Griff am Außendurchmesser kann zu einem Radialfehler führen, selbst wenn die Außenseite korrekt aussieht. Ermitteln Sie die erforderliche flache Position anhand der gemessenen Achse und verwenden Sie einen stabilen Fräserweg. Halten Sie die Scheibe während des Schneidens ruhig, aber hinterlassen Sie keine Abdrücke auf der Fläche, auf der die Referenzlehre sitzt.
Übergänge der Abflachung entgraten
Die Kanten an den beiden Enden der Sehnenfläche können einen passenden Anschlag oder eine Rastung an einer Schutzhülle markieren. Definieren Sie einen Kantenbruch, der erhabenes Material entfernt, ohne den nutzbaren Kontaktbereich zu verkürzen. Die Bohrung kann auch an der Stelle, an der das Werkzeug austritt, eine erhabene Lippe aufweisen. Überprüfen Sie den Ein- und Ausgang getrennt. Verwenden Sie saubere, rostfreie Werkzeuge und halten Sie lose Schleifmittel von der Bohrung und der Stirnfläche fern. Wenn eine Passivierung vorgeschrieben ist, vereinbaren Sie Umfang, Route und Endkontrollzustand. Gehen Sie nicht davon aus, dass eine bestimmte Stahlbezeichnung alle Reinigungs-, Oberflächen- oder Verpackungsanforderungen für die Vorrichtung definiert.
Geometrie und Passprobe unterscheiden
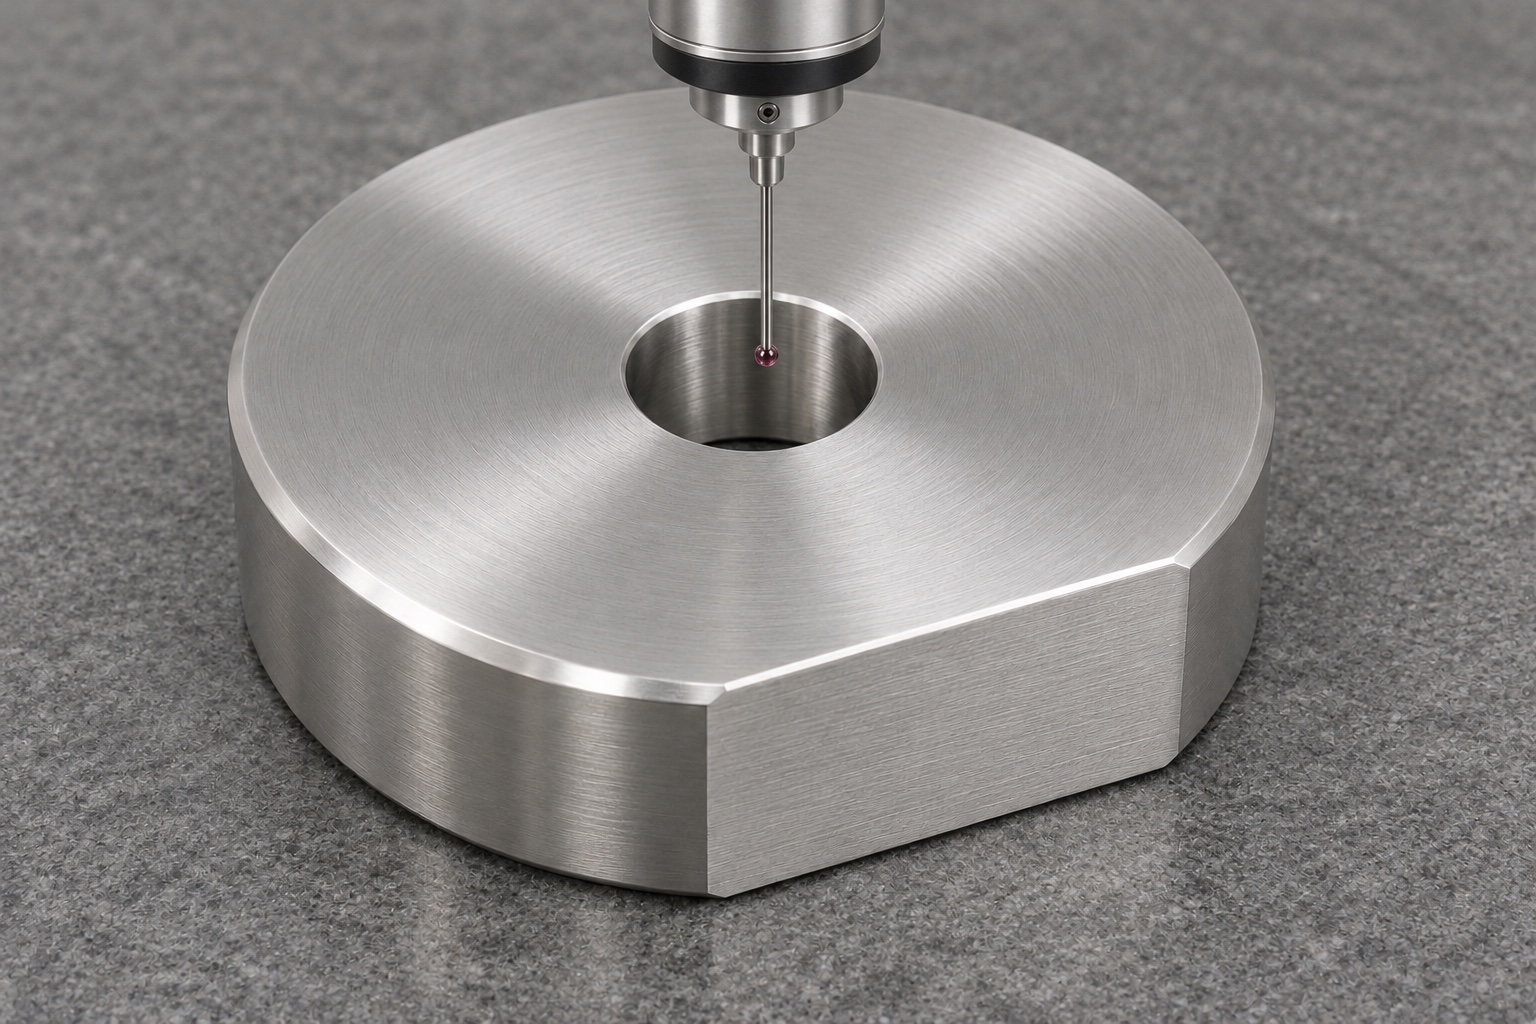
Ein Lehrdorn kann den grundlegenden Lochdurchgang oder die in der Zeichnung definierte Größe bestätigen. Die Ausrichtung der Bohrung zum Sitz oder der flache Versatz wird nicht überprüft. Testen Sie in einem Koordinatenmessaufbau die Sitzfläche, mehrere zugängliche Tiefen in der Bohrung und die Arbeitsebene. Vermeiden Sie Fasen und legen Sie fest, ob eine Pass- oder Funktionsachse erforderlich ist. Überprüfen Sie den Vorrichtungsdruck während einer wiederholten Messung. Verwenden Sie eine direkte Oberflächenmessung, wenn das Kontaktband oder die Ebenheit mehr Informationen benötigt, als einige wenige Berührungspunkte liefern können. Notieren Sie den Supportzustand und die Unsicherheit des Instruments, wenn diese Auswirkungen auf die Entscheidung über eine enge Abnahme haben.
Einsetzen im nicht betriebsbereiten Prüfaufbau
Eine zugelassene Tischbefestigung kann den Referenzstift und den Richtungsanschlag reproduzieren. Montieren Sie den sauberen Master ohne Gewalt. Prüfen Sie, ob es die Fläche erreicht, bevor die Abflachung klemmt, und ob es ohne Schaben entfernt werden kann. Wiederholen Sie dies bei vereinbarten Abstandsgrenzen oder zeigen Sie, dass das Messgerät diese Grenzen einhält. Wenn der Hauptsitz bei fehlendem Richtungsanschlag sitzt, messen Sie den Flachversatz und die Ausrichtung des Anschlags, bevor Sie die Bohrungsgröße ändern. Protokollieren Sie die Geräterevision und den getesteten Zustand. Hierbei handelt es sich um einen Bildschirm mit mechanischer Schnittstelle, der keine klinische Ausrichtung, Bewegungssicherheit, Bildgebungsleistung oder abgegebene Dosis bestimmt.
Messabweichungen eingrenzen
Wenn die Fläche bei allen Pilotstücken um einen ähnlichen Betrag versetzt ist, überprüfen Sie die Fräspositionierung und die Koordinateneinstellung. Wenn sich der Fehler ändert, wenn die Scheibe gedreht oder erneut festgeklemmt wird, überprüfen Sie den Sitz der Vorrichtung und die Sitzrückstände. Wenn die Größe stimmt, das Teil aber wackelt, prüfen Sie, ob an der Unterseite ein Grat oder eine gebogene Sitzfläche vorliegt. Wenn die Scheibe in die Vorrichtung eindringt, aber nach einem kurzen Weg stoppt, überprüfen Sie die Stiftführung und den Bohrungseingriff. Trennen Sie den Kontaktbeweis vom Dichtigkeitseindruck des Bedieners. Ein nützliches Korrekturprotokoll identifiziert das genaue Merkmal, den Zustand und das Instrument, die die Ursache bestätigt haben.
Prüfnachweise für Wiederholungsaufträge
Ein Erstmusterprüfbericht kann Lagerbestand, Zeichnungsüberarbeitung, Sitzfläche, Bohrungsgröße und -ausrichtung, Flachversatz und die Identifizierung der Werkbanklehre umfassen. Definieren Sie die erforderlichen Messwerte, anstatt eine nicht spezifizierte Präzisionsprüfung anzufordern. Wenn in einem Versuch Dreh-Fräsen und separates Drehen und Fräsen verglichen werden, verwenden Sie für beide die gleiche Abnahmekonfiguration. Notieren Sie, wie das Datum übertragen wird. Dies ist oft relevanter für das Ergebnis als die Anzahl der Maschinenachsen. Listen Sie für die wiederholte Bearbeitung kleiner Stückzahlen Änderungen auf, die eine erneute Überprüfung des ersten Teils erfordern, z. B. den Austausch des Dorns oder eine neue Endbearbeitungsroute. Schließen Sie die Chargenfähigkeit nicht aus einer gut passenden Probe ab.
Referenzlehre von Fertigungslehren trennen
Geben Sie der Referenzlehre eine kontrollierte Identität auf seinem Paket oder auf einer zulässigen nicht-funktionalen Oberfläche. Markieren Sie die Arbeitsfläche oder Fläche nicht ohne Genehmigung von Hand. Führen Sie ein Prüfprotokoll, das die tatsächlichen Messwerte von den neuen Nennmaßen unterscheidet. Wenn ein Master andere Messgeräte überprüfen soll, definieren Sie sein Überprüfungsintervall und sein Handhabungsverfahren separat. Ein neu bearbeitetes Teil ist nicht automatisch eine rückverfolgbare Kalibrierungsreferenz. Bewahren Sie die Zeichnung, die Vorrichtungsnotizen und die Messergebnisse zusammen auf und überprüfen Sie Schäden oder Abnutzung, bevor Sie ein älteres Muster verwenden, um eine Abnahmebeurteilung einer Vorrichtung zu treffen.
Anlageflächen beim Versand schützen
Verwenden Sie eine passende Aussparung mit breiter Auflage und Platz um die Sehnenfläche. Halten Sie andere Metallkomponenten getrennt, damit sie weder die Bohrungsmündung noch den Sitz eindrücken können. Verhindern Sie, dass Sand in die Bohrung eindringt, und verwenden Sie den gemäß der vereinbarten Kaufspezifikation erforderlichen Schutz. Verknüpfen Sie das äußere Etikett mit der Lagercharge und der Zeichnungsrevision. Hierbei handelt es sich um einen normalen Handhabungsschutz, nicht um eine sterile Verpackung. Untersuchen Sie bei Erhalt die Oberfläche, die Bohrungsöffnungen und die Sehnenenden unter geeignetem Licht. Wenn sich ein Paket verschoben hat oder eine Kontaktfläche beschädigt ist, wiederholen Sie die entsprechenden Messungen, bevor Sie sich auf die Referenzlehre verlassen.
FAQ
Kann ein Außendurchmesser den Fräsvorgang lokalisieren?
Nur wenn sein Verhältnis zur Bohrung kontrolliert wird und die Vorrichtung es wie vorgesehen verwendet. Andernfalls können Sie die Position von der Bohrung aus ermitteln oder eine geprüfte Sondierungsmethode verwenden.
Gibt die Sehnenbreite den flachen Versatz an?
Nicht von alleine. Die gleiche Sehnenbreite kann unterschiedliche Versätze bei unterschiedlichen Außendurchmessern zur Folge haben. Messen Sie von der gewünschten Achse bis zur Fläche.
Warum die Bohrung in mehreren Tiefen messen?
Mehrere Tiefen helfen dabei, Konizität oder einen Achsenfehler aufzudecken. Halten Sie die Tastpunkte von der Fase fern und verwenden Sie die in der Zeichnung angegebene Anpassungsmethode.
Reicht ein Lehrdorn zur Prüfung der Indexierlehre?
Nein. Er kann die Durchgängigkeit oder ein definiertes Bohrungsmaß prüfen, nicht aber Anlagefläche, Achsenlage oder Abstand zur Abflachung.
Kalibriert die Vorrichtungsprüfung ein Strahlentherapiesystem?
Nein. Es werden nur die angegebenen mechanischen Schnittstellen einer nicht betriebsbereiten Tischvorrichtung überprüft. Es überprüft nicht die Ausrichtung des Patienten oder die Behandlungsleistung.
Wie können sich Transportschäden auf das Ergebnis auswirken?
Eine Delle oder ein Grat an einem Bezugspunkt kann den vollständigen Sitz verhindern, selbst wenn andere Abmessungen nicht erfüllt sind. Überprüfen Sie die Kontakte und messen Sie alle betroffenen Merkmale erneut.
tanghangyun@oemach.com