
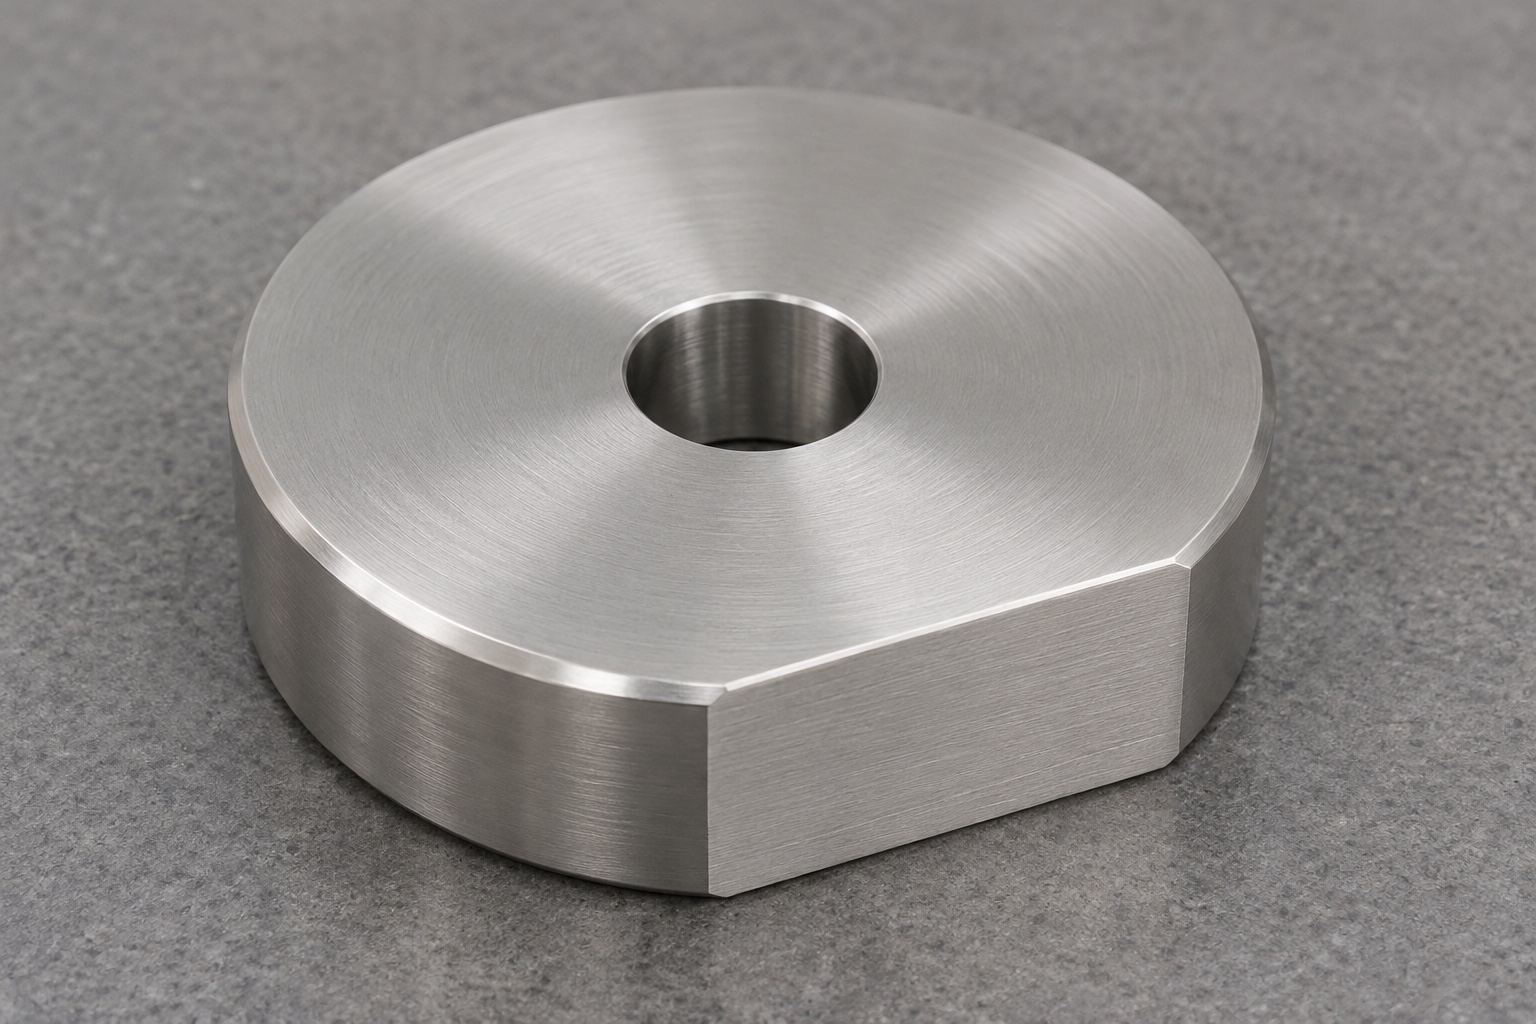
Alcance de la comprobación
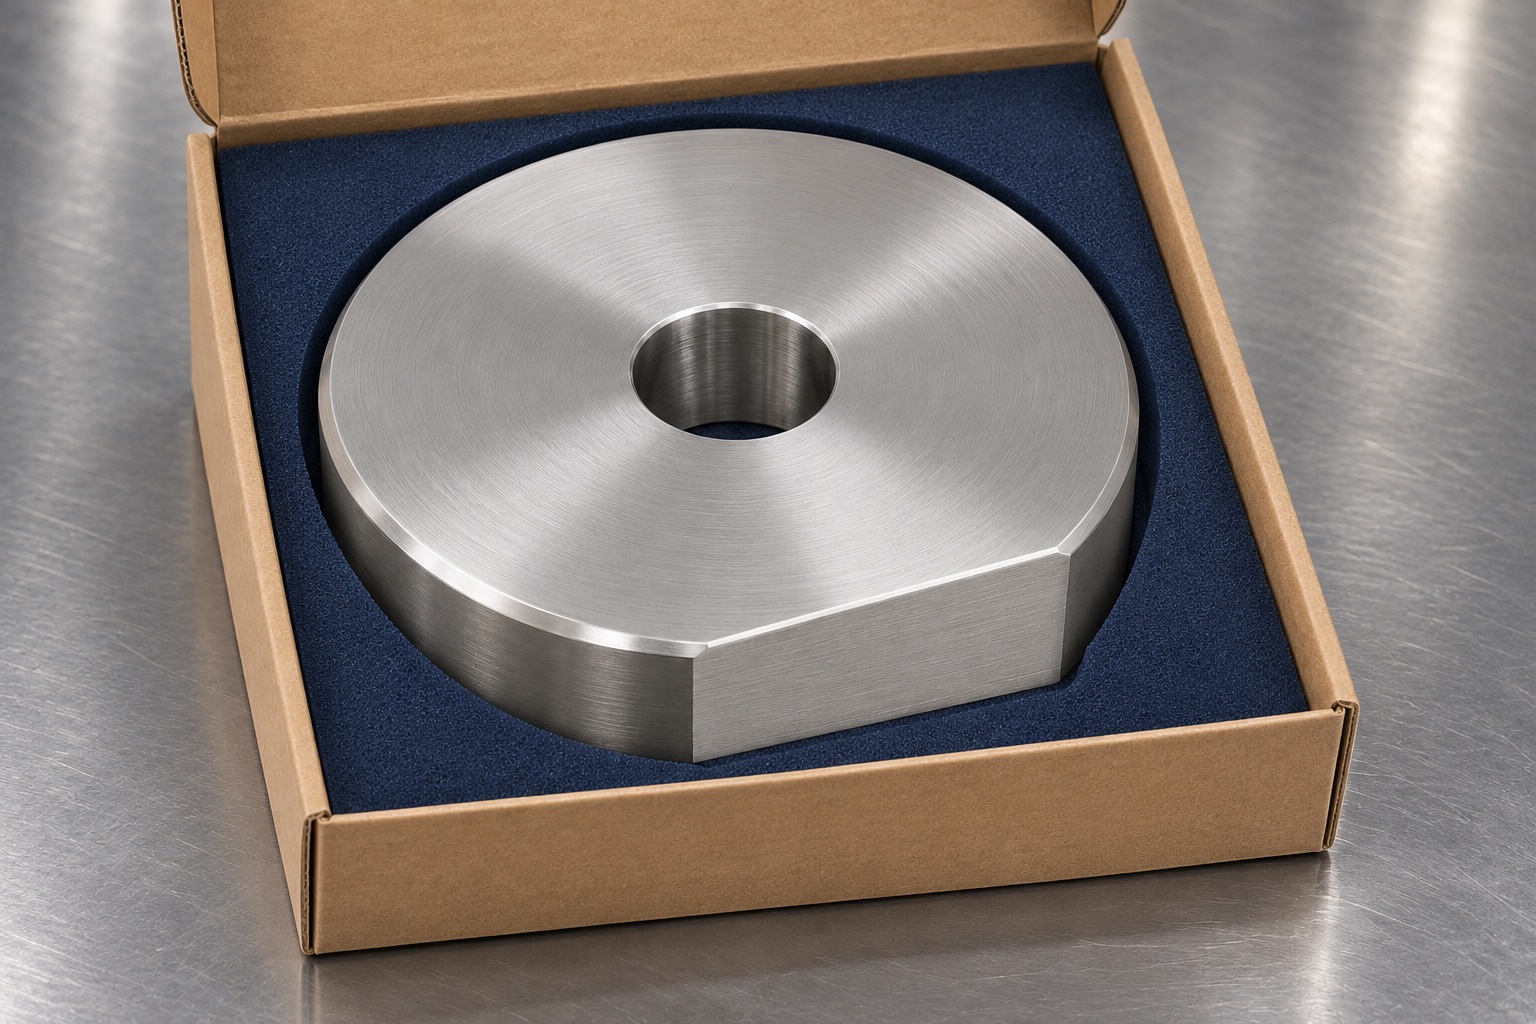
En un banco de desarrollo para un riel de posicionamiento de radioterapia, un patrón puede comprobar el asiento, el centrado y la orientación de un alojamiento simulado. El ejemplo es un disco 316L con un orificio pasante y un plano lateral. La cara inferior se apoya contra un tope, el orificio se acopla a un pasador y el plano se orienta frente a un segundo tope. Este útil de banco no posiciona pacientes ni calibra tratamientos. Defina primero los contactos funcionales y las zonas de holgura.
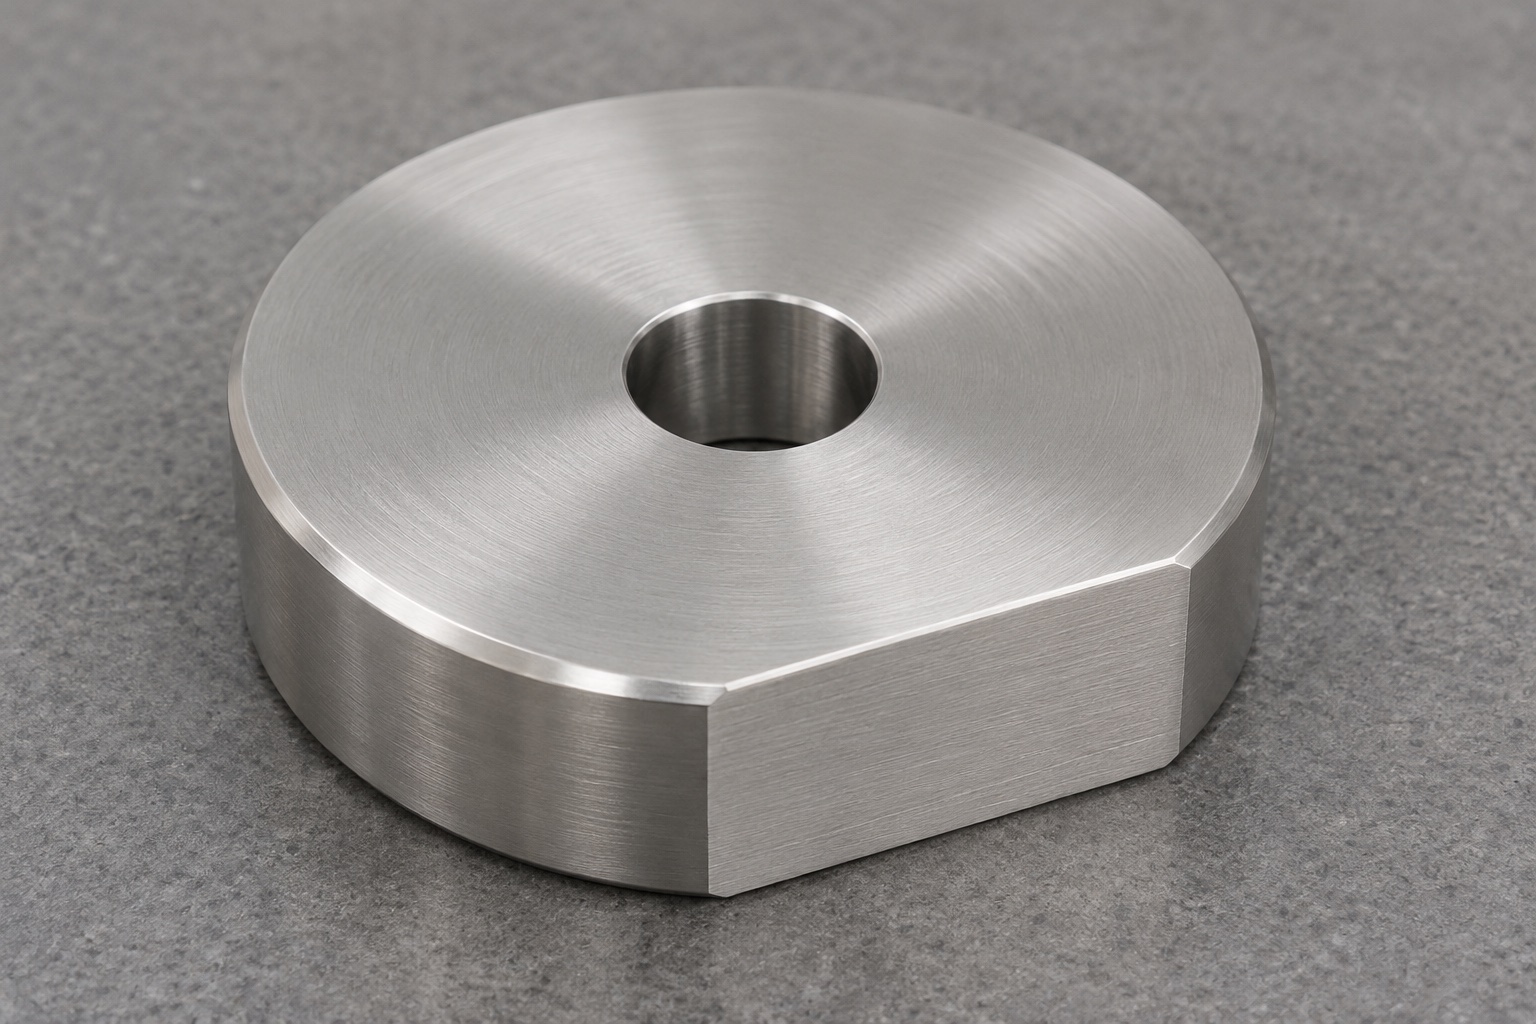
Referencias según el orden de contacto
Cuando el disco se apoya inicialmente sobre su cara inferior, dicha cara puede establecer la referencia primaria. El orificio central define un eje, mientras que la superficie plana elimina la rotación restante alrededor de dicho eje. Es necesario especificar claramente la secuencia de apoyo; por ejemplo, si el contacto con la superficie plana ocurre solo después de que el pasador ha entrado en el orificio. El diámetro exterior puede actuar simplemente como un margen de holgura, en lugar de como un elemento de posicionamiento. Si se tomaran todas las dimensiones con respecto al cilindro exterior, quedarían lagunas en el plan de inspección. Se debe coordinar el ajuste del pasador, el biselado de los bordes y la longitud efectiva del orificio para garantizar que la pieza reproduzca fielmente el orden de contacto previsto.
Distancia y orientación del plano lateral
La distancia más corta entre el eje del orificio y el plano lateral determina su posición radial. Un disco con un orificio y un plano no tiene otra referencia angular independiente alrededor del eje. Evite definir un ángulo respecto a un borde arbitrario. Indique en el plano técnico la relación con la cara de asiento y cualquier referencia adicional que la aplicación exija. Mida lejos de los chaflanes. La anchura de la cuerda no sustituye al desplazamiento del plano porque también depende del diámetro exterior.
Torneado del orificio y el asiento
Seleccione el material en barra 316L con el estado metalúrgico adecuado y asegúrese de que la identificación del material permanezca vinculada a la pieza en bruto. Una configuración de torneado estable permite acabar la cara de trabajo y el orificio sin necesidad de retirar y volver a colocar la pieza. Planifique el acceso para la herramienta de mandrinado y deje espacio libre en el lado opuesto. No considere el chaflán de entrada como parte útil del orificio. Verifique si el orificio requiere una operación de escariado, una pasada de acabado con mandrinadora u otro método validado. Asegúrese de que la herramienta trabaje correctamente, elimine las virutas del orificio y realice la medición de la primera pieza una vez que esta se haya enfriado. Un exceso de fuerza de sujeción puede deformar incluso un disco de poco espesor si sus paredes son delgadas.
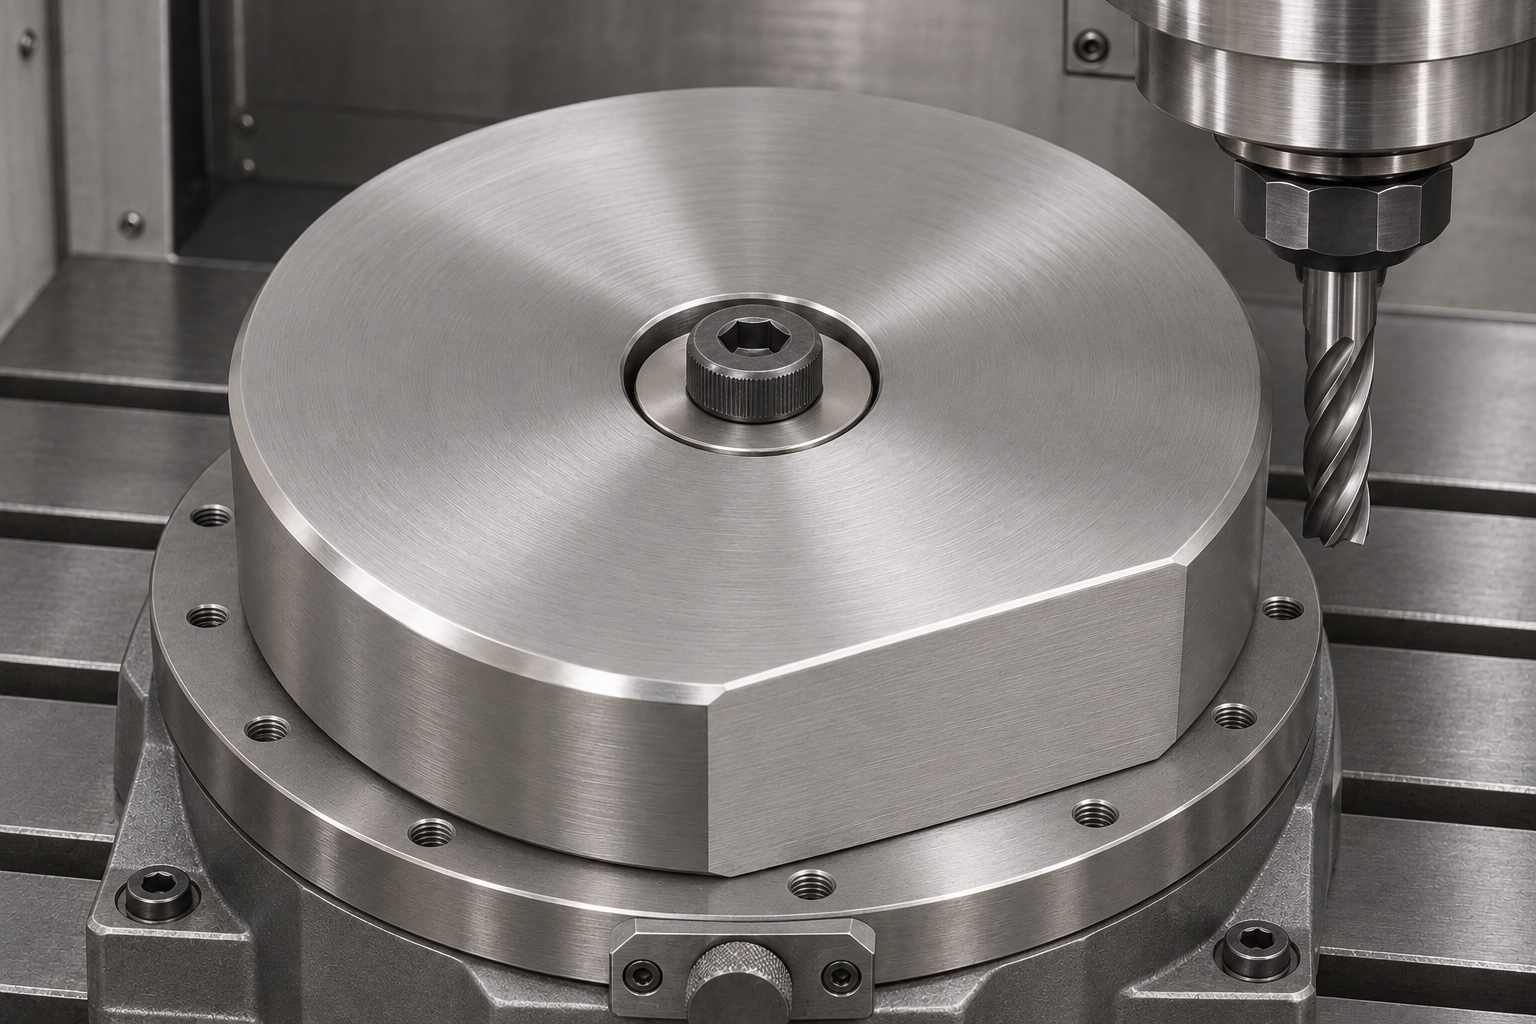
Transferencia del eje al fresado
Coloque el disco sobre su cara de referencia y ubíquelo en un mandril de posicionamiento o en otro dispositivo de sujeción que tome como referencia el orificio. Sujete la pieza contra el soporte, evitando que el disco se flexione sobre un hueco. Si el mandril requiere holgura para la carga de la pieza, evalúe cómo el ajuste o el uso de un palpador afectan a la repetibilidad del centro. La sujeción mediante un plato de tres garras en el diámetro exterior puede introducir un error radial, incluso cuando el diámetro exterior parezca estar perfectamente centrado. Determine la ubicación de la superficie plana a partir del eje medido y utilice una trayectoria de corte estable. Mantenga el disco firmemente sujeto durante el mecanizado, pero evite dejar marcas en la cara utilizada como referencia de apoyo.
Acabado de las transiciones del plano
Los bordes en los dos extremos de la superficie plana (o «cara plana») pueden actuar como un tope de acoplamiento o engancharse en una cubierta protectora. Defina un redondeo o biselado de los bordes que elimine el material sobrante (rebabas o material elevado) sin acortar la zona de contacto útil. En el orificio, también puede quedar un reborde elevado en el punto de salida de la herramienta. Inspeccione la entrada y la salida por separado. Utilice herramientas limpias y compatibles con el acero inoxidable, y mantenga cualquier material abrasivo suelto alejado del orificio y de la superficie. Si se especifica un proceso de pasivado, acuerde el alcance, el procedimiento y los criterios de inspección final. No asuma que una designación de acero específica define por sí sola todos los requisitos de limpieza, acabado o embalaje para el dispositivo.
Medición geométrica y ajuste
Un calibrador de tapón (o «calibre tampón») puede confirmar el paso o el tamaño básico de un orificio, tal como se define en el plano. Sin embargo, no verifica la orientación del orificio respecto al asiento ni el desplazamiento de la cara plana. En un sistema de medición por coordenadas, tome muestras de la superficie de asiento, de varios puntos a distintas profundidades dentro del orificio y de la cara plana funcional. Evite los chaflanes y defina si se requiere un eje ajustado o un eje funcional. Compruebe la presión sobre el dispositivo durante una medición de repetición. Utilice una medición directa de la superficie si la banda de contacto o la planitud requieren más información de la que pueden proporcionar unos pocos puntos de contacto. Registre las condiciones de soporte y la incertidumbre del instrumento si estos factores influyen en una decisión crítica de aceptación.
Prueba en un útil no operativo
Un dispositivo de banco homologado puede reproducir el pasador de referencia y el tope direccional. Monte la pieza patrón (previamente limpia) sin forzarla. Verifique si la pieza alcanza la superficie de asiento antes de que la cara plana se bloquee, y si es posible retirarla sin que se produzcan rozaduras. Repita la prueba dentro de los límites de holgura acordados, o demuestre que el calibrador representa dichos límites. Si la pieza patrón asienta correctamente incluso cuando el tope direccional está ausente, mida el desplazamiento de la cara plana y la alineación del tope antes de modificar el tamaño del orificio. Registre la revisión del dispositivo y las condiciones bajo las cuales se realizó la prueba. Este procedimiento constituye una verificación de la interfaz mecánica y no establece la alineación clínica, la seguridad del movimiento, el rendimiento en la obtención de imágenes ni la dosis administrada.
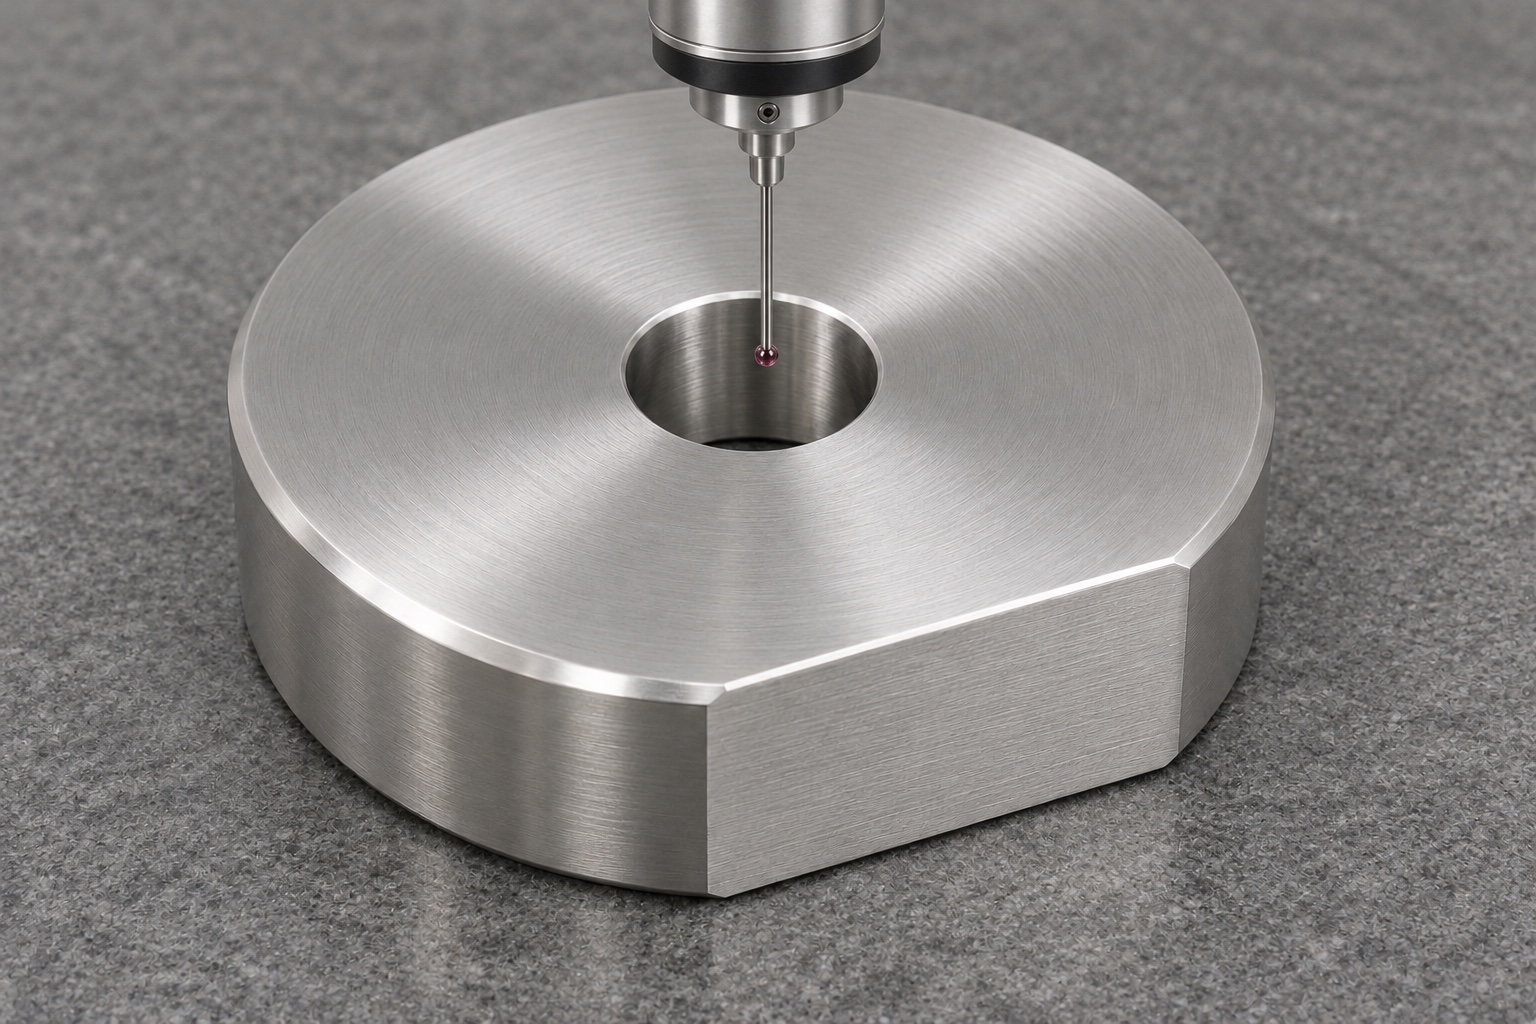
Diagnóstico de lecturas inconsistentes
Si el plano lateral presenta el mismo desplazamiento en varias piezas piloto, compruebe el localizador y el sistema de coordenadas del fresado. Si cambia al recolocar el disco, revise el ajuste del útil y la presencia de virutas en el asiento. Cuando la pieza oscile pese a cumplir las dimensiones, busque rebabas o falta de planitud. Si el recorrido se detiene al insertar, verifique la entrada del pasador y la longitud de acoplamiento. Registre la característica, la condición y el instrumento con que se confirmó la causa.
Registros para pedidos sucesivos
Un expediente de «primera pieza» (first-article package) puede incluir información sobre el lote de material, la revisión del plano, la superficie de apoyo, el tamaño y la orientación del orificio, el desplazamiento de la superficie plana y la identificación del calibre de banco utilizado. Especifique las lecturas requeridas en lugar de solicitar una «verificación de precisión» genérica. Si se realiza una prueba comparativa entre un proceso combinado de torneado-fresado y procesos independientes de torneado y fresado, utilice los mismos criterios de aceptación para ambos. Registre cómo se transfiere la referencia; a menudo, esto es más determinante para el resultado que el número de ejes de la máquina. En el caso de mecanizados recurrentes de bajo volumen, enumere los cambios que exigen una nueva verificación de la primera pieza, como la sustitución del eje portapiezas o la introducción de una nueva secuencia de acabado. No asuma la capacidad de producción de todo un lote basándose únicamente en una muestra que encaja correctamente.
Identificación y control del patrón
Asigne al patrón una identidad controlada, ya sea en su embalaje o en una superficie no funcional permitida. No realice marcas manuales en la cara de trabajo o en la superficie plana sin la debida autorización. Mantenga un registro de inspección que diferencie los valores medidos reales de las dimensiones nominales originales. Si un patrón está destinado a verificar otros instrumentos de medición, defina por separado su intervalo de verificación y su procedimiento de manipulación. Una pieza recién mecanizada no constituye automáticamente una referencia de calibración trazable. Conserve juntos el plano, las notas relativas al dispositivo de sujeción y los resultados de las mediciones; asimismo, verifique si existen daños o desgaste antes de utilizar un patrón antiguo para determinar la aceptabilidad de un dispositivo de sujeción.
Protección de las superficies de asiento
Utilice un alojamiento a medida que proporcione un soporte amplio y deje espacio alrededor de la superficie plana (o «cuerda»). Mantenga otros componentes metálicos separados para evitar que golpeen o marquen la boca del orificio o la superficie de asiento. Evite la entrada de partículas o suciedad en el orificio y emplee las protecciones exigidas por las especificaciones de compra acordadas. Vincule la etiqueta exterior con el lote de fabricación y la revisión del plano. Se trata de medidas de protección estándar para la manipulación, no de un embalaje estéril. Al recibir el patrón, inspeccione la cara, las aberturas del orificio y los extremos de la superficie plana bajo una iluminación adecuada. Si el contenido del embalaje se ha desplazado o una superficie de contacto presenta daños, repita las mediciones pertinentes antes de utilizar el patrón para realizar verificaciones.
FAQ
¿Puede utilizarse un diámetro exterior para posicionar la operación de fresado?
Solo si su relación con el orificio está controlada y el dispositivo de sujeción lo utiliza según lo previsto. De lo contrario, realice el posicionamiento a partir del orificio o emplee un método de palpado verificado.
¿Indica la anchura de la «cuerda» (superficie plana) el desplazamiento de dicha superficie?
No por sí sola. Una misma anchura de «cuerda» puede corresponder a desplazamientos distintos dependiendo del diámetro exterior. Realice la medición desde el eje requerido hasta la superficie plana.
¿Por qué es necesario medir el orificio a varias profundidades?
Las mediciones a distintas profundidades ayudan a detectar conicidad o errores de alineación del eje. Asegúrese de que los puntos de palpado no toquen el chaflán y siga el método de ajuste especificado en el plano.
¿Es suficiente una verificación mediante calibre tapón para el patrón?
No. Aunque resulta útil para comprobar un orificio específico, no permite determinar la superficie de asiento, la orientación del eje ni la ubicación de la superficie plana.
¿La comprobación del útil calibra un sistema de radioterapia?
No. Solo comprueba las interfaces mecánicas especificadas de un dispositivo de banco no operativo. No verifica la alineación del paciente ni el rendimiento del tratamiento.
¿Cómo pueden afectar al resultado los daños sufridos durante el transporte?
Una abolladura o una rebaba en un punto de referencia puede impedir un asentamiento correcto, incluso si otras dimensiones cumplen con las especificaciones. Inspeccione los puntos de contacto y vuelva a medir cualquier característica afectada.
tanghangyun@oemach.com