
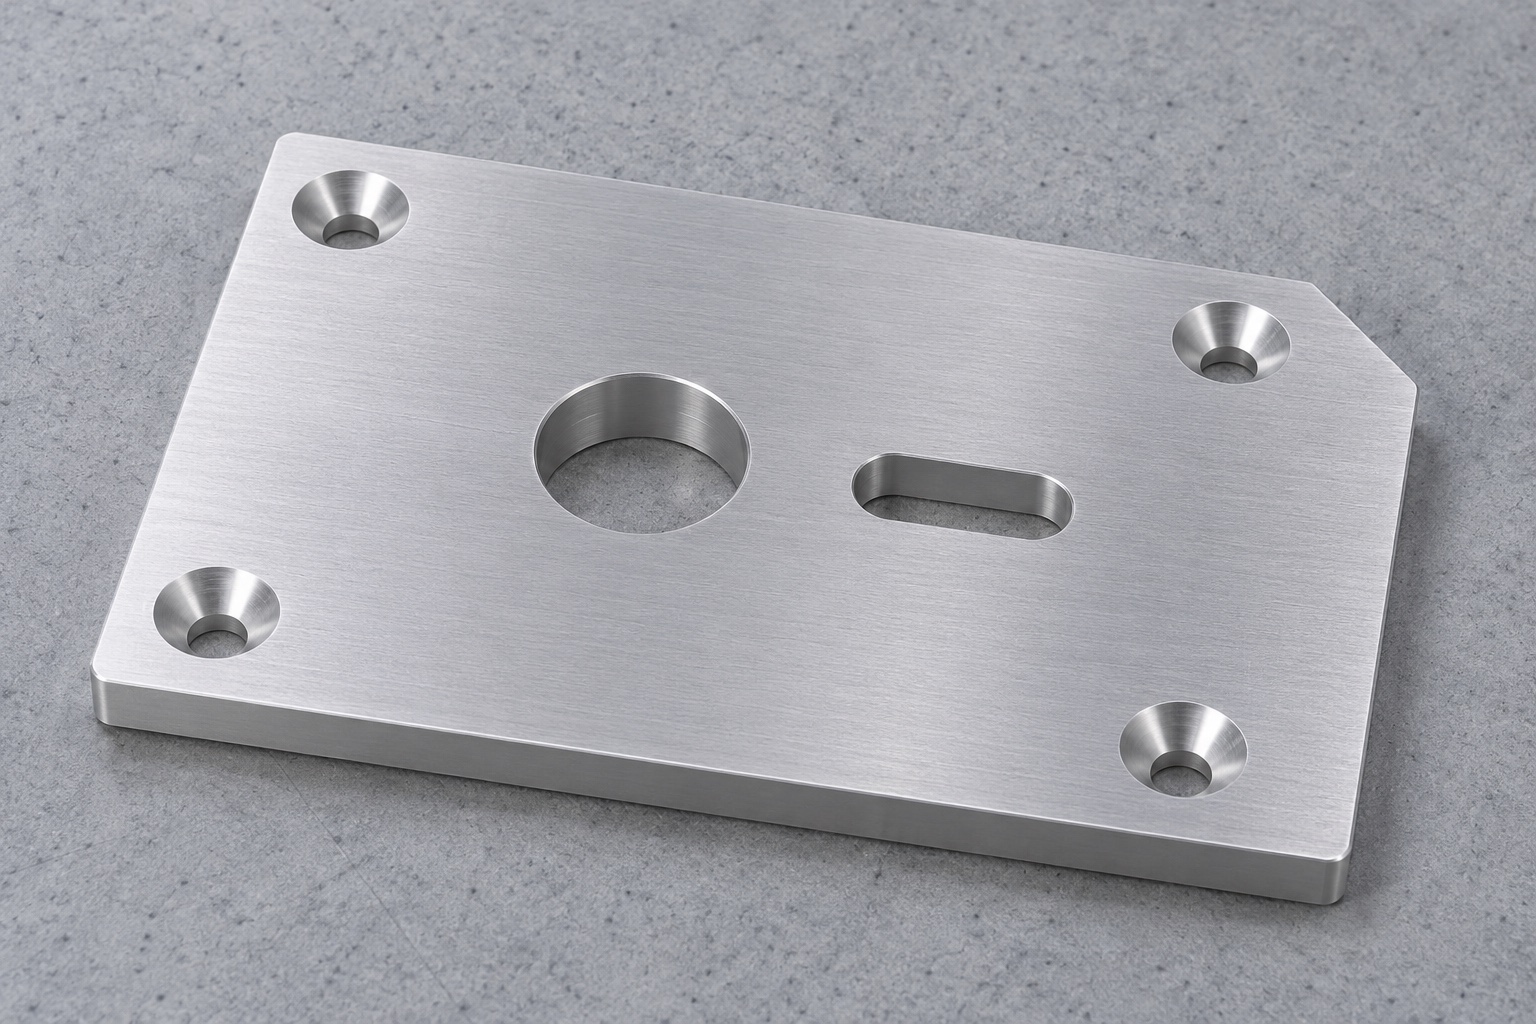
Zugangspaneel in einer Servicevorrichtung positionieren
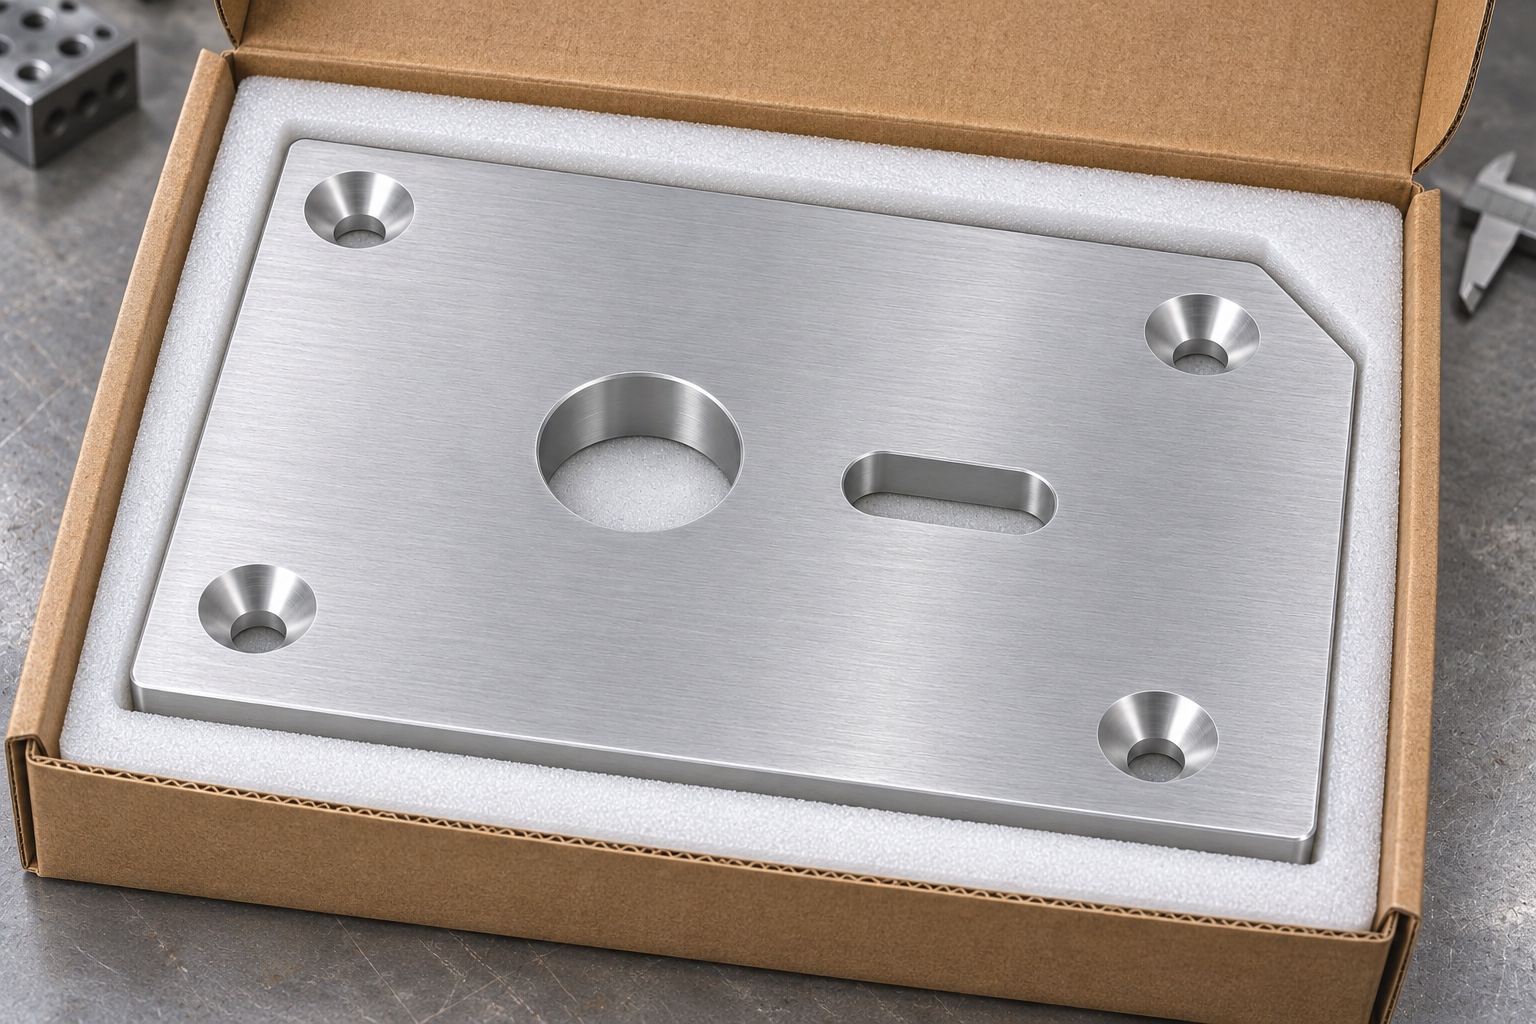
Eine Servicevorrichtung kann eine abnehmbare Zugangsplatte von einem Anästhesiearbeitsplatz tragen, während ein Techniker ihren Sitz prüft oder überprüft, ob Ersatzbefestigungen zugänglich sind. In diesem Beispiel wird eine Positionierungsplatte aus 6061-Aluminium an der Servicevorrichtung montiert, nicht am Gasweg, an der Elektronik oder am Arbeitsgehäuse. Die Platte hat eine Auflagefläche, ein rundes Loch und einen länglichen Schlitz für zwei Passstifte. Vier versenkte Befestigungslöcher befestigen es an der Tischhalterung. Diese Merkmale erfüllen unterschiedliche Funktionen: Befestigung ist nicht dasselbe wie Positionierung, und ein stabiler Sitz der Vorrichtung ist kein Beweis für die Maschinenleistung.
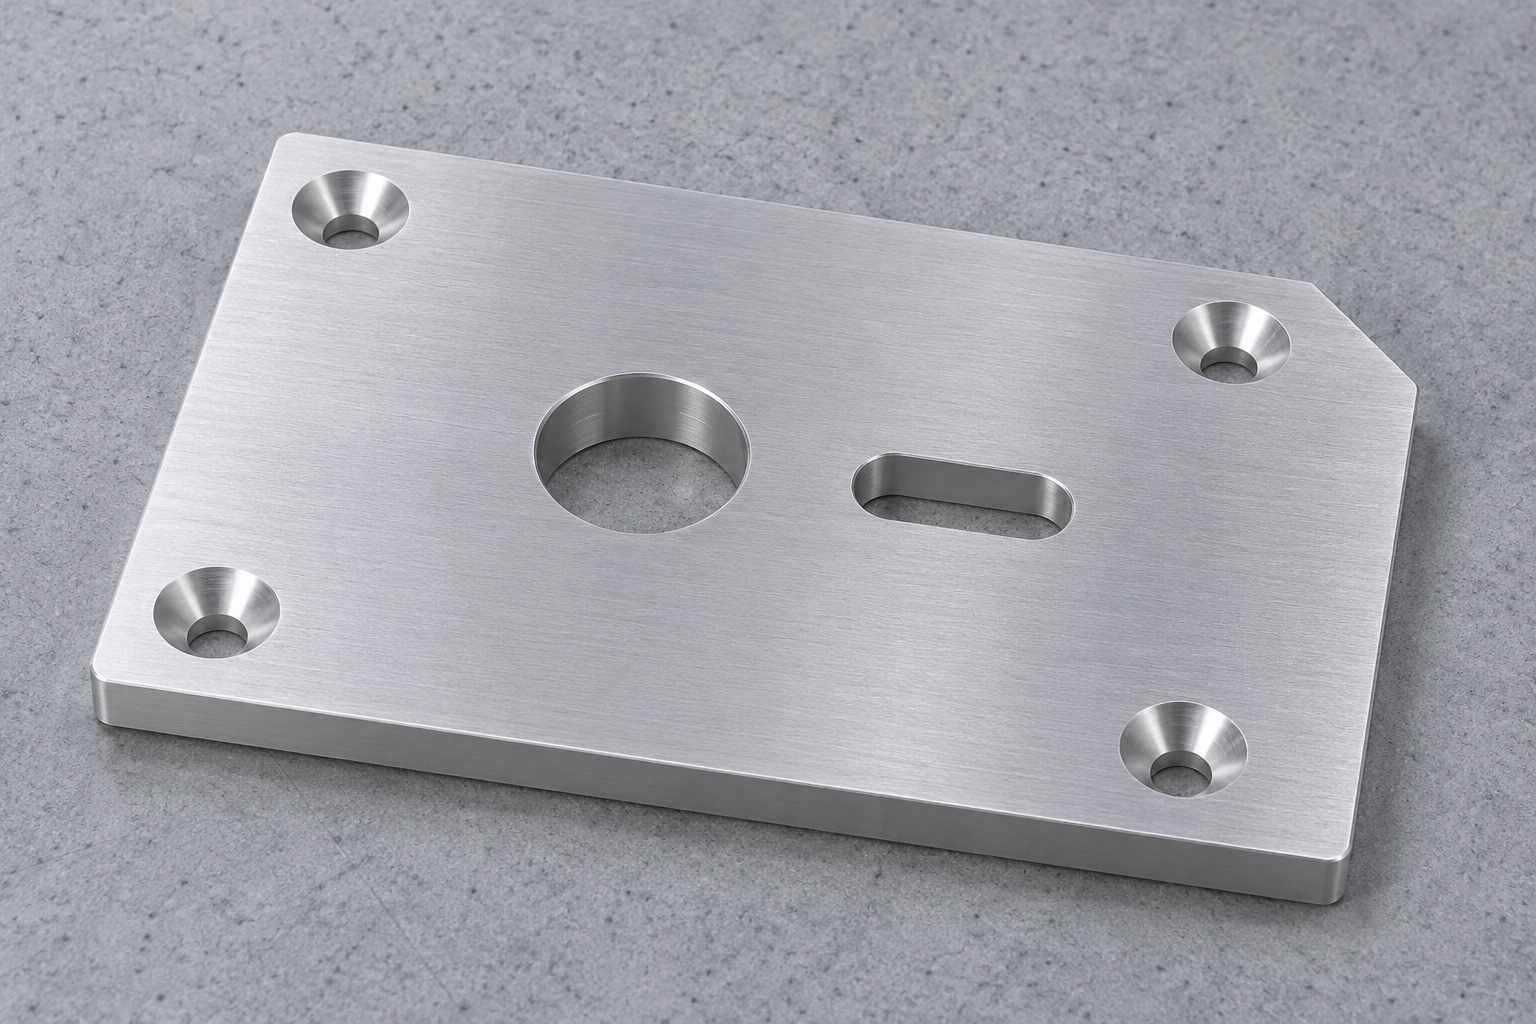
Verdrehung begrenzen und Bolzenabstand ausgleichen
Ein runder Positioniermerkmale legt die Position in zwei Richtungen in der Ebene fest. Ein zweiter Stift in einem Schlitz kann die Drehung einschränken und gleichzeitig eine Variation entlang der Schlitzachse ermöglichen. Bei dieser Anordnung liegt der Schlitz normalerweise entlang der Linie, die die Stiftmitten verbindet. Die Montagezeichnung sollte diese Richtung zeigen und die Schlitzbreite von der Nutzlänge unterscheiden. Vergleichen Sie den zulässigen Stiftabstand mit dem freien Weg an beiden Enden. Wenn ein Schlitz aus der vorgesehenen Richtung gedreht wird, kann eine Vergrößerung seiner Länge das Festklemmen möglicherweise nicht verhindern. Bei anderen Ausführungen kann ein Paar runder Löcher geeignet sein, allerdings muss dann der zulässige Stiftabstand entsprechend kontrolliert werden.
Funktionsflächen für die Auflage
Verwenden Sie die Montageunterseite als Fertigungsreferenz, wenn Sie die Platte an der Halterung anbringen. Klären Sie, ob die Oberseite auch die Platte fixiert oder nur Freiraum bietet. Wenn die obere Höhe wichtig ist, definieren Sie Dicke und Parallelität dort, wo sie die Passform beeinflussen. Vier Senkschrauben können eine dünne Platte in ihre eigene Mitte ziehen. Koordinieren Sie daher die Anforderungen an den Schraubensitz mit dem Positionsschema. Wenn Sie jedes Loch zu genau angeben, um es genau zu lokalisieren, kann dies dazu führen, dass Teile nicht zusammengebaut werden können. Definieren Sie die Ausrichtungsecke nur dort als Hülle oder Schlüssel, wo sie von der zugehörigen Vorrichtung tatsächlich verwendet wird. Dokumentieren Sie die Feature-Prioritäten in der Zeichnung, nicht nur im CAD.
Rohling beim Schruppen und Schlichten abstützen
Beginnen Sie mit dem angegebenen 6061-Materialzustand und der angegebenen Dicke. Stützen Sie den Rohling großflächig ab, damit er durch Fräser und Zwingen nicht verbogen wird. Prüfen Sie, ob sich der Schaft verbiegt, bevor Sie ihn gegen eine flache Unterlage drücken. Wenn durch Schruppen Restspannungen gelöst werden, sollten Sie erwägen, beide Flächen zu schruppen und die gelöste Platte vor dem Schlichten zu prüfen. Halten Sie die Klemmen vom Positionierungspfad fern und vermeiden Sie, dass Stützspuren auf der Auflagefläche zurückbleiben. Eine Platte, die unter Last flach ist, kann beim Loslassen zurückfedern. Planen Sie die Prüfung im freien Zustand, es sei denn, die Zeichnung definiert explizit einen eingebauten Zustand.
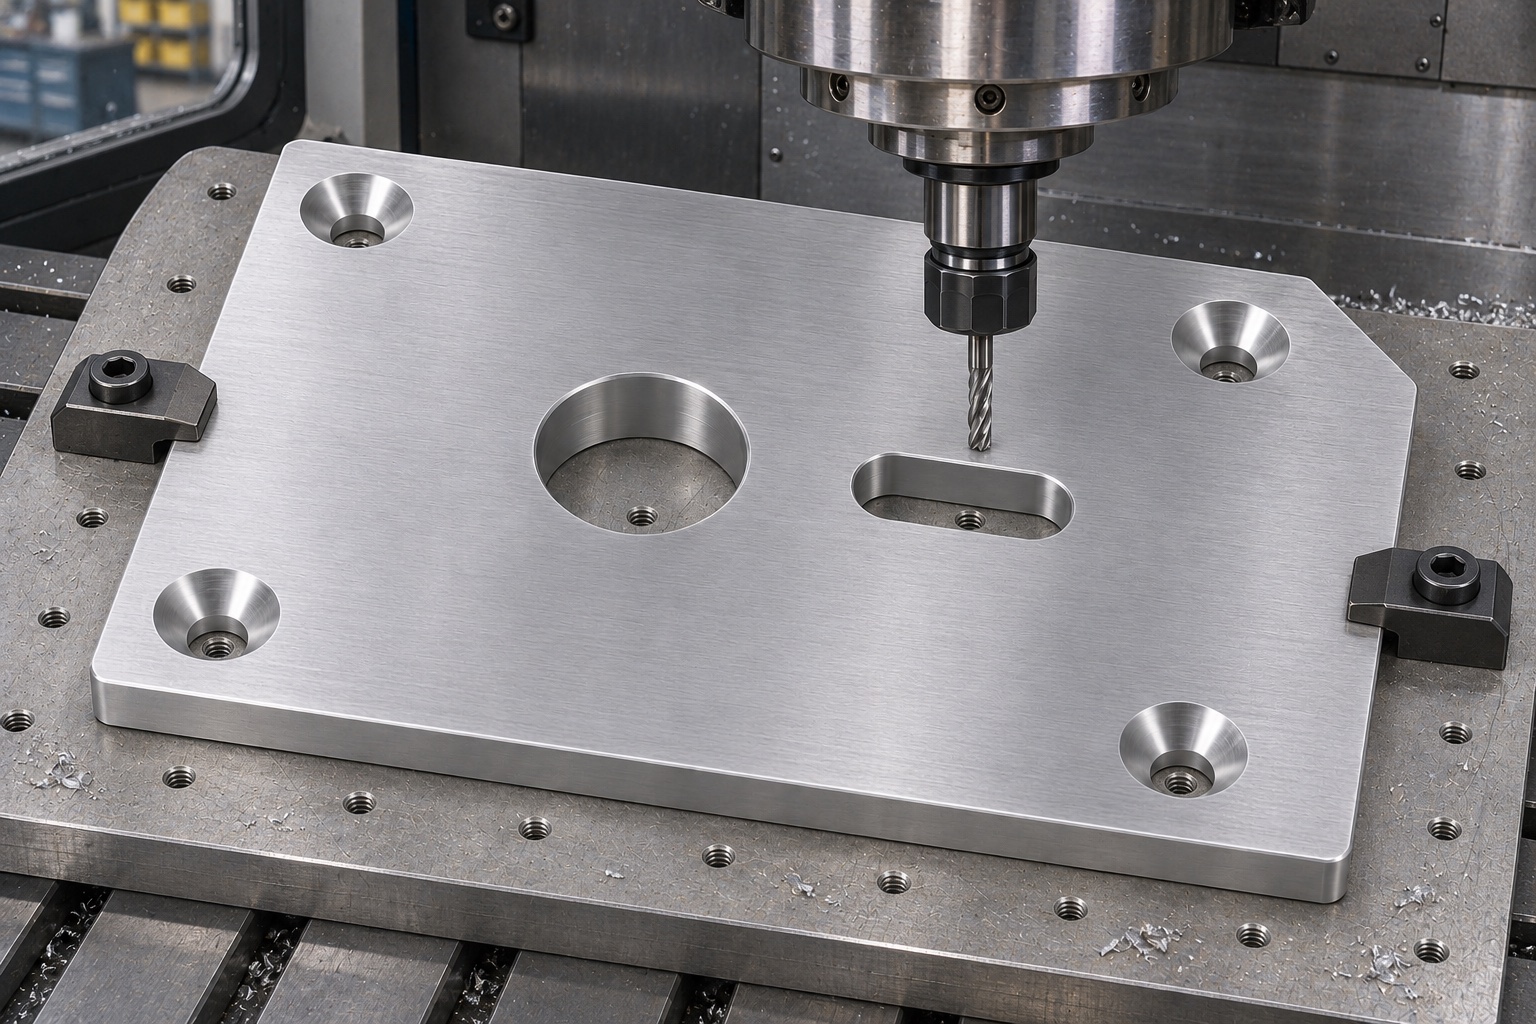
Bohrung und Langloch in einer Aufspannung fräsen
Sofern der Zugang möglich ist, richten Sie beide Positioniermerkmale ein, während sich die Platte in einem stabilen Aufbau befindet. Dadurch wird eine separate Bezugspunktübertragung zwischen Rundbohrung und Nut vermieden. Verwenden Sie eine geeignete Bohr-, Reib- oder Interpolationsmethode für die Bohrungsgröße und -bearbeitung; Die richtige Methode hängt von den freigegebenen Anforderungen und den verfügbaren Tools ab. Den Schlitz aufrauen und die Seitenwände mit leichtem, wiederholbarem Eingriff bearbeiten. Überprüfen Sie die tatsächliche Breite und Richtung, nicht nur den Mittelweg des Fräsers. Planen Sie die Werkzeugreichweite und die Spanentfernung so, dass an der Unterkante kein Grat zurückbleibt. Erstellen Sie die Orientierungsecke anhand derselben Umrissreferenz, wenn ihre Position wichtig ist.
Überstand der Schraubenköpfe prüfen
Senkungen sollten zur vorgegebenen Schraubenform passen und ausreichend Material unter dem Kopf lassen. Überprüfen Sie den vorgegebenen Senkwinkel und den Sitzzustand, anstatt davon auszugehen, dass alle Flachköpfe identisch sind. Ein Kopf, der bündig erscheint, kann immer noch nur an einer Kante berühren. Verwenden Sie gegebenenfalls eine Schraube mit vorgegebener Tiefe oder eine repräsentative Schraube, um die Kopfposition und den Sitz zu überprüfen. Vertiefen Sie eine Senkung nicht, nur um eine nicht passende Schraube aufzunehmen. Untersuchen Sie die Unterseite des Durchgangslochausgangs, da ein Grat dort die Platte von ihrer Halterung abhalten kann. Stellen Sie sicher, dass die gesamte Baugruppe nach dem Einsetzen der Schrauben immer noch auf den vorgesehenen Stiften sitzt.
Beschichtung beim Passmaß berücksichtigen
Fragen Sie bei kundenspezifischer CNC-Bearbeitung nach Zeichnung nach, ob die Positionsflächen bearbeitet, maskiert oder nach der Beschichtung vermessen geliefert werden. Ein Finish kann die effektive Passform verändern oder einen Übergang in der Nähe eines Sitzbereichs hinterlassen. Markieren Sie geschützte Oberflächen und akzeptable Kontaktpunkte auf der Fertigzeichnung. Vermeiden Sie es, eine Toleranz anhand einer allgemeinen Schichtdicke zu erraten. Vor der Behandlung entgraten und anschließend die relevanten Größen überprüfen. Wenn die Platte so bearbeitet ist, definieren Sie die erforderliche Oberflächentextur und den Handhabungsschutz. Die Wahl der Legierung und des Finishs legt keinen Einfluss auf die elektrische Verbindung, die Kompatibilität mit einer bestimmten Reinigungsmethode oder die Zulassung für die Verwendung auf einem funktionierenden Gerät.
Maß, Richtung und Ebenheit getrennt prüfen
Stützen Sie die Platte wie vereinbart ab und prüfen Sie die Montagefläche, ohne sie flach zu biegen. Auf einem Koordinatenmessgerät oder einer geeigneten Optik die Bohrungsmitte ermitteln und beide geraden Nutwände abtasten. Leiten Sie die Schlitzrichtung von den funktionellen Wandteilen und nicht von den abgerundeten Enden ab. Endspiel separat prüfen. Ein Paar Messstifte können die numerischen Messungen ergänzen, aber das Durchführen der Stifte stellt weder die Ebenheit sicher noch beweist, dass der Schlitz über den zulässigen Abstandsbereich in die richtige Richtung zeigt. Beziehen Sie die Bezugseinstellung, die Messbedingungen und den Endzustand in den Erstmusterprüfbericht ein.
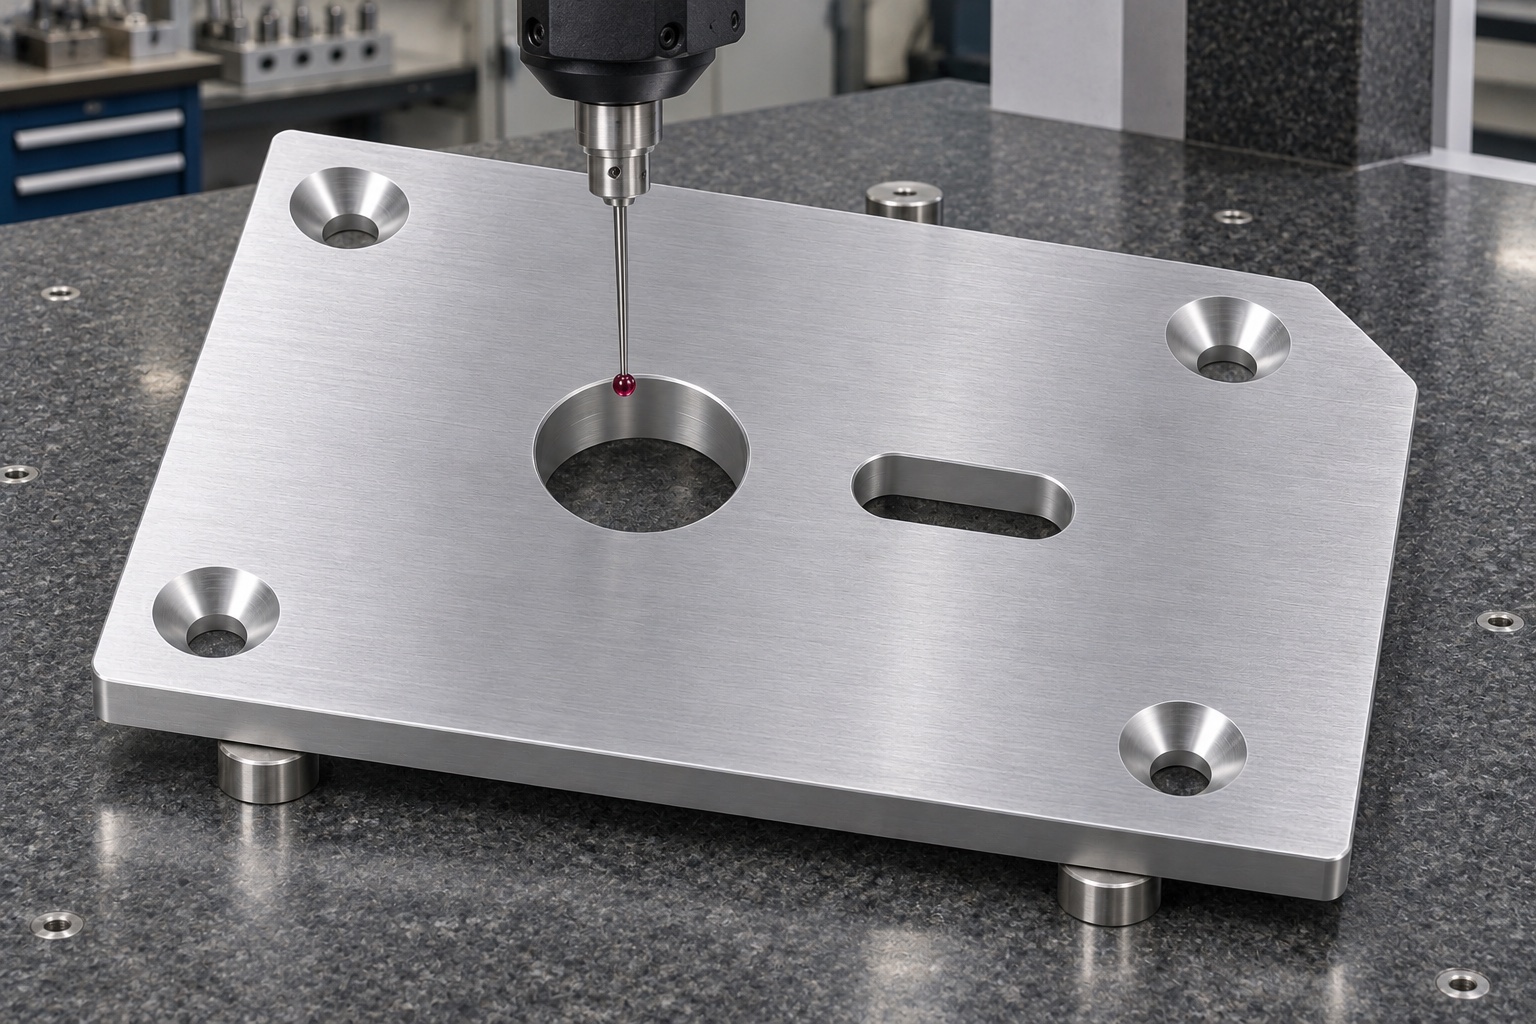
Einsetzen und Entnehmen am Prüfaufbau
Platzieren Sie die Platte auf einer repräsentativen Befestigungsbasis und vergewissern Sie sich, dass sie sitzt, bevor Sie sie festziehen. Verwenden Sie die angegebenen Stiftgrößen und überprüfen Sie die praktischen Extremwerte der Abstände oder dokumentieren Sie, wie ein Messgerät sie darstellt. Überprüfen Sie sowohl das Entfernen als auch das Einsetzen, da eine befahrbare Platte möglicherweise nicht brauchbar ist. Bestätigen Sie den Schraubenkopfabstand gegenüber einer Testplatte oder einem Umschlag. Hierbei handelt es sich um eine Vorrichtungsprüfung mit nicht betriebsbereiten Bauteilen. Der Gasfluss, die Gerätesicherheit, die elektrische Erdung oder die klinische Bereitschaft werden nicht bewertet. Ein Servicegerät sollte nur im Rahmen seiner separat definierten Ausrüstungsverfahren verwendet werden.
Ursache von Einbauproblemen eingrenzen
Wenn der runde Stift eingeführt wird, der zweite Stift jedoch stoppt, überprüfen Sie die Schlitzrichtung, -breite und -position, bevor Sie Spielraum hinzufügen. Wenn beide Stifte durchgehen, die Platte jedoch wackelt, überprüfen Sie die Unterseite und die Sitzfläche der Vorrichtung. Wenn die Platte vor dem Befestigen sitzt und sich beim Anziehen bewegt, vergleichen Sie die Schraubenmittellinien und die Sitzgeometrie. Unterscheiden Sie Teilefehler und Vorrichtungsfehler anhand dokumentierter Referenzen. Eine lokalisierte Zeugenmarkierung kann den ersten Kontakt identifizieren. Notieren Sie die bestätigte Ursache, bevor Sie Programmversätze ändern oder eine Zeichnungsüberarbeitung anfordern. Bewahren Sie bei Wiederholungsaufträgen die Korrektur- und Inspektionseinstellungen zusammen auf.
Vergleichbare Angebote für die Pilotserie
Fügen Sie der Angebotsanfrage die Zeichnung, den Lieferzustand, die Ausführungsspezifikation, die Abmessungen des Fixierstifts und den Umfang der Wartungsvorrichtungen bei. Fragen Sie nach separaten Preisen für einen kleinen Piloten, Wiederholungslose und etwaige Inspektionseinrichtungen. Ermitteln Sie, ob für beide Flächen, das Loch und den Schlitz sowie die Senkungen ein Erstmusterprüfbericht erforderlich ist. Geben Sie an, ob ein Panel-Ersatz bereitgestellt wird. Eine einfache Geometrie erfordert möglicherweise dennoch eine sorgfältige Unterstützung und Messung, wenn die Passform von der Schlitzrichtung abhängt. Geben Sie an, wie das Werkstück zu kennzeichnen ist und welche Oberflächen keine Markierungen tragen dürfen. Vereinbaren Sie den endgültigen Abnahmezustand, bevor Sie einen Preis für eine Endbearbeitung festlegen.
Auflageflächen nach der Prüfung schützen
Verpacken Sie die Platten flach in separaten Aussparungen oder mit sauberen, nicht scheuernden Zwischenlagenn. Halten Sie lose Schrauben und Passstifte von der Bohrung, dem Schlitz und der Sitzfläche fern. Beschriften Sie die Außenseite der Verpackung mit der Revisions- und Chargenbezeichnung, sofern angegeben. Verhindern Sie, dass sich die Platte durch einen schmalen Gurt oder eine übermäßige Stapellast verbiegt. Überprüfen Sie beim Empfang die Oberflächen auf Dellen und eingeklemmte Rückstände, bevor Sie ein Urteil über die Passgenauigkeit fällen. Wiederholen Sie die vereinbarte Ebenheits- oder Ortungsprüfung, wenn die Verpackung Stöße aufweist. Die Schutzverpackung ist für den normalen Transport bestimmt und erhebt keinen Anspruch auf sterile Handhabung oder eine Geräteklassifizierung.
FAQ
Warum ein rundes Loch und einen Schlitz verwenden?
Das runde Loch fixiert die Platte in zwei Richtungen. Der Schlitz kann die Drehung begrenzen und gleichzeitig Abstandsvariationen entlang seiner Länge ermöglichen.
Welche Schlitzabmessung beeinflusst die Drehung am direktesten?
Die Breite und Richtung der Funktionswände sind wichtig. Die Länge sorgt hauptsächlich für Spielraum für den Stiftabstand, wenn der Schlitz richtig ausgerichtet ist.
Kann ein Schraubenlochbild die Positioniermerkmale ersetzen?
Nur wenn das Design bewusst eine schraubenbasierte Position definiert. Es sollte nicht davon ausgegangen werden, dass gewöhnliche Senkschrauben ein dediziertes Bezugspaar reproduzieren.
Warum nach dem Lösen der Klemmen die Ebenheit prüfen?
Eine Klammer kann einen gebogenen Rohling vorübergehend flach machen. Der freigegebene Zustand zeigt die Form, die die Platte der Baugruppe verleiht.
Sollten Positioniermerkmale vor oder nach der Beschichtung gemessen werden?
Den zeichnungsdefinierten Akzeptanzstatus verwenden. Wenn die Beschichtung die Passform beeinträchtigen kann, vereinbaren Sie eine Abdeckung oder überprüfen Sie die entsprechenden Maße nach der Behandlung.
Qualifiziert die Passprobe einen Anästhesiearbeitsplatz?
Nein. Es wird eine abnehmbare mechanische Wartungsvorrichtung überprüft. Es überprüft nicht den Betrieb des Anästhesiearbeitsplatzes, die Patientensicherheit oder die klinische Bereitschaft.
tanghangyun@oemach.com