
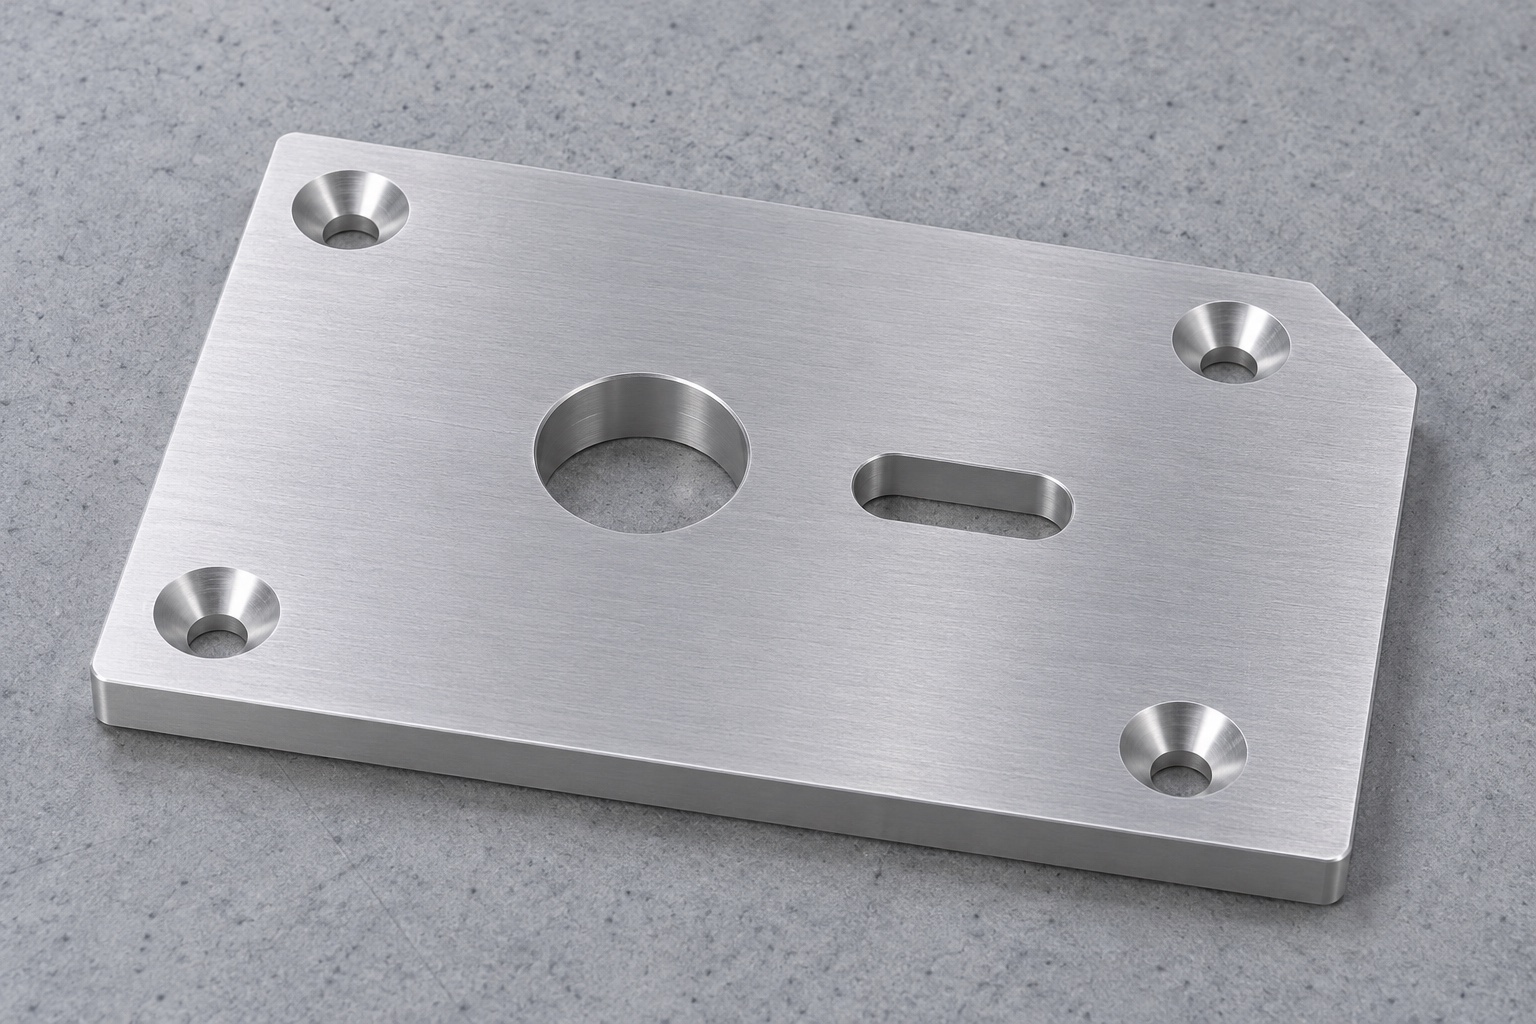
Posicionamiento del panel en un útil de banco
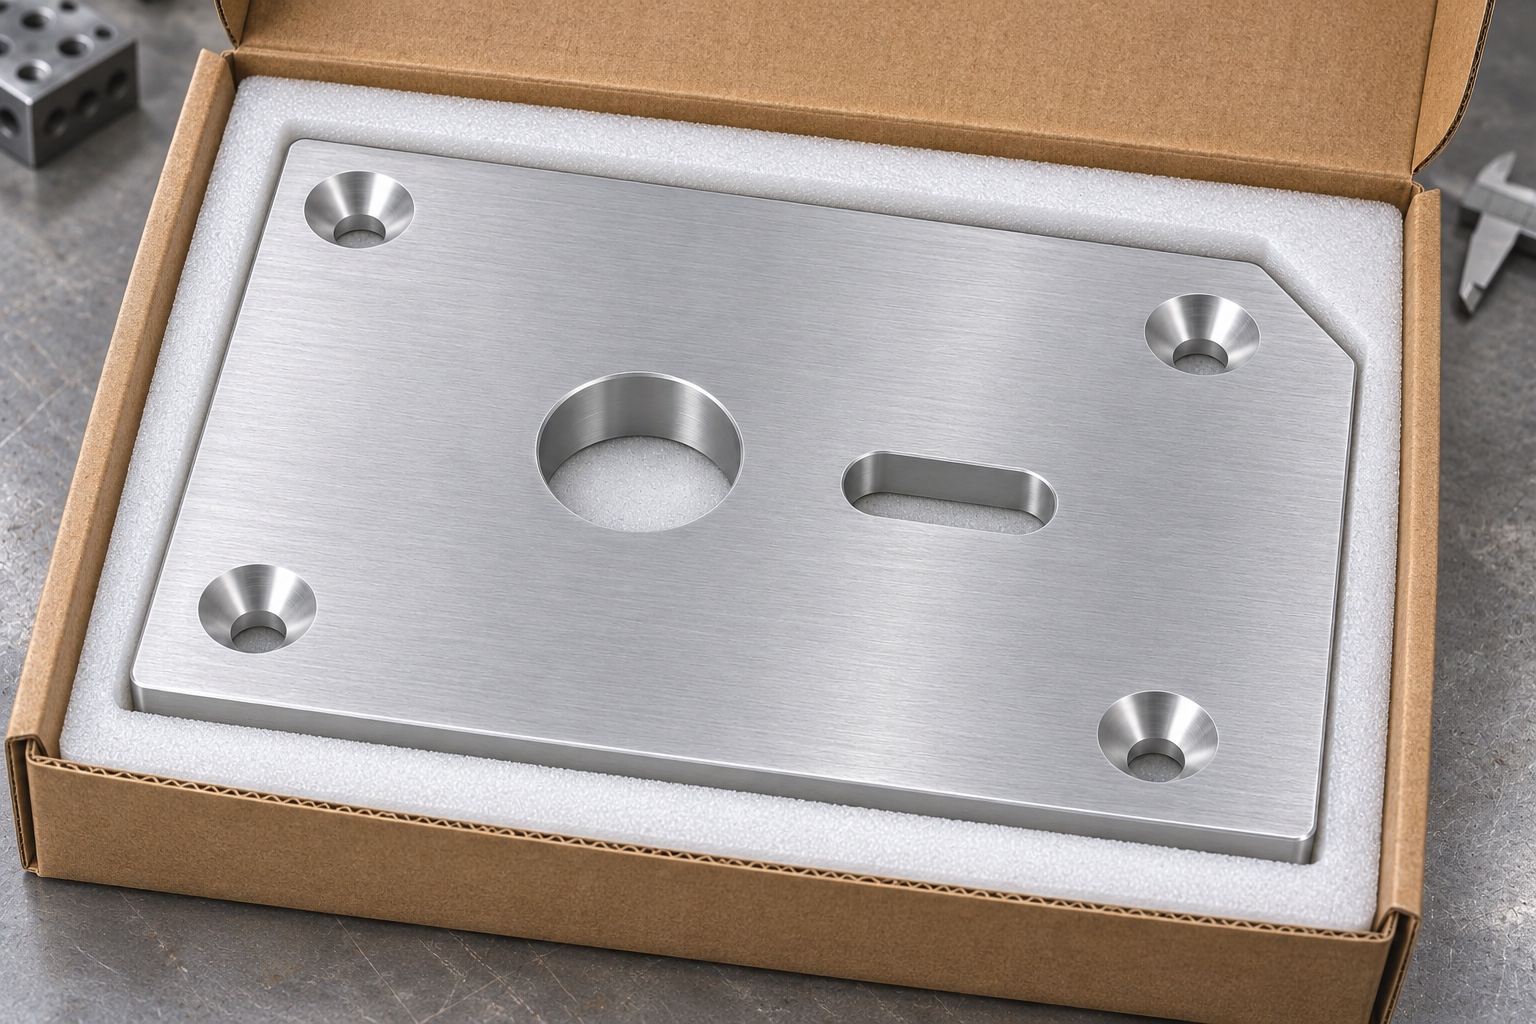
Un útil de banco puede sostener un panel de acceso desmontable de una estación de anestesia para revisar su ajuste o el acceso a los tornillos. La placa de aluminio 6061 se fija al útil, fuera del equipo y sin contacto con circuitos de gas o componentes eléctricos. La cara de asiento, el orificio redondo y la ranura definen el posicionamiento. Cuatro tornillos avellanados sujetan la placa. La fijación y el posicionamiento cumplen funciones distintas; el ajuste del útil no demuestra el funcionamiento del equipo.
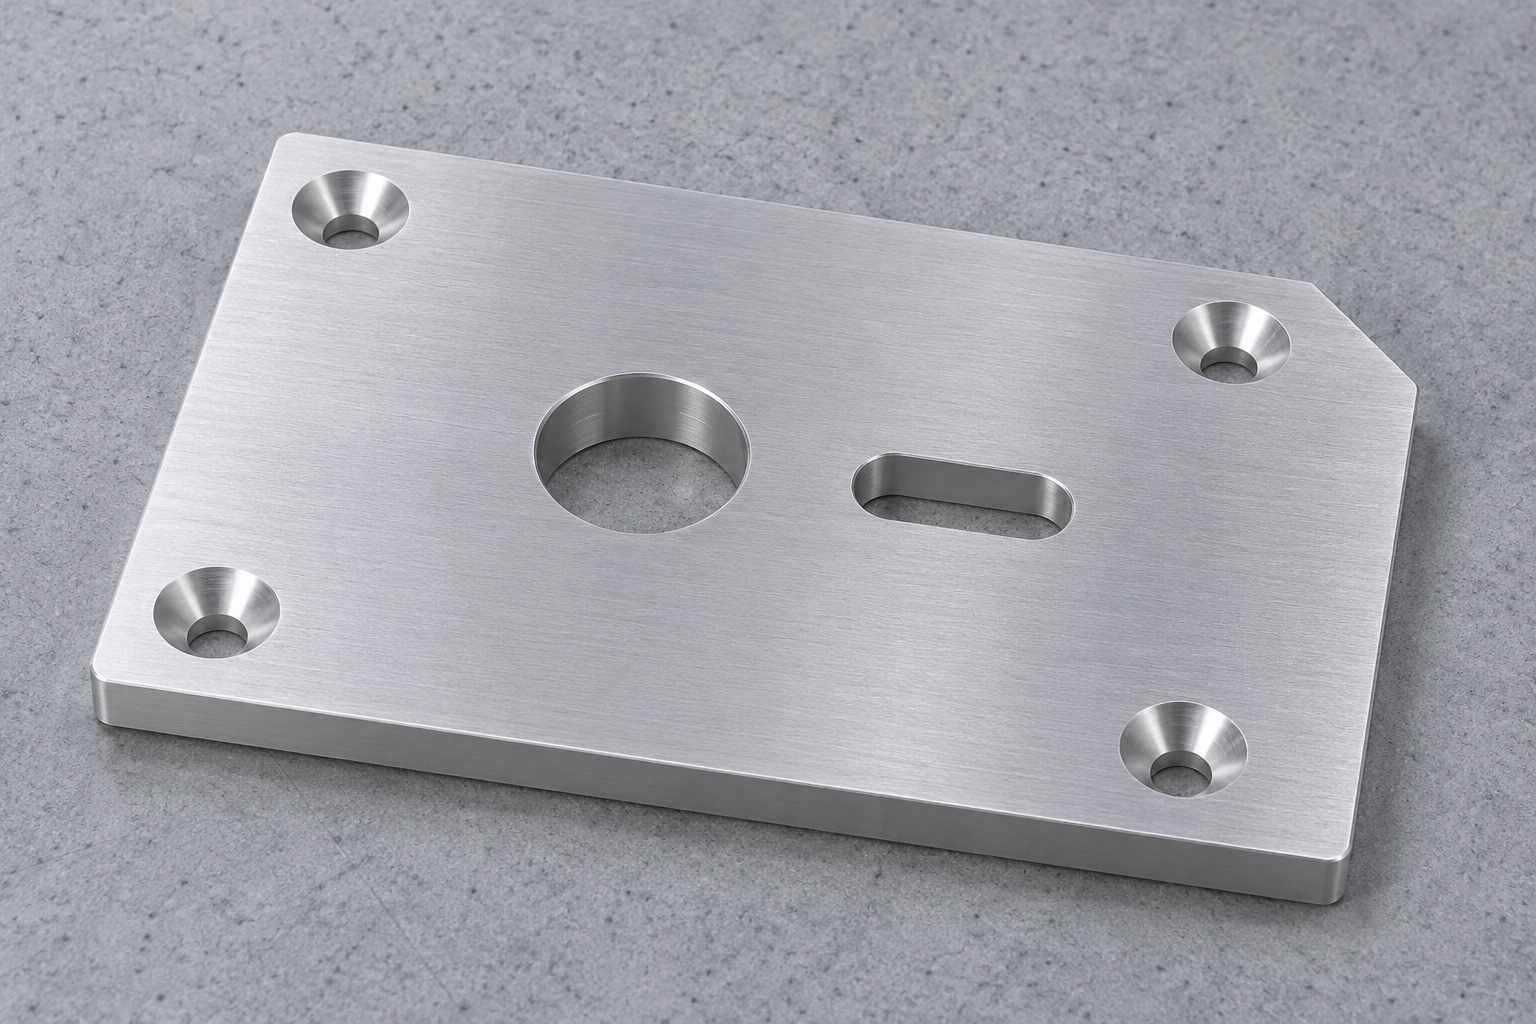
Control del giro sin bloquear la distancia entre pasadores
Un elemento de posicionamiento circular fija la ubicación en dos direcciones dentro de un mismo plano. Un segundo pasador, alojado en una ranura, puede restringir la rotación permitiendo, al mismo tiempo, cierto desplazamiento a lo largo del eje de dicha ranura. En esta configuración, la ranura suele orientarse siguiendo la línea que une los centros de los pasadores. El plano de conjunto debe indicar esta dirección y distinguir entre la anchura de la ranura y su longitud útil. Es necesario comparar la separación admisible entre los pasadores con el margen de desplazamiento disponible en ambos extremos. Si la ranura se orienta de forma distinta a la prevista, aumentar su longitud podría no ser suficiente para evitar el atascamiento. En otros diseños, es posible emplear un par de orificios circulares, pero en tal caso, la separación entre los pasadores debe controlarse con precisión.
Superficies de asiento
Utilice la cara inferior como referencia si es la que asienta sobre el útil. Defina si la cara superior posiciona el panel o solo deja espacio libre. Cuando importe su altura, especifique espesor y paralelismo en la zona funcional. Los tornillos avellanados pueden arrastrar una placa delgada hacia el centro de sus alojamientos. Coordine por ello el asiento de los tornillos con el par de pasadores. Controle la esquina recortada como referencia solo si el útil la utiliza. Indique estas prioridades en el plano, además del modelo CAD.
Desbaste y acabado con apoyo distribuido
Parta del material (aleación 6061) con el estado y espesor especificados. Apoye la pieza en bruto sobre una superficie amplia para evitar que la herramienta de corte o las bridas de sujeción la deformen. Compruebe si el material presenta curvatura antes de forzarlo contra un soporte plano. Dado que el desbaste puede liberar tensiones residuales, considere desbastar ambas caras y verificar la placa tras la liberación de dichas tensiones antes de proceder con las pasadas de acabado. Asegúrese de que las bridas no interfieran con la trayectoria de los elementos de posicionamiento y evite dejar marcas de apoyo en la cara de asiento. Una placa que parece plana bajo carga puede recuperar su forma original al ser liberada. Planifique la verificación en estado libre, a menos que el plano defina explícitamente una condición de montaje.
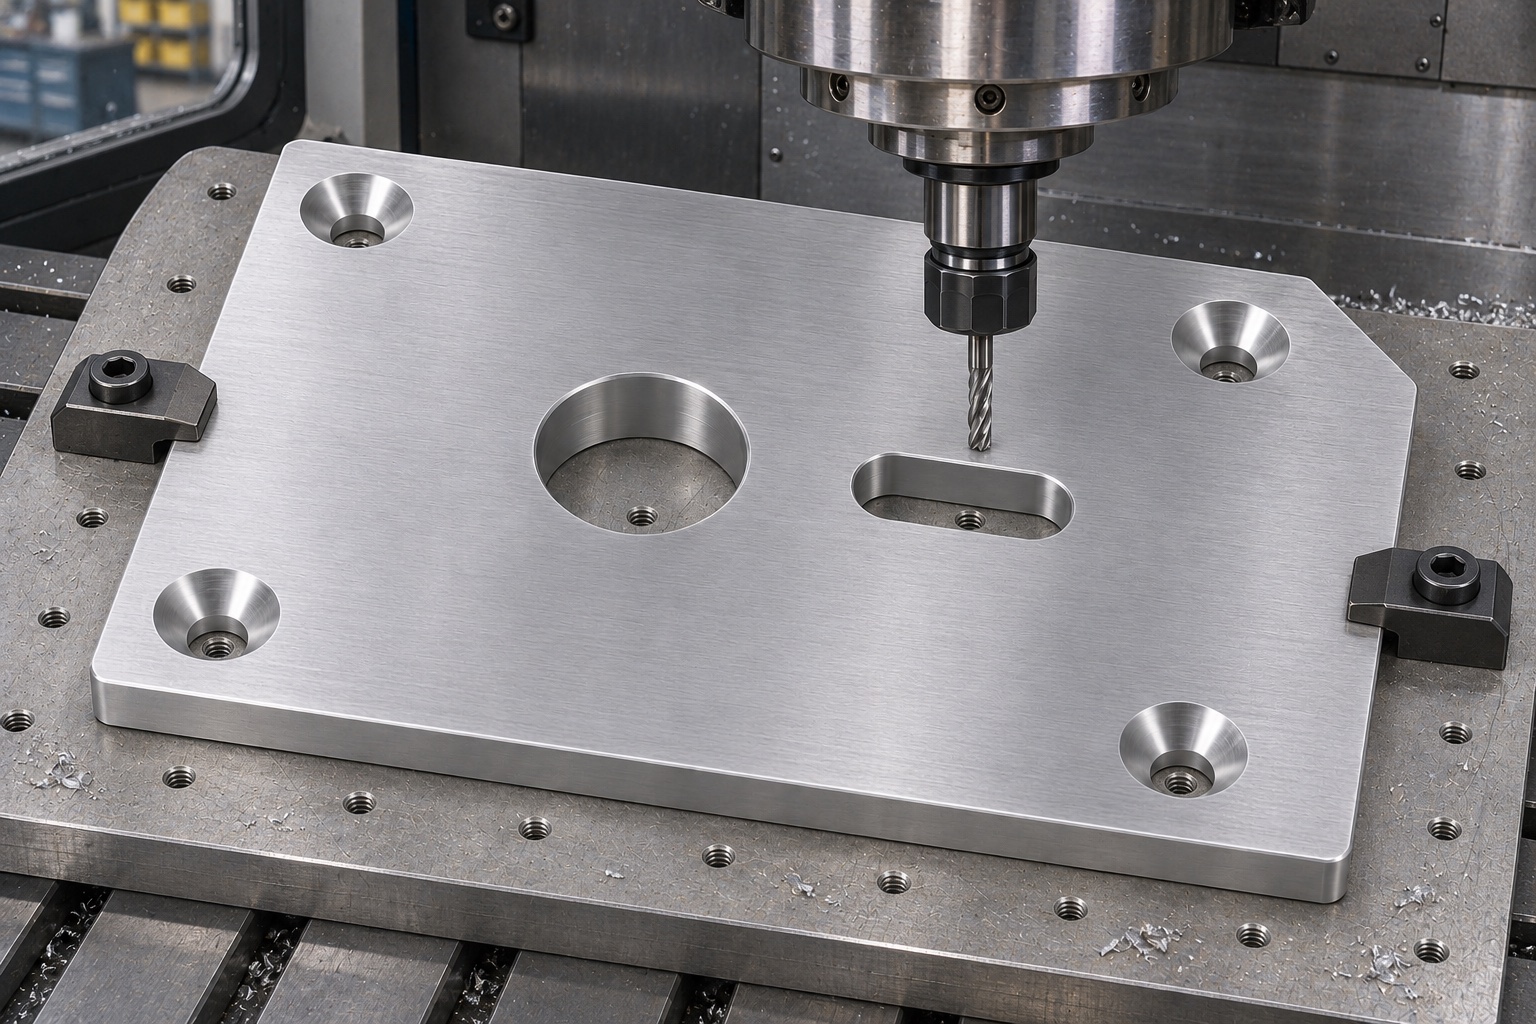
Orificio y ranura en una misma sujeción
Mecanice el orificio y la ranura en una sola sujeción cuando haya acceso. Así se evita transferir la referencia entre ambos. Elija mandrinado, escariado o interpolación según diámetro, acabado y herramientas disponibles. Desbaste la ranura y termine las paredes rectas con pasadas repetibles. Mida el ancho y la orientación reales; la trayectoria programada no basta. Planifique la evacuación de viruta e inspeccione el borde inferior. Mecanice la esquina de orientación desde la misma referencia del contorno si su posición afecta al montaje.
Altura de las cabezas de tornillo
Los avellanados deben ajustarse a la forma del tornillo especificado y dejar suficiente material debajo de la cabeza. Verifique el ángulo indicado en el plano y el asiento de la cabeza; no asuma que todos los tornillos de cabeza plana son idénticos. Una cabeza que parece quedar al ras podría, en realidad, estar haciendo contacto únicamente en un borde. Cuando sea necesario, utilice una profundidad específica o un tornillo de muestra para comprobar la posición y el asiento de la cabeza. No aumente la profundidad de un avellanado simplemente para acomodar un tornillo que no corresponde. Inspeccione la cara inferior, a la salida del orificio pasante; una rebaba en esa zona podría impedir que la placa se asiente correctamente sobre su dispositivo de sujeción. Tras colocar los tornillos, confirme que el conjunto completo sigue posicionado correctamente sobre los pasadores de referencia previstos.
Recubrimiento y ajuste
En el caso de piezas mecanizadas por CNC según plano, consulte si las superficies de posicionamiento se entregan tal como fueron mecanizadas, protegidas (enmascaradas) o medidas después de la aplicación del recubrimiento. El acabado puede alterar el ajuste efectivo o generar una transición cerca de una zona de apoyo. Indique en el plano de acabado qué superficies deben protegerse y cuáles son los puntos de contacto admisibles. Evite estimar el margen de tolerancia basándose en un espesor de recubrimiento genérico. Elimine las rebabas antes del tratamiento y verifique las dimensiones pertinentes después del mismo. Si la placa se entrega tal como fue mecanizada, especifique la textura superficial requerida y las medidas de protección para su manipulación. La elección de la aleación y el acabado no garantiza, por sí misma, la continuidad eléctrica, la compatibilidad con métodos de limpieza específicos ni la idoneidad para su uso en un dispositivo en funcionamiento.
Medición de tamaño, orientación y planitud
Apoye la placa según lo acordado y verifique la cara de montaje sin forzarla para que quede plana. Utilizando una máquina de medición por coordenadas (MMC) o un sistema óptico adecuado, determine el centro del orificio y tome medidas de ambas paredes rectas de la ranura. La orientación de la ranura debe derivarse de las secciones funcionales de las paredes, no de sus extremos redondeados. Compruebe por separado la holgura en los extremos. El uso de pasadores calibrados puede complementar las mediciones numéricas; no obstante, el hecho de que los pasadores encajen no garantiza la planitud ni confirma que la ranura esté orientada correctamente dentro del rango de espaciado permitido. Incluya en el informe de la primera pieza (FAI) la configuración de las referencias (datums), las condiciones de medición y el estado del acabado.
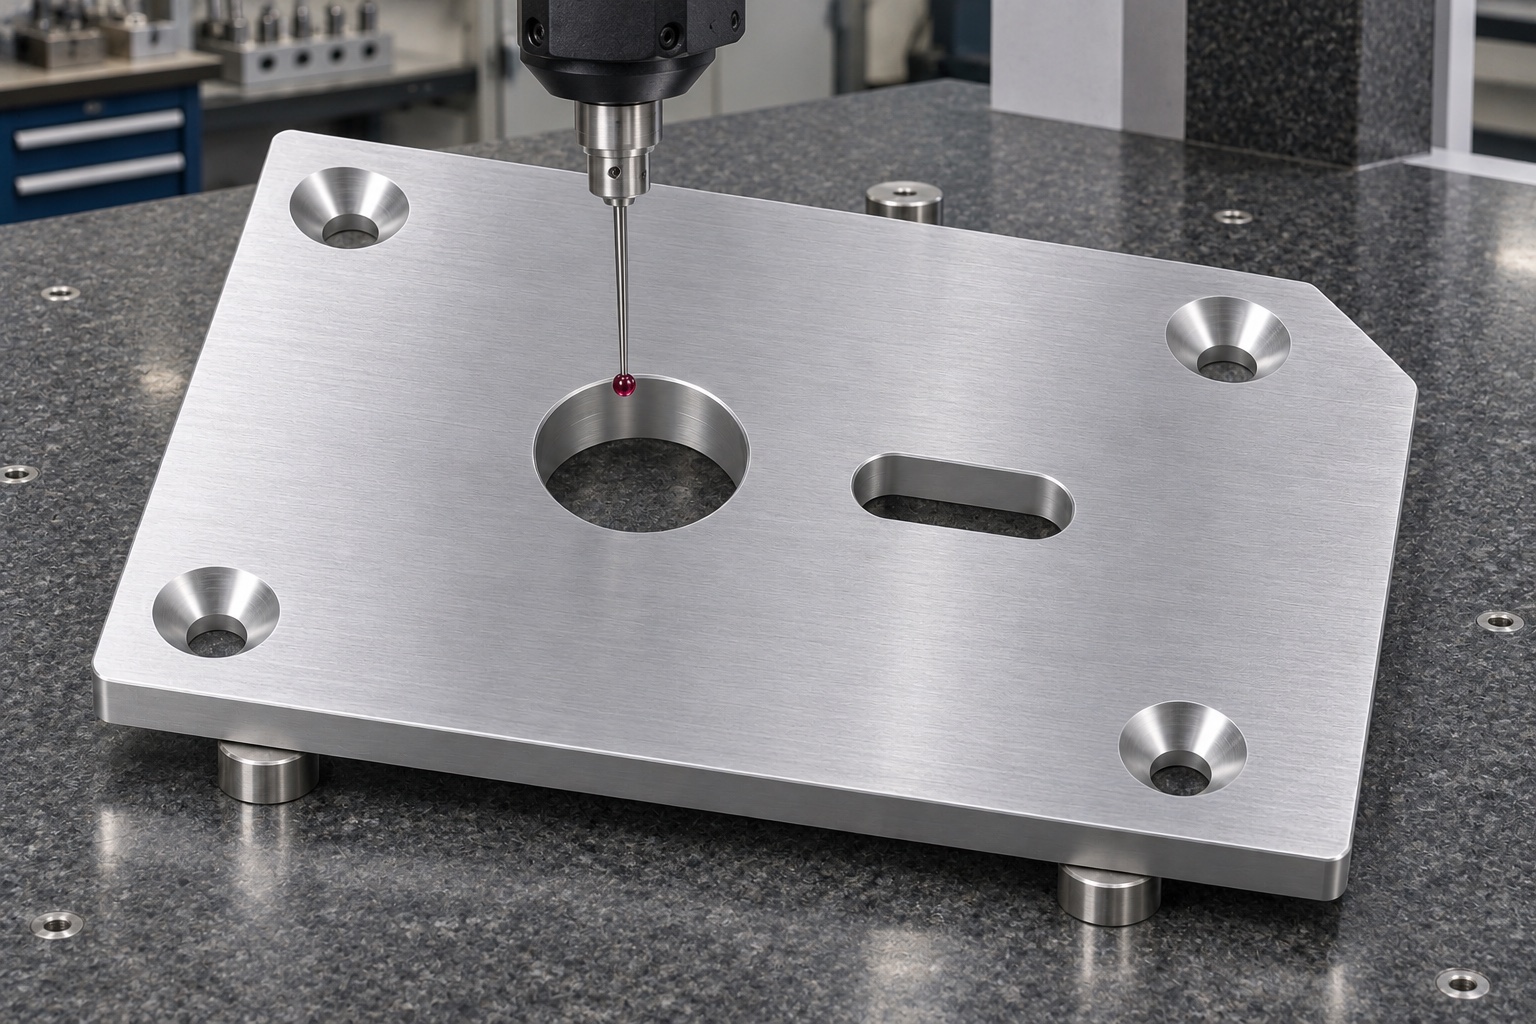
Comprobación del montaje y desmontaje
Coloque la placa en un útil representativo y verifique que asienta antes de apretar. Use los pasadores especificados y compruebe los límites de distancia, o documente cómo los reproduce un calibre. Verifique inserción y extracción sin forzar. Compruebe la altura de las cabezas respecto al panel de prueba. El ensayo evalúa interfaces mecánicas en un banco no operativo; no verifica caudal de gas, seguridad, puesta a tierra ni aptitud clínica. Utilice el útil únicamente conforme a los procedimientos definidos para el equipo.
Diagnóstico de interferencias
Si el primer pasador entra pero el segundo no, verifique la orientación, el ancho y la posición de la ranura antes de aumentar la holgura. Si ambos pasadores entran pero la placa oscila, inspeccione su cara inferior y la superficie de apoyo del dispositivo de montaje. Si la placa se asienta antes de la fijación pero se desplaza durante el apriete, compare los ejes centrales de los tornillos con la geometría de las superficies de asiento. Distinga entre errores atribuibles a la pieza y errores derivados del dispositivo de sujeción, utilizando referencias documentadas. Una marca de contacto localizada puede revelar el punto de contacto inicial. Registre la causa confirmada antes de modificar los desfases (offsets) del programa o de solicitar una revisión del plano. En trabajos recurrentes, conserve tanto la corrección aplicada como la configuración utilizada para la inspección.
Presupuestos comparables para la serie piloto
Incluya en la solicitud de presupuesto (RFQ) el plano, el estado del material de partida, las especificaciones de acabado, las dimensiones de los pernos de posicionamiento y el espacio ocupado por el dispositivo de sujeción. Solicite precios desglosados para un lote piloto inicial, para lotes de producción recurrente y para cualquier dispositivo de inspección necesario. Especifique si se requiere un informe de inspección de primera pieza (FAI) que abarque ambas caras, el orificio, la ranura y los avellanados. Indique si se suministrará un elemento de referencia (sustituto del panel). Incluso una geometría sencilla puede requerir un soporte y una medición minuciosos cuando el ajuste depende de la orientación de la ranura. Defina el método de identificación de la pieza y señale qué superficies no deben presentar marcas. Acuerde los criterios de aceptación final antes de establecer el precio del acabado.
Protección de las caras de asiento
Empaque las placas en posición plana, ya sea en cavidades separadas o utilizando separadores limpios y no abrasivos. Evite que los tornillos sueltos o los pasadores de posicionamiento entren en contacto con el orificio, la ranura o la superficie de apoyo. Etiquete el exterior del empaque indicando la revisión y el número de lote, según se especifique. Asegúrese de que el uso de flejes estrechos o una carga excesiva por apilamiento no provoque la deformación de la placa. Al recibir el material, inspeccione las superficies en busca de abolladuras o residuos antes de evaluar su ajuste. Si el empaque presenta señales de impacto, vuelva a verificar la planitud o el posicionamiento según lo acordado. El empaque protector está diseñado para el transporte convencional; no garantiza un manejo estéril ni implica ninguna clasificación específica para el dispositivo.
FAQ
¿Por qué utilizar un orificio circular y una ranura?
El orificio circular fija la posición de la placa en dos direcciones. La ranura limita la rotación, al tiempo que permite cierta variación en la distancia entre los puntos de fijación a lo largo de su longitud.
¿Qué dimensión de la ranura influye de manera más directa en la rotación?
La anchura y la orientación de las paredes funcionales son los factores determinantes. La longitud, por su parte, sirve principalmente para proporcionar holgura al espaciado de los pasadores, siempre que la ranura esté orientada correctamente.
¿Puede un patrón de tornillos sustituir a los elementos de posicionamiento?
Solo si el diseño establece explícitamente que el posicionamiento se realiza mediante tornillos. No debe asumirse que los elementos de fijación avellanados convencionales cumplen la misma función que un par de puntos de referencia específicamente definidos.
¿Por qué es necesario comprobar la planitud después de retirar las abrazaderas?
Una abrazadera puede aplanar temporalmente una pieza que, en realidad, está curvada. Al retirar la sujeción, se revela la forma real que presentará la placa al integrarse en el conjunto.
¿Deben medirse los elementos de posicionamiento antes o después de aplicar el recubrimiento?
Siga el criterio de aceptación definido en el plano. Si el recubrimiento puede afectar al ajuste, acuerde el uso de enmascaramiento o verifique las dimensiones pertinentes tras el tratamiento.
¿La comprobación del ajuste sirve para validar una estación de trabajo?
No. Esta comprobación se refiere únicamente a un dispositivo mecánico auxiliar (útil de montaje). No verifica el funcionamiento de la estación de trabajo de anestesia, la seguridad del paciente ni su disponibilidad para uso clínico.
tanghangyun@oemach.com