
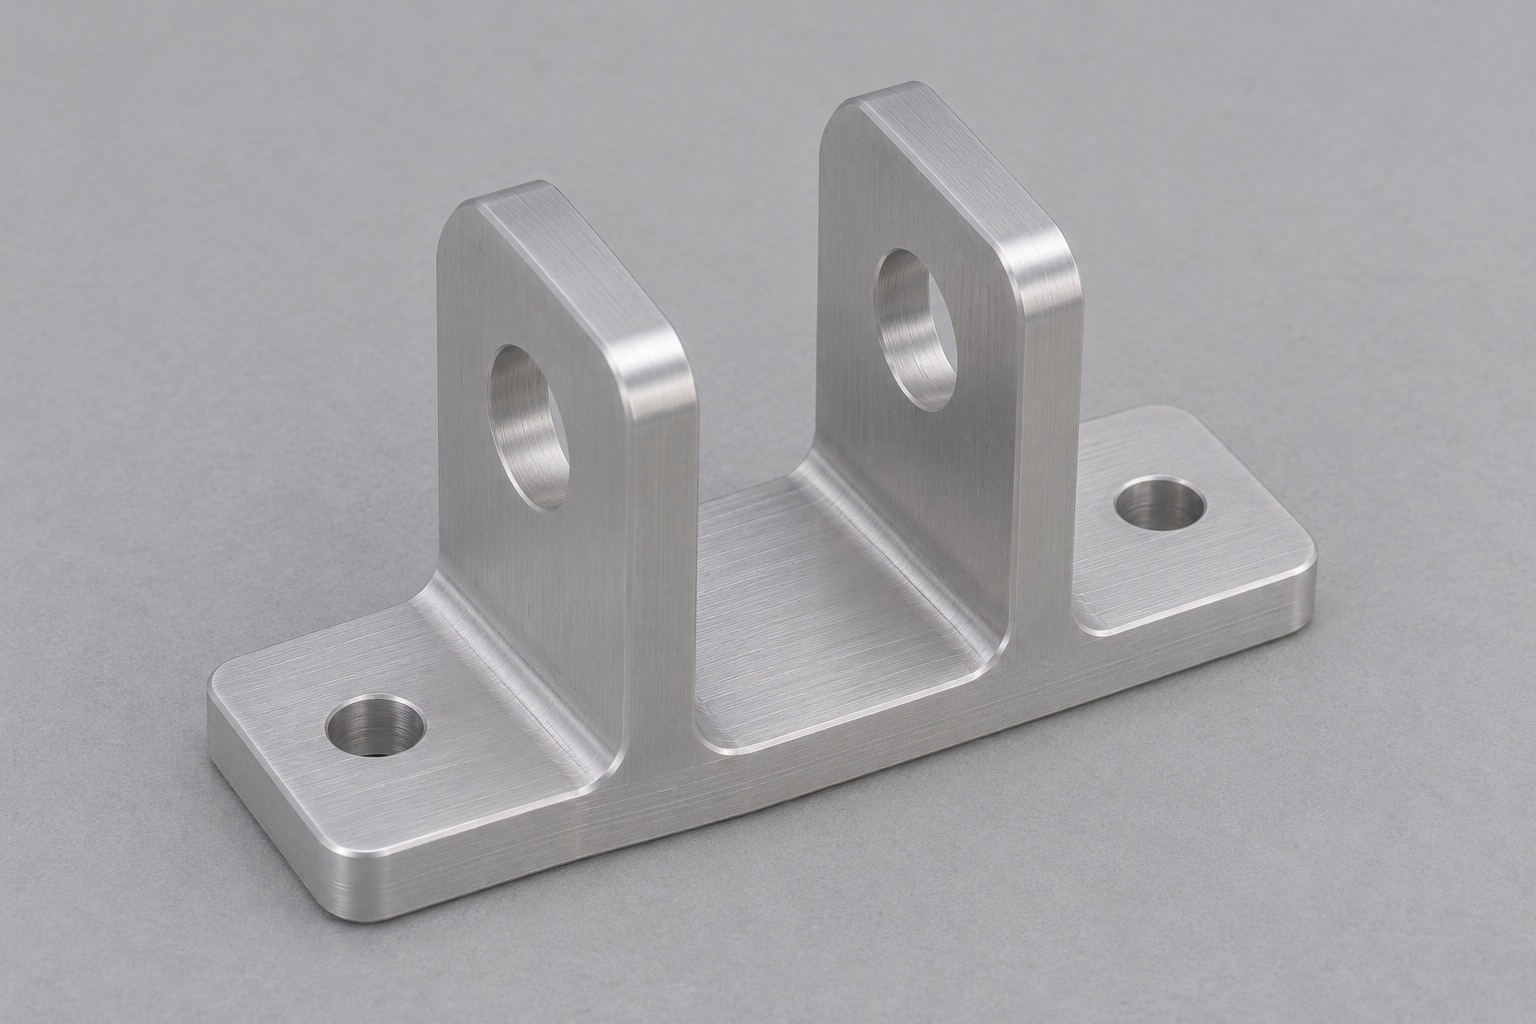
Hebel und Lagerachse funktional positionieren
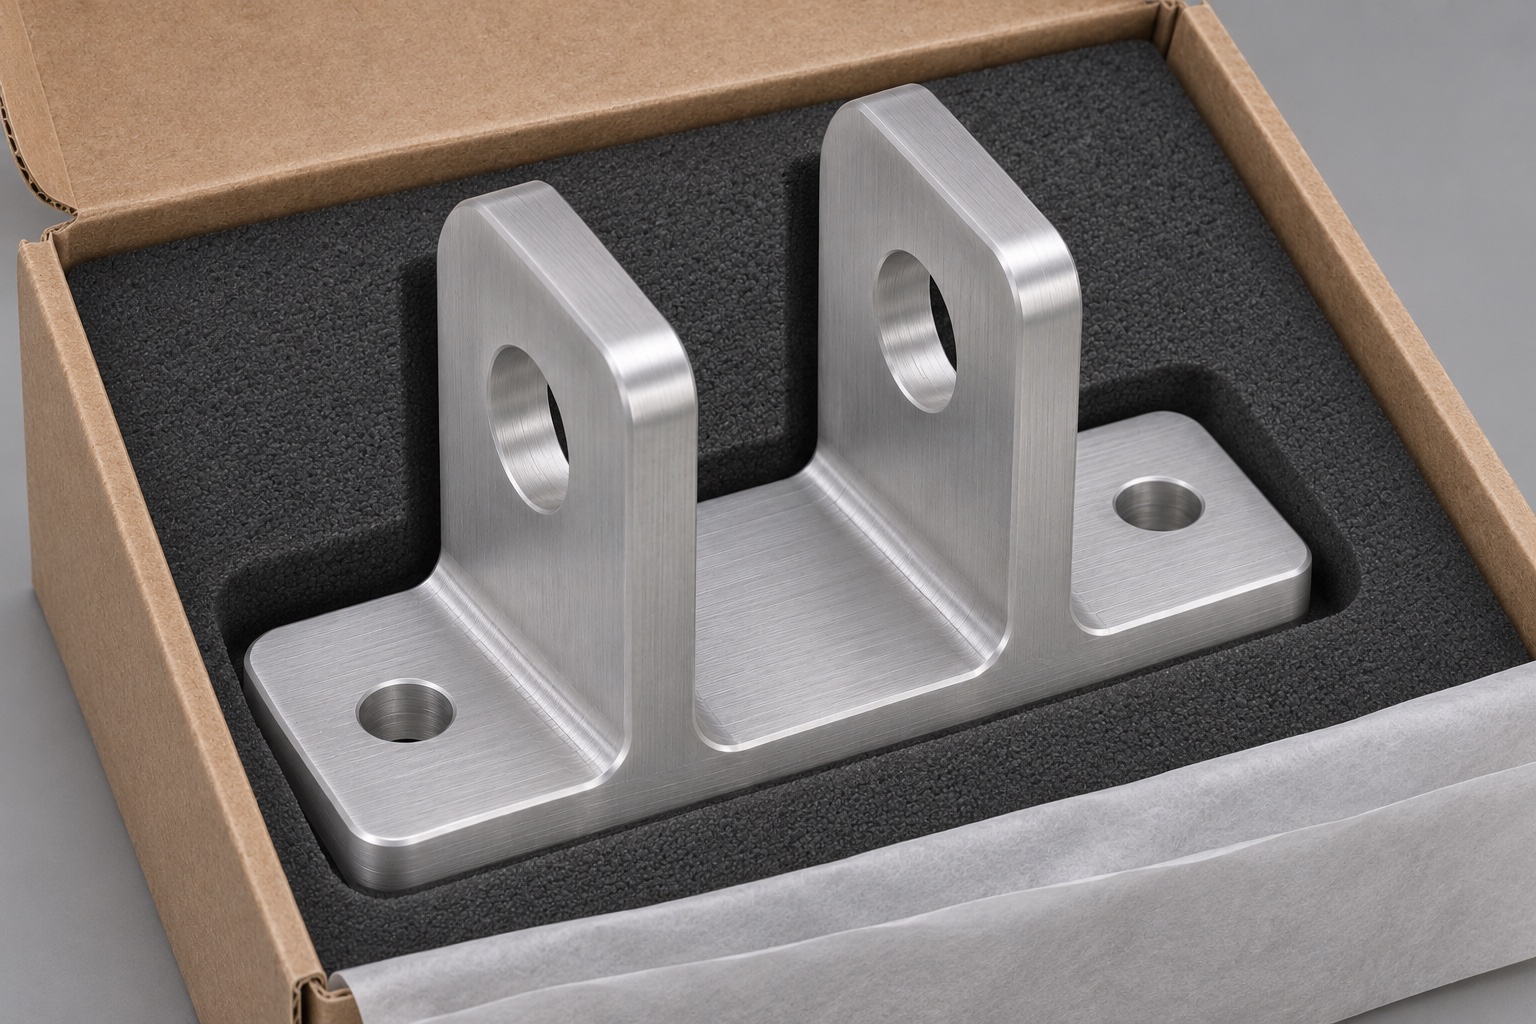
In einem beispielhaften Point-of-Care-Analysemechanismus kann sich ein Kartuschenauswurfhebel auf einem Stift drehen, der von zwei Laschen einer bearbeiteten Halterung getragen wird. Die Basis sitzt auf einer Chassisoberfläche und der Spalt zwischen den Laschen nimmt den beweglichen Hebel auf. Die Halterung dient nicht der Analyse einer Probe, der Versiegelung der Kartusche und ihrer sicheren Entfernung. Diese Diskussion befasst sich nur mit dem präzisen 6061-CNC-Fräsen für die mechanische Halterung. Beginnen Sie damit, herauszufinden, wo der Stift positioniert ist, was den Hebel seitlich festhält und wo ein Prüfkartusche auf den Hebel treffen könnte. Dadurch werden sinnvolle Fertigungstoleranzen von lediglich zweckmäßigen Abmessungen an der Außenseite des Teils getrennt.
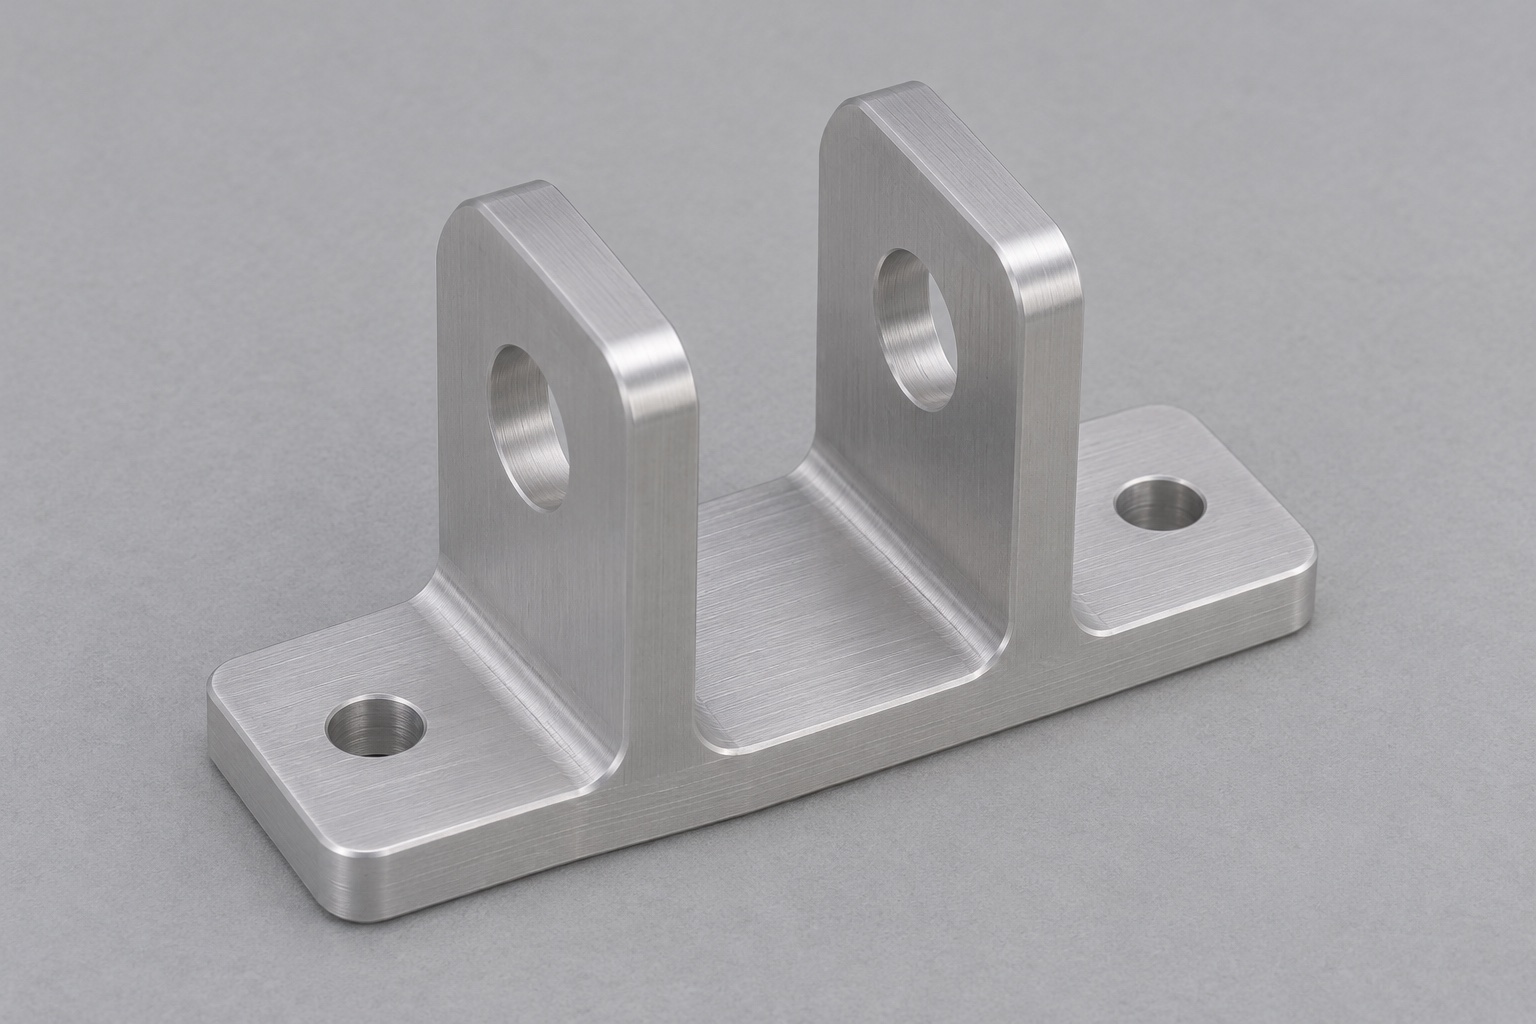
Kraftfluss zur Montagefläche
Die Schraublaschen halten die Basis gegen eine ebene Montagefläche. Durchgangslöcher dienen in der Regel eher dem Durchgang als der genauen seitlichen Positionierung; Überprüfen Sie, ob eine Chassisschulter, separate Dübel oder ein Montagewerkzeug die Halterung positionieren. Ein passendes Schraubenmuster kann dennoch eine Verschiebung des Drehpunkts ermöglichen, wenn der Locator fehlt. Platzieren Sie den primären Bezugspunkt auf der Sitzfläche und wählen Sie sekundäre und tertiäre Referenzen aus den Merkmalen aus, die die Halterung tatsächlich positionieren. Lokalisieren Sie die Drehachse zu diesem Bezugssystem. Berücksichtigen Sie die am Hebel und an seinen Hubanschlägen wirkenden Lasten separat, damit eine Spielfunktion nicht versehentlich dazu aufgefordert wird, auf eine Betriebslast zu reagieren.
Bohrungsmaß, Achsflucht und Laschenabstand
Zwei Bohrungen können akzeptable Durchmesser haben, während ihre Achsen versetzt sind. Der Stift kann dann klemmen, obwohl jedes Loch eine Größenlehre passiert. Steuern Sie die gepaarten Bolzenbohrungen mit Anforderungen, die ihre Beziehung zur Basis und zueinander definieren. Stellen Sie den Abstand zwischen den Innenohrflächen unabhängig voneinander ein. Die Toleranz sollte die Breite des Hebels und etwaige vorgesehene Unterlegscheiben oder Abstandshalter berücksichtigen. Geben Sie außerdem den Stifteingriff, die Einführrichtung und die Haltemethode an. Wenn ein Loch zur Aufnahme des Stifts vorgesehen ist und das andere eine Durchgangsbohrung ist, weisen Sie nicht beiden die gleiche Passung zu, nur um die Werkzeugbestückung zu vereinfachen.
Rohling beim Ausräumen der Tasche abstützen
Ein Ansatz verwendet einen Rohling und belässt die Befestigungslaschen integral mit der Basis. Stellen Sie einen zuverlässigen unteren Bezugspunkt her und greifen oder befestigen Sie dann den Schaft dort, wo die zukünftige Basis stabil sein wird. Den zentralen Kanal aufrauen, bevor die Ähren auf ihre endgültige Dicke ausgedünnt werden. Entfernen Sie das Material in einer Reihenfolge, die eine einigermaßen gleichmäßige Stützung auf beiden Seiten gewährleistet. Ein tiefer Schnitt gegen ein fast fertiges, nicht unterstütztes Ohr kann die Wand vom Fräser wegbewegen und eine Verjüngung erzeugen. Verwenden Sie einen Fräser, der für den Kanal und den angegebenen Wurzelradius geeignet ist. Überprüfen Sie die Reichweite an beiden Laschen und lassen Sie die Späne aus der Tasche austreten, anstatt sie in der Nähe der endgültigen Flächen nachzuschneiden.
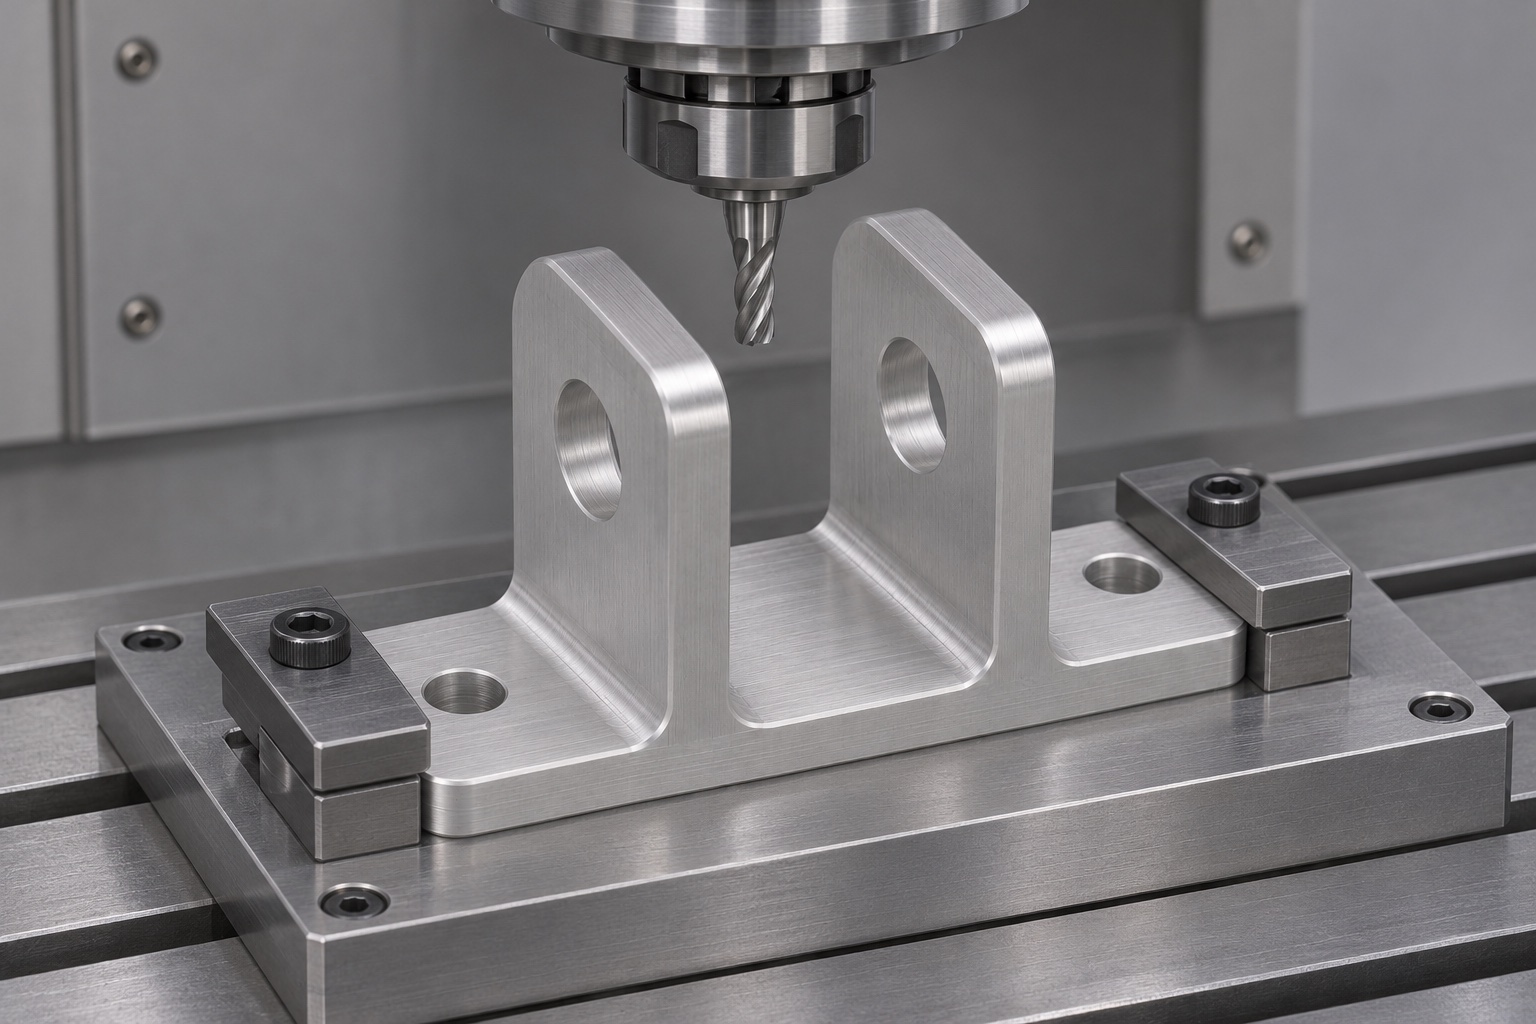
Seitlichen Zugang für die Bolzenbohrungen planen
Bei einer CNC-gefrästen U-Halterung kann eine qualifizierte rechtwinklige Einrichtung oder eine gedrehte Vorrichtung die Bohrrichtung bestimmen. Bei geeigneter Geometrie vermeidet ein ausgerichteter Werkzeugweg durch beide Laschen eine zusätzliche Bezugspunktübertragung. Es müssen weiterhin die Werkzeugreichweite, die Evakuierung und die Durchbiegung im zweiten Ohr überprüft werden. Ein Bohrer, der über eine offene Lücke in die zweite Wand eindringt, kann wandern; Verwenden Sie eine geeignete Vorbereitungs- und Endbearbeitungssequenz, anstatt davon auszugehen, dass ein Durchgang die Ausrichtung garantiert. Wenn Operationen auf der gegenüberliegenden Seite unvermeidbar sind, legen Sie einen gemeinsamen Bezugspunkt fest und überprüfen Sie ihn nach der Drehung. Zeichnen Sie den Aufbau und die Messstrategie auf, bevor Sie eine enge Achsenbeziehung anfordern, deren Herstellung möglicherweise teuer ist.
Oberflächen bei engem Spiel prüfen
Entgraten Sie sowohl die Ein- als auch die Ausgänge jeder Bohrung, einschließlich der Flächen innerhalb des Kanals. Ein Grat an der Innenwand kann einen Hebel zerkratzen oder einen unzureichenden Spalt vortäuschen. Eine große, von Hand angebrachte Fase kann die effektive Lagerlänge verkürzen. Geben Sie den zulässigen Kantenbruch an und wählen Sie Werkzeuge aus, die die beiden Innenkanten erreichen können, ohne das gegenüberliegende Ohr zu berühren. Wenn eine Eloxierung erforderlich ist, geben Sie an, welche Oberflächen behandelt oder maskiert werden und ob nach der Behandlung Toleranzen gelten. Ein Beschichtungsplan für den Sockel ist nicht unbedingt für eine enge Stiftbohrung geeignet. Messen Sie den tatsächlichen Endzustand, der für die Montage erforderlich ist.
Montage- und Wartungszugang festlegen
Ein offener Kanal garantiert keinen Zugriff auf die Baugruppe. Stellen Sie sicher, dass sich der Stift entlang seiner Einsteckachse bewegen kann, wenn ein Werkzeug oder eine Entnahmevorrichtung vorhanden ist. Überprüfen Sie den Platz um das Halteelement herum und stellen Sie sicher, dass die Laschen Platz für das Schwenken des Hebels lassen. Überprüfen Sie sowohl den Installationszustand als auch den Betriebszustand, wobei benachbarte Paneele entfernt werden müssen, soweit dies die Konstruktion zulässt. Eine äußere Befestigungslasche, die ihren Umschlag erreicht, kann immer noch ein Handwerkzeug behindern. Erfassen Sie diese Einschränkungen im Montagemodell und teilen Sie die relevanten Umschläge mit der Maschinenwerkstatt. Verwenden Sie keine unnötig engen Toleranzen als Ersatz für eine fehlende Zugangsvoraussetzung.
Lagerachse anhand der Funktionsbezüge messen
Setzen Sie die Halterung mit stabiler, verzerrungsfreier Halterung auf ihre Montagefläche. Messen Sie auf einer Koordinatenmessmaschine jede Bohrung mit einem geeigneten Taster und nehmen Sie ausreichend Proben von der zylindrischen Oberfläche, um eine Achse abzuschätzen. Vermeiden Sie die Fasen. Stellen Sie sicher, dass die gewählten Sondierungspfade zwischen den Laschen passen und dass die Länge und Unsicherheit des Stifts den Anforderungen entsprechen. Geben Sie im Bericht den tatsächlichen Ohrabstand und die Achshöhe an. Ein gerader Prüfbolzen über das Paar ist eine sinnvolle Funktionsergänzung, wenn dessen Durchmesser und Kraftzustand vorgegeben sind. Es kann nicht allein das Bohrungspaar relativ zur Montagefläche lokalisieren oder Fehler in den beiden Bohrungen unterscheiden.
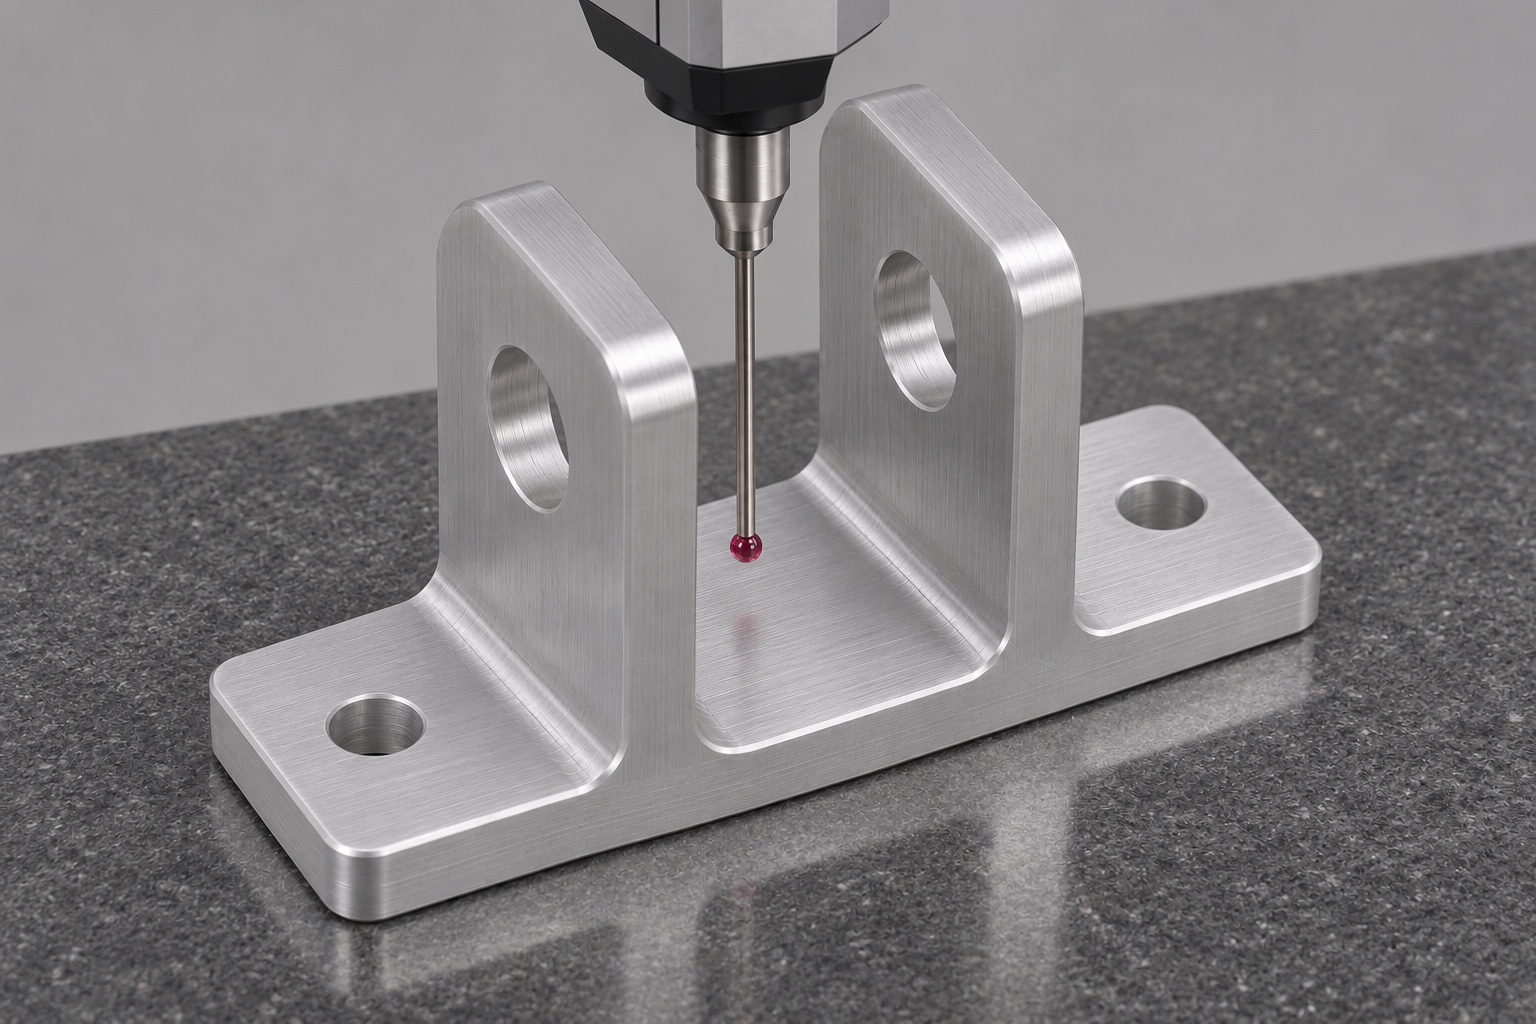
Einbau mit Prüfkartusche kontrollieren
Verwenden Sie für den mechanischen Sitz einen definierten Stift und einen Prüfhebel oder eine zugelassene Montagevorrichtung. Stellen Sie sicher, dass der Stift eingeführt werden kann, ohne die Laschen zusammenzudrücken, und dass der Hebel über seinen erwarteten Weg hinweg beide Wände freigibt. Prüfen Sie einen vereinbarten Leerpatronenersatz dort, wo der Hebel ihn annähert oder freigibt. Dokumentieren Sie die Stift-, Hebel- und Ersatzrevisionen. Wenn die Bewegung nur dann möglich ist, wenn die Basis festgeschraubt ist, überprüfen Sie den Kontakt und den Sitz des Chassis, bevor Sie die Bohrungen ändern. Dieser Vorgang kann dabei helfen, Störungen zu finden. Es ist unabhängig von der Überprüfung des Probeninhalts, der Testgenauigkeit, der Auswurflebensdauer oder der Leistung medizinischer Geräte.
Abweichungen nach Merkmal untersuchen
Wenn jede Bohrung durchläuft, der Stift aber an der gegenüberliegenden Wand stoppt, vergleichen Sie die gemessenen Achsen, bevor Sie größer aufbohren. Wenn sich der Hebel frei von der Halterung bewegen lässt, beim Zusammenbau jedoch schleift, überprüfen Sie die Innenflächen, den Abstandshalterstapel und die Stifthaltung. Wenn die Halterung auf dem Chassis wackelt, messen Sie die Unterseite auf Grate oder Wölbungen und überprüfen Sie die Montagefläche selbst. Diese Mängel haben unterschiedliche Ursachen und Korrekturen. Nacharbeiten sollten nicht dazu verwendet werden, eine Toleranz ohne Genehmigung zu erweitern. Erfassen Sie das beobachtete Symptom und die bestätigte Ursache, damit Werkzeugkorrekturen keinen Fehler in der Vorrichtung oder einer anderen Komponente verschleiern.
Pilotbauteile mit Prüfbericht bestellen
Eine Ausschreibung für kundenspezifische CNC-bearbeitete Teile für medizinische Geräte sollte die Zeichnung, die CAD-Revision, den erforderlichen 6061-Lieferzustand, die Oberfläche, die Details der passenden Stifte und die Montageschnittstelle umfassen. Fordern Sie einen Erstbericht an, der Werte für beide Bohrungen, deren Beziehung, die Kanalbreite und den Sitz enthält. Geben Sie an, ob die Funktion vor oder nach jeder Beschichtung überprüft werden soll. Vergleichen Sie ein Angebot mit einer speziellen Seitenbohrungsbefestigung mit einem Angebot mit einer sorgfältig abgestimmten Neuausrichtung. Bei der Bearbeitung geringer Stückzahlen ist möglicherweise ein Aufbau zu bevorzugen, der einfach zu validieren ist, statt einer, die auf die Zykluszeit optimiert ist. Bewahren Sie die Pilotroute und die Abnahmeprotokolle für Folgelose auf.
Laschen und Auflagefläche beim Versand schützen
Verwenden Sie ein Tablett oder weiche Trennelemente, die die Basis festhalten und nicht gegen die Spitzen der Laschen drücken. Bewahren Sie Gewindebefestigungen und Stifte in separaten Taschen auf, es sei denn, eine festgehaltene Unterbaugruppe ist ausdrücklich erforderlich. Vermeiden Sie es, die Halterungen auf ihren Auflageflächen zu stapeln, da eine Delle oder ein eingeklemmter Span dort die Höhe der installierten Achse verändern kann. Bewahren Sie die Endbearbeitungs- und Chargeninformationen zusammen mit dem Versandprotokoll auf. Diese Verpackung schützt eine mechanische Komponente vor Beschädigungen durch Handhabung; es ist kein Beweis für eine sterile Verarbeitung. Überprüfen Sie beim Empfang die Bohrungseingänge, den Sitz und die Laschen, bevor Sie das Teil auf einen Master setzen und die vereinbarte Passprüfung wiederholen.
FAQ
Warum können zwei akzeptable Bolzenbohrungen immer noch klemmen?
Die Größenprüfung allein bestimmt nicht die relativen Achsen. Ein Stift muss beide Bohrungen kreuzen und kann durch Versatz, Winkelfehler oder einen inneren Grat blockiert werden.
Sollen beide Bohrungen in einem Durchgang fertiggestellt werden?
Es kann Umorientierungsfehler reduzieren, wenn Zugang und Steifigkeit ausreichend sind. Ein Prozessversuch sollte die zweite Bohrung überprüfen, anstatt davon auszugehen, dass das lange Werkzeug auf der Achse bleibt.
Können Montageschrauben die Halterung genau positionieren?
Nur wenn das Design ein Lokalisierungsmerkmal und dessen Passform definiert. Standard-Durchgangslöcher ermöglichen eine Bewegung und sollten nicht dazu dienen, eine wiederholbare seitliche Positionierung zu ermöglichen.
Was ist nach dem Eloxieren zu messen?
Messen Sie die vom Finish beeinflussten Zeichnungsmerkmale, insbesondere die Passungen der Stifte und die relevanten Sitzflächen. Befolgen Sie die angegebenen Maskierungs- und Endabnahmeanforderungen.
Verifiziert ein Prüfbolzen die Drehpunkthöhe?
Nein. Es kann den Durchgang unter einer angegebenen Eignungsbedingung bestätigen. Bringen Sie die Bohrungsachsen mithilfe einer geeigneten Messmethode zum Montagebezugspunkt in Beziehung, um die Höhe zu überprüfen.
Ist eine Passprobe mit einer Prüfkartusche ein diagnostischer Leistungstest?
Nein. Es erkennt mechanische Störungen unter den definierten Vorrichtungsbedingungen. Die Testleistung, die Eindämmung oder die Feldzuverlässigkeit werden dadurch nicht ermittelt.
tanghangyun@oemach.com