
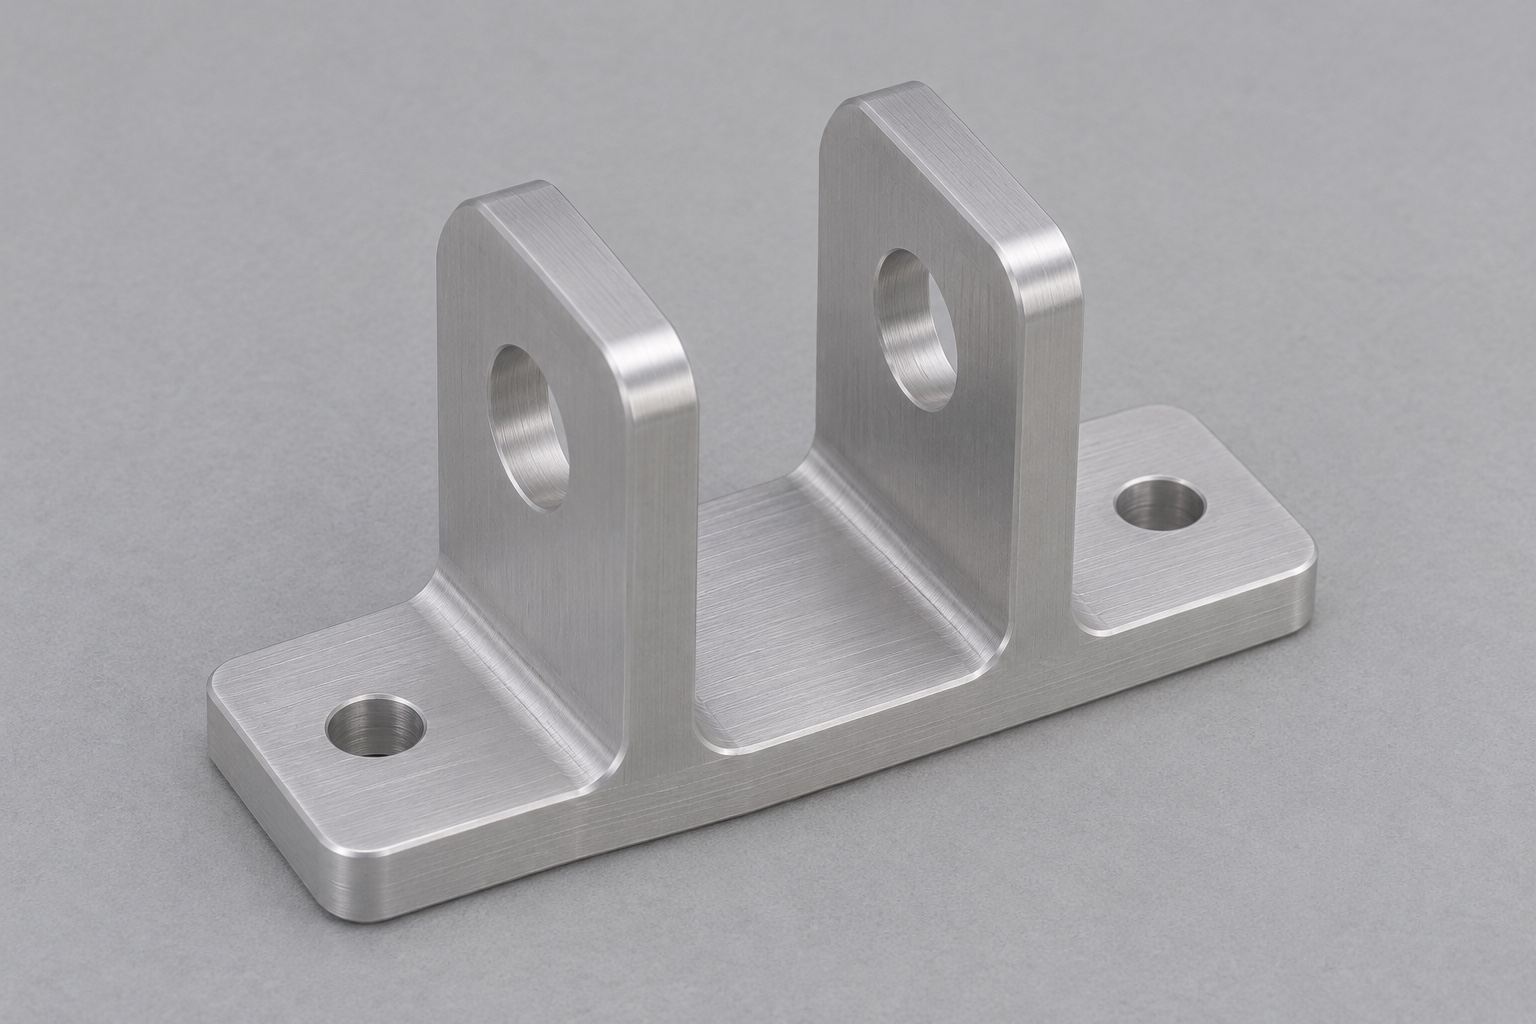
Elementos que posicionan la palanca
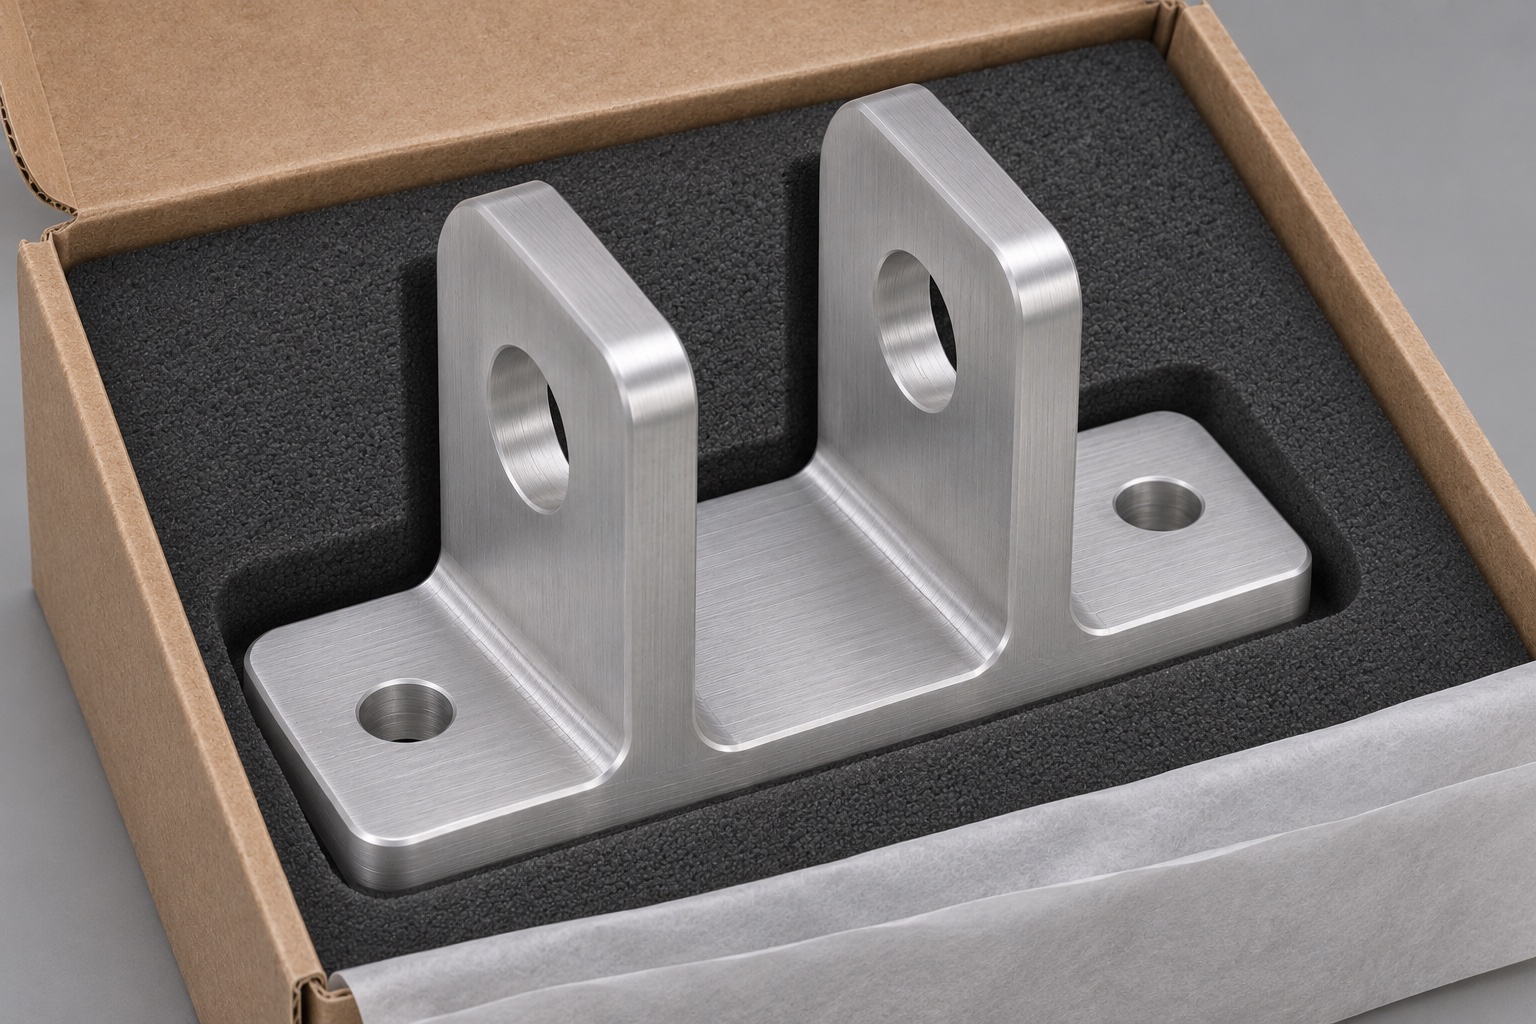
En un analizador de diagnóstico en el punto de atención, una palanca de expulsión puede girar sobre un pasador apoyado en dos orejetas de un soporte. La base se asienta en el chasis y el canal entre las orejetas permite el movimiento de la palanca. El soporte no analiza la muestra ni sella el cartucho. El fresado CNC de precisión de este componente 6061 comienza por definir la posición del pasador, la restricción lateral de la palanca y las zonas donde esta puede tocar un cartucho de prueba.
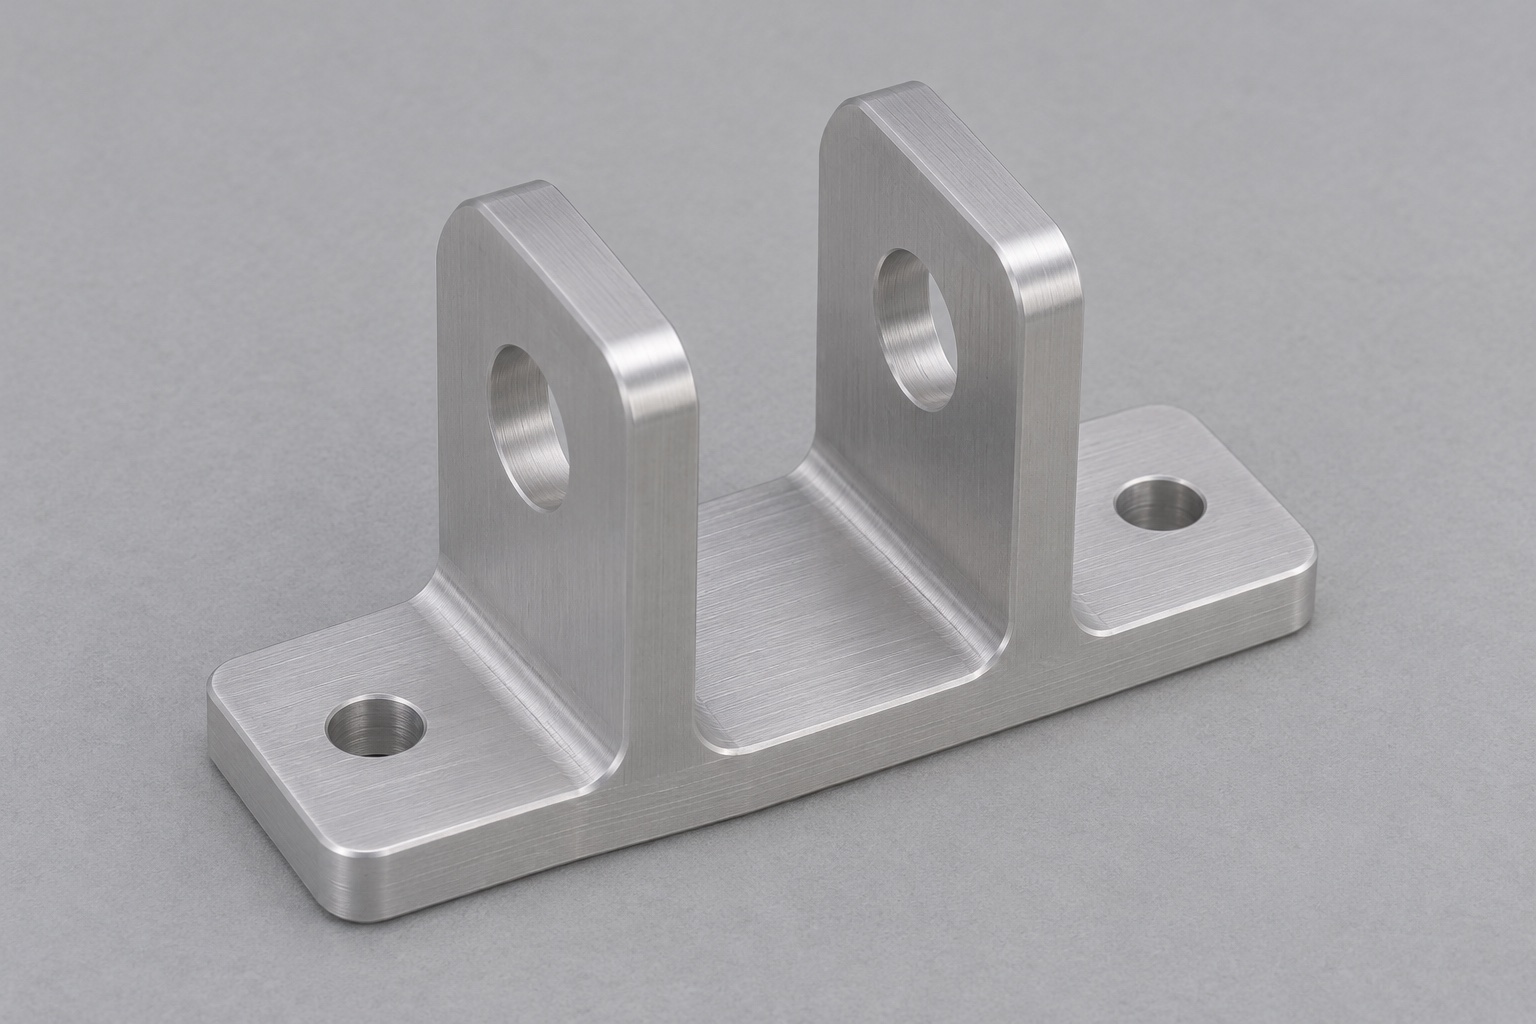
Trayectoria de la carga hasta la base
Las pestañas para tornillos mantienen la base sujeta contra una superficie de montaje plana. Por lo general, los orificios de paso sirven únicamente para permitir el paso de los tornillos, no para definir una ubicación lateral precisa; verifique si el soporte se posiciona mediante un escalón en el chasis, pasadores de posicionamiento independientes o una herramienta de montaje específica. Aunque la disposición de los tornillos sea correcta, el pivote podría desplazarse si falta el elemento de posicionamiento. Establezca la referencia principal (datum primario) en la superficie de asiento, y seleccione las referencias secundaria y terciaria a partir de los elementos que realmente posicionan el soporte. Defina el eje de pivote con respecto a este sistema de referencias. Considere por separado las cargas aplicadas sobre la palanca y sobre sus topes de recorrido, para evitar que un elemento diseñado con holgura termine soportando, de forma no prevista, una carga operativa.
Diámetros, alineación y separación de orejetas
Es posible que dos orificios tengan diámetros aceptables, pero que sus ejes no estén alineados. En tal caso, el pasador podría quedar atascado, a pesar de que cada orificio pase la inspección con un calibrador de dimensiones. Controle los orificios de pivote emparejados mediante requisitos que definan su relación tanto con la base como entre sí. Defina el espacio entre las caras internas de las orejetas de forma independiente. La tolerancia debe tener en cuenta el ancho de la palanca y cualquier arandela o espaciador previsto. Especifique también el grado de inserción del pasador, la dirección de inserción y el método de retención. Si un orificio está destinado a retener el pasador y el otro es un orificio con holgura, no asigne el mismo tipo de ajuste a ambos solo para simplificar el utillaje.
Sujeción durante el desbaste del canal
Una opción es mecanizar una sola pieza, con las pestañas integradas en la base. Establezca una referencia inferior y sujete por la zona rígida. Desbaste el canal central antes de dejar las orejetas a espesor final y distribuya la retirada de material para conservar apoyo en ambos lados. Una pasada profunda contra una pared delgada puede deformarla y dejar conicidad. Elija una herramienta compatible con el ancho y el radio del canal. Compruebe el alcance y evacue las virutas para evitar que vuelvan a pasar por las superficies de acabado.
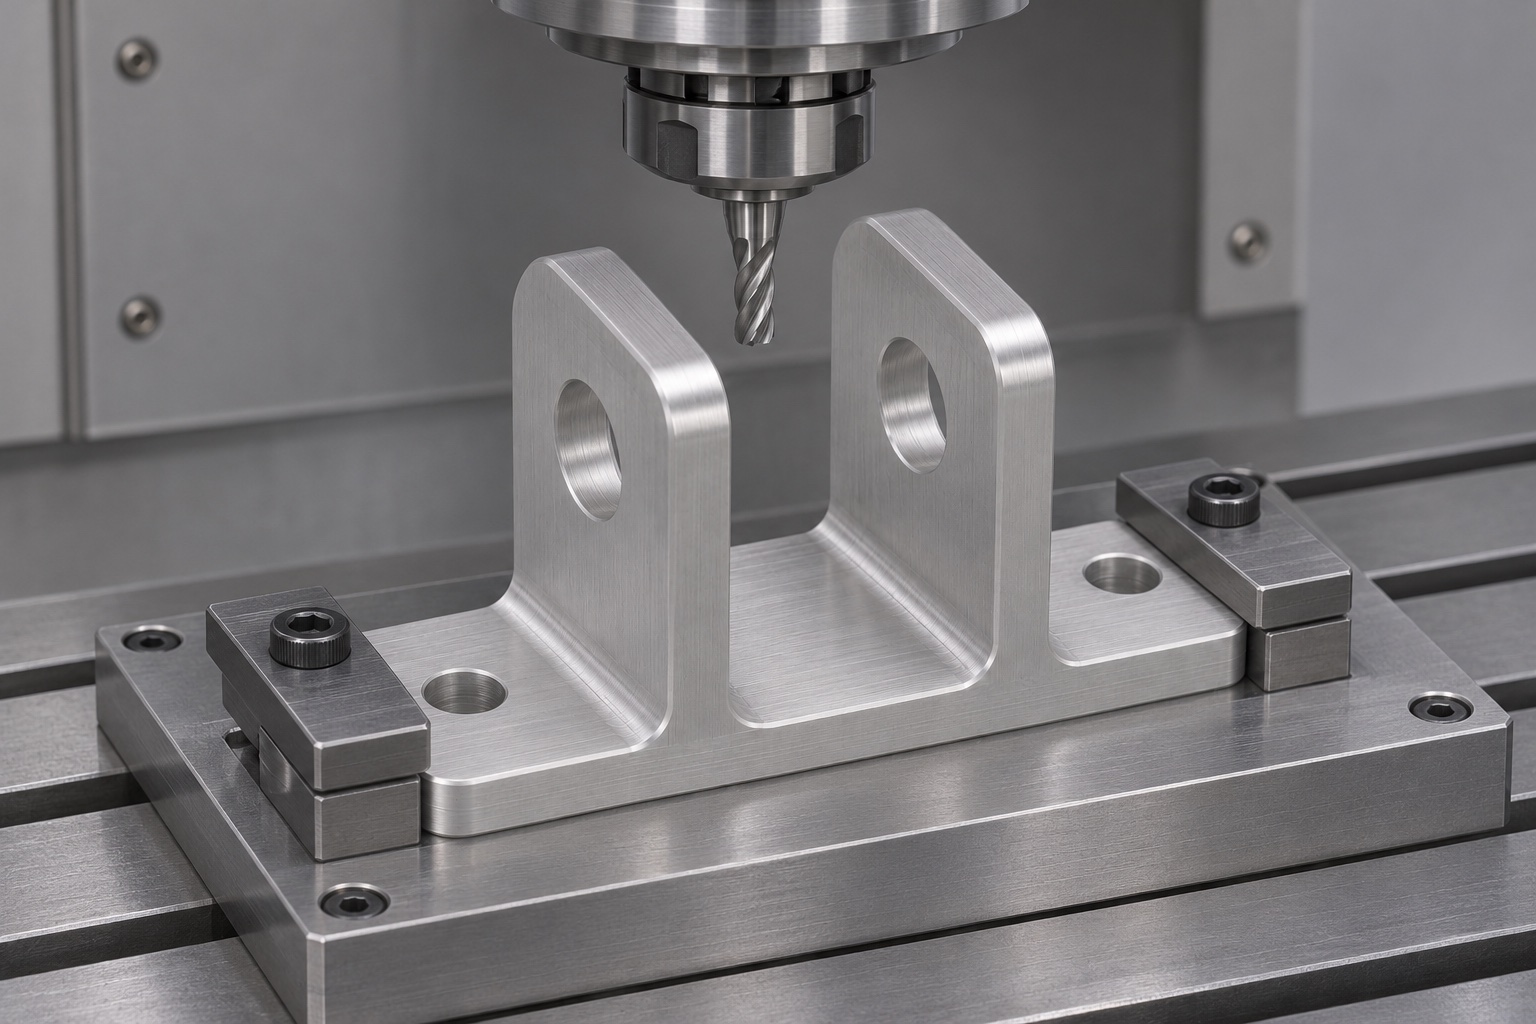
Acceso lateral para terminar los orificios de pivote
Para terminar los orificios laterales de un soporte en U, utilice una sujeción orientable o un montaje a escuadra verificado. Cuando la geometría lo permite, mecanizar ambos orificios con un eje común evita transferir la referencia. Aun así, compruebe el alcance y la flexión al entrar en la segunda orejeta. Una broca puede desviarse después de cruzar el hueco: prevea preparación y acabado adecuados. Si hay que mecanizar desde ambos lados, verifique la referencia tras girar el útil y defina cómo se comprobará la alineación.
Acabado donde la holgura es menor
Elimine las rebabas tanto en las entradas como en las salidas de cada orificio, incluidas las caras internas del canal. Una rebaba en la pared interior puede rayar la palanca o dar la falsa impresión de que existe una holgura insuficiente. Un chaflán grande, realizado manualmente, puede reducir la longitud efectiva de apoyo. Especifique el redondeo o chaflán permitido en los bordes y seleccione herramientas que puedan alcanzar ambos bordes internos sin tocar la orejeta opuesta. Si se requiere anodizado, indique qué superficies deben tratarse o enmascararse, y aclare si las tolerancias se aplican antes o después del tratamiento. Un plan de recubrimiento diseñado para la base no es necesariamente adecuado para un orificio de pasador con ajuste preciso. Determine el acabado superficial real necesario para el montaje.
Acceso para montaje y mantenimiento
Un canal abierto no garantiza el acceso para el montaje. Verifique que el pasador pueda desplazarse a lo largo de su eje de inserción, incluso cuando se utilice una herramienta o un dispositivo de extracción. Compruebe el espacio alrededor del elemento de retención y asegúrese de que las orejetas dejen suficiente margen para el movimiento de la palanca. Evalúe tanto la configuración de montaje final como las condiciones de mantenimiento, considerando la retirada de paneles adyacentes según lo permita el diseño. Una lengüeta de montaje exterior, aunque cumpla con sus dimensiones límite, podría obstaculizar el uso de herramientas manuales. Registre estas restricciones en el modelo de ensamblaje y comunique los volúmenes de espacio necesarios al taller de mecanizado. No recurra a tolerancias excesivamente ajustadas para compensar la falta de un requisito de acceso adecuado.
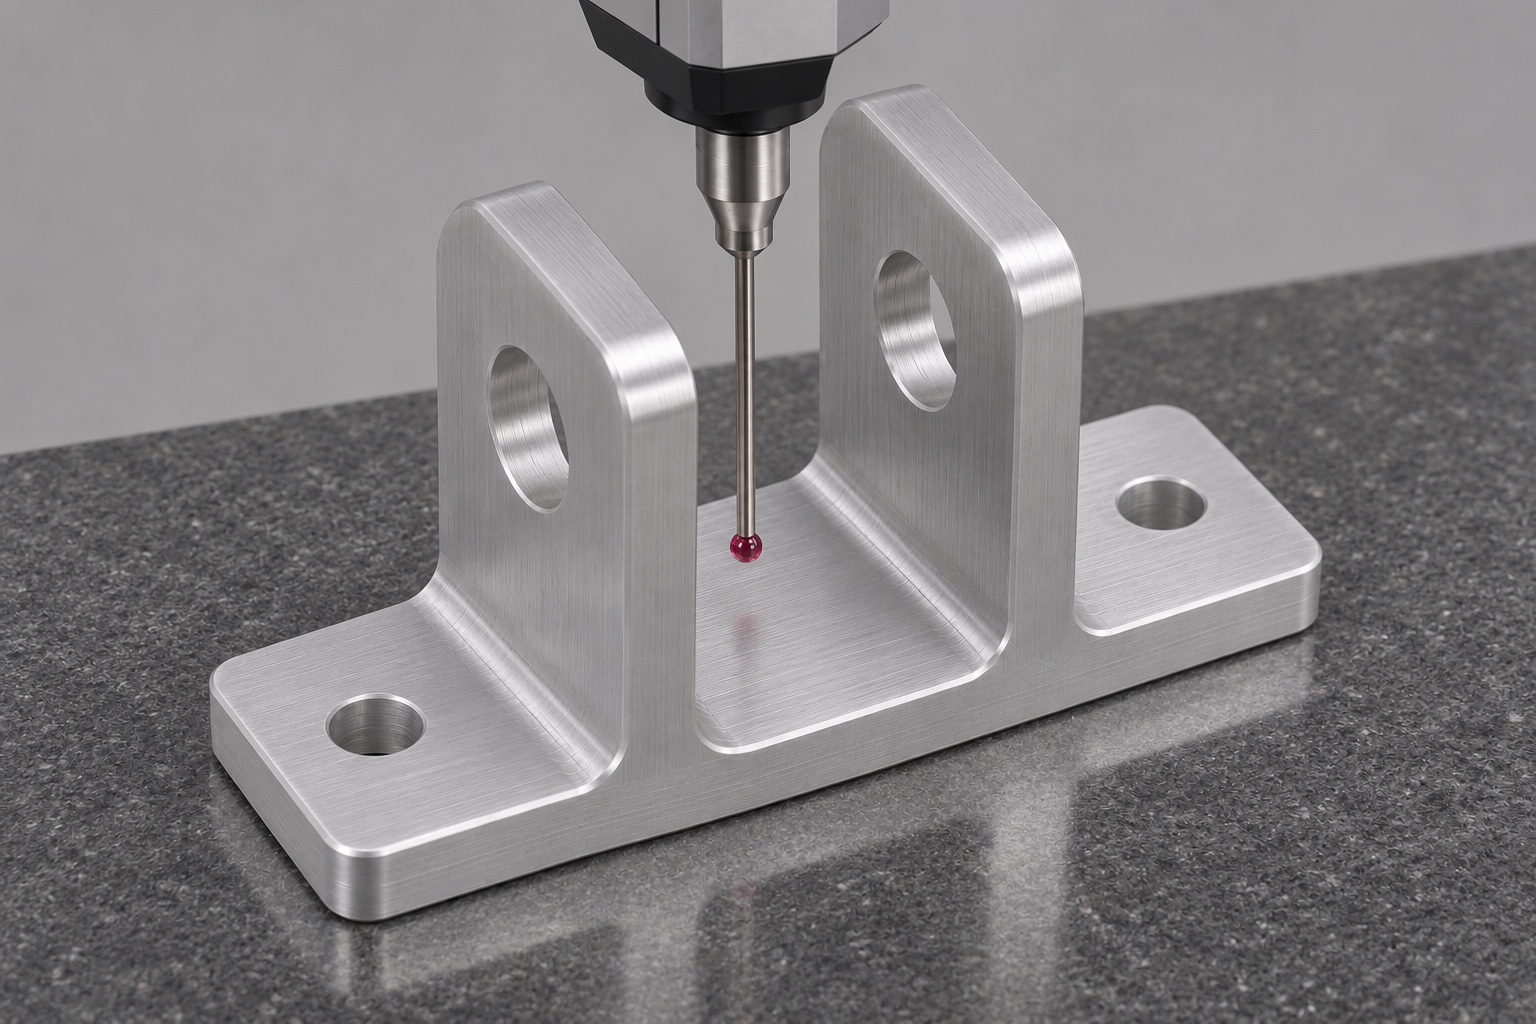
Medición desde las referencias funcionales
Coloque el soporte sobre su cara de montaje, asegurándolo de forma estable y sin provocar deformaciones. Utilizando una máquina de medición por coordenadas (MMC), explore cada orificio con un palpador adecuado, tomando suficientes puntos de su superficie cilíndrica para determinar el eje; evite los chaflanes. Asegúrese de que las trayectorias de medición quepan entre las orejetas y que tanto la longitud del palpador como la incertidumbre de la medición sean adecuadas para los requisitos. Incluya en el informe la holgura real entre las orejetas y la altura del eje. El uso de un pasador patrón recto que atraviese ambos orificios es un complemento funcional útil, siempre que se especifiquen su diámetro y la fuerza aplicada. No obstante, este método por sí solo no permite localizar el par de orificios respecto a la cara de montaje ni distinguir errores específicos en cada uno de los orificios.
Prueba de ajuste con un cartucho de prueba
Para comprobar el ajuste mecánico, use un pasador definido, una palanca de prueba y, cuando proceda, un cartucho vacío de prueba. Verifique que el pasador entra sin forzar las orejetas y que la palanca libra ambas paredes durante su recorrido. Registre las revisiones del conjunto. Si el movimiento se vuelve difícil solo con la base atornillada, compruebe el asiento y el contacto con el chasis antes de modificar los orificios. La prueba detecta interferencias; no verifica la contención, la precisión del ensayo ni la vida útil del mecanismo.
Diagnóstico de desviaciones por característica
Si cada orificio cumple con las especificaciones, pero el pasador se detiene al llegar a la pared opuesta, compare los ejes medidos antes de proceder a agrandar los orificios mediante escariado. Si la palanca se mueve libremente cuando está fuera del soporte, pero roza al realizar el montaje, inspeccione las caras internas, el conjunto de espaciadores y el sistema de retención del pasador. Si el soporte oscila sobre el chasis, examine la cara inferior en busca de rebabas o deformaciones (curvaturas), y verifique también la superficie de montaje. Estos defectos tienen causas y soluciones distintas. No se debe recurrir a retrabajos para ampliar una tolerancia sin la debida autorización. Registre tanto el síntoma observado como la causa confirmada; de este modo, las correcciones en el herramental no ocultarán errores presentes en el dispositivo de sujeción (útil) o en otros componentes.
Informe dimensional para las piezas piloto
Para presupuestar piezas CNC para equipos médicos, facilite el plano, la revisión CAD, el estado del aluminio 6061, el acabado y las interfaces del pasador y del montaje. Solicite un informe de primera pieza con los dos orificios, su alineación, el ancho del canal y el asiento. Indique si la comprobación de ajuste se realiza después del recubrimiento. Compare la sujeción dedicada con una reorientación verificada. En series cortas, la facilidad de verificar el montaje puede importar más que el tiempo de ciclo. Conserve el método y el informe para lotes posteriores.
Protección de las orejetas y de la cara de asiento
Utilice una bandeja o separadores blandos que sujeten la base sin ejercer presión sobre la parte superior de las orejetas. Mantenga los elementos de fijación roscados y los pasadores en compartimentos separados, a menos que se solicite específicamente un subensamblaje premontado. Evite apilar los soportes apoyándolos sobre sus superficies de asiento, ya que una abolladura o una viruta atrapada en dichas zonas podría alterar la altura del eje una vez instalado el componente. Conserve la información sobre el acabado final y el lote junto con el registro de envío. Este embalaje protege el componente mecánico frente a daños durante su manipulación; no constituye una garantía de que el producto haya sido sometido a un proceso de esterilización. Al recibir el material, inspeccione las entradas de los orificios, la superficie de asiento y las orejetas antes de colocar la pieza sobre un patrón de referencia y repetir la comprobación de ajuste acordada.
FAQ
¿Por qué pueden llegar a bloquearse dos orificios de pivote que, por separado, se consideran aceptables?
La inspección dimensional por sí sola no determina la posición relativa de los ejes. Un pasador debe atravesar ambos orificios, pero su paso puede verse impedido por un desalineamiento, un error angular o la presencia de una rebaba interna.
¿Conviene mecanizar ambos orificios en una sola pasada?
Esta práctica puede reducir el error derivado de la reorientación de la pieza, siempre que el acceso y la rigidez sean adecuados. Es necesario realizar una prueba de proceso para verificar el segundo orificio, en lugar de asumir que la herramienta larga mantendrá el eje correctamente alineado.
¿Pueden los tornillos de montaje posicionar el soporte con precisión?
Solo si el diseño define un elemento de posicionamiento específico y su ajuste correspondiente. Los orificios con holgura estándar permiten cierto movimiento, por lo que no debe asumirse que garantizan una ubicación lateral repetible.
¿Qué parámetros deben medirse tras el proceso de anodizado?
Mida las características indicadas en el plano que se vean afectadas por el acabado, especialmente los ajustes de los pasadores y las superficies de asiento pertinentes. Siga las especificaciones relativas al enmascaramiento y a los requisitos de aceptación final.
¿Sirve un pasador patrón para verificar la altura del pivote?
No. Solo confirma que el pasador puede atravesar el orificio bajo unas condiciones de ajuste determinadas. Para verificar la altura, es necesario relacionar los ejes de los orificios con la referencia de montaje mediante un método de medición adecuado.
¿Es la comprobación de ajuste del cartucho una prueba de rendimiento funcional?
No. Esta prueba detecta interferencias mecánicas bajo las condiciones de sujeción definidas. No evalúa el rendimiento operativo, la contención ni la fiabilidad del componente en condiciones reales de uso.
tanghangyun@oemach.com