
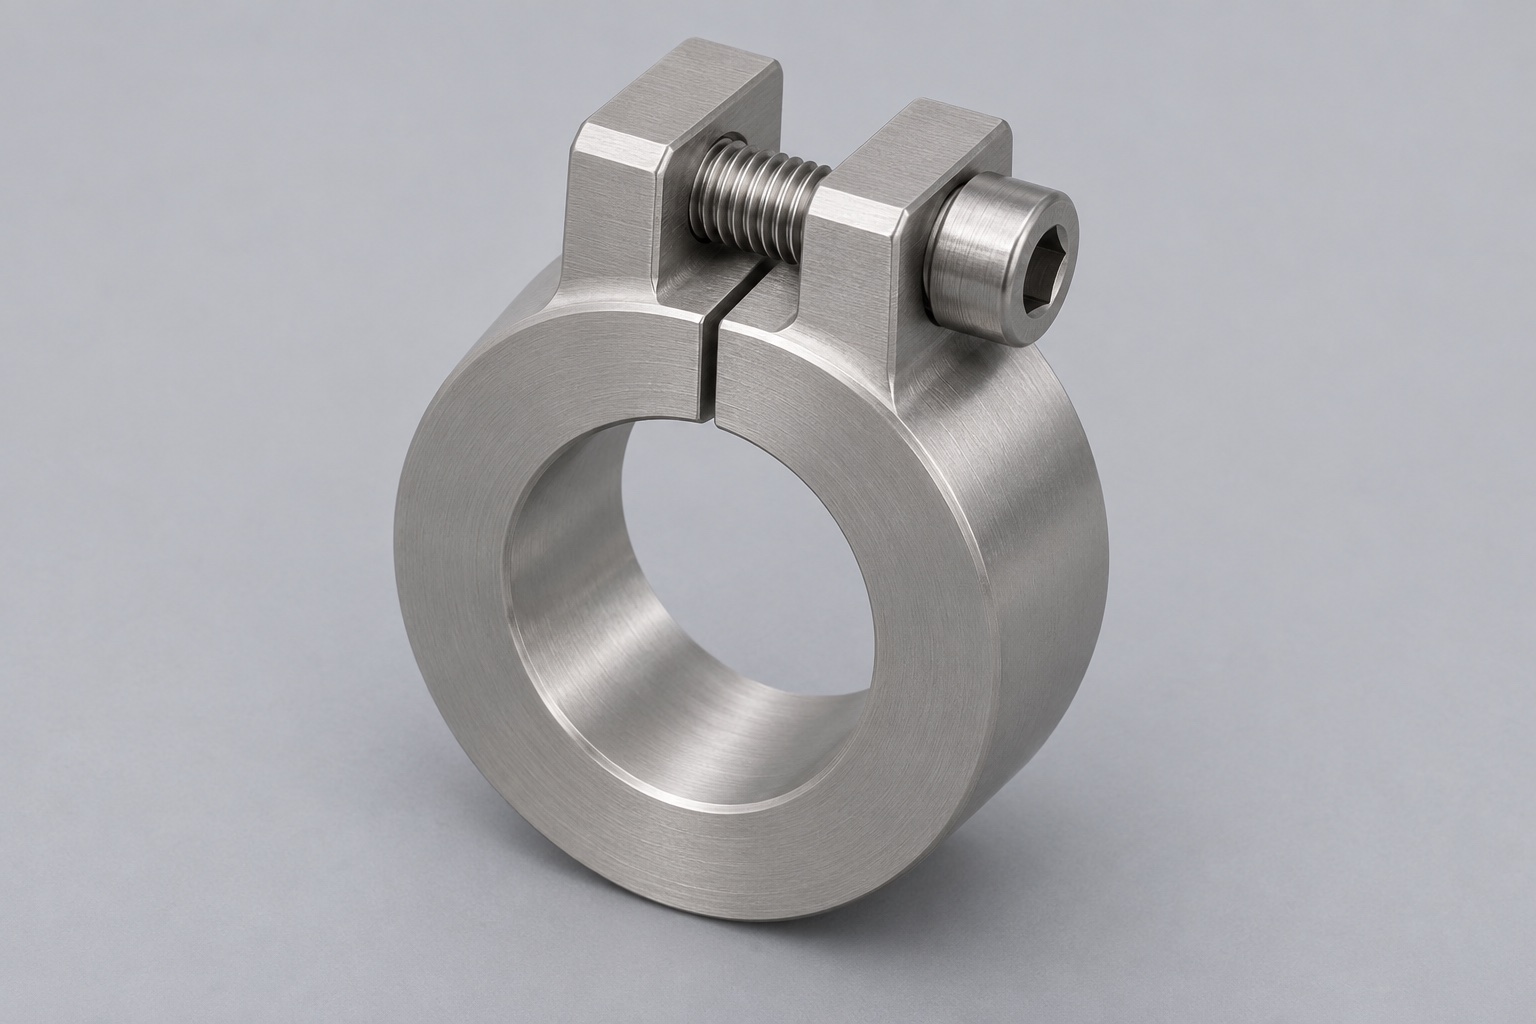
Prüfzylinder und Auflage festlegen
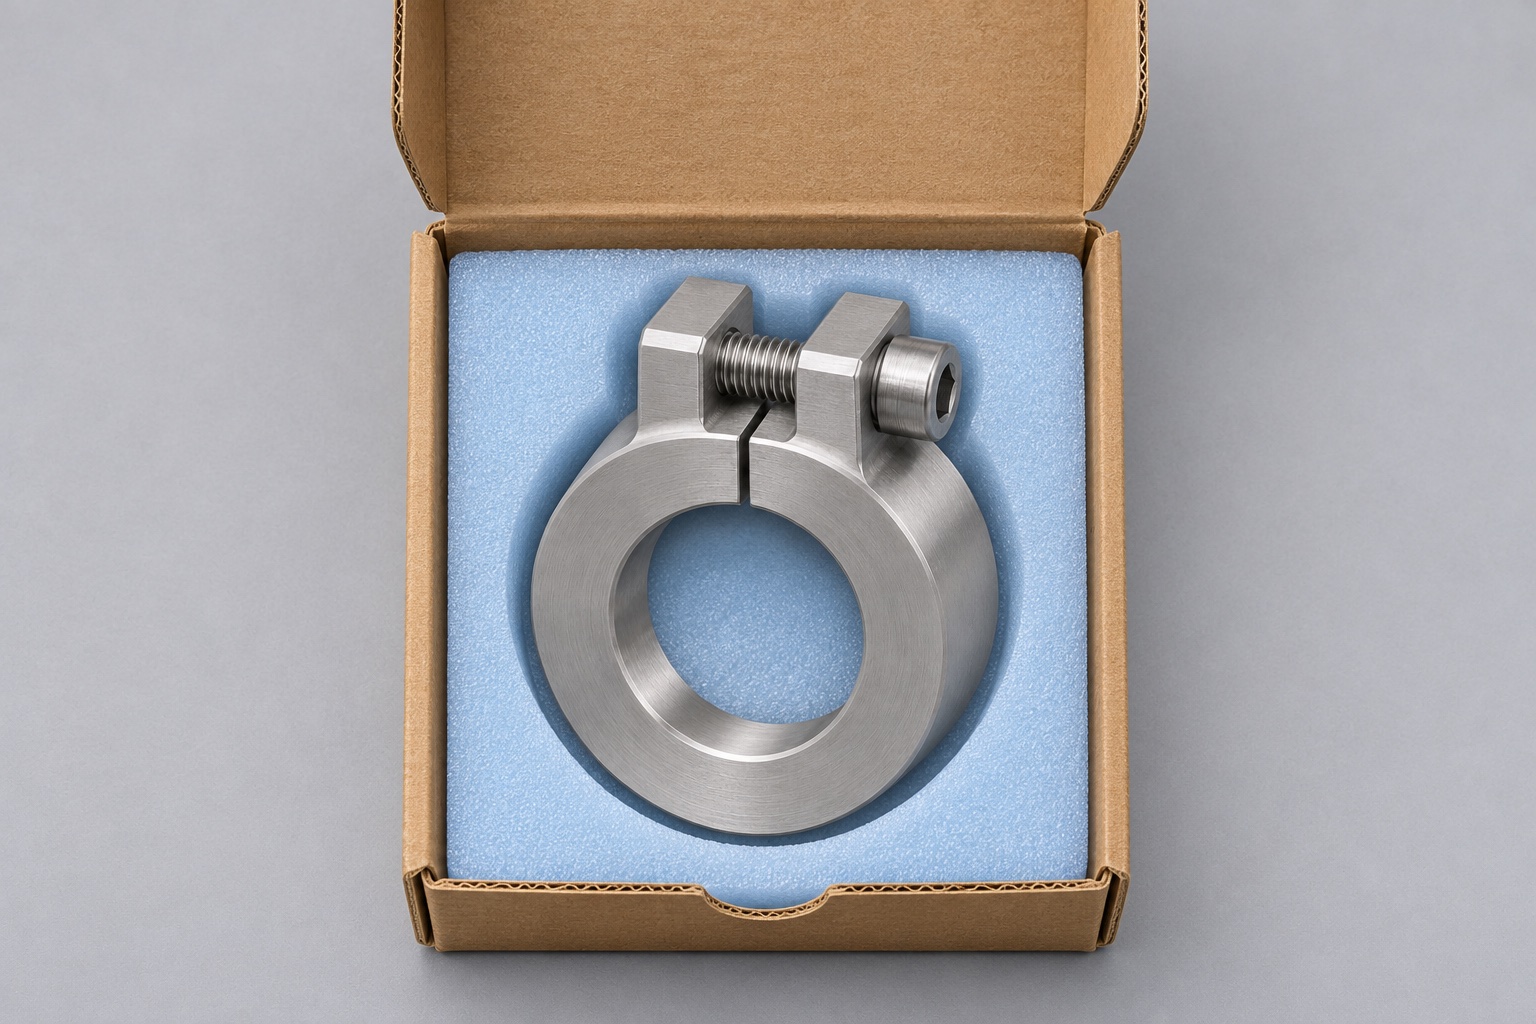
Ein Wartungstisch für zahnärztliche Handstücke kann einen geschlitzten Klemmring verwenden, um einen runden Blindzylinder zu stützen, während ein Techniker den Sitz oder den Zugang der Vorrichtung beurteilt. Die Bohrung sorgt für eine radiale Positionierung; Eine Schraube über einem radialen Schlitz verschließt die beiden Laschen. Die Bankstruktur sollte Reaktionen hervorrufen, denen der Klemmring nicht widerstehen soll. Definieren Sie für die präzise CNC-Bearbeitung, welche Laufzone den Bund berühren darf und welche Öffnungen, Abflachungen oder empfindliche Oberflächen frei bleiben müssen. Die fertige Manschette ist eine Tischbefestigungskomponente, kein rotierendes Handstückteil oder eine Komponente, die mit dem Patienten in Kontakt kommt. Aus einem guten Sitz auf einem Prüfzylinder resultiert keine klinische Leistung oder Geräteleistung.
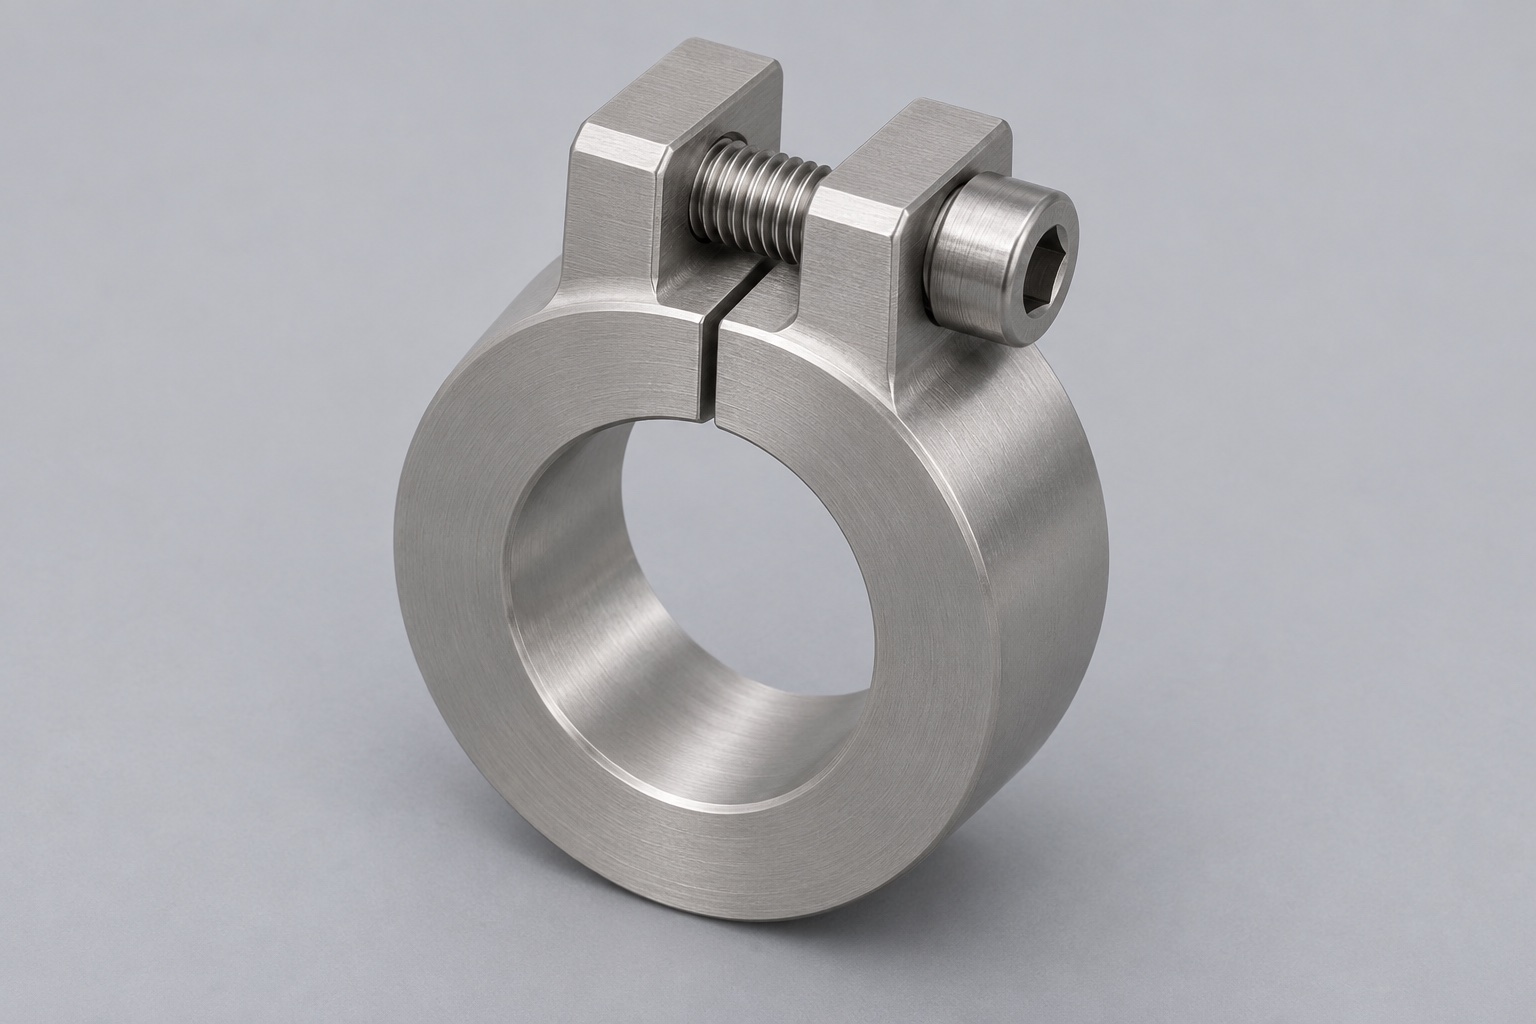
Bohrung im freien und im gespannten Zustand
Ein freier Durchmesser ist nur dann sinnvoll, wenn die Zeichnung den Schraubenzustand definiert und den Schlitz frei beweglich lässt. Ein Maß im gespannten Zustand hängt vom Master-Durchmesser, der Schraube, der Schmierung und dem Schließverfahren ab. Fragen Sie, welchen Zustand jede Dimension beschreibt. Ein Ring, der bei entfernter Schraube den Nennlauf des Laufs aufnimmt, kann am oberen oder unteren Ende des Durchmesserbereichs immer noch einen unzureichenden verbleibenden Schlitzweg aufweisen. Umgekehrt sagt das Durchführen eines Stifts durch einen zusammengedrückten Klemmring wenig über das Einführen ohne Kraftaufwand aus. Behandeln Sie das Eintrittsspiel, den axialen Sitz und den Schließweg als separate Prüfungen, anstatt zu erwarten, dass ein einziger enger Durchmesser alle drei Punkte regelt.
Bezugsflächen nach dem Schlitzen
Die axiale Fläche kann als stabiler Sitzbezug dienen, wenn der Klemmring auf einer Anlageschulter der Vorrichtung aufliegt. Eine vom intakten Teil der zylindrischen Oberfläche abgeleitete Bohrungsachse kann für Orientierungs- und Rundlaufprüfungen nützlich sein. Definieren Sie die Sampling-Ausschlüsse rund um die Teilung und Fase. Wenn der Klemmring getaktet werden muss, verwenden Sie eine bestimmte Ohrfläche oder einen separaten Spannschlüssel, anstatt von einer unregelmäßigen Sägekante auszugehen. Stellen Sie diese Bezüge in der Zeichnung her und reproduzieren Sie sie in der Maschine und bei der Inspektion. Die Wahl eines optisch passenden Außendurchmessers, der nichts in der Vorrichtung fixiert, kann den tatsächlichen Fehler verbergen.
Bohrung am steifen Rohling drehen
Beginnen Sie beim CNC-Drehen von 316L-Edelstahl mit ausreichend Material für die integrierten Klemmlaschen und halten Sie den Rohling auf einer starren Fläche. Die Bohrung aufrauen, auf die Sitzfläche richten und eine Schlichtzugabe dort lassen, wo der Prozessversuch Bewegung zeigt. Wenn das Werkzeug und der Rohling dies zulassen, fertigen Sie die Bohrung und die axiale Referenzfläche mit derselben Spindeleinrichtung. Programmieren Sie einen echten Schneideinsatz; Ein Werkzeug, das eine kaltverfestigte Oberfläche reibt, kann zu einem unregelmäßigen Finish führen. Halten Sie die Spanabfuhr vom Bohrungseintritt fern. Eine Bohrstange mit passender Steifigkeit ist einer unnötig langen Bohrstange vorzuziehen, einfach weil sie zur Maschine passt.
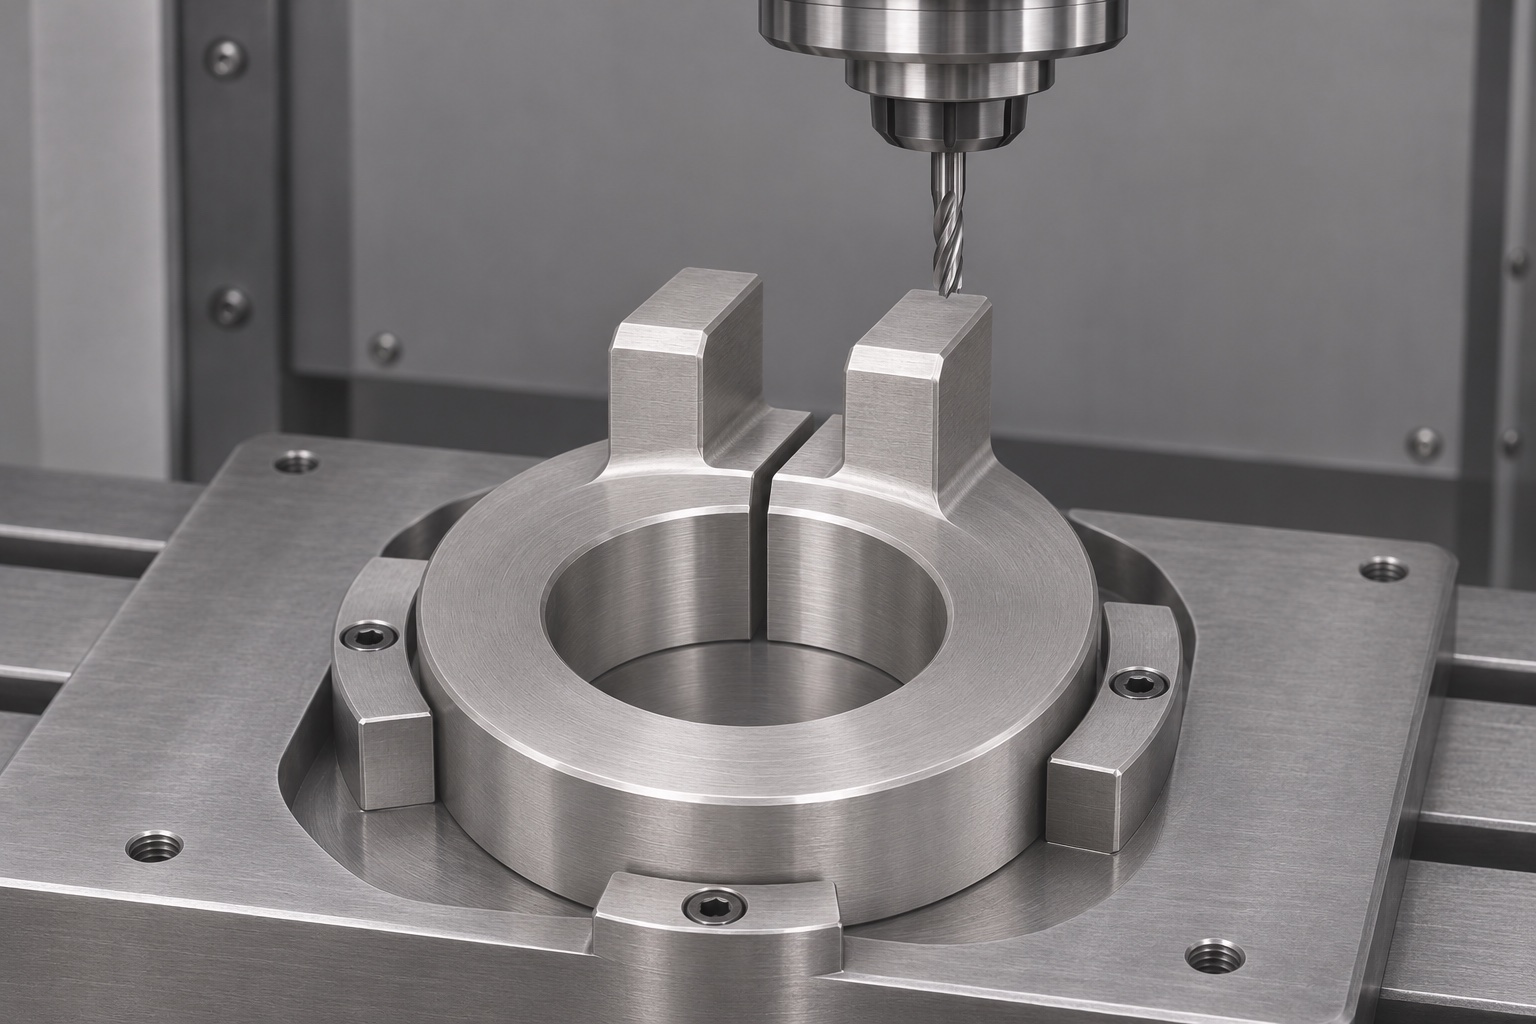
Klemmlaschen vor dem Schlitzen fräsen
Bewegen Sie den Rohling zu einer unterstützten Aufnahme, die sich auf die Fläche und Bohrung oder einen verifizierten Übertragungsdurchmesser bezieht. Fräsen Sie das überschüssige Außenmaterial ab, um zwei integrierte Laschen freizulegen. Bei noch geschlossener Manschette das Querdurchgangsloch und das passende Gewindeloch mit der vereinbarten Gewindevorbereitung anbringen. Berücksichtigen Sie den Kopfsitz und den Werkzeugaustrittsweg sowie die nominale Schraubenachse. Ein Einfädelprozess, der lose Fragmente neben der zukünftigen Spaltung zurücklässt, sorgt für eine vermeidbare Bereinigung. Behalten Sie ausreichend Material an den Wurzeln beider Laschen bei und verwenden Sie die Ohrstöpsel nicht als alleinige Stütze bei der Bearbeitung ihrer Seiten.
Spannungsabbau beim Öffnen des Rings
Durch das Durchschneiden der Wand wird der geschlossene Ring des Rohlings freigegeben. Die Schlitzbreite und die resultierende Bohrung im freien Zustand können sich nach dem Schnitt und nach dem Lösen ändern. Notieren Sie bei Prototypen Durchmesser und Schlitzbreite vor und nach der Freigabe und vergleichen Sie dann den Trend für mehr als ein Teil, bevor Sie eine Kompensation zuweisen. Auch ein Schlitzschnitt mit übermäßiger Seitenlast kann das Werkzeug ablenken und zu unterschiedlichen Breiten am Ein- und Austritt führen. Stützen Sie den Ringkörper, ohne die Laschen vorzubelasten. Schließen Sie den Schlitz nicht gegen einen Abstandshalter, nur um das Teil gut zu messen; Dadurch kann genau die Bewegung verschleiert werden, die der Scheck abfangen soll.
Funktionskanten gezielt bearbeiten
Geben Sie eine separate Kantenbehandlung für die Bohrungsmündung, die beiden inneren Schlitzschnittpunkte, den Schraubeneintritt und die äußeren Handhabungskanten an. Ein Grat im Inneren der Bohrung kann zu Beschädigungen an einem Blindlauf führen, auch wenn der Rest des Zylinders der Größe entspricht. Durch gefühlvolles Schleifpolieren kann die Kontaktlänge verändert oder eine Sitzfläche abgerundet werden. Wählen Sie eine Entgratungsmethode mit direktem Zugang zur Schnittstelle und prüfen Sie sie nach der Reinigung unter Schräglicht. Halten Sie eisenhaltige Verunreinigungen von der Edelstahlbearbeitung fern. Wenn die Zeichnung eine Oberflächenbehandlung erfordert, definieren Sie das anwendbare Verfahren und bestätigen Sie, dass die endgültige Maßabnahme danach und nicht unmittelbar davor erfolgt.
Klemmring unbelastet prüfen
Positionieren Sie den Klemmring ohne Schraubenbelastung auf seiner Sitzfläche. Ein Bohrungsmessgerät kann Durchmesser außerhalb des Schlitzes anzeigen; Verwenden Sie mehrere Richtungen und Tiefen, anstatt einem Wert zu vertrauen. Bei strengeren Formanforderungen vereinbaren Sie eine geeignete Scanmethode, die Behandlung von Punkten in der Nähe von Diskontinuitäten und die zulässige Sondenlast. Ein stark federbelastetes Messgerät kann selbst einen dünnen Klemmring bewegen. Notieren Sie die Schlitzbreite an den angegebenen Stellen und notieren Sie, welche Ergebnisse aus dem freien Zustand stammen. Wiederholen Sie den Sitz bei einer zweiten Prüfung, um die Vorrichtungsvorspannung von einem stabilen Teilmerkmal zu unterscheiden. Halten Sie einen Messdorn getrennt von Werkstattwerkzeugen.
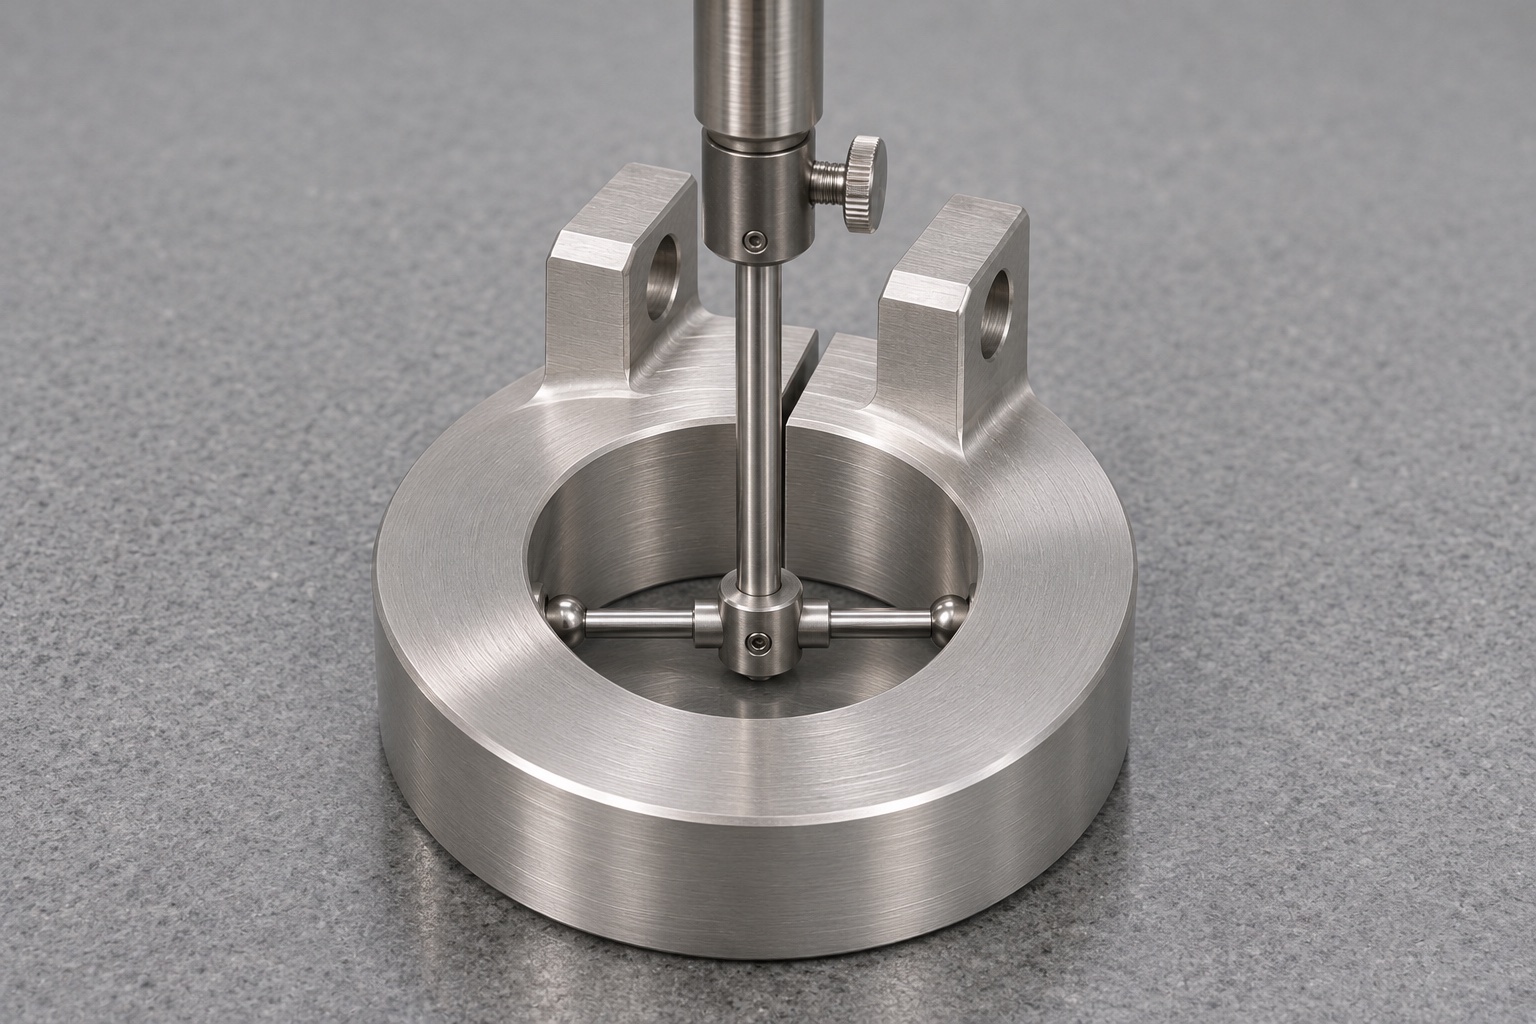
Mechanischen Sitz am Prüfteil prüfen
Bei einem kontrollierten Vorrichtungsversuch kann ein Referenzzylinder oder ein geschützter Blindzylinder mit dem richtigen Durchmesser und der richtigen Schulterform verwendet werden. Bestätigen Sie die gerade Einführung, den Schultersitz, den Zugang zur Schraube und den verbleibenden Schlitzspalt nach dem Schließen. Wenn der Klemmring mit einem Liner verwendet wird, verwenden Sie die richtige Liner-Version und prüfen Sie, ob der Liner den Schlitz überbrückt. Bei der Dichtsitzprüfung sollten die Montagereihenfolge, der Schraubenzustand und etwaige zulässige Anzugsgrenzen angegeben werden. Stoppen Sie, wenn die Schraube durchstößt oder die Laschenflächen sich berühren, bevor der Halt hergestellt ist. Das Ergebnis eines Labortests ist kein Beweis für die Vibrationsbeständigkeit, die Flüssigkeitsdichtigkeit oder die sichere Verwendung auf einem klinischen Gerät.
Fertigungsfolge anhand der Pilotserie wählen
Die kundenspezifische Bearbeitung nach Zeichnung profitiert von der Aufzeichnung von Variationen nach Arbeitsgang. Vergleichen Sie die Bohrung nach dem Drehen, die Bohrung nach dem Fräsen der Klemmlaschen und die endgültige Freistandsbohrung. Ein Trend, der erst nach dem Schlitzen auftritt, deutet auf Materialfreigabe oder Rüstlast hin; ein Trend, der nach Wendepunkten anderswo bereits vorhanden ist. Wenn die Bohrung nach der Teilung eine letzte Korrektur benötigt, qualifizieren Sie eine wiederholbare Stützbedingung und weisen Sie nach, dass das Ergebnis auch nach der Freigabe akzeptabel bleibt. Behalten Sie für den Piloten den gleichen Bestandszustand und die gleiche Ausrichtung bei und dokumentieren Sie beides. Vermeiden Sie es, einen Offset auf ein anomales Teil abzustimmen und diesen Offset dann ohne Überprüfung auf ein neues Los zu übertragen.
Anfrage und Prüfaufwand getrennt definieren
Eine Ausschreibung für CNC-geschlitzte Klemmringe mit geringem Volumen sollte die Zeichnung, die passende Zylinderhülle, das zulässige Kontaktband, die Schraubenspezifikation, den erforderlichen Schließzustand und die Prüfergebnisse enthalten. Geben Sie an, welche Oberflächen bearbeitet bleiben und welche eine bestimmte Rauheit erfordern. Eine Anforderung eines vollständigen Erstmusterberichts hat andere Auswirkungen auf die Einrichtung als eine Anforderung einer Bohrungsprüfung und einer visuellen Kantenprüfung. Bitten Sie separat um eine Prüfung der Montagevorrichtung, wenn ein Master verfügbar ist. Bieten Sie optionale Alternativsequenzen, wie z. B. eine Endbearbeitung nach dem Schlitz, nur dann an, wenn die erforderlichen Nachweise dies rechtfertigen. Geben Sie an, ob die Schraube montiert, lose oder weggelassen geliefert wird.
Bohrung und Klemmlaschen beim Versand schützen
Verwenden Sie nach der Endreinigung und Inspektion separate Taschen, die den Ringkörper stützen, anstatt die Klemmlaschen zu belasten. Halten Sie die Bohrungsmündung von harten Befestigungen fern und isolieren Sie alle losen Befestigungselemente, damit sie nicht auf die Kontaktfläche treffen können. Vermeiden Sie das Packen mit einer Schraube, die gegen eine leere Bohrung angezogen ist, es sei denn, die Montagespezifikation sieht diese Bedingung vor. Ordnen Sie die äußeren Etiketten der Teilerevision und der Materialcharge zu. Platzieren Sie Prüfdokumente dort, wo sie das bearbeitete Teil nicht reiben können. Hierbei handelt es sich um einen Handhabungsschutz für eine Vorrichtungskomponente, nicht um eine sterile Verpackung. Überprüfen Sie den Schlitz und die Referenzfläche nach dem Auspacken noch einmal, ob sie für den nächsten Montageschritt wichtig sind.
FAQ
Warum den Klemmring messen, wenn die Schraube entfernt ist?
Es trennt Bearbeitungs- und Löseeffekte von der Vorspannung der Baugruppe. Wenn die Zeichnung eine andere Schraubenposition im freien Zustand erfordert, notieren Sie stattdessen diese genaue Position.
Kann ein Lehrdorn die Rundheit am Spalt feststellen?
Nein. Es prüft eine Passungsbedingung unter seiner eigenen Kontaktgeometrie. Verwenden Sie eine Formmessmethode mit vereinbarten Stichproben und Ausschlüssen, wenn Rundheit erforderlich ist.
Sollte der Schlitz vor dem Bohren bearbeitet werden?
Oft lässt sich der Rohling im geschlossenen Zustand leichter bohren. Die Wahl hängt vom Freigabeverhalten, dem spezifizierten Bohrungszustand und davon ab, ob die Endbearbeitung nach dem Schlitzen kontrolliert werden kann.
Was soll ein Prüfzylinder reproduzieren?
Geben Sie den Arbeitsdurchmesserbereich, die axiale Schulter und alle für die Vorrichtung relevanten Frei- oder Kontaktgrenzen an. Ein glatter Zylinder allein kann nicht jede Montageschnittstelle prüfen.
Definiert 316L allein das Finish?
Nein. Die Zeichnung sollte den Oberflächenzustand, die relevante Rauheit und etwaige Nachbearbeitungsbehandlungen angeben. Die Materialbezeichnung allein beschreibt weder Sauberkeit noch Akzeptanz.
Wie lassen sich Transportschäden erkennen?
Achten Sie auf eine verschobene Schlitzbreite, Schlagspuren an den Laschen und Kratzer an der Bohrungsmündung oder der Bezugsfläche. Messen Sie eine kritische Schnittstelle erneut, wenn Hinweise auf eine Auswirkung gefunden werden.
tanghangyun@oemach.com