
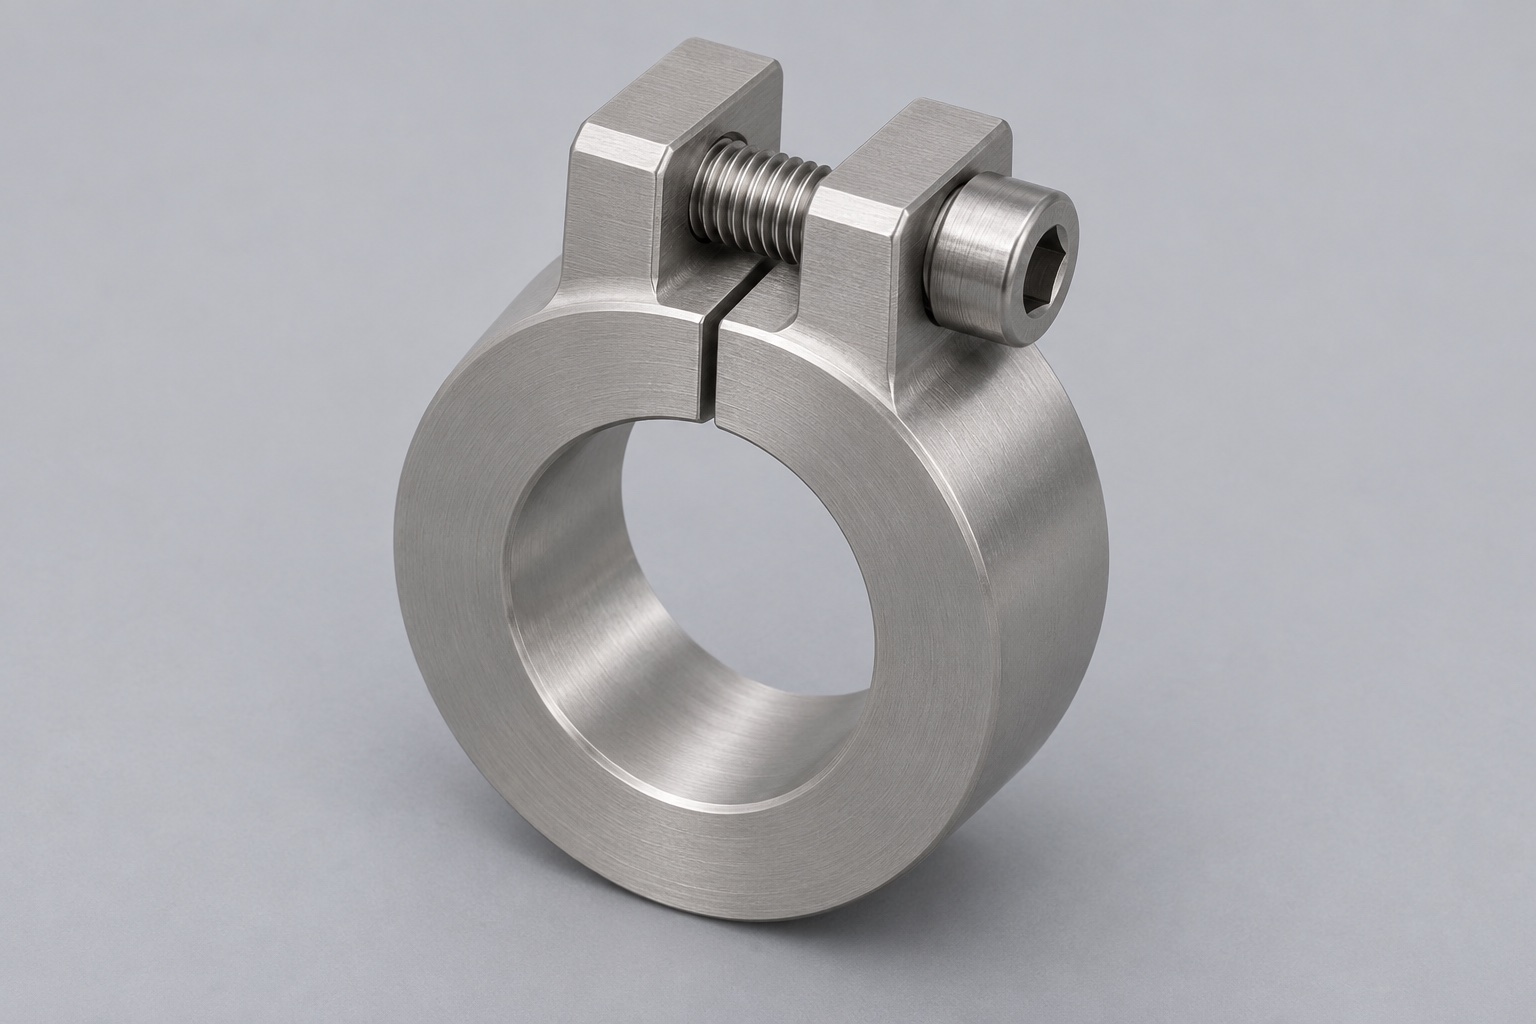
Cilindro de prueba y zona de apoyo
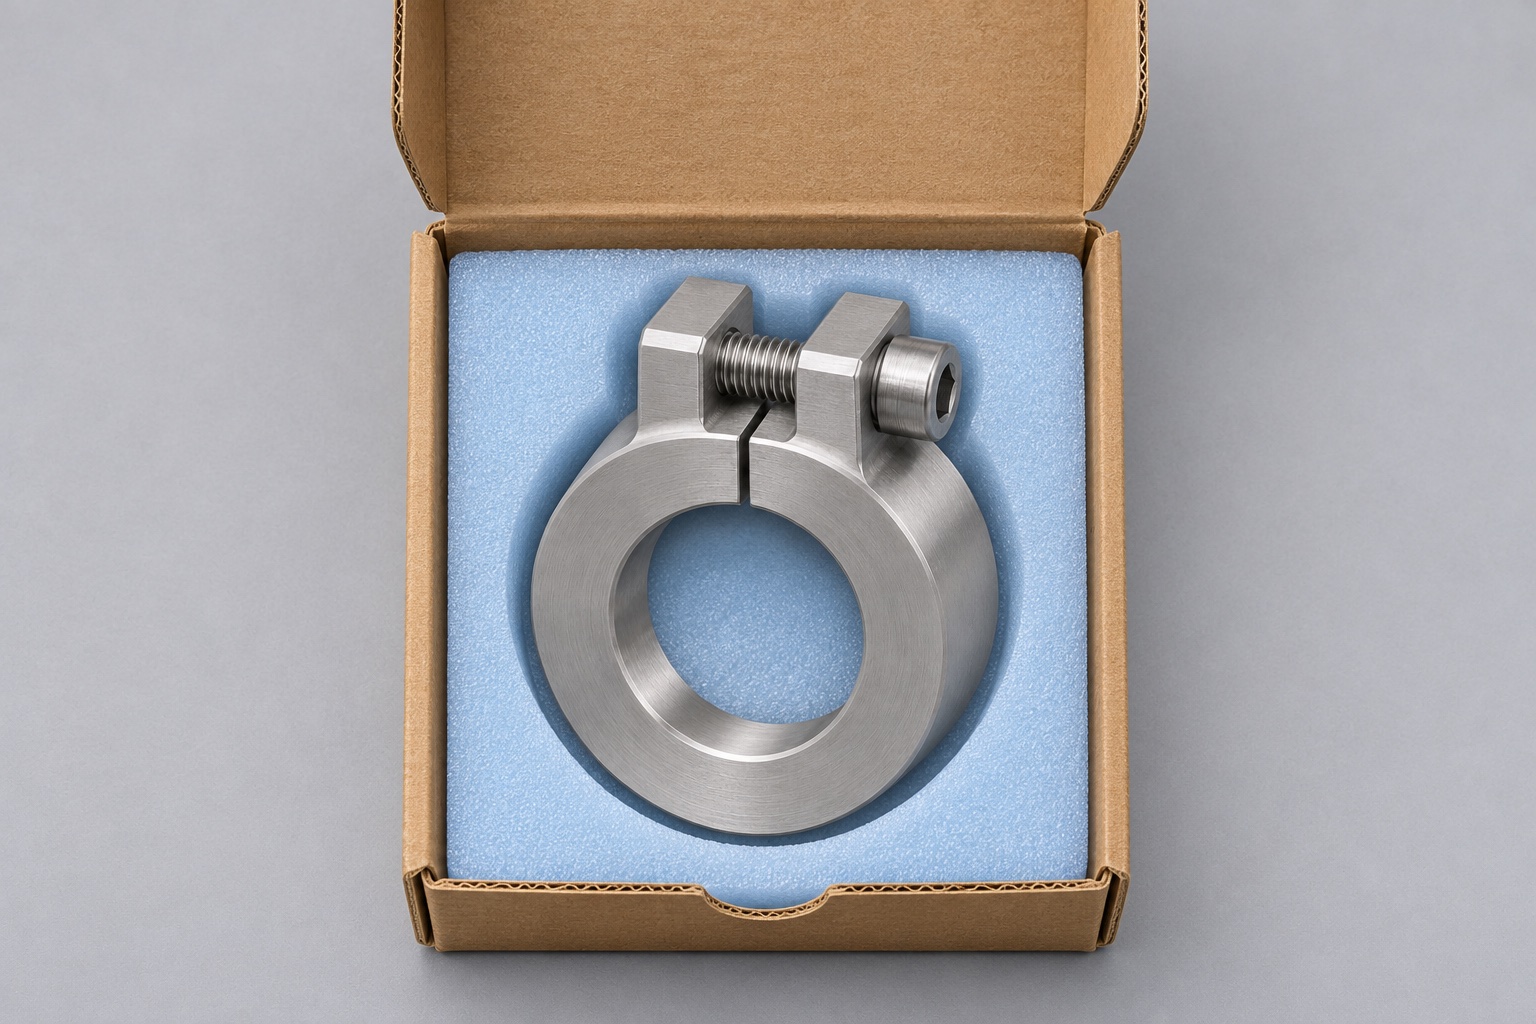
En un banco de servicio para piezas de mano dentales, un anillo ranurado sostiene un cilindro de prueba para comprobar el ajuste y el acceso. El orificio proporciona apoyo radial y un tornillo transversal aproxima las orejetas a ambos lados de la ranura. El banco debe resistir las cargas que no corresponden al anillo. Antes del mecanizado CNC de precisión, delimite la banda de contacto y deje libres los puertos, planos y superficies delicadas. Es un componente del utillaje de banco, no una pieza giratoria ni un componente de contacto con pacientes.
Diámetro interior libre y bajo apriete
El diámetro en «estado libre» solo es útil si el plano define la condición del tornillo y permite que la ranura se mueva libremente. La dimensión en «estado de sujeción» (cerrado) depende del diámetro de referencia, el tornillo, la lubricación y el procedimiento de cierre. Es fundamental aclarar a qué estado corresponde cada dimensión. Un collar que admite el cilindro nominal con el tornillo retirado podría, aun así, no tener suficiente recorrido en la ranura en los límites superior o inferior del rango de diámetro. Por otro lado, el hecho de que un pasador pueda atravesar un collar cerrado no garantiza que la inserción pueda realizarse sin aplicar fuerza. Se recomienda tratar la holgura de entrada, el asiento axial y el recorrido de cierre como verificaciones independientes, en lugar de intentar que un único diámetro ajustado resuelva los tres aspectos.
Referencias válidas después del ranurado
La cara axial puede servir como referencia de asiento estable si el anillo se apoya sobre un escalón en el banco de trabajo. Un eje del diámetro interior, derivado de la parte intacta de la superficie cilíndrica, puede resultar útil para la orientación y para realizar comprobaciones de excentricidad (runout). Defina las exclusiones de muestreo en torno a la ranura de corte y el chaflán. Si el anillo de sujeción requiere una orientación angular específica (posicionamiento), utilice una cara de referencia en una de las orejetas o una chaveta de posicionamiento en el dispositivo de sujeción, en lugar de intentar orientarlo a partir de un borde de corte irregular. Establezca estas referencias en el plano y replíquelas tanto en la máquina como durante la inspección. Elegir un diámetro exterior que resulte visualmente cómodo, pero que no sirva como referencia para el posicionamiento en el dispositivo, puede ocultar el error real.
Torneado del orificio con el anillo cerrado
Para el torneado CNC de acero inoxidable 316L, deje material suficiente para las orejetas integrales y sujete la pieza por una zona rígida. Desbaste el orificio y refrente el asiento. Si los ensayos muestran movimiento, deje sobrematerial para el acabado. Cuando sea viable, termine la cara axial y el diámetro interior en la misma sujeción. Evite el roce sobre una superficie endurecida por deformación: puede deteriorar el acabado. Mantenga libre la salida de virutas y elija una barra de mandrinar rígida que permita el acceso.
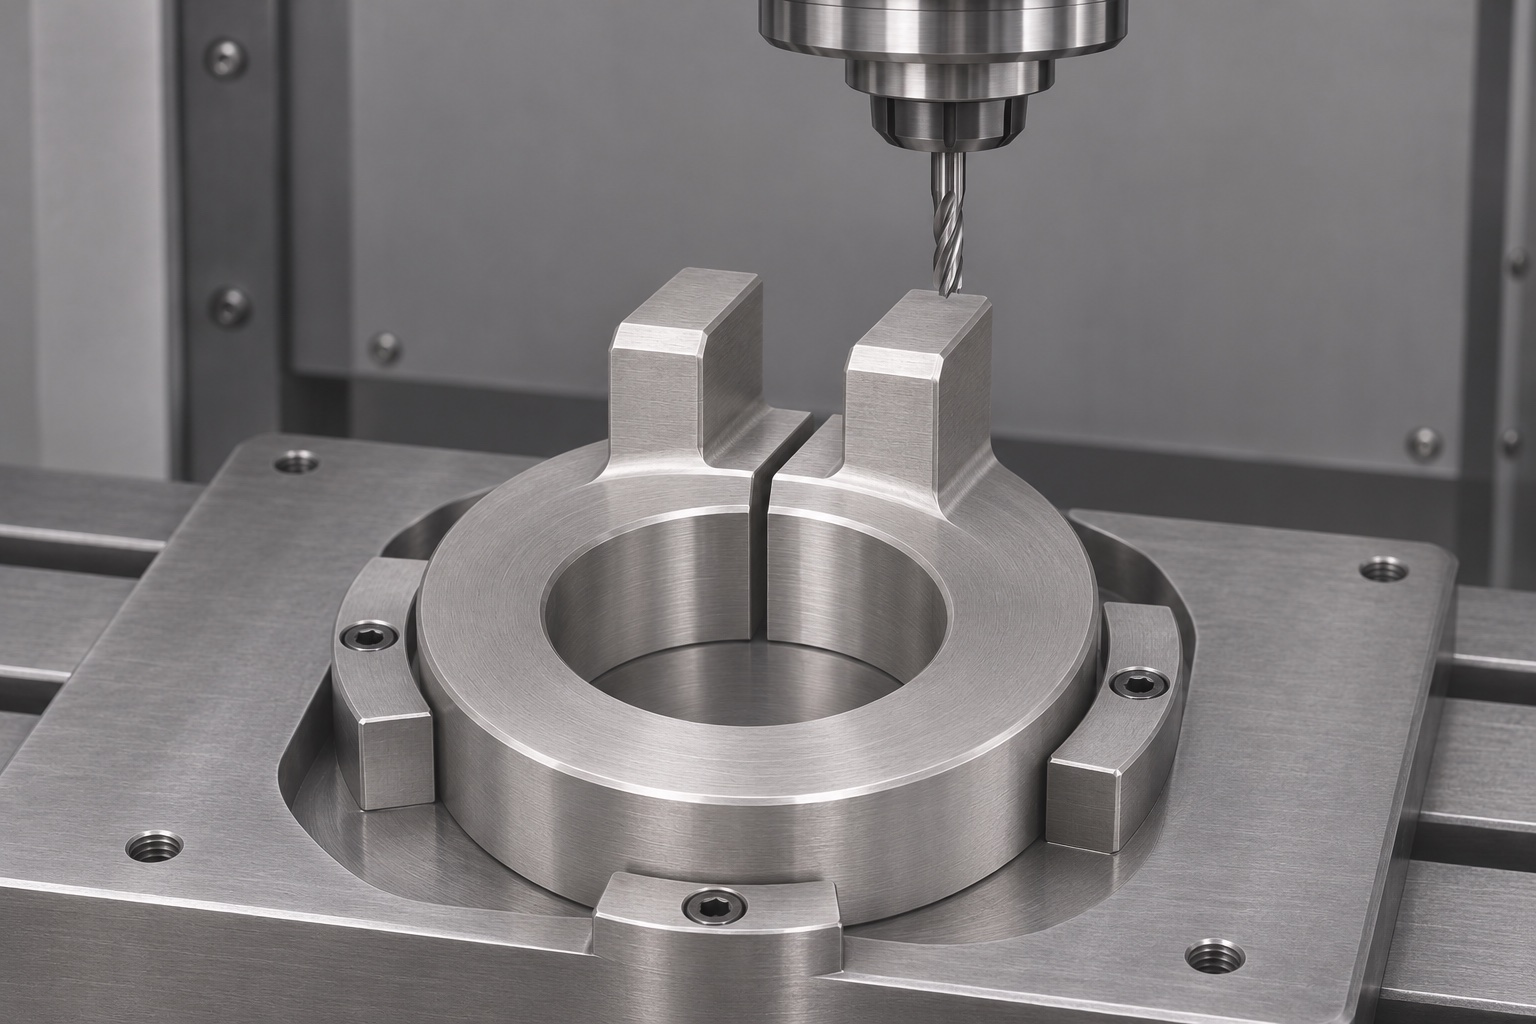
Fresado de orejetas y mecanizado del tornillo
Coloque la pieza en un soporte (alojamiento) que tome como referencia la cara y el orificio interior, o bien un diámetro de referencia verificado. Frese el material exterior sobrante para dejar al descubierto dos orejetas integrales. Con el anillo de sujeción aún cerrado, realice el orificio pasante transversal y el orificio roscado correspondiente, siguiendo las especificaciones de roscado acordadas. Tenga en cuenta el alojamiento para la cabeza del tornillo, la trayectoria de salida de la herramienta y el eje nominal del tornillo. Un proceso de roscado que deje fragmentos sueltos cerca de la futura ranura de corte obligará a realizar tareas de limpieza innecesarias. Conserve material suficiente en la base de ambas orejetas y no utilice los extremos de las mismas como único punto de apoyo al mecanizar sus laterales.
Apertura de la ranura y liberación de tensiones
Al cortar la pared, el anillo (pieza en bruto) queda liberado, formando un aro abierto. El ancho de la ranura y el diámetro interior resultante en estado libre pueden variar tras el corte y la retirada de las sujeciones. En el caso de prototipos, registre los diámetros y el ancho de la ranura antes y después de la liberación; a continuación, compare la tendencia observada en varias piezas antes de aplicar cualquier compensación. Un corte realizado con una carga lateral excesiva puede desviar la herramienta, provocando que el ancho de la ranura sea distinto en la entrada y en la salida. Sujete el cuerpo del anillo sin aplicar precarga en las «orejas» (puntos de cierre). No cierre la ranura contra un espaciador simplemente para que la pieza cumpla con las medidas requeridas; al hacerlo, se podría ocultar precisamente el movimiento que la inspección pretende detectar.
Tratamiento de los bordes funcionales
Defina el tratamiento de la boca del orificio, los cruces internos de la ranura, la entrada del tornillo y los bordes de manipulación. Una rebaba interior puede rayar el cilindro de prueba incluso si el diámetro cumple. El pulido manual puede modificar la banda de contacto o redondear el asiento. Utilice un método de desbarbado con acceso directo e inspeccione con luz oblicua después de limpiar. Evite la contaminación ferrosa. Si el plano exige un tratamiento superficial, defina el proceso y compruebe las dimensiones en el estado final.
Inspección sin comprimir el anillo
Coloque el anillo sobre su superficie de asiento sin aplicar carga mediante tornillos. Utilice un medidor de diámetros internos (calibrador de interiores) para medir en puntos alejados de la ranura; realice mediciones en varias direcciones y profundidades en lugar de confiar en un único valor. Para requisitos de forma más estrictos, acuerde un método de escaneado adecuado, el tratamiento de los puntos cercanos a discontinuidades y la carga máxima permitida para el palpador. Un instrumento de medición con una fuerza de contacto elevada podría desplazar un anillo de pared delgada. Registre el ancho de la ranura en las ubicaciones especificadas e indique qué resultados corresponden al estado libre. Repita el proceso de asentamiento en una segunda inspección para distinguir entre una desviación causada por el dispositivo de sujeción y una característica propia de la pieza. Mantenga el mandril de medición separado de las herramientas de uso general en el taller.
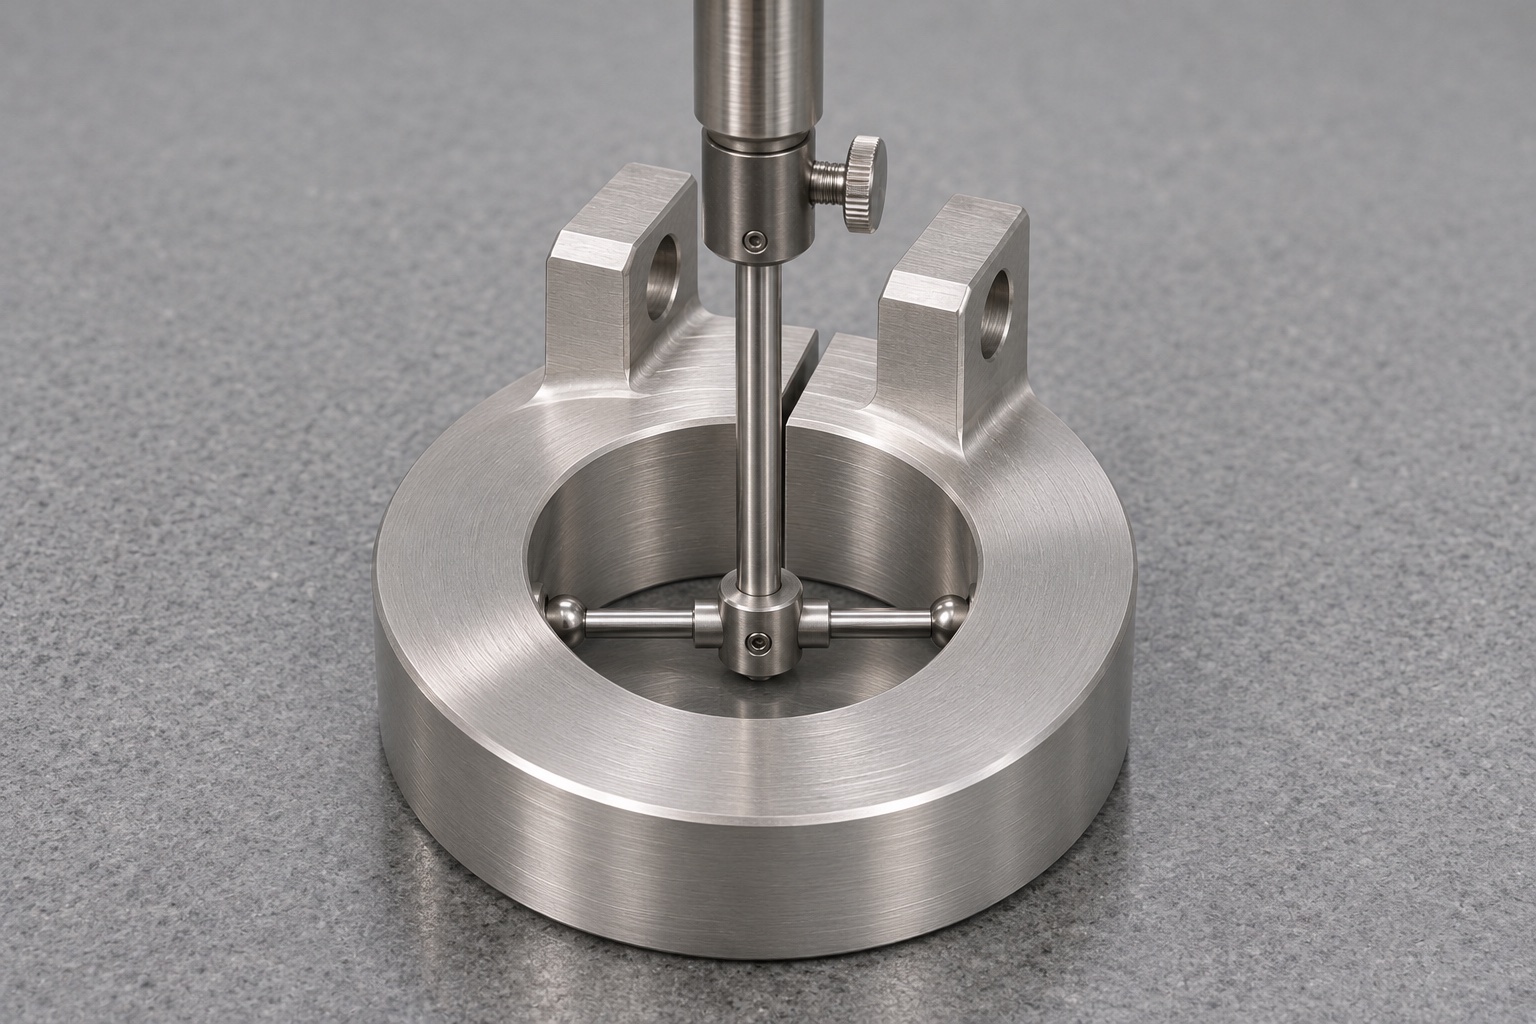
Comprobación de montaje con un cilindro de prueba
Realice la prueba con un cilindro patrón o un simulador protegido de diámetro y escalón conocidos. Compruebe la inserción recta, el asiento, el acceso al tornillo y la abertura residual. Si se utiliza un casquillo interior, instale la revisión correcta y verifique que no bloquee la ranura. Documente la secuencia, la condición del tornillo y el límite de apriete acordado. Detenga la prueba si el tornillo hace tope o si las orejetas se tocan antes de sujetar el cilindro. El ensayo no demuestra resistencia a vibraciones, estanqueidad ni seguridad clínica.
Elección de la secuencia mediante una serie piloto
En el mecanizado a medida según plano conviene comparar el diámetro después del torneado, del fresado de las orejetas y del ranurado. Si el cambio aparece solo al abrir la ranura, investigue la liberación de tensiones y la carga de sujeción. Si se necesita un acabado posterior, compruebe que la sujeción repite y que el orificio sigue conforme tras liberarlo. Mantenga y documente el estado y la orientación del material en la serie piloto. No traslade una compensación basada en una única pieza anómala al siguiente lote sin revisarla.
Datos necesarios para el presupuesto
Una solicitud de cotización (RFQ) para collarines ranurados fabricados mediante CNC en bajo volumen debe incluir el plano, la envolvente del cilindro con el que acoplará, la banda de contacto permitida, las especificaciones del tornillo, las condiciones de cierre requeridas y la documentación de inspección necesaria. Indique qué superficies deben permanecer tal como salen del mecanizado y cuáles requieren un nivel de rugosidad específico. Solicitar un informe completo de la primera pieza (FAI) conlleva implicaciones de preparación diferentes a las de una simple verificación del diámetro interior y una inspección visual de los bordes. Si dispone de una pieza patrón, solicite también una verificación mediante un dispositivo de montaje. Incluya en la cotización secuencias alternativas —como una operación de acabado posterior al ranurado— solo cuando las evidencias requeridas lo justifiquen. Especifique si el tornillo debe suministrarse ya montado, suelto o si no debe incluirse.
Protección del orificio y de las orejetas
Tras la limpieza e inspección finales, utilice alojamientos independientes que soporten el cuerpo del anillo de sujeción, en lugar de ejercer palanca sobre las orejetas de apriete. Mantenga la boca del orificio alejada de elementos rígidos y aísle cualquier elemento de fijación suelto para evitar que golpee la superficie de contacto. Evite realizar el embalaje con un tornillo apretado contra un orificio vacío, a menos que las especificaciones de montaje indiquen lo contrario. Asegúrese de que las etiquetas exteriores coincidan con la revisión de la pieza y el lote de material; coloque los documentos de inspección de modo que no rocen la pieza mecanizada. Se trata de una protección para la manipulación de un componente de sujeción, no de un embalaje estéril. Si la ranura y la cara de referencia son fundamentales para la siguiente etapa de montaje, vuelva a inspeccionarlas tras retirar el embalaje.
FAQ
¿Por qué medir el anillo de sujeción sin el tornillo colocado?
Porque permite separar los efectos derivados del mecanizado y de la liberación de tensiones de la precarga de montaje. Si el plano especifica una posición distinta para el tornillo en estado libre, registre esa posición exacta.
¿Puede un calibrador de tapón determinar la redondez en la zona de la ranura?
No. Este dispositivo verifica una condición de ajuste basándose en su propia geometría de contacto. Cuando la redondez sea un requisito, utilice un método de medición de forma, aplicando los criterios de muestreo y las exclusiones acordados.
¿Debe mecanizarse la ranura antes de realizar el mandrinado?
A menudo, resulta más sencillo mandrinar la pieza en bruto mientras permanece cerrada. La elección depende del comportamiento tras la liberación de tensiones, del estado especificado para el orificio y de si es posible controlar el acabado posterior al ranurado.
¿Qué debe reproducir un cilindro patrón (o «dummy»)?
Debe incluir el rango de diámetros de trabajo, el escalón axial y cualquier zona de alivio o límite de contacto relevante para el dispositivo de sujeción. Un cilindro liso, por sí solo, no permite verificar todas las interfaces de montaje.
¿Define el material 316L, por sí solo, el acabado?
No. El plano debe especificar el estado de la superficie, la rugosidad requerida y cualquier tratamiento posterior al mecanizado. La designación del material, por sí misma, no describe el nivel de limpieza ni los criterios de aceptación.
¿Cómo se pueden detectar daños producidos durante el transporte?
Compruebe si ha variado la anchura de la ranura, busque marcas de impacto en las orejetas y observe si existen arañazos en la boca del orificio o en la cara de referencia. Vuelva a medir cualquier interfaz crítica si se detecta algún indicio de impacto.
tanghangyun@oemach.com