
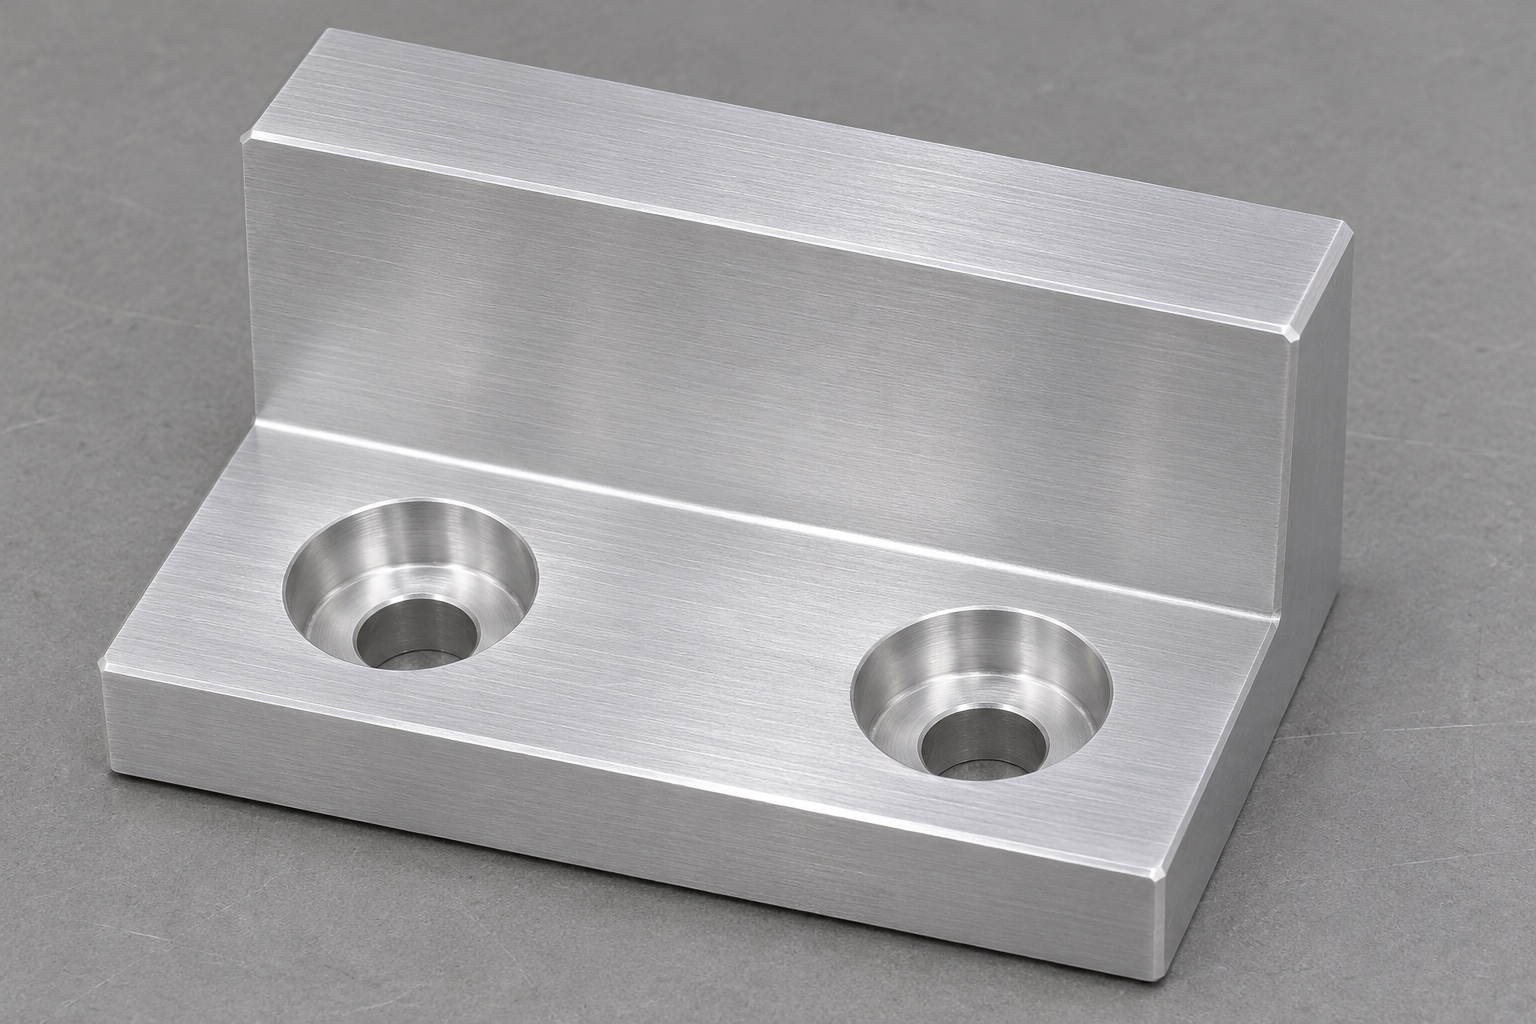
Umfang des mechanischen Anschlagblocks
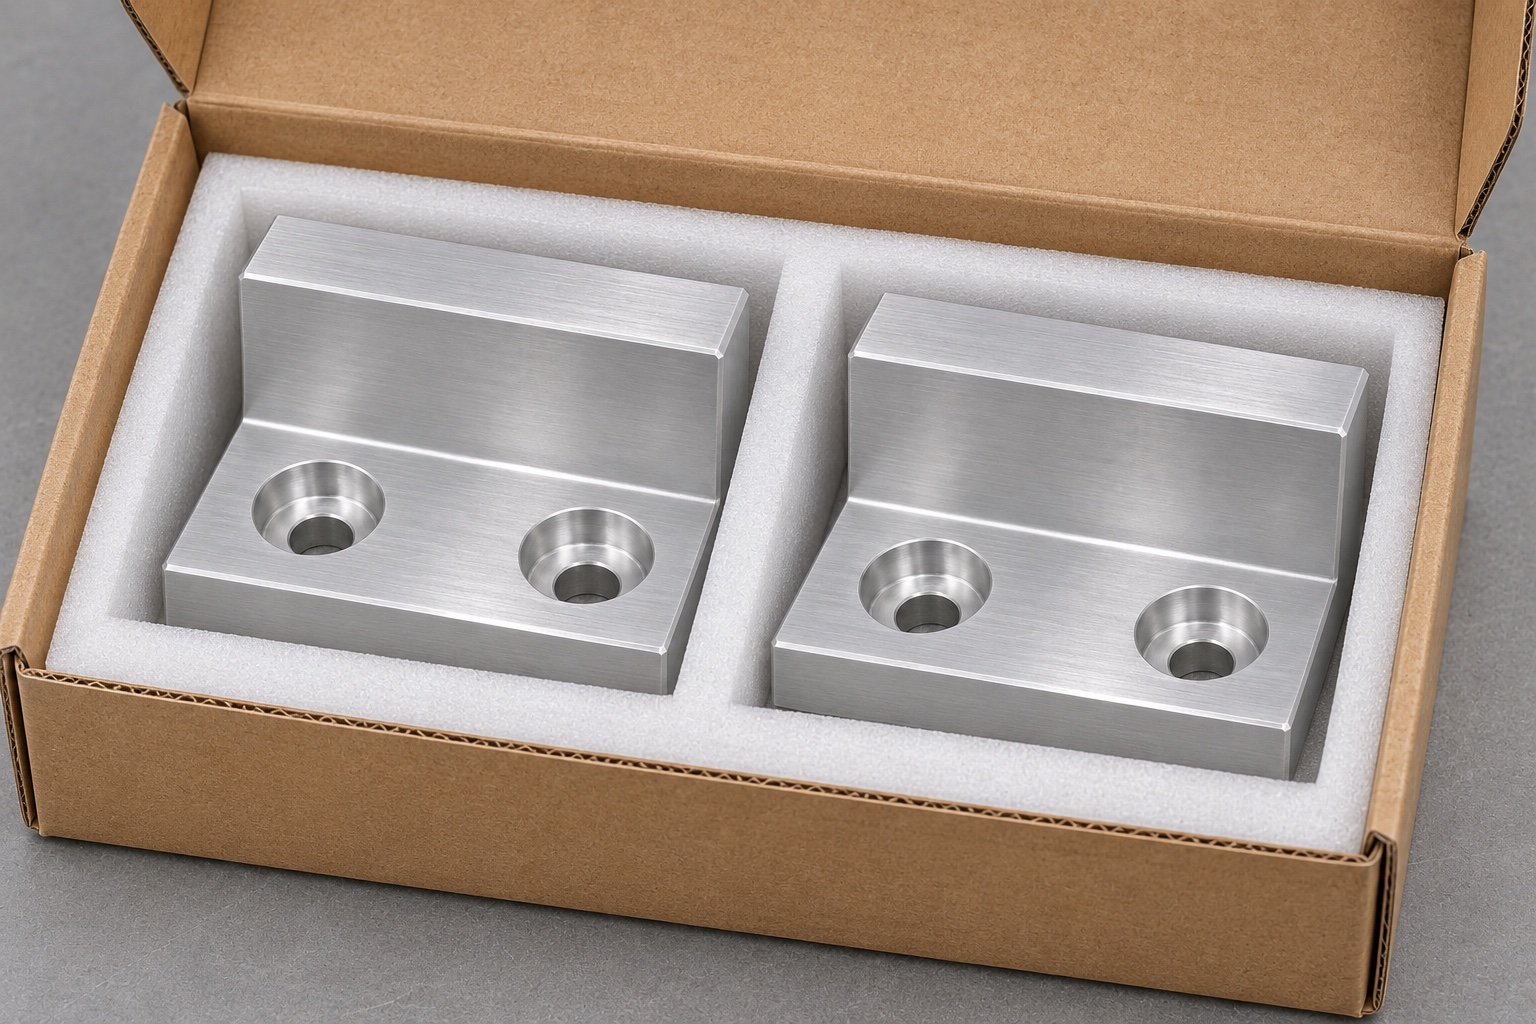
Dieser repräsentative Bearbeitungsfall beschreibt, wie eine kleine Menge von 6061-Aluminium-Endanschlägen aus einer kontrollierten Zeichnung für eine generische Zubehörschiene für Ultraschallgeräte hergestellt werden könnte. Es handelt sich nicht um eine tatsächliche Kundenlieferung oder ein zugelassenes Ersatzteil. Der Block hat einen flachen Montagefuß, eine erhöhte Schulter gegenüber einem herannahenden Tablett und zwei Senkbohrungen im Fuß. Die Arbeitsschulter gibt die Endposition vor. Der Bearbeitungsumfang beschränkt sich auf den Block, seine Endbearbeitung und die vereinbarte Prüfung. Für diese Komponente werden keine Brems-, Stoß-, Tragfähigkeits- oder Transportsicherungen beansprucht.
Schnittstelle zur Schiene prüfen
Fordern Sie zusammen mit der Teilezeichnung den Schienenquerschnitt, den Wannenansatzbereich und die Befestigungsspezifikation an. Markieren Sie die Basis, die auf der Schiene aufliegt, und die Seite oder Stufe, die die Position des Blocks festlegt. Bestätigen Sie die Fläche, die zuerst mit dem Tablett in Kontakt kommen soll. Überprüfen Sie, wo die passende Schienenecke über die bearbeitete Stufe verläuft, da eine Zeichnung, die zwei nominell quadratische Ecken zeigt, möglicherweise keinen Platz für einen praktischen Fräserradius bietet. Jede vorgeschlagene Entlastung oder Änderung an der Passecke gehört zu einer genehmigten Überarbeitung, bevor der Prototyp bearbeitet wird.
Rohmaterial und Bearbeitungsaufmaß auswählen
Verwenden Sie Material, das der zugelassenen 6061-Qualität und -Beschaffenheit entspricht. Beispielsweise bietet ein rechteckiger Zuschnitt ausreichend Material für die gesamte Schulter und den gesamten Fuß. Lassen Sie Bearbeitungsmaterial dort zu, wo die Basis und die Positionierungsfläche fertiggestellt werden müssen, und markieren Sie die Materialidentität auf dem Läufer. Wenn eine Eloxierung erforderlich ist, legen Sie fest, welche Endabmessungen die Beschichtung umfassen, wo sie abgedeckt werden kann und welche Markierungen zulässig sind. Ändern Sie die Rohschnittgröße nicht aufgrund einer Annahme über die Beschichtungsdicke. Suchen Sie nach Prozessdaten und überprüfen Sie die tatsächlichen Abmessungen, wenn die Anforderung nach der Fertigstellung zutrifft.
Wiederholbare Bezüge in der ersten Aufspannung
Schauen Sie nach unten und fertigen Sie eine Seitenreferenz an, die im nächsten Setup verwendet werden kann. Stützen Sie den Block auf sauberen Parallelen ab und halten Sie die Klemmen von künftigen Kontaktflächen fern. Stellen Sie sicher, dass ein neu eingesetzter Proberohling ohne Wackeln in die gleiche Position zurückkehrt. Verwenden Sie einen Endanschlag oder eine andere definierte Vorrichtungsreferenz, um die Blocklänge entsprechend den Anforderungen der Zeichnung zu steuern. Beachten Sie, welche Seitenflächen Referenzen und welche nur äußere Grenzen sind. Die Position der Arbeitsschulter sollte nicht von der Berührung einer rauen Sägekante abhängen, die von Rohling zu Rohling unterschiedlich ist.
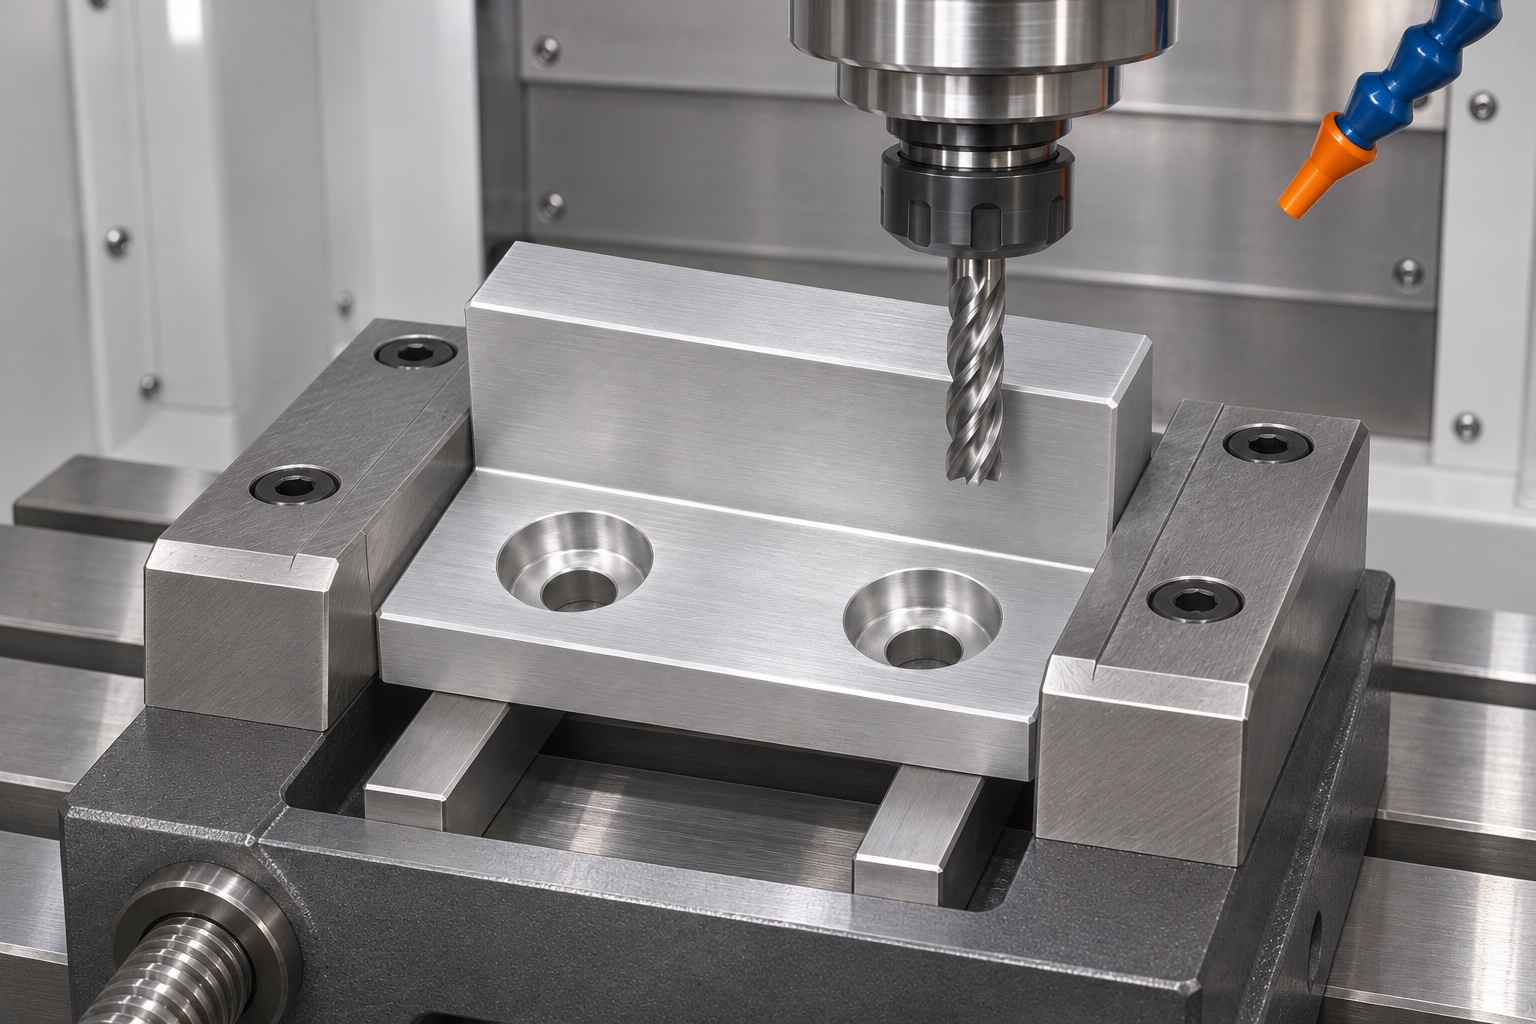
Schulter und Montagefuß gemeinsam fräsen
Unter Berücksichtigung von Basis und Seite rauhen Sie die abgestufte Form auf und lassen stabiles Material für die Endbearbeitung übrig. Beenden Sie die vertikale Schulter und den angrenzenden flachen Fuß und bewahren Sie dabei das vorgegebene Kontaktband auf. Für den Eckübergang ist möglicherweise ein separates Werkzeug oder eine Aussparung erforderlich, wenn das passende Design dies erfordert. Stellen Sie sicher, dass die Stufe und die Rückseite während der Endbearbeitung genügend Halt haben, um Vibrationsspuren zu vermeiden. Messen Sie die Schulterposition am ersten freigegebenen Teil, bevor Sie einen Werkzeugversatz anwenden. Ein vom falschen Ursprung aus gemessenes Maß verbessert sich nicht, wenn der Schnittversatz angepasst wird.
Durchgangsbohrungen und Zylindersenkungen herstellen
Bohren Sie die beiden Durchgangslöcher in den Fuß und bearbeiten Sie dann die vertieften Sitze so, dass sie zu den angegebenen Befestigungselementen passen. Unterstützen Sie die Unterseite beim Durchbruch und schaffen Sie Platz für die Spanabfuhr. Überprüfen Sie die Sitztiefe anhand des endgültigen Ziehzustands und prüfen Sie den Boden auf Beschädigungen oder verbleibende Grate. Stellen Sie bei der Probemontage sicher, dass der angegebene Schraubenkopf außerhalb der geschwungenen Hülle des Zubehörteils bleibt, ohne es unter den Sitz zu drücken. Lassen Sie sich von dieser Prüfung nicht auf den Schraubeneingriff oder die Vorspannung schließen. Hierbei handelt es sich um Montageanforderungen, die anhand der tatsächlichen Hardware und des genehmigten Installationsverfahrens bewertet werden müssen.
Schienenseite ohne Bezugsschäden entgraten
Überprüfen Sie die Lochausgänge und Basiskanten nach der Bearbeitung. Entfernen Sie Grate gemäß der Zeichnung, insbesondere dort, wo eine erhabene Lippe den Sitz verhindern könnte. Achten Sie auf einen kontrollierten Kantenbearbeitung an der Kontaktebene, damit die Anschlagfläche durch eine Fase nicht entfernt wird. Wenn in einer Zeichnung eine Eckentlastung angegeben ist, überprüfen Sie deren Geometrie separat, anstatt sich auf die manuelle Verrundung zu verlassen. Eine beobachtete Lücke an der Basis kann von einem Grat, einer Eckkollision oder einem unebenen Teil herrühren. Notieren Sie den Standort und wiederholen Sie die Prüfung nach der Reinigung, bevor Sie eine Maßänderung vorschlagen.
Geometrie und Prüfaufspannung dokumentieren
Überprüfen Sie für das erste Teil die Montagebasis, die Schulterposition und ihre Ausrichtung anhand der Zeichnungsdaten. Eine geeignete Koordinatenmessung oder ein Fixture-and-Indicator-Verfahren kann das Gesicht an mehreren zugänglichen Punkten vergleichen. Vermeiden Sie es, bei der Beurteilung der Ebene die Fase oder den Radius abzutasten. Erfassen Sie die Senkungstiefe und das Durchgangslochmuster als separate Merkmale. Überprüfen Sie den Zustand vor und nach der Fertigstellung, sofern der Auftrag dies erfordert. Behalten Sie die tatsächlichen Messungen und die entsprechende Instrumentenreferenz bei, nicht nur eine Mindestpunktzahl, damit das Ergebnis bei der Überprüfung der Schienen- oder Endspezifikation verwendbar bleibt.
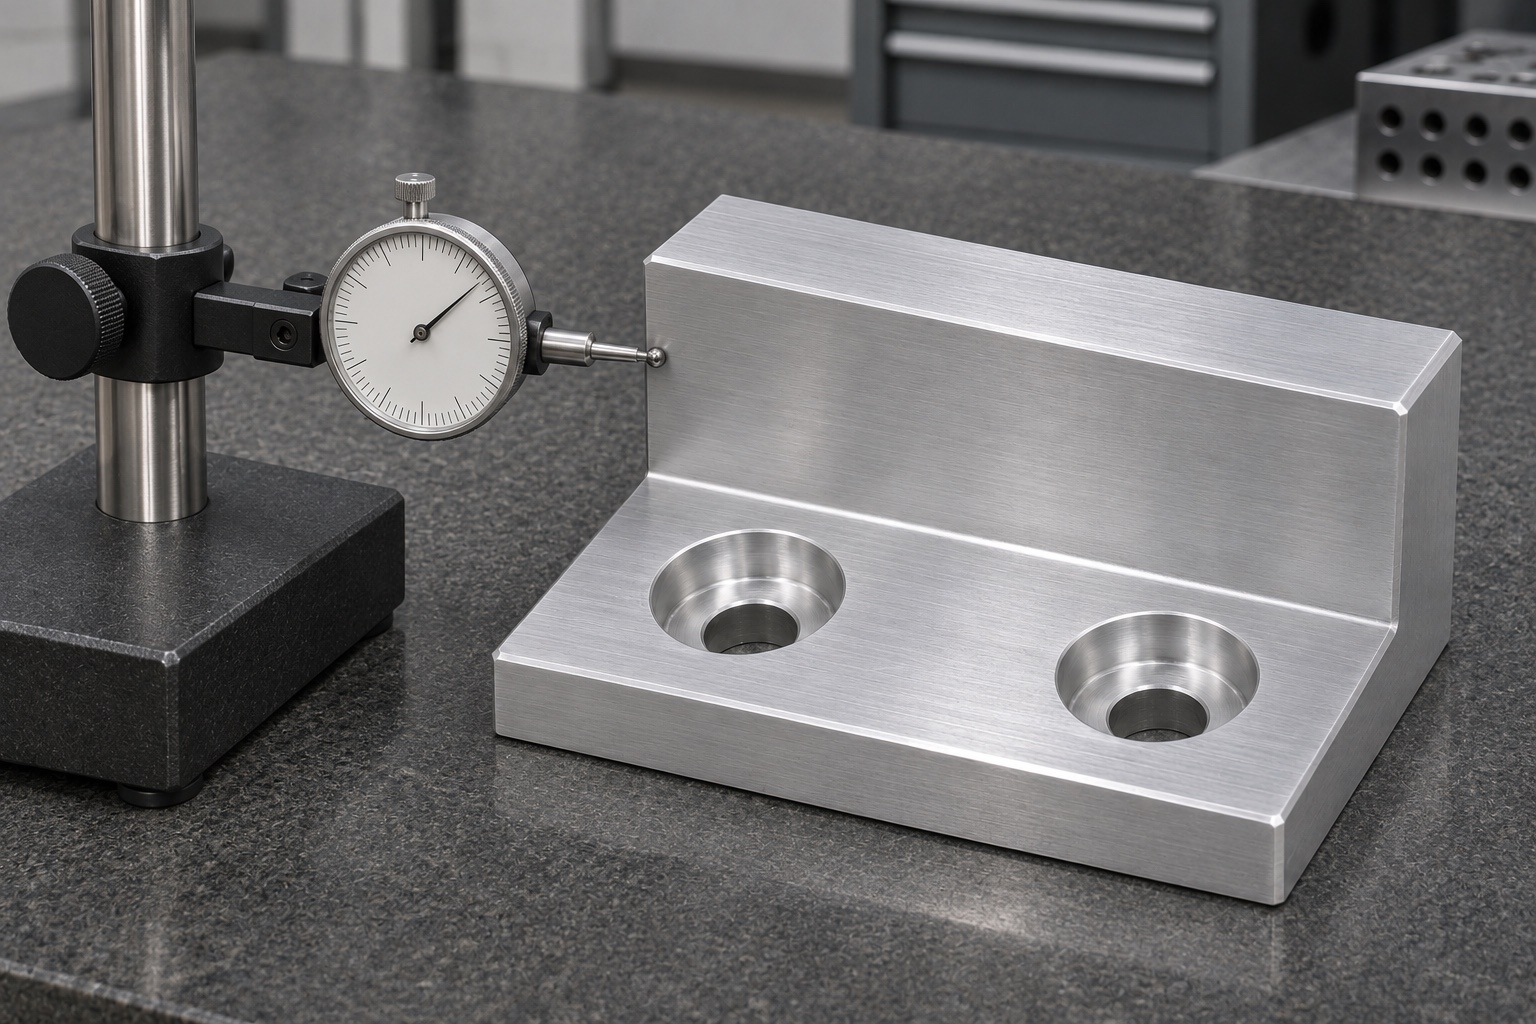
Passprobe im Prüfstand statt Belastungstest
Montieren Sie den Block unter Verwendung der vorgesehenen Hardware- und Installationsbedingungen auf einem kontrollierten Schienensegment. Bewegen Sie einen mechanischen Tablettersatz über den letzten Teil seines Weges und beobachten Sie, wo er zum ersten Mal berührt. Überprüfen Sie das Schraubenkopfspiel und stellen Sie sicher, dass der Block bei diesem unbelasteten Versuch fest sitzt. Erfassen Sie die von der Vorrichtung dargestellte Geometrie sowie etwaige Einschränkungen wie eine einzelne Schienenrevision oder eine Toleranzbedingung. Extrapolieren Sie die Beobachtung nicht auf den Halt der Ausrüstung oder die Schlagleistung. Ein kompletter Ultraschallwagen oder eine Zubehörbaugruppe erfordert eine eigene Designprüfung und die erforderliche Qualifizierung.
Abweichungen vor der Freigabe klären
Wenn das Fach zuerst einen Schraubenkopf berührt, überprüfen Sie den Hardware-Umfang, die Aussparungstiefe und die Schienenausrichtung, anstatt die Senkbohrung sofort zu vertiefen. Eine Verringerung der Bodenstärke kann zu einer Verletzung des Designs führen. Wenn die Schulterposition falsch ist, das Lochmuster aber erfolgreich ist, überprüfen Sie den Bearbeitungsbezugspunkt und die passende Referenz, bevor Sie das Programm ändern. Trennen Sie betroffene Teile und dokumentieren Sie den Umfang aller genehmigten Korrekturen. Legen Sie für eine Kleinserien-Nachbestellung fest, wann nach Änderungen an der Vorrichtung, dem Lagerbestand, dem Endbearbeitungslieferanten oder dem Bearbeitungsprogramm eine erneute Erststückprüfung durchgeführt werden soll. Behandeln Sie eine undokumentierte Probeanpassung nicht als genehmigte Produktionsmethode.
Rückverfolgbare Prototypenunterlagen
Listen Sie die Zeichnungsrevision, die Materialidentifikation, den Erststückbeweis, den Endzustand und die Prüfung auf eingeschränkte Passform im Freigabepaket auf. Das Angebot sollte diese Leistungen von Vorrichtungen, spezieller Sauberkeit und zusätzlichen Tests unterscheiden. Markieren Sie ungelöste Schnittstellen, anstatt eine allgemeine Garantie zu bepreisen. Wenn der Gerätebesitzer später das Schienenprofil oder die Befestigungselemente ändert, überprüfen Sie die mechanische Maßkette erneut, bevor Sie eine Neubestellung vornehmen. Dieser Plan soll zeigen, wie eine benutzerdefinierte 6061-CNC-Fräsanfrage für ein medizinisches Geräteteil in messbare Anforderungen umgewandelt werden kann, ohne Toleranzen, Prüfergebnisse oder Kompatibilität für ein nicht spezifiziertes System zu erfinden.
Anschlagfläche beim Verpacken schützen
Verpacken Sie jeden Block in einer geteilten Schale oder einer geeigneten Einzelverpackung, damit die erhöhte Schulter nicht die Basis eines anderen Blocks beschädigen oder abrasive Rückstände einfangen kann. Halten Sie Etiketten von den Funktionsflächen fern und verknüpfen Sie das äußere Etikett mit der Teilenummer, der Charge und der Revision. Wenn das Aussehen der Oberfläche Akzeptanzkriterien hat, wählen Sie die Verpackungskontaktpunkte entsprechend aus und bestätigen Sie die Inspektion beim Empfang. Die vorgeschlagene Verpackung bietet einen normalen Transportschutz. Es handelt sich nicht um eine Sterilbarriere, kein Reinheitszertifikat und auch nicht um einen Ersatz für etwaige vom Geräteeigentümer festgelegte Handhabungsbedingungen. Behalten Sie die Identität des Erststücks bei, wenn die Bestellung dies erfordert.
FAQ
Ist dies eine kommerziell zugelassene Ultraschallwagenkomponente?
Nein. Dies ist ein repräsentatives Bearbeitungsbeispiel für einen vorgeschlagenen zeichnungsgesteuerten Block. Es identifiziert keinen Kunden, kein genehmigtes Produkt, keine Lieferung oder kein Validierungsergebnis.
Warum zwei versenkte Löcher im Fuß verwenden?
Die Aussparungen schaffen Platz für bestimmte Schraubenköpfe außerhalb des Reisebereichs des Zubehörs. Die genehmigte Zeichnung und die Hardware bestimmen Größe, Tiefe, Unterstützung und eventuelle abschließende Abstandsprüfungen.
Spielt die Beschichtungsdicke beim Positionierungsschritt eine Rolle?
Wenn die Stufe beschichtet ist, kann dies den Montageabstand beeinträchtigen. In der Zeichnung sollte der erforderliche Endzustand angegeben werden und ob eine Maskierung oder eine andere genehmigte Prozesskontrolle zulässig ist.
Was soll der Erstbericht messen?
Berücksichtigen Sie die Arbeitsschulter relativ zu den Montagedaten, die Positionierungsgeometrie, das Montagelochmuster und die vertieften Sitze. Notieren Sie das Instrument, die Einrichtung und ob die Prüfung vor oder nach der Fertigstellung stattgefunden hat.
Was beweist die Vorrichtungsschlittenprüfung?
Es dokumentiert die beobachtete Annäherung, den ersten Kontakt und das Schraubenkopfspiel unter den angegebenen Vorrichtungsbedingungen. Es handelt sich nicht um einen Halte-, Stoß-, Belastbarkeits- oder Transporttest.
Kann ein Maschinist die Senkung vertiefen, um Störungen zu beseitigen?
Nur durch eine genehmigte Zeichnungsänderung oder Disposition. Identifizieren Sie zunächst die Störquelle und vergewissern Sie sich dann, dass die überarbeitete Aussparung die erforderliche Stütz- und Bodenstärke aufweist.
tanghangyun@oemach.com