
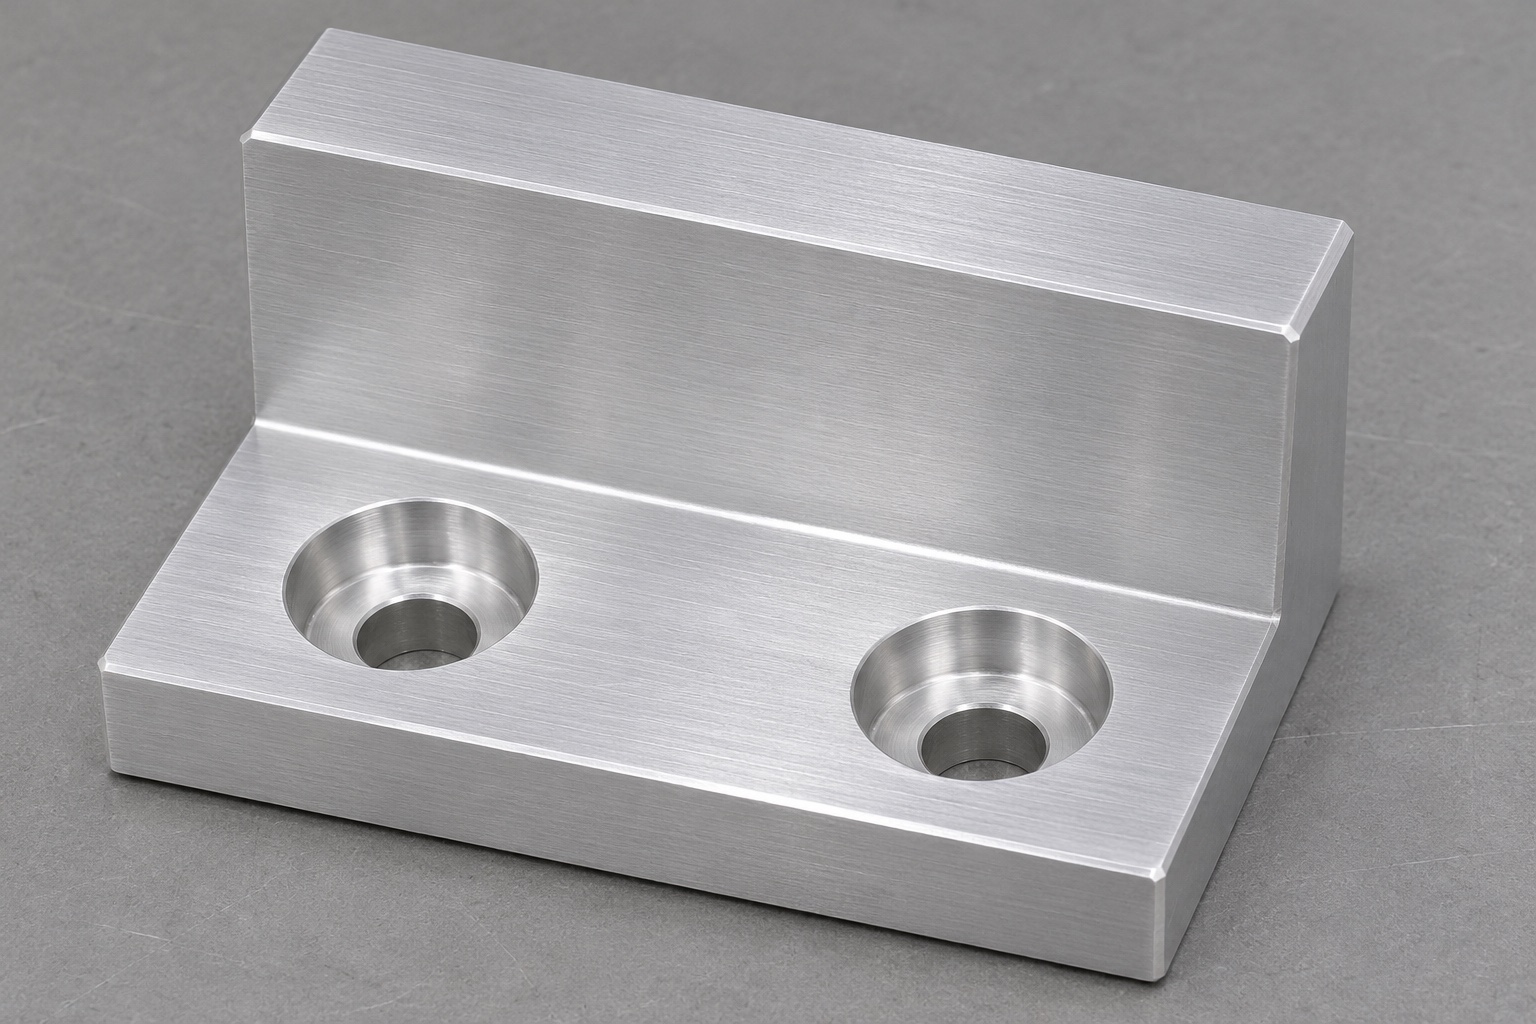
El pedido consiste en un bloque de tope mecánico.
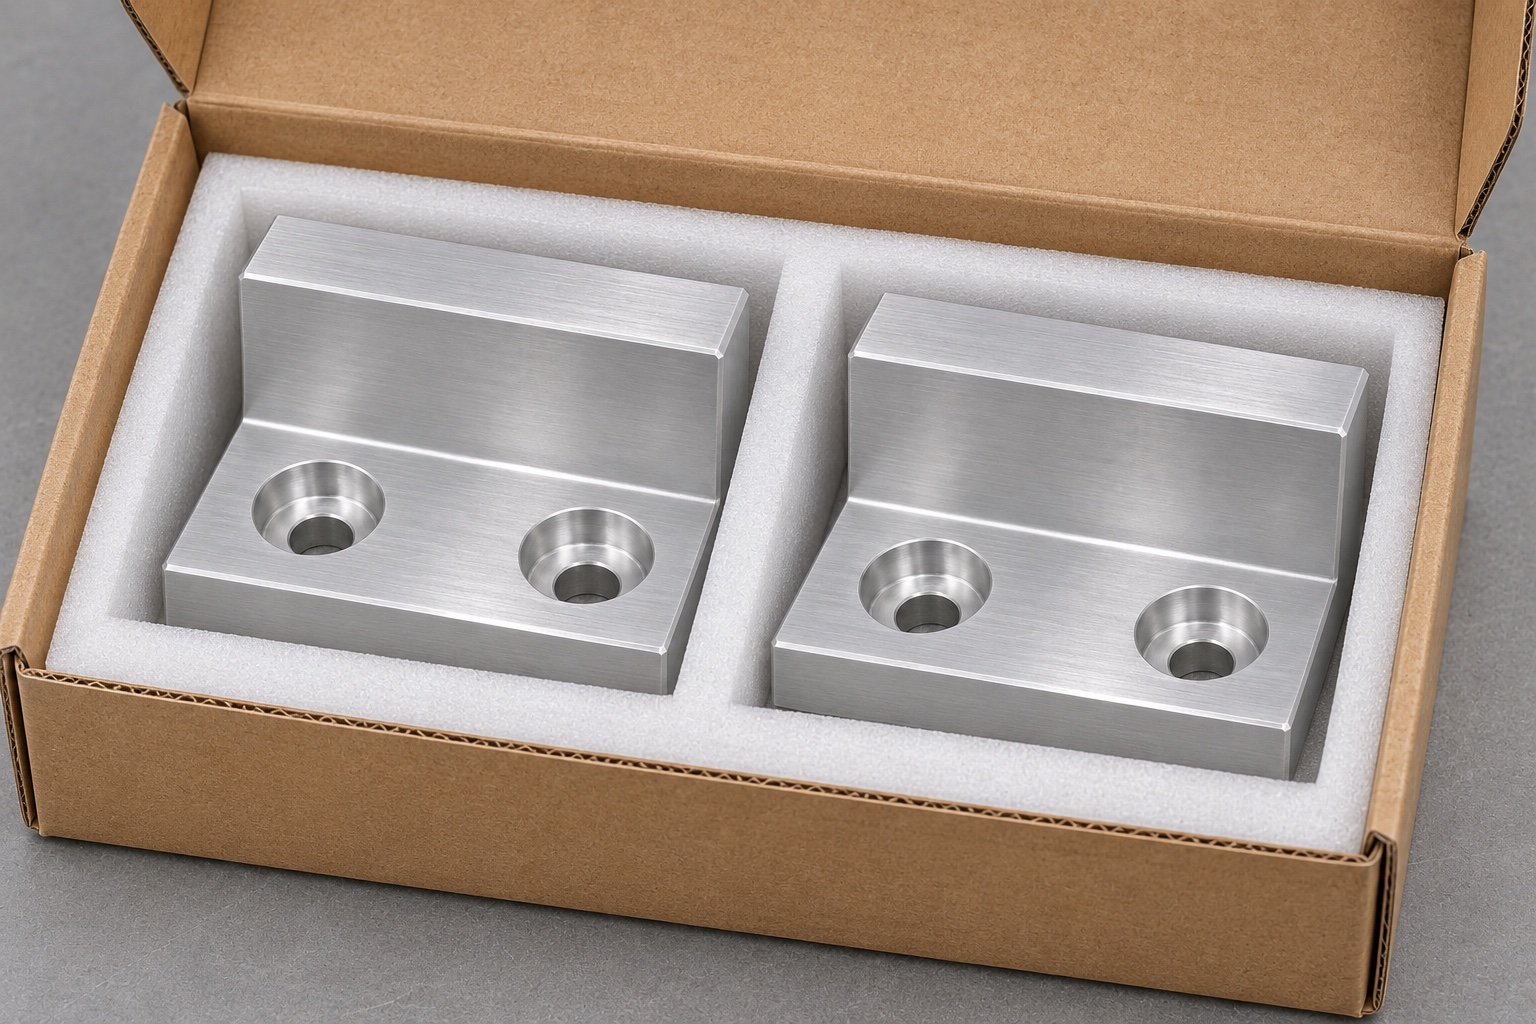
Este caso representativo de mecanizado describe cómo se podría fabricar un pequeño lote de topes de extremo en aluminio 6061, basándose en un plano controlado, para un riel de accesorios de un equipo de ultrasonido genérico. No se trata de un pedido real entregado a un cliente ni de una pieza de repuesto homologada. El bloque cuenta con una base de montaje plana, un resalte orientado hacia la bandeja que se aproxima, y dos orificios alojamientos cilíndricos en la base. El resalte funcional determina la posición final. El alcance del mecanizado se limita al bloque, su acabado y la inspección acordada. Este componente no está diseñado para funciones de frenado, absorción de impactos, soporte de cargas específicas ni sujeción durante el transporte.
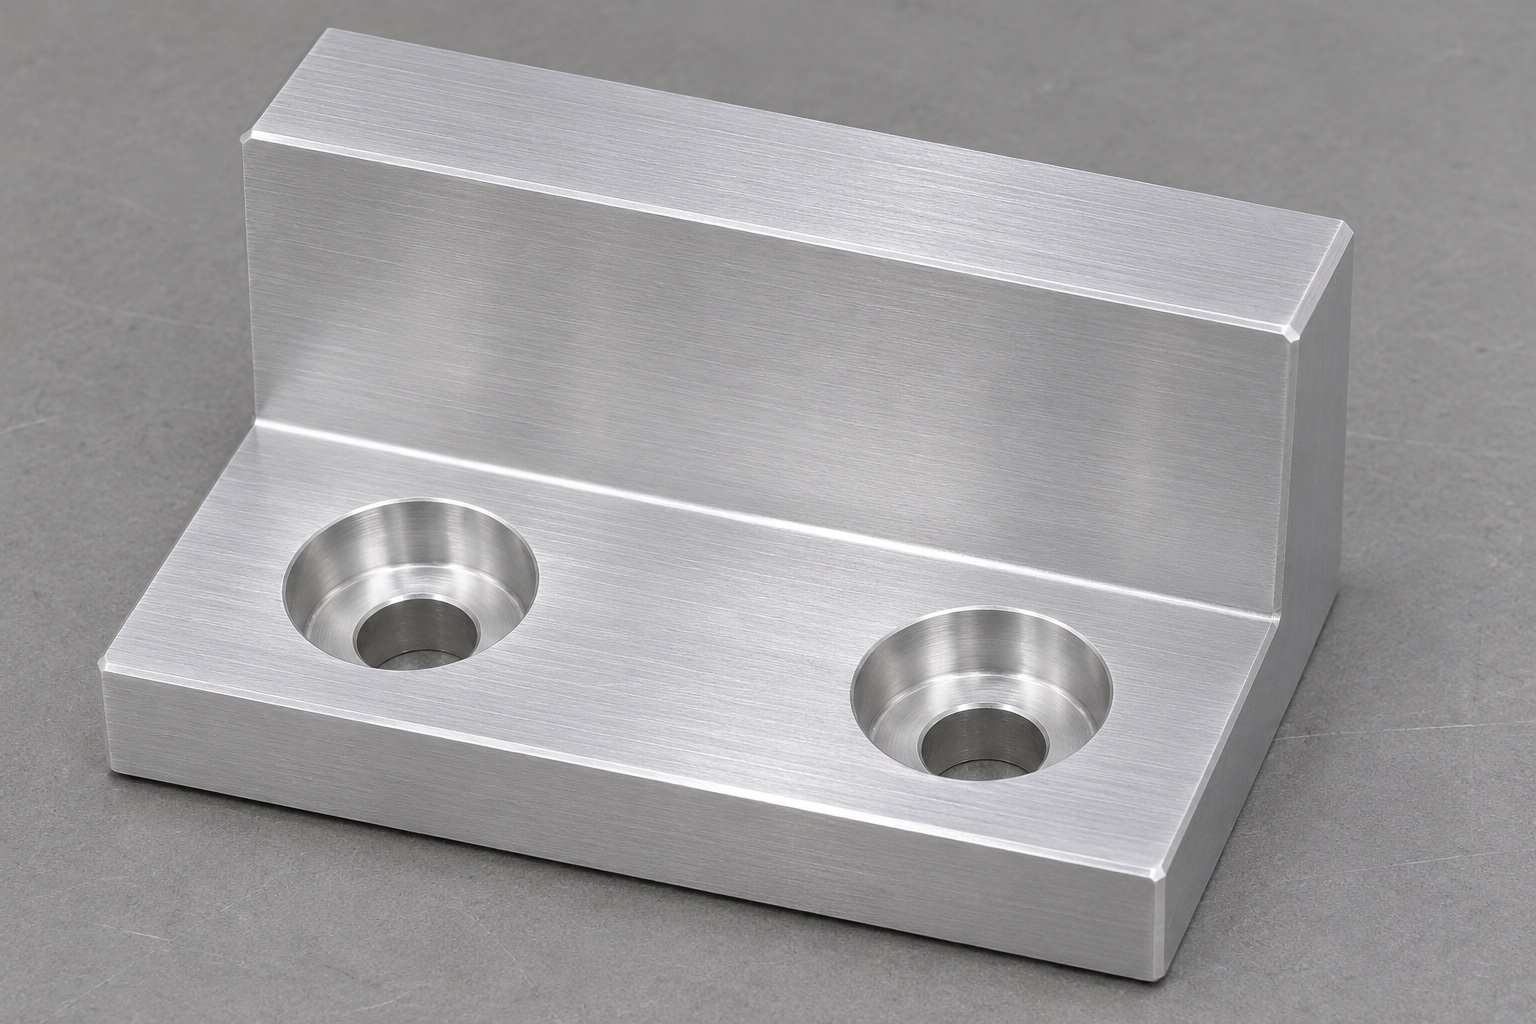
Comience con una revisión de la interfaz.
Solicite la sección transversal del riel, el espacio de aproximación de la bandeja y las especificaciones de los elementos de fijación, junto con el plano de la pieza. Identifique la base que se apoya sobre el riel y el lateral o escalón que define la posición del bloque. Confirme qué cara debe entrar en contacto primero con la bandeja. Revise la zona donde la esquina del riel se encuentra con el escalón mecanizado; un plano que muestre dos esquinas perfectamente en ángulo recto podría no dejar espacio suficiente para el radio de la herramienta de corte. Cualquier modificación o vaciado propuesto en la esquina de contacto debe figurar en una revisión aprobada antes de proceder al mecanizado del prototipo.
Seleccione el material base e identifique las tolerancias funcionales.
Utilice material que cumpla con el grado y estado 6061 aprobados. Por ejemplo, una pieza en bruto rectangular proporciona material suficiente para el escalón (hombro) y la base (pie) completos. Prevea un sobrematerial de mecanizado en las zonas donde la base y la cara de referencia deban recibir un acabado final, y registre la identificación del material en la hoja de ruta (documento de seguimiento). Si se requiere anodizado, determine qué dimensiones finales incluyen el recubrimiento, qué áreas pueden protegerse (enmascararse) y qué marcas están permitidas. No modifique las dimensiones de corte inicial basándose en suposiciones sobre el espesor del recubrimiento. Consulte los datos del proceso y verifique las dimensiones reales cuando el requisito sea aplicable tras el acabado.
Establezca referencias repetibles durante la primera preparación (montaje).
Realice el planeado de la base y prepare una cara lateral de referencia que pueda utilizarse en la siguiente etapa del mecanizado. Apoye el bloque sobre calzos paralelos limpios y mantenga las bridas de sujeción alejadas de las superficies que entrarán en contacto posteriormente. Compruebe que, al volver a colocar una pieza de prueba, esta retoma la misma posición sin balancearse. Utilice un tope de extremo u otra referencia de sujeción definida para controlar la longitud del bloque según lo especificado en el plano. Distinga qué caras laterales actúan como referencias y cuáles son simplemente límites externos. La ubicación del escalón funcional no debe depender del contacto con un borde cortado en bruto, ya que este puede variar de una pieza a otra.
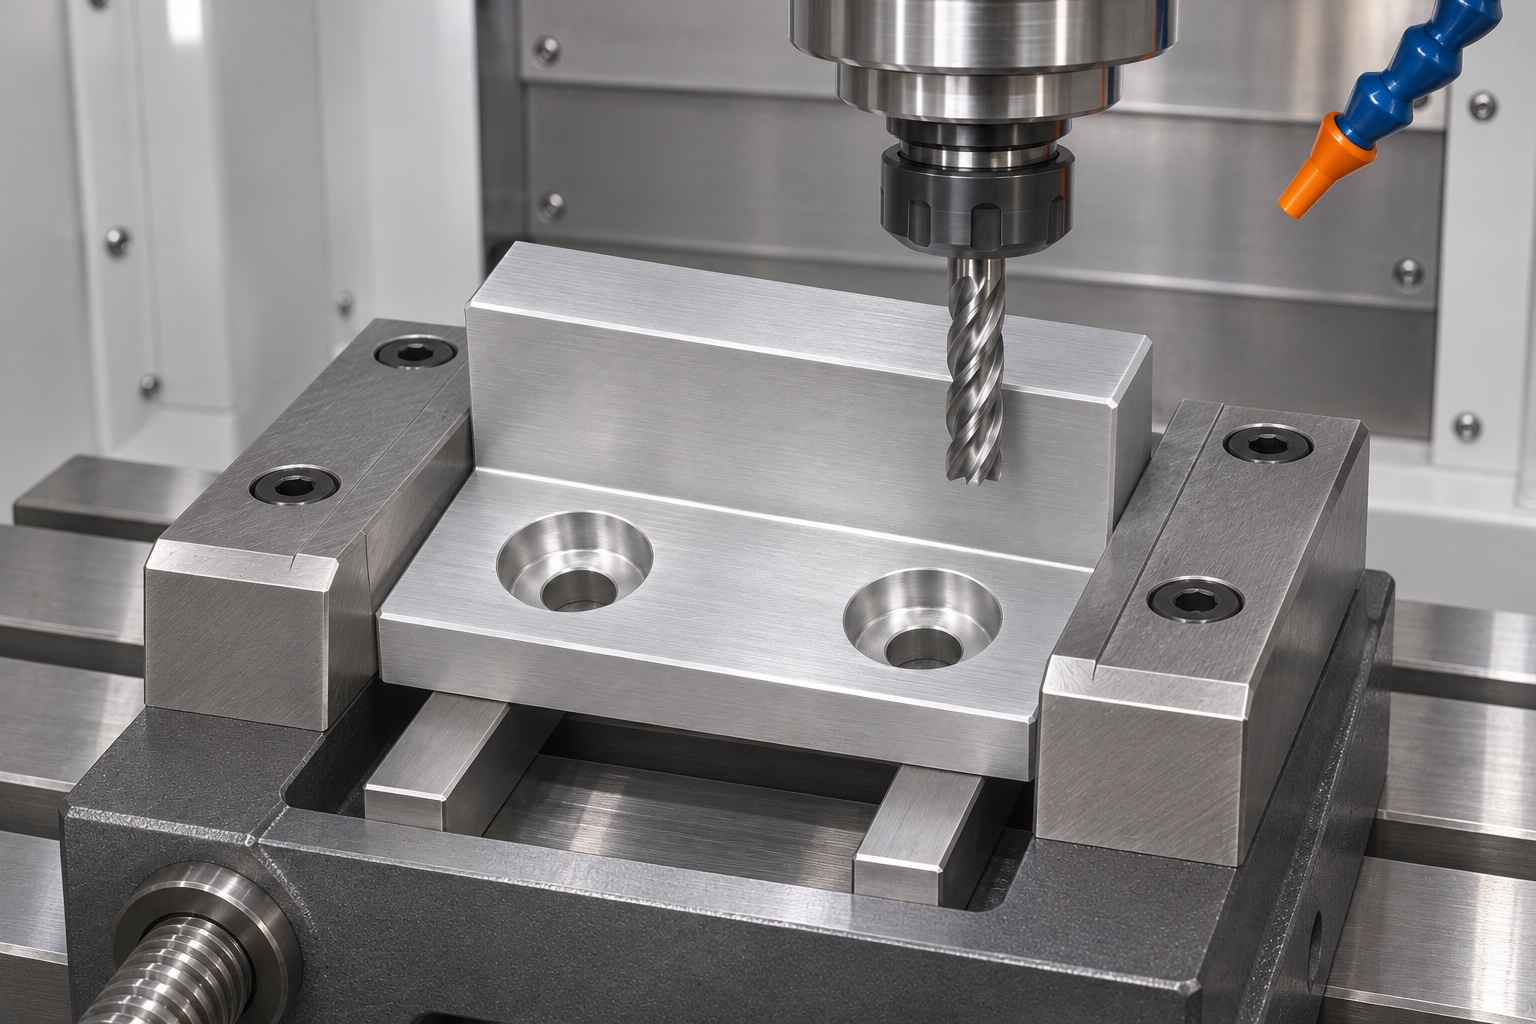
Mecanice el escalón y la base como una operación integrada.
Una vez establecidas la base y la cara lateral de referencia, realice el desbaste de la forma escalonada, dejando un sobrematerial estable para el acabado. Mecanice el escalón vertical y la base plana adyacente, preservando la banda de contacto especificada. La transición en la esquina podría requerir una herramienta específica o un vaciado (alivio) si el diseño de la pieza acoplada así lo exige. Asegúrese de que el escalón y la cara posterior cuenten con un soporte adecuado durante el acabado para evitar marcas por vibración. Mida la posición del escalón en la primera pieza obtenida antes de aplicar cualquier corrección (offset) a la herramienta. Una dimensión medida desde un origen incorrecto no mejorará mediante el ajuste de la compensación de corte.
Mecanice los orificios de montaje y los alojamientos cilíndricos.
Taladre los dos orificios pasantes en la base y, a continuación, mecanice los alojamientos para los elementos de fijación especificados. Proporcione soporte en la parte inferior durante la salida de la broca y asegúrese de que haya espacio suficiente para la evacuación de virutas. Verifique la profundidad de los alojamientos conforme a lo indicado en el plano final e inspeccione el fondo para detectar posibles daños o rebabas residuales. Durante el montaje de prueba, verifique que la cabeza del tornillo especificada permanezca fuera del espacio ocupado por el accesorio, sin forzarla por debajo de su asiento. No deduzca el enrosque ni la precarga del tornillo a partir de esta comprobación; dichos aspectos son requisitos de montaje que deben evaluarse utilizando los componentes reales y el procedimiento de instalación aprobado.
Elimine las rebabas del lateral del riel sin alterar la referencia (datum).
Inspeccione las salidas de los orificios y los bordes de la base tras el mecanizado. Elimine las rebabas siguiendo las indicaciones del plano, prestando especial atención a cualquier reborde que pudiera impedir un correcto asentamiento. Mantenga un redondeo o bisel controlado en el plano de contacto, asegurándose de que no se elimine la superficie de tope. Si el plano especifica un vaciado en la esquina, verifique su geometría de forma independiente en lugar de confiar en un ajuste manual. La presencia de una holgura en la base puede deberse a una rebaba, una interferencia en una esquina o una irregularidad en la pieza. Registre la ubicación y, tras realizar una limpieza, repita la comprobación antes de proponer cualquier modificación dimensional.
Inspeccione la geometría y registre la montaje de inspección.
Para la primera pieza, verifique la base de montaje, la posición del escalón y su orientación respecto a las referencias (datums) indicadas en el plano. Utilice un equipo de medición por coordenadas o un método basado en dispositivos de sujeción e indicadores para comparar la superficie en varios puntos accesibles. Al evaluar el plano, evite tomar medidas en biseles o radios. Registre la profundidad del alojamiento cilíndrico y la disposición de los orificios pasantes como características independientes. Si el proceso lo requiere, verifique el estado de la pieza tanto antes como después del acabado final. Conserve las mediciones reales y la referencia del instrumento utilizado —en lugar de limitarse a un simple «aprobado»—, de modo que los datos sigan siendo útiles en caso de que se revisen las especificaciones del riel o del acabado.
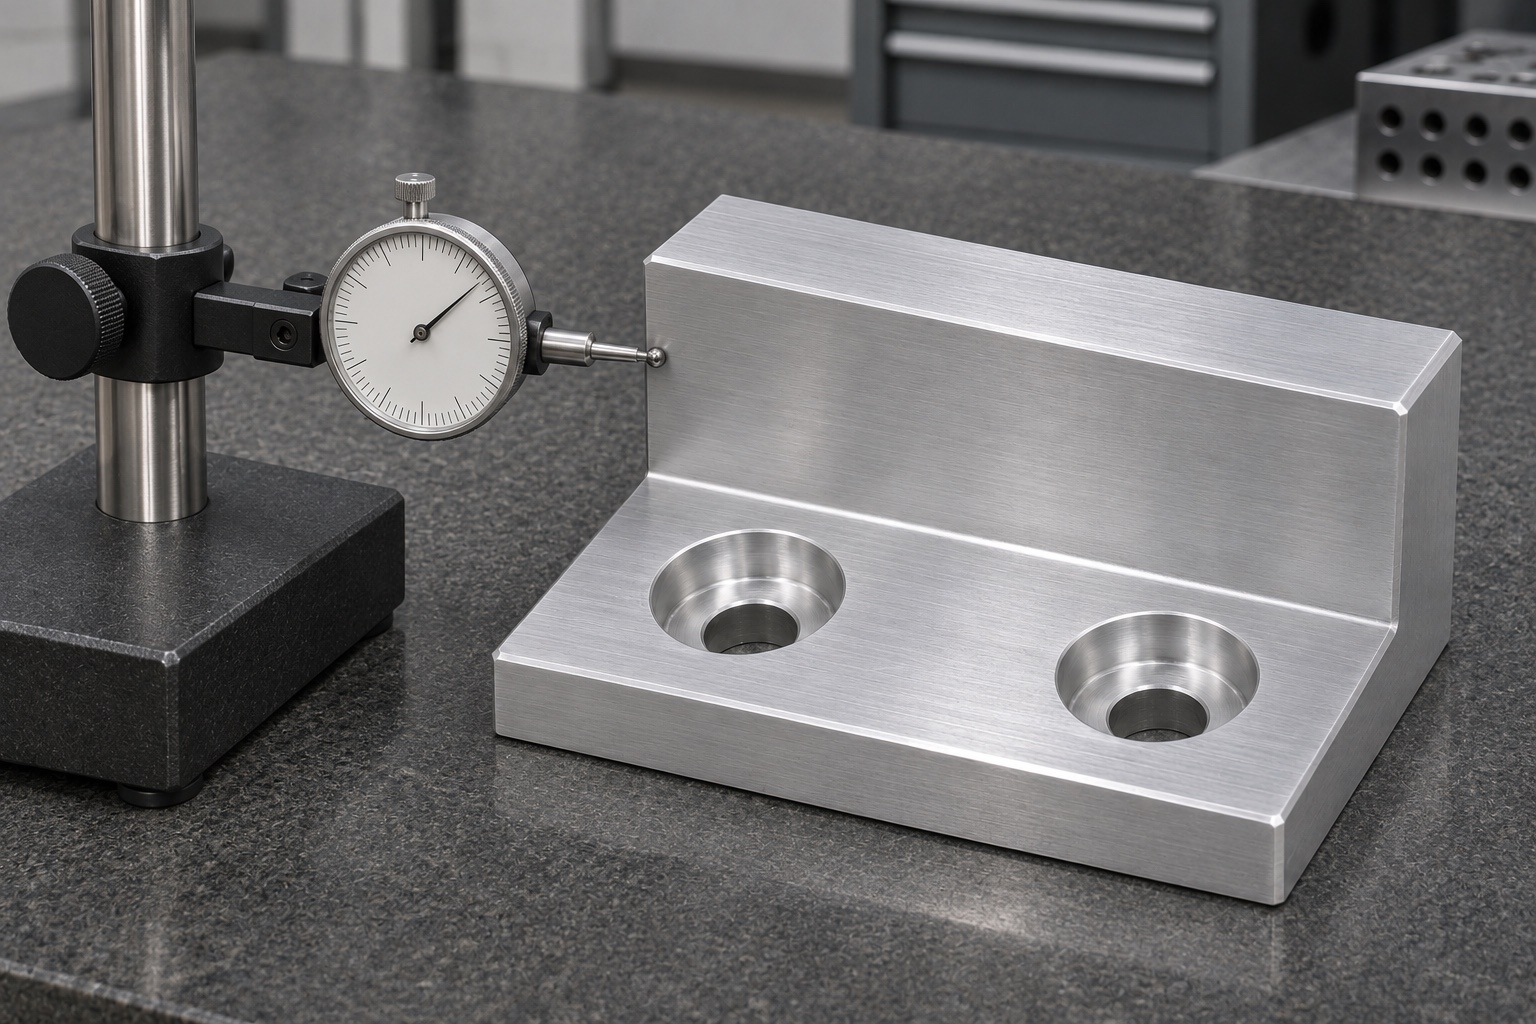
Realice un ajuste de banco definido; no se trata de una prueba de carga.
Monte el bloque en un segmento de riel controlado, utilizando los elementos de fijación designados y siguiendo las condiciones de instalación especificadas. Desplace un componente mecánico (que simule la bandeja) a lo largo del tramo final de su recorrido y observe el punto de contacto inicial. Inspeccione el espacio libre alrededor de la cabeza del tornillo y verifique que el bloque permanezca correctamente asentado durante esta prueba sin carga. Registre la geometría definida por el dispositivo de sujeción, así como cualquier limitación, como una revisión específica del riel o una condición de tolerancia particular. No extrapole estas observaciones a aspectos relacionados con la retención del equipo o su comportamiento ante impactos. Un carro de ultrasonido completo o un conjunto de accesorios requieren su propia revisión de diseño y los procesos de cualificación necesarios.
Resuelva cualquier desviación antes de la liberación del componente.
Si la bandeja entra en contacto primero con la cabeza de un tornillo, examine el espacio disponible para los elementos de fijación, la profundidad del alojamiento y la alineación del riel, en lugar de profundizar inmediatamente el alojamiento cilíndrico. Reducir el espesor de la base podría comprometer el diseño. Si la posición del escalón es incorrecta, pero la distribución de los orificios es correcta, revise la referencia de mecanizado y la referencia de acoplamiento antes de modificar el programa. Separe las piezas afectadas y registre el alcance de cualquier corrección aprobada. En el caso de pedidos repetitivos de lotes pequeños, defina cuándo realizar una nueva inspección de la primera pieza tras introducir cambios en el dispositivo de sujeción, el material, el proveedor de acabados o el programa de mecanizado. No considere un ajuste realizado durante una prueba —sin la debida documentación— como un método de producción aprobado.
Asegure una entrega de prototipos trazable.
Incluya en el paquete de liberación la revisión del plano, la identificación del material, los resultados de la inspección de la primera pieza, el estado del acabado y la verificación del ajuste (dentro de sus limitaciones). La cotización debe distinguir estos entregables de otros elementos, como dispositivos de sujeción, requisitos de limpieza especializada o pruebas adicionales. Señale las interfaces no resueltas en lugar de ofrecer una garantía general. Si, posteriormente, el propietario del equipo modifica el perfil del riel o los elementos de fijación, vuelva a evaluar la cadena de tolerancias mecánicas antes de realizar un nuevo pedido. Este plan ilustra cómo un requerimiento de mecanizado CNC (en aluminio 6061) para una pieza de equipo médico puede transformarse en requisitos medibles, sin necesidad de inventar tolerancias, resultados de inspección o compatibilidades para sistemas no especificados.
Realice el embalaje de modo que no se aplique carga sobre el escalón funcional.
Empaque cada bloque en una bandeja compartimentada o mediante un envoltorio individual adecuado, de modo que el escalón sobresaliente no pueda rayar la base de otro bloque ni atrapar residuos abrasivos. Evite colocar etiquetas sobre las superficies de trabajo y vincule la etiqueta exterior con el número de pieza, el lote y la revisión. Si el acabado superficial está sujeto a criterios de aceptación, seleccione los puntos de contacto del embalaje en consecuencia y verifique el estado mediante una inspección a la recepción. El embalaje propuesto ofrece una protección estándar para el transporte; no constituye una barrera estéril, un certificado de limpieza ni sustituye las condiciones de manipulación especificadas por el propietario del equipo. Mantenga la identificación de la «primera pieza» (first-piece) si el pedido así lo requiere.
FAQ
¿Se trata de un componente comercialmente cualificado para un carro de ultrasonidos?
No. Es un ejemplo representativo de mecanizado para un bloque definido mediante plano. No identifica a ningún cliente, producto aprobado, entrega ni resultado de validación.
¿Por qué se incluyen dos orificios alojamientos cilíndricos (o rebajados) en la base?
Estos rebajes proporcionan espacio para las cabezas de los tornillos, manteniéndolas fuera del margen de desplazamiento del accesorio. El plano aprobado y los elementos de fijación determinan el tamaño, la profundidad, el soporte y cualquier verificación final de holgura.
¿Influye el espesor del recubrimiento en el escalón de posicionamiento?
Puede afectar a la holgura tras el montaje si dicho escalón está recubierto. El plano debe especificar la condición final requerida, así como si se permite el uso de enmascaramiento u otro control de proceso aprobado.
¿Qué parámetros deben medirse en el informe de la «primera pieza»?
Incluya el escalón de trabajo con respecto a las referencias de montaje, la geometría de posicionamiento, la disposición de los orificios de montaje y los alojamientos rebajados. Registre el instrumento utilizado, la configuración empleada y si la verificación se realizó antes o después del acabado final.
¿Qué demuestra la prueba de deslizamiento del dispositivo de sujeción (fixture)?
Documenta la aproximación observada, el primer contacto y la holgura de las cabezas de los tornillos bajo las condiciones específicas del dispositivo. No constituye una prueba de retención, impacto, capacidad de carga o transporte.
¿Puede el operario mecanizar el alojamiento cilíndrico a mayor profundidad para solucionar una interferencia?
Únicamente mediante un cambio en los planos o una disposición aprobada. Primero, identifique la fuente de la interferencia; luego, confirme que el hueco modificado mantiene el soporte y el espesor de losa requeridos.
tanghangyun@oemach.com