
Ein Endanschlag ist kein Sicherheitsnachweis
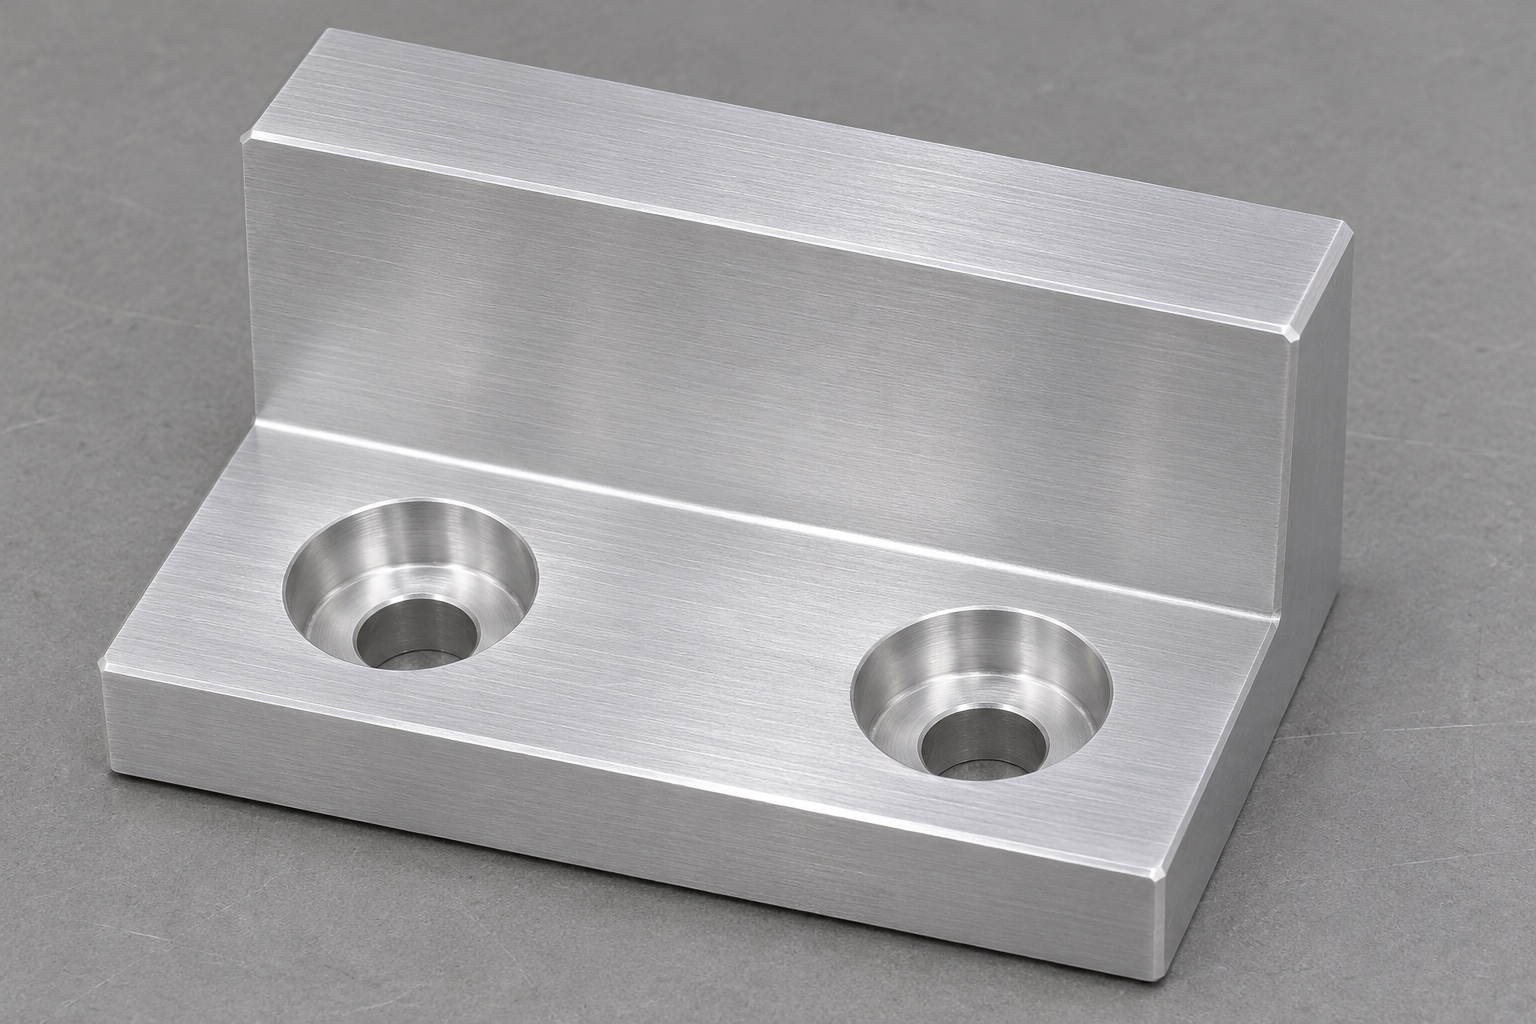
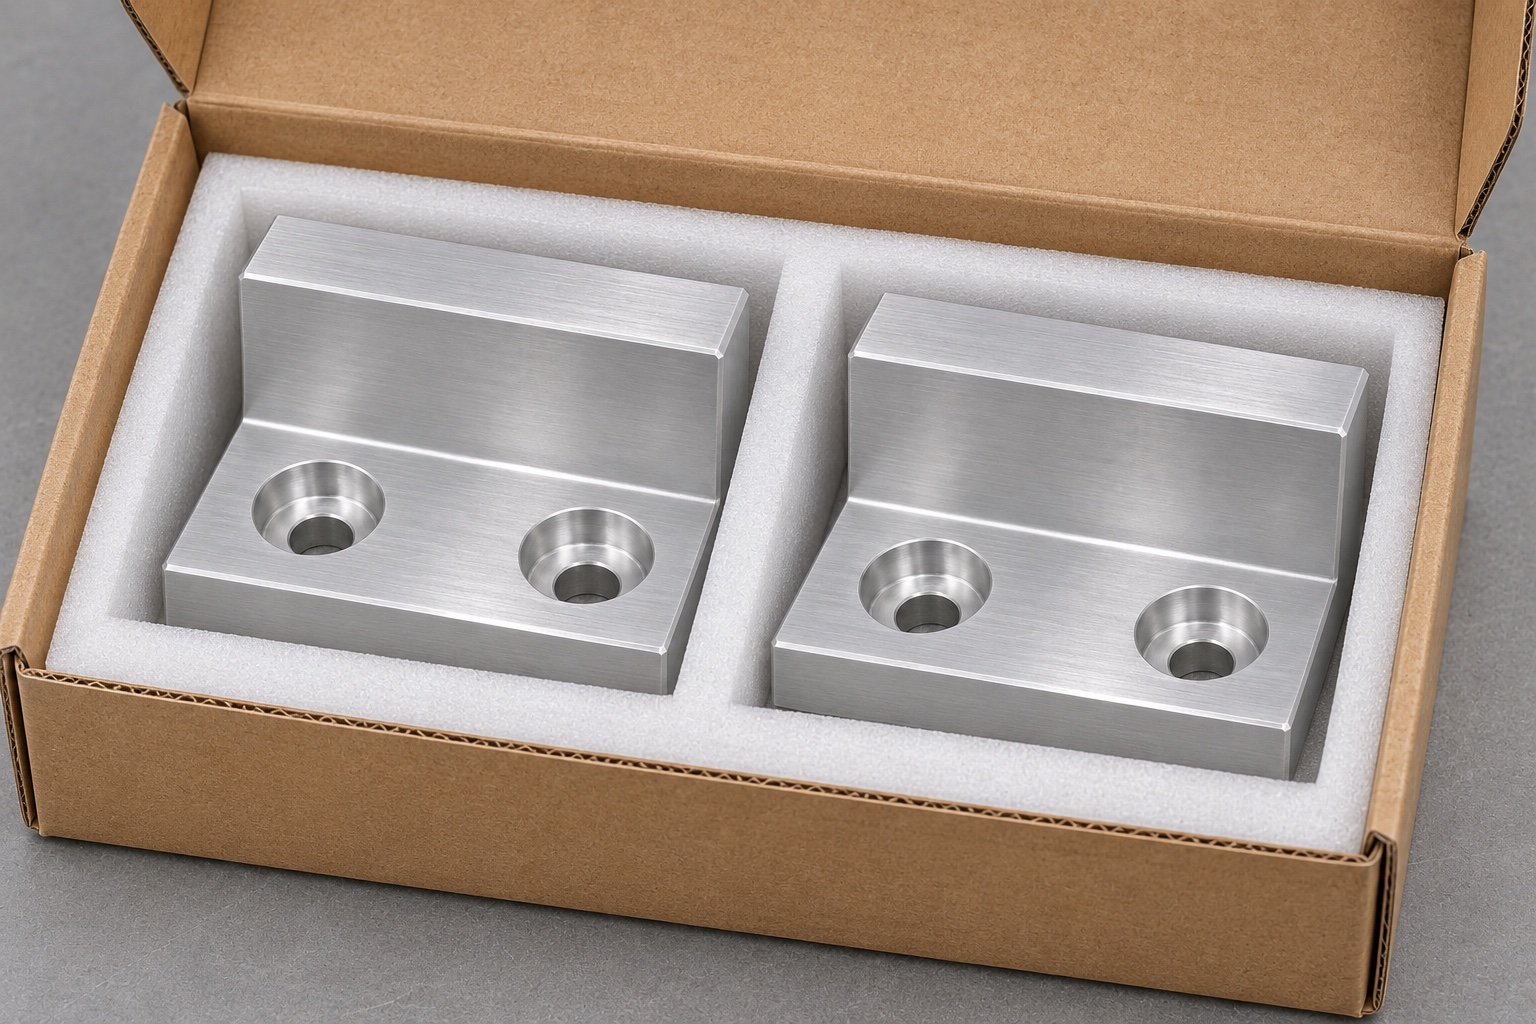
Ein Ultraschallwagen kann Geräte und Zubehör auf einem Chassis mit speziell entwickelten Montagefunktionen transportieren. In dieser Anleitung bewegt sich ein allgemeines Zubehörfach entlang einer gerätespezifischen Schiene und trifft auf einen bearbeiteten Endanschlag. Das repräsentative Teil ist ein kompakter 6061-Aluminiumblock mit einer erhöhten Kontaktschulter, einer flachen Basis und zwei versenkten Befestigungslöchern. Es handelt sich nicht um eine Wagenbremse, eine Transportsicherung oder eine validierte Sicherheitsvorrichtung. Die Bearbeitungsaufgabe besteht darin, eine stabile Kontaktebene an der in der Zeichnung definierten Stelle zu platzieren und Platz für die vorgesehenen Befestigungselemente zu lassen.
Funktionsflächen des Anschlags bestimmen
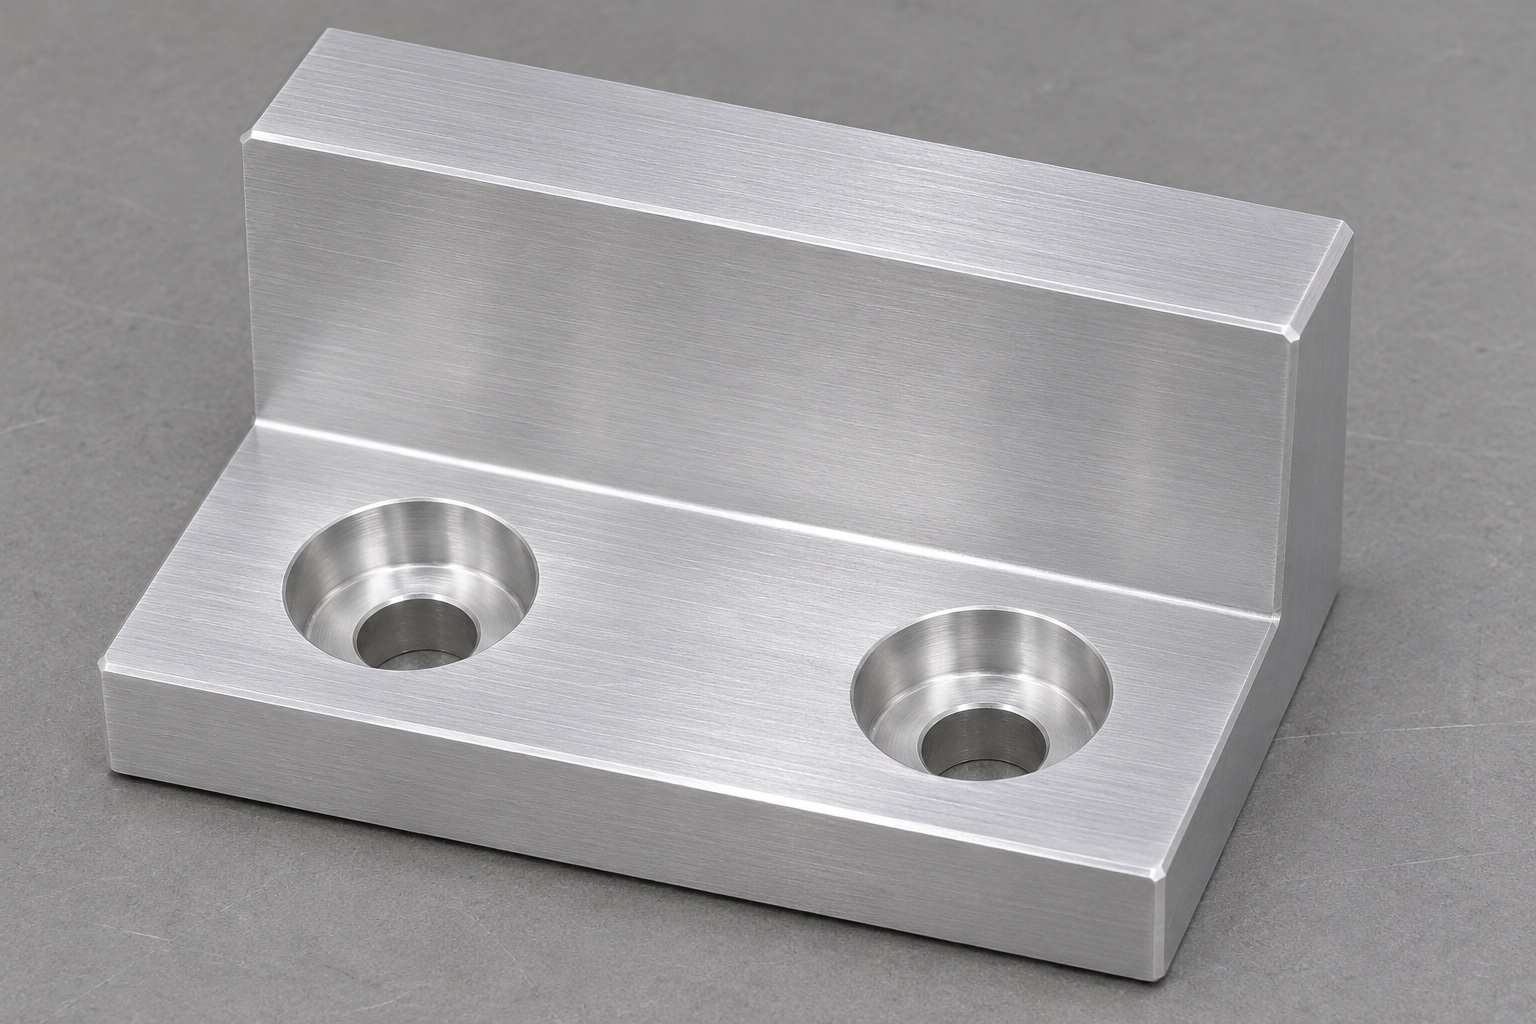
Verfolgen Sie die Bewegung des Tabletts bis zu dem Punkt, an dem es den Anschlag erreicht. Die Seite eines Befestigungselementkopfes, ein dekorativer Eckradius oder ein angrenzender Flansch dürfen nicht zum ersten Kontakt werden, es sei denn, die Zusammenbauzeichnung sieht dies vor. Identifizieren Sie die Schulterfläche, die die Position festlegt, und die Basisfläche, die an der Schiene anliegt. Wenn eine flache Positionierungsstufe den Block indiziert, zeichnen Sie ihn als Schnittstelle mit definierter Tiefe und Seitenabstand. Diese Referenzen sind nützlich für die Angebotserstellung und um zu überprüfen, ob die Haltestelle nicht durch einen unbeabsichtigten Höhepunkt festgelegt wird.
Schienenpassung und Anschlagposition bemaßen
Ein Endanschlag kann zwar flach aufliegen, das Tablett aber dennoch zu weit entlang der Schiene positionieren. Geben Sie die Länge vom Positionierungsmerkmal bis zur Arbeitsfläche an und geben Sie die passenden Schienenabmessungen an, die die Ausrichtung festlegen. Eine einseitige Spielprüfung an einem geeigneten Schienenmuster kann nicht die gesamte Toleranzkette abdecken. Vergleichen Sie die größten und kleinsten zulässigen Bedingungen oder verwenden Sie gegebenenfalls ein dokumentiertes Paar von Grenzvorrichtungen. Der Inspektionsplan sollte zwischen der Flächenposition, dem Lochabstand und der Kontaktrechtwinkligkeit unterscheiden. Durch die Kombination zu einer generischen Toleranz wird die Ursache eines Montageproblems verschleiert.
Fräsfolge mit zugänglichen Bezügen
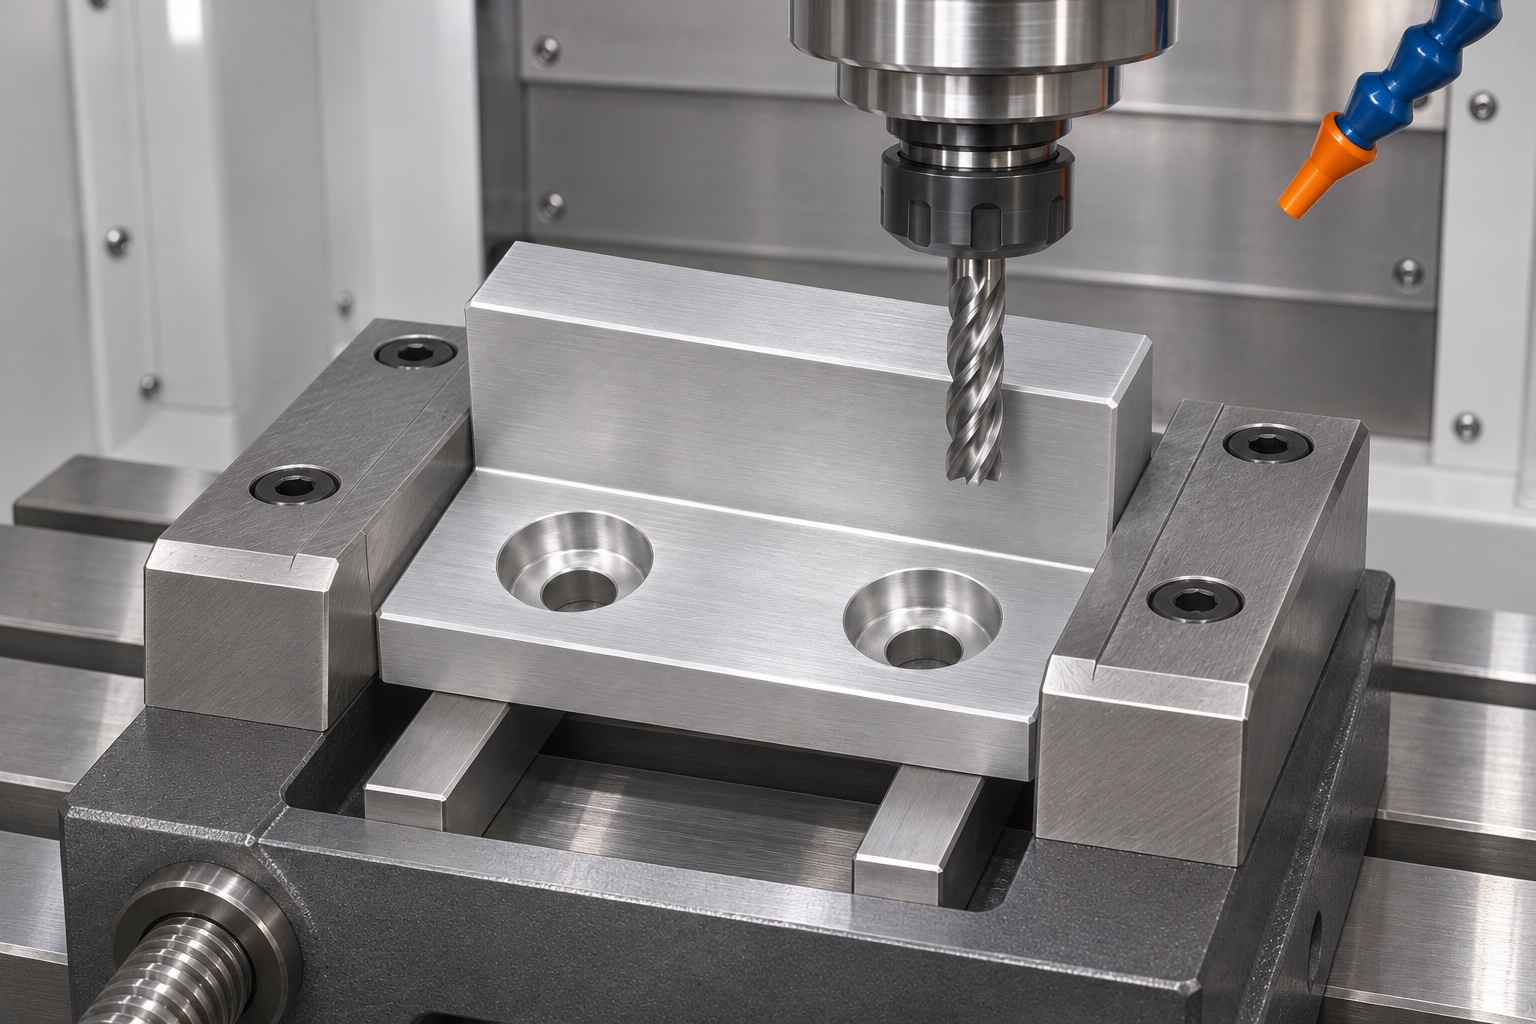
Für einen Prototyp bearbeiten Sie die Montagebasis und eine Seitenreferenz auf einem stabilen Rohling. Suchen Sie darauf, um die Schulter und die Aussparung neben dem Arbeitskontakt zu fräsen. Halten Sie das Werkstück und die Spannvorrichtung vom Werkzeugweg fern und verwenden Sie eine unterstützte Anordnung für die versenkten Befestigungssitze. Wenn die Seitenreferenz später weggeschnitten wird, verwenden Sie eine Vorrichtung zum Übertragen oder ändern Sie die Reihenfolge. Stellen Sie sicher, dass die Schulter nach dem Entfernen des Teils im rechten Winkel zur angegebenen Basis bleibt. CNC-Fräsen allein stellt den Zusammenhang nicht her, wenn die Vorrichtungen und die Zeichnung auf unterschiedliche Oberflächen verweisen.
Werkzeugradius und Gegenkontur abstimmen
Eine gefräste Innenecke behält normalerweise einen Fräserradius. Eine Schienenzunge oder eine Tablettkante mit einem kleineren Eckenradius kann das Restmaterial berühren und den Anschlag von seiner Basis fernhalten. Identifizieren Sie die Überschneidung am Modell und besprechen Sie ein kompatibles Relief oder eine passende Kante, anstatt die Teile beim Zusammenbau zu feilen, damit sie passen. Halten Sie an der Kontaktschulter jede Fase frei von dem erforderlichen flachen Kontaktband. Überprüfen Sie beide Übergänge. Wenn eine Arbeitskante innerhalb einer bestimmten Grenze scharf bleiben soll, machen Sie diese Ausnahme neben dem allgemeinen Kantenhinweis deutlich.
Zylindrische Schraubensenkungen auslegen
Senkungen können Schraubenköpfe unter der Hülle eines verschiebbaren Zubehörteils halten. Geben Sie die Sitztiefe und den Sitzdurchmesser anhand des tatsächlichen Befestigungselements und seiner Toleranzen an. Vergewissern Sie sich, dass die verbleibende Bodenstärke und Kopfstütze vom Baugruppenkonstrukteur akzeptiert werden. Ein bündiges Erscheinungsbild allein ist kein Beweis für Engagement, Anzugsverhalten oder Stärke. Entgraten Sie den unteren Ausgang und prüfen Sie, dass keine Beschichtung die Durchgangslöcher blockiert. Erfragen Sie bei der Zeichnungsüberprüfung den Schraubentyp, den Installationszustand und etwaige Zugriffsbeschränkungen für Spezialwerkzeuge, anstatt davon auszugehen, dass alle Befestigungselemente mit demselben Nenndurchmesser austauschbar sind.
Endmaße nach Oberflächenbehandlung festlegen
Identifizieren Sie den Lagerzustand des 6061 und etwaige angegebene Eloxierungen oder andere Oberflächen. Markieren Sie die Flächen, deren Abmessungen nach der Endbearbeitung eingehalten werden müssen, und identifizieren Sie zulässige Maskierungen, Markierungen oder Abweichungen im Erscheinungsbild. Durch eine Endbearbeitung können sich die Abmessungen einer Positionierungsstufe oder eines Lochs ändern. Behalten Sie daher eine Toleranz nur mit einem genehmigten Prozessplan bei. Aus der Legierungsbezeichnung lässt sich nicht auf eine bestimmte Oberflächendicke oder Reinigungsmittelbeständigkeit schließen. Wenn die Belastung durch Reinigungsmittel oder Abnutzung relevant ist, legt der Geräteeigentümer die geltenden Anforderungen und die Validierungsmethode fest. Trennen Sie diese Kriterien von der Maßabnahme des bearbeiteten Teils.
Anschlagfläche von den Montagebezügen aus prüfen
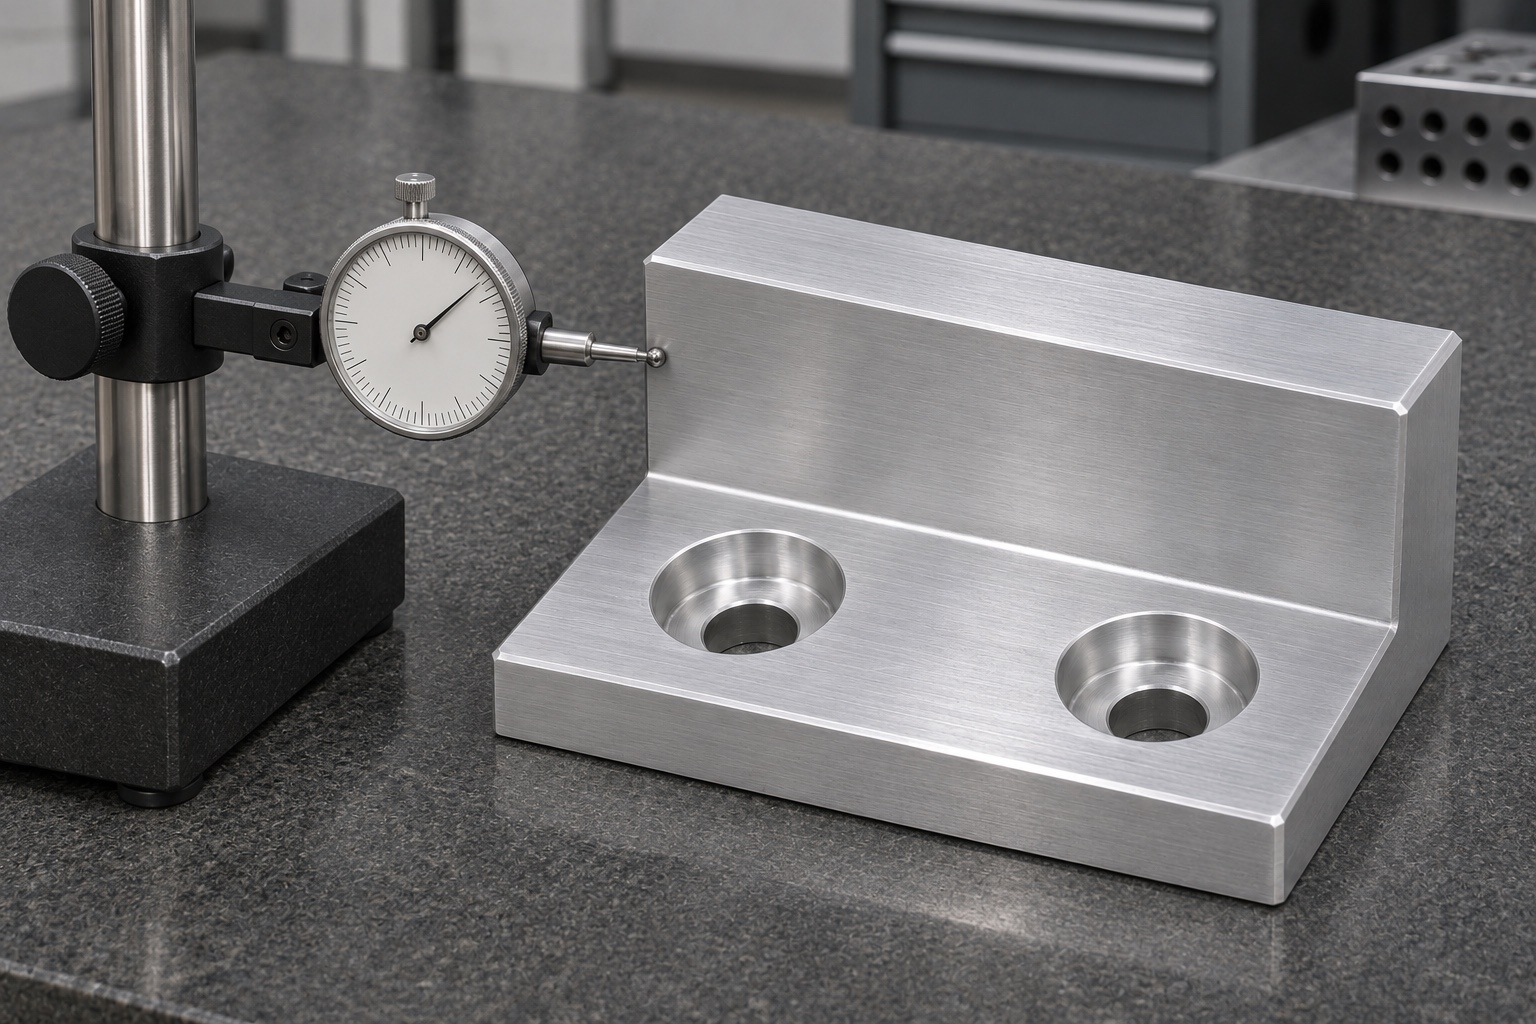
Stützen Sie die Basis auf einer Vorrichtung, die der Zeichnungsreferenz entspricht. Vergleichen Sie die Schulterposition und -ausrichtung mit einer geeigneten Höhen-, Indikator- oder Koordinatenmessstrategie. Verwenden Sie separate Messungen für die Senkungstiefe, das Durchgangslochmuster und die Positionierungsstufe. Wenn die Kontaktebene kurz ist, wählen Sie Punkte aus, die weit genug voneinander entfernt sind, um Winkelfehler zu erkennen, ohne einen Kantenbearbeitung zu überqueren. Dokumentieren Sie den Prüfaufbau und etwaige Wiederholbarkeitsprüfungen. Ein Teil, das auf eine montierte Schiene passt, ist ein nützlicher Beweis, aber eine direkte Messung ermöglicht es zu erklären, welches Merkmal überprüft werden müsste, wenn eine andere Schiene nicht passt.
Zubehörweg in einer Vorrichtung prüfen
Ein kurzes repräsentatives Schienensegment und ein mechanischer Tablettersatz können die Annäherung und den Kontakt des Endes überprüfen. Schieben Sie das Ersatzstück mit dem vereinbarten Abstand und beobachten Sie, ob es an der vorgesehenen Schulter und nicht an einem Schraubenkopf stoppt. Notieren Sie die Ausrichtung, den Kontaktort und die Revision der Vorrichtung. Wenden Sie bei einem Maßversuch keine Stoßbelastung an und interpretieren Sie ein sanftes Gleiten nicht als Festigkeitsergebnis. Der Gerätekonstrukteur legt die Halte-, Stoß- und Belastungsanforderungen fest und testet die tatsächliche Baugruppe, wenn diese erforderlich sind. Diese Prüfung bezieht sich nur auf eine definierte mechanische Passungsbedingung.
Erststückprüfung für Wiederholaufträge
Notieren Sie für Prototypen- und Kleinserienarbeiten die Zeichnungsrevision, die Vorrichtungsreferenz, die Lagercharge und den Endbearbeitungsstatus. Bestätigen Sie die Montagebasis, die Stufe und die Schulter, bevor Sie das erste Teil verwenden, um den Zusammenbau zu beurteilen. Wenn die Endbearbeitung an einen Subunternehmer vergeben wird, vergleichen Sie die Abmessungen, die sich vor und nach der Endbearbeitung ändern können, wenn die Zeichnung dies erfordert. Vereinbaren Sie für spätere Chargen erneute Erststückprüfungen nach Vorrichtungs- oder Beschichtungsänderungen und eine Art und Weise der Teiletrennung, wenn ein Problem festgestellt wird. Eine nachverfolgbare Aufzeichnung hilft dabei, eine Setup-Verschiebung von einer Revisionsinkongruenz oder einer Gegenschienenvariation zu unterscheiden.
Schienen- und Schraubendaten für die Anfrage
Um kundenspezifisches CNC-Fräsen für medizinische Wagenteile anzufordern, stellen Sie das aktuelle Modell, die kontrollierte Zeichnung, den Schienenumschlag und die Befestigungsinformationen bereit. Identifizieren Sie, bei welchen Mengen es sich um Prototypen handelt und bei welchen es sich um Schätzungen für wiederholte Chargen handelt. Geben Sie an, ob der Lieferant eine Testvorrichtung anfertigen, die Flächenbeziehung prüfen oder ein Beschichtungsprotokoll vorlegen soll. Markieren Sie Bereiche, in denen Kratzer, Beschichtungsablagerungen oder Grate den Sitz beeinträchtigen könnten. Wenn der Geräteeigentümer noch keine Freigabe- oder Fertigstellungsanforderung festgelegt hat, markieren Sie diese als offen. Ein Angebot kann dann Annahmen identifizieren, anstatt einen Preis für einen generischen Aluminiumblock festzulegen, der die Montageabsicht verfehlt.
Grundfläche und Anschlagschulter schützen
Während des Transports kann eine erhöhte Anschlagschulter an der Montagebasis eines anderen Teils reiben. Bewahren Sie Teile in geteilten Taschen oder nicht scheuernden Einzelverpackungen auf, ohne dass etwas mit den Funktionsflächen verbunden ist. Wenn es auf das Erscheinungsbild der Oberfläche ankommt, vereinbaren Sie, wo die Verpackung das Teil berühren darf und wie die Oberflächen beim Empfang geprüft werden. Beschriften Sie den Behälter mit Teilenummer, Revision und Charge und fügen Sie alle erforderlichen Inspektions- oder Enddokumente bei. Der normale Schutz qualifiziert eine Verpackung nicht als steril und weist auch keine Reinheitsspezifikation nach; Diese Bedingungen müssen selbst definiert und überprüft werden.
FAQ
Ersetzt diese Komponente eine Ultraschall-Wagenbremse?
Nein. Das Beispiel ist ein Wegbegrenzer für eine zuggesteuerte Zubehörschiene. Bremsen, Transportsicherung, Schlagfestigkeit und Gesamtsicherheit des Wagens sind separate Design- und Bewertungsfragen.
Welches Gesicht soll die Inspektion lokalisieren?
Verwenden Sie die Basis und Seite oder Stufe, die in der Zeichnung als Montagereferenzen angegeben sind. Überprüfen Sie die Arbeitsschulter anhand dieser Bezugspunkte und nicht anhand einer kosmetischen Fläche.
Warum die Senkungstiefe nach der Endbearbeitung messen?
Wenn sich die Zeichnung auf den Endzustand bezieht, kann die Endbearbeitung das Spiel am Sitz und an den Löchern verändern. Das installierte Befestigungselement muss nach dem vollständigen Vorgang innerhalb des angegebenen Bereichs bleiben.
Was passiert, wenn der Block auf der Schiene wackelt?
Überprüfen Sie vor dem Ändern der Passungsmaße, ob Grate, Eckeninterferenzen, Ablagerungen oder ein hoher Bereich vorhanden sind. Überprüfen Sie beide zusammenpassenden Teile anhand der kontrollierten Zeichnungen und dokumentieren Sie, wo der Kontakt auftritt.
Zeigt eine glatte Bankrutsche die Tragfähigkeit an?
Nein. Bei einem reibungslosen Versuch werden nur die beobachtete Passung und der Kontaktpfad unter den gewählten Bedingungen überprüft. Festigkeit, wiederholter Gebrauch und Transportbelastung bedürfen einer eigenen Bewertung.
Welche Informationen helfen einem Lieferanten, ein genaues Angebot abzugeben?
Stellen Sie die Schienenschnittstelle, das zugelassene Befestigungselement, die Zeichnung und das Modell, die Menge, die Ausführung, den Endzustand und die erforderlichen Prüfnachweise bereit. Identifizieren Sie die Schulterfläche und die zulässigen Kantenbrüche explizit.
tanghangyun@oemach.com