
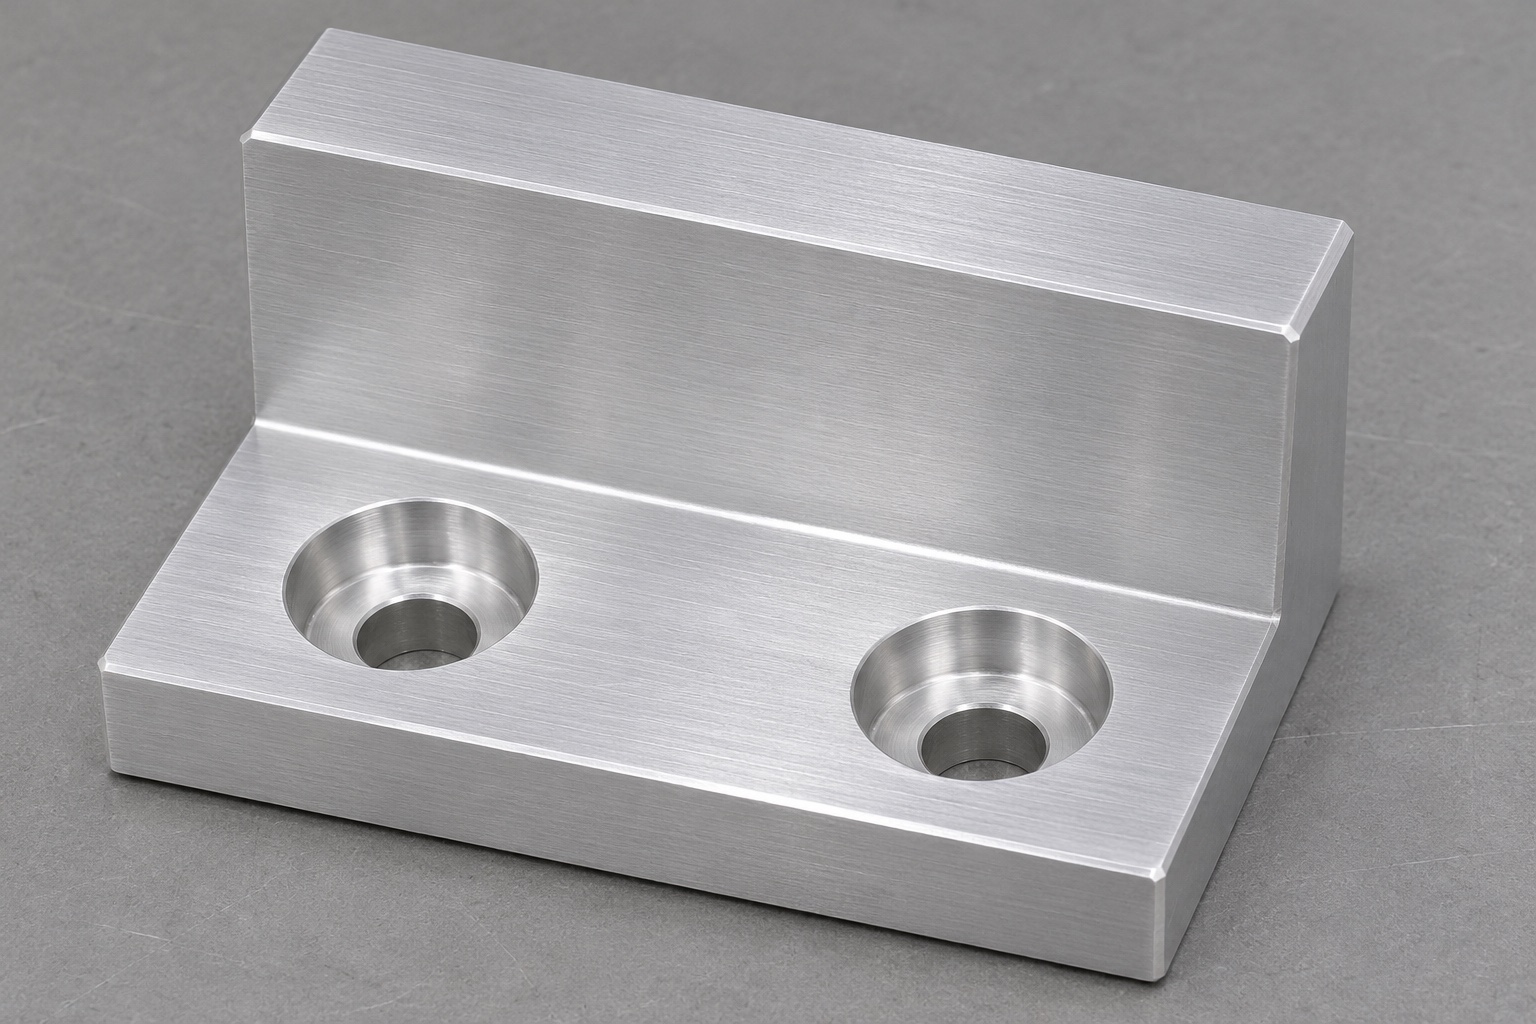
Considere el tope de extremo como una interfaz, no como un elemento de seguridad.
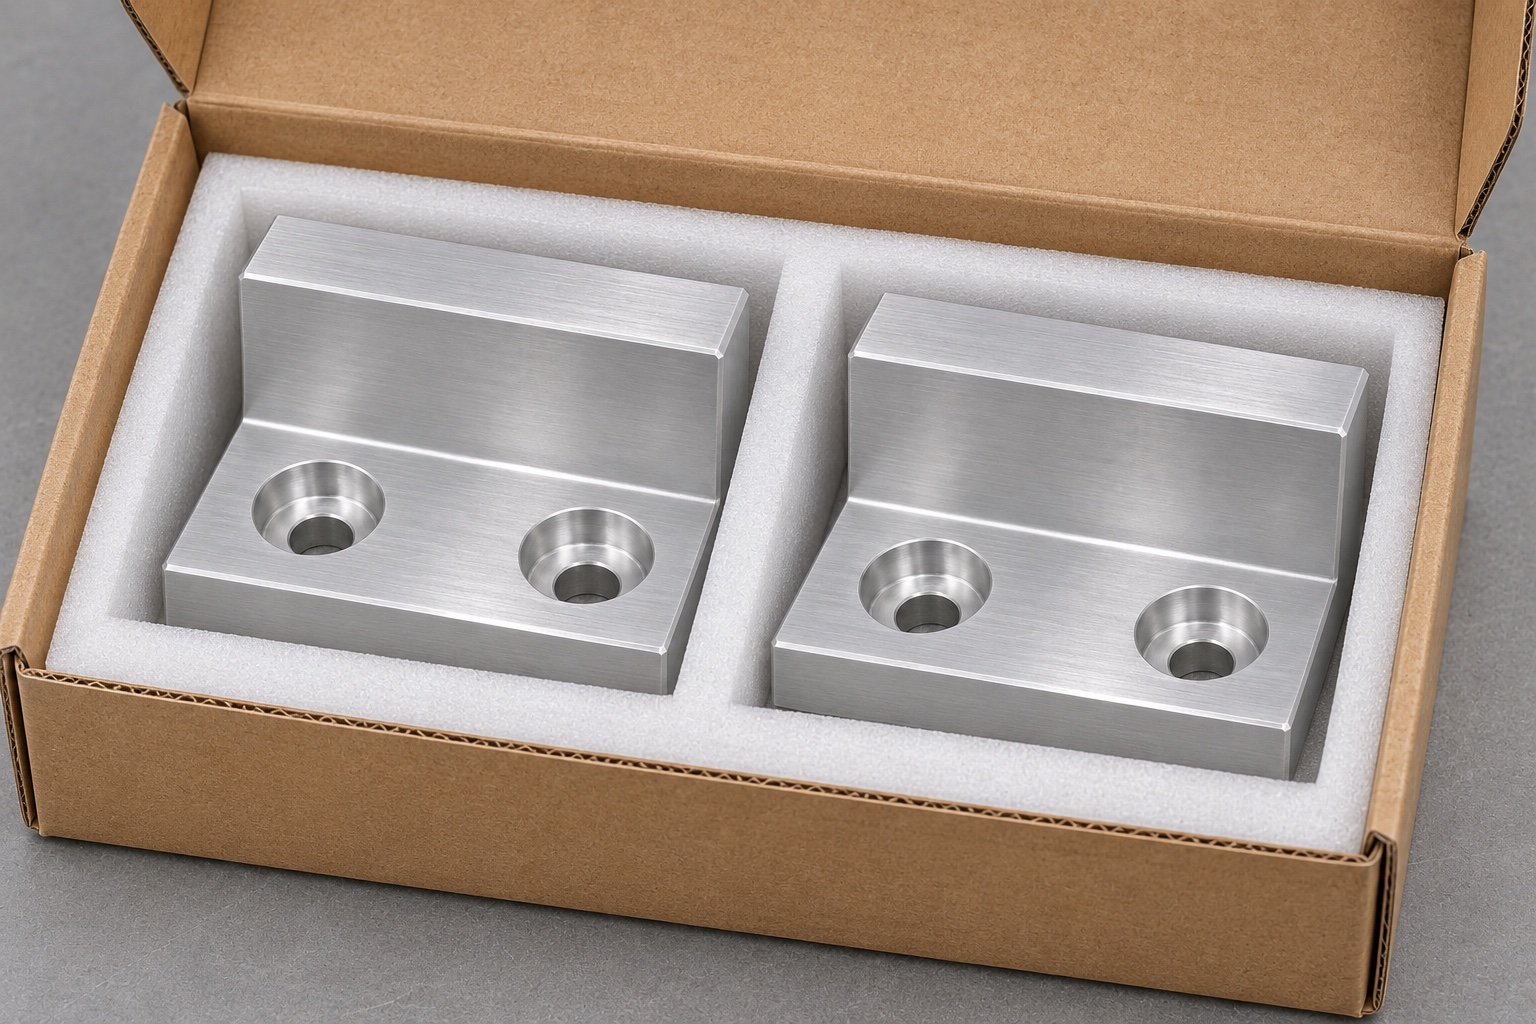
Un carro de ultrasonido puede llevar equipos y accesorios en un chasis con anclajes específicos. En este ejemplo, una bandeja se desliza por un riel y llega a un tope mecanizado. El bloque de aluminio 6061 tiene un resalte de contacto, una base plana y dos orificios con alojamiento cilíndrico. No es un freno ni una retención de transporte. El objetivo del mecanizado es situar la cara de tope según el plano y dejar espacio para los tornillos previstos.
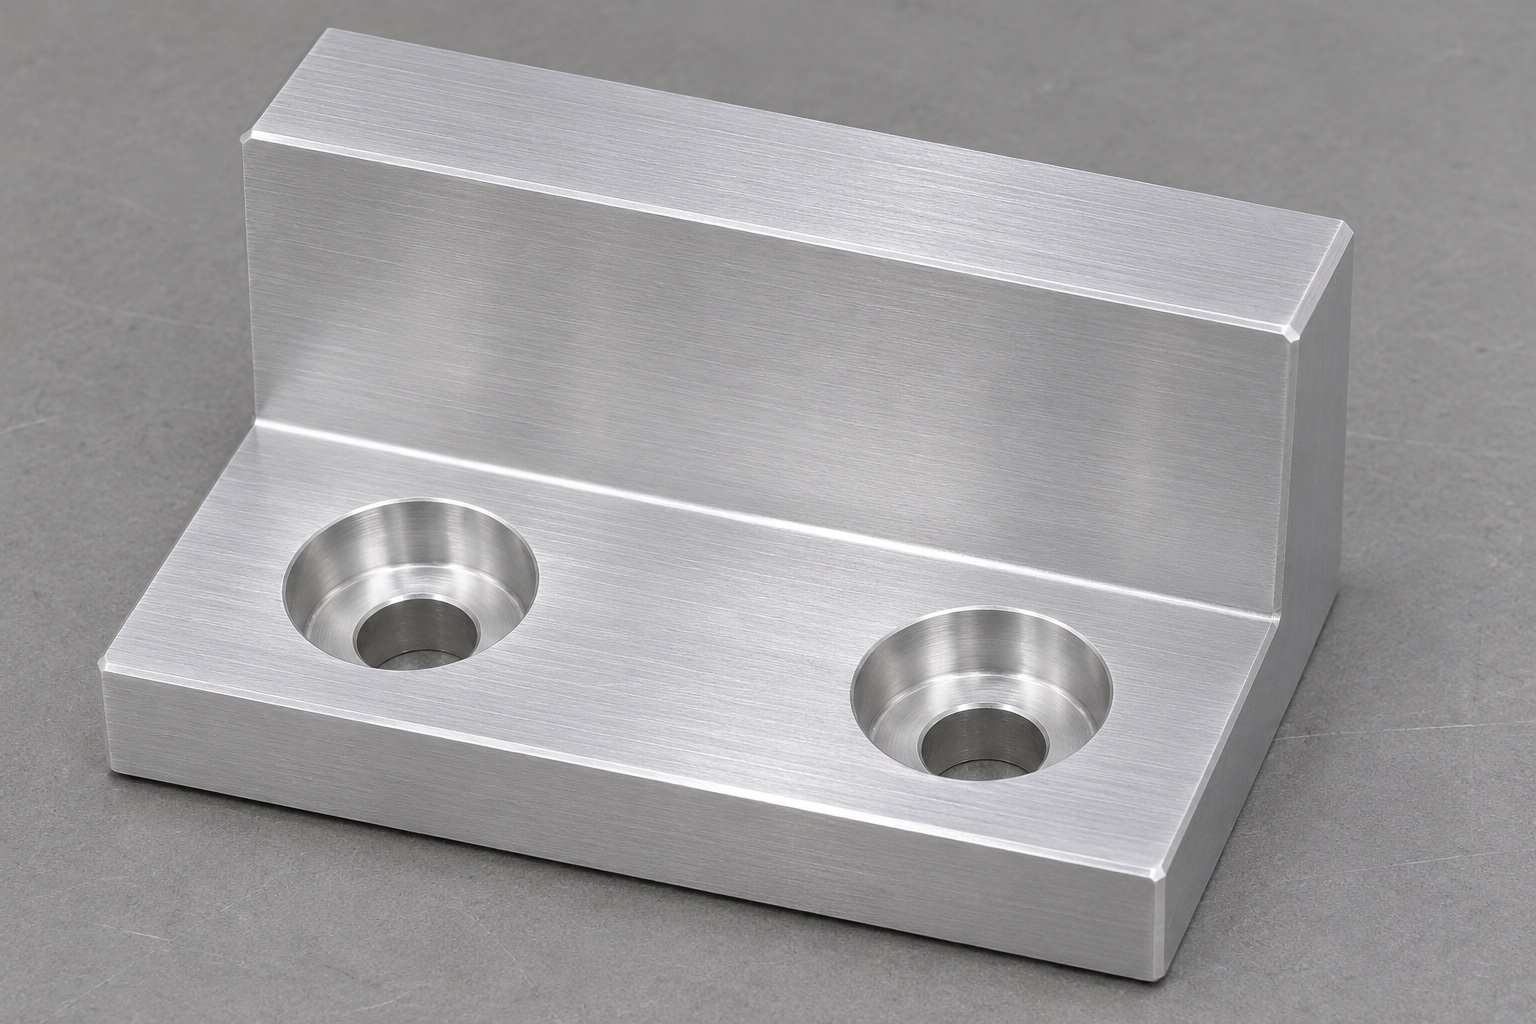
Identifique las superficies que determinan el tope.
Analice el recorrido de la bandeja hasta el punto en que entra en contacto con el tope. El lateral de la cabeza de un tornillo, el radio de una esquina decorativa o una brida adyacente no deben ser el primer punto de contacto, a menos que el plano de montaje así lo especifique. Identifique la cara del resalte que define la posición y la superficie de la base que se apoya sobre el riel. Si el bloque se posiciona mediante un pequeño escalón, represéntelo como una interfaz con una profundidad y una holgura lateral definidas. Estas referencias son útiles tanto para la elaboración de presupuestos como para verificar que la posición del tope no esté determinada por un punto sobresaliente no previsto.
Defina por separado las cotas del ajuste al riel y la posición de contacto.
Un tope de extremo puede quedar perfectamente asentado sobre el riel y, aun así, hacer que la bandeja se detenga en una posición incorrecta a lo largo del mismo. Especifique la longitud desde el elemento de posicionamiento hasta la cara de contacto operativa e indique las dimensiones del riel complementario que determinan la orientación. Una verificación de holgura realizada en un solo lado, utilizando una muestra de riel cualquiera, no permite evaluar la totalidad de la cadena de tolerancias. Compare las condiciones extremas (máxima y mínima permitidas) o, cuando proceda, utilice un par de dispositivos de control (calibres límite) debidamente documentados. El plan de inspección debe diferenciar la posición de la cara, el espaciado entre orificios y la perpendicularidad de las superficies de contacto. Agrupar estos parámetros bajo una tolerancia genérica oculta la causa raíz de cualquier problema de montaje.
Seleccione una secuencia de fresado que utilice referencias (datums) accesibles.
Para un prototipo, mecanice la base de montaje y una referencia lateral sobre una pieza en bruto estable. Utilice estas referencias para fresar el escalón y el rebaje adyacente a la superficie de contacto operativa. Asegúrese de que el material sobrante y los elementos de sujeción no interfieran con la trayectoria de la herramienta; asimismo, utilice un soporte adecuado al mecanizar los alojamientos para los elementos de fijación. Si la referencia lateral debe eliminarse posteriormente, emplee un dispositivo para transferir dicha referencia o modifique la secuencia de mecanizado. Tras retirar la pieza, verifique que el escalón mantenga su perpendicularidad respecto a la base de referencia especificada. El fresado CNC por sí solo no garantiza esta relación si los dispositivos de sujeción y el plano técnico toman como referencia superficies distintas.
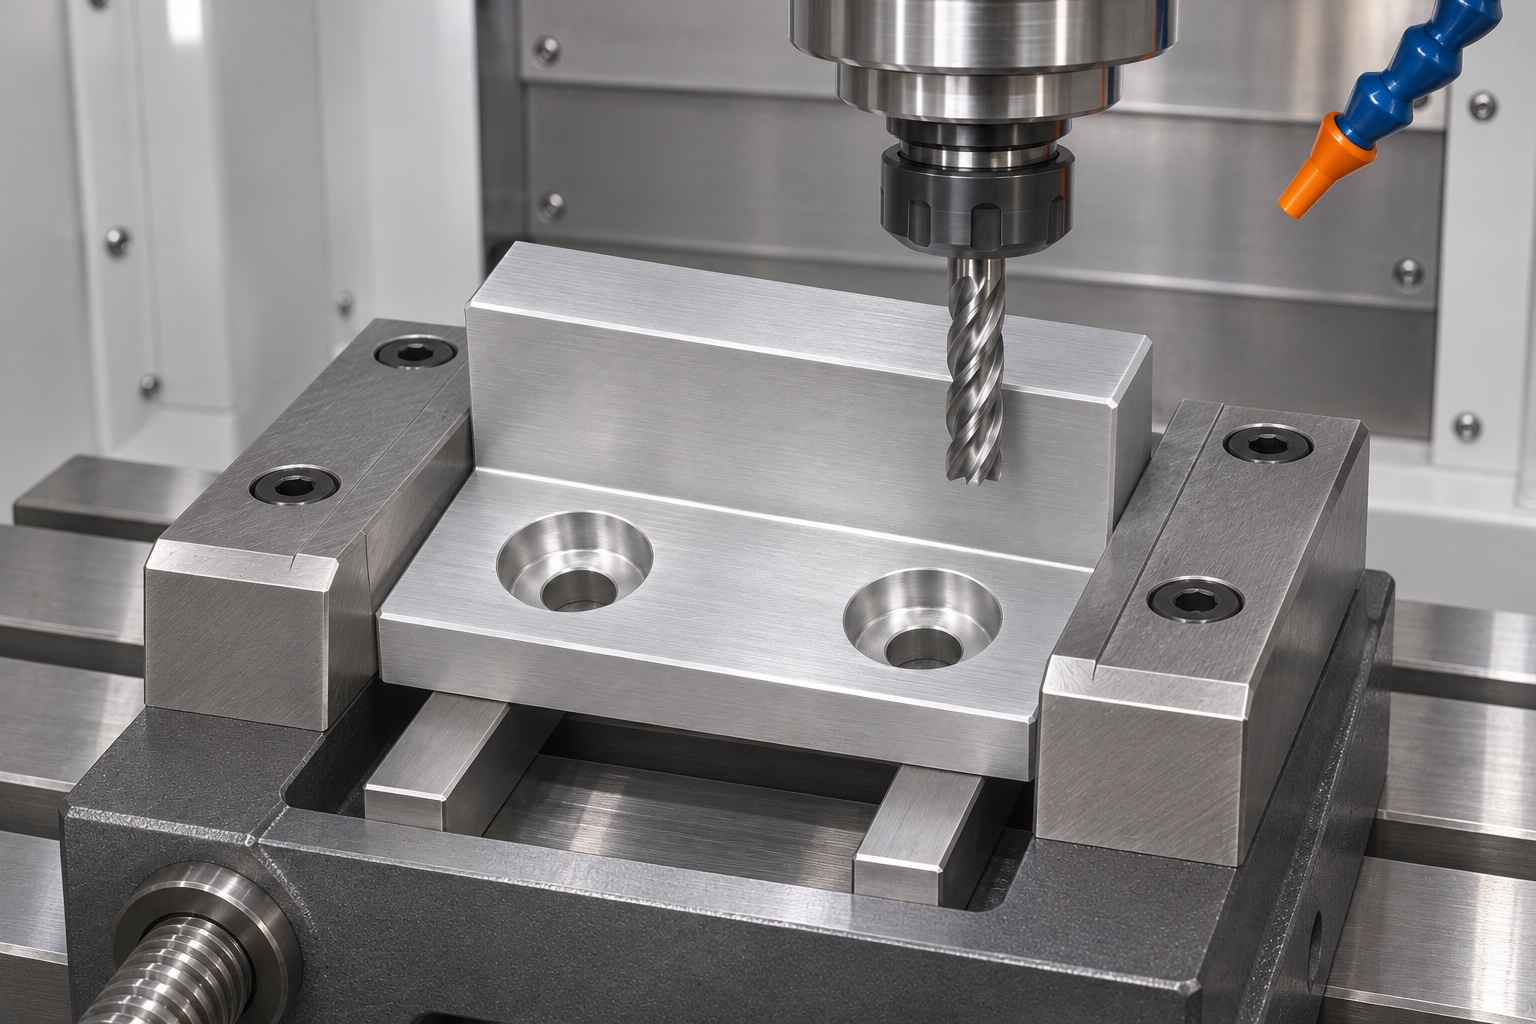
Tenga en cuenta el radio de la herramienta y las esquinas de las piezas complementarias.
Una esquina interior fresada suele conservar el radio de la herramienta de corte. Si el riel o el borde de la pieza complementaria presenta un radio de esquina menor, este podría entrar en contacto con el material sobrante, impidiendo que el tope se asiente correctamente sobre su base. Identifique cualquier posible interferencia en el modelo y defina un rebaje adecuado o ajuste el diseño del borde complementario, en lugar de recurrir al limado manual de las piezas durante el montaje. En el escalón de contacto, asegúrese de que cualquier chaflán quede fuera de la zona de contacto plana requerida. Inspeccione ambas transiciones. Si un borde operativo debe mantenerse afilado (dentro de unos límites específicos), indique esta excepción claramente junto a la nota general sobre los bordes.
Asegúrese de que los alojamientos para los elementos de fijación permanezcan funcionales.
Los alojamientos cilíndricos permiten mantener las cabezas de los tornillos por debajo del contorno de un accesorio deslizante. Especifique la profundidad y el diámetro del alojamiento en función del elemento de fijación real y sus tolerancias. Confirme que el espesor restante en la base del alojamiento y el soporte para la cabeza del tornillo sean aceptables para el diseñador del conjunto. El hecho de que la cabeza quede al ras no garantiza por sí solo un acoplamiento correcto, un comportamiento adecuado durante el apriete o la resistencia necesaria. Elimine las rebabas en la salida inferior y verifique que ningún recubrimiento obstruya los orificios de paso. Al revisar el plano, solicite información sobre el tipo de tornillo, las condiciones de instalación y cualquier restricción de acceso para herramientas especiales; no asuma que todos los elementos de fijación con el mismo diámetro nominal son intercambiables.
Especifique el acabado del aluminio considerando el estado del componente una vez ensamblado.
Indique el estado del material base (aleación 6061) y cualquier proceso de anodizado u otro tipo de acabado especificado. Señale las superficies cuyas dimensiones deben mantenerse tras la aplicación del acabado, y especifique qué áreas pueden quedar sin tratar (enmascaradas), así como las marcas de sujeción o variaciones en la apariencia que sean admisibles. Dado que un acabado puede alterar las dimensiones de un escalón de posicionamiento o de un orificio, contemple tolerancias adicionales solo si existe un plan de proceso aprobado. No deduzca el espesor del acabado ni la resistencia a agentes de limpieza basándose únicamente en la designación de la aleación. Si la exposición a agentes de limpieza o el desgaste son factores relevantes, el propietario del equipo deberá establecer los requisitos aplicables y el método de validación. Mantenga estos criterios separados de la aceptación dimensional de la pieza mecanizada.
Inspeccione la cara de tope tomando como referencia el riel.
Apoye la base sobre un dispositivo de sujeción que replique la referencia indicada en el plano. Verifique la posición y orientación del escalón (hombro) utilizando un medidor de altura, un comparador o un sistema de medición por coordenadas. Realice mediciones independientes para la profundidad del alojamiento cilíndrico, la disposición de los orificios pasantes y el escalón de posicionamiento. Si el plano de contacto es pequeño, seleccione puntos lo suficientemente alejados entre sí para detectar errores angulares, evitando cruzar los bordes achaflanados o redondeados. Documente la configuración de la medición y cualquier comprobación de repetibilidad. Aunque el hecho de que una pieza encaje en un riel ensamblado constituye una prueba válida, la medición directa permite identificar qué característica específica requeriría una revisión en caso de que la pieza no encaje en otro riel.
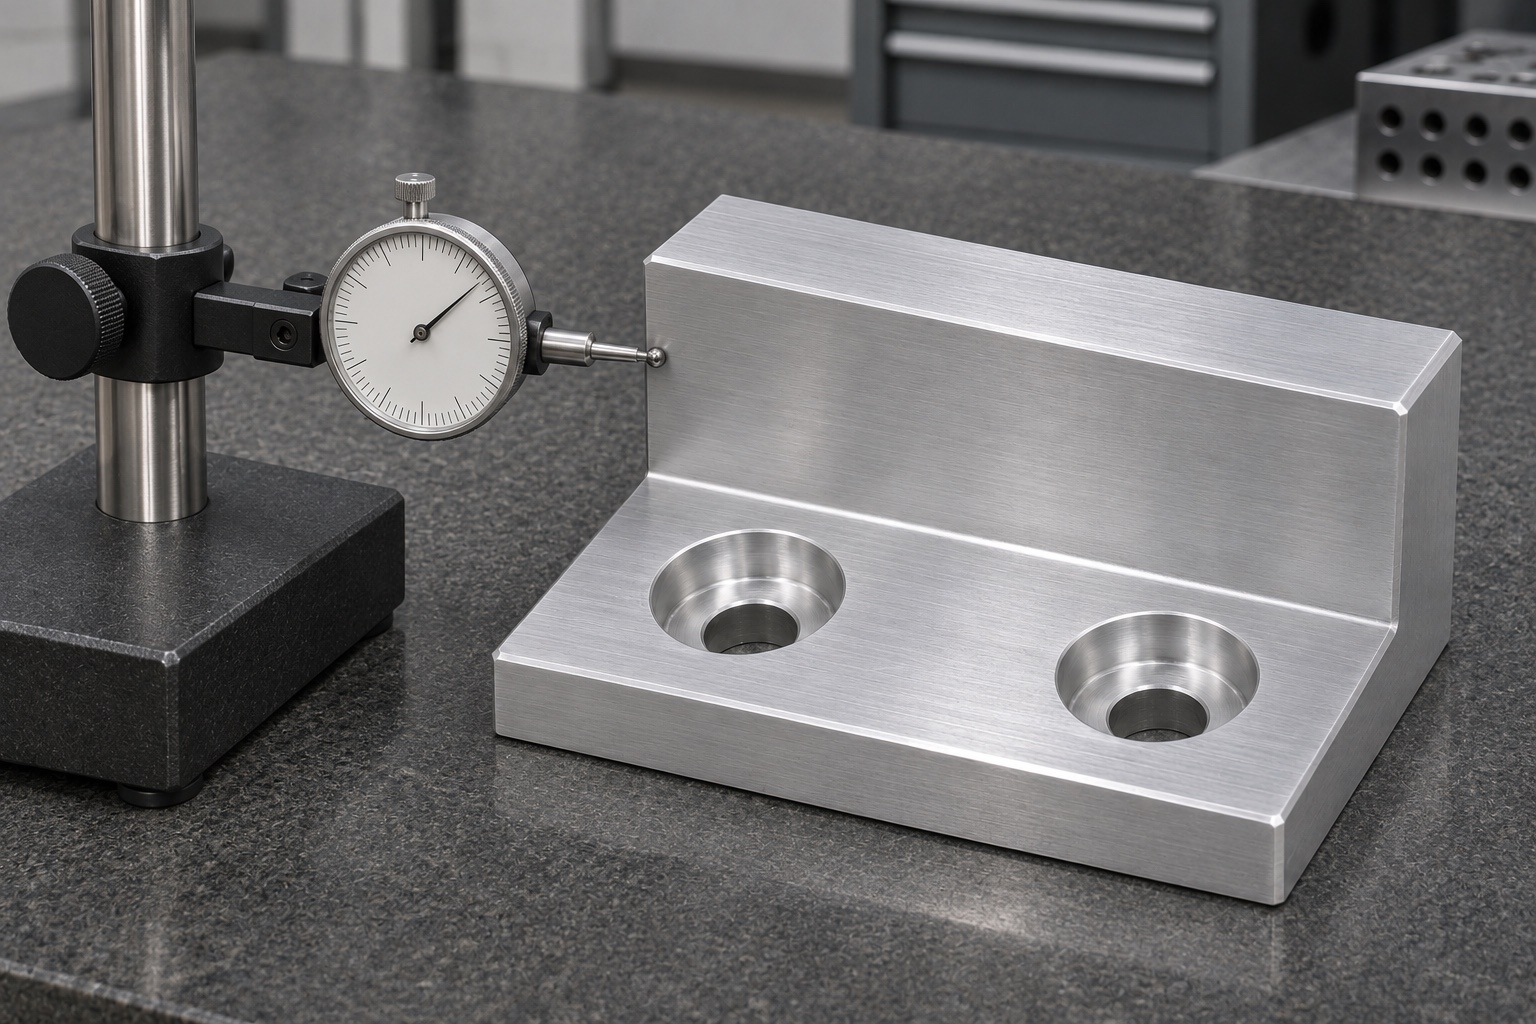
Realice una verificación controlada del desplazamiento del accesorio.
Utilice un segmento representativo del riel y un elemento sustituto (simulador) del soporte mecánico para comprobar el acercamiento final y el contacto. Desplace el elemento sustituto manteniendo la holgura acordada y observe si se detiene en el escalón previsto, en lugar de chocar contra la cabeza de un tornillo. Registre la orientación, la ubicación de contacto y la revisión del dispositivo de sujeción (útil). No aplique cargas de impacto durante una prueba dimensional, ni interprete un deslizamiento suave como un indicador de resistencia. El diseñador del equipo establece los requisitos de retención, impacto y carga, y realiza pruebas en el ensamblaje real cuando es necesario. Esta verificación solo aborda una condición específica de ajuste mecánico.
Establezca un protocolo para la primera pieza que sea válido para pedidos recurrentes.
Para prototipos y producciones de bajo volumen, registre la revisión del plano, la referencia del dispositivo de sujeción, el lote de material y el estado del acabado. Antes de utilizar la primera pieza para evaluar el ajuste en el ensamblaje, verifique la base de montaje, los escalones y los resaltes (hombros). Si el acabado se subcontrata, compare —cuando el plano lo exija— las dimensiones que podrían verse alteradas antes y después del proceso de acabado. Para lotes posteriores, acuerde realizar nuevas verificaciones de la primera pieza tras cualquier modificación en el dispositivo de sujeción o en el recubrimiento, y defina cómo se segregarán las piezas en caso de detectar algún problema. Un registro trazable permite distinguir si una desviación se debe a un error en la configuración, a una discrepancia en la revisión del plano o a una variación en el riel de acoplamiento.
Solicite un presupuesto para la pieza incluyendo la información real sobre los rieles y los elementos de fijación.
Para solicitar fresado CNC a medida de piezas para carros médicos, entregue el modelo, el plano, el perfil del riel y los datos de los tornillos. Separe las cantidades de prototipos y lotes recurrentes. Indique si necesita un útil de prueba, una verificación entre caras o un registro del recubrimiento. Destaque dónde pueden afectar al asiento los arañazos, las rebabas o el exceso de acabado. Identifique las holguras y acabados aún sin definir para que la cotización exponga sus premisas.
Proteja tanto la base como el resalte elevado.
Durante el transporte, un tope elevado puede rozar la base de montaje de otra pieza. Mantenga las piezas en compartimentos separados o envueltas individualmente en materiales no abrasivos, asegurándose de que nada quede adherido a las superficies funcionales. Si la apariencia del acabado es importante, acuerde qué partes del embalaje pueden entrar en contacto con la pieza y cómo se inspeccionarán las superficies al recibirla. Etiquete el contenedor indicando el número de pieza, la revisión y el lote, e incluya cualquier documentación requerida sobre inspección o acabado. Una protección estándar no garantiza que un embalaje sea estéril ni certifica el cumplimiento de especificaciones de limpieza; dichas condiciones deben definirse y verificarse por separado.
FAQ
¿Este componente sustituye al freno de un carro para equipos de ultrasonido?
No. Se trata de un tope de desplazamiento para un riel de accesorios definido mediante planos técnicos. El frenado, la sujeción durante el transporte, la resistencia a impactos y la seguridad general del carro son aspectos que requieren un diseño y una evaluación independientes.
¿Qué superficie debe tomarse como referencia para la inspección?
Utilice la base y el lateral (o escalón) que el plano técnico especifica como referencias de montaje. Verifique el tope funcional a partir de dichas referencias, no de una superficie cuya función sea meramente estética.
¿Por qué medir la profundidad del alojamiento cilíndrico después del acabado?
Dado que el plano técnico se refiere al estado final de la pieza, el proceso de acabado puede alterar la holgura en el asiento y en los orificios. El elemento de fijación instalado debe permanecer dentro de los límites especificados tras completar todo el proceso.
¿Qué ocurre si el bloque oscila sobre el riel?
Antes de modificar las dimensiones de ajuste, compruebe si existen rebabas, interferencias en las esquinas, residuos o zonas sobredimensionadas. Verifique ambas piezas en contacto con respecto a los planos técnicos correspondientes y documente los puntos donde se produce el contacto.
¿Un deslizamiento suave sobre la mesa de trabajo demuestra la capacidad de carga?
No. Una prueba de deslizamiento suave solo permite observar el ajuste y la trayectoria de contacto bajo las condiciones específicas de la prueba. La resistencia mecánica, el comportamiento ante el uso repetido y la capacidad para soportar cargas durante el transporte requieren evaluaciones específicas.
¿Qué información ayuda a un proveedor a realizar una cotización precisa?
Proporcione la interfaz del riel, el elemento de fijación aprobado, el plano técnico y el modelo, la cantidad, el acabado, el estado final y la documentación de inspección requerida. Identifique explícitamente la cara de tope (hombro) y los chaflanes o redondeos permitidos en los bordes.
tanghangyun@oemach.com