
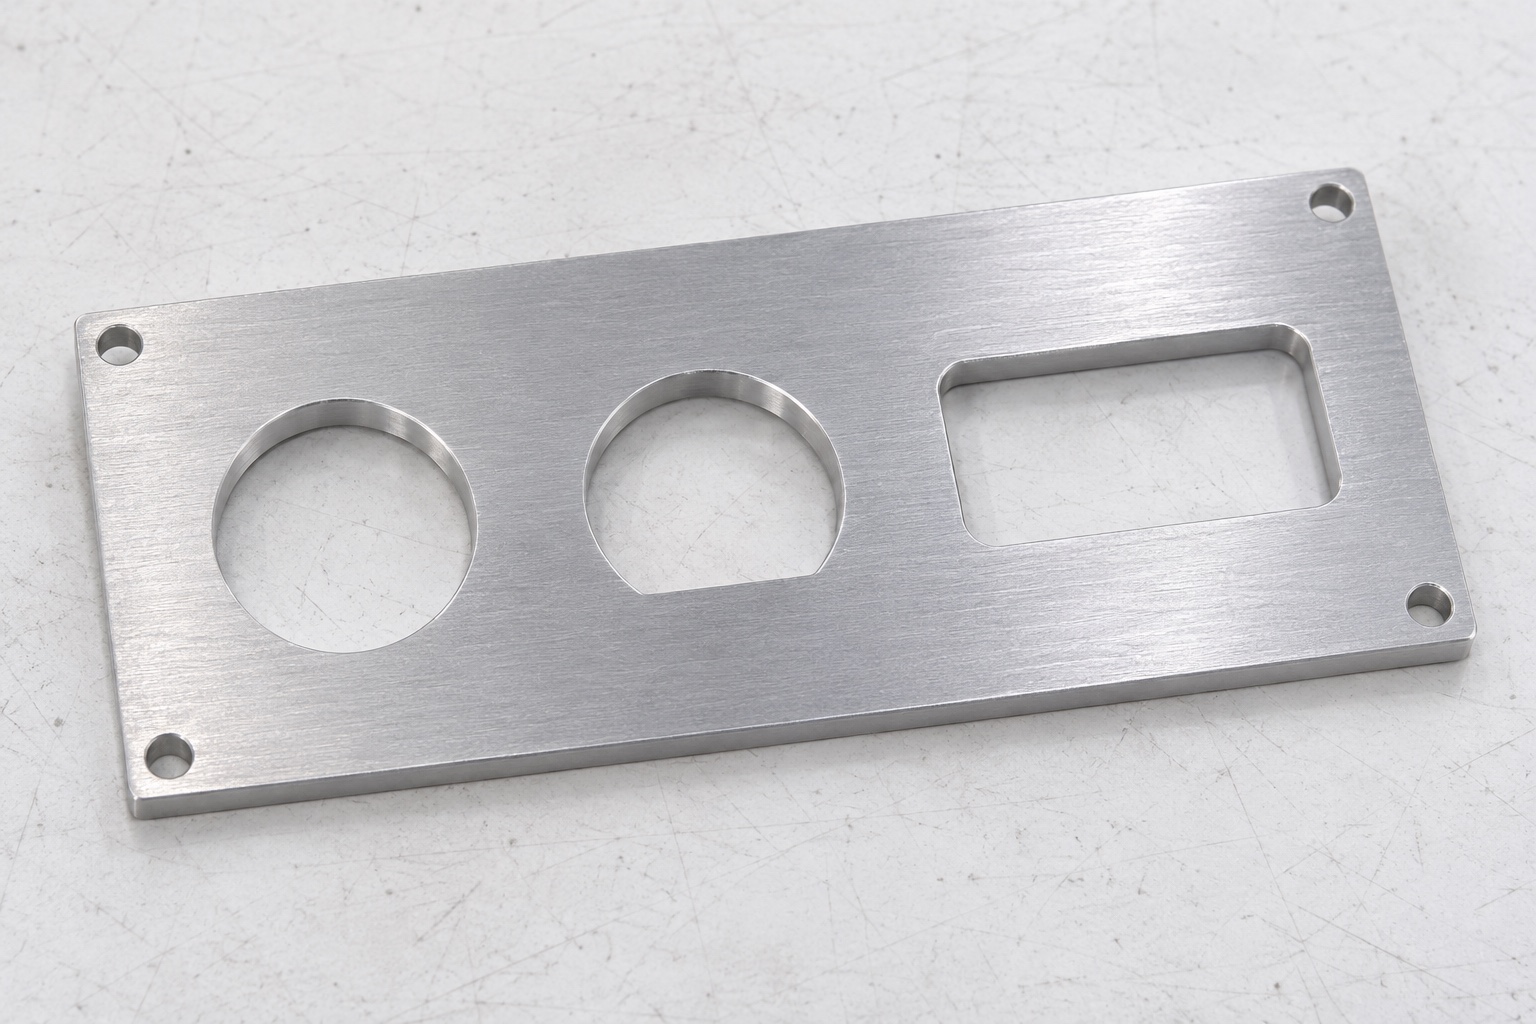
Die Platte vom vollständigen Audiometer unterscheiden
Eine Anschlussplatte ordnet Öffnungen und Befestigungspunkte in einem tragbaren Audiometer an. Ihre Bearbeitung kann Position und Orientierung von Steckverbindern festlegen, belegt aber weder akustische Genauigkeit noch Kalibrierung oder Sicherheit des Instruments. Dieser Leitfaden zur Aluminium-CNC-Bearbeitung behandelt die mechanische Schnittstelle und deren Prüfung. Elektronische Schaltungen oder ein klinisches Gerätedesign werden nicht bewertet. Der Besteller muss angeben, welche Komponenten die Platte durchdringen und welchen Raum sie dahinter benötigen. Diese Abgrenzung ermöglicht eine prüfbare Fertigungsanfrage. Sie verhindert zugleich, dass eine Beschreibung des gefrästen Teils unbemerkt zu einer Aussage über Eigenschaften des vollständigen medizinischen Geräts wird, für die andere Nachweise erforderlich wären.
Vorderseite, Rückseite und Blickrichtung kennzeichnen
Bei einer einfachen rechteckigen Außenkontur können Vorder- und Rückansicht austauschbar wirken. Eine Verdrehsicherung oder ein asymmetrisches Lochbild kann jedoch bei falscher Blickrichtung gespiegelt interpretiert werden. Die Zeichnung muss deshalb Seiten, Bezüge und Ansichtsrichtung eindeutig benennen. Positionen folgen einem freigegebenen Ursprung und nicht der zufälligen Lage eines Bildschirmbildes. Zusätzlich wird festgelegt, welche Fläche an der Gehäusestruktur anliegt. Diese Vorarbeit schützt vor einer gespiegelten Verteilung, bei der einzelne Durchmesser und lokale Abstände stimmen, die vorgesehenen Komponenten aber nicht in der richtigen Richtung eingebaut werden können. Programmierung, Prüfung und Montage benötigen dafür dieselbe Orientierung und dürfen sich nicht auf unterschiedliche Ansichtsannahmen verlassen.
Jede Öffnung vollständig definieren
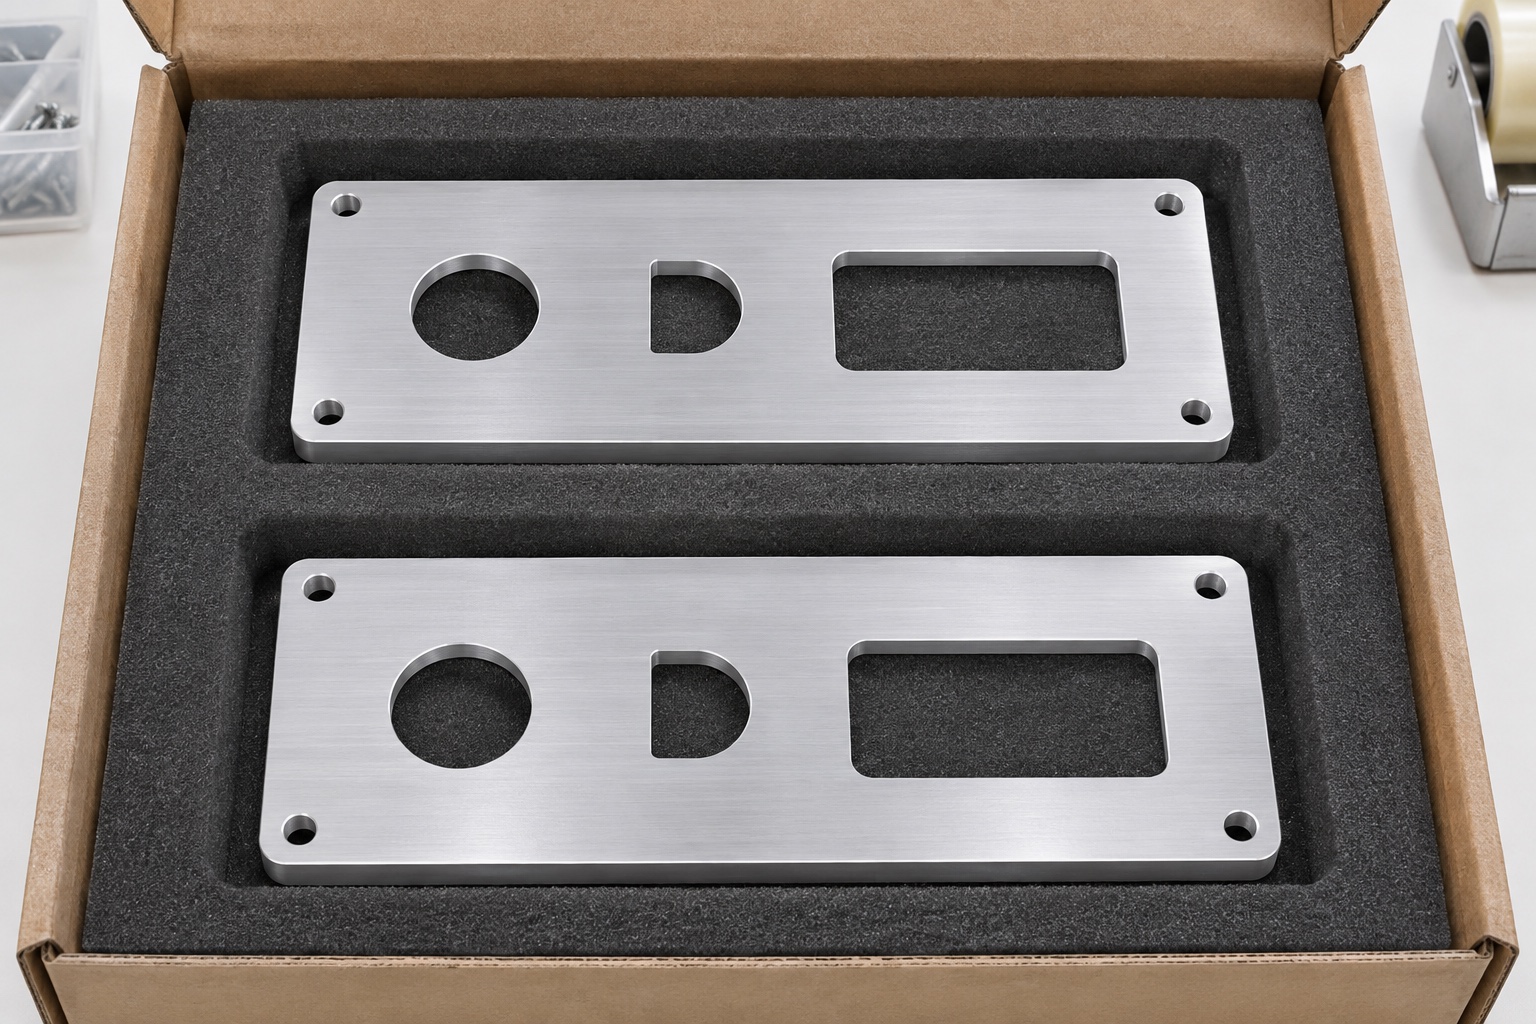
Eine runde Öffnung, ein D-förmiger Ausschnitt und ein rechteckiges Fenster benötigen unterschiedliche Beschreibungen. Bei der D-Form sind Größe, Lage und Richtung der geraden Fläche erforderlich. Das Fenster braucht passende Abmessungen und verträgliche Innenradien. Die Prüfung unterscheidet die nutzbare Durchgangskontur von Eintritt, Kanten und gegebenenfalls örtlichen Stufen. Ein nomineller Steckverbinderdurchmesser reicht zur Definition der ganzen Platte nicht aus. Ein freigegebenes Modell des durchgesteckten Körpers kann die Abstimmung erleichtern; Toleranzen und Abnahme folgen aus der Zeichnung. Erst auf dieser Grundlage werden Werkzeug und Bearbeitungspfad ausgewählt. Andernfalls könnte ein leicht zugängliches Einzelmaß geprüft werden, während die tatsächlich entscheidende Kontur noch unklar ist.
Den rückseitigen Bauraum mit betrachten
Ein Steckverbinder, der durch die Vorderseite passt, hat damit noch nicht ausreichend Platz auf der Rückseite. Körper, Mutter und Rückhalteelemente können mit Nachbarteilen oder dem Gehäuse kollidieren. Wenn diese Volumen das Plattendesign bestimmen, benötigt die Herstellbarkeitsprüfung deren freigegebene Geometrie. Eine Frontaufnahme liefert dazu keine vollständige Information. Ein geometrischer Vergleich mit Modellen oder inerten Referenzen kann ohne elektrische Verbindung erfolgen. Anforderungen an elektrische Funktion und Wartung bleiben bei der verantwortlichen Geräteentwicklung. Der Fertiger muss dagegen wissen, welche Flächen und Freiräume die mechanische Schnittstelle bestimmen. So wird der Unterschied zwischen einer lokal passenden Öffnung und einer räumlich tatsächlich montierbaren Komponente nachvollziehbar.
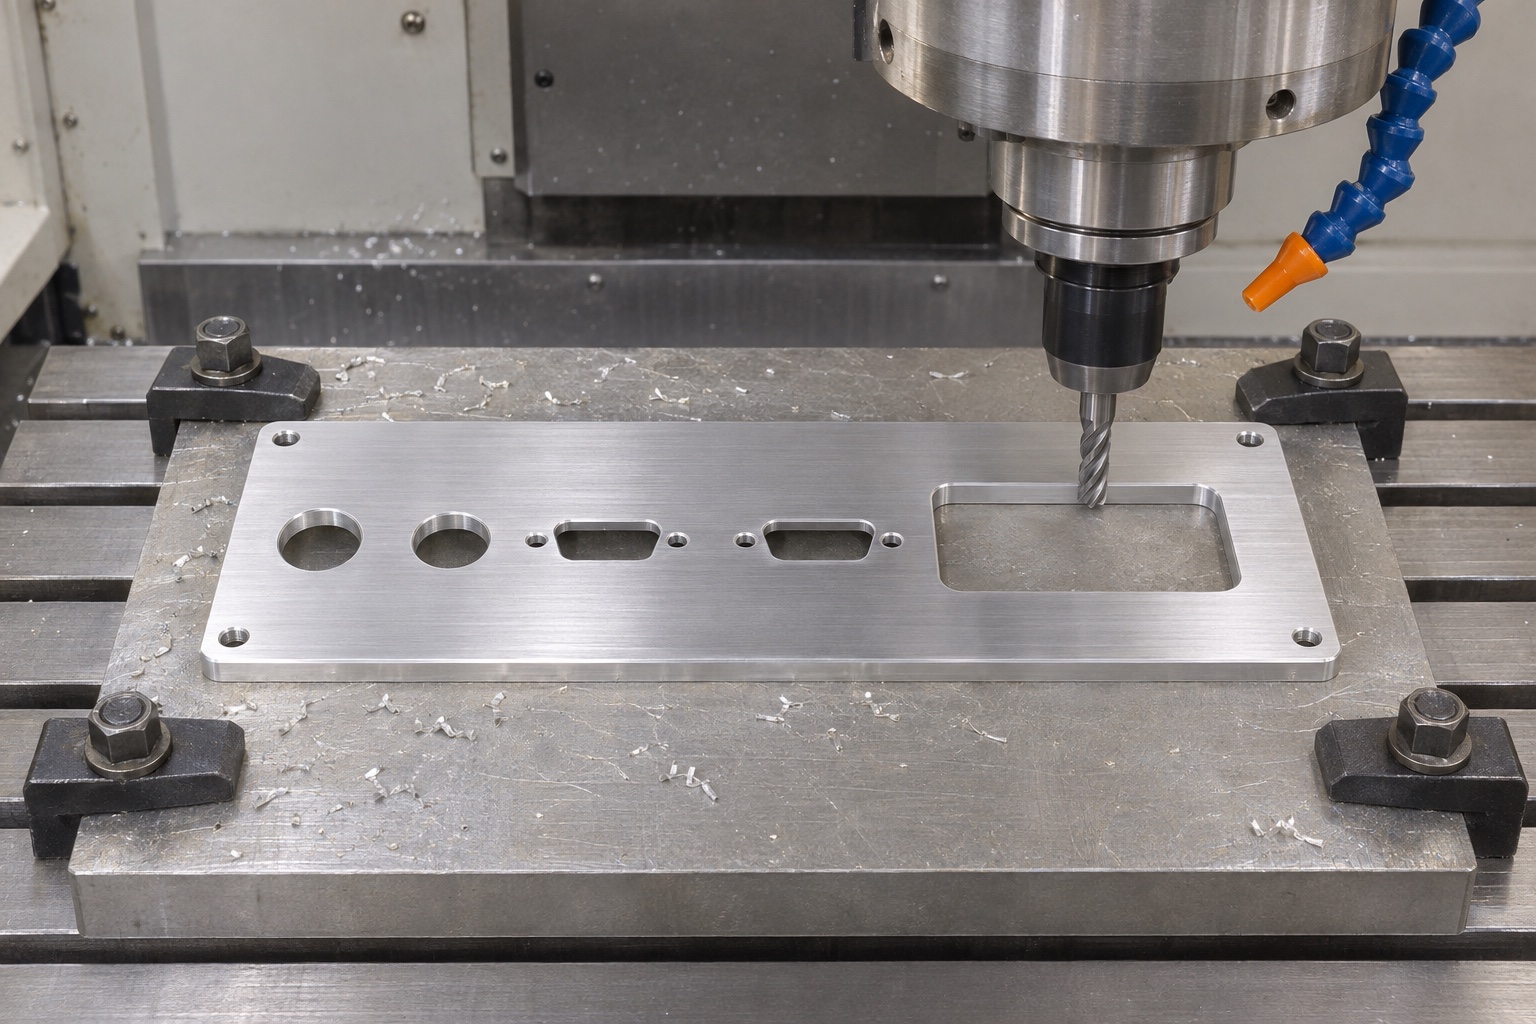
Legierung, Zustand und endgültige Oberfläche festlegen
Die Angabe 6061 wird durch den geforderten Werkstoffzustand, die Lieferform und den Endzustand des Projekts ergänzt. Eine silberne Oberfläche identifiziert weder Legierung noch besondere Nachbehandlung. Ist ein externer Oberflächenprozess vorgesehen, werden geschützte Zonen und die nach diesem Schritt geltenden Abnahmemaße angegeben. Aus Aluminium allein folgen keine bestätigten Eigenschaften zu Abschirmung, Erdung oder elektrischer Durchgängigkeit. Solche Funktionen benötigen eigene Anforderungen und Nachweise. Für ein Angebot zum 6061-Präzisionsfräsen sind optische Wünsche, Oberflächenschutz, Endmaße und besondere Kontaktbedingungen getrennt zu nennen. Dadurch wird deutlich, was der Fertiger herstellen und prüfen soll und welche weitergehenden Aussagen nicht durch den Werkstoffnamen abgedeckt sind.
Die Platte unterstützen, ohne Formfehler zu verdecken
Die Aufspannung soll Werkzeugzugang ermöglichen und darf nicht stillschweigend eine andere freie Form unter Klemmkraft verbergen. Dicke, Außenmaß und Verteilung der Fenster beeinflussen die passende Strategie. Eine Opferplatte oder geeignete Unterstützung kann Durchgangsschnitte erleichtern, ersetzt aber nicht die Prüfung von Kontakt und Lokalisierung. Auch Werkzeugauslauf und mögliche Beschädigung der Rückseite sind zu betrachten. Der vereinbarte Prüfzustand muss erkennbar sein. Eine Platte ist nicht allein deshalb konform, weil sie während des Fräsens gegen eine ebene Vorrichtung gezwungen wird. Wird eine definierte Einbaubedingung verlangt, braucht sie eine reproduzierbare Beschreibung. Der Prüfbericht muss diese Bedingung von einer gewöhnlichen Bearbeitungsaufspannung unterscheiden können.
Gerade Flächen und Innenradien orientiert erhalten
Die Gerade einer Verdrehsicherungsöffnung wird auf die Plattenbezüge ausgerichtet und nicht bloß auf den ungefähren Mittelpunkt des Ausschnitts. Eine Winkelabweichung kann die Orientierung verhindern, obwohl der Steckverbinderkörper durch die Öffnung passt. Gefräste Fensterecken behalten werkzeugbedingte Radien, die mit dem Gegenstück verträglich sein müssen. Benötigte Freistellungen werden konstruktiv freigegeben. Das ganze Fenster zu vergrößern ist keine automatische Lösung für einen örtlichen Kontakt, weil dadurch Auflage und Befestigung verändert werden können. Nach einer erlaubten Änderung müssen Modell und Zeichnung denselben Revisionsstand tragen. So wird eine praktische Erleichterung für den Fräser nicht zu einer unbeabsichtigten Funktionsänderung, die im Prüfplan unbemerkt bleibt.
Kanten auf beiden Seiten kontrollieren
Ein- und Austritte der Schnitte, Befestigungsbohrungen und Fensterecken benötigen Aufmerksamkeit. Ein rückseitiger Grat kann das Anliegen einer Mutter verhindern, selbst wenn die Vorderseite sauber aussieht. Das Finish entfernt lose Reste, ohne eine gerade Verdrehsicherungsfläche unerlaubt abzurunden oder die Öffnung aufzuweiten. Funktionelle Kantenbedingungen werden gezielt benannt. Eine saubere Erscheinung bestätigt weder elektrische Sicherheit noch klinische Sauberkeit. Wird ein besonderer Prozess benötigt, muss er mit eigenen Kriterien beauftragt werden. Die Bearbeitungsprüfung bleibt an konkrete Zonen gebunden und verwendet nicht die unbestimmte Anweisung, alles zu polieren. Dadurch wird das Risiko reduziert, dass eine gut gemeinte Nacharbeit eine für den Sitz wichtige Kontur verändert.
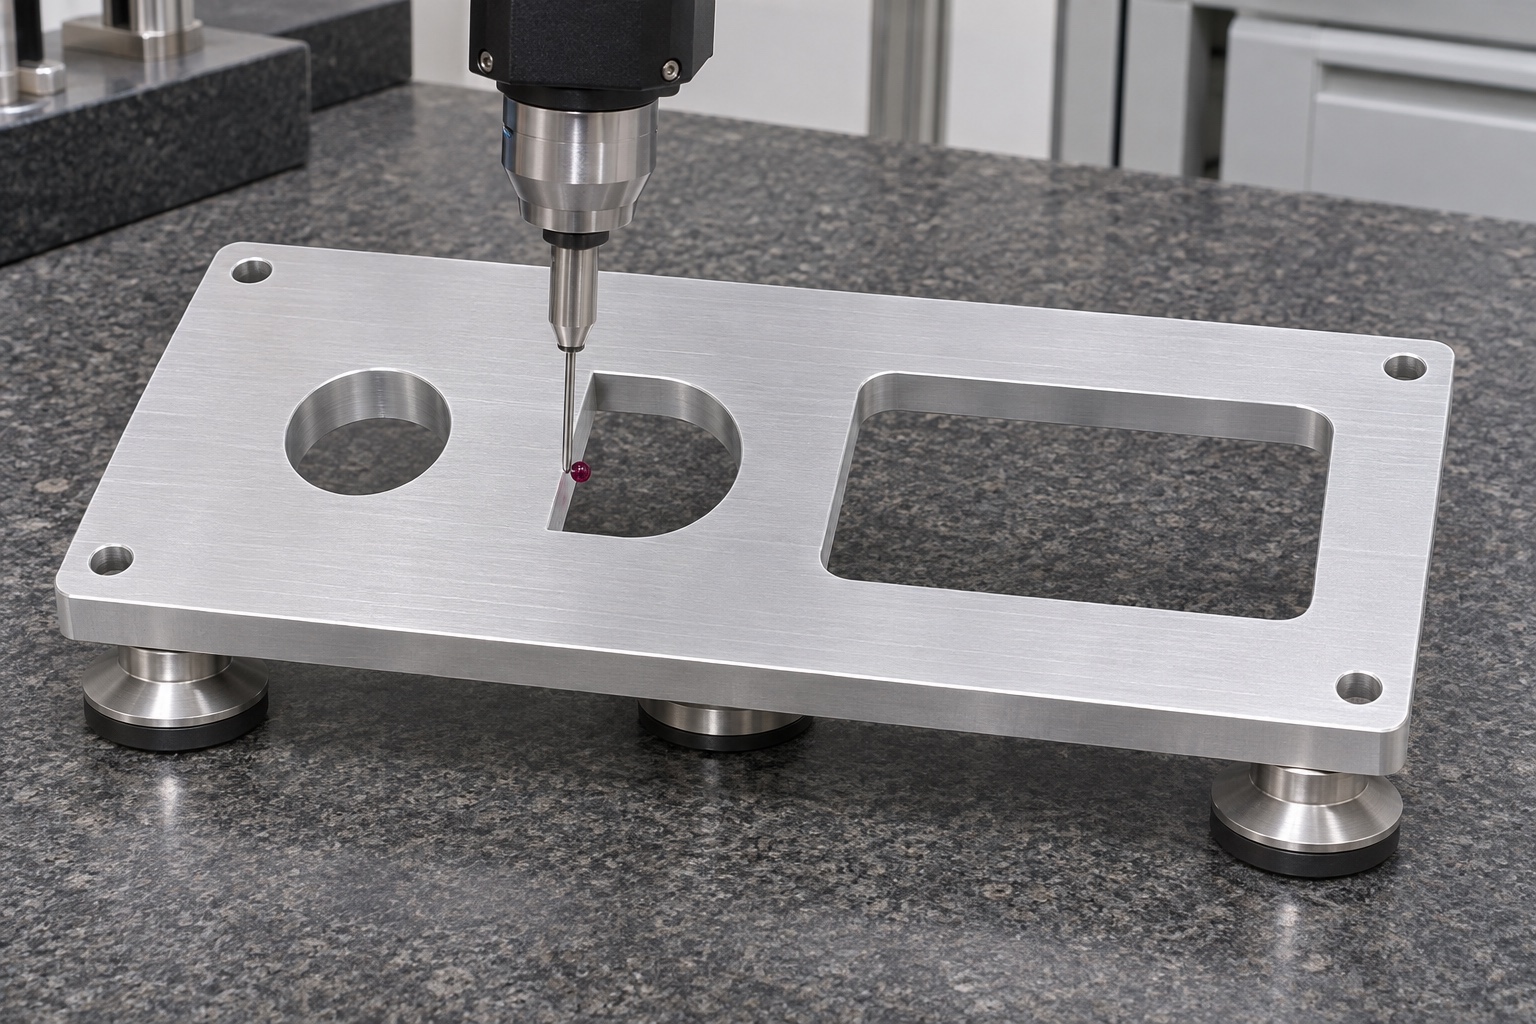
Lokale Konturen und das gesamte Lochbild messen
Die Maßprüfung trennt die Größe einer einzelnen Öffnung von ihrer Lage im vollständigen Muster. Ein passender Stift bestätigt nicht die Beziehung zum Rand oder zu benachbarten Ausschnitten. Gerade Verdrehsicherungsflächen benötigen eine Orientierungsprüfung. Für die Platte gilt außerdem der festgelegte Auflagezustand. Das gewählte Verfahren muss die entscheidenden Konturen erreichen und dabei die freigegebenen Bezüge erhalten. Ein realer Bericht nennt Revision und endgültigen Oberflächenzustand. Hier werden keine willkürlichen Toleranzen oder Messwerte einer nicht vorhandenen Produktion veröffentlicht. Ziel ist, dass jede Angabe eine definierte Zeichnungsanforderung beantwortet. Der medizinische Anwendungskontext allein erzeugt keine zusätzlichen Maße, die der Fertiger ohne Abstimmung annehmen dürfte.
Inerte Steckverbinder nur geometrisch vergleichen
Eine identifizierte inerte Steckverbinderreferenz kann Durchgang, Orientierung und rückseitigen Freiraum sichtbar machen. Dieser Vergleich erfolgt ohne elektrische Verbindung und ohne Betrieb eines klinischen Instruments. Er bestätigt weder akustische Kalibrierung noch Sicherheit, elektromagnetische Verträglichkeit oder Audiometerfunktion. Sein mechanischer Umfang wird ausdrücklich dokumentiert. Ein örtlicher Kontakt wird der betroffenen Kontur oder dem rückseitigen Volumen zugeordnet. Soll ein reales elektrisches System bewertet werden, benötigt dies einen gesonderten Plan unter geeigneter Verantwortung. Es gehört nicht unausgesprochen zu einer einfachen Fertigungsprüfung der Platte. Diese Trennung hilft auch bei Angebotsvergleichen, weil ein geometrischer Mustervergleich und eine vollständige Gerätebewertung unterschiedliche Leistungen und Voraussetzungen haben.
Vor dem Aufweiten eines Ausschnitts die Ursache prüfen
Lässt sich ein Steckverbinder nicht montieren, werden zunächst Vorder- und Rückansicht, Orientierung, Gerade, Radien, Grate, Endoberfläche und rückseitiges Volumen betrachtet. Ein vergrößerter Ausschnitt kann die ursprüngliche Kontaktursache verdecken und die nutzbare Auflage verkleinern. Auch die Referenzgeometrie selbst ist zu überprüfen. Liegt ein Konstruktionsproblem vor, bestimmt eine freigegebene Revision die Lösung. Bei einer Fertigungsabweichung gilt das vereinbarte Abweichungsverfahren. Beide Fälle werden nicht durch denselben undokumentierten Feilenstrich behandelt. So bleibt die Platte reproduzierbar. Außerdem lässt sich unterscheiden, ob eine lokale Kontur, ein verschobenes Lochbild oder eine gespiegelte Ansicht das Problem verursacht hat, bevor die ursprüngliche Geometrie unwiederbringlich verändert wird.
Flächen schützen und die Anfrage vervollständigen
Platten werden getrennt verpackt, damit Kanten nicht gegeneinander schlagen und sichtbare oder tragende Flächen geschützt bleiben. Verpackung darf die Platte nicht biegen oder Rückstände in Ausschnitten hinterlassen. Gewöhnlicher Transportschutz wird nicht als sterile Barriere bezeichnet. Eine Anfrage für medizinische Gerätebauteile enthält stimmige Zeichnung und Modell, Legierung und Zustand, Menge, Endoberfläche, Bezüge, Prüfumfang und Verpackungsanforderungen. Freigegebene Hüllkonturen von Steckverbindern und Gehäuse sind hilfreich, wenn sie den rückseitigen Platz bestimmen. Mit diesen Angaben kann der Lieferant offene Punkte erklären und den Bearbeitungsumfang bewerten. Eine nicht zum Panel gehörende Leistungszusage für das gesamte Audiometer wird dadurch weder benötigt noch sachlich gerechtfertigt.
FAQ
Reicht es, wenn der Steckverbinder durch die Öffnung passt?
Nein. Orientierung, Auflage, Befestigung und rückseitiger Bauraum gehören ebenfalls dazu. Eine lokal richtige Öffnung kann Teil eines falschen Musters sein oder hinter der Platte nicht sichtbare Kollisionen mit Nachbarteilen zulassen.
Warum müssen Vorder- und Rückansicht bezeichnet werden?
Ein asymmetrisches Muster oder eine gerade Verdrehsicherungsfläche kann gespiegelt interpretiert werden. Blickrichtung und Bezüge müssen deshalb ausdrücklich feststehen, damit Programmierung, Prüfung und Montage dieselbe Geometrie verwenden.
Sind vollständig scharfe Innenecken beim Fräsen selbstverständlich?
Nein. Ein zylindrischer Fräser hinterlässt Radien. Die Konstruktion muss passende Radien zulassen oder Freistellungen beziehungsweise ein anderes Verfahren freigeben. Eine allgemeine Vergrößerung des Fensters ist keine automatische Ersatzlösung.
Beweist eine Aluminiumoberfläche elektrische Durchgängigkeit?
Nein. Legierung und Erscheinungsbild reichen für Aussagen zu Erdung, Abschirmung oder Durchgängigkeit nicht aus. Sind diese Funktionen erforderlich, muss die Geräteverantwortung eigene Anforderungen und geeignete Verifikationsmethoden festlegen.
Validiert ein inerter Vergleich das Audiometer?
Nein. Er untersucht nur begrenzte mechanische Bedingungen. Ergebnisse zur Kalibrierung, elektrischen Sicherheit oder Akustik entstehen dadurch nicht. Die Gerätebewertung benötigt einen getrennten Plan und kann nicht aus dem Plattensitz abgeleitet werden.
Was ist vor dem Vergrößern einer kollidierenden Öffnung zu prüfen?
Ansicht, Orientierung, Gerade, Radien, Grate, Endoberfläche und rückseitiges Volumen werden überprüft. Auch die Referenz muss stimmen. Erst danach wird eine dokumentierte Korrektur oder eine freigegebene Konstruktionsänderung entschieden.
tanghangyun@oemach.com