
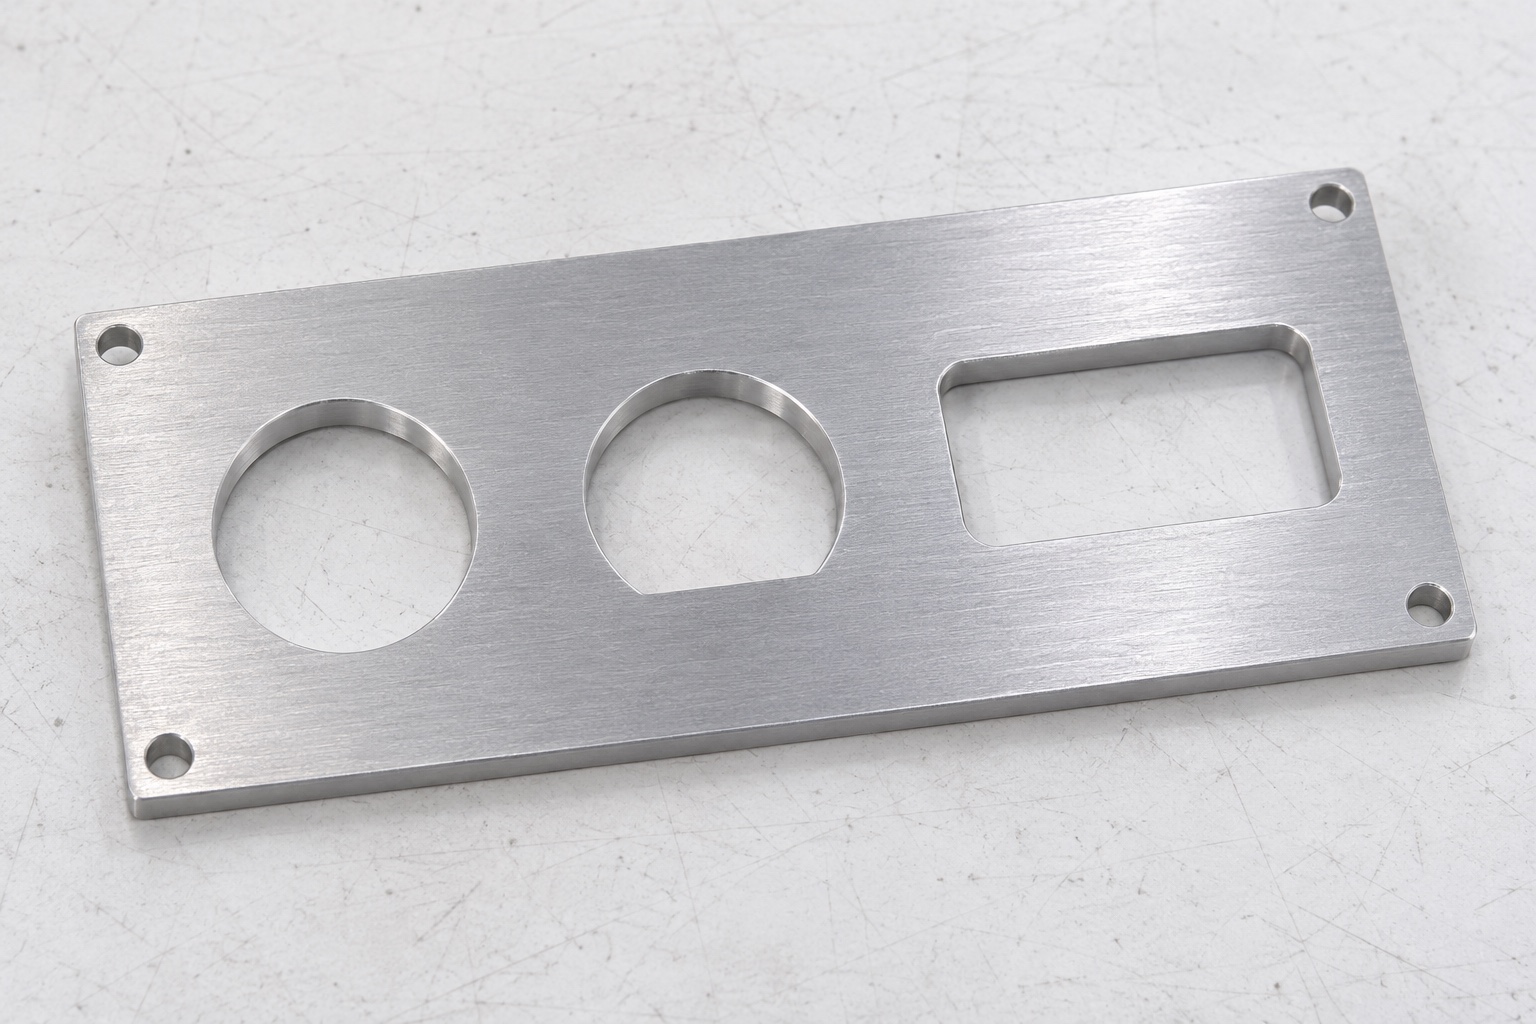
El panel es una interfaz, no un audiómetro validado
Un panel de conexión organiza aberturas y puntos de fijación en un audiómetro portátil. Su mecanizado puede definir dónde se montan conectores y cómo se orientan, pero una pieza conforme no demuestra precisión acústica, calibración ni seguridad del instrumento. Esta guía de mecanizado CNC de aluminio trata la interfaz mecánica y su inspección. No evalúa circuitos ni prescribe un equipo clínico. El comprador debe indicar qué componentes atraviesan el panel y qué espacio necesitan por detrás. Separar estas funciones permite pedir una pieza verificable sin convertir la descripción de fabricación en una afirmación de rendimiento del dispositivo completo.
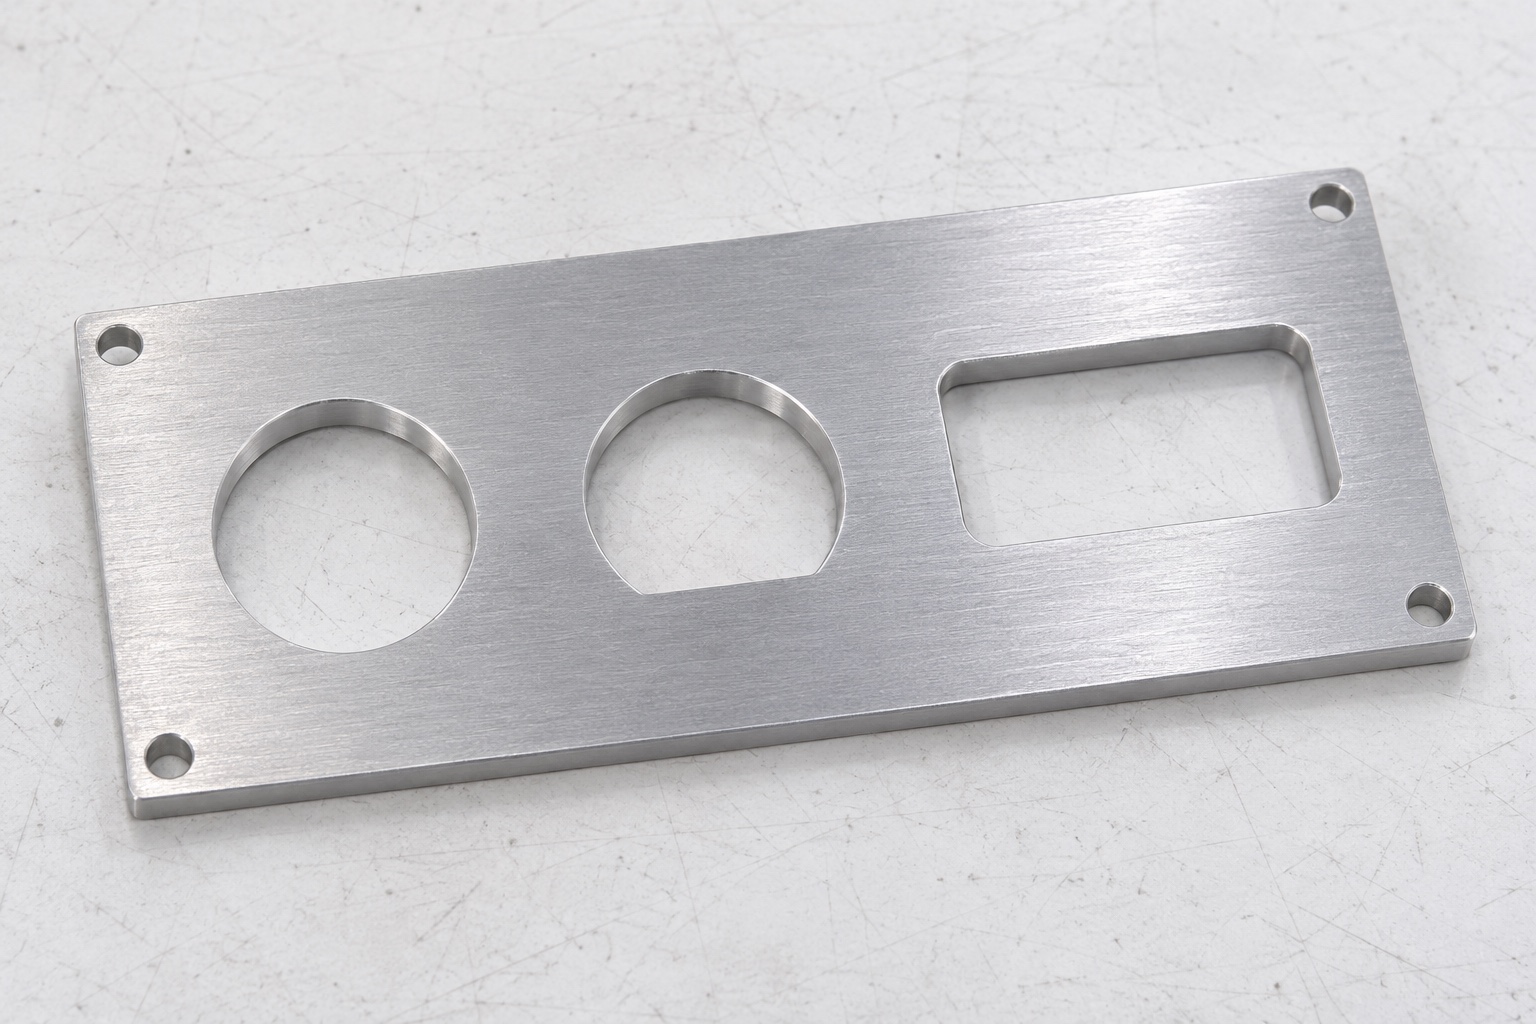
Identificar cara frontal, cara posterior y orientación
Las vistas de frente y desde atrás pueden parecer intercambiables cuando el panel tiene una forma exterior sencilla. Sin embargo, un recorte antigiro o un patrón asimétrico de fijación puede quedar invertido al interpretar la vista equivocada. El plano debe definir caras, referencias y dirección de observación. Las posiciones se relacionan con un origen aprobado, no con la orientación casual de una imagen. También conviene identificar qué superficie apoya en la carcasa. Este trabajo previo evita mecanizar una distribución reflejada que conserve todos los diámetros y distancias locales, pero no permita montar los componentes en la dirección prevista.
Especificar cada abertura como una geometría completa
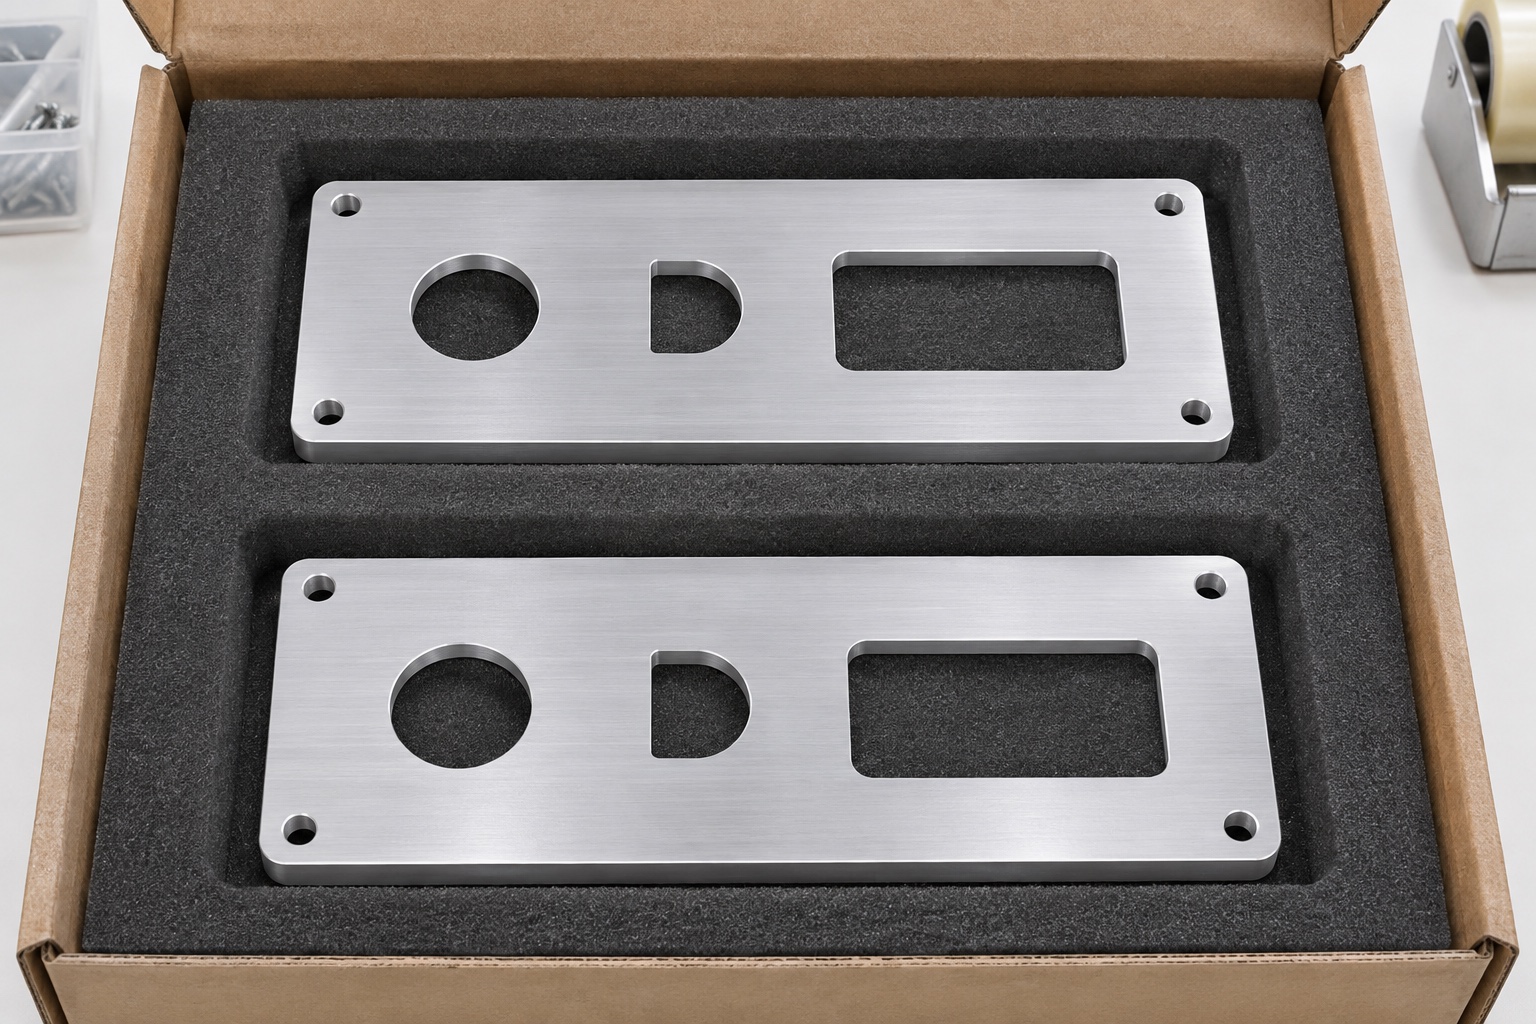
Una abertura circular, otra con una cara plana y una ventana rectangular no se controlan de la misma forma. El recorte en D requiere tamaño, posición y orientación de su zona plana. La ventana necesita dimensiones y radios de esquina compatibles con el elemento acoplado. La revisión debe distinguir contorno útil, entrada y cualquier escalón local. No basta con anotar un diámetro nominal de conector para definir el panel. Un modelo aprobado del cuerpo que atraviesa la abertura ayuda a entender la interfaz, mientras que el plano establece tolerancias y aceptación. Cada geometría se revisa antes de elegir herramienta y recorrido.
Comprobar el volumen que queda detrás
Que un conector entre por el frente no significa que todo su cuerpo tenga espacio en la cara posterior. Tuercas, sistemas de retención y envolventes próximos pueden interferir entre sí o con la carcasa. La revisión de fabricabilidad necesita una definición aprobada de esos volúmenes cuando condicionan el diseño del panel. No se deduce la holgura a partir de una fotografía del frontal. La comprobación geométrica puede realizarse con modelos o referencias inertes, sin conectar un equipo eléctrico. El responsable del dispositivo debe decidir requisitos eléctricos y de servicio; el taller necesita conocer las superficies y espacios que realmente gobiernan la interfaz mecanizada.
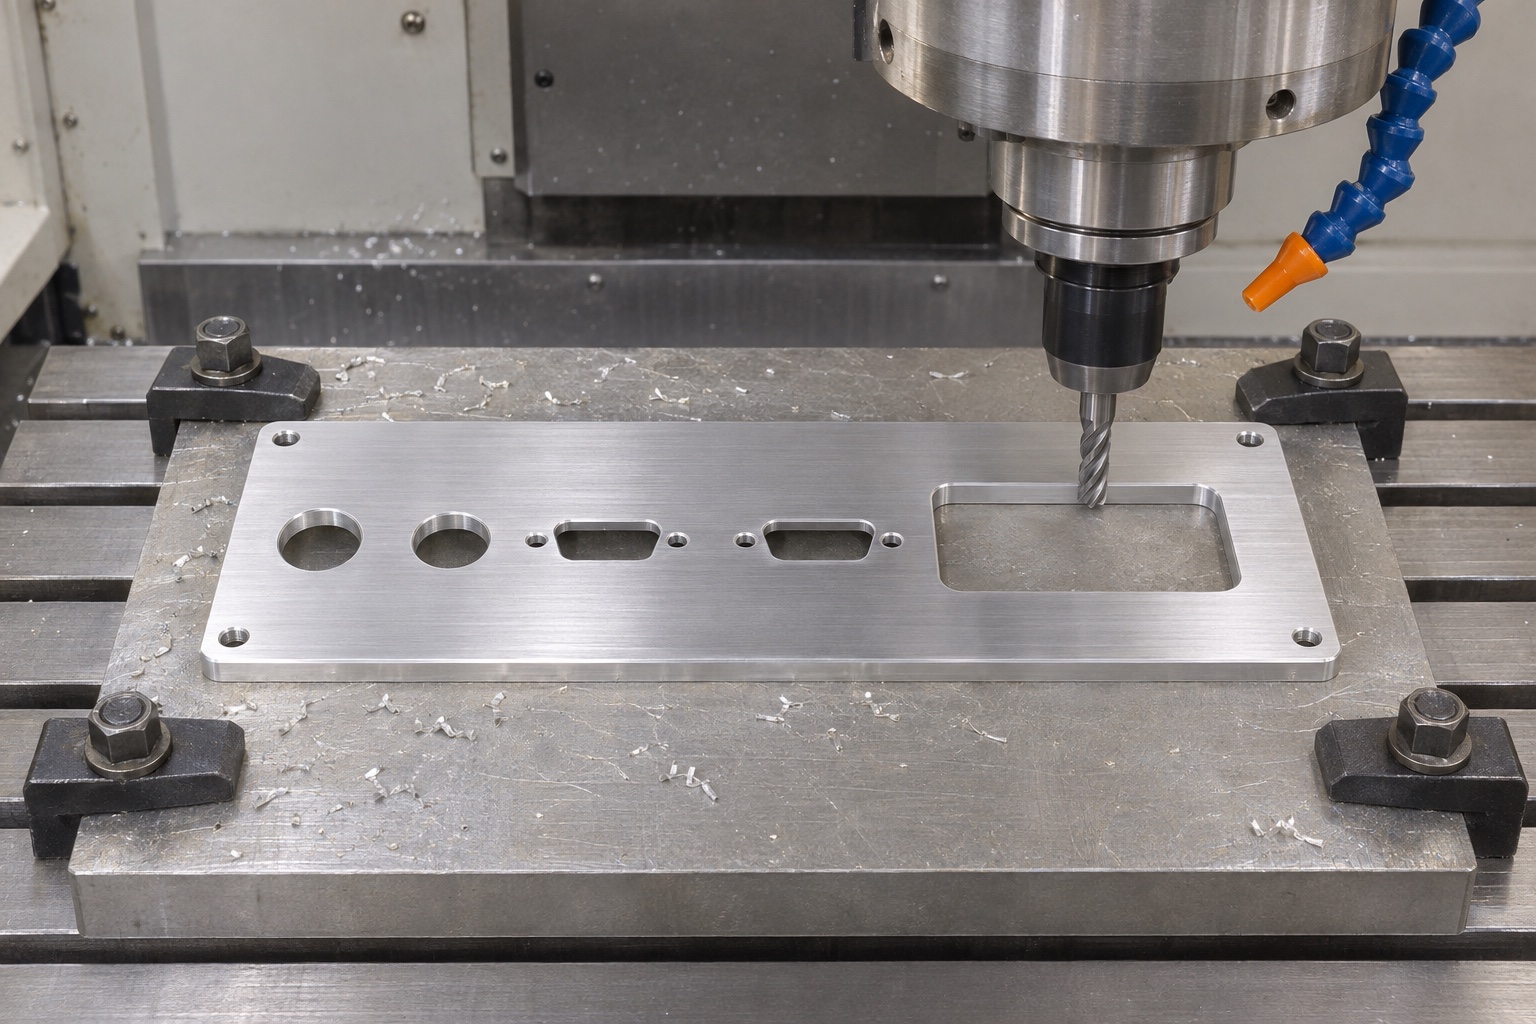
Definir aleación, temple y acabado final
La designación 6061 debe acompañarse del temple, forma de suministro y estado final exigidos para el proyecto. Una superficie plateada no identifica por sí sola el material ni un tratamiento específico. Si existe recubrimiento o acabado externo, se aclara qué cotas se aceptan después de esa operación y qué zonas deben protegerse. No se atribuye blindaje, puesta a tierra o continuidad eléctrica a un panel solo por estar hecho de aluminio. Estas propiedades requieren requisitos y verificaciones propios. Para presupuestar fresado de precisión 6061 conviene separar apariencia, protección superficial, dimensiones finales y cualquier condición especial que el comprador haya definido.
Apoyar la placa sin ocultar deformaciones
El panel se debe sujetar de modo que las herramientas accedan a las aberturas y que las fuerzas de fijación no oculten una forma distinta en estado libre. La estrategia depende de espesor, tamaño exterior y distribución de ventanas. Una base sacrificable o un apoyo adecuado puede facilitar el paso de la herramienta, pero no sustituye el análisis de contacto y localización. La revisión también contempla la salida del corte y el riesgo de marcar la cara posterior. La condición de inspección debe estar clara. No se acepta una placa únicamente porque queda plana mientras está forzada contra el útil de mecanizado.
Conservar orientación de planos y radios internos
La cara plana de un recorte antigiro debe relacionarse con las referencias del panel, no solo con el centro aproximado de la abertura. Un error angular puede impedir orientar el conector aun cuando el cuerpo pase a través del hueco. Las esquinas de una ventana fresada conservan radios relacionados con la herramienta y deben ser compatibles con el componente acoplado. Si se necesitan alivios, los aprueba el diseñador. No se amplía toda la ventana para resolver un contacto localizado sin revisar el efecto sobre apoyo y fijación. El plano y el modelo deben mantener la misma revisión después de cualquier cambio autorizado.
Revisar aristas por ambos lados
Las entradas y salidas de los cortes, las bocas de fijación y las esquinas de las ventanas necesitan revisión. Una rebaba posterior puede impedir que una tuerca apoye correctamente aunque el frente tenga buen aspecto. El acabado debe retirar material suelto sin cambiar un plano antigiro ni ensanchar una abertura de forma no autorizada. Los criterios de arista se indican donde sean funcionales. La apariencia limpia no prueba seguridad eléctrica ni limpieza clínica. Si se necesita un proceso especial, debe describirse y contratarse por separado. El control de acabado se vincula a zonas concretas, en lugar de depender de una instrucción genérica de pulir todo.
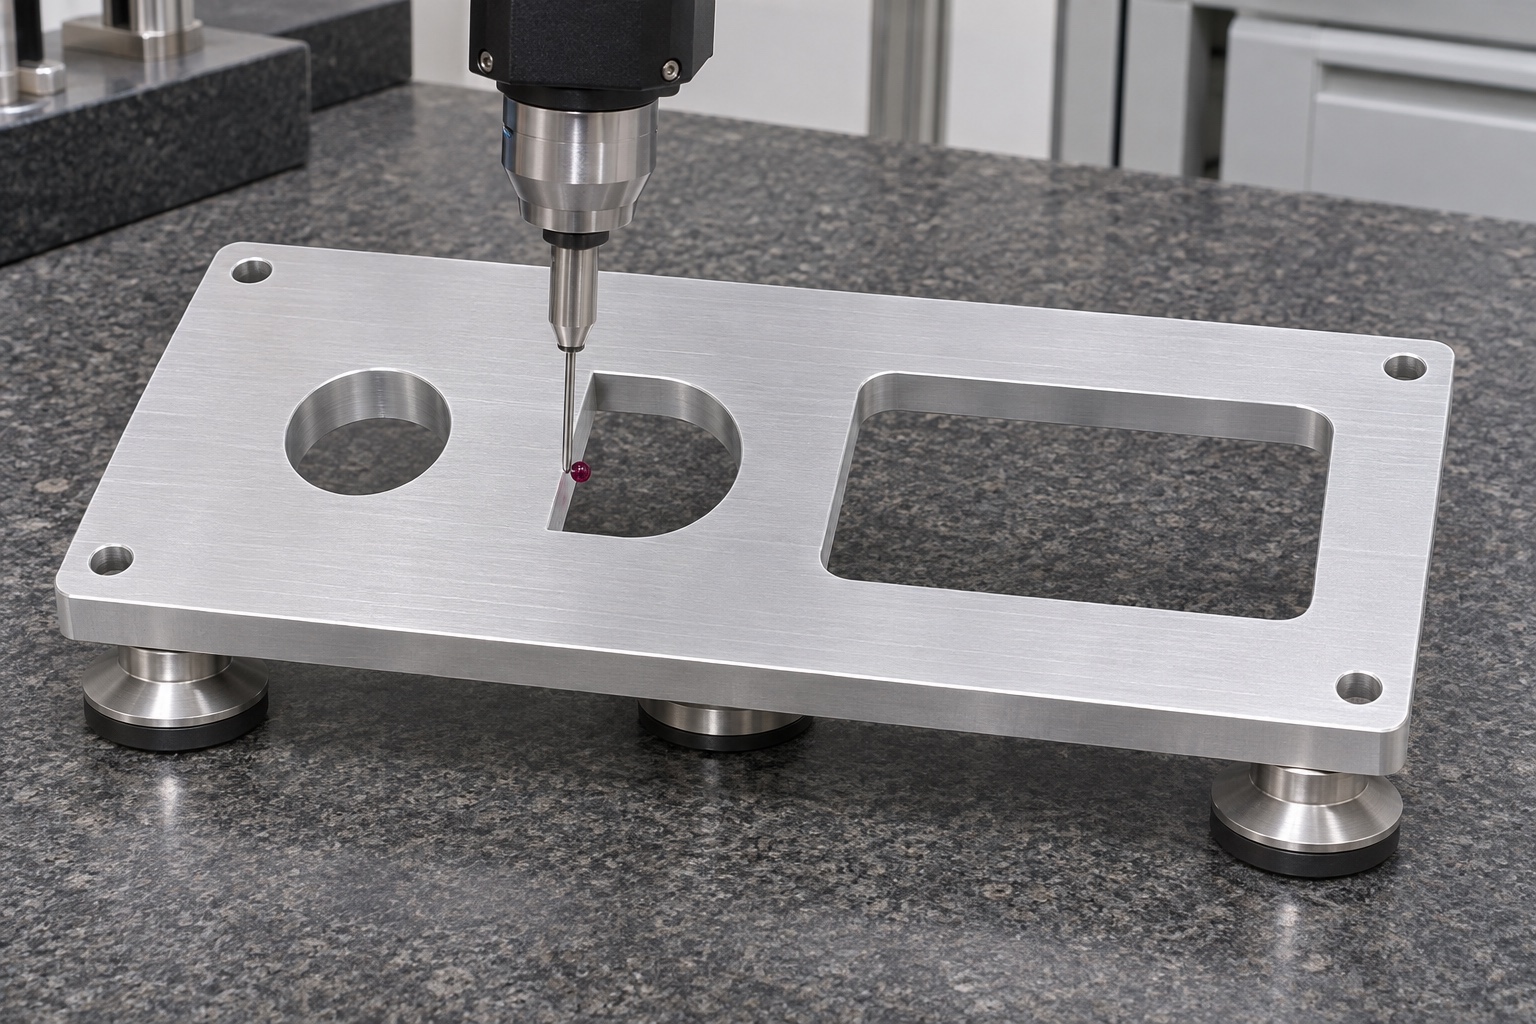
Medir contornos y patrón de fijación
La inspección debe distinguir tamaño local de cada abertura y posición global del patrón. Un pasador que atraviesa un agujero no confirma la relación con el borde o con las otras aberturas. Los planos antigiro necesitan control de orientación, y las caras del panel necesitan la condición de apoyo prevista. El método seleccionado debe poder acceder a los perfiles y conservar las referencias aprobadas. Los informes reales identifican revisión y estado final. Este artículo no publica tolerancias arbitrarias ni resultados de una producción inexistente. El objetivo es que cada dato de medición responda a una característica definida y no a una expectativa deducida del uso médico.
Comparar conectores inertes con alcance limitado
Una referencia inerte de conector puede ayudar a revisar paso, orientación y espacio posterior si su geometría está identificada. La comparación se realiza sin conexión eléctrica y sin utilizar un instrumento clínico en funcionamiento. No confirma calibración acústica, seguridad, compatibilidad electromagnética ni funcionamiento del audiómetro. Su alcance es mecánico y debe quedar registrado. Un contacto localizado se relaciona con el recorte o el volumen posterior correspondiente. Si se necesita comprobar un conjunto real con componentes eléctricos, esa actividad debe tener un plan separado bajo la responsabilidad adecuada, no incorporarse de forma implícita a una simple revisión de mecanizado del panel.
Investigar antes de ensanchar un recorte
Cuando un conector no se monta, se revisan primero orientación frontal y posterior, cara plana, radios, rebabas, acabado final y volumen trasero. Ensanchar la abertura puede ocultar el origen de la interferencia y reducir el apoyo del componente. La geometría del elemento de referencia también debe verificarse. Si el problema procede del diseño, una revisión aprobada define la solución; si procede de fabricación, se aplica el tratamiento de desviaciones acordado. No se intenta resolver ambos con un limado sin registro. Este enfoque conserva un panel reproducible y permite distinguir entre un fallo de contorno, un patrón desplazado y una interpretación invertida de la vista.
Proteger caras y enviar una solicitud completa
Las placas se embalan separadas para evitar contacto entre aristas y daños en las caras visibles o de apoyo. La protección no debe doblar el panel ni dejar residuos en los recortes. El embalaje ordinario no se presenta como barrera estéril. Una solicitud de mecanizado CNC para piezas de equipos médicos incluye plano y modelo coherentes, aleación y temple, cantidad, acabado final, referencias, requisitos de inspección y protección. Las envolventes aprobadas de conectores y carcasa ayudan cuando condicionan el espacio posterior. Con estas entradas, el proveedor puede revisar el alcance de fabricación y explicar preguntas pendientes sin prometer prestaciones del audiómetro que no corresponden al panel.
FAQ
¿Basta con que el conector pase por el agujero?
No. También importan orientación, apoyo, fijación y espacio posterior. Una abertura localmente correcta puede formar parte de un patrón equivocado o dejar interferencias detrás del panel que no se ven desde el frente.
¿Por qué hay que indicar la vista frontal y posterior?
Porque un patrón asimétrico o un plano antigiro puede quedar reflejado. La dirección de observación y las referencias deben ser explícitas para que programación, inspección y montaje interpreten la misma geometría.
¿Se pueden pedir ventanas fresadas con esquinas totalmente vivas?
Una fresa cilíndrica deja radios internos. El diseño debe aceptar radios compatibles o aprobar alivios u otro proceso. No se cambia la abertura general sin revisar su efecto sobre el componente y su fijación.
¿El acabado de aluminio demuestra continuidad eléctrica?
No. Aleación y apariencia no bastan para afirmar puesta a tierra, blindaje o continuidad. Si estas funciones son necesarias, el responsable del dispositivo debe definir requisitos y métodos de verificación propios.
¿Una comparación inerte valida el audiómetro?
No. Solo observa condiciones mecánicas limitadas. No proporciona resultados de calibración, seguridad eléctrica o comportamiento acústico. Una evaluación del instrumento requiere un plan separado y no se deduce del ajuste del panel.
¿Qué revisar antes de agrandar una abertura que interfiere?
Se comprueban vista, orientación, plano antigiro, radios, rebabas, acabado y envolvente posterior. La referencia utilizada debe ser correcta. Solo después se decide una corrección documentada o una revisión de diseño aprobada.
tanghangyun@oemach.com