
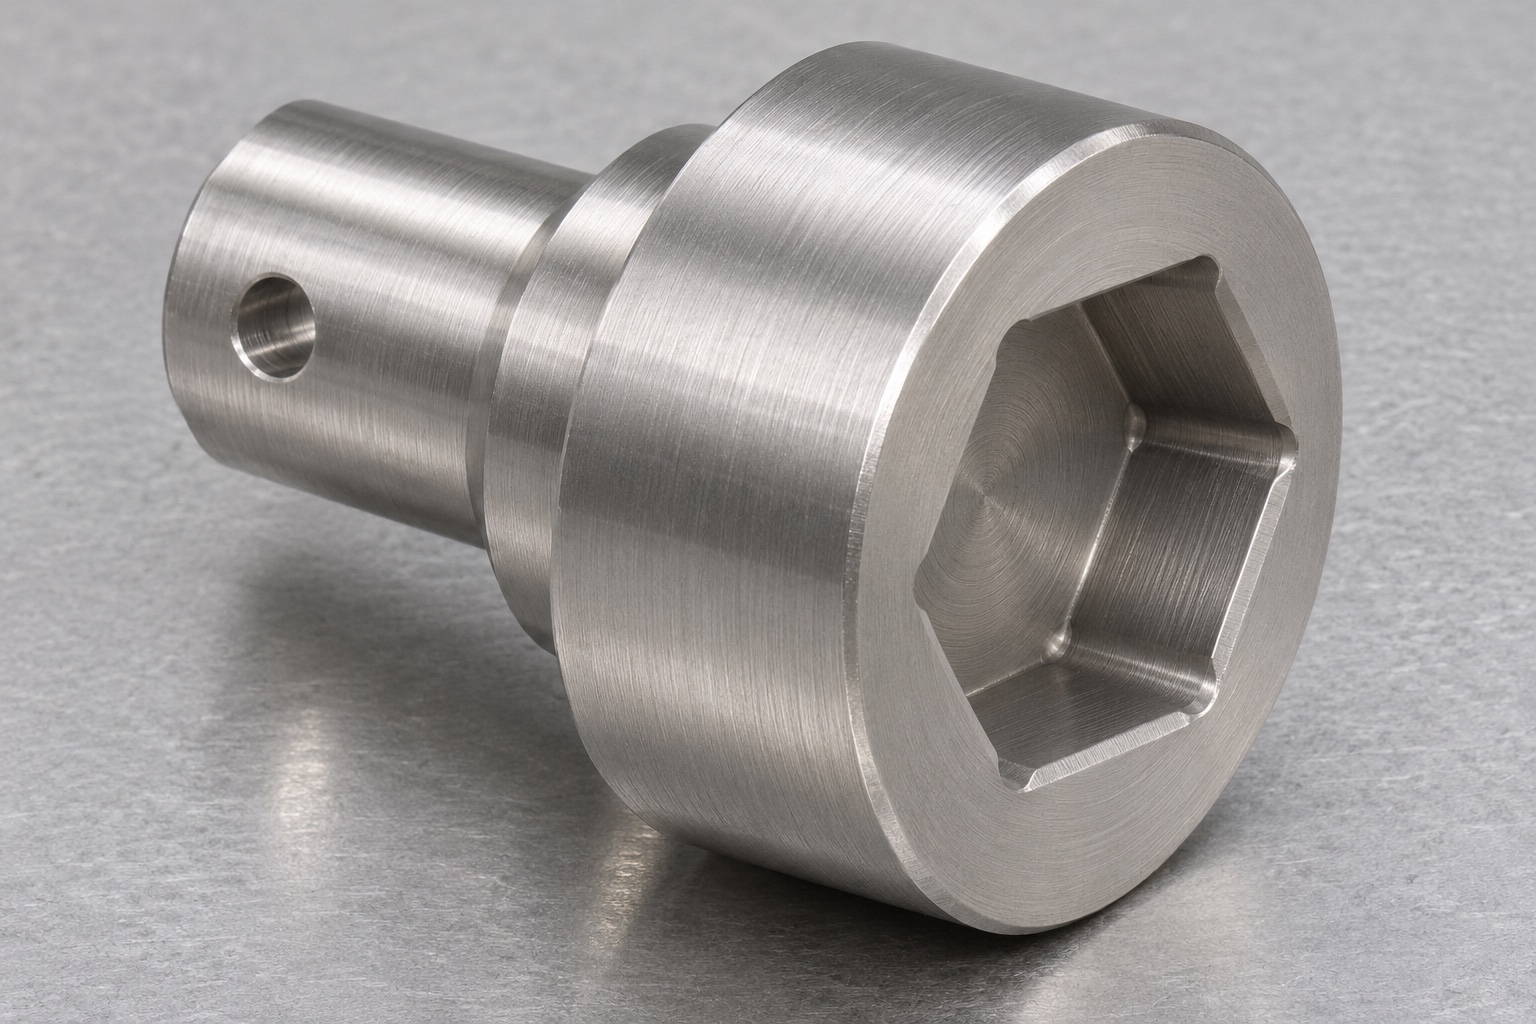
Die mechanische Schnittstelle eindeutig abgrenzen
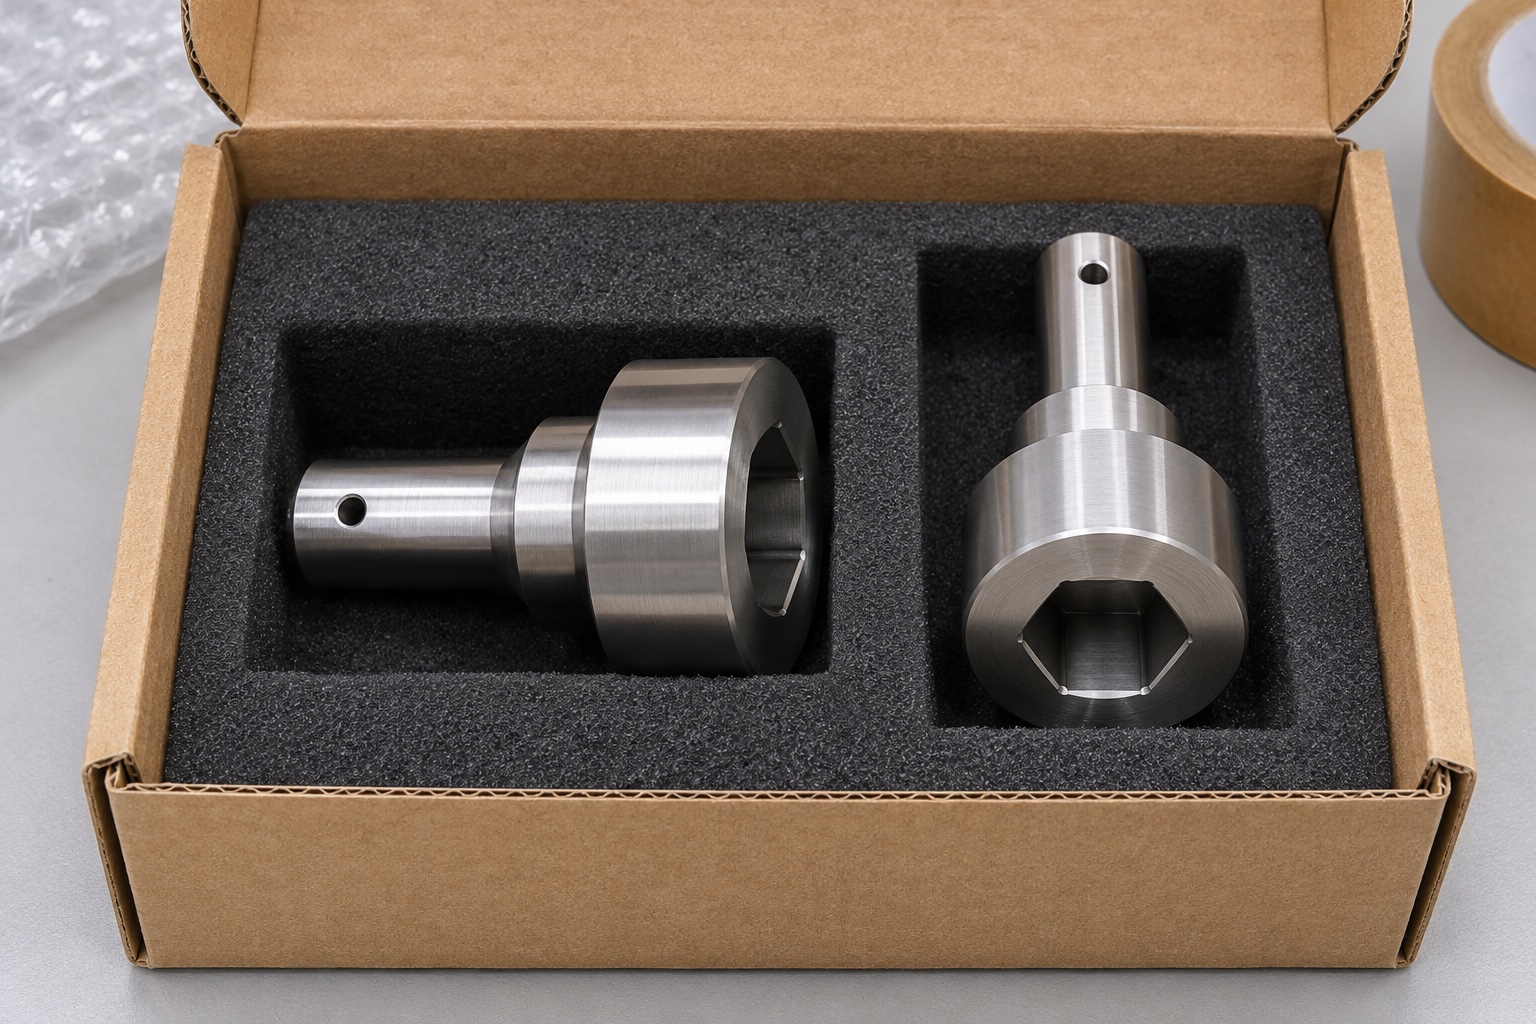
Ein Spindeladapter zum Verschließen von Kryoröhrchen ist zunächst ein mechanisches Verbindungsteil. Für die CNC-Präzisionsbearbeitung sind sein Schaft, seine Schulter, die Antriebsaufnahme und die Querbohrung entscheidend. Der Name des vorgesehenen Geräts ersetzt keine Beschreibung dieser Schnittstellen. Dieser Leitfaden behandelt deren Fertigung und geometrische Prüfung, nicht die Eignung für bestimmte Proben oder Behälter. Er belegt weder ein zulässiges Drehmoment noch die Lebensdauer eines Verschlusssystems. Auch ein Einsatz bei kryogenen Temperaturen folgt nicht aus dem Wort Kryoröhrchen. Der Besteller muss die tatsächliche Einbausituation und die getrennt zu bewertenden Betriebsbedingungen angeben, bevor aus einer allgemeinen Bauteilbeschreibung ein belastbarer Fertigungsauftrag wird.
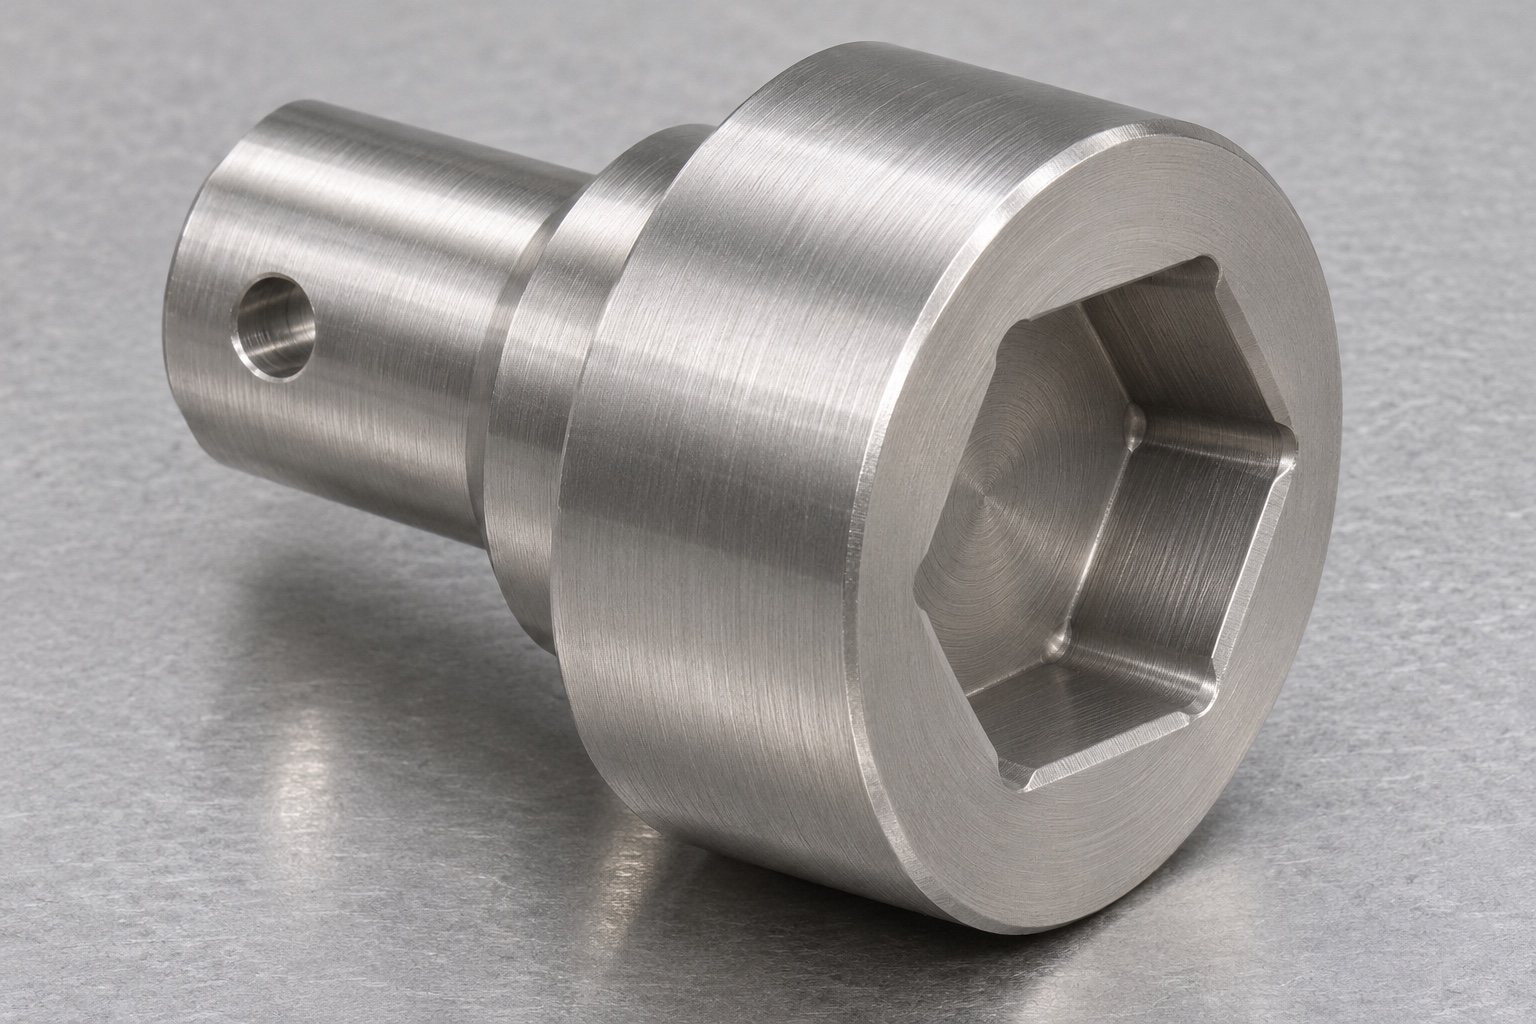
Schaftachse und Schulter miteinander verknüpfen
Der zylindrische Schaft kann eine Bezugsachse bereitstellen, wenn die freigegebene Zeichnung dies so festlegt. Die Schulter kann dagegen den axialen Sitz bestimmen. Beide Aufgaben müssen im Prüfplan erkennbar bleiben. Eine Angabe der gesamten Bauteillänge beschreibt weder die nutzbare Schaftlänge noch die Lage der Schulterfläche hinreichend. Deshalb werden Durchmesser, Kontaktbereich, Schulterposition und erforderliche Beziehungen zur Achse getrennt betrachtet. Eine dekorative oder nur grob bearbeitete Fläche darf nicht versehentlich den Prüfaufbau bestimmen. Vor dem Programmieren werden Auflage und Bezugsauswertung abgestimmt. So lässt sich später unterscheiden, ob eine Abweichung vom Teil, von einer geänderten Aufspannung oder von einer anderen Auslegung der Zeichnung stammt.
Die blinde Mehrkantaufnahme vollständig beschreiben
Eine Sechskantaufnahme wird nicht allein durch ihre Schlüsselweite definiert. Nutzbare Kontaktlänge, Gesamttiefe, Eintritt, Bodenform und Winkellage beeinflussen ebenfalls die Paarung. Das Gegenstück kann am Boden anstehen, bevor seine vorgesehenen Flächen tragen. Die funktionell nutzbare Tiefe muss deshalb von der reinen Bohrungs- oder Taschentiefe unterschieden werden. Ein dreidimensionales Modell unterstützt die Abstimmung, während die freigegebene Zeichnung die Abnahmebedingungen festlegt. Bei medizinischen CNC-Bauteilen mit kleinen Schnittstellen sollten diese Angaben bereits mit der Anfrage vorliegen. Andernfalls wird eine im Nennmodell vorhandene Kollision möglicherweise erst nach dem Fräsen entdeckt und fälschlich als allgemeines Problem einer zu engen Passung beschrieben.
Innenradien und Freistiche vorab freigeben
Ein zylindrischer Fräser hinterlässt Innenradien und erzeugt nicht von selbst vollständig scharfe Innenecken. Benötigt das Gegenstück dort zusätzlichen Raum, werden passende Radien, örtliche Freistellungen oder ein anderes Verfahren geprüft. Die gesamte Aufnahme zu erweitern ist keine neutrale Korrektur, weil dadurch auch die tragenden Antriebsflächen verändert werden können. Eine vorgeschlagene Freistellung braucht eine freigegebene Geometrie und eine erkennbare Begrenzung zu den Nutzflächen. Die Konstruktionsverantwortung bleibt beim zuständigen Entwickler. Die Fertigungsprüfung liefert dazu Informationen über Werkzeugzugang, verbleibende Wandbereiche und Prüfbarkeit. Erst nach dieser Abstimmung sollten Modell, Zeichnung und Arbeitsunterlagen auf denselben verbindlichen Stand gebracht werden.
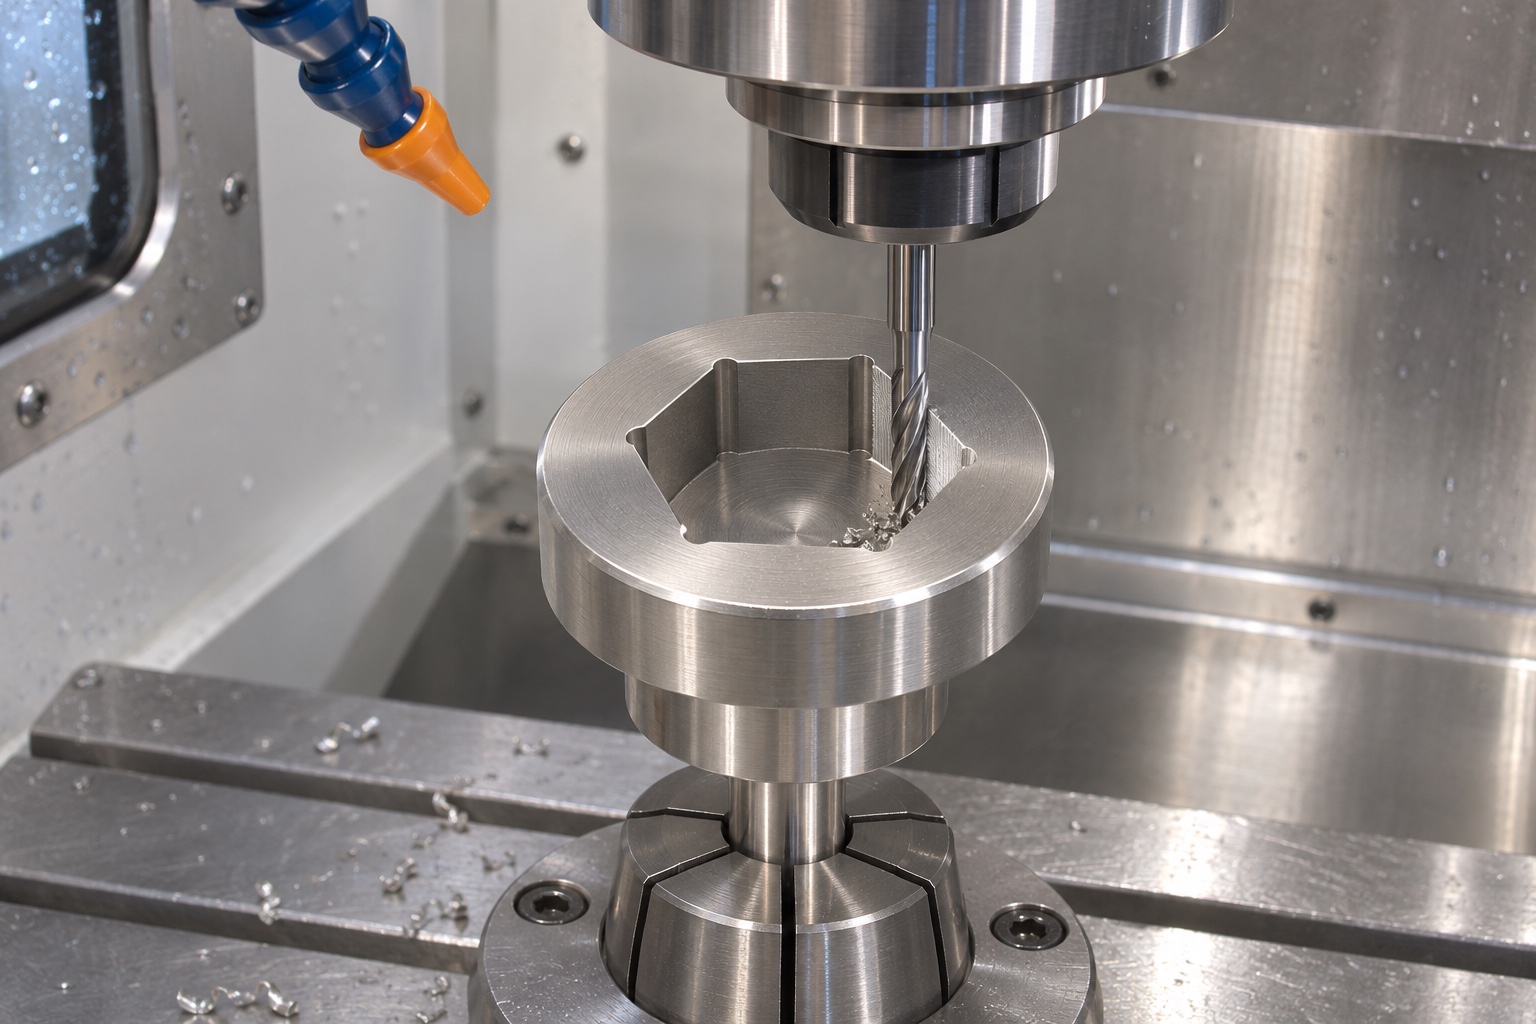
Werkstoff und Endzustand verbindlich festlegen
Die Bezeichnung 316L benennt den gewünschten Edelstahl, beschreibt aber noch nicht alle Anforderungen an Ausgangsmaterial und Lieferzustand. Geforderte Rückverfolgbarkeit, zulässige Nachbehandlungen und endgültige Oberflächen sind gesondert zu vereinbaren. Aus dem Werkstoffnamen folgt keine pauschale Freigabe für Patienten-, Proben- oder Reinigungsmittelkontakt. Solche Anwendungen benötigen eine eigene Bewertung. Für die Edelstahlbearbeitung muss außerdem klar sein, ob Maße vor oder nach beauftragten externen Arbeitsgängen gelten. Empfindliche Kontaktflächen und Bereiche, die nicht verändert werden dürfen, gehören in die Unterlagen. Auf dieser Grundlage kann ein Angebot einen bestimmten Endzustand beschreiben, ohne eine nicht belegte medizinische Eignung des gesamten Bauteils zu behaupten.
Beim Drehen eine nutzbare Bezugskette schaffen
Eine mögliche Fertigungsfolge untersucht, ob Schaft und Schulter mit zusammenhängender Referenz in einer geeigneten Drehaufspannung entstehen können. Dabei werden freie Länge, Spannkontakt und Schutz der späteren Funktionsflächen betrachtet. Welche Maschine oder Spannlösung sinnvoll ist, hängt von der tatsächlichen Geometrie und vom Rohteil ab. Eine allgemeine Reihenfolge ist deshalb kein festes Rezept für jeden Adapter. Vor dem Fräsen wird geprüft, ob sich die gedrehte Referenz zuverlässig in die nächste Vorrichtung übertragen lässt. Diese durchgängige Bezugskette hilft bei der Fehleranalyse. Wird die Auflage undokumentiert gewechselt, kann eine dadurch verursachte Lageänderung später irrtümlich der Form der Mehrkantaufnahme zugeschrieben werden.
Aufnahme und Querbohrung gemeinsam orientieren
Die blinde Mehrkantaufnahme und die Querbohrung benötigen die in der Zeichnung festgelegte Beziehung zur Achse und zueinander. Eine Spannzange oder eine passende Vorrichtung muss den Schaft lokalisieren, ohne notwendige Bearbeitungsbereiche zu verdecken. Zusätzlich zur Zentrierung ist die Winkellage zu berücksichtigen. Eine Querbohrung kann den richtigen Durchmesser besitzen und trotzdem falsch versetzt oder verdreht liegen. Das Einführen eines Stiftes bestätigt daher nicht automatisch alle Anforderungen. Der Prüfplan beschreibt, welche Flächen das Teil ausrichten und wie die Orientierung bewertet wird. Bei getrennten Arbeitsgängen muss die Übertragung dieser Ausrichtung nachvollziehbar sein, damit ein Lagefehler nicht mit einem Größenfehler verwechselt wird.
Eintritte und Schnittkanten kontrolliert entgraten
Grate können am Aufnahmeeintritt, an beiden Bohrungsmündungen und an zugänglichen Überschneidungen zurückbleiben. Das Entgraten soll sie entfernen, ohne die freigegebenen Antriebsflächen unkontrolliert abzurunden. Ein zu stark veränderter Eintritt kann die nutzbare Kontaktlänge verkürzen. Schwer einsehbare Stellen werden deshalb bereits im Arbeitsplan benannt. Ein glänzendes Erscheinungsbild ist kein ausreichender Nachweis für gratfreie Schnittstellen. Ebenso wenig beweist das Entfernen sichtbarer Späne eine klinisch validierte Reinigung. Vorgaben zur Kantenbeschaffenheit, zur gewöhnlichen Sauberkeit und zu gesondert bestellten Reinigungsverfahren sollten getrennt dokumentiert werden. So bleibt erkennbar, welche konkrete Anforderung der Fertiger tatsächlich kontrollieren und nachweisen soll.
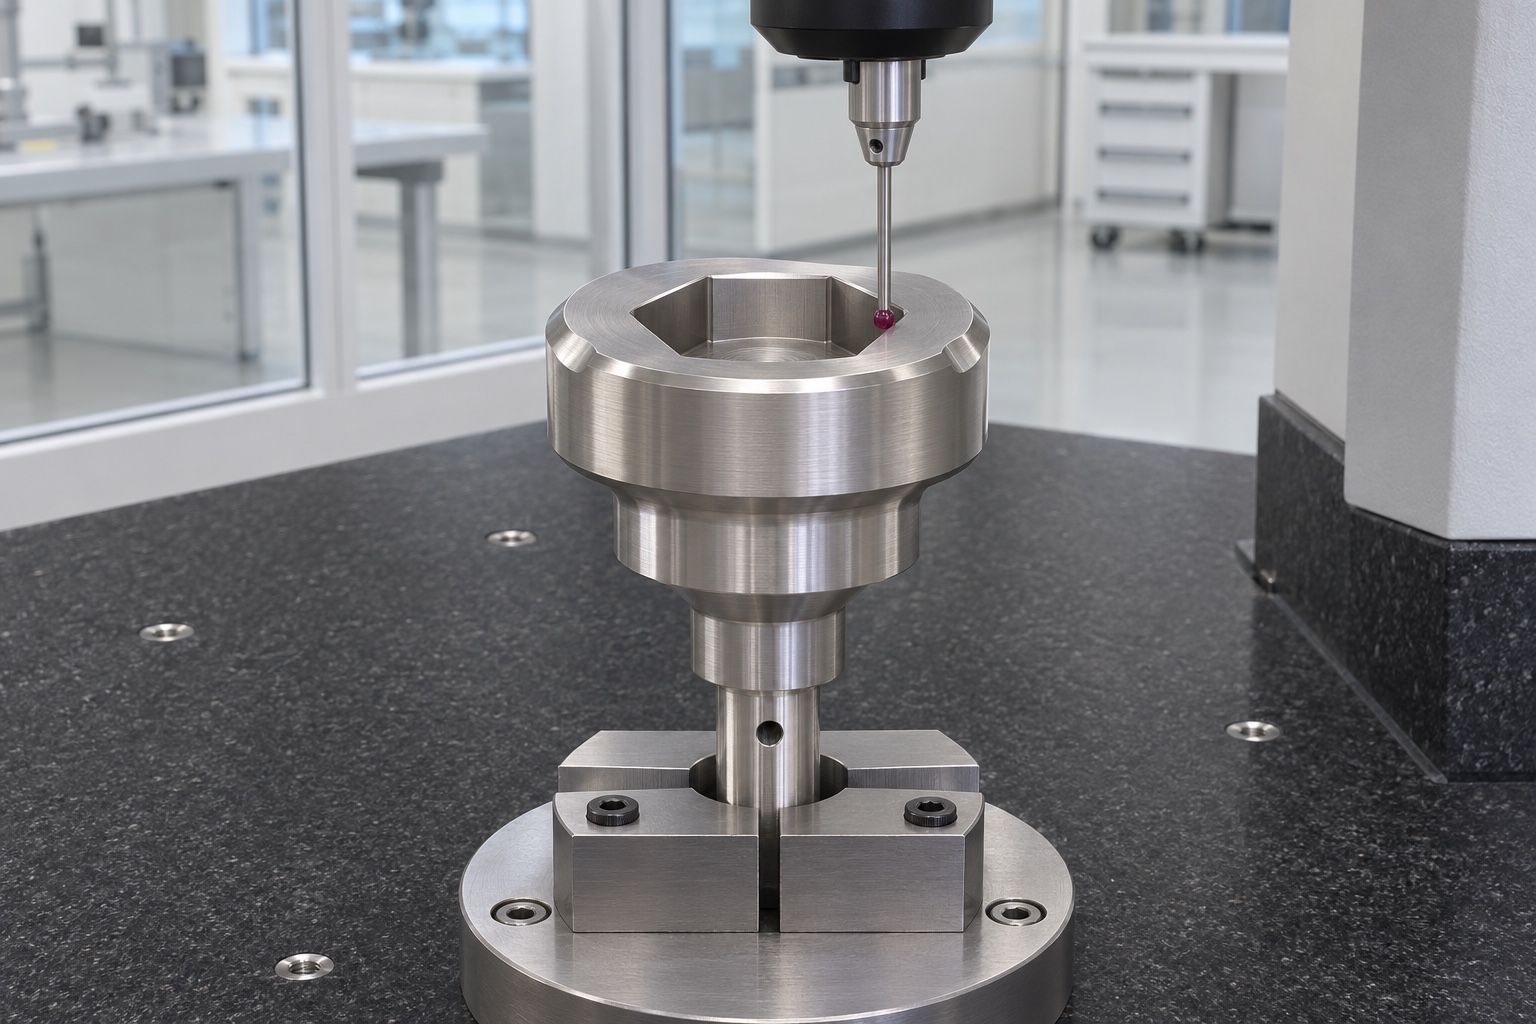
Beziehungen statt nur Einzelmaße prüfen
Die Maßprüfung erfasst Schaft, axialen Sitz, Aufnahme und Querbohrung auf Grundlage ihrer gemeinsamen Bezüge. Für jede zugängliche Fläche ist ein Verfahren zu wählen, das die geforderte Aussage liefern kann. Auch ein Koordinatenmessgerät benötigt ein geeignetes Bezugssystem und eindeutige Antaststellen. Ein Vergleichslehrmittel ersetzt nicht ohne Weiteres die Prüfung aller Zeichnungsmerkmale. Der Bericht nennt Revision, Bauteilzustand und verwendete Methode. Zahlenwerte oder Toleranzzusagen dürfen nicht aus diesem allgemeinen Leitfaden abgeleitet werden. Sie gehören zu einem tatsächlich bewerteten Auftrag und zu identifizierten Messungen. Eine nachvollziehbare Prüfung unterscheidet ausdrücklich zwischen bestätigten Merkmalen und Beziehungen, für die noch ein anderer Nachweis benötigt wird.
Einen inerten Montagevergleich begrenzen
Ein identifiziertes, inertes Gegenstück kann beim Auffinden geometrischer Kollisionen helfen. Dabei werden keine biologischen Proben eingesetzt und keine medizinischen Geräte angetrieben. Der Vergleich zeigt nur die beobachtete Einführ- und Kontaktsituation der verwendeten Teile. Er belegt weder Drehmomentübertragung noch Verschleißfestigkeit oder Eignung eines bestimmten Verschlusssystems. Im Protokoll wird beschrieben, welche Geometrie das Gegenstück besitzt und welche Funktionen ausdrücklich nicht bewertet wurden. Trifft es zuerst auf den Boden statt auf die vorgesehenen Flächen, wird diese Beobachtung mit den entsprechenden Zeichnungsangaben verknüpft. Eine solche Eingrenzung ist aussagekräftiger als die pauschale Feststellung, der Adapter sitze zu stramm.
Vor einer Nacharbeit die Ursache bestimmen
Stoppt die Paarung zu früh, werden zuerst Nutzlänge, Bodenabstand, Innenradien, Freistellungen, Orientierung und mögliche Grate untersucht. Ein ungeprüftes Aufweiten kann sowohl die ursprüngliche Kontaktspur beseitigen als auch die Antriebsgeometrie verändern. Verantwortliche vergleichen daher Zeichnung, Teil und Referenzgegenstück, bevor Material entfernt wird. Eine erforderliche Konstruktionsänderung braucht einen gelenkten Revisionsstand. Eine Fertigungsabweichung wird dagegen nach dem vereinbarten Abweichungsverfahren behandelt. Beide Fälle sollten nicht durch denselben undokumentierten Handgriff ersetzt werden. Ziel der CNC-Bearbeitung für medizinische Komponenten ist eine reproduzierbare, prüfbare Ausführung nach freigegebener Definition und kein zufällig erzielter Sitz, dessen Entstehung beim nächsten Teil niemand nachvollziehen kann.
Schutzverpackung und Anfrage zusammen planen
Die Verpackung hält Adapter voneinander getrennt und schützt Schaft, Schulter sowie den Eintritt der blinden Aufnahme. Schutzmaterial darf keine unnötige Kraft auf Kanten ausüben oder Partikel in Bohrungen zurücklassen. Eine gewöhnliche Schutzverpackung wird nicht als sterile Barriere bezeichnet. Für eine belastbare Anfrage sind Zeichnung und Modell desselben Standes, Werkstoff, Stückzahl, Endoberfläche, Bezüge, Prüfanforderungen und Verpackungsvorgaben sinnvoll. Die freigegebene Geometrie des Gegenstücks erleichtert die Prüfung der Aufnahme zusätzlich. Mit diesen Angaben lassen sich Angebote auf einer gemeinsamen Grundlage vergleichen. Zugleich wird deutlich, welche Nachweise der Fertiger liefern soll und welche Gerätebewertungen weiterhin bei der dafür verantwortlichen Organisation liegen.
FAQ
Bedeutet Kryoröhrchen automatisch einen Betrieb bei tiefer Temperatur?
Nein. Die Bezeichnung beschreibt den Anwendungskontext, nicht die tatsächliche Betriebstemperatur. Der Besteller muss die Einbaubedingungen nennen. Aus diesem Leitfaden lässt sich kein Nachweis für kryogenes Verhalten des Adapters ableiten.
Reicht die Schlüsselweite zur Definition der Aufnahme?
Nein. Nutzbare Tiefe, Boden, Eintritt, Orientierung und Eckfreiraum gehören ebenfalls dazu. Zwei Aufnahmen mit gleicher Schlüsselweite können dasselbe Gegenstück unterschiedlich aufnehmen, wenn diese weiteren Merkmale voneinander abweichen.
Erzeugt das Fräsen scharfe Innenecken?
Ein zylindrischer Fräser hinterlässt Radien. Bei einer Kollision werden freigegebene örtliche Entlastungen oder alternative Verfahren geprüft. Ein pauschales Vergrößern der gesamten Aufnahme ist keine automatische Lösung.
Prüft ein passender Stift auch die Lage der Querbohrung?
Nicht vollständig. Ein Stift kann Informationen zu Durchgang oder Größe liefern, bestätigt aber allein weder Position noch Winkellage. Dafür ist die in Zeichnung und Prüfplan vorgesehene Ausrichtung erforderlich.
Beweist ein inerter Montagevergleich das zulässige Drehmoment?
Nein. Er kann Kontakte und Kollisionen sichtbar machen, ersetzt aber keine Prüfung von Drehmoment, Verschleiß oder Lebensdauer. Sein begrenzter geometrischer Umfang muss im Ergebnis eindeutig erkennbar bleiben.
Was ist bei einem vorzeitigen Anschlag zuerst zu prüfen?
Zunächst werden funktionelle Tiefe, Boden, Radien, Orientierung und Grate betrachtet. Eine Nacharbeit erfolgt erst nach Zuordnung der Ursache und mit der notwendigen Freigabe, damit Definition und Rückverfolgbarkeit erhalten bleiben.
tanghangyun@oemach.com