
Definir la interfaz antes de pedir mecanizado CNC
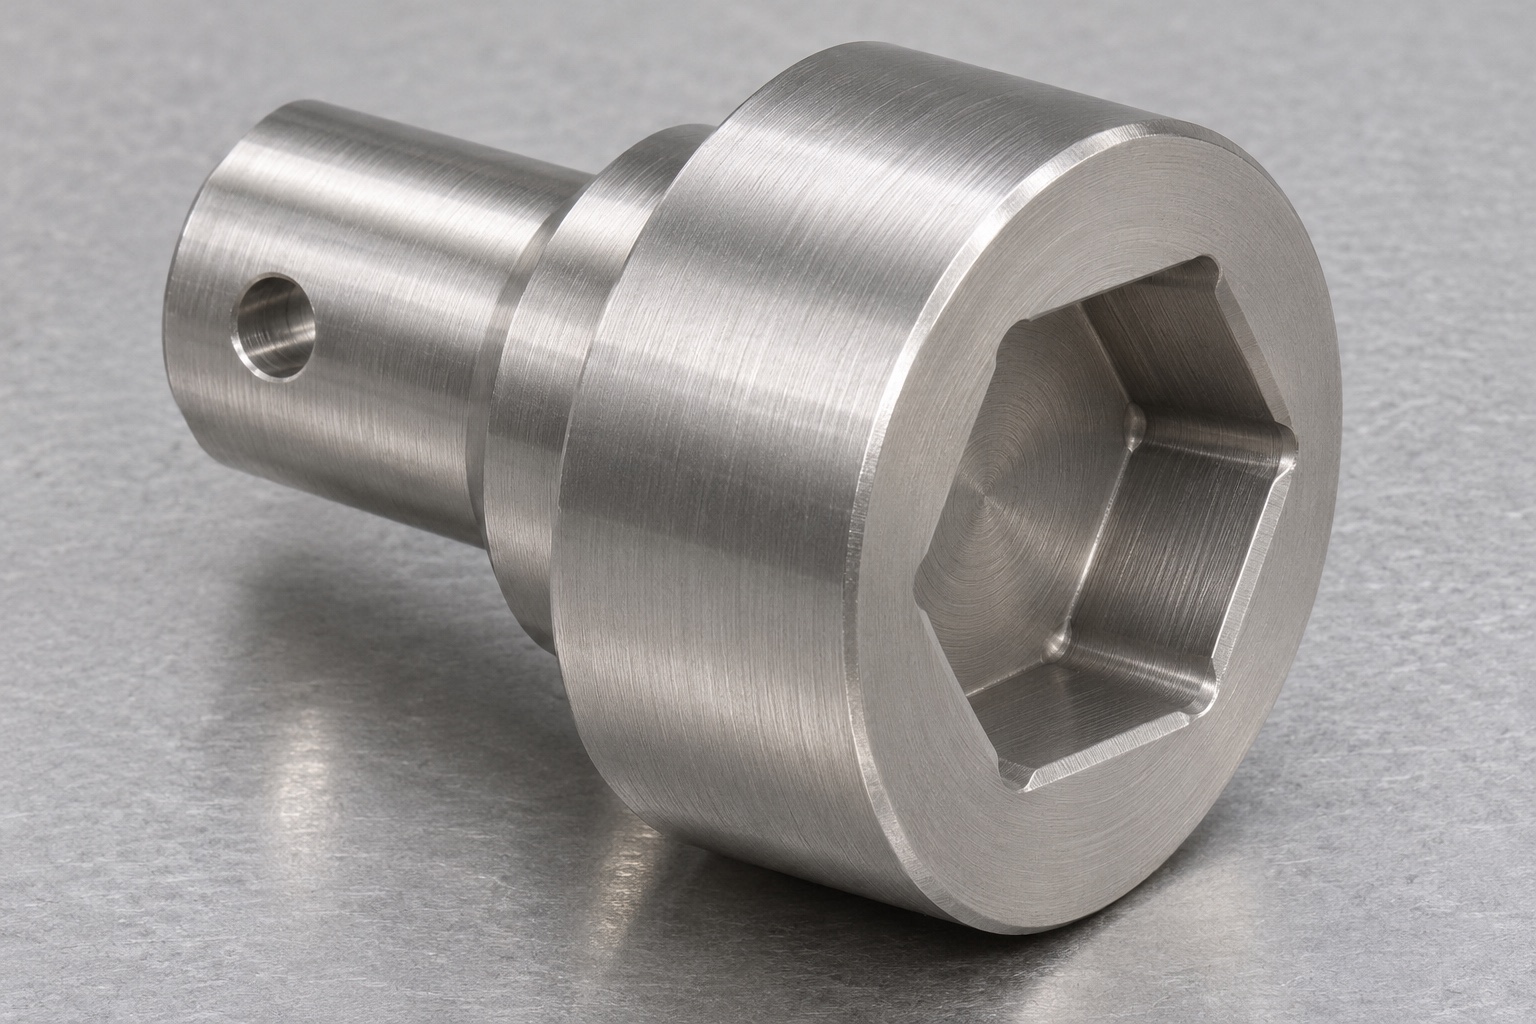
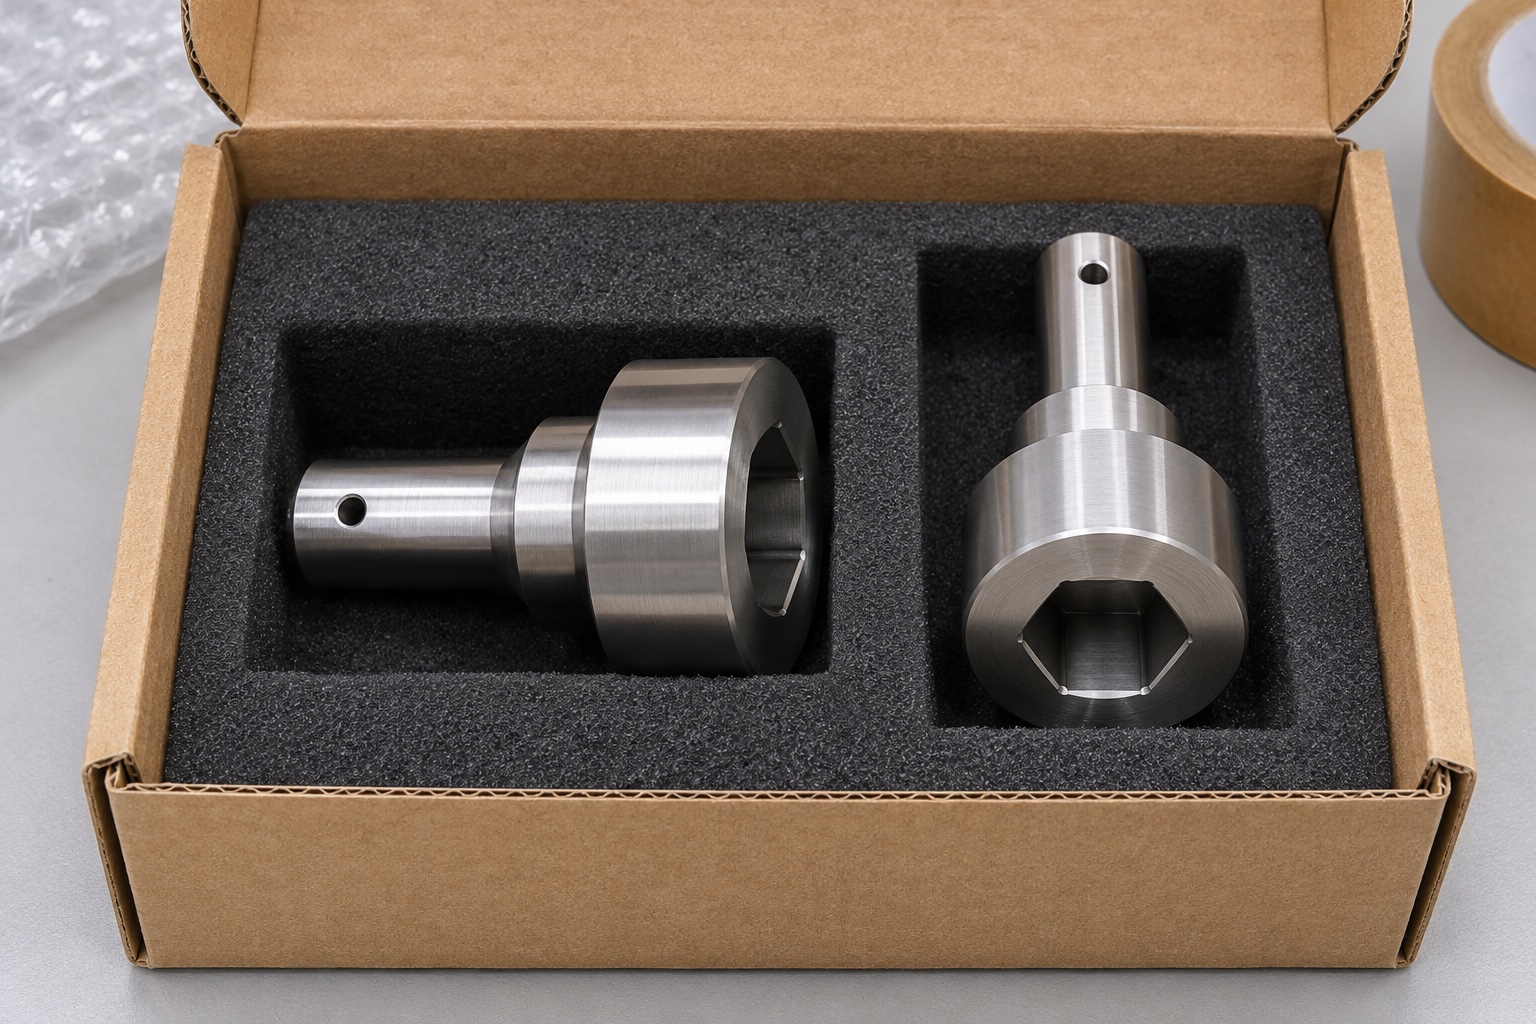
Un adaptador de husillo para tapado de crioviales transmite una conexión mecánica entre componentes del equipo. Su revisión empieza por el vástago, el hombro, el alojamiento de accionamiento y el taladro transversal, no por el nombre del instrumento. Esta guía de mecanizado CNC de precisión trata esas interfaces y la documentación necesaria para inspeccionarlas. No establece un par admisible, una compatibilidad con recipientes concretos ni una validación del almacenamiento de muestras. La palabra criovial tampoco demuestra que la pieza trabaje a temperatura criogénica. El comprador debe definir dónde se instala, qué elementos se acoplan y qué condiciones de uso necesita evaluar el responsable del equipo.
Relacionar el eje del vástago con el hombro
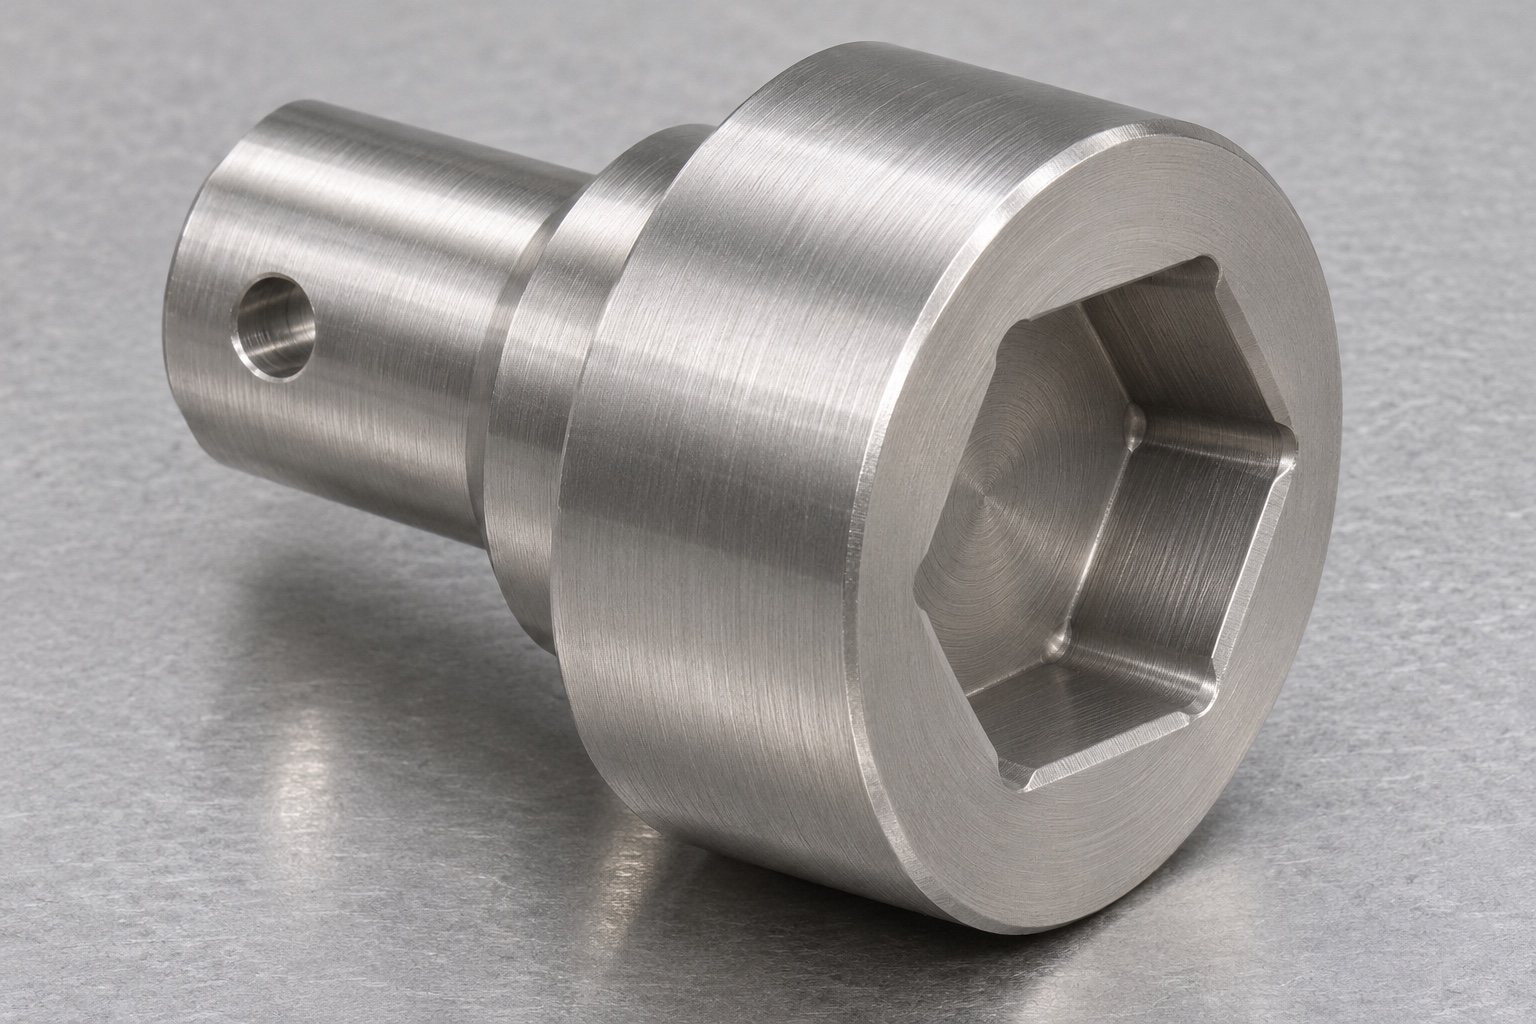
El diámetro exterior del vástago ofrece una referencia natural para revisar la posición de otras superficies, siempre que el plano lo establezca. El hombro puede controlar el asiento axial y debe identificarse sin ambigüedad. Un plano útil distingue diámetro, longitud de apoyo, posición del hombro y relación de su cara con el eje. No conviene sustituir estas relaciones por una única cota de longitud total. Si una superficie cosmética se usa accidentalmente como apoyo de medición, dos informes pueden describir piezas aparentemente distintas. Antes de programar el torno se acuerdan las referencias, la zona de contacto del útil y el estado superficial en el que se realizará la aceptación.
Describir todo el alojamiento poligonal ciego
Un alojamiento hexagonal no queda definido solamente por su distancia entre caras. También importan la longitud útil de contacto, la profundidad disponible, la entrada, el fondo y la orientación angular respecto a otras características. El extremo del elemento acoplado puede tocar el fondo antes de apoyar en las caras previstas. Por eso deben distinguirse profundidad total y profundidad funcional. El modelo tridimensional ayuda a comunicar la forma, pero el plano aprobado establece las condiciones de aceptación. Para piezas médicas mecanizadas con una interfaz pequeña, revisar estos detalles al solicitar presupuesto evita interpretar como defecto de mecanizado una interferencia que ya existe en el diseño nominal.
Acordar radios y alivios de esquina
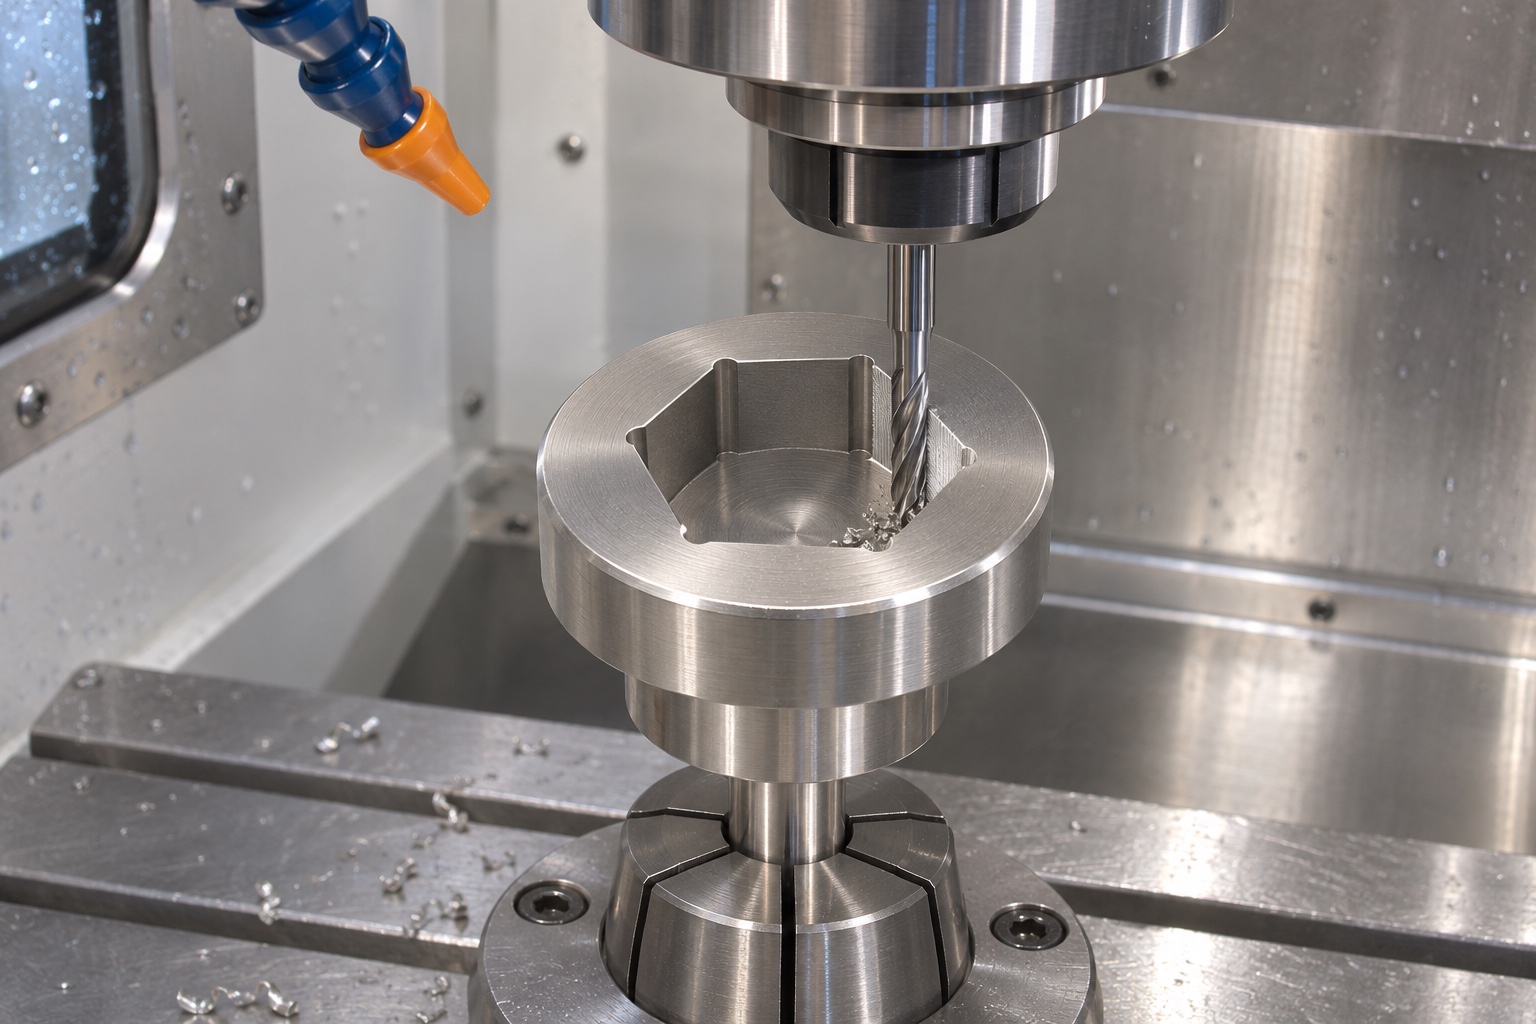
El fresado con una herramienta cilíndrica deja radios internos; no produce por sí mismo esquinas interiores perfectamente vivas. Cuando el elemento acoplado necesita espacio adicional, se revisan radios compatibles, alivios locales o un proceso diferente. No se aumenta todo el alojamiento para resolver un problema localizado en sus esquinas. Esa modificación podría cambiar el contacto de las caras de accionamiento. Cualquier alivio debe aparecer en la revisión aprobada, con su extensión y relación con las superficies útiles. La decisión corresponde al responsable del diseño, apoyado por una revisión de fabricabilidad que explique acceso de herramienta, material restante y posibilidad de inspección.
Especificar el acero inoxidable y su estado final
La designación 316L identifica el material solicitado, pero no sustituye la especificación completa del suministro. El pedido debe aclarar forma de material, trazabilidad requerida y cualquier acabado o tratamiento autorizado. No se atribuye automáticamente a una pieza mecanizada una aprobación para contacto con pacientes, muestras o agentes de limpieza. Estas aplicaciones requieren una evaluación propia. El taller necesita saber si las cotas se aceptan antes o después de las operaciones externas previstas. También debe conocer las superficies que no pueden alterarse. De esta manera, el presupuesto de mecanizado de acero inoxidable refleja un estado final concreto y no una suposición sobre el entorno médico.
Establecer referencias durante el torneado
Una secuencia razonable estudia el torneado del vástago y el hombro en una sujeción que mantenga relacionadas sus superficies principales. La longitud expuesta y el contacto de las mordazas se revisan para evitar marcas en zonas funcionales. La estrategia exacta depende del tamaño real, del material inicial y de la máquina disponible; no existe una receta única para todos los adaptadores. Antes de continuar al fresado se comprueba que la referencia torneada puede trasladarse al siguiente útil. Esa continuidad simplifica la revisión de errores. Si se cambia el apoyo sin documentarlo, una desviación puede atribuirse equivocadamente a la forma del alojamiento.
Trasladar la referencia al alojamiento y al taladro
El alojamiento poligonal ciego y el taladro transversal deben relacionarse con el eje y con la orientación definida en el plano. Una pinza o un útil dedicado puede apoyar el vástago sin cubrir la zona que se necesita mecanizar. La revisión incluye acceso de la herramienta, proximidad al hombro y dirección del taladro. Un taladro del diámetro correcto aún puede estar desplazado o girado respecto al alojamiento. Por eso el plan de inspección no debe limitarse a introducir un pasador. Se documenta qué referencia localiza la pieza y cómo se distingue un error de orientación de un problema de tamaño.
Controlar entradas, salidas e intersecciones
Las rebabas pueden permanecer en la entrada del alojamiento, en las bocas del taladro y en las intersecciones accesibles entre características. El desbarbado debe retirarlas sin redondear de forma no autorizada las caras que transmiten movimiento. Una entrada demasiado modificada puede reducir la longitud útil de contacto. Conviene identificar las zonas difíciles de observar y acordar cómo se revisan antes del embalaje. No se debe presentar una apariencia brillante como prueba suficiente de ausencia de rebabas. La documentación de acabado debe distinguir limpieza de partículas visibles, condición de las aristas y cualquier requisito especial de limpieza que el cliente haya definido expresamente.
Medir relaciones además de dimensiones aisladas
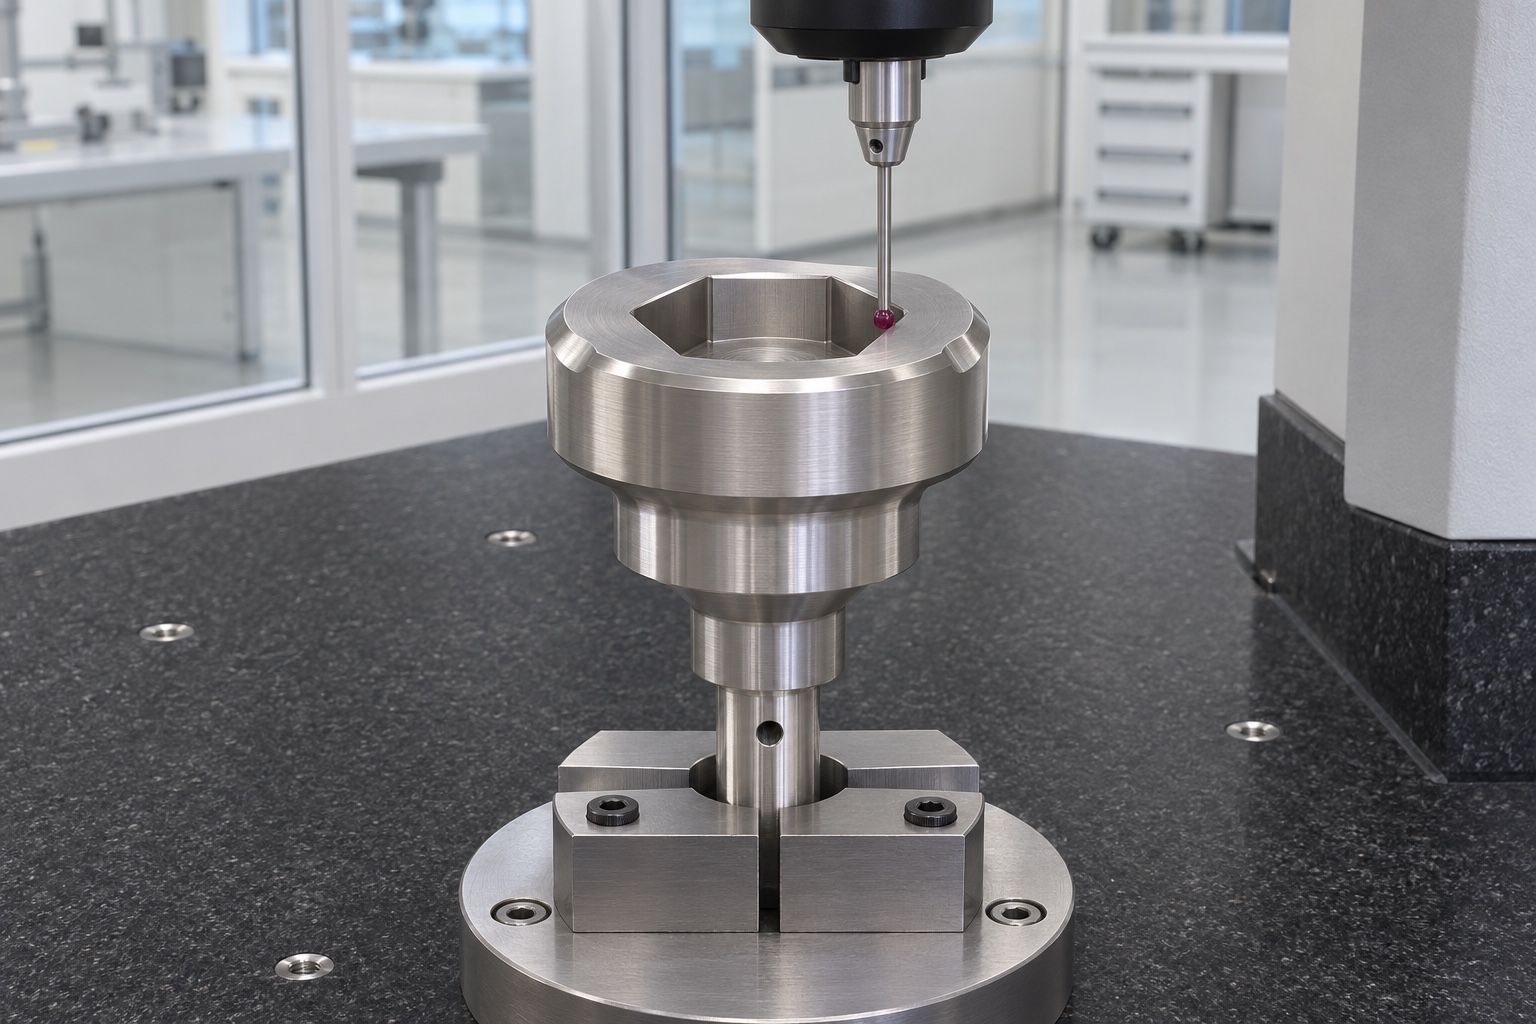
El control dimensional debe comprobar el vástago, el asiento axial, el alojamiento y el taladro según sus referencias comunes. Cada característica requiere un método compatible con su acceso y con la resolución necesaria. Una máquina de medición por coordenadas puede aportar información de posición, pero su programa también necesita referencias y superficies de contacto bien definidas. Los calibres de comparación no sustituyen automáticamente todas las cotas del plano. El informe debe identificar revisión, condición de la pieza y método utilizado. No se publican valores de tolerancia o resultados de inspección que no procedan de un pedido y de mediciones reales verificables.
Utilizar una comparación de montaje limitada
Un elemento inerte representativo puede ayudar a localizar una interferencia entre el alojamiento y su pieza acoplada, siempre que su geometría esté identificada. La comparación se realiza sin muestras biológicas, sin recipientes de producción y sin accionar un equipo médico. Observar que dos piezas encajan no demuestra transmisión de par, vida útil ni aptitud para un dispositivo concreto. El registro debe indicar qué se comparó y qué no se evaluó. Si el contacto aparece en el fondo antes que en las caras previstas, esa observación se relaciona con las cotas correspondientes, en lugar de describirse de forma vaga como un ajuste demasiado apretado.
Investigar antes de corregir una interferencia
Cuando el montaje se detiene antes de tiempo, se revisan primero profundidad útil, radios, alivios, orientación y posibles rebabas. Limar o agrandar el alojamiento sin diagnóstico puede eliminar información sobre la causa original. También puede modificar la interfaz de accionamiento. El responsable compara el plano, la pieza y el elemento de referencia antes de autorizar una corrección. Si se requiere un cambio geométrico, debe existir una revisión controlada. El objetivo del mecanizado CNC para componentes médicos es entregar una pieza verificable conforme a una definición aprobada, no conseguir un encaje ocasional mediante ajustes manuales que nadie pueda reproducir.
Proteger la pieza y preparar una solicitud clara
El embalaje mantiene separados vástagos, hombros y alojamientos para evitar golpes o partículas retenidas. Debe proteger las superficies funcionales sin presionar innecesariamente las aristas. No se denomina estéril a un embalaje protector ordinario. Una solicitud de presupuesto completa incluye plano y modelo de la misma revisión, material, cantidad, acabado final, referencias, requisitos de inspección y condiciones de embalaje. Si existe un componente acoplado, su geometría aprobada facilita revisar el alojamiento ciego. Estas entradas permiten comparar propuestas de mecanizado CNC de precisión sobre la misma base y asignar cada comprobación al taller o al responsable del dispositivo que corresponda.
FAQ
¿El nombre criovial implica funcionamiento a baja temperatura?
No. El nombre describe el contexto de la interfaz, no su temperatura de servicio. El comprador debe indicar las condiciones reales y decidir qué evaluación necesita el conjunto. Esta guía no demuestra comportamiento criogénico de la pieza.
¿Basta con indicar la medida entre caras del hexágono?
No. Deben definirse profundidad útil, fondo, entrada, orientación y espacio de las esquinas. Dos alojamientos con la misma medida entre caras pueden aceptar de manera diferente un mismo elemento acoplado.
¿El fresado deja esquinas interiores vivas?
Una fresa cilíndrica deja radios. Si estos interfieren, se revisan alivios aprobados o un proceso alternativo. No se modifica automáticamente la medida general del alojamiento para compensar una esquina.
¿Un pasador verifica todo el taladro transversal?
Un pasador puede ayudar a comprobar tamaño o paso, pero no confirma por sí solo posición ni orientación. Estas relaciones necesitan el método de referencia previsto en el plano y en el plan de inspección.
¿Un montaje inerte demuestra capacidad de transmisión de par?
No. Puede revelar contactos e interferencias, pero no sustituye ensayos de par, desgaste, duración o validación del equipo. Su alcance debe registrarse expresamente para no convertir una observación limitada en una afirmación de rendimiento.
¿Qué revisar si el acoplamiento se detiene demasiado pronto?
Se revisan profundidad funcional, fondo, radios, orientación y rebabas antes de retirar material. La corrección solo se autoriza después de relacionar la interferencia con una característica definida y de conservar la trazabilidad de la revisión.
tanghangyun@oemach.com