
Die Fertigungsaufgabe festlegen
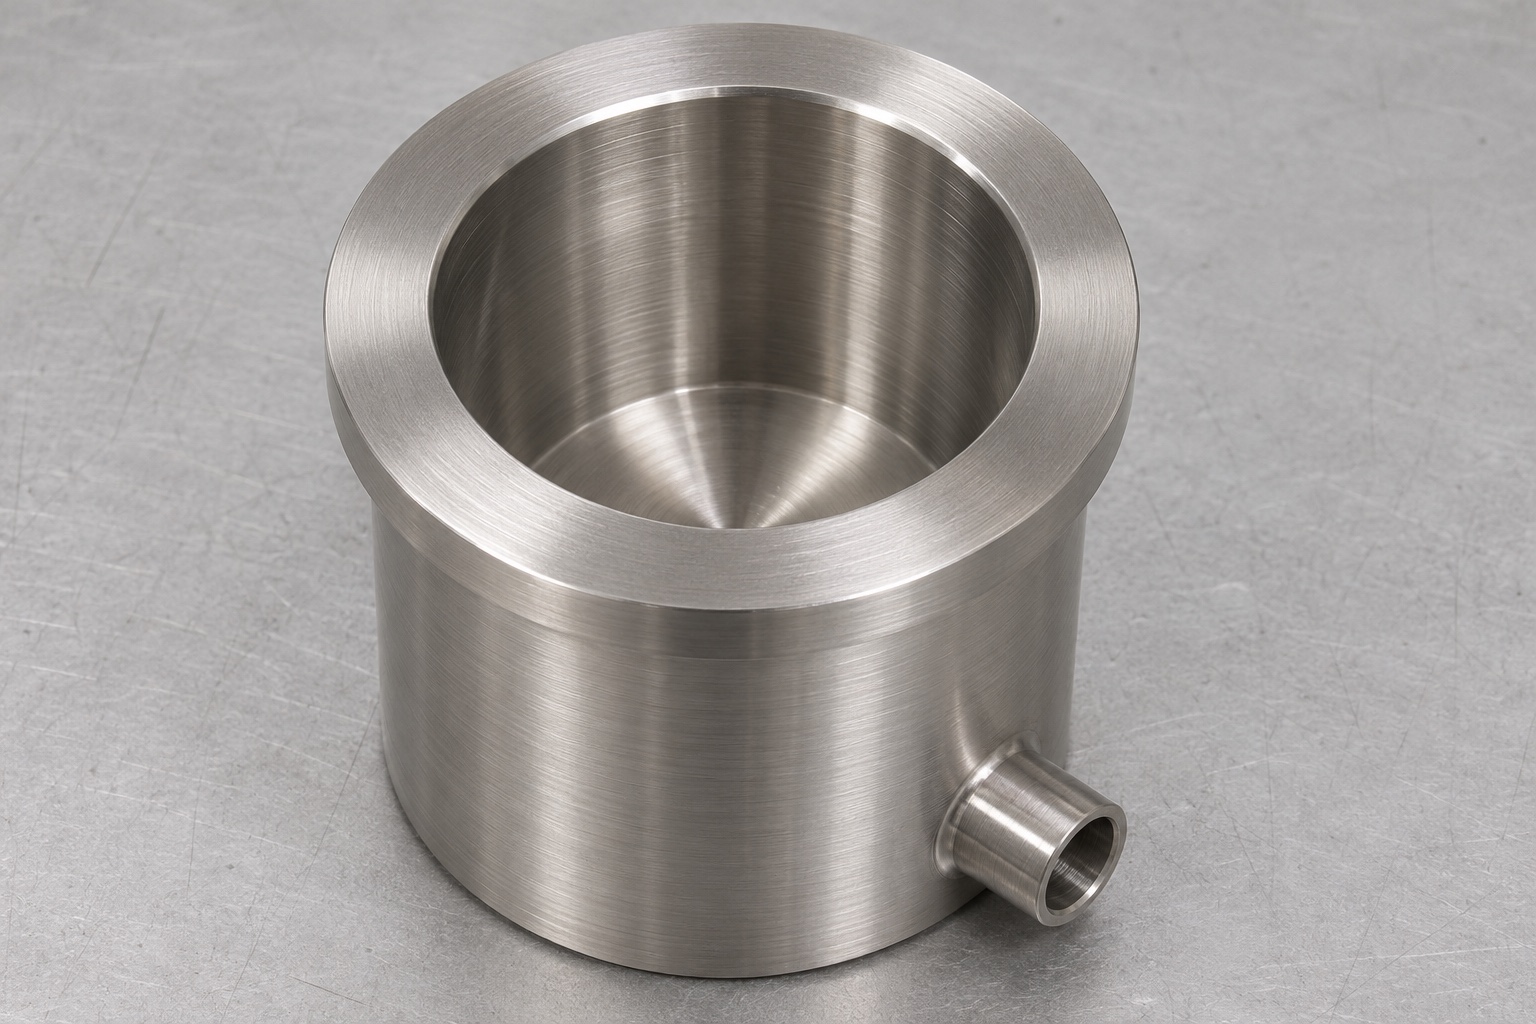
Beim CNC-Drehen eines Sondenwaschbechers aus 316L für einen Laboranalysator steht zunächst die Geometrie im Vordergrund. Der Becher besitzt einen Innenraum, einen oberen Bezugsrand und einen Ablaufanschluss mit einer zu bearbeitenden Innenkante. Ein Fertiger kann diese Merkmale nach einer freigegebenen Zeichnung herstellen und prüfen. Das belegt weder die Sondenreinheit noch Verschleppungsverhalten, Reagenzverträglichkeit oder Analysatorgenauigkeit. Dieser Leitfaden behandelt einen allgemeinen Becher ohne Anspruch auf Gerätefreigabe oder Kompatibilität mit einem benannten Analysator. Die geometrische Bauteilabnahme und die Validierung der Anwendung bleiben getrennt. Erst die freigegebenen Anforderungen legen fest, welche weiteren Nachweise für den vorgesehenen Einsatz erforderlich sind.
Innenraum und Sondenweg zueinander festlegen
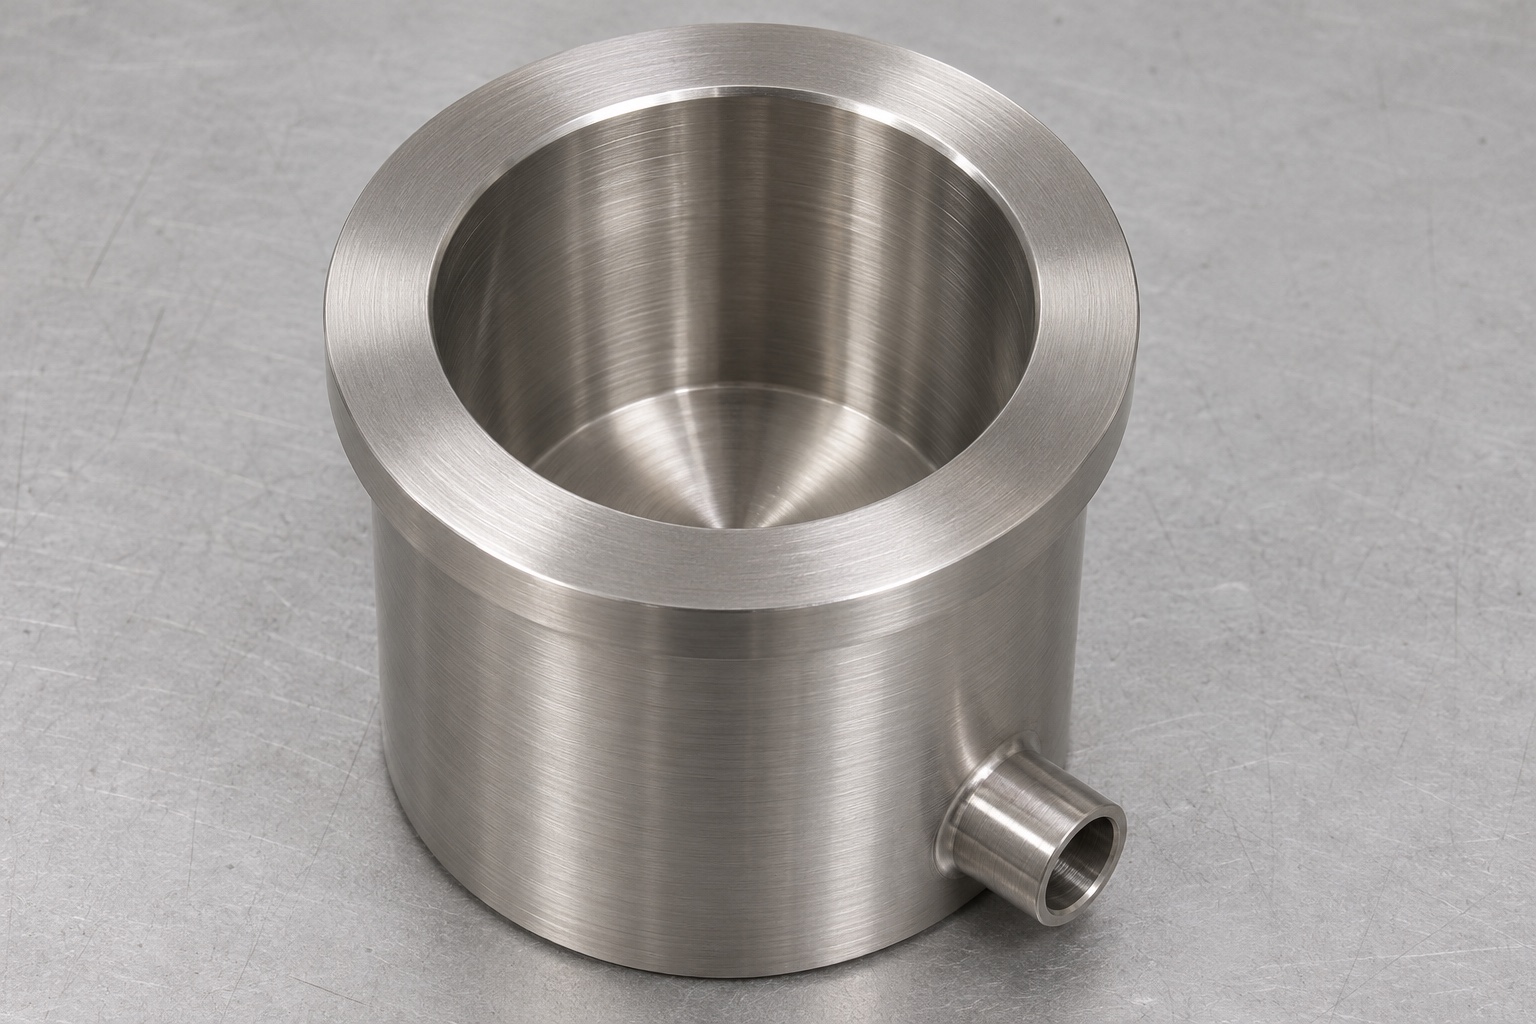
Identifizieren Sie die Montagereferenz, die den Becher im Gerät positioniert. Definieren Sie dann die Hohlraumachse und die Randhöhe relativ zu dieser Referenz. Eine Bohrung mit dem richtigen Durchmesser kann dennoch falsch unter der Sonde positioniert sein. Vermeiden Sie es, die Beziehung nur als einen kosmetischen konzentrischen Ring auf der Oberseite zu beschreiben. Wenn die Montageschnittstelle zylindrisch ist, geben Sie ihre Achse und die Positionierungsschulter an. Wenn ein Flansch verwendet wird, identifizieren Sie die Sitzfläche und die Taktfunktion. Überprüfen Sie die Sondenhülle getrennt von allen für die Fertigung gewählten Abständen, da der Lieferant nicht auf die Bewegung des installierten Instruments schließen sollte.
316L-Halbzeug und Endzustand spezifizieren
Geben Sie vor der Bearbeitung die Materialbezeichnung, die Rohlingsform und alle erforderlichen Materialdokumentationen an. Ersetzen Sie den Edelstahl nicht nur deshalb durch eine andere Edelstahlsorte, weil er ähnlich aussieht. Führen Sie nachfolgende Anforderungen an die Oberflächenbehandlung und Reinigung getrennt vom Legierungsnamen auf. Eine Zeichnung, die eine fertige Bohrung nach der Bearbeitung erfordert, sollte diesen Zeitpunkt deutlich machen. Wenn ein Lieferant eine alternative Halbzeugabmessung oder Prozessroute vorschlägt, überprüfen Sie die Änderung vor der Produktion. Die Kaufspezifikation sollte auch zwischen der gewöhnlichen Bearbeitungssauberkeit und einer separat definierten analytischen Sauberkeitsanforderung unterscheiden; Weder das Materialetikett noch eine helle Oberfläche beweisen, dass eine Anwendung einsatzbereit ist.
CNC-Drehen mit zugänglichen Bezugsflächen planen
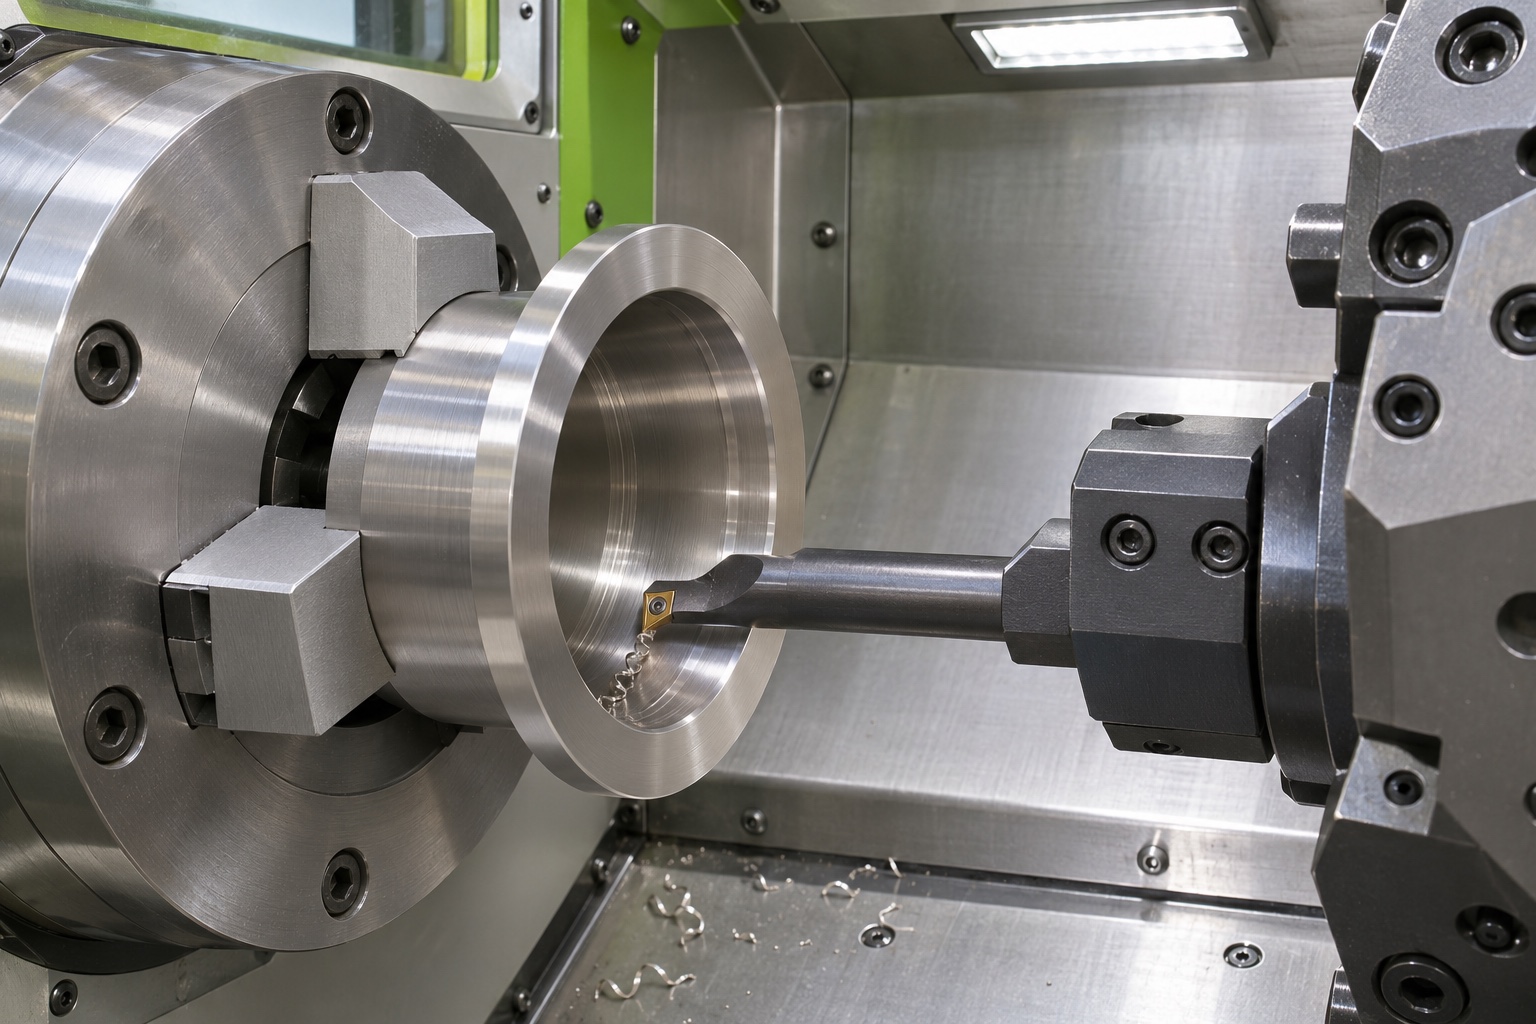
Schauen Sie sich das Werkstück an und legen Sie die Drehreferenz fest, bevor Sie die Kavität und ihre Positionierungsmerkmale fertigstellen. Halten Sie die Länge des nicht unterstützten Werkzeugs und die Teileprojektion entsprechend der tatsächlichen Geometrie ein. Wählen Sie Schrupp- und Schlichtdurchgänge, die einen stabilen Schnittvorgang erzeugen, anstatt wiederholt an der Wand zu reiben. Der Zustand des Werkzeugs, die Spanabfuhr und der Zugang zum Boden der Kavität müssen gemeinsam überprüft werden. Der Zweck eines Prozessplans besteht darin, die Zeichnungsbeziehungen während der Bearbeitungssequenz beizubehalten und nicht davon auszugehen, dass eine bestimmte Spindelgeschwindigkeit für jeden Waschbecher geeignet ist. Notieren Sie, welche Flächen zur Unterstützung des zweiten Arbeitsgangs verfügbar bleiben, ohne die fertige Bohrung zu beschädigen.
Radialen Ablauf und Durchbruch positionieren
Die Ablaufposition hängt von einer lichten Höhe und einem Winkelbezug ab. Zeigen Sie, wo es den Hohlraum schneidet und welcher Teil der Verbindung die Funktionsgröße trägt. Ein von außen gebohrtes Loch kann durchbrechen und an der Innenkante Material anheben. Der in die Kavität austretende Bohrer ist daher ein Zwischenzustand des Prozesses und nicht automatisch ein fertiges Bauteil. Berücksichtigen Sie bei der Überprüfung des Entwurfs den Zugang zur Inspektion und zur genehmigten Kantenbearbeitung. Wenn die Zeichnung eine separate Verbindung anstelle einer integralen Verbindung erfordert, definieren Sie diese Schnittstelle explizit. Behandeln Sie die beiden Konstruktionen nicht ohne Genehmigung als gleichwertig.
Prüfbare Anforderungen an Innenkanten festlegen
Beschreiben Sie die zulässige Kantenbedingung an der Entwässerungskreuzung, damit der Maschinist und der Prüfer das gleiche Merkmal bewerten können. Eine nicht spezifizierte Anweisung, alle scharfen Kanten zu entfernen, kann zu übermäßiger Rundung oder einem veränderten Auslassprofil führen. Identifizieren Sie den Standort, die zulässige Behandlung und alle in der Nähe befindlichen Oberflächen, die unverändert bleiben müssen. Stellen Sie sicher, dass das vorgeschlagene Werkzeug das Innere erreichen kann, ohne die gegenüberliegende Wand zu zerkratzen. Ein Beispielfoto kann dabei helfen, das Merkmal zu lokalisieren, sollte jedoch keine Maß- oder Oberflächenanforderungen ersetzen. Überprüfen Sie nach jeder Korrektur die betroffene Bohrung und den Abfluss erneut, anstatt die früheren Messungen als endgültig zu akzeptieren.
Rauheit und sichtbares Erscheinungsbild trennen
Eine schöne gedrehte Oberfläche stellt nicht die angegebene Rauheit her. Wenn die Rauheit wichtig ist, identifizieren Sie die Oberfläche, den Parameter, die Bewertungsrichtung und eine zugängliche Messmethode. Ein kleiner gekrümmter Hohlraum kann das verwendbare Messgerät einschränken. Beheben Sie diese Einschränkung, bevor Sie eine Endbearbeitung bestellen, die der Lieferant nicht überprüfen kann. Unterscheiden Sie auch Welligkeit, Werkzeugspuren, Grübchen und lokale Grate; Eine Zahl beschreibt nicht jeden Mangel. Aussagen zur Reinigungsfähigkeit oder Rückstandsentfernung erfordern eine anwendungsspezifische Beurteilung, die über die Rauheitsaufzeichnung hinausgeht. Vermeiden Sie es, einen niedrigeren Rauheitswert hinzuzufügen, nur weil dieser für medizinische Geräte besser geeignet erscheint.
Bohrung, Rand und Ablauf getrennt prüfen
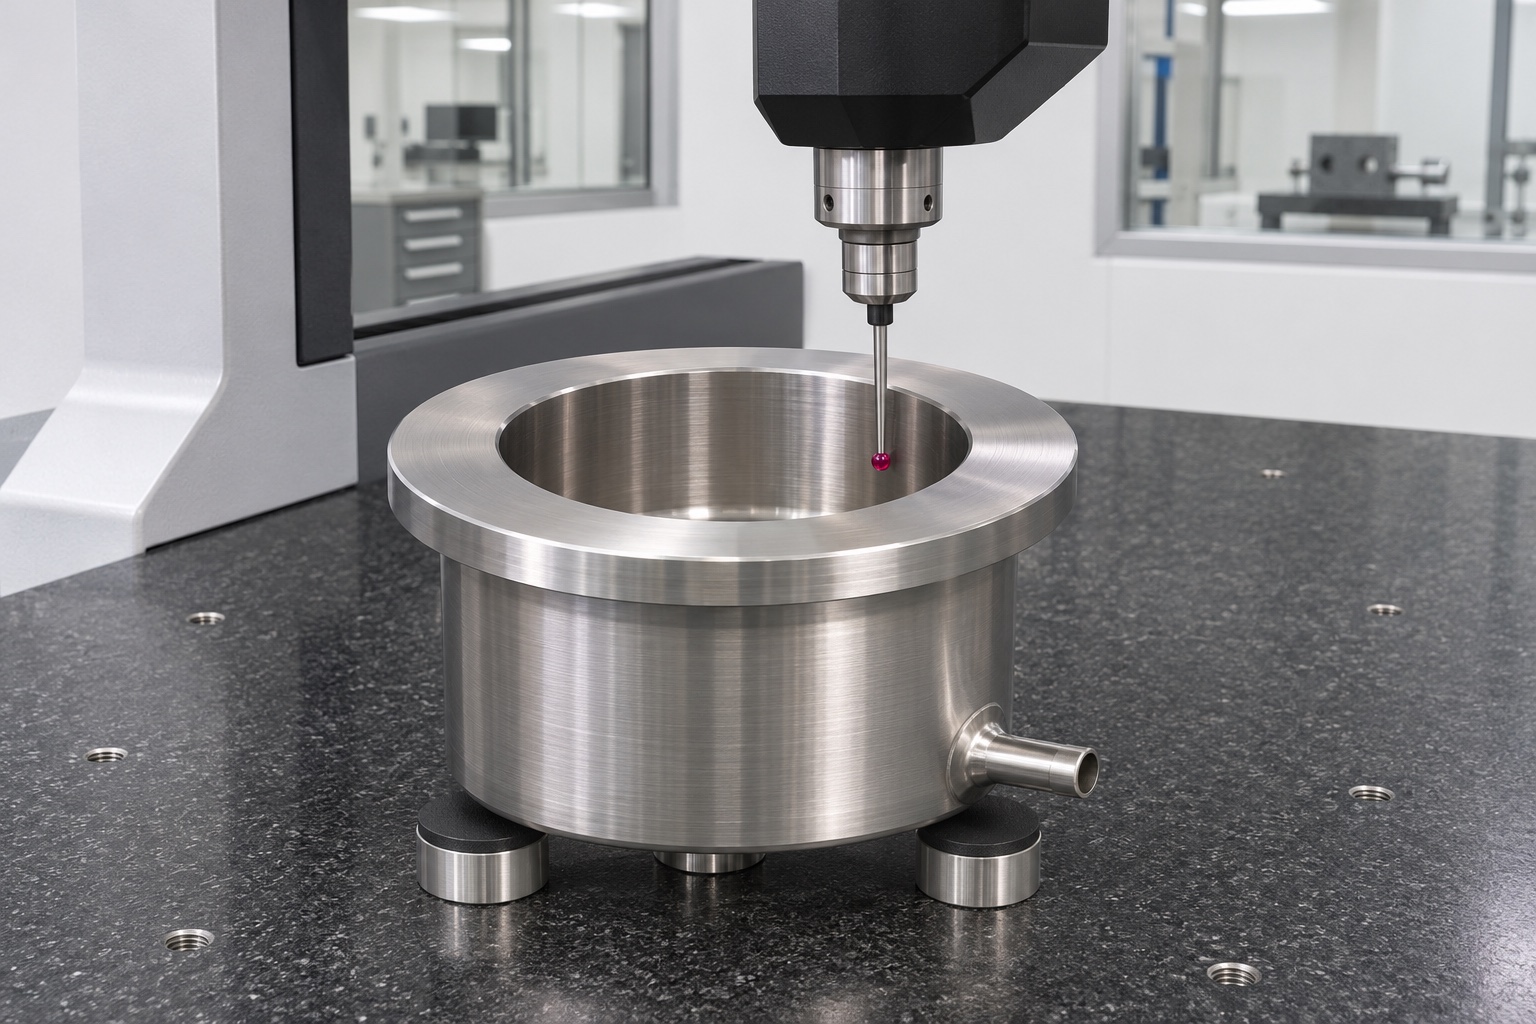
Messen Sie die Kavität in definierten Tiefen und nicht nur an der Eintrittsfase. Überprüfen Sie die Felge und die Anlagefläche im gleichen dokumentierten Bezugssystem. Überprüfen Sie die Größe und Position des Abflusses mit einer für den Zugang geeigneten Methode und untersuchen Sie den inneren Durchbruch separat auf angehobenes Material. Ein durch den Abfluss gesteckter Stift beweist nicht, dass die Innenkante korrekt bearbeitet wurde. Koordinatenmessungen können bei der Beurteilung geometrischer Beziehungen hilfreich sein, wenn der Zugang zum Messtaster ausreichend ist. Der Prüfplan muss jedoch angeben, was der Taststift tatsächlich erreichen kann. Erfassen Sie alle Funktionen, die eine andere Methode erfordern, anstatt sie implizit zu akzeptieren.
Geometrieprüfung und Funktionsvalidierung trennen
Eine kontrollierte Trockenbaugruppe mit einer inerten Referenz kann mechanische Störungen oder eine verstopfte Öffnung aufdecken. Es kann die Leistung eines Waschgangs nicht ermitteln. Flüssigkeitsverhalten, Entwässerung unter installierten Bedingungen, Entfernung von Rückständen und chemische Belastung erfordern ihre eigenen genehmigten Methoden und Akzeptanzkriterien. Führen Sie keinen improvisierten Versuch mit einem in Betrieb befindlichen Analysegerät durch, um eine unvollständige Komponentenzeichnung auszugleichen. Wenn ein Teil scheinbar Material zurückhält, stellen Sie zunächst fest, ob das Problem geometrisch, oberflächenbedingt oder Teil des größeren Systems ist. Eine Bearbeitungsänderung sollte einer überprüften Anforderung folgen und nicht einer undokumentierten Anpassung, die vorgenommen wird, bis die Baugruppe zu funktionieren scheint.
Abweichungen mit erhaltenen Bezügen bearbeiten
Wenn eine Bohrung oder ein Abfluss außerhalb der Anforderungen liegt, notieren Sie den gemessenen Zustand und den Inspektionsaufbau, bevor Sie eine Korrektur auswählen. Eine Überarbeitung des Abflusses kann zu Änderungen an der Kreuzung, der verbleibenden Wand oder der Anschlussgeometrie führen. Eine Überarbeitung der Kavität kann ihre Beziehung zur Montagereferenz verändern. Holen Sie die Genehmigung für Änderungen ein, die sich auf das Design auswirken, und ermitteln Sie, welche Merkmale erneut überprüft werden müssen. Verwischen Sie den Beweis eines Defekts nicht, bevor Sie nicht wissen, wo er sich befindet. Eine nützliche Disposition unterscheidet einen Messfehler, einen entfernbaren Grat und ein falsch bearbeitetes Merkmal; diese erfordern unterschiedliche Maßnahmen, auch wenn sie alle zunächst als Montagehindernis erscheinen.
Den Becher beim Transport schützen
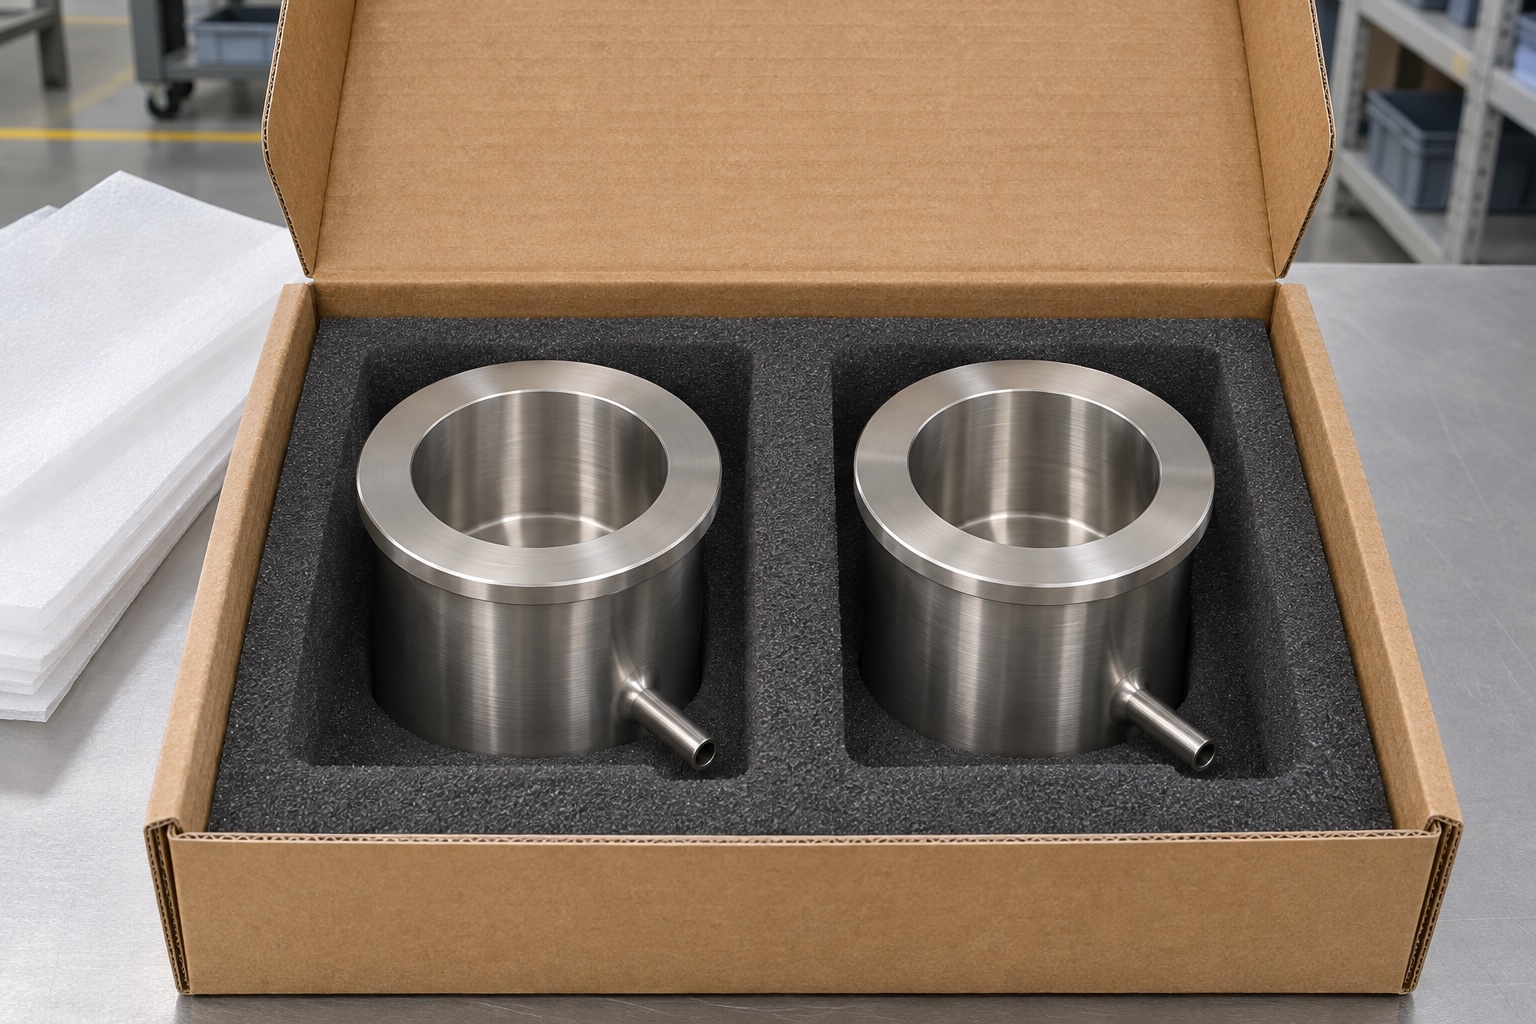
Trennen Sie die Bauteile so, dass Felgen, Bohrungen und Abflussanschlüsse nicht an angrenzende Teile stoßen. Stützen Sie den Becher an robusten Außenflächen ab und sorgen Sie für Freiraum rund um alle hervorstehenden Verbindungen. Legen Sie fest, ob Schutzeinlagen, Beutel oder Verschlüsse zulässig sind und stellen Sie sicher, dass diese keine unzulässigen Rückstände hinterlassen. Eine gewöhnliche Verpackung schützt die Geometrie während der Handhabung; es ist kein Beweis für einen sterilen Zustand oder einen validierten Reinheitsgrad. Behalten Sie die Kennzeichnung mit der Verpackung bei, anstatt einen unkontrollierten Bereich der Komponente zu markieren. Wenn das Empfangsteam die Maßkontrolle wiederholen muss, ermöglichen Sie die Entnahme des Teils, ohne seine empfindlichen Merkmale zu beeinträchtigen.
Eine prüfbare Fertigungsanfrage vorbereiten
Eine Anfrage für einen Edelstahl-Waschbecher für Analysegeräte sollte die kontrollierte Zeichnung, Materialspezifikation, Menge, kritische geometrische Beziehungen, Kantenanforderungen und den erforderlichen Oberflächenzustand enthalten. Fügen Sie die tatsächlich benötigten Prüfergebnisse und Verpackungsbeschränkungen hinzu. Geben Sie an, welche Anforderungen Entwurfseingaben sind und welche noch auf die technische Überprüfung warten. Vereinbaren Sie für einen neuen Teil, wie mit den Ergebnissen des Erstmusters umgegangen wird, bevor Sie sich auf eine größere Charge festlegen. Dadurch kann ein Lieferant die Bearbeitungs- und Verifizierungsarbeiten bewerten, ohne eine Gerätespezifikation zu erfinden. Eine klare Aufforderung ist nützlicher als eine allgemeine Anweisung, einen Becher in medizinischer Qualität mit einer außergewöhnlich glatten Bohrung herzustellen.
FAQ
Was ist der Hauptbezug für die Bearbeitung von Waschbechern?
Verwenden Sie die tatsächliche Positionierungsschnittstelle der Zeichnung und die zugehörige Sitzfläche. Die Achse des Hohlraums und die Position des Abflusses müssen sich auf diese Referenzen beziehen und dürfen nicht aus dem Erscheinungsbild abgeleitet werden.
Beweist 316L automatisch die Reinigungskompatibilität?
Nein. Legierungsidentitäts- und Bearbeitungsaufzeichnungen belegen nicht die Kompatibilität mit den vorgesehenen Chemikalien, Expositionsbedingungen oder validierten Reinigungsprozessen.
Warum den Abflussdurchbruch separat prüfen?
Ein äußerlich korrektes Loch kann dennoch einen erhöhten Innenrand haben. Lochgröße, Position und Durchbruchszustand sind getrennte Prüfmerkmale.
Kann ein Lehrdorn den gesamten Hohlraum überprüfen?
Nein. Ein Stopfen kann einen definierten Größenzustand überprüfen, aber er stellt nicht unabhängig die Hohlraumposition, die Randhöhe oder die Oberflächenbeschaffenheit fest.
Soll die Kavität ohne Zeichnungsänderung poliert werden?
Nur wenn die genehmigte Spezifikation und der Prozess dies zulassen. Bestätigen Sie die betroffenen Abmessungen, den Oberflächenzustand und die Prüfanforderungen, bevor Sie das Teil ändern.
Ist eine Schutzverpackung dasselbe wie eine sterile Lieferung?
Nein. In diesem Leitfaden geht es um den mechanischen Schutz. Sterilität und analytische Reinheit erfordern gesondert definierte Prozesse und Nachweise.
tanghangyun@oemach.com