
Definir el alcance del mecanizado
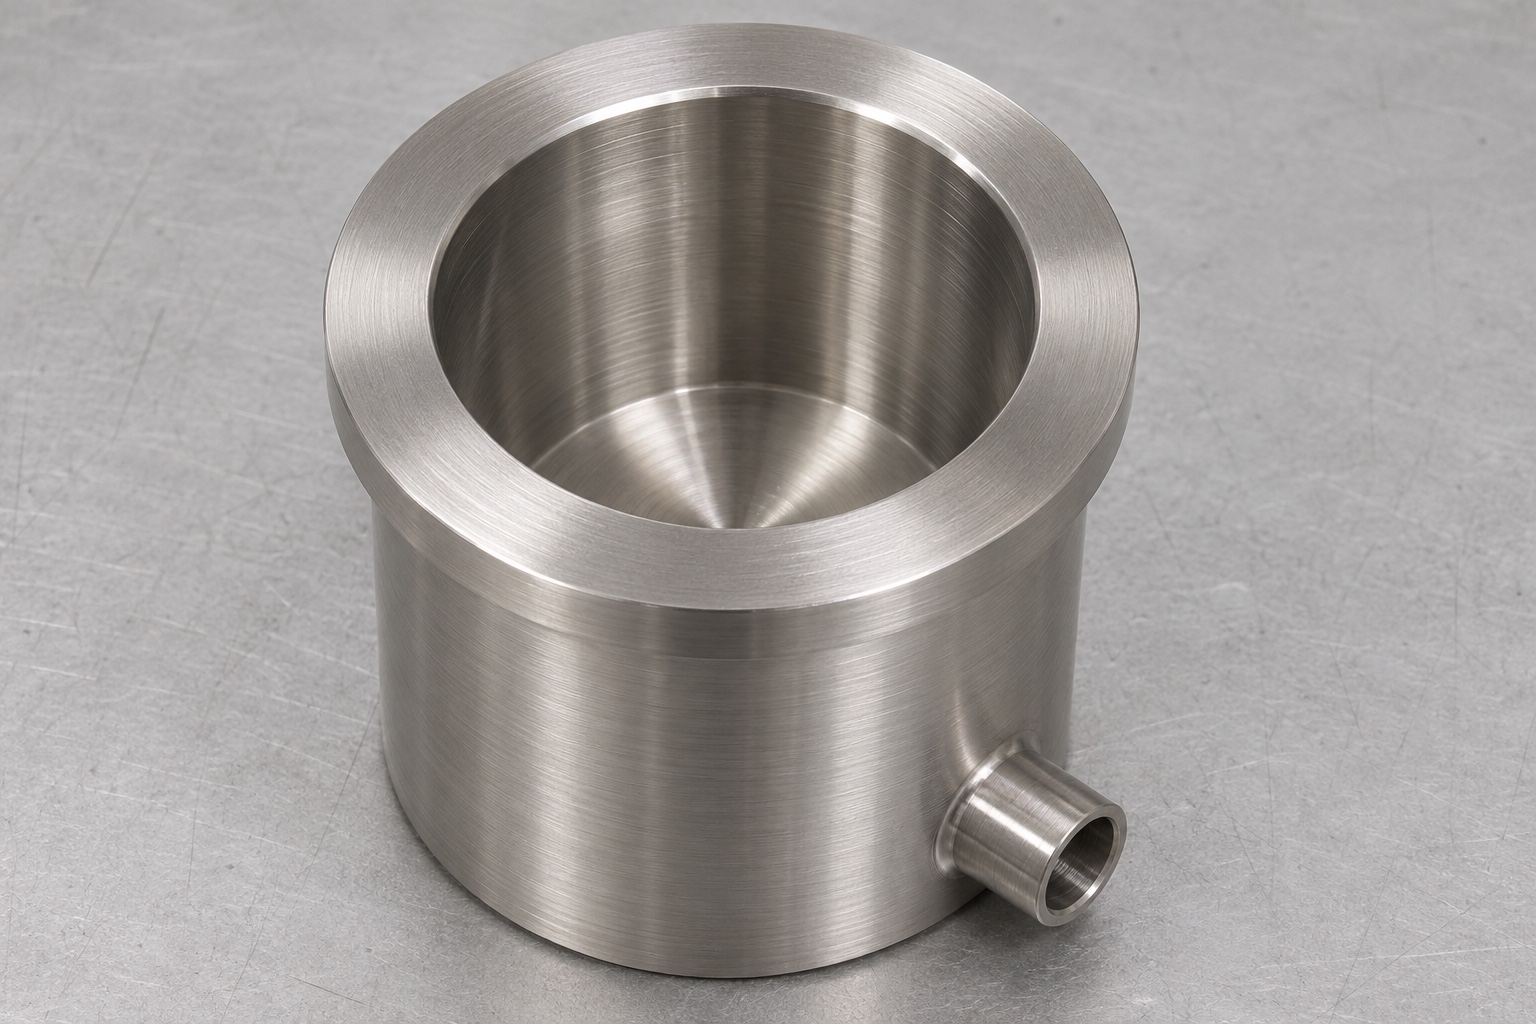
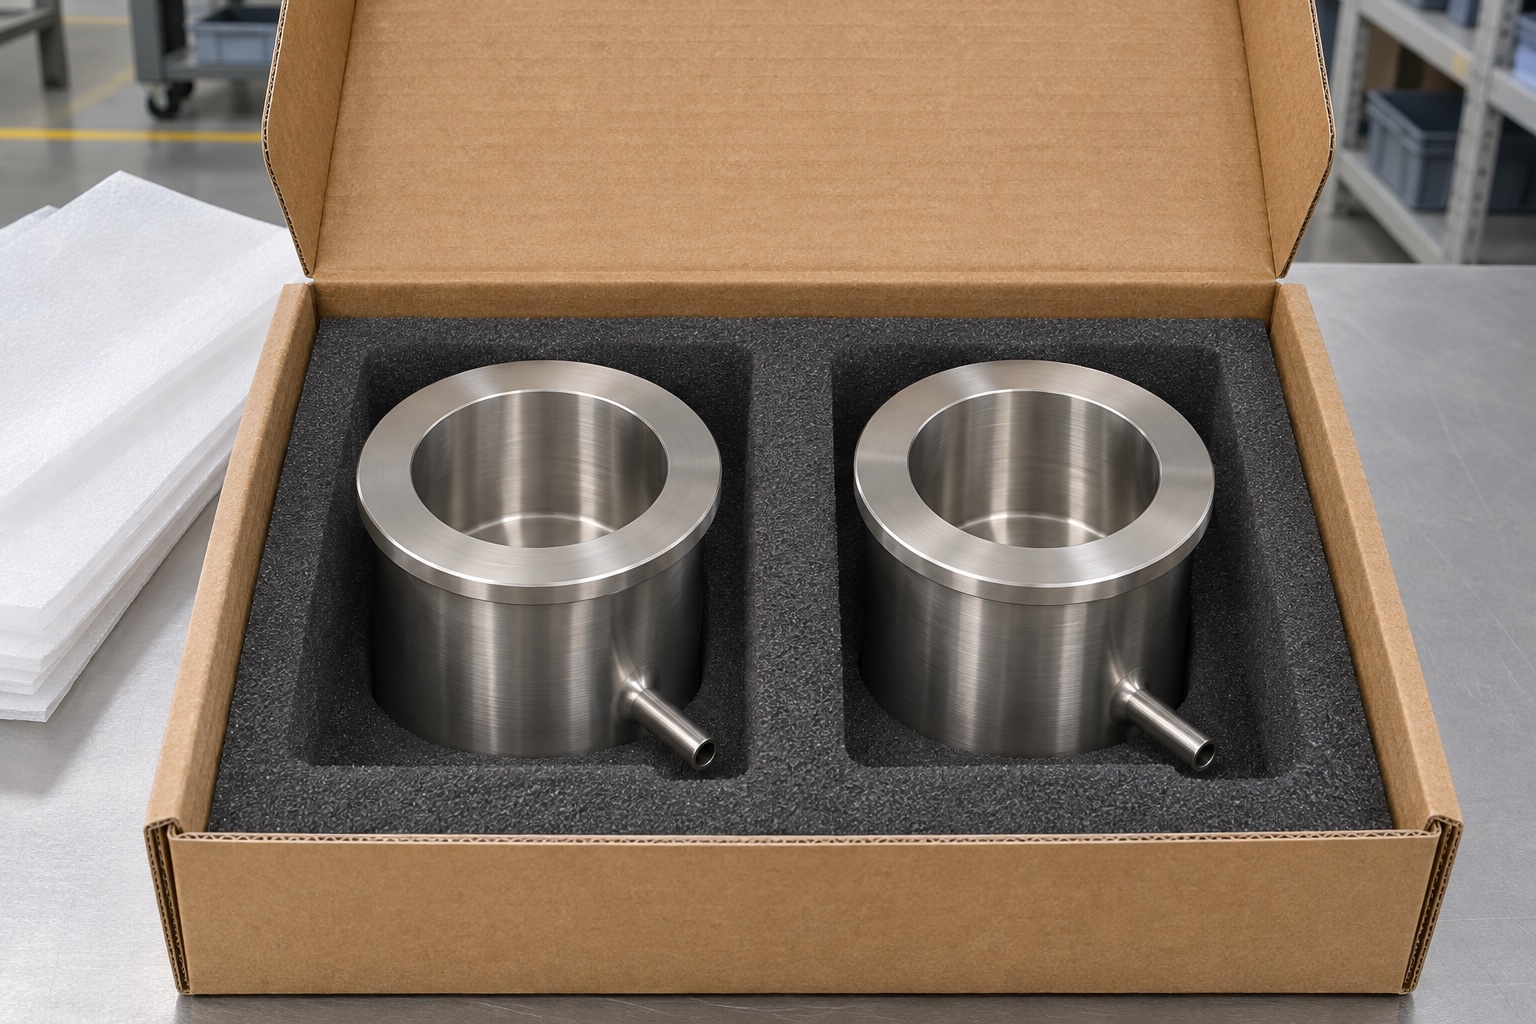
El torneado CNC en acero 316L de un vaso de lavado de sondas de analizador empieza por definir su geometría. El componente tiene una cavidad central, un borde superior de referencia y una conexión de drenaje cuya intersección interior requiere un acabado controlado. El proveedor puede fabricar y medir estas características conforme a un plano aprobado. Esos datos no demuestran por sí solos la limpieza de la sonda, la ausencia de arrastre, la compatibilidad con reactivos ni la precisión del analizador. Esta guía trata un vaso genérico: la aceptación dimensional se mantiene separada de la validación de la aplicación y de la compatibilidad con un equipo concreto.
Relacionar la cavidad con el recorrido de la sonda
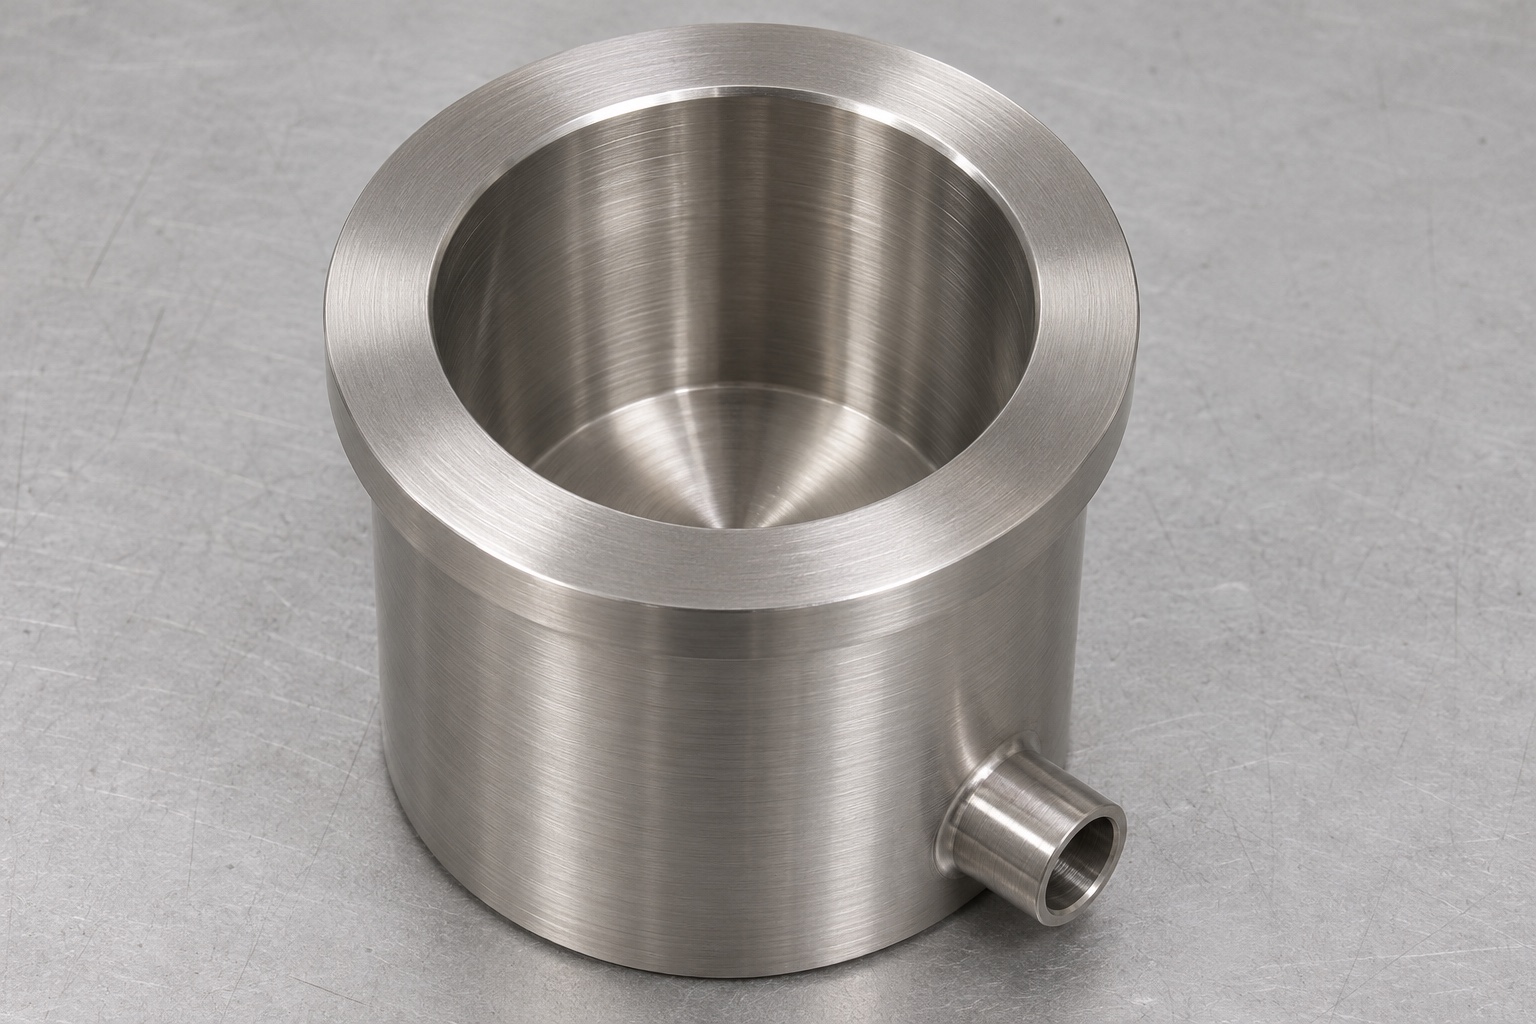
Identificar la referencia de montaje que posiciona el vaso en el equipo. Luego defina el eje de la cavidad y la altura del borde con respecto a esa referencia. Aún así, es posible que un orificio del diámetro correcto esté colocado incorrectamente debajo de la sonda. Evite describir la relación sólo como un anillo concéntrico cosmético en la cara superior. Si la interfaz de montaje es cilíndrica, especifique su eje y su resalte de ubicación; si utiliza una brida, identifique la cara del asiento y la elemento de orientación angular. Revise la envolvente de la sonda por separado de cualquier espacio libre elegido para la fabricación, porque el proveedor no debe inferir el movimiento del instrumento instalado.
Especificar el material 316L y su estado final
Especifique la designación del material, la forma del material en bruto y cualquier documentación del material requerida antes del mecanizado. No lo sustituya por otro grado de acero inoxidable simplemente porque su apariencia sea similar. Enumere los requisitos de limpieza y tratamiento de superficies posteriores por separado del nombre de la aleación. Un plano que requiera una perforación terminada después del tratamiento debería dejar claro ese momento. Si un proveedor propone un tamaño de material en bruto o una ruta de proceso alternativos, revise el cambio antes de la producción. La especificación de compra también debe distinguir la limpieza ordinaria del mecanizado de un requisito de limpieza analítica definido por separado; ni la etiqueta del material ni una superficie brillante demuestran que una aplicación está lista para su uso.
Planificar el torneado CNC desde referencias accesibles
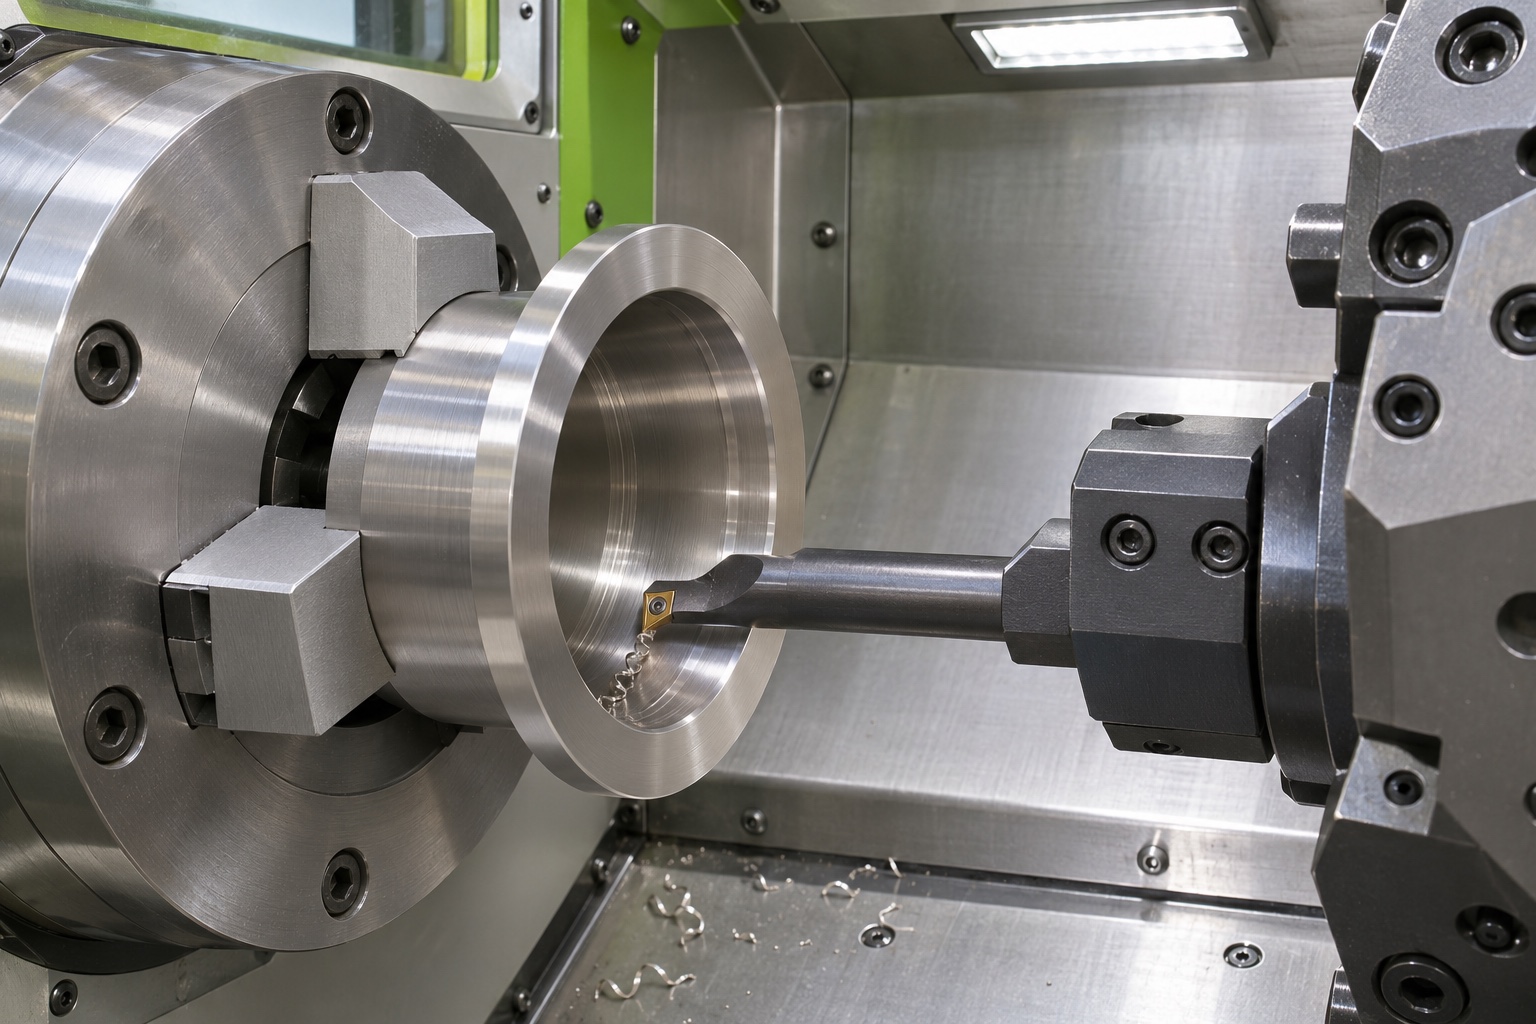
Refrente la pieza en bruto y establezca la referencia de torneado antes de terminar la cavidad y sus características de localización. Mantenga la longitud de la herramienta sin soporte y la proyección de la pieza adecuadas a la geometría real. Elija pasadas de desbaste y acabado que produzcan una acción de corte estable en lugar de frotar repetidamente la pared. Es necesario revisar conjuntamente el estado de la herramienta, la evacuación de virutas y el acceso al fondo de la cavidad. El propósito de un plan de proceso es preservar las relaciones de plano a lo largo de la secuencia de mecanizado, no asumir que una velocidad particular del husillo se adapta a cada vaso de lavado. Registre qué superficies quedan disponibles para soportar la segunda operación sin dañar el orificio terminado.
Posicionar el drenaje radial y su intersección
La posición del drenaje depende de una altura clara y una referencia angular. Muestre dónde se cruza con la cavidad y qué parte de la conexión tiene el tamaño funcional. Un agujero realizado desde fuera puede atravesar material levantado en el borde interior. Por lo tanto, la salida de la broca a la cavidad es un estado intermedio del proceso, no automáticamente una característica terminada. Considere el acceso para inspección y acabado de bordes aprobado mientras revisa el diseño. Si el plano requiere un accesorio separado en lugar de una conexión integral, defina esa interfaz explícitamente; no trate las dos construcciones como equivalentes sin aprobación.
Definir aristas interiores que puedan inspeccionarse
Describa la condición de borde permitida en la intersección del drenaje para que el maquinista y el inspector evalúen la misma característica. Una instrucción no especificada para eliminar todos los bordes afilados puede provocar un redondeo excesivo o una alteración del perfil de salida. Identificar la ubicación, el tratamiento permitido y cualquier superficie cercana que deba permanecer inalterada. Confirme que la herramienta propuesta pueda llegar al interior sin rayar la pared opuesta. Una fotografía de muestra puede ayudar a localizar la característica, pero no debe reemplazar un requisito dimensional o de acabado. Después de cualquier corrección, inspeccione nuevamente el orificio afectado y el drenaje en lugar de aceptar las mediciones anteriores como definitivas.
Separar rugosidad y aspecto visual
Una superficie torneada atractiva no establece la rugosidad especificada. Si la rugosidad es importante, identifique la superficie, el parámetro, la dirección de evaluación y un método de medición accesible. Una pequeña cavidad curva puede limitar el instrumento de medición que se puede utilizar. Resuelva esa limitación antes de ordenar un acabado que el proveedor no pueda verificar. También se distinguen ondulaciones, marcas de herramientas, picaduras y rebabas locales; un número no describe todos los defectos. Las afirmaciones sobre la capacidad de limpieza o la eliminación de residuos requieren una evaluación específica de la aplicación más allá del registro de rugosidad. Evite agregar un valor de rugosidad más bajo simplemente porque parezca más adecuado para equipos médicos.
Medir alojamiento, borde y drenaje por separado
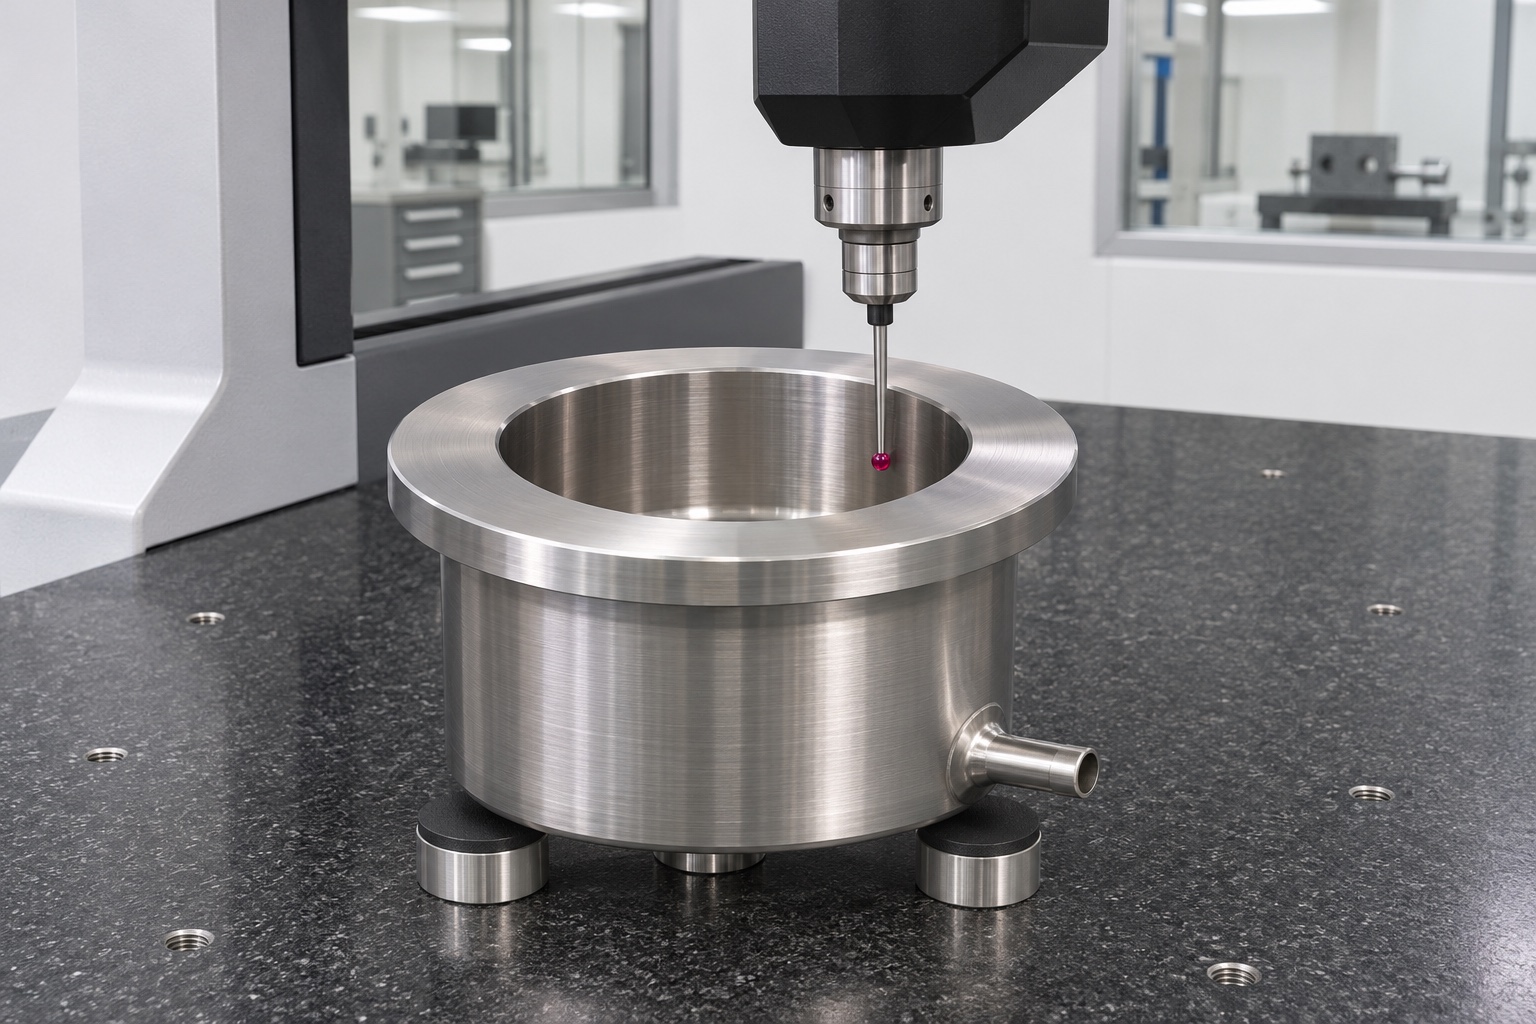
Mida la cavidad a profundidades definidas y no solo en el chaflán de entrada. Verifique la llanta y la superficie de ubicación en el mismo sistema de referencia documentado. Inspeccione el tamaño y la ubicación del drenaje utilizando un método adecuado para el acceso y examine por separado el avance interno en busca de material levantado. Un pasador que atraviese el desagüe no prueba que el borde interno haya sido rematado correctamente. La medición de coordenadas puede ayudar a evaluar las relaciones geométricas cuando el acceso a la sonda es adecuado, pero el plan de inspección debe identificar lo que realmente puede alcanzar el palpador. Registre cualquier característica que requiera un método diferente en lugar de dejarla aceptada implícitamente.
Distinguir geometría y validación funcional
Un conjunto seco controlado con una referencia inerte puede revelar interferencias mecánicas o una abertura obstruida. No puede establecer el rendimiento de un ciclo de lavado. El comportamiento de los fluidos, el drenaje en las condiciones de instalación, la eliminación de residuos y la exposición a productos químicos requieren sus propios métodos aprobados y criterios de aceptación. No realice una prueba improvisada en un analizador en funcionamiento para compensar un plano de componente incompleto. Si una pieza parece retener material, primero identifique si el problema es geométrico, está relacionado con la superficie o es parte de un sistema más amplio. Un cambio de mecanizado debe seguir un requisito revisado, no un ajuste no documentado realizado hasta que el conjunto parezca funcionar.
Gestionar desviaciones sin perder la referencia
Cuando un orificio o drenaje no cumpla los requisitos, registre su condición medida y la configuración de inspección antes de elegir una corrección. Volver a trabajar el drenaje puede cambiar la intersección, la pared restante o la geometría de la conexión. Reelaborar la cavidad puede alterar su relación con la referencia de montaje. Obtener aprobación para cambios que afecten el diseño e identificar qué características deben volver a verificarse. No elimine la evidencia de un defecto antes de comprender su ubicación. Una disposición útil distingue un error de medición, una rebaba removible y una característica mecanizada incorrecta; estos requieren acciones diferentes incluso si todos aparecen primero como una interferencia de montaje.
Proteger el vaso durante el transporte
Separe los componentes de manera que las llantas, los orificios y las conexiones de drenaje no golpeen las piezas adyacentes. Apoye el vaso en superficies exteriores robustas y deje espacio alrededor de cualquier conexión saliente. Defina si se permiten inserciones, bolsas o cierres protectores y asegúrese de que no dejen residuos inaceptables. El embalaje ordinario protege la geometría durante la manipulación; no es evidencia de una condición estéril o un nivel de limpieza validado. Mantenga la identificación asociada con el paquete en lugar de marcar un área no controlada del componente. Si el equipo receptor debe repetir la inspección dimensional, permita retirar la pieza sin cargar sus delicadas características.
Preparar una solicitud de mecanizado verificable
Una solicitud de un vaso de lavado del analizador de acero inoxidable debe incluir el plano controlado, la especificación del material, la cantidad, las relaciones geométricas críticas, los requisitos de los bordes y la condición de acabado requerida. Agregue los entregables de inspección y las restricciones de embalaje que realmente se necesitan. Indique qué requisitos son insumos de diseño y cuáles aún están pendientes de revisión de ingeniería. Para una parte nueva, acuerde cómo se manejarán los hallazgos de la primera pieza antes de comprometerse con un lote más grande. Esto permite que un proveedor fije el precio del trabajo de mecanizado y verificación sin tener que inventar una especificación del dispositivo. Una solicitud clara es más útil que una instrucción genérica para fabricar una copa de grado médico con un orificio excepcionalmente liso.
FAQ
¿Cuál es la referencia principal para el mecanizado de vasos de lavado?
Utilice la interfaz de ubicación real del plano y su cara de asiento relacionada. El eje de la cavidad y la ubicación del drenaje deben estar relacionados con esas referencias, no inferidos de la apariencia.
¿El 316L demuestra automáticamente la compatibilidad con la limpieza?
No. Los registros de identidad y mecanizado de aleaciones no establecen compatibilidad con los productos químicos previstos, las condiciones de exposición o el proceso de limpieza validado.
¿Por qué inspeccionar el paso del drenaje por separado?
Un agujero exteriormente correcto también puede tener un borde interior elevado. El tamaño, la ubicación y la condición de penetración del orificio son comprobaciones distintas.
¿Puede un calibre tampón verificar toda la cavidad?
No. Un tapón puede comprobar una condición de tamaño definido, pero no establece de forma independiente la posición de la cavidad, la altura del borde o el acabado de la superficie.
¿Se debe pulir la cavidad sin cambiar el plano?
Sólo cuando la especificación y el proceso aprobados lo permitan. Confirme las dimensiones afectadas, el estado de la superficie y los requisitos de inspección antes de modificar la pieza.
¿El embalaje protector es lo mismo que la entrega estéril?
No. Esta guía aborda la protección mecánica. La esterilidad y la limpieza analítica requieren procesos y pruebas definidos por separado.
tanghangyun@oemach.com