
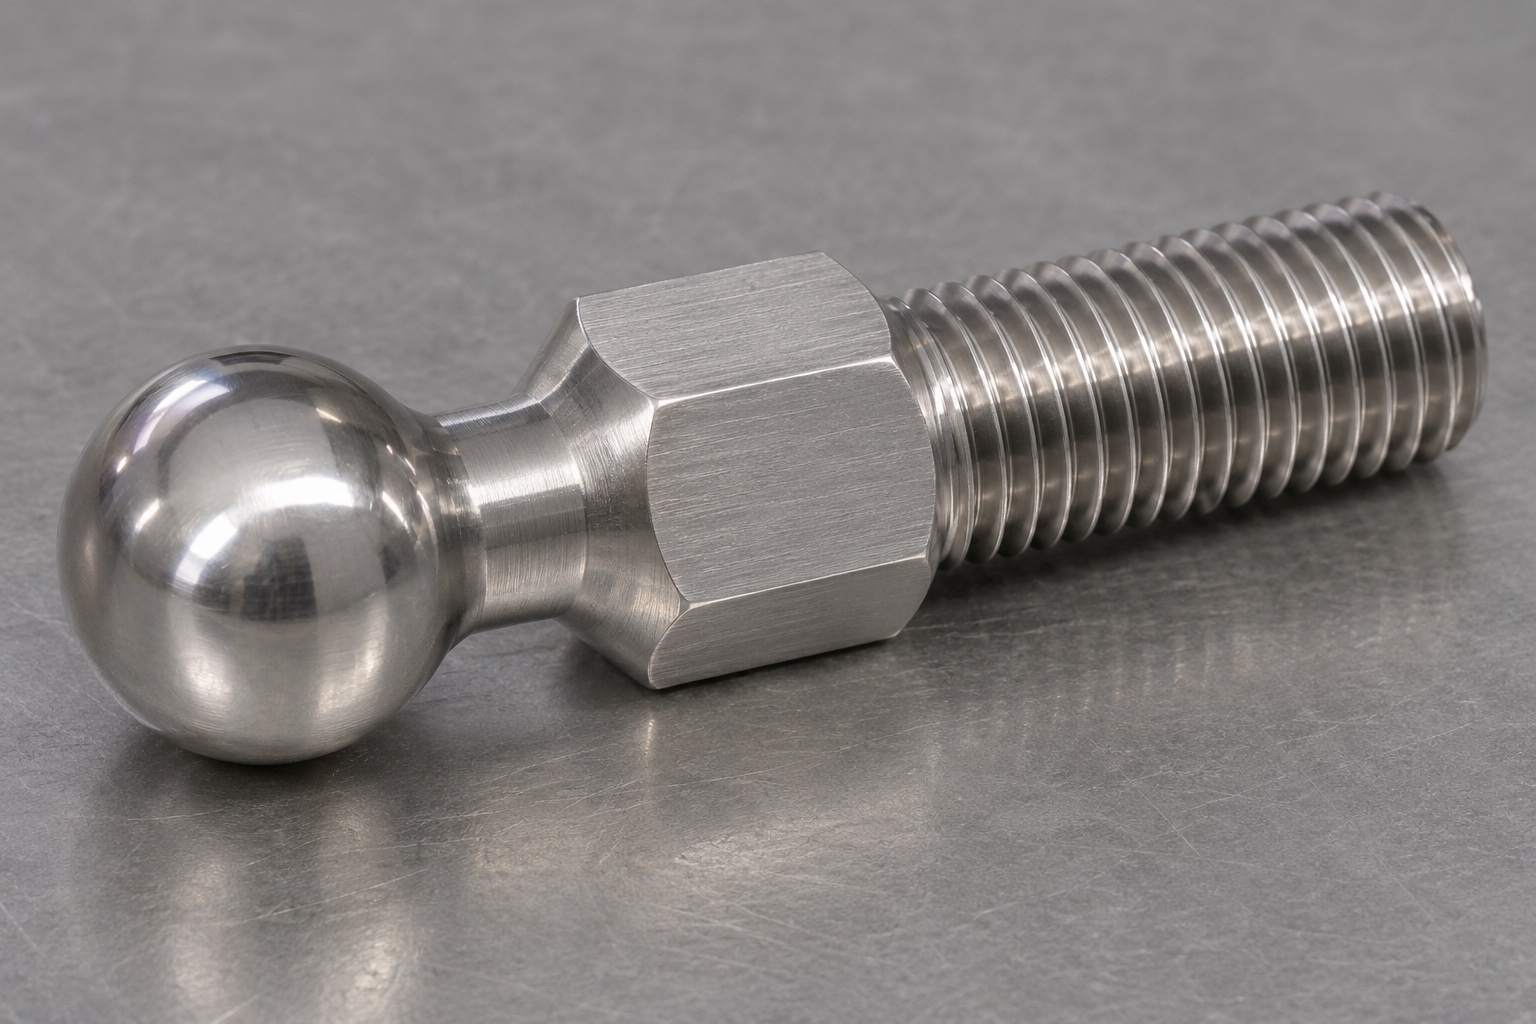
Definition einer einteiligen mechanischen Justierschnittstelle
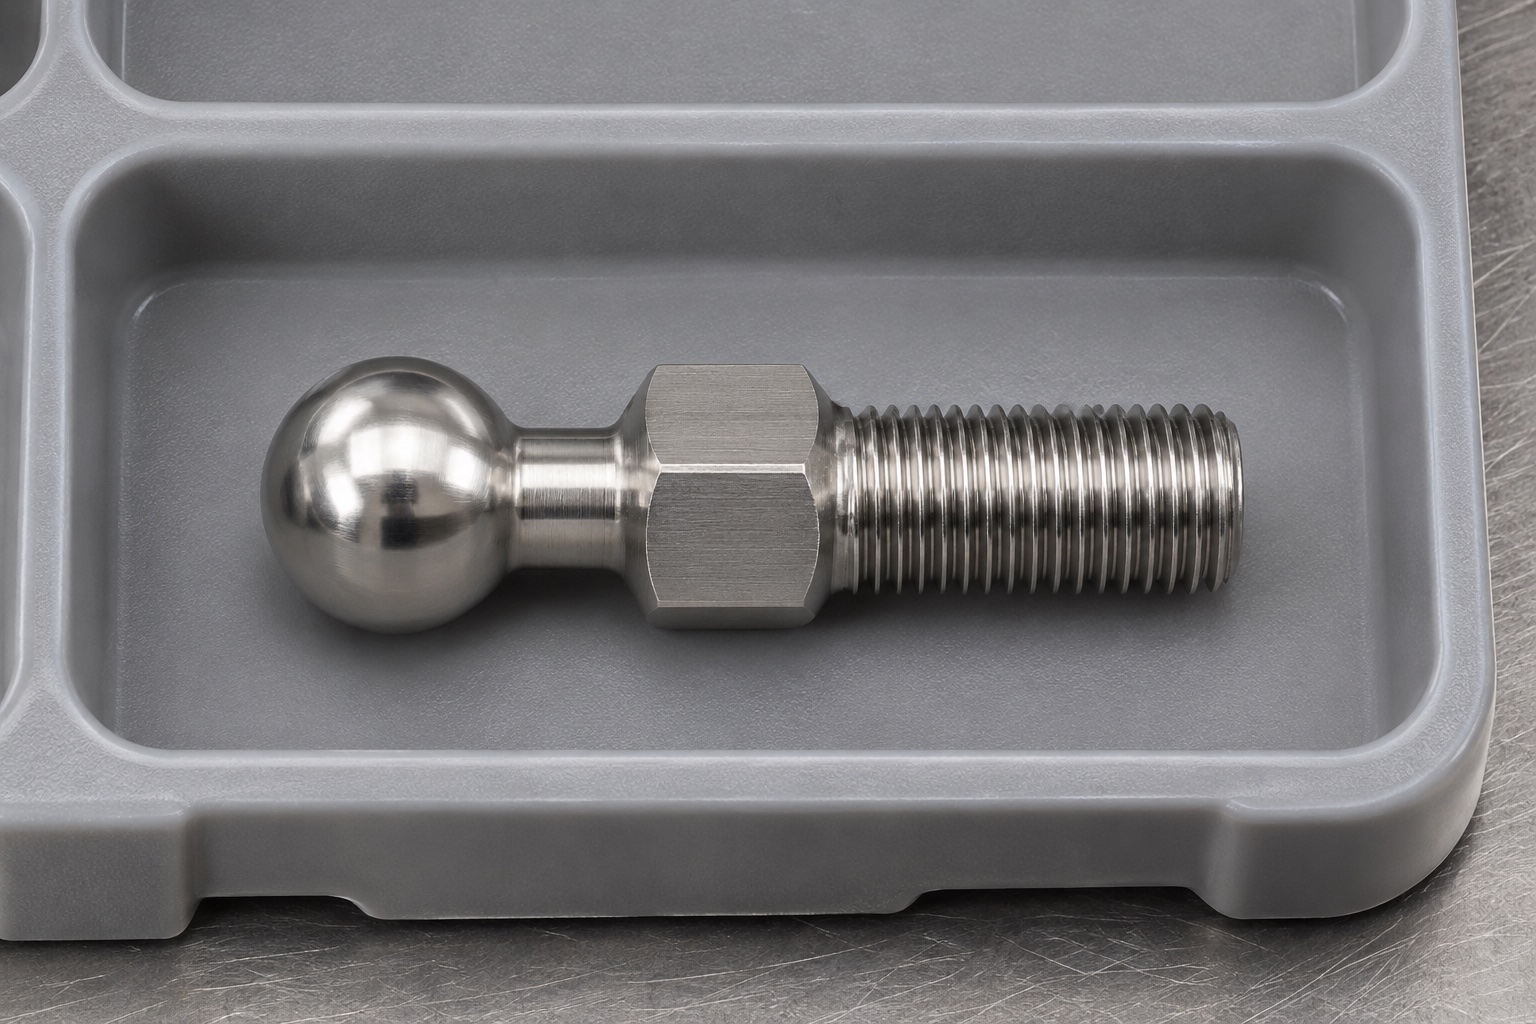
Bei der Wartung oder Ausrichtung medizinischer Geräte kann ein spezieller Bolzen verwendet werden, um einen einstellbaren Kontaktpunkt zu schaffen. Das hier vorgestellte Konzept umfasst ein einteiliges Bauteil aus Edelstahl 316L mit einem integrierten kugelförmigen Ende, einem kurzen Hals, einem Sechskantabschnitt für Werkzeuge sowie einem Außengewinde am gegenüberliegenden Ende. Die Kugel ist kein separates, drehbares Element; das Bauteil stellt kein vollständiges Kugelgelenk dar. Es ist als interne mechanische Schnittstelle konzipiert – nicht als Implantat oder Anschlussstück für fluidführende Systeme. Vor der Freigabe zur Fertigung muss der Geräteentwickler das Gegenstück, den Justierbereich, die Befestigungsart sowie die betrieblichen Anforderungen festlegen.
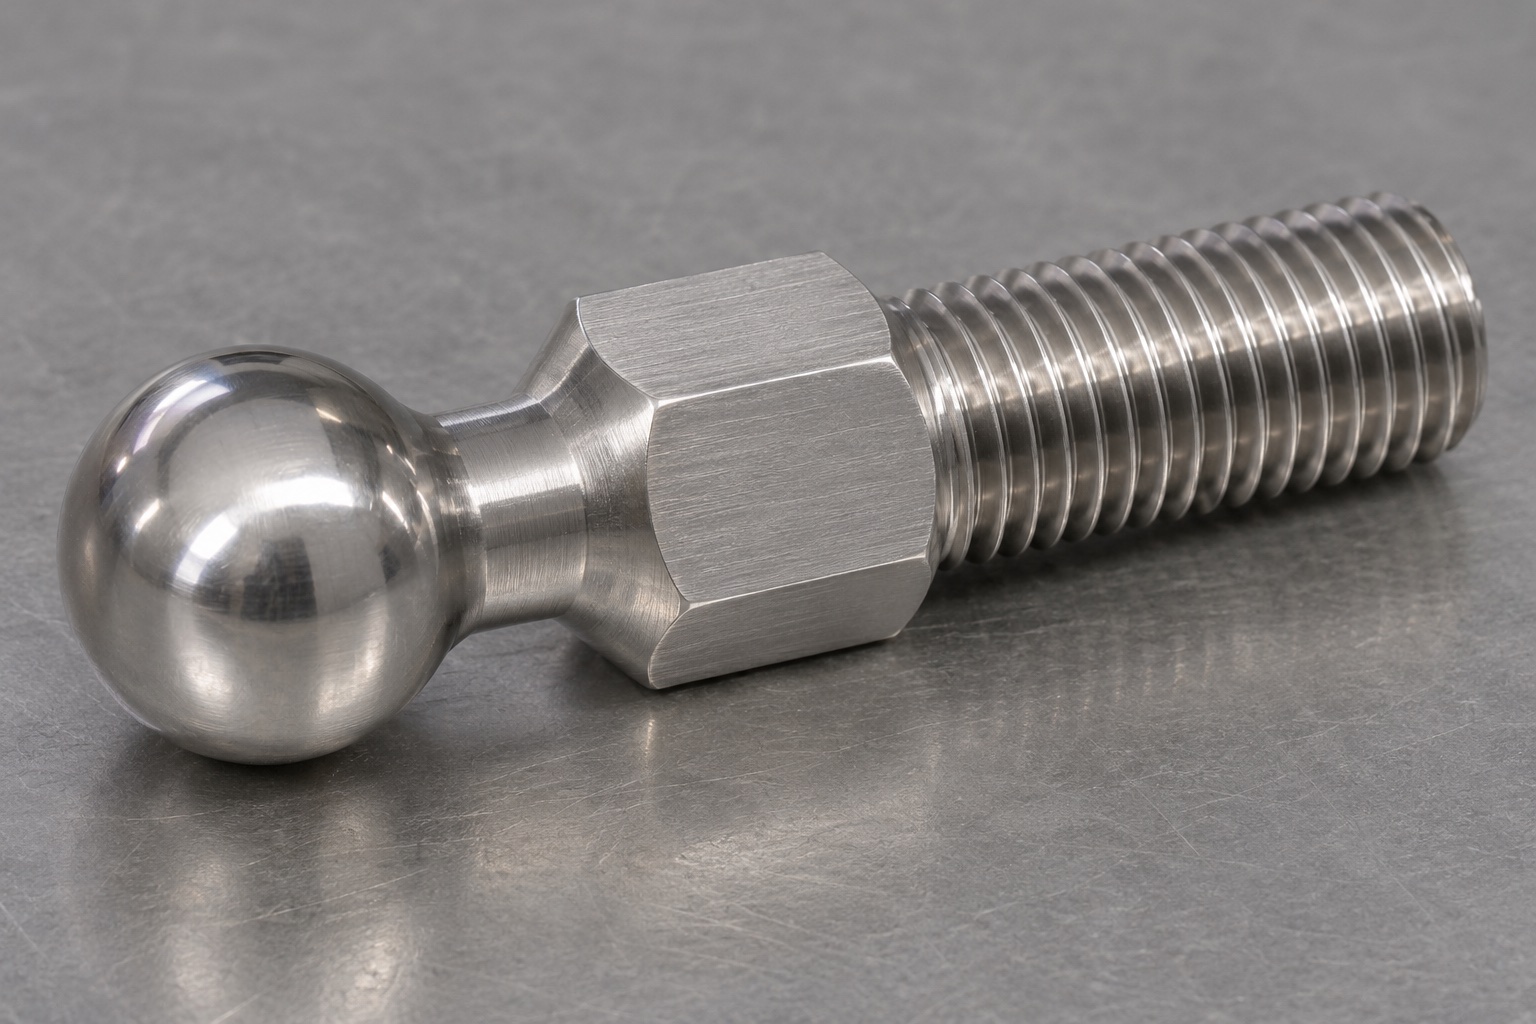
Unterscheidung zwischen einem kugelförmigen Ende und einem qualifizierten Gelenk
Ein abgerundetes Ende beeinflusst zwar die Art des Kontakts, impliziert jedoch für sich genommen weder einen Bewegungsspielraum noch eine zulässige Belastung oder Verschleißfestigkeit. Es muss geklärt werden, ob das Gegenstück flach, konisch, sphärisch oder anderweitig definiert geformt ist. Zudem ist der vorgesehene Kontaktbereich anzugeben sowie zu klären, ob während des Justiervorgangs eine Gleit- oder Drehbewegung stattfindet. Da das Bauteil einteilig ist, dreht sich das kugelförmige Ende mit dem Bolzen mit, sofern kein anderer Mechanismus diese Bewegung unterbindet. Das Bauteil darf daher nicht als frei drehbare Kugel beschrieben werden; zudem sollte nicht zugesichert werden, dass es keine Abdrücke oder Spuren hinterlässt. Diese Aussagen erfordern eine andere Konstruktionsdefinition und entsprechende Nachweise.
Geben Sie die sphärische Geometrie und ihren Bezugspunkt an.
Definieren Sie den Kugelradius bzw. -durchmesser, die zulässige Ausdehnung der Kugeloberfläche und deren Beziehung zur Gewindeachse. Geben Sie den Halsübergang und alle durch die zugelassene Passungshülle erforderlichen Freiräume an. Eine poliert aussehende Spitze definiert weder Form noch Position. Wenn der Kontakt von einem begrenzten Winkelbereich abhängt, geben Sie diesen Bereich und das umgebende Spiel an. Vermeiden Sie eine mehrdeutige Gesamtlängenangabe bis zu einem hypothetischen Punkt, wenn für die Prüfung ein verwendbarer Bezugspunkt erforderlich ist. Vereinbaren Sie die maßgeblichen Merkmale und eine Messmethode, die die fertige Geometrie tatsächlich bewerten kann, ohne anzunehmen, dass unzugängliche mathematische Mittelpunkte direkt beobachtbar sind.
Kennzeichnen Sie das Gewinde jenseits seines Nenndurchmessers.
Die Gewindedefinition sollte System, Steigung, Händigkeit, Passung und die für die Baugruppe erforderliche nutzbare Gewindelänge angeben. Überprüfen Sie den Eintritt, den Rundlauf und etwaige Schultern, bevor Sie die gesamte sichtbare Gewindelänge als nutzbaren Eingriff betrachten. Das Gegenstück und jegliche Sicherungsvorrichtung benötigen eigene, genehmigte Definitionen. Wählen Sie kein Gewinde durch Ausprobieren einer verfügbaren Mutter und der Annahme, die Schnittstelle sei vollständig. Eine Gewindelehre kann zwar die vorgegebenen Gewindeanforderungen erfüllen, beweist aber nicht eigenständig die Belastbarkeit, die Einstellstabilität oder die sichere Fixierung der Verbindung in einem medizinischen Gerätemechanismus.
Achten Sie auf Kompatibilität von Schlüsselzugänglichkeit und Kontaktposition.
Definieren Sie den Sechskantquerschnitt über die Schlüsselflächen, seine Länge und die Übergänge an beiden Enden. Prüfen Sie den tatsächlichen Schlüsselbereich anhand benachbarter Geräteteile im erforderlichen Verstellbereich. Ein Werkzeug muss den Bolzen drehen können, ohne das Gegenstück zu berühren oder den Kugelkontakt zu beschädigen. Geben Sie an, ob eine zusätzliche Sicherungsmutter zur Baugruppe gehört; im Abbildungsbauteil ist keine enthalten. Falls der Mechanismus nach der Montage einer Abdeckung zugänglich sein muss, prüfen Sie diesen Fall gesondert. Eine kompakte Zeichnung, die die umgebende Baugruppe auslässt, kann einen Konflikt beim Wartungszugang verschleiern, selbst wenn alle Bearbeitungsmaße korrekt sind.
Geben Sie den Edelstahl und das Oberflächenbearbeitungsverfahren an.
Die Bestellung sollte die genaue Spezifikation 316L, die Materialform und die Anforderungen an die Rückverfolgbarkeit festlegen. Ähnliches Aussehen ist kein Nachweis für Güte oder Zustand. Geben Sie jegliche bestellte Passivierung, Politur oder sonstige Oberflächenbehandlung an und prüfen Sie deren Auswirkungen auf Gewinde und Kontaktflächen. Setzen Sie eine Edelstahllegierung nicht mit universeller Chemikalienbeständigkeit, geprüfter Reinigungsfähigkeit oder Eignung für jede medizinische Umgebung gleich. Der Endzustand der Abnahme sollte explizit angegeben werden, einschließlich der Merkmale, die nach einer beauftragten Behandlung geprüft werden. Allgemeine Beispiele für Kugelkopfschrauben aus dem Handel dienen der Veranschaulichung der Schnittstelle, nicht als Nachweis dafür, dass dieses kundenspezifische Bauteil eine bestimmte zertifizierte Belastungs- oder Verschleißfestigkeit aufweist.
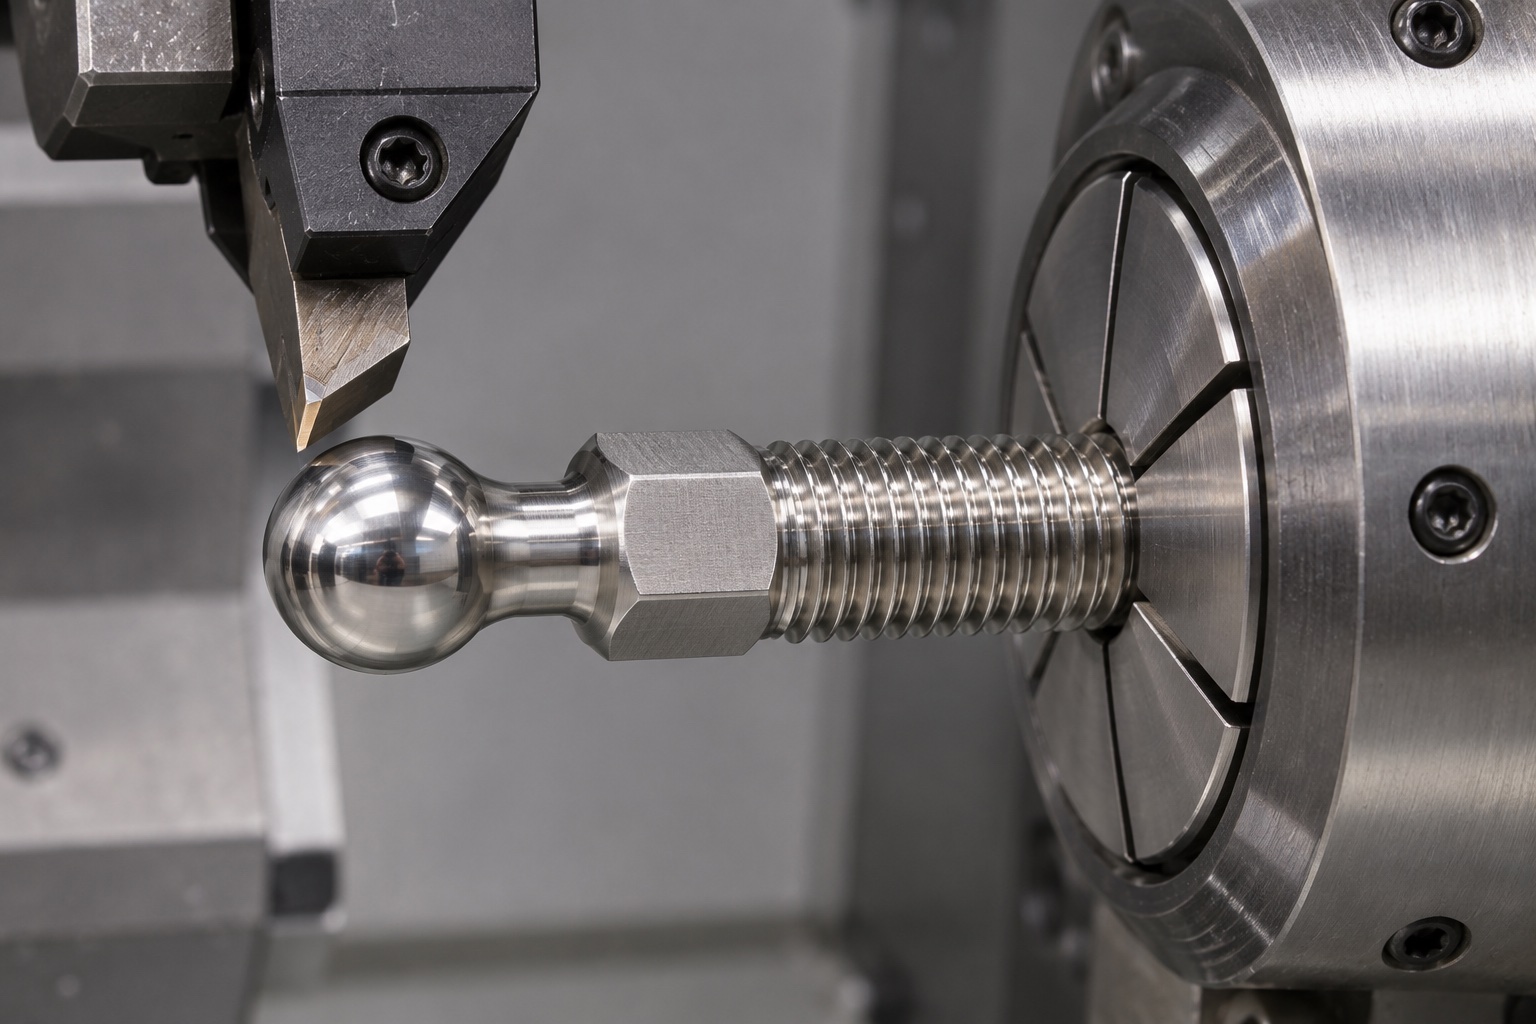
Planen Sie Dreh- und Fräsbearbeitungen anhand gemeinsamer Referenzpunkte.
Ein vorgeschlagener Bearbeitungsablauf könnte das Drehen des Gewindes und des Kugelkopfes mit dem Fräsen der Schlüsselweiten kombinieren. Die Reihenfolge sollte die genehmigte Beziehung zwischen diesen Merkmalen durch Spannmittelwechsel beibehalten. Beurteilen Sie die Werkzeugzugänglichkeit in der Nähe des Gewindehalses und den Gewinderundlauf, ohne ein universelles Bearbeitungsverfahren zu entwickeln. Die tatsächlichen Schnittbedingungen, das Aufmaß und die Unterstützung hängen von den Bauteilabmessungen und der Ausrüstung ab. Schützen Sie die fertige Kugeloberfläche bei nachfolgenden Bearbeitungsschritten. Falls ein temporärer Zentrierpunkt, eine Spannvorrichtung oder ein Kontaktpunkt verwendet wird, legen Sie fest, wie dieser entfernt oder außerhalb des zulässigen Kontaktbereichs am gelieferten Bauteil gehalten wird.
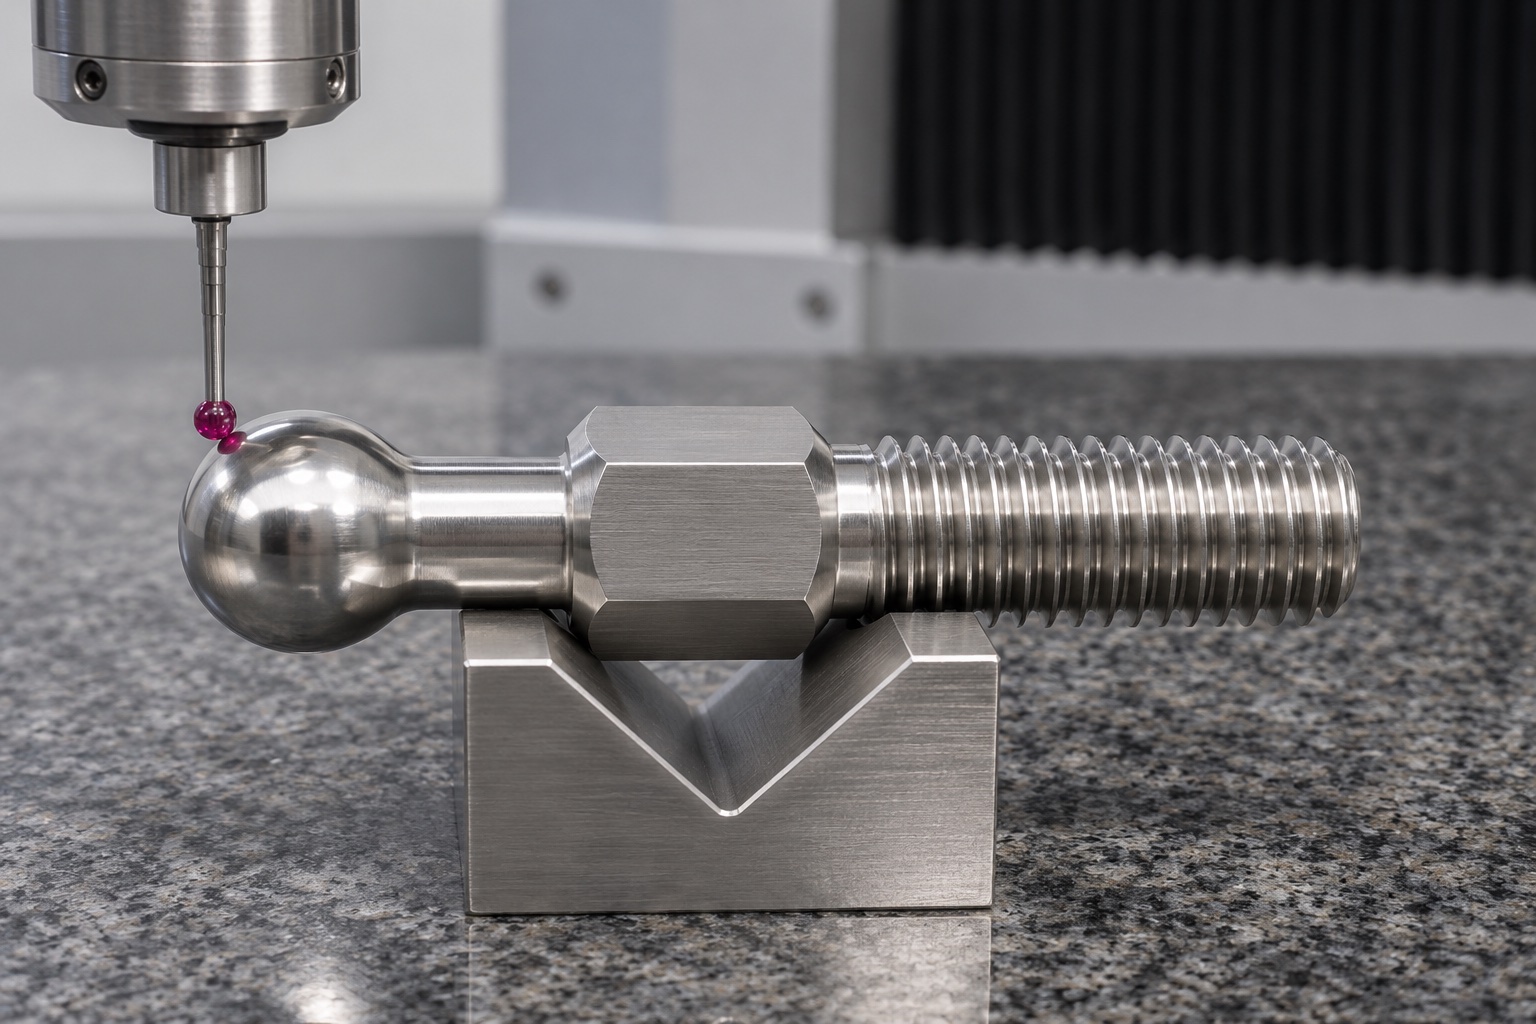
Wählen Sie die Prüfmethoden entsprechend den tatsächlichen Eigenschaften.
Der Prüfplan sollte die Kugelform bzw. das Kugelprofil, dessen Position relativ zur zulässigen Achse, die Halsgeometrie, den Schlüsselweitenbereich und das Gewinde berücksichtigen. Geeignete Messgeräte hängen von der Zugänglichkeit, der erforderlichen Messunsicherheit und den Zeichnungsvorgaben ab. Eine Durchmessermessung an einer Stelle erfasst nicht die gesamte Kugelform, und ein Ringmaß bewertet nicht alle Beziehungen zwischen Gewinde und Spitze. Dokumentieren Sie die Unterstützung und die Stichprobenentnahme, um die Ergebnisse nachvollziehbar zu machen. Vermeiden Sie die Angabe der numerischen Konformität anhand eines erstellten Fotos. Ein gültiger Abnahmebericht muss die gemessenen Eigenschaften, die tatsächlichen Ergebnisse und das Prüfdokument, anhand dessen sie bewertet wurden, ausweisen.
Fertigen Sie Übergänge, ohne den Arbeitskontakt zu verändern.
Gewindeeingänge, Schlüsselweiten und Halsübergänge müssen gemäß den zulässigen Anforderungen frei von anhaftenden Graten sein. Der sphärische Kontakt erfordert eine definierte Oberflächenbearbeitung und darf nicht unkontrolliert poliert werden, bis er glänzt. Übermäßiges Polieren kann die Kontaktfläche verändern oder einen Defekt verdecken, ohne ihn zu beheben. Falls eine lokale Nachbearbeitung vorgeschlagen wird, genehmigen Sie diese und prüfen Sie die betroffenen Merkmale. Achten Sie darauf, dass keine Bearbeitungsspäne oder Schleifmittelreste in das fertige Gewinde gelangen. Die Reinigung bleibt ein festgelegter Prozess für das Bauteil; optischer Glanz ist kein Nachweis für gemessene Reinheit, biologische Eignung, validierte Desinfektion oder sterile Materialversorgung.
Die Justierung ist getrennt von der Maßannahme zu bewerten.
Eine vereinbarte Montagebeobachtung kann die Zugänglichkeit des Schraubenschlüssels, den Verstellweg und den Kontakt mit einem identifizierten Gegenbauteil dokumentieren. Sie sollte den Gewindeeingriff und alle separaten Halteelemente identifizieren, ohne ein Montagedrehmoment zu erfinden. Eine erfolgreiche manuelle Justierung gibt keine Auskunft über die axiale Belastbarkeit, die Kontaktspannung, die Verriegelungsstabilität, die Dauerfestigkeit oder die Verschleißfestigkeit. Diese Werte erfordern eine entsprechende Bewertung des tatsächlichen Mechanismus. Falls ein Kontakt unerwartet auftritt, überprüfen Sie die Pass- und Referenzgeometrie, bevor Sie die Spitze schleifen. Ein während einer Testphase verändertes Entwicklungsmuster muss bis zur Einarbeitung der genehmigten Änderungen in die endgültige Definition rückverfolgbar und von der Produktion getrennt bleiben.
Spitze und Gewinde in der Verpackung schützen.
Durch die individuelle Trennung muss verhindert werden, dass der Kugelkontakt mit anderen Teilen in Berührung kommt und das Außengewinde benachbarte Oberflächen beschädigt. Der Verpackungsvorschlag muss zudem die Komponentenidentität, den Revisions- und Prüfstatus gewährleisten. Eine Kappe oder Hülse darf, falls verwendet, keine unzulässigen Rückstände hinterlassen oder einen unerwünschten Kontakt mit der Spitze herstellen. Vor der Auswahl der Verpackung sind etwaige Materialbeschränkungen und die Übergabe der Reinigung festzulegen. Eine herkömmliche Schutzverpackung gewährleistet keine Sterilität. Ein Foto mehrerer glänzender Stifte in einer Schale darf nicht als Nachweis einer Produktionscharge oder einer bestätigten Lieferung von Medizinprodukten vorgelegt werden.
Eine kontaktspezifische Fertigungsanfrage erstellen.
Stellen Sie das verbindliche Modell sowie die zugehörige Zeichnung bereit; definieren Sie die Kontaktfläche, die Gewindespezifikation, den für den Schraubenschlüssel erforderlichen Bauraum, den Materialzustand, die Oberflächenbeschaffenheit und die Prüfanforderungen. Geben Sie den nutzbaren Einstellbereich sowie ein gegebenenfalls vorhandenes Sicherungskonzept an, ohne dem Gewindestift selbst nicht verifizierte Leistungseigenschaften zuzuschreiben. Klären Sie vor der Fertigung etwaige Diskrepanzen zwischen der sphärischen Kontur im Modell und den Bemaßungen in der Zeichnung. Fordern Sie Nachweise an, die für die jeweils relevanten Merkmale aussagekräftig sind. Ein klar definierter Fertigungsdatensatz ermöglicht eine fundierte Angebotserstellung, wobei die Bauteilgeometrie, Montagehinweise sowie die Validierung der Leistungsfähigkeit oder Sicherheit auf Systemebene als eigenständige Vorgänge mit klar zugewiesenen Verantwortlichkeiten behandelt werden.
Technischer Herstellerhinweis: www.elesa-ganter.com.
FAQ
Handelt es sich bei dem sphärischen Ende um eine separat drehbare Kugel?
Nein. Der vorgeschlagene Gewindestift ist einteilig; die integrierte sphärische Spitze dreht sich mit dem Stift mit. Eine eigenständig drehbare Kugel oder ein montiertes Kugelgelenk stellen eine andere Konstruktion dar. Schließen Sie allein aufgrund einer sphärisch geformten Spitze nicht auf Gelenkfunktion, Reibungsreduzierung oder Verschleißverhalten.
Welche Angaben zum Gewinde sind vor der Fertigung erforderlich?
Geben Sie das Gewindesystem, die Nenngröße, die Steigung, die Gewinderichtung, die Passung, die nutzbare Länge, den Gewindeanfang und -auslauf sowie die Schnittstelle zum Gegenstück an. Die Angabe eines Nenndurchmessers oder der Hinweis, dass eine bestimmte Mutter auf das Gewinde passt, reicht als vollständige Vorgabe für Fertigung und Prüfung nicht aus.
Lässt sich die Tragfähigkeit aus dem Material 316L ableiten?
Nein. Die Tragfähigkeit hängt von der gesamten Geometrie, der Kontaktpaarung, dem Gewindeeingriff sowie den Belastungs- und Betriebsbedingungen ab. Die Materialspezifikation und die Maßprüfung allein erlauben keine Aussage über die Tragfähigkeit des Gesamtsystems. Bewerten Sie den tatsächlichen Mechanismus mithilfe eines geeigneten technischen Konzepts und eines entsprechenden Verifizierungsplans.
Kann die sphärische Kontaktfläche mittels einer Gewindelehre überprüft werden?
Nein. Eine Gewindelehre dient ausschließlich der Überprüfung des spezifizierten Gewindes im Rahmen ihres Anwendungsbereichs. Die Kontur der Spitze, der Halsbereich und deren Ausrichtung zur definierten Achse erfordern eigenständige Prüfmerkmale und -methoden. Eine einzelne bestandene Prüfung kann die vollständige Zeichnungsvorgabe nicht ersetzen.
Darf die Spitze poliert werden, bis der Mechanismus passt?
Nicht ohne eine autorisierte Entscheidung zur Nacharbeit. Durch Polieren verändern sich die Geometrie und möglicherweise der Kontaktpunkt. Überprüfen Sie zunächst die Passung und die Referenzen, nehmen Sie genehmigte Änderungen in die kontrollierten Dokumente auf und prüfen Sie die betroffenen Merkmale, anstatt ein nicht dokumentiertes, nachträglich angepasstes Muster als Referenz für die Serienfertigung zu verwenden.
Beinhaltet dieses Konzept eine Kontermutter oder eine sterile Bereitstellung?
Beides ist nicht enthalten. Eine separate Sicherungsvorrichtung sowie spezifische Anforderungen an Reinigung oder Verpackung müssen explizit definiert und überprüft werden. Ein einzeln geschützter Einstellbolzen ist lediglich ein mechanisches Bauteil; er stellt keinen Nachweis für ein vollständig qualifiziertes oder steriles medizinisches Einstellsystem dar.
tanghangyun@oemach.com