
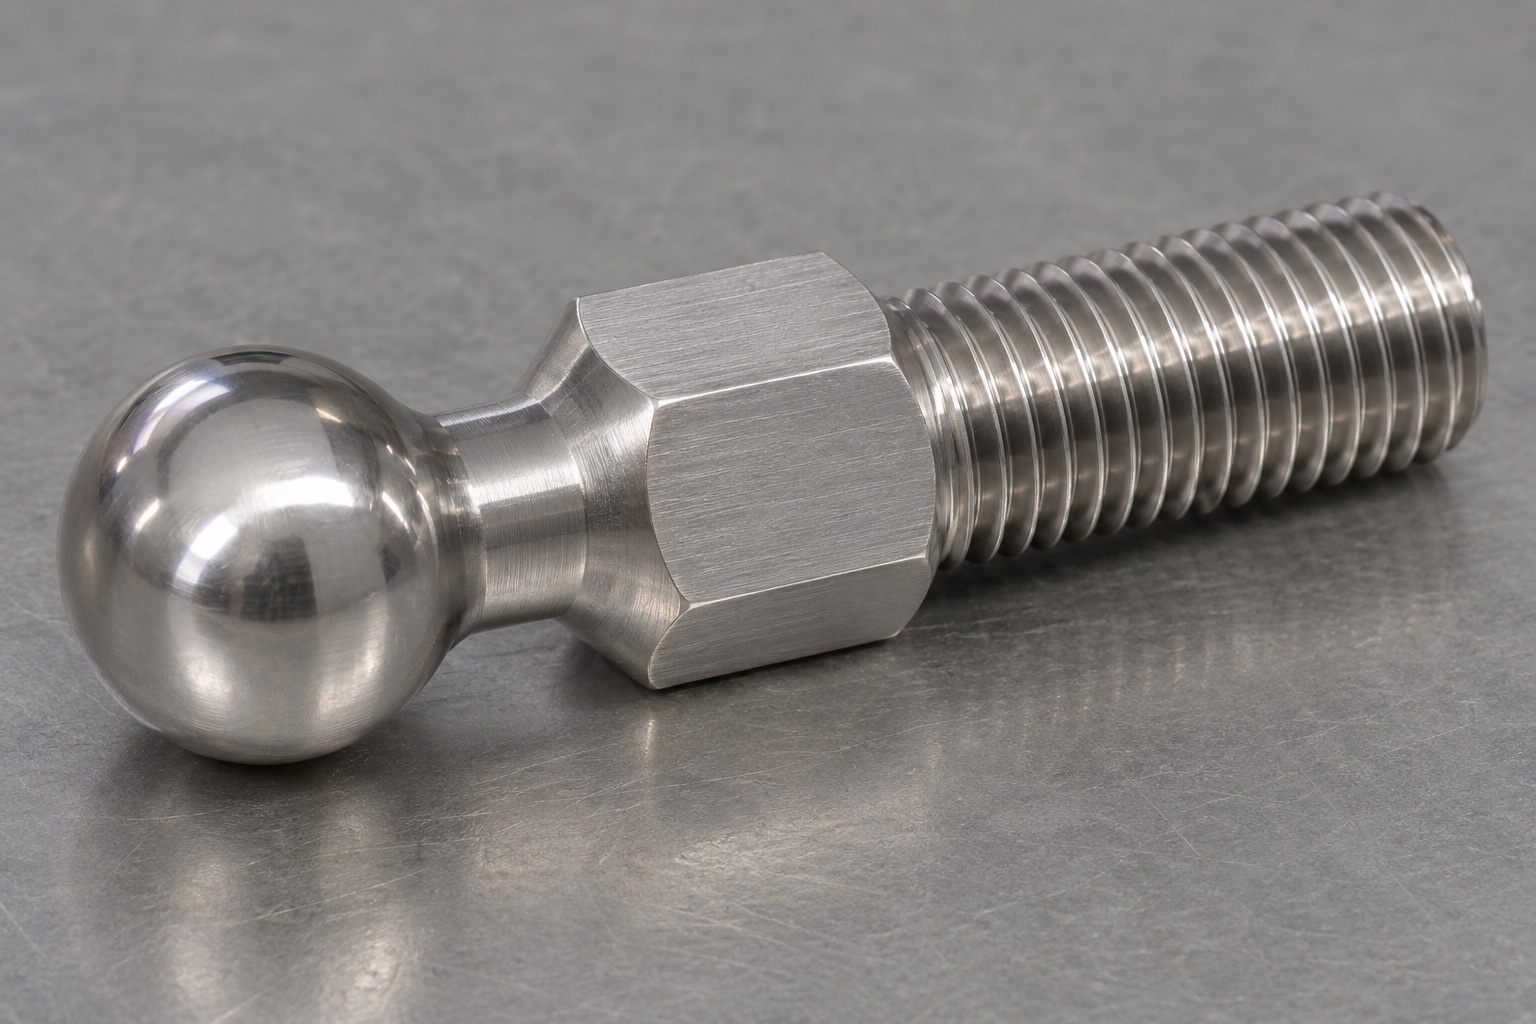
Definición de una interfaz de ajuste mecánico de una sola pieza
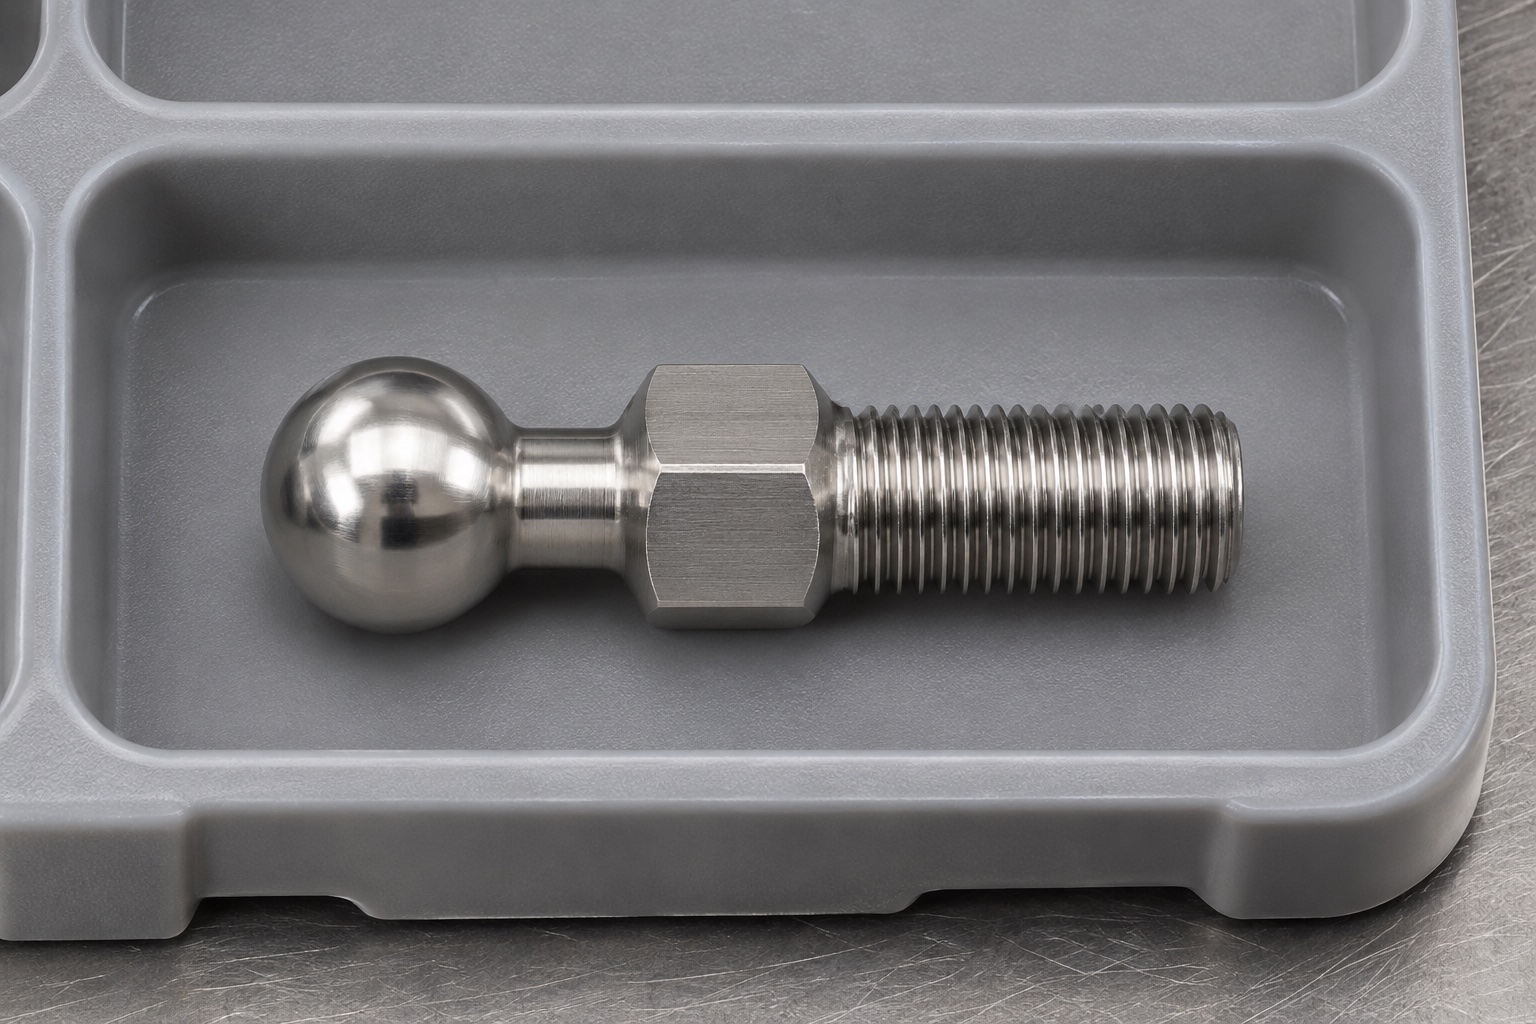
El concepto 316L es un espárrago de una pieza con extremo esférico integral, cuello corto, hexágono y rosca macho opuesta. No incluye una bola giratoria independiente ni constituye una articulación completa. Se propone para ajuste mecánico interno, no como implante o conexión de fluidos. El diseñador debe definir contacto complementario, recorrido, retención y condiciones de funcionamiento antes de fabricar.
Diferenciación entre un extremo esférico y una articulación cualificada
Aunque un extremo redondeado puede modificar la naturaleza del contacto, su mera presencia no garantiza un rango de articulación, una fuerza admisible ni una resistencia al desgaste determinadas. Es necesario especificar si la superficie de contacto complementaria es plana, cónica, esférica o de cualquier otra forma controlada. Asimismo, debe indicarse la zona de contacto prevista y si, durante el ajuste, se producirá deslizamiento o rotación. Al tratarse de una pieza única, el extremo gira junto con el perno cuando se acciona la parte roscada, a menos que exista otro mecanismo que altere dicho movimiento. No debe describirse como una esfera de rotación libre, ni garantizarse que evite la aparición de marcas. Estas especificaciones requieren una definición de diseño distinta y la evidencia pertinente.
Especifique la geometría esférica y su referencia.
Defina el radio o diámetro de la esfera, la extensión permitida de la superficie esférica y su relación con el eje de la rosca. Incluya la transición hacia el cuello y cualquier rebaje necesario según el espacio de acoplamiento aprobado. Una punta de aspecto pulido no define por sí misma su forma ni su posición. Si el contacto depende de una región angular limitada, indique dicha región y el espacio libre (holgura) a su alrededor. Evite definir una longitud total ambigua, medida hasta un punto hipotético, cuando la inspección requiera una referencia utilizable. Acuerde las características críticas y un método de medición que permita evaluar la geometría final, sin asumir que centros matemáticos inaccesibles son directamente observables.
Identifique la rosca más allá de su diámetro nominal.
La definición de la rosca debe especificar el sistema, el paso, el sentido (derecha/izquierda), el ajuste y la longitud roscada útil requerida para el montaje. Examine la entrada de la rosca, el tramo de salida (runout) y cualquier escalón (hombro) antes de considerar toda la longitud visible de la rosca como parte útil para el acoplamiento. El componente de acoplamiento y cualquier mecanismo de bloqueo deben contar con sus propias definiciones aprobadas. No seleccione una rosca simplemente probando con una tuerca disponible y asumiendo que la interfaz es correcta. Un calibrador de roscas puede verificar los requisitos especificados, pero no garantiza por sí solo la capacidad de carga de la unión, la estabilidad del ajuste o la retención segura dentro de un mecanismo de equipo médico.
Asegúrese de que el acceso para la herramienta de apriete sea compatible con la posición de contacto.
Defina la sección hexagonal (distancia entre caras), su longitud y las transiciones en ambos extremos. Verifique el espacio necesario para la herramienta en relación con los componentes adyacentes, considerando todo el rango de ajuste requerido. La herramienta debe poder girar el perno sin chocar con el componente de acoplamiento ni dañar la superficie de contacto esférica. Indique si el montaje incluye una contratuerca adicional (el componente ilustrado no la contempla). Si el mecanismo requiere acceso tras la instalación de una cubierta, analice específicamente esa condición. Un plano simplificado que omita el conjunto completo puede ocultar problemas de acceso para mantenimiento, incluso cuando todas las dimensiones mecanizadas sean correctas.
Especifique el tipo de acero inoxidable y el tratamiento superficial final.
Defina especificación 316L, formato y trazabilidad; una apariencia similar no acredita el material. Indique pasivación, pulido u otros acabados y sus efectos en rosca y contacto. El inoxidable no implica resistencia química universal, limpieza validada o idoneidad médica. Especifique la condición final de inspección. Los tornillos comerciales de punta esférica aportan contexto, pero no transfieren valores certificados de carga o desgaste al diseño personalizado.
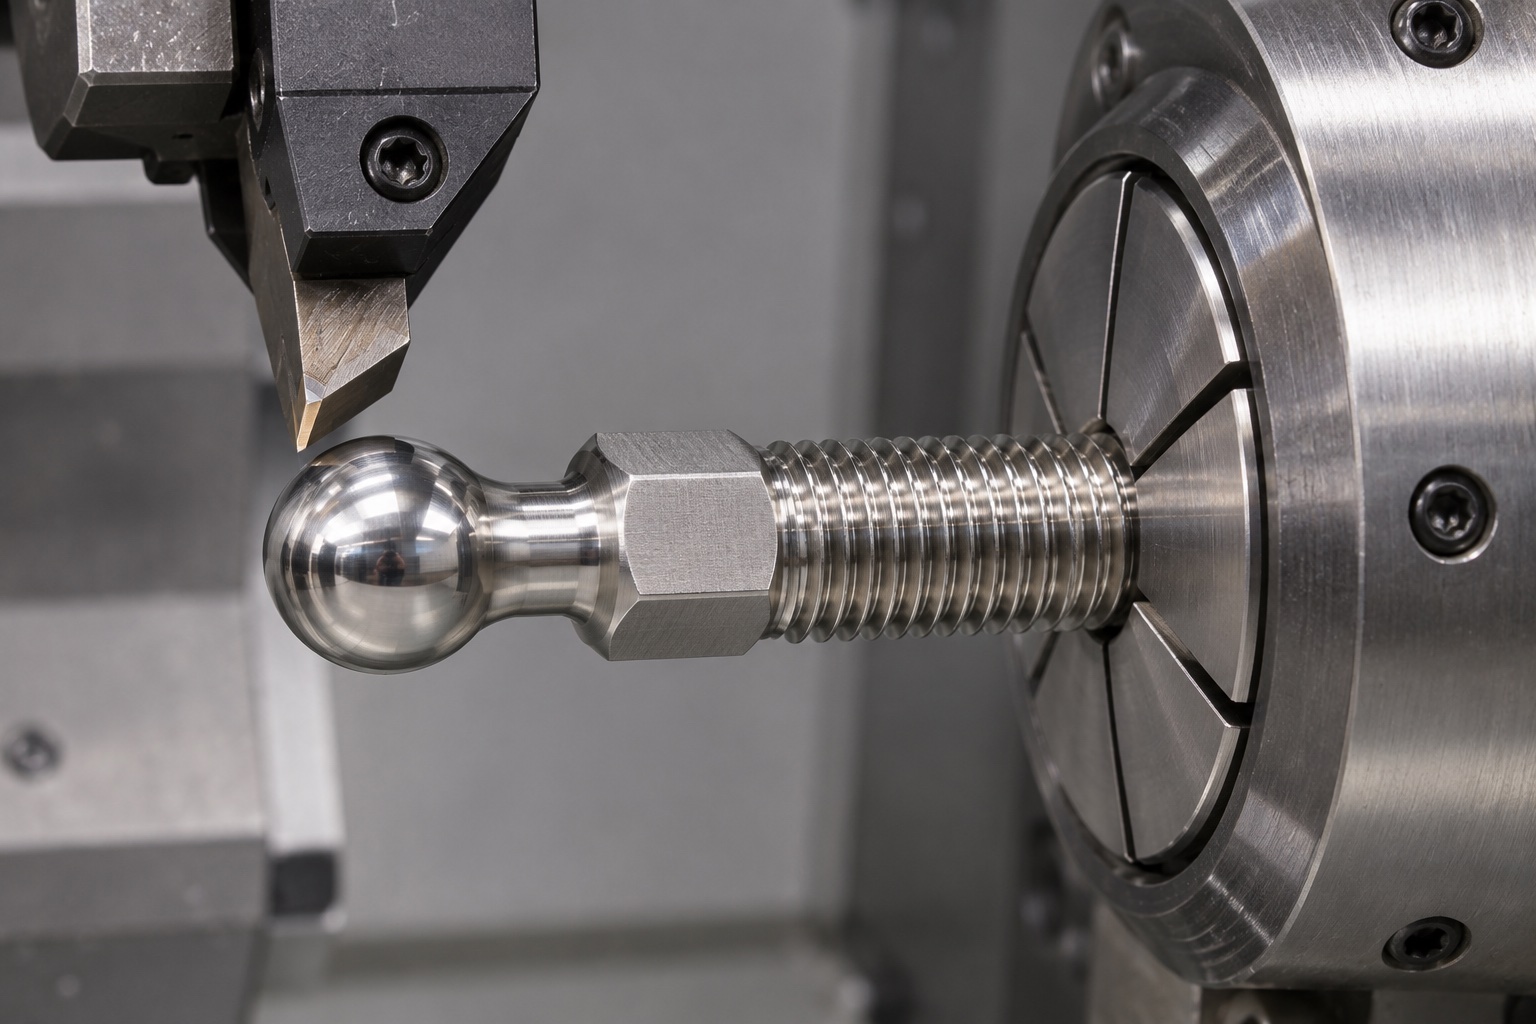
Planifique el torneado y el fresado tomando como base referencias comunes.
El proceso de fabricación puede combinar el torneado —para la rosca y el extremo esférico— con el fresado de las caras planas para la llave. La secuencia debe mantener la relación aprobada entre estos elementos, incluso cuando se realicen cambios en la sujeción de la pieza. Evalúe el acceso de la herramienta cerca del cuello y de la salida de la rosca, evitando aplicar una receta de mecanizado universal. Las condiciones de corte reales, el sobrematerial y los puntos de apoyo dependerán de las dimensiones de la pieza y del equipo utilizado. Proteja la superficie esférica ya terminada durante las operaciones posteriores. Si se emplea un punto de centrado temporal, un margen para la sujeción o puntos de contacto con un dispositivo de fijación, defina cómo se eliminarán o asegúrese de que queden fuera de las zonas de contacto permitidas en el componente final.
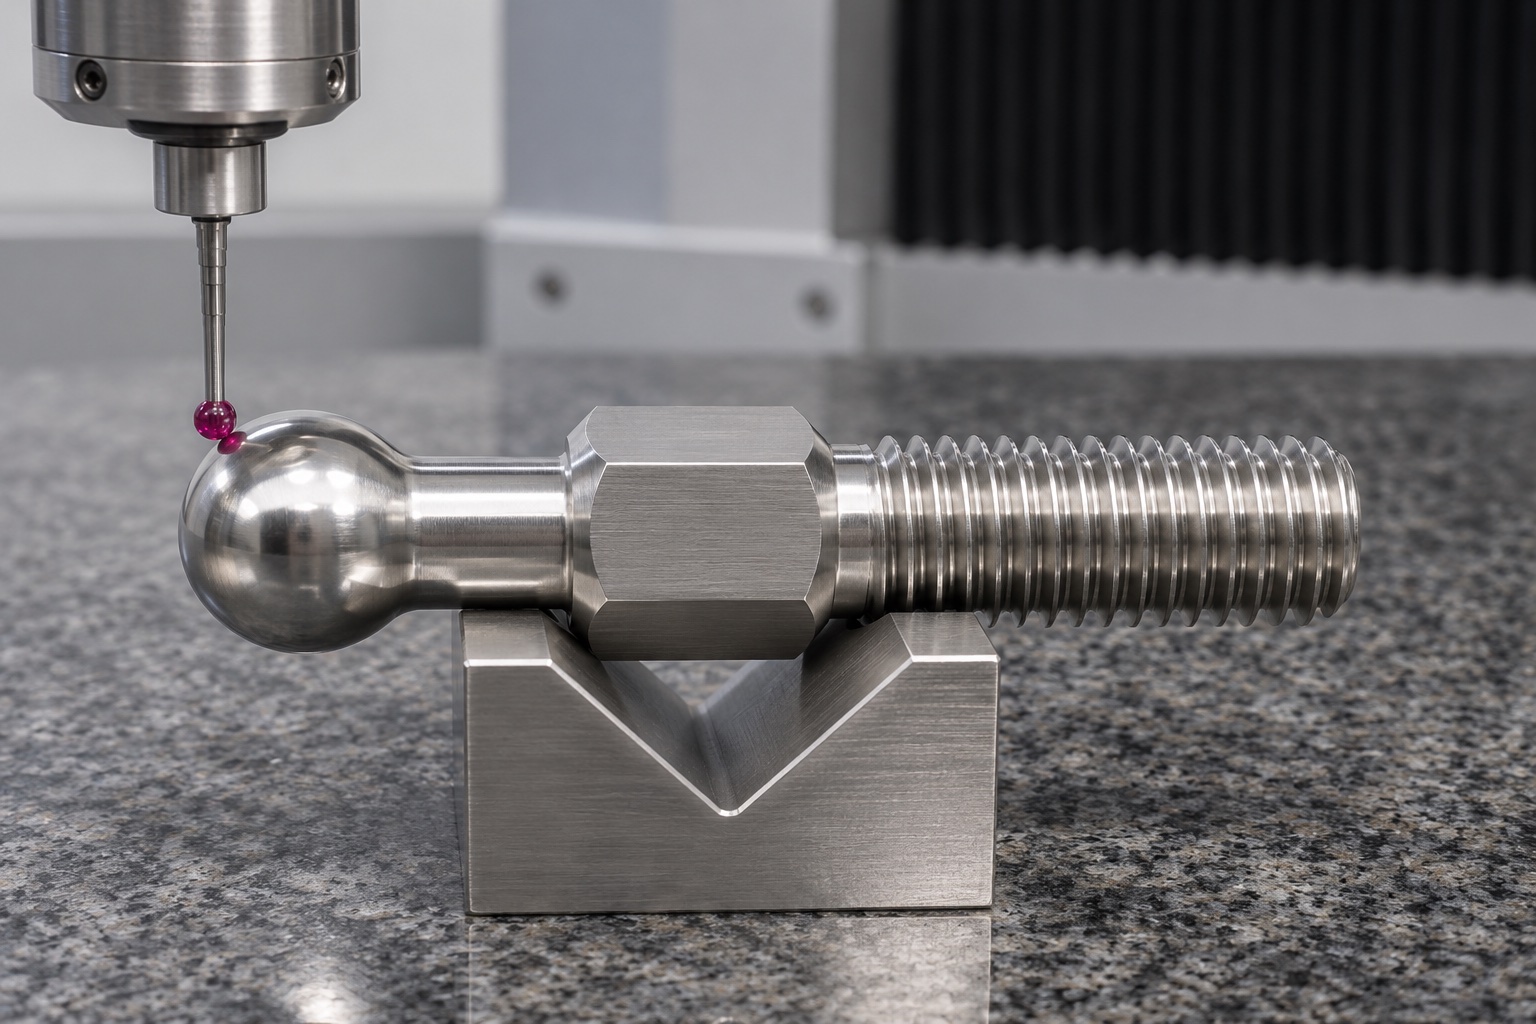
Seleccione métodos de inspección adecuados para las características específicas de la pieza.
El plan de inspección debe abordar la forma o el perfil esférico, su posición respecto al eje aprobado, la geometría del cuello, la sección para la llave y la rosca. La elección de los instrumentos dependerá del acceso, la incertidumbre requerida y los controles especificados en el plano. Medir el diámetro en un solo punto no define la esfera completa, y un calibrador de rosca (calibre anular) no evalúa todas las relaciones geométricas entre la rosca y la punta. Documente los puntos de apoyo y el muestreo realizado para que los resultados sean comprensibles. Evite determinar la conformidad numérica a partir de una fotografía. Un informe de aceptación válido debe identificar las características medidas, los resultados obtenidos y el documento controlado frente al cual se ha realizado la evaluación.
Realice el acabado de las transiciones sin alterar las superficies de contacto funcionales.
Las entradas de rosca, los bordes de la sección para la llave y las transiciones en el cuello deben estar libres de rebabas, conforme a los requisitos aprobados. El contacto esférico requiere un acabado definido, en lugar de un pulido incontrolado realizado simplemente para lograr brillo. Un pulido excesivo puede alterar la geometría de contacto u ocultar un defecto sin llegar a resolverlo. Si se propone un reprocesamiento local, este debe ser autorizado y las características afectadas deben someterse a inspección. Es fundamental evitar que los residuos del mecanizado o los restos de abrasivos permanezcan en la rosca terminada. La limpieza es un proceso específico del componente; el brillo visual no constituye una prueba de limpieza verificada, compatibilidad biológica, desinfección validada o esterilidad.
Evalúe el ajuste por separado de la conformidad dimensional.
Una observación acordada puede registrar acceso, recorrido y contacto con piezas identificadas, sin inventar un par de apriete. El ajuste manual no demuestra capacidad axial, tensión de contacto, estabilidad, fatiga ni desgaste; requieren evaluar el mecanismo real. Revise el componente complementario antes de rectificar la punta. Mantenga trazables las muestras modificadas e incorpore los cambios aprobados antes de liberar producción.
Proteja la punta y la rosca durante el embalaje.
El embalaje debe garantizar la separación individual de las piezas para evitar que el contacto esférico golpee otros componentes o que la rosca externa dañe las superficies adyacentes. Asimismo, el sistema de embalaje debe preservar la identidad del componente, su revisión y su estado de inspección. Si se utiliza una tapa o funda, esta no debe dejar residuos prohibidos ni ejercer una presión no deseada sobre la punta. Antes de seleccionar el embalaje, especifique cualquier restricción de materiales y los requisitos de limpieza. Un embalaje protector convencional no garantiza la esterilidad. Una fotografía de varios pernos brillantes en una bandeja no constituye una prueba válida de un lote de producción ni de un suministro verificado para equipos médicos.
Prepare una consulta de fabricación específica para el contacto.
Proporcione modelo y plano, contacto complementario, rosca completa, acceso de llave, material, acabado e inspección. Identifique recorrido útil y bloqueo separado sin atribuir prestaciones no verificadas al espárrago. Resuelva discrepancias del perfil esférico antes de mecanizar. La evidencia dimensional, las observaciones opcionales y la validación del equipo médico corresponden a actividades distintas con responsabilidades explícitas.
Referencia técnica del fabricante: www.elesa-ganter.com.
FAQ
¿El extremo esférico es una bola giratoria independiente?
No. El perno propuesto es una pieza única, y la punta esférica integrada gira junto con él. Una bola giratoria retenida o una rótula ensamblada constituyen una configuración distinta. No asuma que existe articulación, reducción de fricción o resistencia al desgaste basándose únicamente en la presencia de un extremo con forma esférica.
¿Qué información sobre la rosca es necesaria antes del mecanizado?
Especifique el sistema de rosca, el tamaño nominal, el paso, el sentido de la rosca, la clase de ajuste, la longitud útil, la entrada y la salida de la rosca, así como la interfaz de acoplamiento. Indicar simplemente un diámetro nominal o mencionar una tuerca que encaje en la rosca no constituye una definición completa para la fabricación y la inspección.
¿Se puede deducir la capacidad de carga a partir del material 316L?
No. La capacidad depende de la geometría completa, el par de contacto, el acoplamiento de la rosca, las cargas aplicadas y las condiciones de funcionamiento. La identificación del material y la inspección dimensional no determinan la capacidad de carga del sistema. Evalúe el mecanismo real mediante un plan de ingeniería y verificación adecuado.
¿Permite un calibrador de roscas verificar el contacto esférico?
No. La verificación con calibradores de roscas se limita exclusivamente a la rosca especificada. El perfil de la punta, el cuello y su relación con el eje definido requieren sus propios métodos y criterios de inspección. Una única comprobación de paso no puede sustituir a la información completa contenida en el plano.
¿Se puede pulir la punta hasta que el mecanismo encaje?
No sin una decisión de reelaboración autorizada. El pulido altera la geometría y, potencialmente, la ubicación del contacto. Primero, revise el acoplamiento y las referencias, incorpore los cambios aprobados en los documentos controlados e inspeccione las características afectadas, en lugar de utilizar una muestra ajustada y no documentada como patrón de producción.
¿Incluye este concepto una contratuerca o un suministro en condiciones estériles?
No se incluye ninguno de los dos. Cualquier mecanismo de bloqueo independiente, así como los requisitos especiales de limpieza o embalaje, requieren una definición y revisión explícitas. Un perno con protección individual es un componente mecánico convencional; no constituye, por sí solo, un sistema de ajuste médico completo, cualificado o estéril.
tanghangyun@oemach.com