
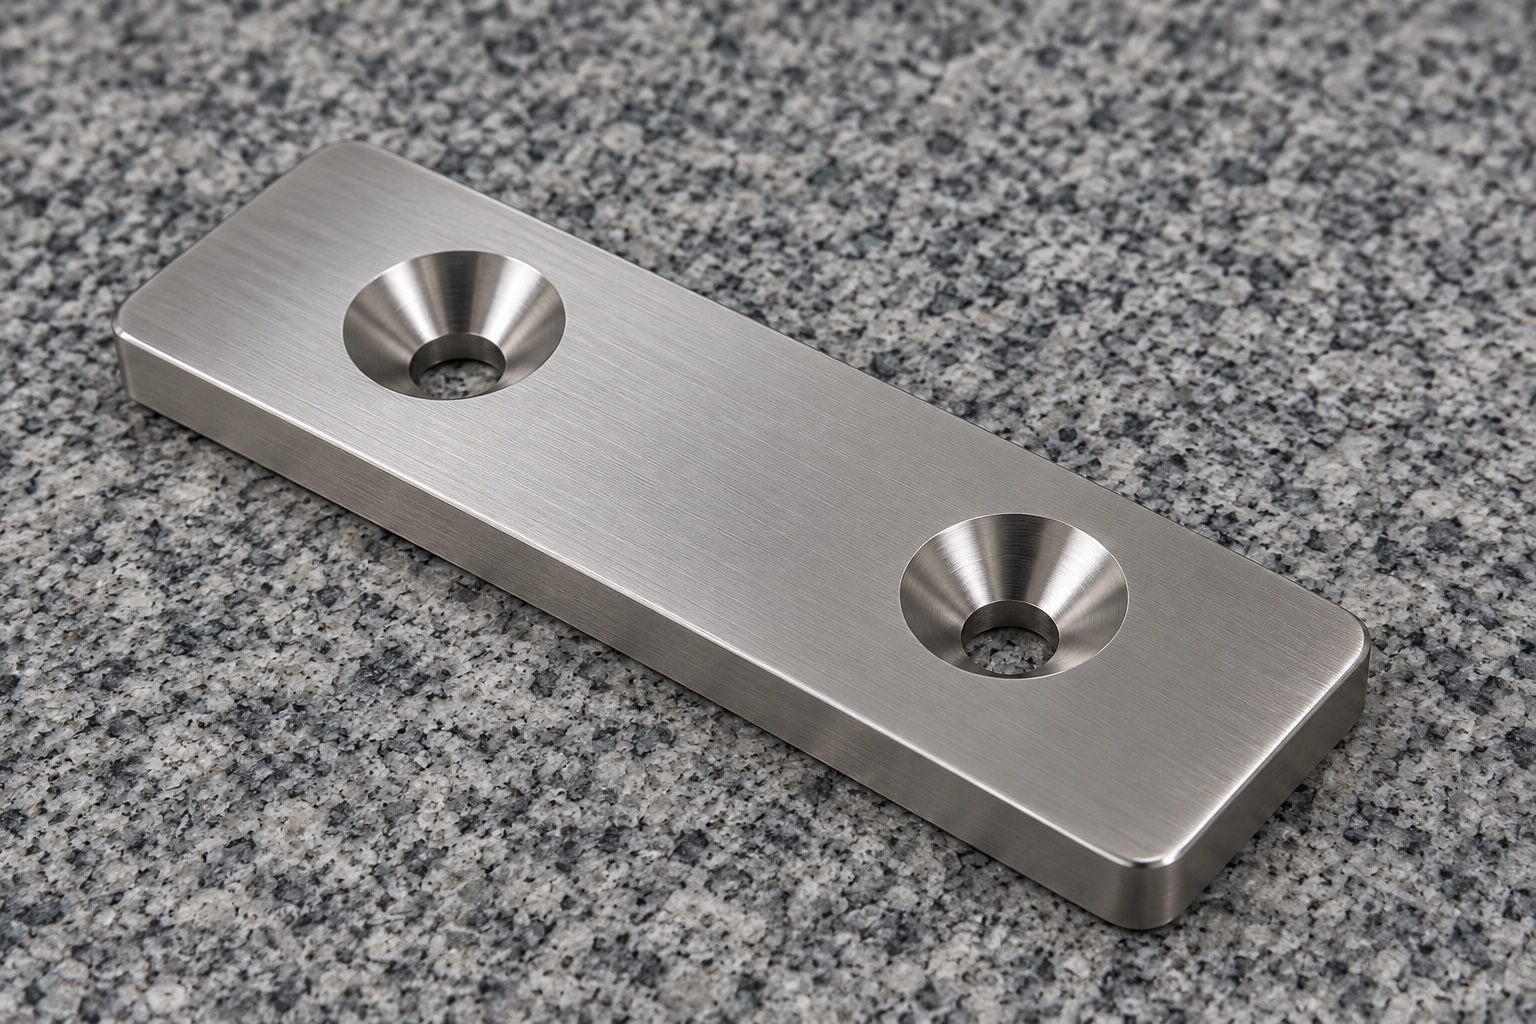
Umfang des repräsentativen Beispiels
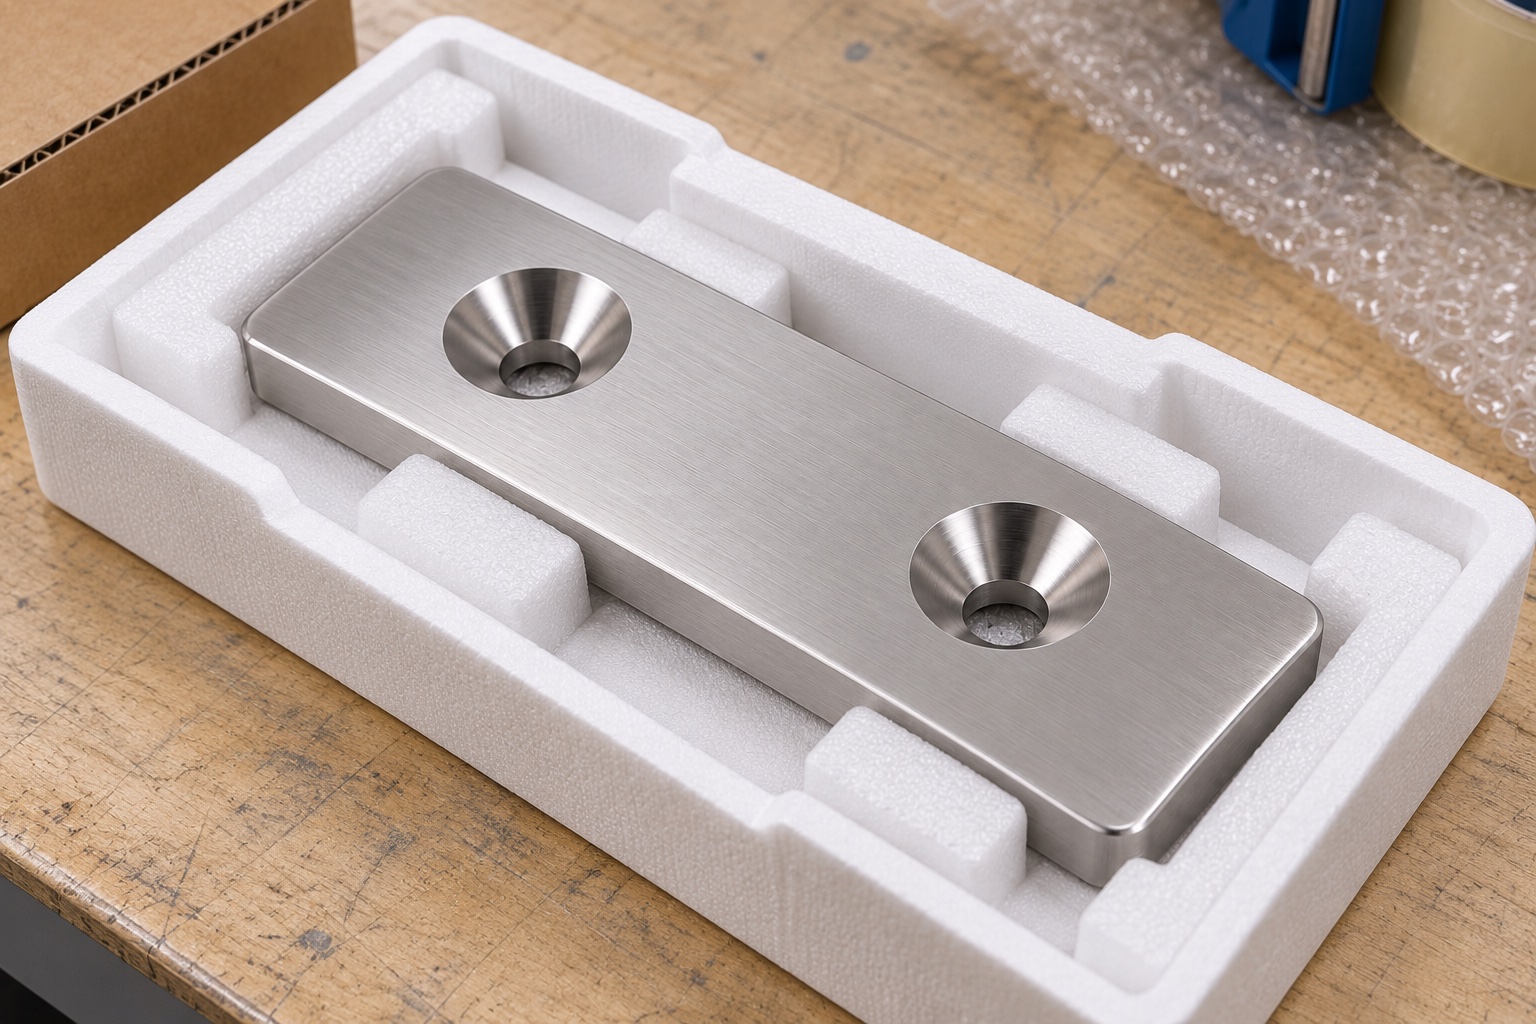
Dieses repräsentative Beispiel schlägt eine flache Montageplatte aus Edelstahl 316L für eine interne Befestigung in einem medizinischen Laborgerät vor. Der rechteckige Körper mit gleichmäßiger Dicke verfügt über abgerundete Außenecken und zwei ausgerichtete Durchgangslöcher, jeweils mit einer oberen konischen Senkung und einer kleineren glatten Bohrung. Im Bild sind keine Schrauben, Gewinde oder passender Rahmen enthalten. Es werden keine Kundenlieferungen, hergestellten Muster oder tatsächlichen Prüfdaten beschrieben. Erreichte Toleranzen, montierte Bündigkeit, Vorspannung, Belastbarkeit, Ermüdung, steriler Zustand und medizinische Zertifizierung werden nicht als Messergebnisse beansprucht. Hierbei handelt es sich um eine vorgeschlagene Komponentenroute, nicht um ein qualifiziertes vollständiges Befestigungssystem.
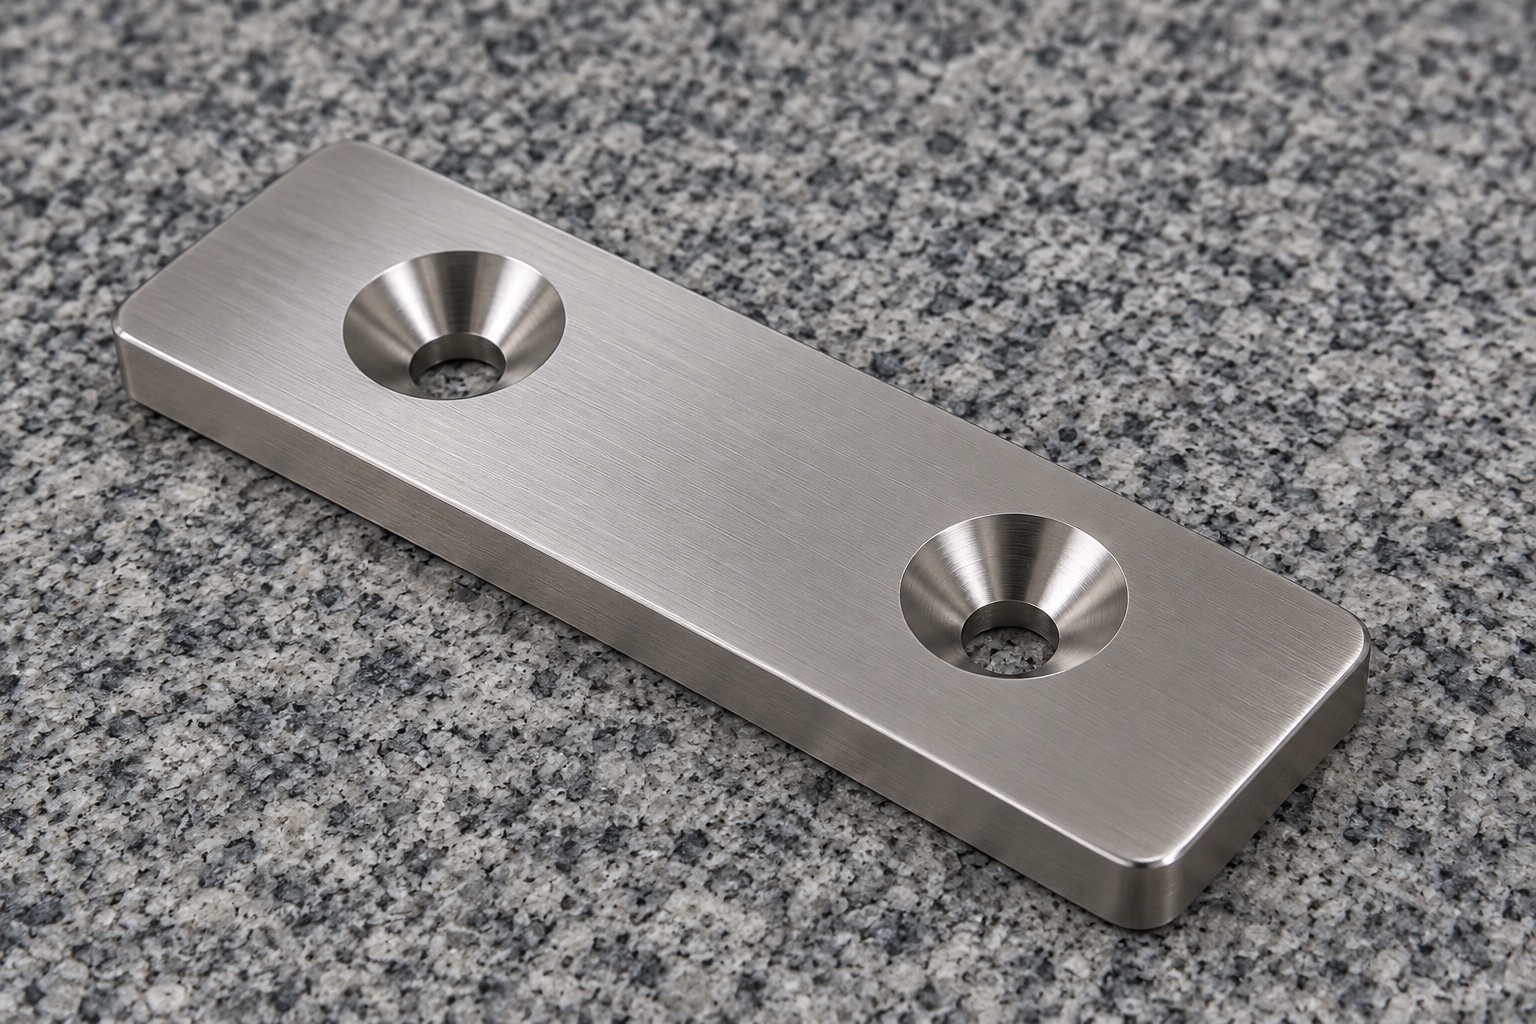
Genaue Schraube und Gegenbauteile prüfen
Ein echter Auftrag würde mit der kontrollierten Plattenzeichnung und dem Modell, der genauen Spezifikation der Befestigungselemente, dem passenden Rahmen, der Anordnung des Gewindeeingriffs und der tatsächlichen Überarbeitung des Instruments beginnen. Der Designer würde funktionale Stützflächen, den zulässigen Kopfbereich, den Installationszugang und das Montageverfahren identifizieren. Ein Nennschraubendurchmesser würde nicht den gesamten Sitz definieren. Der Lieferant würde vor der Auswahl der Werkzeuge unklare Konus- oder Bohrungsanforderungen klären. Die Komponentenbearbeitung, die optionale Sitzüberwachung und die vollständige Verbindungsqualifizierung würden separate Arbeiten bleiben. Eine praktische Schraube, die in eine Öffnung passt, würde weder zu einer universellen Referenz für die Produktion werden noch den vorgesehenen Einbauspielraum festlegen.
Freigegebene 316L-Nachweise erhalten
Materialaufzeichnungen würden die akzeptierte 316L-Halbzeugform, den Zustand, die Charge und die gekauften Endprozesse identifizieren. Die Rohteilzugabe würde der tatsächlichen Unterstützungs- und Endsequenz folgen. Der Lieferant würde keine andere silberfarbene Legierung ersetzen oder aus dem Aussehen auf Passivierung, Härte oder Korrosionseignung schließen. Die Identität bleibt durch Rohlingsvorbereitung, Lochbearbeitung und Versand verbunden. Die Bestandsdokumentation würde das in ihren Geltungsbereich fallende Material identifizieren, nicht jedoch die Reinigung, Sterilität oder die endgültige Befestigungsverbindung validieren. Für alle relevanten Oberflächen- oder Umgebungsanforderungen sind eine gesondert vereinbarte Definition und unterstützende Nachweise für die tatsächlich fertige Platte und die Installation medizinischer Geräte erforderlich.
Auflage- und Dickenbezüge herstellen
Durch die ersten Vorgänge würden die funktionalen breiten Flächen und Dickenreferenzen erstellt, die für die Zuordnung der Bohrungen und konischen Sitze erforderlich sind. Haltekontakte würden Funktionsbereiche schützen und verhindern, dass eine verformte Platte in eine akzeptable Form gezwungen wird. Die Späne würden vor der Neupositionierung entfernt. Der Lieferant würde die Referenzübertragung überprüfen, anstatt jedes Merkmal von einer anderen geeigneten Rohkante aus zu lokalisieren. Zwischenbeobachtungen könnten die Prozessentwicklung unterstützen, die Endabnahme würde sich jedoch mit dem vereinbarten Lieferzustand nach relevanten Prozessen befassen. Eine Platte, die nur unter Schrauben- oder Vorrichtungsdruck flach wird, entspricht nicht automatisch der Geometrie des fertigen Bauteils.
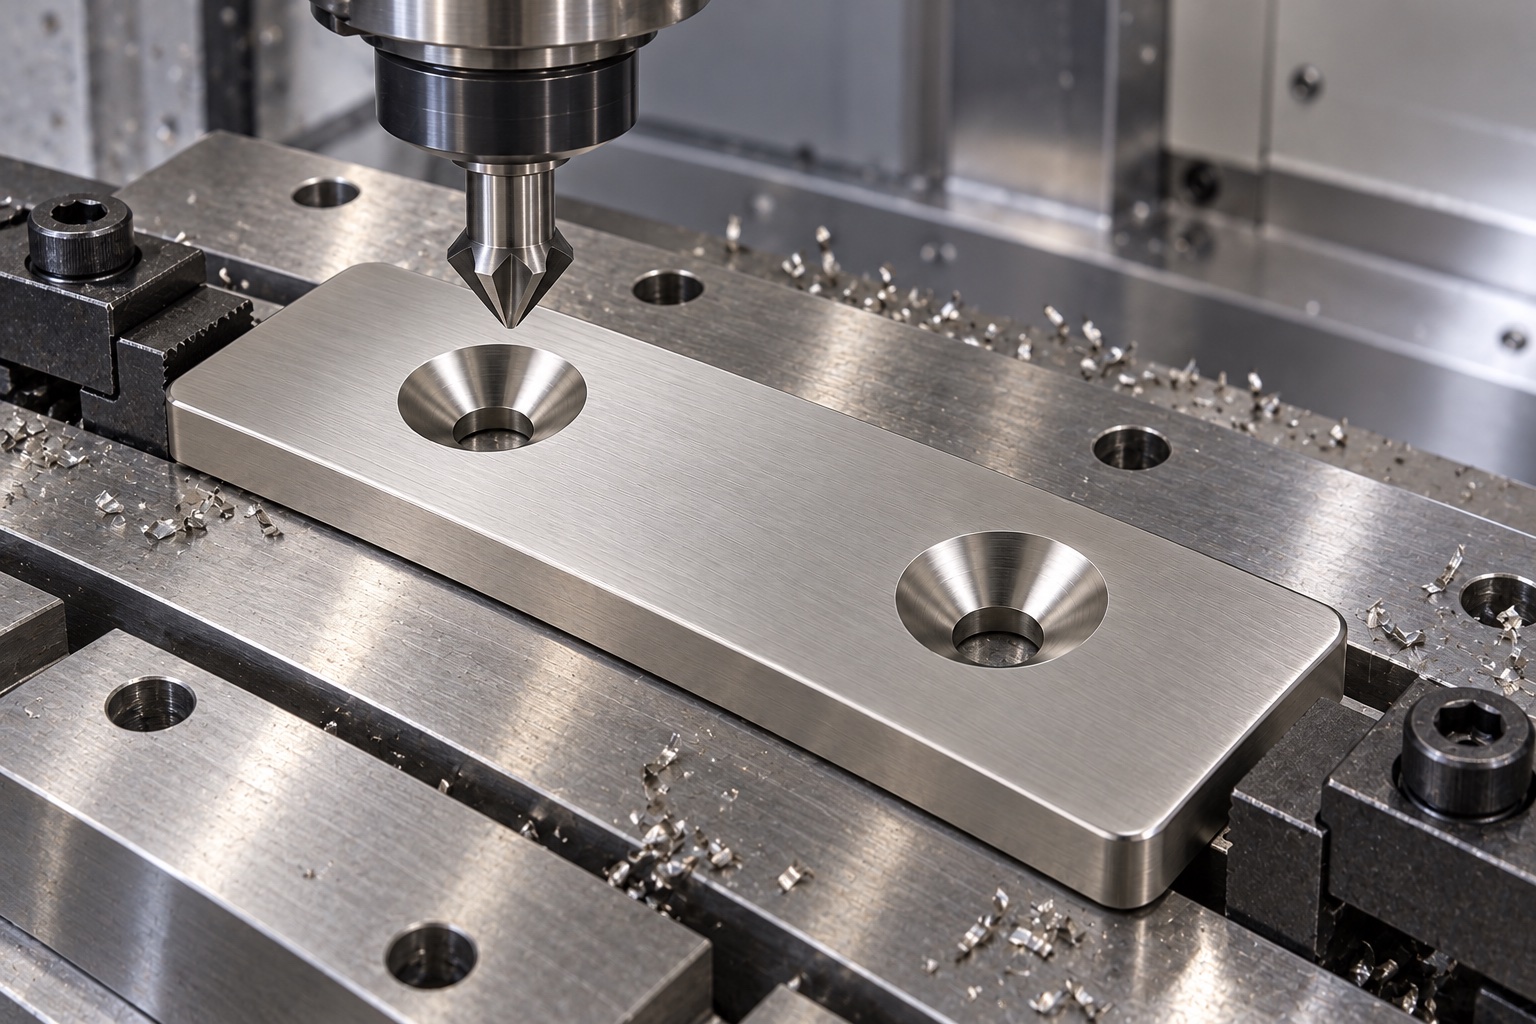
Glatte Durchgangsbohrungen bearbeiten
Jede Öffnung würde den genehmigten Bohrungsgrößen, Standorten, Abständen, Durchgangstiefen und Ein- oder Austrittsanforderungen im Verhältnis zu akzeptierten Referenzen entsprechen. Das Muster würde eine eindeutige Anforderung bleiben und nicht aus zwei Durchmessern oder der Außenlänge abgeleitet werden. Die Bohrinformationen von Sandvik Coromant bieten allgemeine Prozessinformationen zu Löchern, Material und Halterung, kein genehmigtes Rezept für diese Platte. Der Lieferant würde eine Öffnung nicht vergrößern oder eine Mitte verschieben, um sie an einen nicht identifizierten Rahmen anzupassen. Zeichnungs- und Modellkonflikte würden vor der Fertigstellung gelöst, wobei genehmigte Änderungen in die kontrollierte Geometrie und entsprechende Prüfungen einfließen würden.
Kegelsitze entsprechend der Definition herstellen
Die oberen Vertiefungen würden der freigegebenen Kegelform, Winkel-, Größen- oder Tiefendefinition und den Bezügen zu Bohrung und fertiger Fläche folgen. Werkzeugzugang, Auflage und Restquerschnitte wären vor der Bearbeitung zu prüfen. Eine Zylindersenkung mit flachem Boden würde die Kegelsenkung nicht ersetzen; ein verfügbares Werkzeug würde den Sitz nicht eigenmächtig definieren. Der Lieferant würde keinen Kegel vertiefen, nur damit eine nicht identifizierte Schraube bündig erscheint. Solche Änderungen benötigten konstruktive Freigabe und angepasste Prüfungen. Das Bild liefert weder einen Zahlenwert für den Winkel noch gemessene Bündigkeit oder eine universelle Anziehanweisung.
Kontaktflächen und Restquerschnitte erhalten
Die tatsächliche Zeichnung würde die fertige Dicke, Kontaktflächen, lokale Kegelgrenzen und Beziehungen zum Montagestapel definieren. Auswirkungen der zugekauften Endbehandlung bleiben Teil der Route und der entsprechenden Kontrollen. Der Lieferant würde einen Bereich nicht ausdünnen, eine nicht gezeigte Unterlegscheibe hinzufügen oder Befestigungskräfte anwenden, um das Wackeln zu verbergen. Diese Entscheidungen würden eine ausdrückliche Genehmigung und überarbeitete Anforderungen erfordern. Eine festsitzende Schraube würde den Stützzustand oder die strukturelle Leistung der Platte nicht unabhängig bestimmen. Der komplette Rahmen, die Montageteile und die Betriebsbedingungen bleiben separate Anwendungsverantwortlichkeiten und sind keine Annahmen, die von einer isolierten rostfreien Komponente abgeleitet werden.
Kanten ohne Kontaktänderung bearbeiten
Der Lieferant prüft die Ausgänge, Konus-Bohrungs-Übergänge, Stirnkanten und Außenecken auf anhaftendes Material oder unerwünschte scharfe Merkmale. Durch eine zugelassene Kantenbehandlung würden funktionale konische Kontakte und die Länge der glatten Bohrung erhalten bleiben. Das manuelle Mischen, um eine Schraube tiefer zu setzen, würde eine autorisierte Geometrieprüfung erfordern und nicht als kosmetische Nachbearbeitung verschwinden. Die Reinigung und Endbehandlung richtet sich nach dem erworbenen Umfang. Eine glatte, helle Oberfläche würde keine gemessenen Partikel, keine validierte Desinfektion oder keine sterile Versorgung anzeigen. Charge, Revision, Materialnachweis und genehmigte Anpassungen würden vor der Endkontrolle und der gewöhnlichen Schutzverpackung verknüpft bleiben.
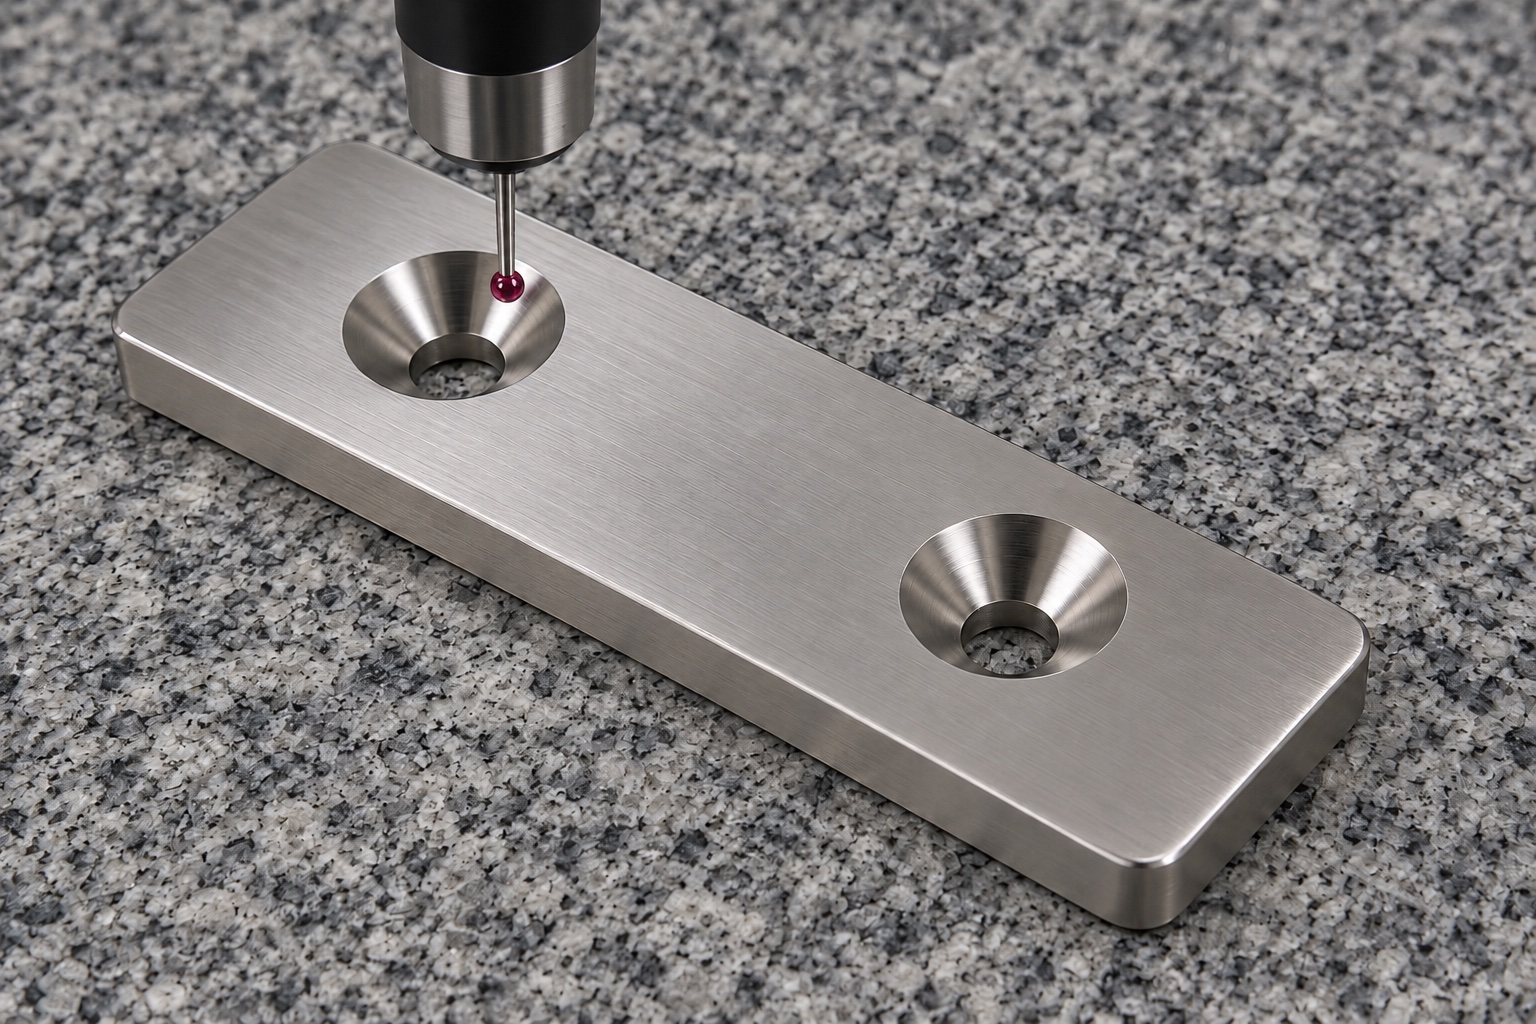
Die fertige Geometrie vollständig prüfen
Der vorgeschlagene Plan würde Methoden für konische Sitze, glatte Bohrungen, Muster, fertige Dicke, Stützflächen und erforderliche Beziehungen zuweisen. Referenzen, Auflage und Endzustand werden vereinbart. Ein Stopfen in einer Bohrung würde den Kegel nicht überprüfen; Eine Messung der oberen Öffnung würde nicht jeden Sitzanforderung ermitteln. Die Zugangsbeschränkung würde vor der Annahme behoben. Ein Bild einer Messmaschine veranschaulicht eine mögliche Methode, nicht eine erreichte Toleranz. Tatsächliche Beobachtungen in einem tatsächlichen Auftrag würden sich auf die fertige Komponente und die genehmigte Revision beziehen, nicht auf eine nicht identifizierte Schraube oder ein durch Vorrichtungen eingeschränktes Erscheinungsbild, das als Ersatz für kontrollierte Anforderungen verwendet wird.
Prüfunterlagen ohne erfundene Sitzergebnisse
Ein vorgeschlagener Erstmusterprüfbericht würde Revision, Materialcharge, Endzustand, nummerierte Merkmale und Methoden angeben. Es werden keine numerischen Beobachtungen bereitgestellt, da dieses repräsentative Beispiel weder ein hergestelltes Exemplar noch einen tatsächlichen Inspektionsdatensatz enthält. Ein reales Projekt würde Unstimmigkeiten und genehmigte Änderungen transparent dokumentieren. Ein konformer Komponentenbericht würde die installierte Vorspannung, Tragfähigkeit, Ermüdung, Vibration oder Sicherheit der gesamten Befestigung nicht ermitteln. Optionale Montagebeobachtungen und die vollständige Anwendungsbewertung würden weiterhin gesondert identifizierte Arbeiten bleiben. Dies verhindert, dass ein beispielhafter Weg zur erfundenen Kundenakzeptanz, zu einer angeblichen Verbesserung oder zu einem zertifizierten medizinischen Montageergebnis wird, das nie demonstriert wurde.
Optionale Montagebeobachtungen begrenzen
Ein vereinbarter Versuch könnte die Installation, den Schraubenzugang, den Sitz und den Umgebungsspielraum anhand identifizierter Platten-, Befestigungselement- und Gegenrahmen-Revisionen untersuchen. Die Orientierung und der genehmigte Montageablauf würden protokolliert. Unerwartetes Wackeln oder Kopfeingriffe würden eine Überprüfung erforderlich machen, bevor ein Kegel vertieft, die Montageteile gewechselt oder Material von einer Kontaktfläche entfernt wird. Scheinbare Bündigkeit und leichtes Anziehen würden Vorspannung, Belastung, Ermüdung oder Betriebsbeschränkung nicht qualifizieren. Diese erfordern eine gesondert definierte Auswertung der gesamten Ist-Anbindung und -Bedingungen. Probestücke blieben von der freigegebenen Produktion getrennt und autorisierte Anpassungen würden in überarbeitete Dokumente und nicht in ein handmodifiziertes Muster eingehen.
Die schraubensitzspezifische Fertigungsbasis schützen
Fertige Platten würden getrennt, um sowohl Kegel, Bohrungseintritte als auch breite Flächen vor Stößen zu schützen, ohne sich zu verbiegen. Charge, Revision, Endprozess und Abnahmestatus würden dem Versand beiliegen; Ein gewöhnlicher mechanischer Schutz würde keine sterile Versorgung bedeuten. Das Produktionspaket würde die genehmigte Geometrie, Schrauben- und Rahmenschnittstellen, funktionale Kontakte, Installationszugänge, Materialnachweise und Inspektionsmethoden beibehalten. Autorisierte Prototypenänderungen würden vor einer weiteren Bestellung zu kontrollierten Überarbeitungen werden. Dieser repräsentative Arbeitsablauf definiert ein nachverfolgbares CNC-Projekt, ohne die Kundenhistorie, erreichte Sitztoleranzen oder Anschlusswerte zu erfinden und ohne eine akzeptierte 316L-Platte mit einem universell qualifizierten Anbaugerät für medizinische Geräte zu verwechseln.
Technischer Herstellerhinweis: www.sandvik.coromant.com.
FAQ
Beschreibt dieses Beispiel eine tatsächliche Lieferung an einen Kunden?
Nein. Es handelt sich um einen repräsentativen vorgeschlagenen Fertigungsablauf mit anschaulichen Bildern. Es werden keine Lieferungen an den Kunden, keine hergestellten Muster oder tatsächliche Messaufzeichnungen beschrieben. Ein reales Projekt erfordert kontrollierte Dokumente, Material- und Produktionsnachweise, eine tatsächliche Inspektion und eine gegebenenfalls separat erforderliche Komplettanschlussqualifizierung.
Werden in der Abbildung Befestigungselemente und ein passender Rahmen mitgeliefert?
Nein. Das Konzept betrifft die isolierte flache Platte. Konkrete Schrauben, Gewindeeingriffe und Tragrahmen gehören zu gesondert kontrollierten Montageunterlagen. Ihre Auswahl und Leistung lassen sich nicht aus zwei konischen Aussparungen, glatten Bohrungen oder einem günstigen Sitzfoto ableiten.
Bietet das Beispiel gemessene Bündigkeit oder Vorspannung?
Es werden keine montierten Sitz- oder Vorspannungsergebnisse geliefert. Die Zeichnung muss die Schnittstelle zwischen Sitz und Befestigungselement definieren, während die eigentliche Verbindung einen eigenen Montage- und Bewertungsumfang erfordert. Die Bauteilkonformität bestimmt nicht das Belastungs-, Vibrations- oder Ermüdungsverhalten der gesamten Verbindung.
Darf eine Zylindersenkung die Kegelsenkung ersetzen?
Nur durch eine ausdrücklich freigegebene Konstruktionsänderung mit passender Schraubenprüfung, überarbeiteter Geometrie und relevanter Inspektion. Kegel- und Zylindersenkung sind verschiedene Schnittstellen. Eine ähnliche kreisförmige Draufsicht macht sie nicht austauschbar und erlaubt keinen Werkzeugersatz aus Bequemlichkeit.
Kann eine Schraube als gesamte Prüfmethode verwendet werden?
Nicht von alleine. Ein vereinbarter Plan muss sich mit den Kegeln, den glatten Bohrungen, dem Muster, der Dicke, den Flächen und den erforderlichen Beziehungen im fertigen Zustand befassen. Dass eine Schraube bündig in einen Sitz eindringt oder dort erscheint, ist eine begrenzte Beobachtung und kein vollständiger Maßbericht.
Was sollte eine andere Bestellung überprüfen?
Überprüfen Sie genaue Befestigungselemente, Konen, glatte Bohrungen, Muster, verbleibende Abschnitte, Stützflächen, Rahmen, Installationszugang, Qualität und Endbearbeitung. Integrieren Sie autorisierte Anpassungen in kontrollierte Revisionen, nicht in eine manuell vertiefte Probe oder eine Verbindungsbewertung, die von einer anderen medizinischen Gerätemontage kopiert wurde.
tanghangyun@oemach.com