
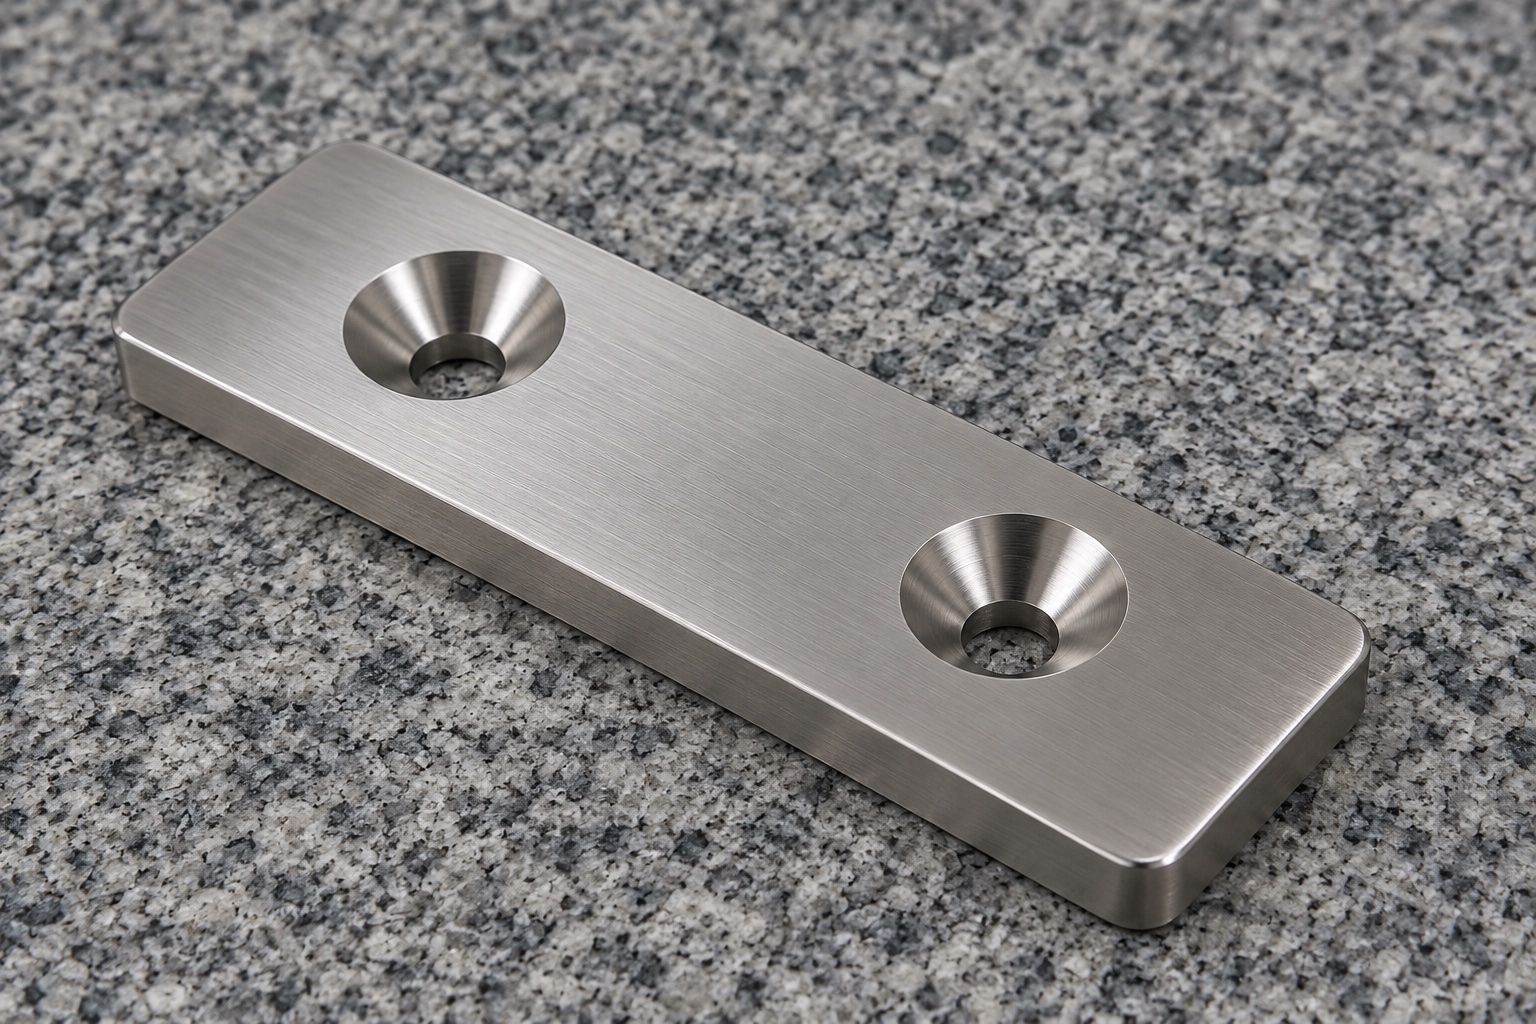
Alcance del ejemplo representativo
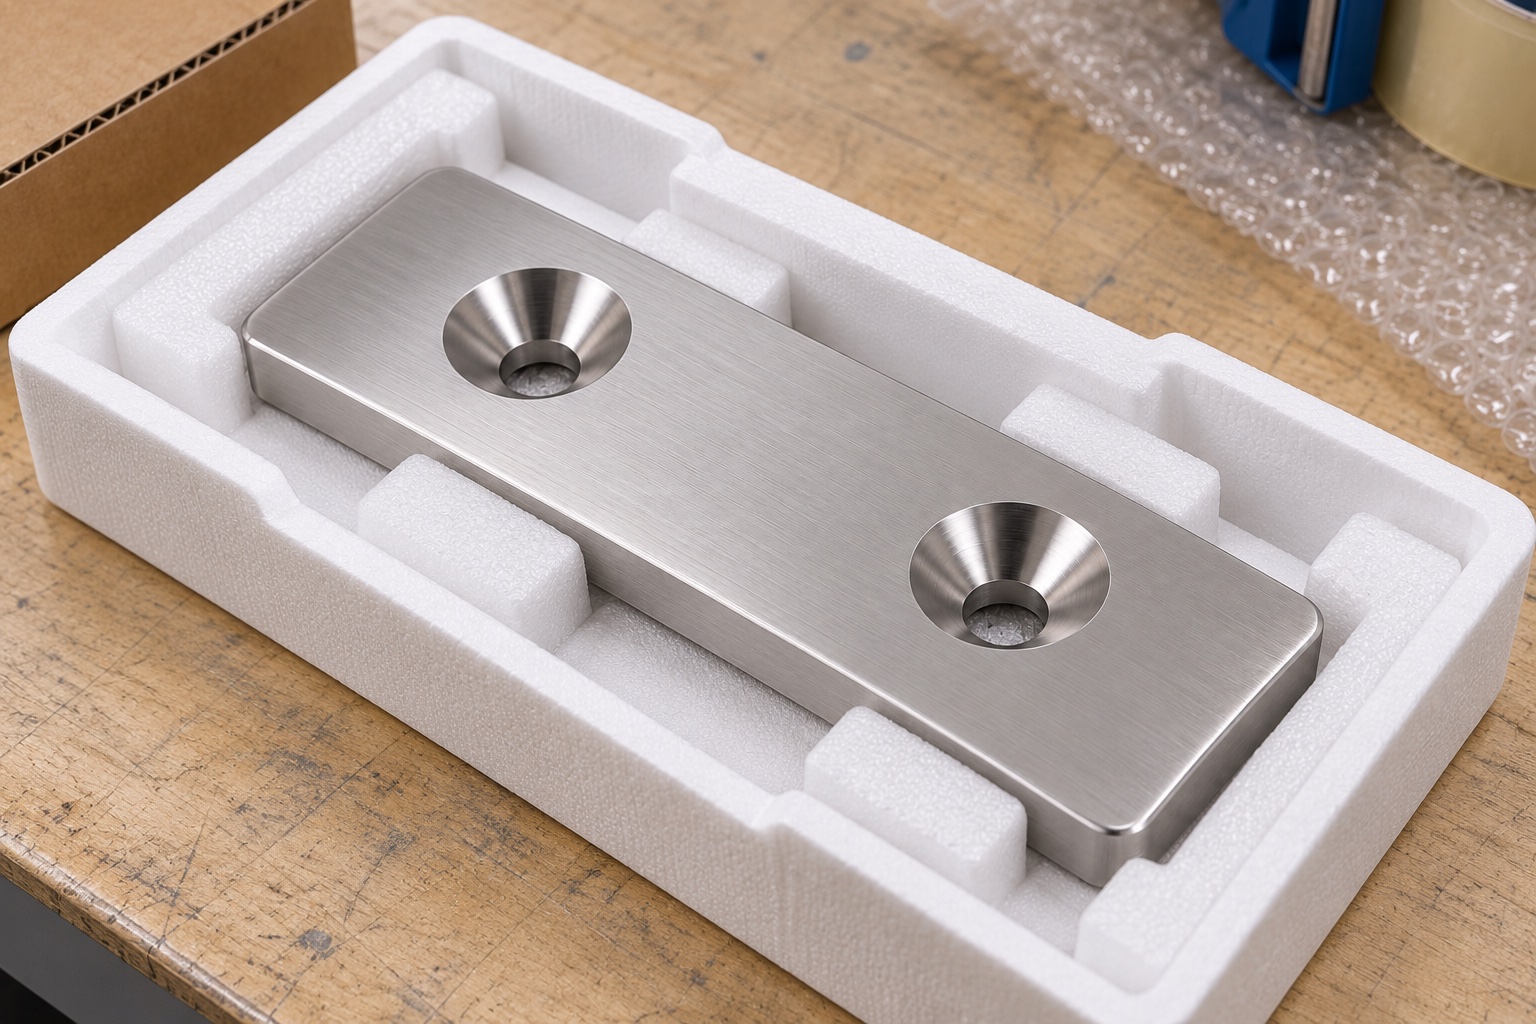
Este ejemplo representativo propone una placa 316L interior de equipo médico: cuerpo rectangular uniforme, esquinas redondeadas y dos taladros alineados con avellanados cónicos. No incluye tornillos, roscas o marco, ni describe clientes, muestras fabricadas o datos reales. No declara tolerancias, enrasado, precarga, carga, fatiga, esterilidad o certificación como resultados. Se propone fabricar un componente, no una unión completa cualificada.
Revisar tornillo y componentes reales
Un pedido real comenzaría con el dibujo y modelo de la placa controlada, la especificación exacta del sujetador, el marco de acoplamiento, la disposición de enganche de rosca y la revisión real del instrumento. El diseñador identificaría las caras de soporte útiles, la envolvente permitida de la cabeza, el acceso a la instalación y el procedimiento de montaje. Un diámetro de tornillo nominal no definiría todo el asiento. El proveedor resolvería requisitos ambiguos de conos o orificios antes de elegir las herramientas. El mecanizado de componentes, la observación de asientos opcional y la calificación de la conexión completa seguirían siendo trabajos separados. Un tornillo conveniente que entre por una abertura no se convertiría en una referencia universal para la producción ni establecería el espacio libre de instalación previsto.
Conservar evidencia del 316L aprobado
Los registros de materiales identificarían la forma, condición, lote y procesos finales de compra aceptados del stock 316L. El sobrematerial seguiría la secuencia real de soporte y acabado. El proveedor no sustituirá otra aleación de aspecto plateado ni deducirá la calificación de pasivación, dureza o corrosión a partir de la apariencia. La identidad permanecería unida a través de la preparación de la pieza en bruto, el mecanizado de agujeros y el envío. La documentación de stock identificaría el material dentro de su alcance, no validaría la limpieza, la esterilidad o el atasco final fijada. Cualquier requisito ambiental o de superficie relevante necesitaría una definición acordada por separado y evidencia de respaldo para la instalación real de placas terminadas y equipos médicos.
Establecer referencias de apoyo y espesor
Las operaciones iniciales crearían las caras anchas útiles y las referencias de espesor necesarias para relacionar los orificios y los asientos cónicos. Los contactos de retención protegerían las áreas funcionales y evitarían forzar una placa distorsionada a adoptar una forma de apariencia aceptable. Las virutas se eliminarían antes de reposicionarlas. El proveedor revisaría la transferencia de referencia en lugar de ubicar cada característica desde un borde sin procesar diferente y conveniente. Las observaciones intermedias podrían respaldar el desarrollo del proceso, pero la aceptación final abordaría el estado de entrega acordado después de los procesos relevantes. Una placa que se vuelve plana sólo bajo la presión de un tornillo o accesorio no satisfaría automáticamente la geometría de su componente terminado.
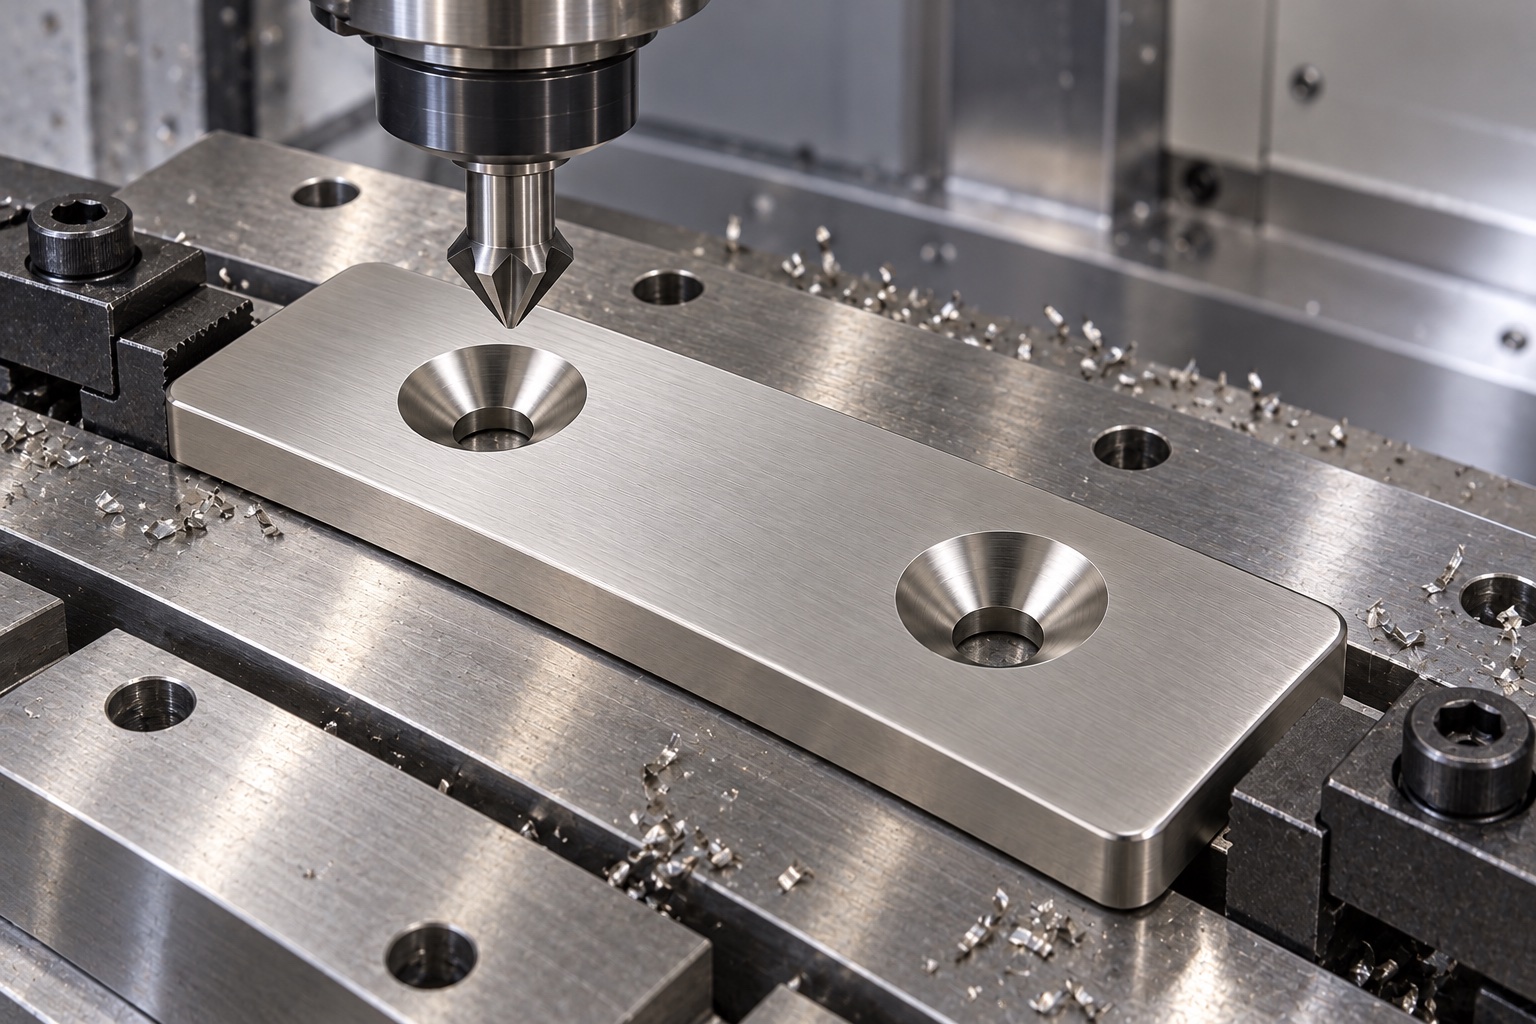
Mecanizar taladros lisos controlados
Cada abertura seguiría los requisitos aprobados de tamaño de orificio, ubicación, espaciado, profundidad y entrada o salida en relación con las referencias aceptadas. El patrón seguiría siendo un requisito distinto en lugar de deducirse de dos diámetros o de la longitud exterior. La información de perforación de Sandvik Coromant proporcionaría antecedentes generales del proceso sobre agujeros, material y sujeción, no una receta aprobada para esta placa. El proveedor no ampliaría una abertura ni cambiaría el centro para que coincida con un marco no identificado. Los conflictos entre dibujos y modelos se resolverían antes de terminar, y los cambios autorizados entrarían en la geometría controlada y la inspección pertinente.
Crear asientos cónicos según el plano
Los asientos superiores seguirían forma cónica, ángulo, tamaño o profundidad aprobados y relación con taladros y cara final. Se revisarían acceso, apoyo y secciones restantes antes de cortar. Un cajeado cilíndrico de fondo plano no sustituiría al avellanado cónico ni una herramienta disponible definiría el asiento. No se profundizaría un cono para que un tornillo no identificado pareciera enrasado. Cualquier cambio necesitaría autorización y controles revisados. La ilustración no aporta ángulo numérico, enrasado medido o instrucciones universales de apriete.
Conservar caras y secciones restantes
El plano definiría espesor, contactos, límites de conos y relación con el apilamiento real. Los efectos del tratamiento contratado permanecerían en proceso e inspección. No se adelgazaría una zona, añadiría una cuña o usaría apriete para ocultar balanceo sin autorización y requisitos revisados. Un tornillo asentado no demostraría apoyo o resistencia estructural. Marco, herrajes y condiciones de servicio corresponden a la evaluación separada de la aplicación.
Acabar bordes sin cambiar contactos
El proveedor inspeccionaría las salidas, las transiciones de cono a orificio, los bordes de la cara y las esquinas exteriores en busca de material adherido o características afiladas no deseadas. Un tratamiento de borde aprobado preservaría los contactos cónicos útiles y la longitud del orificio liso. El repasado manual para hacer que un tornillo quede más bajo requeriría una revisión de geometría autorizada y no desaparecería como acabado cosmético. La limpieza y el tratamiento final seguirían el alcance adquirido. Una superficie lisa y brillante no demostraría partículas medidas, desinfección validada o suministro estéril. Lote, revisión, evidencia material y ajustes aprobados permanecerían vinculados antes de la inspección final y el embalaje protector ordinario.
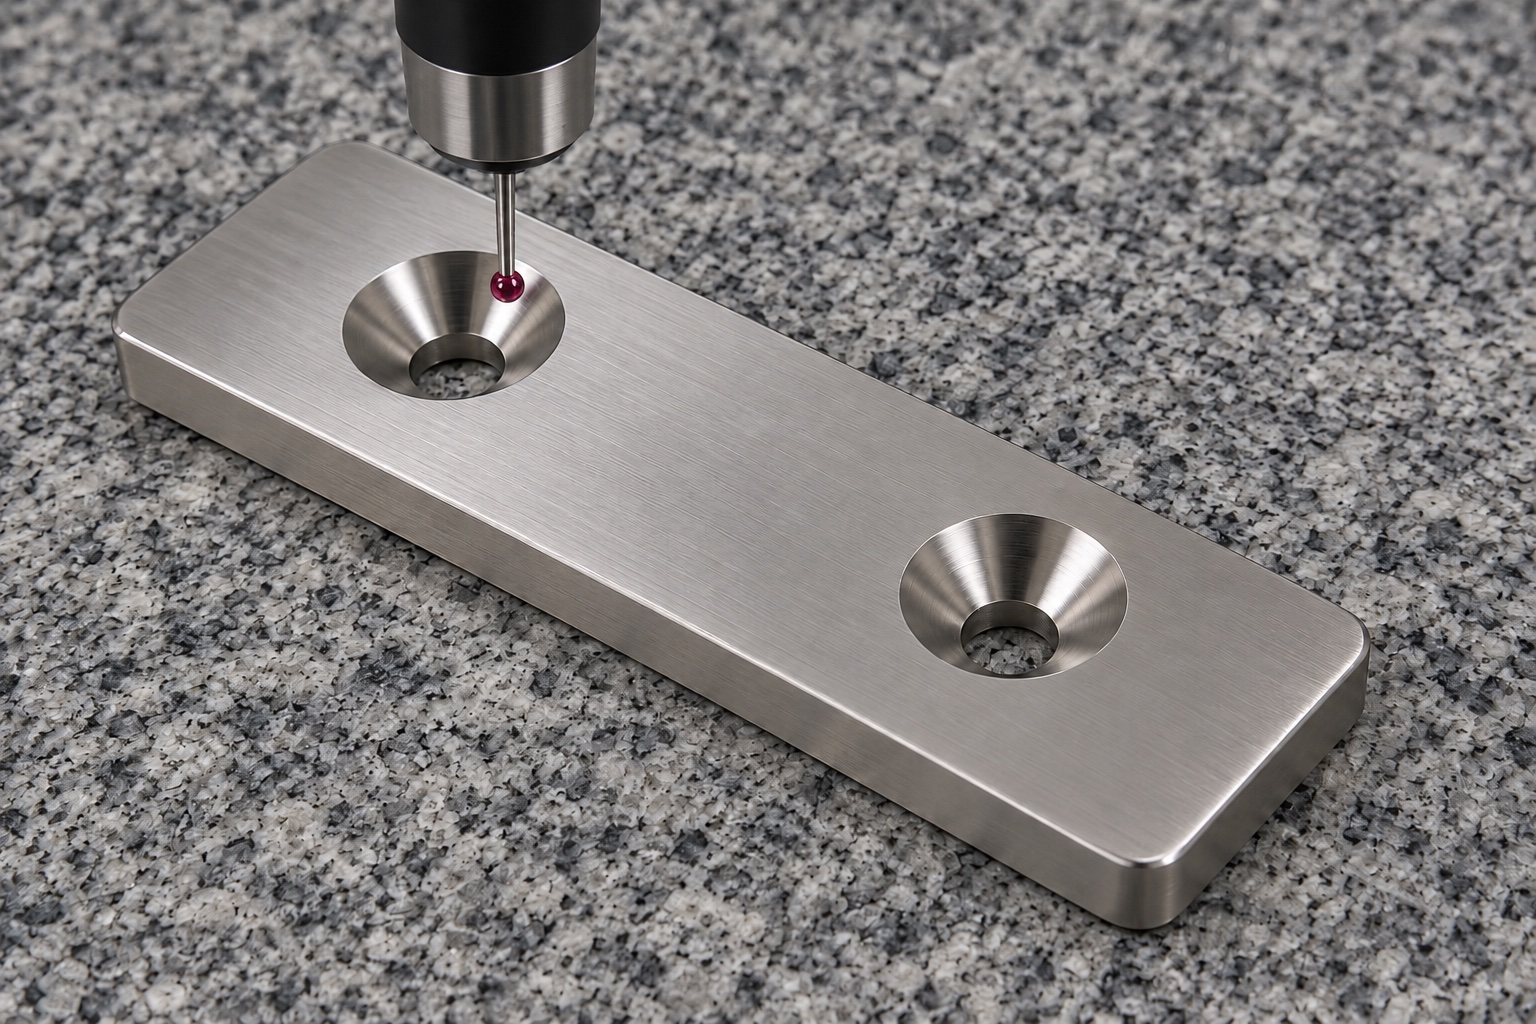
Inspeccionar la geometría final completa
El plan propuesto asignaría métodos a asientos cónicos, orificios lisos, patrón, espesor de acabado, caras de soporte y relaciones requeridas. Se acordarían referencias, soportes y estado final. Un tapón en un orificio no verificaría el cono; una medida de apertura superior no establecería todos los requisitos de asiento. El acceso restringido se resolvería antes de la aceptación. La imagen de una máquina de medición ilustra un método posible, no una tolerancia alcanzada. Las observaciones reales en un pedido real se referirían al componente terminado y la revisión aprobada, no a un tornillo no identificado o una apariencia limitada por un accesorio utilizado como sustituto de los requisitos controlados.
Documentar sin inventar resultados de asiento
El informe propuesto identificaría revisión, lote, estado final, características y métodos. No proporciona valores porque no existe muestra fabricada ni conjunto real de datos en este ejemplo. Un pedido real documentaría discrepancias y cambios autorizados. Un informe dimensional no demostraría precarga, carga, fatiga, vibración o seguridad de la fijación completa. La observación de asiento y la cualificación de aplicación seguirían siendo trabajos separados.
Delimitar observaciones opcionales de montaje
Una prueba acordada podría examinar la instalación, el acceso a los tornillos, el asiento y el espacio libre circundante utilizando revisiones identificadas de la placa, los sujetadores y el marco de acoplamiento. Se registraría la orientación y el procedimiento de montaje aprobado. Un balanceo inesperado o una interferencia en el cabezal exigirían una revisión antes de profundizar un cono, cambiar herrajes o retirar material de una cara. El aparente enrasado y el fácil ajuste no calificarían como precarga, carga, fatiga o restricción operativa. Estos requieren una evaluación definida por separado de la conexión y las condiciones reales completas. Las piezas de prueba seguirían siendo distintas de la producción aprobada y los ajustes autorizados se incluirían en documentos revisados en lugar de una muestra modificada a mano.
Proteger la base de fabricación del asiento
Las placas se separarían para proteger conos, entradas y caras sin doblarse. Lote, revisión y aceptación acompañarían al envío; la protección mecánica no implicaría esterilidad. El paquete conservaría geometría, tornillos, marco, contactos, acceso, material e inspección. Los ajustes autorizados pasarían a documentos revisados. Este flujo representativo no inventa clientes ni tolerancias de asiento y no convierte una placa aceptada en una fijación médica universalmente cualificada.
Referencia técnica del fabricante: www.sandvik.coromant.com.
FAQ
¿Describe este ejemplo una entrega real a un cliente?
No. Es un flujo de trabajo de fabricación propuesto representativo con imágenes ilustrativas. No se describe ninguna entrega al cliente, muestra fabricada o registro de medición real. Un proyecto real requiere documentos controlados, evidencia de materiales y producción, inspección real y cualquier calificación de conexión completa requerida por separado.
¿Se proporcionan sujetadores y un marco correspondiente en la ilustración?
No. El concepto se refiere a la placa plana aislada. Los tornillos, las roscas y el marco de soporte pertenecen a documentos de montaje controlados por separado. Su selección y rendimiento no se pueden deducir de dos entalladuras cónicas, orificios lisos o una fotografía de asiento favorable.
¿El ejemplo aporta enrasado medido o precarga?
No se proporciona ningún resultado de precarga o asiento ensamblado. El dibujo debe definir la interfaz del asiento y el sujetador, mientras que la conexión real requiere su propio alcance de ensamblaje y evaluación. La conformidad de los componentes no establece el comportamiento de carga, vibración o fatiga de el atasco completa.
¿Puede un hueco de fondo plano reemplazar el avellanado cónico?
Solo mediante un cambio de diseño autorizado con revisión del tornillo, geometría actualizada e inspección pertinente. El avellanado cónico y el cajeado cilíndrico son interfaces diferentes. Una abertura parecida vista desde arriba no los hace intercambiables ni autoriza sustituir herramientas por conveniencia.
¿Se puede utilizar un tornillo como método de inspección completo?
No por sí solo. Un plan acordado debe abordar los conos, los orificios lisos, el patrón, el espesor, las caras y las relaciones requeridas en el estado terminado. Un tornillo que entra o parece al ras en un asiento es una observación limitada, no un informe dimensional completo.
¿Qué debería revisar otra orden?
Revise los sujetadores exactos, los conos, los orificios lisos, el patrón, las secciones restantes, las caras de soporte, el marco, el acceso a la instalación, la calidad y el procesamiento final. Incorpore ajustes autorizados en revisiones controladas, no una muestra profundizada manualmente o una calificación de conexión copiada de otro montaje de equipo médico.
tanghangyun@oemach.com