
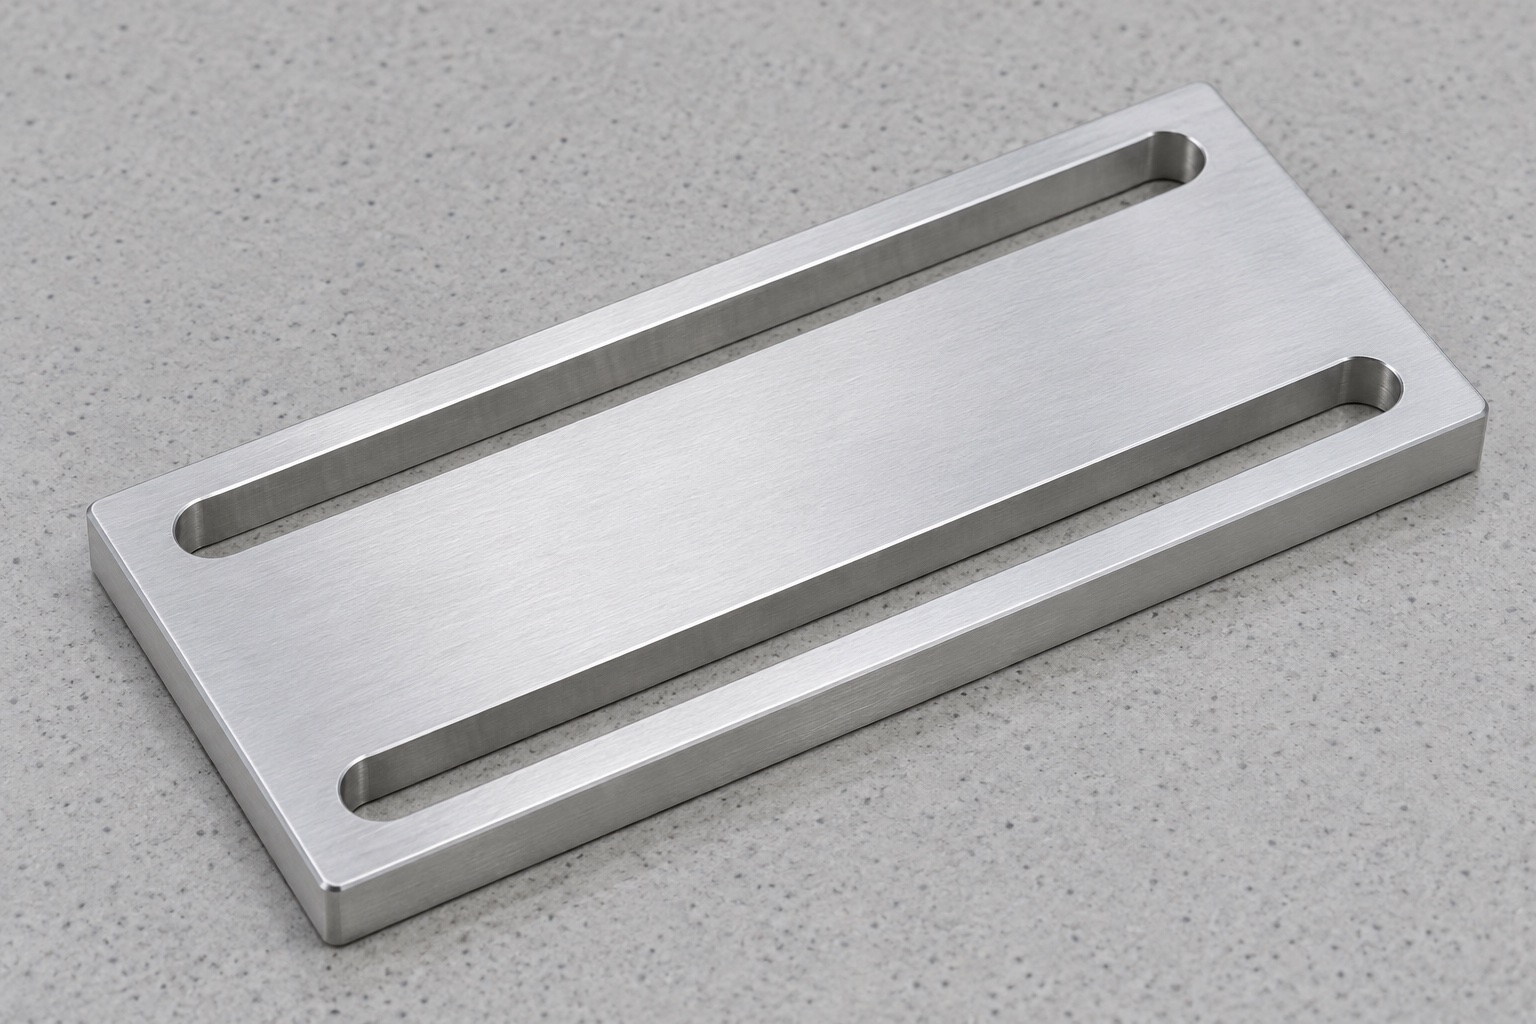
Begrenzte Verstellaufgabe
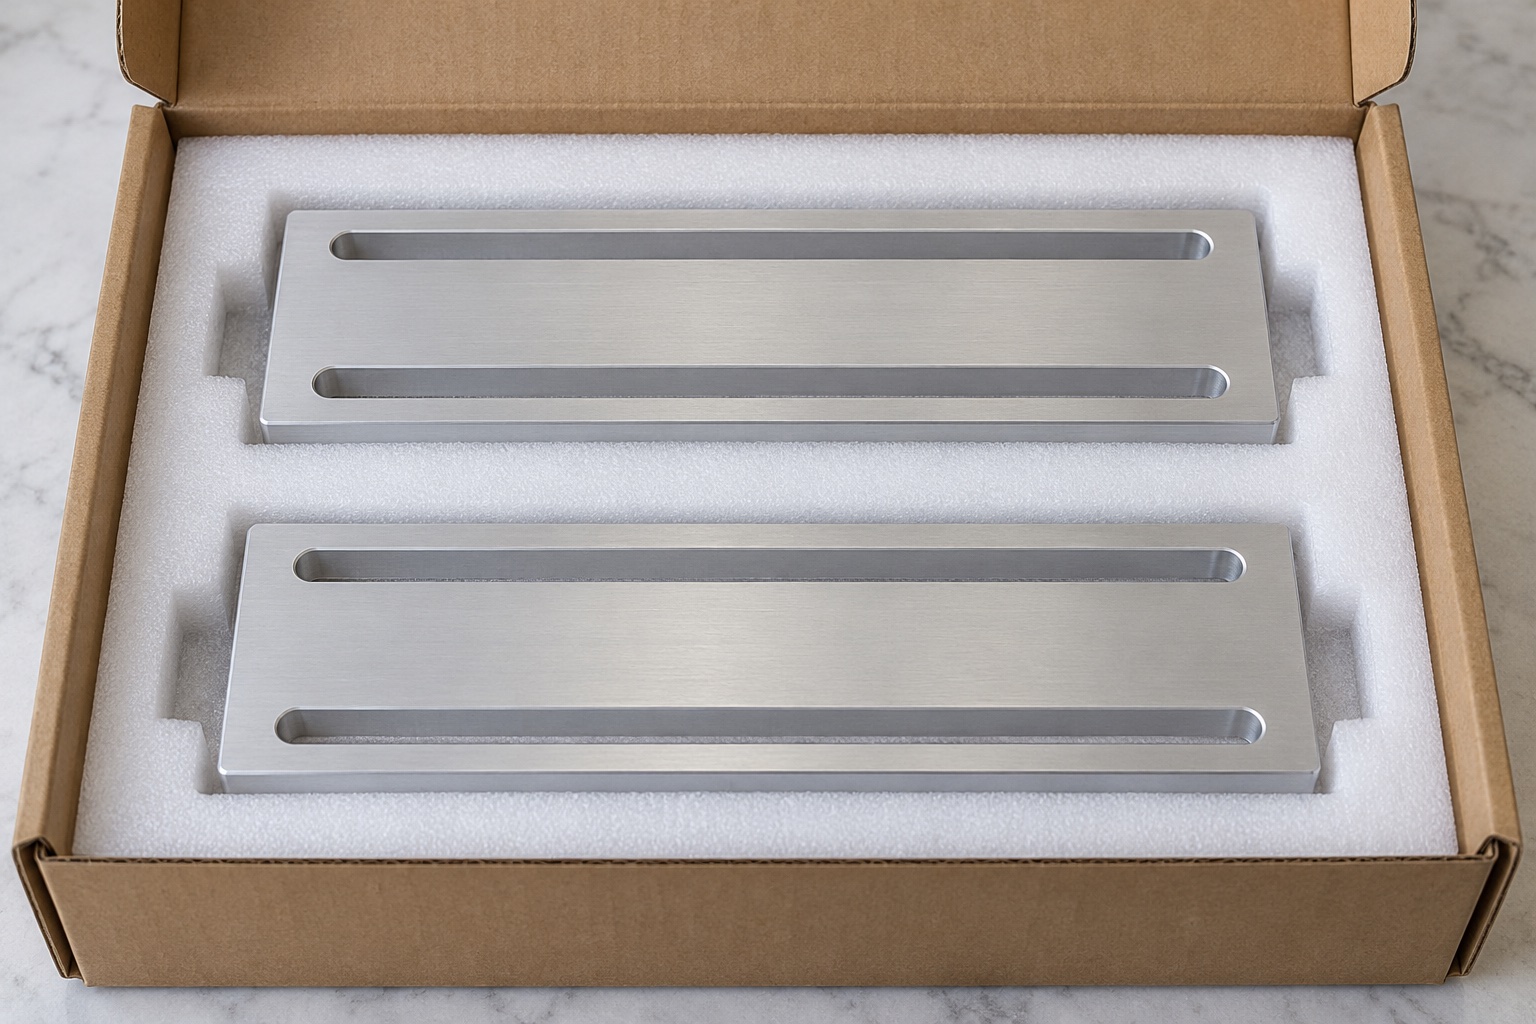
Ein Servicemodul in einem medizinischen Laboranalysegerät benötigt möglicherweise eine Platte, die eine begrenzte Montageanpassung ermöglicht, bevor es durch separate Hardware befestigt wird. Das dargestellte Konzept ist eine flache, rechteckige Aluminiumplatte mit zwei parallelen, länglichen Durchgangsschlitzen. Beide Schlitze haben abgerundete Enden und bleiben von Metall umschlossen; Es gibt keine zusätzlichen Löcher oder Gewinde. Hierbei handelt es sich um ein mechanisches Einstellkonzept, nicht um einen kalibrierten Positionierungstisch oder eine unabhängige Verriegelungsvorrichtung. Es werden keine tatsächlichen Installationen, hergestellten Exemplare oder gemessenen Ergebnisse angezeigt. Das Ausrüstungsteam muss die Montage, die zulässige Bewegung und die endgültige Haltemethode definieren, bevor der Lieferant einen Fertigungsumfang festlegen kann.
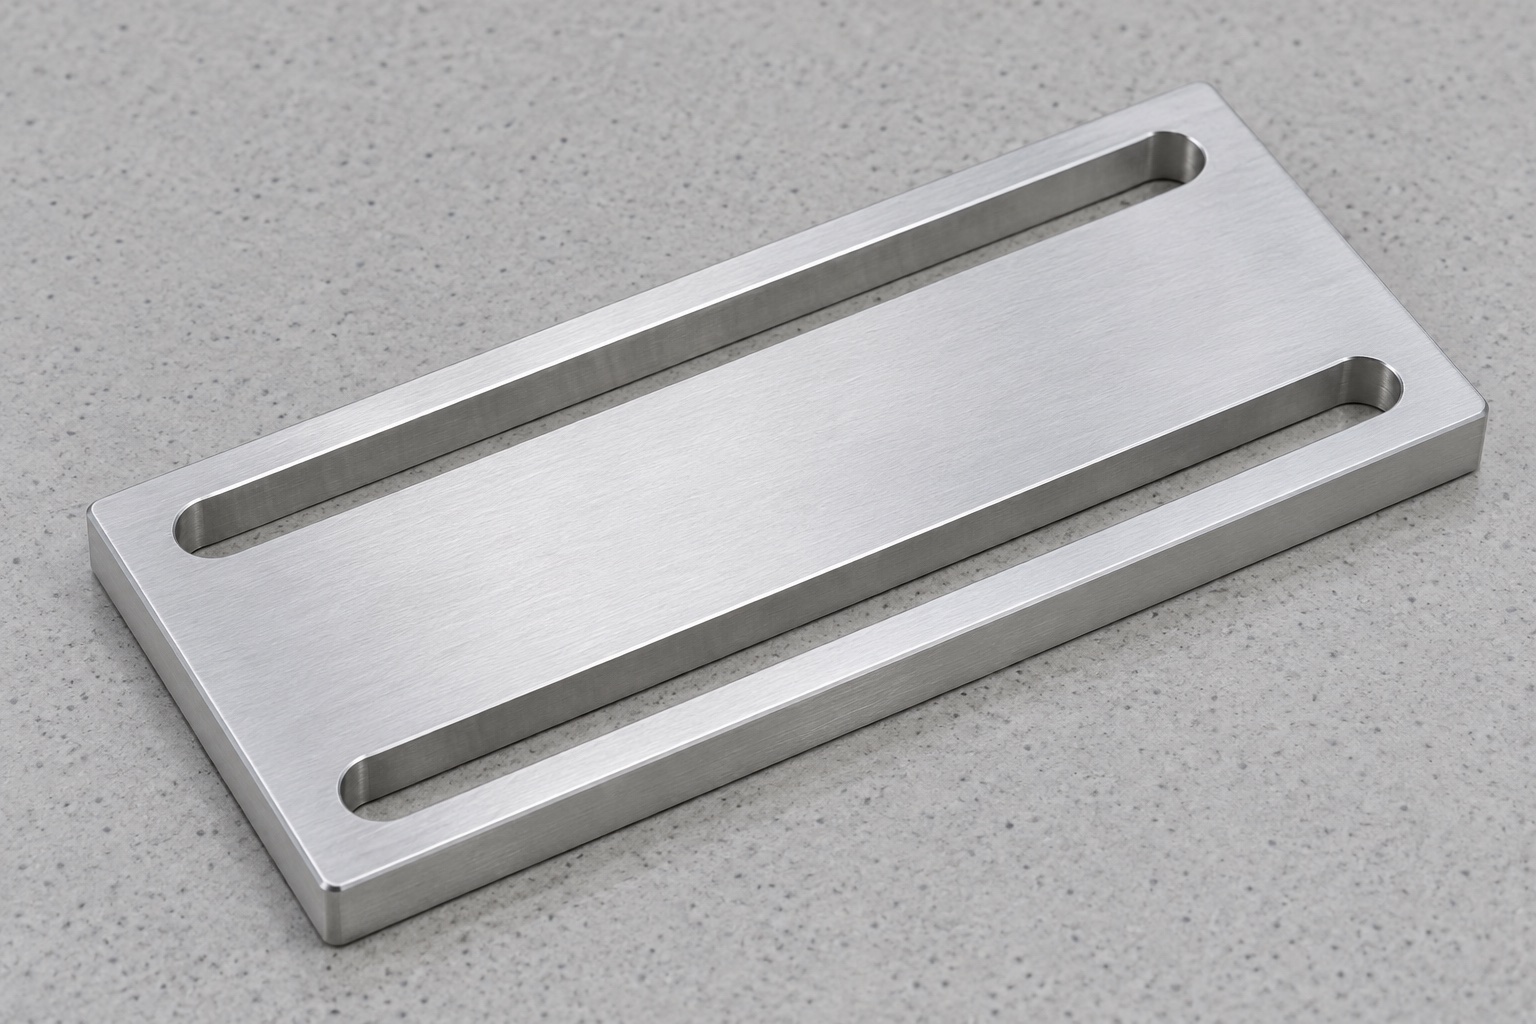
Schlitzlänge und nutzbarer Weg
Erhalten Sie die kontrollierte Plattenzeichnung, das Modell, die passende Halterung, die Befestigungsanordnung und die Modulrevision. Die Nennlänge eines Schlitzes ist nicht automatisch der nutzbare Verstellbereich des zusammengebauten Gerätes. Der tatsächliche Schaft, Kopf oder die Unterlegscheibe des Befestigungselements, benachbarte Beschläge und der erforderliche Stützbereich können die Bewegung einschränken. Überprüfen Sie den gesamten Bewegungsbereich, ohne die Abmessungen einer Abbildung zu übernehmen. Klären Sie die vorgesehenen Anfangs- und Endeinstellungen, Einstellzugänge und ggf. gesondert definierte Endanschläge. Ein Schlitz, der eine Schraube an einer Position aufnimmt, beweist nicht, dass jede genehmigte Einstellung während des Betriebs unterstützt oder zugänglich bleibt.
Geschlossene Langlochprofile
Definieren Sie Breite, Endradien, gerade Abschnitte, Tiefe durch die Platte und Position relativ zu akzeptierten Referenzen. Geben Sie an, welche Oberflächen einen kontrollierten Kontakt erfordern und welche einen Abstand gewährleisten. Ein an einem abgerundeten Ende angebrachter Stift kann nicht den gesamten Schlitz oder die Beziehung zwischen beiden Öffnungen überprüfen. Vermeiden Sie es, ein Ende zu verlängern, eine Wand zu verbreitern oder eine weitere Öffnung hinzuzufügen, damit eine nicht identifizierte Baugruppe passt. Solche Änderungen erfordern eine Genehmigung und überarbeitete Dokumente. Lösen Sie Zeichnungs- und Modellkonflikte, bevor Sie fertig sind. Weder die scheinbare Symmetrie des Fotos noch ein geeigneter Fräserdurchmesser definieren das zugelassene Profil, den Einstellbereich oder die Prüfmethode.
Montageflächen und Enddicke
Identifizieren Sie die nützlichen Ober- und Unterseiten, die endgültige Dicke und die erforderlichen geometrischen Beziehungen. Unterscheiden Sie berührungslose Kantenbrüche von Bereichen, die das Modul oder gekaufte Hardware tragen. Vereinbaren Sie die Messunterstützung und den jeweiligen Endzustand. Eine Platte, die nur unter starkem Befestigungs- oder Montagedruck flach erscheint, sollte nicht allein aufgrund ihres Aussehens akzeptiert werden. Eine Messung in Außengröße kann nicht jede Funktionsfläche bestätigen. Eventuell erforderliche Steifigkeit, Vorspannungsstabilität oder Bewegungswiderstand sind Gegenstand der eigentlichen Montagespezifikation und gesonderter Nachweis; Diese Eigenschaften sollten nicht aus den Abmessungen der Platte, dem Materialnamen oder dem polierten Aussehen abgeleitet werden.
Beide Langlöcher als Muster
Der Abstand, die Parallelität und die Platzierung der beiden Öffnungen sollten sich an dem freigegebenen Montageschema orientieren. Fragen Sie, ob die Schlitze Spielraum bieten, an einer Ortungsanordnung teilnehmen oder mit anderen Referenzen an anderer Stelle im Gerät kombiniert werden. Gehen Sie nicht davon aus, dass zwei Schrauben in Langschlitzen ein wiederholbares Bezugssystem bilden. Der Gerätekonstrukteur muss die beabsichtigten Einschränkungen und Anpassungsverfahren definieren. Wenn die Baugruppe zusätzliche Positionierungs- oder Stoppfunktionen benötigt, sollten Sie diese explizit und separat steuern lassen, anstatt sie während der Bearbeitung informell hinzuzufügen. Untersuchen Sie das angegebene Muster als zusammenhängenden Satz, nicht nur als zwei unabhängig voneinander akzeptable Breiten.
Aluminium und Endzustand
Geben Sie die genehmigte 6061-Sorte, den Zustand, die Lagerform, den Chargennachweis und die erworbene Endbehandlung an. Eine silberne Abbildung wählt keinen eloxierten, unbehandelten oder anderen fertigen Zustand aus. Überprüfen Sie Vorgänge, die sich auf den Schlitzabstand, die Dicke oder nützliche Kontakte auswirken können, und schließen Sie entsprechende Endkontrollen ein. Bewahren Sie die Materialidentität durch Rohlingsvorbereitung, Schlitzbearbeitung und Verpackung. Die Materialdokumentation identifiziert den gelieferten Bestand in seinem Umfang; Es stellt keine validierte Reinigung, biologische Kompatibilität, antimikrobielle Wirkung oder Zertifizierung medizinischer Geräte dar. Übertragen Sie nicht die Tragfähigkeit einer anderen Halterung oder die Eigenschaften eines Standardbefestigungselements auf diese kundenspezifische Anpassungsplatte.
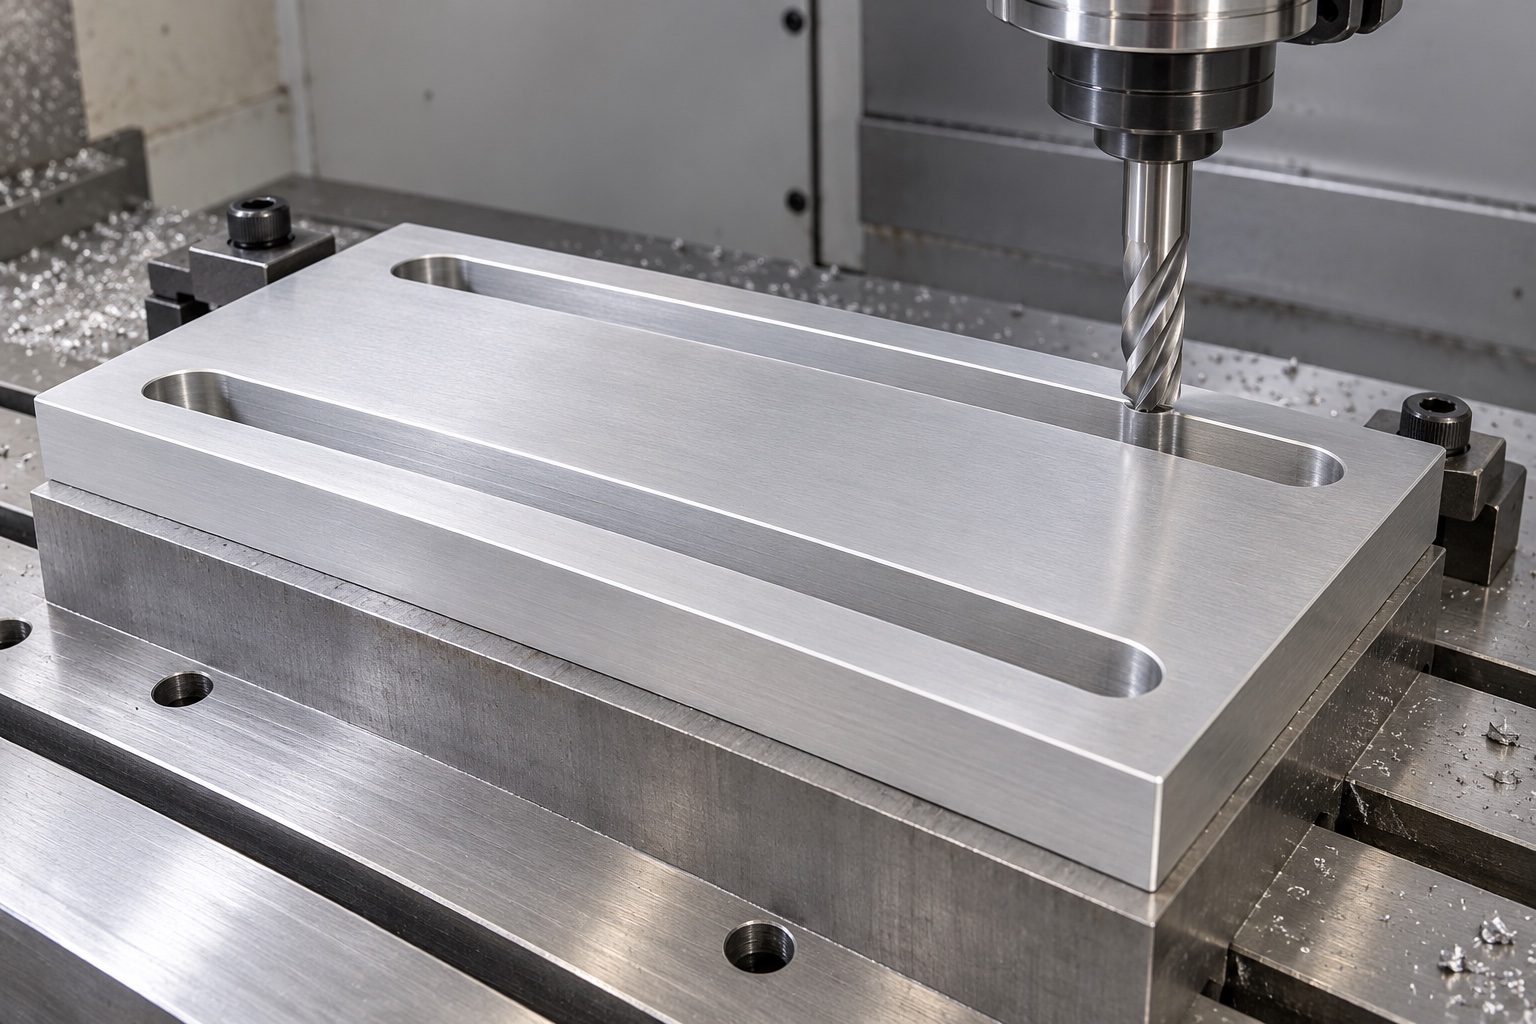
Auflagen vor dem Fräsen planen
Überprüfen Sie die Haltekontakte, den Werkzeugzugang und das verbleibende Material zwischen und um die Öffnungen. Schützen Sie Nutzflächen vor Klemmspuren und eingebetteten Spänen. Entfernen Sie Späne von den Referenzen, bevor Sie sie neu ausrichten. Die Positionierungs- und Spannanleitung von Carr Lane bietet allgemeine Hintergrundinformationen zur Werkstückspannung, keine Genehmigung einer Vorrichtung für diese Platte oder der Baugruppe medizinischer Geräte. Zwischenmessungen können die Streckenentwicklung unterstützen, die Endabnahme muss sich jedoch mit dem vereinbarten Endzustand befassen. Es sind keine universellen Spannkräfte, Maschineneinstellungen oder erreichten Toleranzen vorgeschrieben. Eine durch die Vorrichtung vorgegebene Form ist kein Ersatz für die freigegebene Bauteilgeometrie und den Prüfplan.
Kanten funktionsgerecht bearbeiten
Schlitzmündungen, abgerundete Enden, Außenecken und Schlitzausgänge auf anhaftendes Material oder unerwünschte scharfe Merkmale prüfen. Wenden Sie zugelassene Kantenanforderungen an und bewahren Sie gleichzeitig nützliche Kontaktflächen und die kontrollierte Öffnung. Handpolieren, das die Breite oder Endposition verändert, muss überprüft werden und darf nicht als kosmetische Nachbearbeitung ausgeblendet werden. Die Reinigung sollte dem erworbenen Umfang folgen. Eine glatte Oberfläche bedeutet weder eine geringe Partikelbildung noch eine validierte Desinfektion oder eine sterile Abgabe. Definieren Sie alle relevanten Rückstands-, Oberflächen- oder Handhabungsanforderungen für die tatsächliche Geräteumgebung und bewahren Sie entsprechende Nachweise für diese Anforderungen auf, anstatt sich auf ein veranschaulichendes Bearbeitungsbild zu verlassen.
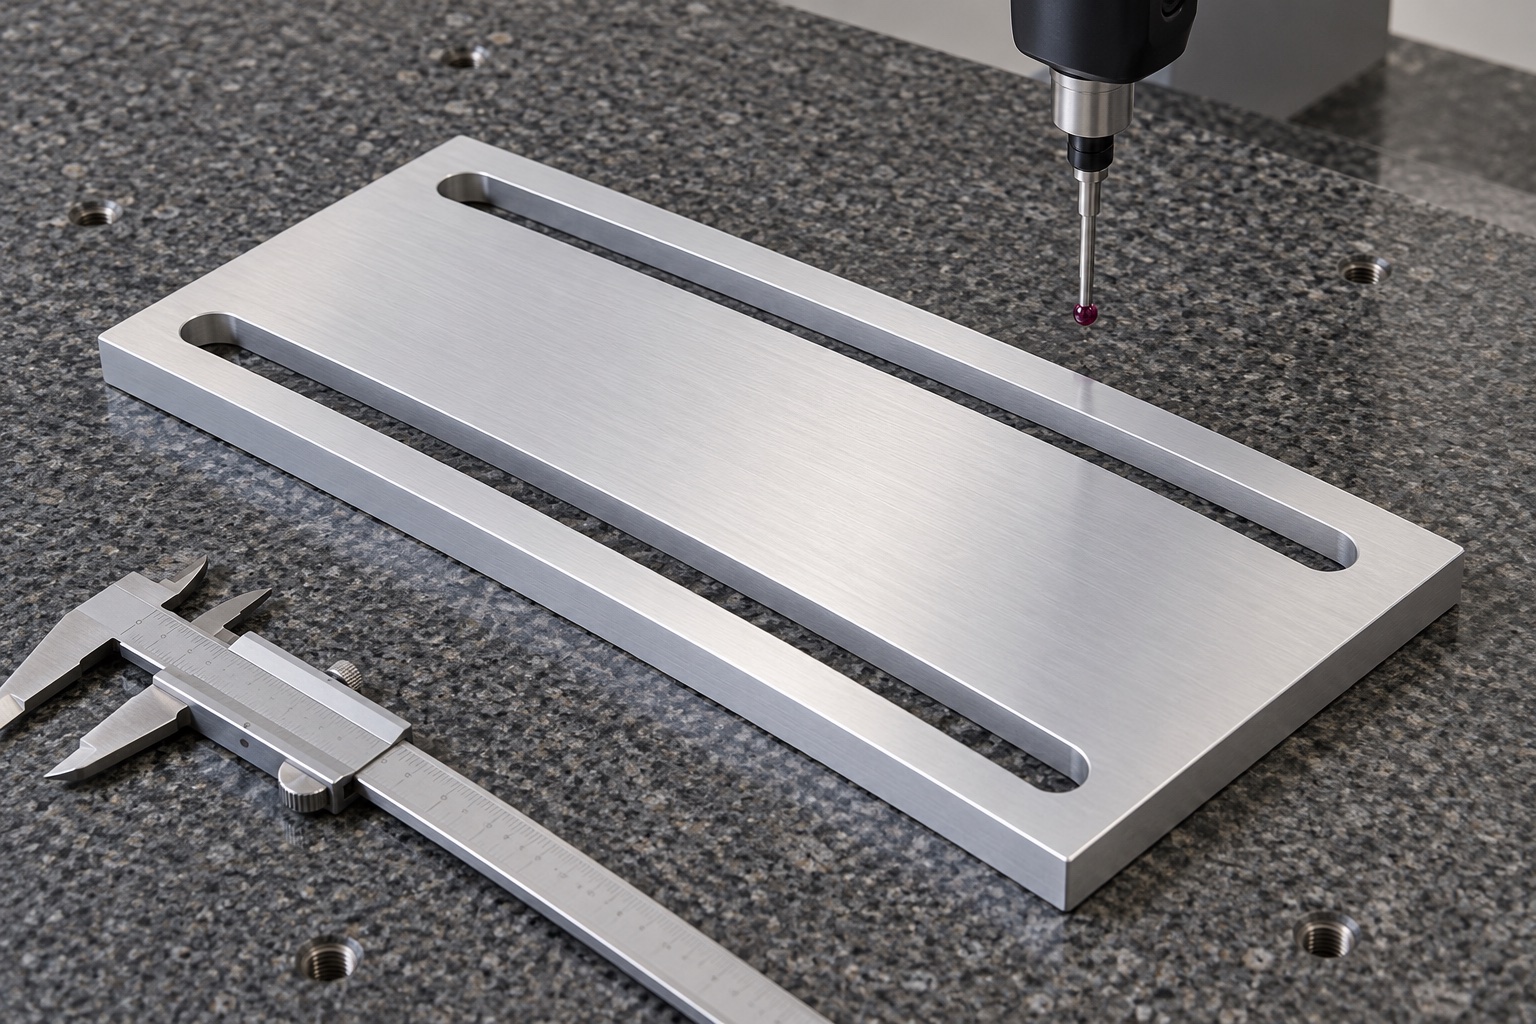
Prüfmethoden zuordnen
Schlitzprofil, Breite, Abstand, Position, fertige Dicke, Nutzflächen und spezifizierte Beziehungen auf zugängliche Methoden zuordnen. Vereinbaren Sie vor der Prüfung Referenzen, Auflage und Endbearbeitung. Ein Messschieber oder Stift berücksichtigt ausgewählte Eigenschaften, nicht jeden Teil des Einstellmusters. Wenn der Sondenzugriff eingeschränkt ist, lösen Sie die Methode auf, bevor Sie die Komponente akzeptieren. Ein echter Bericht sollte die Zeichnungsrevision, die Materialcharge, nummerierte Merkmale und tatsächliche Beobachtungen enthalten. Ein CMM-Foto veranschaulicht mögliche Geräte, nicht die erreichte Toleranz, die überprüfte Ebenheit oder das vollständige Ausrichtungsergebnis des Geräts. Halten Sie Komponentenmessungen getrennt von optionalen Beobachtungen der tatsächlichen Montagebaugruppe.
Optionalen Verstellversuch begrenzen
Eine vereinbarte Montagebeobachtung kann den Zugang, den Sitz, die beabsichtigte Bewegung und den Hardware-Freiraum anhand identifizierter Platten-, Modul-, Stütz- und Befestigungsrevisionen untersuchen. Notieren Sie den Installationsvorgang und die tatsächliche Befestigungsanordnung. Eine einfache Handverstellung stellt keine Vorspannung, Vibrationsfestigkeit, Belastbarkeit, Positionsstabilität oder sichere Wartung unter Betriebsbedingungen sicher. Diese erfordern eine gesondert definierte Auswertung der Gesamtbaugruppe. Halten Sie Probestücke von der akzeptierten Produktion unterscheidbar. Unerwartete Störungen oder Wackelbewegungen sollten eine Überprüfung auslösen, bevor die Schlitzgeometrie geändert, Hardware ausgetauscht oder eine manuell modifizierte Platte als informelle Universallehre für andere Module und Montageanordnungen verwendet wird.
Schutz beim Transport
Trennen Sie fertige Platten, damit lose Hardware und angrenzende Teile nicht an nützliche Kontakte oder Schlitzkanten stoßen können. Wählen Sie Stützen und Taschengrößen aus, die den akzeptierten Zustand beibehalten, ohne die Platte zu verbiegen. Behalten Sie den Chargen-, Revisions-, Endbehandlungs- und Inspektionsstatus mit der Sendung bei. Eine mechanische Schutzverpackung bedeutet keine sterile Bereitstellung oder validierte Reinigung. Das Empfangspersonal sollte vor der Installation ähnliche Umrisse mit unterschiedlichen Schlitzbreiten, -längen, -abständen oder -dicken unterscheiden. Die Verpackungsaufzeichnung sollte die tatsächlich gelieferte Komponente identifizieren, während die vollständige Haltung, Ausrichtung und Servicequalifikation des Ausrüstungsteams in der separaten Anwendungsverantwortung liegt.
Baugruppenspezifische Anfrage
Die Anfrage sollte kontrollierte Geometrie, Gegenflächen, Montageteile, erforderlichen Verstellweg, zulässige Einstellungen, Nutzkontakte, Werkstoff, Endprozesse und Prüfleistungen enthalten. Trennen Sie optionale Passungsbeobachtungen von Haltenachweisen und der Qualifizierung im Betrieb. Prüfen Sie geänderte Module, Auflagen, Verbindungselemente oder Behandlungen vor einer Nachbestellung. Genehmigte Prototypenanpassungen gehören in überarbeitete Dokumente, nicht in ein manuell nachgefeiltes Langloch als nächste Produktionsreferenz. So entsteht ein rückverfolgbarer CNC-Fertigungsumfang ohne erfundene Positionierergebnisse. Eine maßlich akzeptierte Platte mit zwei Langlöchern ist dadurch nicht automatisch ein universell qualifiziertes Verstell-, Halte- oder Sicherheitssystem für Medizingeräte. Die vollständige tatsächliche Baugruppe und ihr Einsatz benötigen eigene festgelegte Anforderungen und Nachweise.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Entspricht die Schlitzlänge dem nutzbaren Verstellweg?
Nicht automatisch. Der tatsächliche Schaft des Befestigungselements, die Bauraum der Montageteile, der Stützbereich und die in der Nähe befindliche Ausrüstung können den Hub einschränken. Definieren Sie die komplette Baugruppe und genehmigte Einstellungen. Eine Komponentenzeichnung und eine erfolgreiche Passung an einer Position legen nicht jede verwendbare oder sichere Betriebsposition fest.
Verriegeln zwei Langlöcher das Modul unabhängig?
Nein. Die Geometrie legt keine eigenständige Verriegelung fest. Die tatsächliche Baugruppe muss ihre Halteanordnung und die zugehörigen Nachweise definieren. Bauteilmaße allein belegen weder Vorspannungsstabilität noch Vibrationsfestigkeit, Belastbarkeit oder Positionshaltung im Betrieb.
Kann ein Stift die gesamte Öffnung überprüfen?
Ein Prüfstift kann ausgewählte Merkmale innerhalb einer vereinbarten Methode ansprechen, aber nicht jede Wand, jedes Ende, jede Position oder jede Beziehung zwischen Langlöcher. Der Prüfplan muss das tatsächlich kontrollierte Profil, die Flächen, die Dicke und das Muster im spezifizierten Endzustand abdecken.
Kann der Lieferant einen Langloch verlängern, um ihn an eine Probe anzupassen?
Nur durch eine autorisierte Änderung, die sich in kontrollierten Dokumenten und entsprechender Prüfung widerspiegelt. Das manuelle Feilen oder Fräsen zur Anpassung an ein nicht identifiziertes Muster sollte nicht die freigegebene Geometrie ersetzen oder zur versteckten Produktionsreferenz für andere Module und Hardware werden.
Legt 6061 eine medizinische Qualifikation oder eine Reinigungsqualifikation fest?
Nein. Sorten- und Materialaufzeichnungen identifizieren den gelieferten Bestand in seinem tatsächlichen Umfang. Anforderungen an die Oberfläche der fertigen Komponente, Reinigungskompatibilität und alle relevanten Gerätequalifikationen erfordern separat definierte Nachweise. Eine silberne Abbildung wählt keine Behandlung aus und begründet keine sterile Lieferung.
Was sollte eine Nachbestellung überprüfen?
Überprüfen Sie Modul- und Auflagenrevisionen, Hardware, Anpassungsbereich, Schlitzmuster, nützliche Kontakte, Dicke, Material und Endverarbeitung. Genehmigte Änderungen gehören in überarbeitete Dokumente. Halten Sie tatsächliche Messaufzeichnungen getrennt von Annahmen, die von einer anderen Baugruppe oder einer optisch ähnlichen Platte kopiert wurden.
tanghangyun@oemach.com