
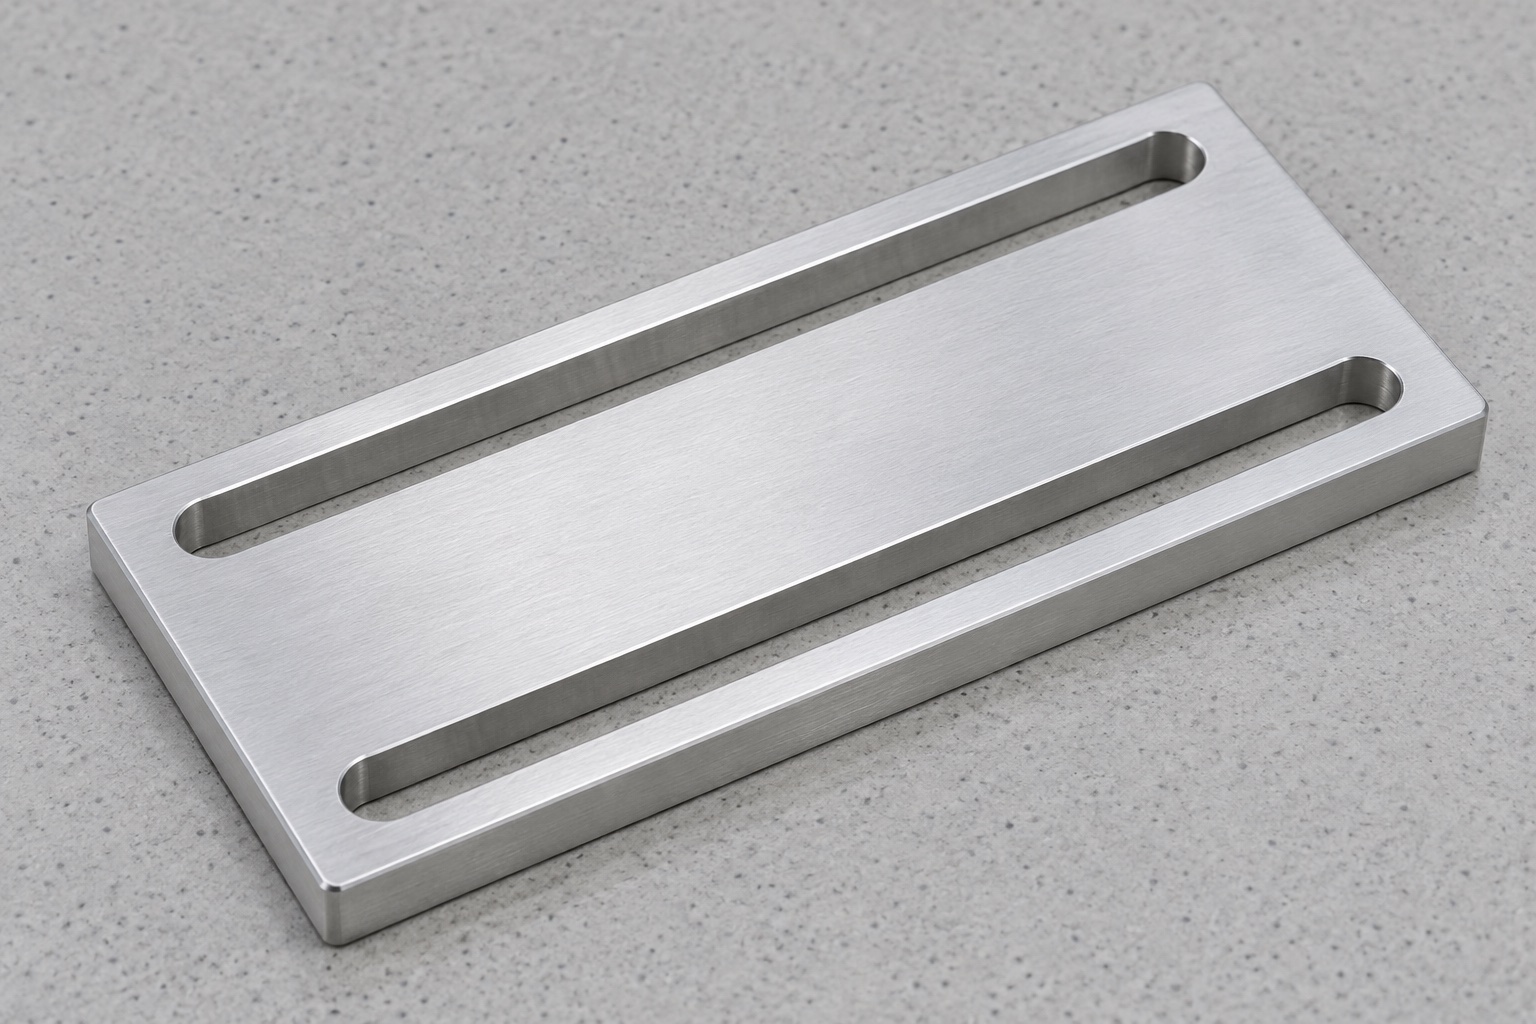
Función de ajuste en el equipo
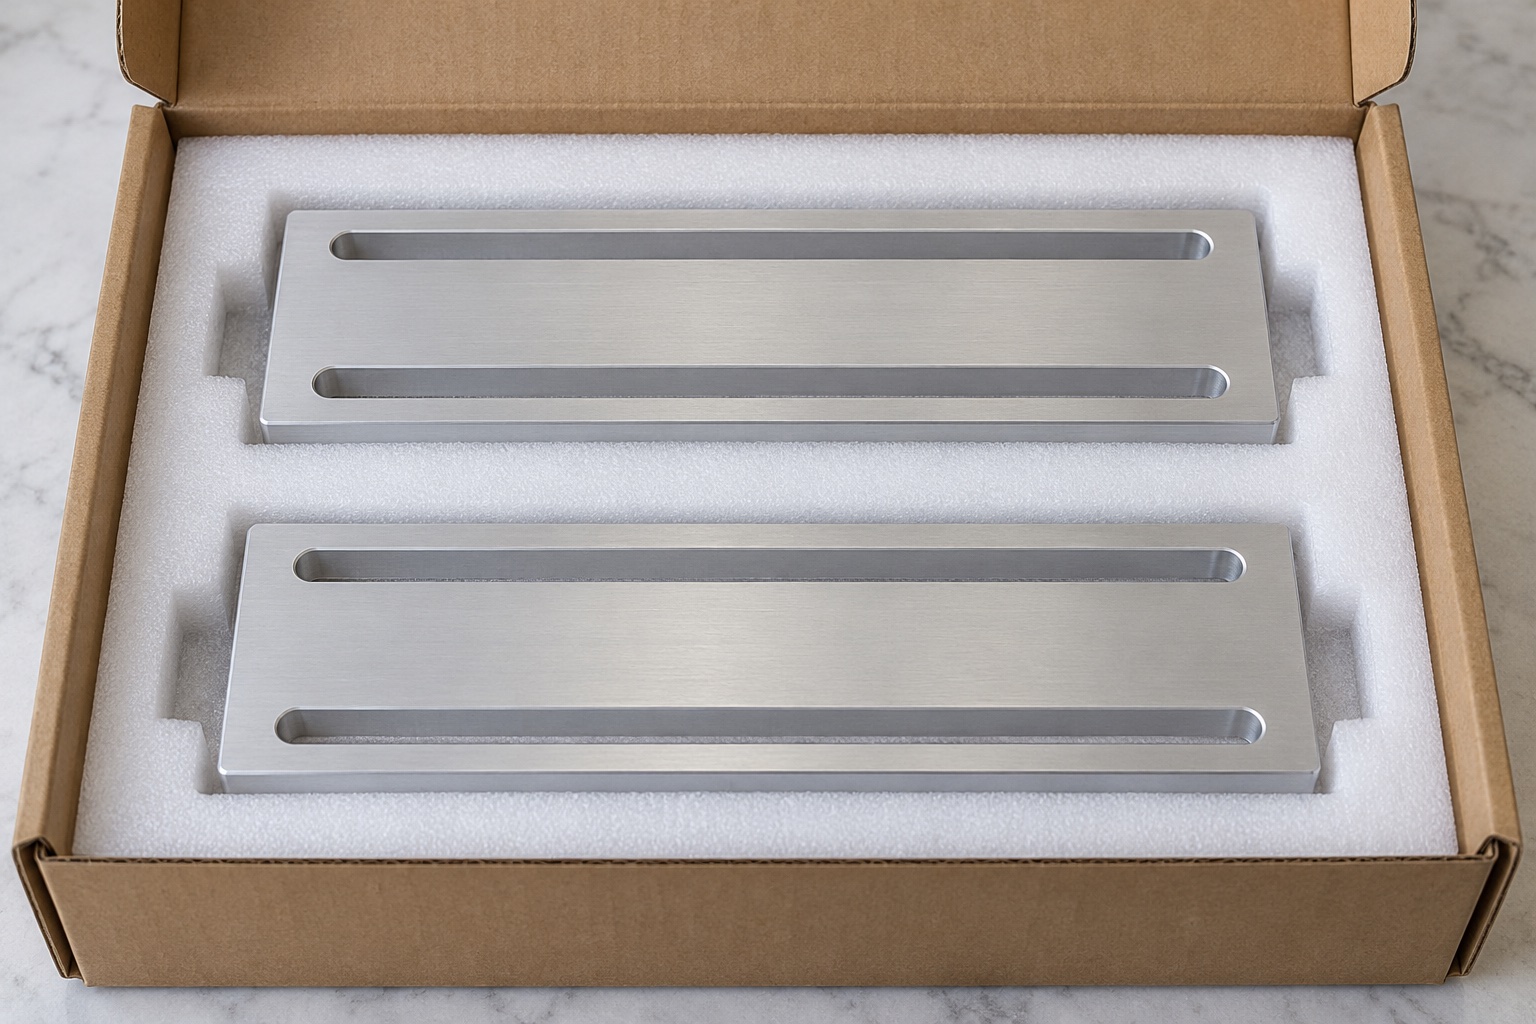
Un módulo de servicio de laboratorio médico puede necesitar ajuste antes de su fijación mediante elementos separados. El concepto es una placa plana de aluminio con dos ranuras alargadas pasantes, paralelas y cerradas en ambos extremos, sin otros taladros ni roscas. No es una mesa calibrada ni un bloqueo independiente. No se muestran piezas fabricadas o mediciones. El diseñador debe definir el conjunto, el movimiento permitido y la sujeción final.
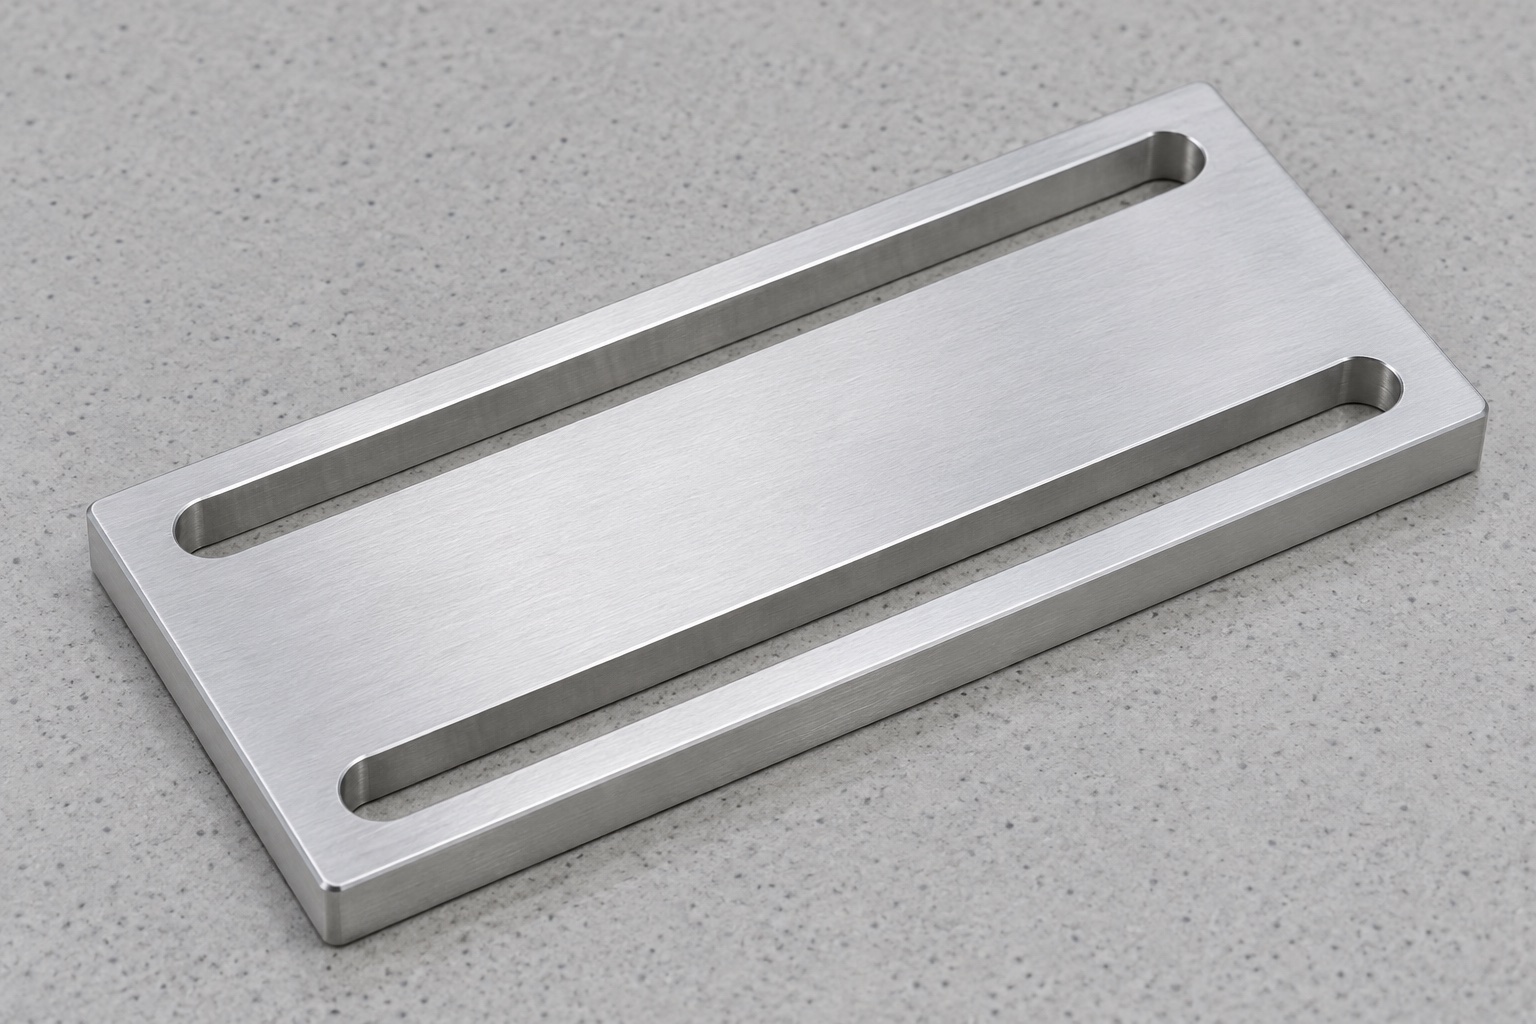
Longitud de ranura y recorrido útil
Obtenga el plano controlado de la placa, el modelo, el soporte de acoplamiento, la disposición de los elementos de fijación y la revisión del módulo. La longitud nominal de una ranura no equivale automáticamente al rango de ajuste útil del dispositivo ensamblado. El vástago, la cabeza o la arandela del elemento de fijación, los componentes cercanos y el área de soporte requerida pueden limitar el movimiento. Analice el rango de movimiento completo sin asumir dimensiones basadas únicamente en una ilustración. Clarifique los ajustes iniciales y finales previstos, el acceso para realizar dichos ajustes y cualquier tope de recorrido definido por separado. El hecho de que una ranura admita un perno en una posición determinada no garantiza que todas las configuraciones permitidas sigan siendo viables o accesibles durante el funcionamiento.
Perfil completo de las ranuras
Defina el ancho, los radios de los extremos, los tramos rectos, la profundidad a través de la placa y la ubicación con respecto a referencias establecidas. Indique qué superficies requieren un contacto controlado y cuáles deben mantener holgura. El ajuste de un pasador en un extremo redondeado no permite verificar la ranura completa ni la relación entre ambas aberturas. Evite modificar los extremos, ensanchar las paredes o añadir aberturas adicionales para intentar encajar un conjunto que no ha sido definido correctamente. Dichos cambios requieren autorización y documentos revisados. Resuelva los conflictos entre los planos y el modelo antes de finalizar. Ni la simetría aparente en una fotografía, ni el diámetro de una herramienta de corte, definen el perfil aprobado, el rango de ajuste o el método de inspección.
Caras de apoyo y espesor
Identifique las superficies funcionales (superior e inferior), el espesor final y las relaciones geométricas requeridas. Distinga los bordes achaflanados o redondeados (que no entran en contacto) de las áreas que sirven de apoyo al módulo o a los componentes adquiridos. Acuerde los puntos de apoyo para la medición y la condición final pertinente. Una placa que solo parece plana cuando se somete a una fuerte presión de sujeción o montaje no debe aceptarse basándose únicamente en su apariencia. Una medición de las dimensiones exteriores no permite confirmar la validez de todas las superficies funcionales. Cualquier requisito de rigidez, estabilidad de la precarga o resistencia al movimiento forma parte de las especificaciones del conjunto y requiere una verificación independiente; estas propiedades no deben deducirse a partir de las dimensiones de la placa, el nombre del material o su acabado pulido.
Relación entre las dos ranuras
El espaciado, el paralelismo y la ubicación de las dos aberturas deben corresponder al esquema de montaje aprobado. Determine si las ranuras proporcionan holgura, si forman parte de un sistema de posicionamiento o si interactúan con otras referencias en el dispositivo. No asuma que dos pernos colocados en ranuras alargadas establecen un sistema de referencia (datum) repetible. El diseñador del equipo debe definir las restricciones previstas y el procedimiento de ajuste. Si el conjunto requiere elementos adicionales de posicionamiento o topes, estos deben especificarse claramente y controlarse por separado, en lugar de añadirse de forma improvisada durante el mecanizado. Inspeccione el conjunto de ranuras como una unidad relacionada, y no simplemente como dos anchos que, por separado, parezcan aceptables.
Aluminio y estado final
Especifique el grado 6061 aprobado, la condición, la forma del stock, la evidencia del lote y el tratamiento final adquirido. Una ilustración plateada no selecciona un estado anodizado, sin tratar u otro acabado. Revise las operaciones que puedan afectar la holgura de las ranuras, el espesor o los contactos útiles e incluya las verificaciones finales apropiadas. Conserve la identidad del material mediante la preparación de piezas en bruto, el mecanizado de ranuras y el embalaje. La documentación del material identifica el stock suministrado dentro de su alcance; no establece limpieza validada, compatibilidad biológica, acción antimicrobiana ni certificación de equipos médicos. No transfiera la capacidad de carga de otro soporte ni las propiedades de un sujetador estándar a esta placa de ajuste personalizada.
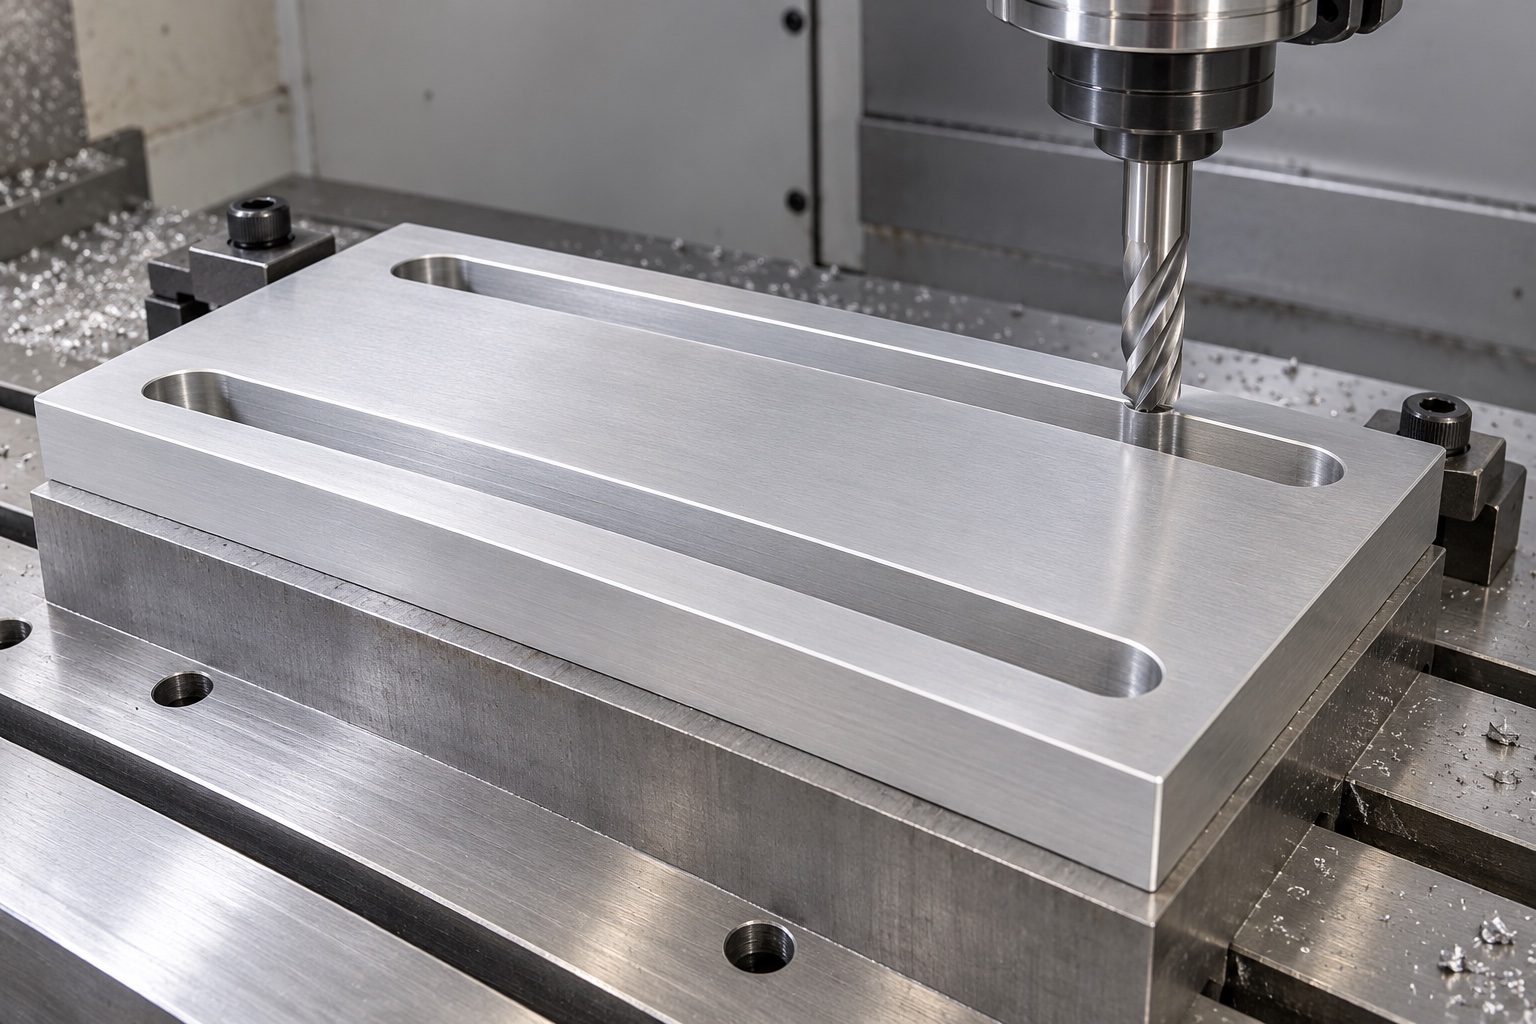
Apoyos antes del mecanizado
Revise apoyos, acceso de herramientas y material restante alrededor de las ranuras. Proteja las caras útiles de marcas y virutas; limpie las referencias al reorientar. Los principios de Carr Lane son información general de amarre, no aprobación de esta fijación o equipo médico. Las mediciones intermedias ayudan a desarrollar el proceso, pero la aceptación corresponde al estado final acordado. No se prescriben fuerzas universales ni tolerancias alcanzadas.
Acabado sin ampliar el recorrido
Inspeccione las bocas de las ranuras, los extremos redondeados, las esquinas exteriores y las salidas de las ranuras pasantes en busca de material adherido o características afiladas no deseadas. Aplique los requisitos de borde aprobados preservando las áreas de contacto útiles y la apertura controlada. El pulido manual que cambia el ancho o la posición final requiere una revisión en lugar de ocultarse como un acabado cosmético. La limpieza debe seguir el alcance adquirido. Una superficie lisa no establece una baja generación de partículas, una desinfección validada o una entrega estéril. Defina cualquier residuo, acabado o requisito de manipulación relevante para el entorno real del equipo y conserve la evidencia adecuada para ese requisito en lugar de depender de una imagen de mecanizado ilustrativa.
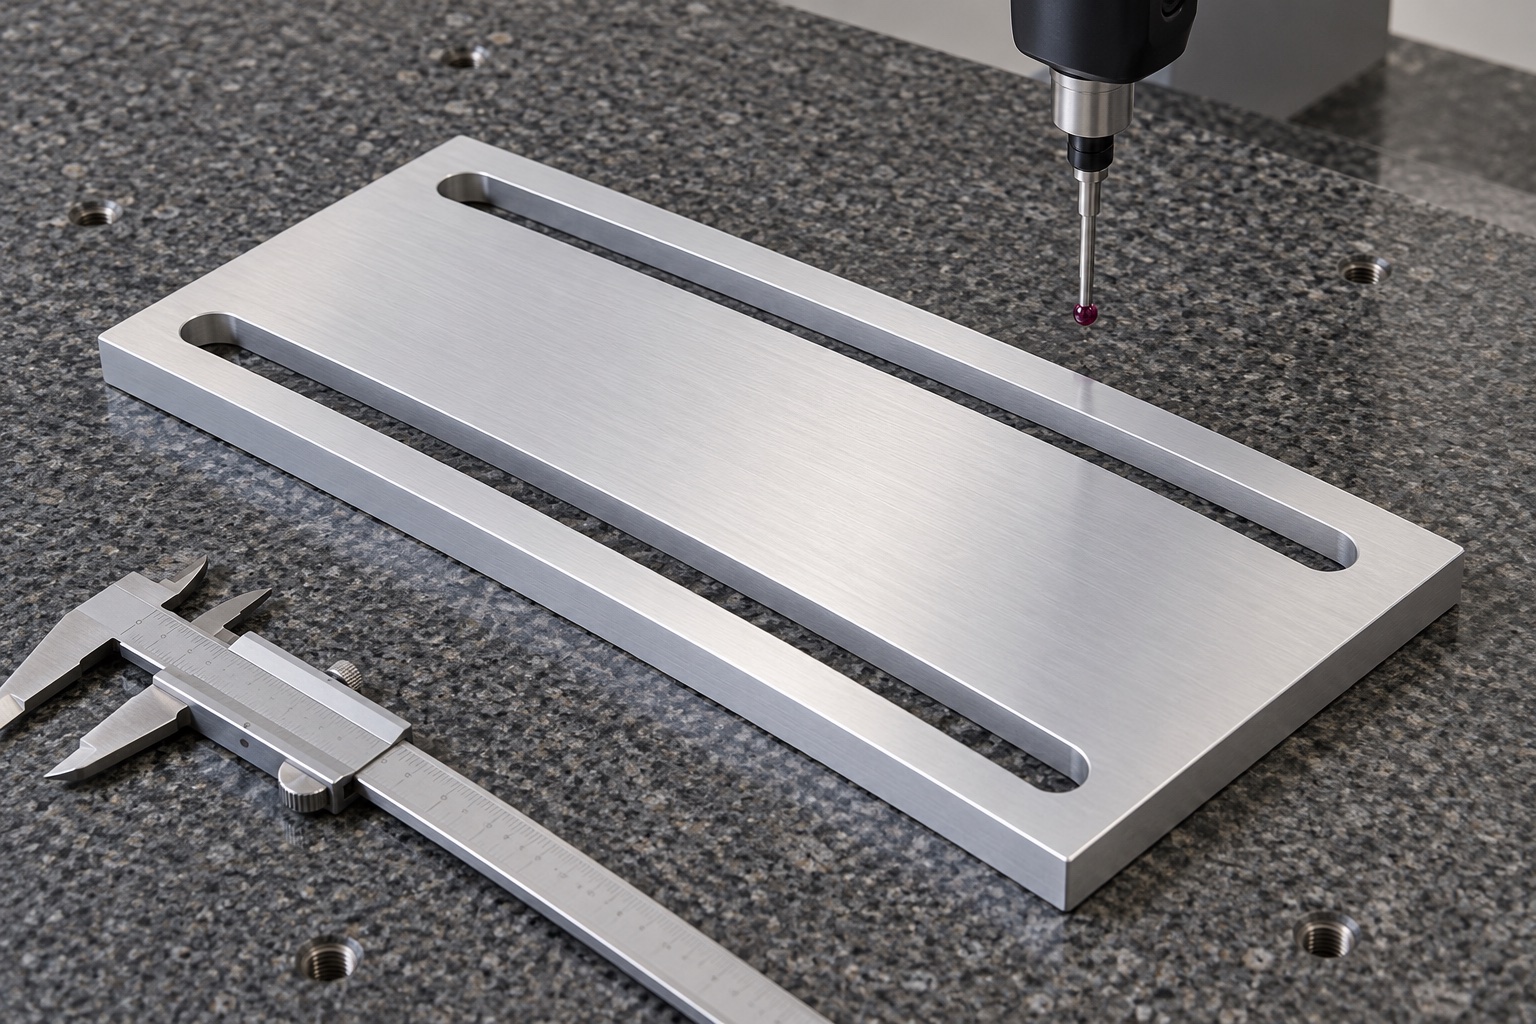
Métodos de inspección
Asigne el perfil de la ranura, el ancho, el espaciado, la posición, el espesor del acabado, las caras útiles y las relaciones especificadas con los métodos accesibles. Acordar referencias, soporte y procesamiento final antes de la inspección. Un calibrador o pasador aborda características seleccionadas, no cada parte del patrón de ajuste. Cuando el acceso a la sonda sea limitado, resuelva el método antes de aceptar el componente. Un informe real debe identificar la revisión del dibujo, el lote de material, las características numeradas y las observaciones reales. Una fotografía de la CMM ilustra el posible equipo, no una tolerancia lograda, una planitud verificada o un resultado de alineación completa del dispositivo. Mantenga las medidas de los componentes separadas de las observaciones opcionales del conjunto de montaje real.
Prueba opcional de ajuste
Una prueba acordada puede observar asiento, acceso, recorrido y holguras con placa, módulo, base y fijaciones identificados. Registre el procedimiento y la sujeción real. Un ajuste manual fácil no demuestra precarga, resistencia a vibraciones, carga admisible ni estabilidad durante el servicio. Mantenga las piezas de prueba separadas de la producción aceptada. Las interferencias deben revisarse antes de modificar ranuras o sustituir componentes para obtener una demostración favorable.
Protección durante el transporte
Separe las placas terminadas para que los herrajes sueltos y las piezas adyacentes no puedan golpear contactos útiles o bordes de ranuras. Seleccione soportes y tamaños de bolsillo que conserven el estado aceptado sin doblar la placa. Mantenga el estado del lote, revisión, tratamiento final e inspección con el envío. El embalaje de protección mecánica no implica suministro estéril ni limpieza validada. El personal de recepción debe distinguir contornos similares con diferentes anchos, longitudes, espacios o espesores de ranura antes de la instalación. El registro de embalaje debe identificar el componente suministrado real y dejar la calificación de mantenimiento, alineación y servicio completo del equipo responsable del dispositivo como una responsabilidad de aplicación separada.
Consulta específica para el conjunto
La consulta debe incluir geometría controlada, interfaces, fijaciones, recorrido, ajustes permitidos, contactos, material, procesos e inspección. Separe el ajuste opcional de la evaluación funcional del conjunto. Revise cambios de módulo, base o tratamiento antes de repetir pedidos. Incorpore modificaciones autorizadas a nuevas revisiones; una ranura limada manualmente no debe convertirse en patrón oculto de producción ni en prueba de seguridad o retención del dispositivo.
Referencia técnica del fabricante: www.carrlane.com.
FAQ
¿La longitud de la ranura es igual al recorrido de ajuste utilizable?
No automáticamente. El vástago del sujetador, la envoltura del hardware, el área de soporte y el equipo cercano pueden limitar el recorrido. Defina el conjunto completo y los ajustes aprobados. Un dibujo de componente y un ajuste exitoso en una posición no establecen todas las posiciones de servicio seguras o utilizables.
¿Dos ranuras bloquean el módulo de forma independiente?
La geometría no establece un bloqueo independiente. El conjunto real debe definir su sistema de sujeción y las pruebas pertinentes. Las dimensiones de la placa no demuestran por sí solas estabilidad de precarga, resistencia a vibraciones, carga admisible o retención de la posición durante el servicio.
¿Puede un pasador controlar toda la abertura?
Un pasador puede abordar características seleccionadas dentro de un método acordado, pero no cada pared, extremo, posición o relación entre ranuras. El plan de inspección debe cubrir el perfil, las caras, el espesor y el patrón reales controlados en la condición de acabado especificada.
¿Puede el proveedor alargar una ranura para que quepa en una muestra?
Sólo mediante un cambio autorizado reflejado en documentos controlados y la inspección adecuada. El limado o fresado manual para adaptarse a una muestra no identificada no debe reemplazar la geometría aprobada ni convertirse en la referencia de producción oculta para otros módulos y hardware.
¿El 6061 establece calificación médica o de limpieza?
No. Los registros de calidad y materiales identifican el stock suministrado dentro de su alcance real. Los requisitos de superficie de los componentes terminados, la compatibilidad de limpieza y cualquier calificación relevante del equipo necesitan evidencia definida por separado. Una ilustración plateada no selecciona un tratamiento ni establece un suministro estéril.
¿Qué debe revisar una orden repetida?
Revisión de revisiones de módulos y soportes, hardware, envolvente de ajuste, patrón de ranuras, contactos útiles, espesor, material y procesamiento final. Los cambios aprobados pertenecen a documentos revisados. Mantenga los registros de mediciones reales separados de las suposiciones copiadas de otro conjunto o de una placa visualmente similar.
tanghangyun@oemach.com