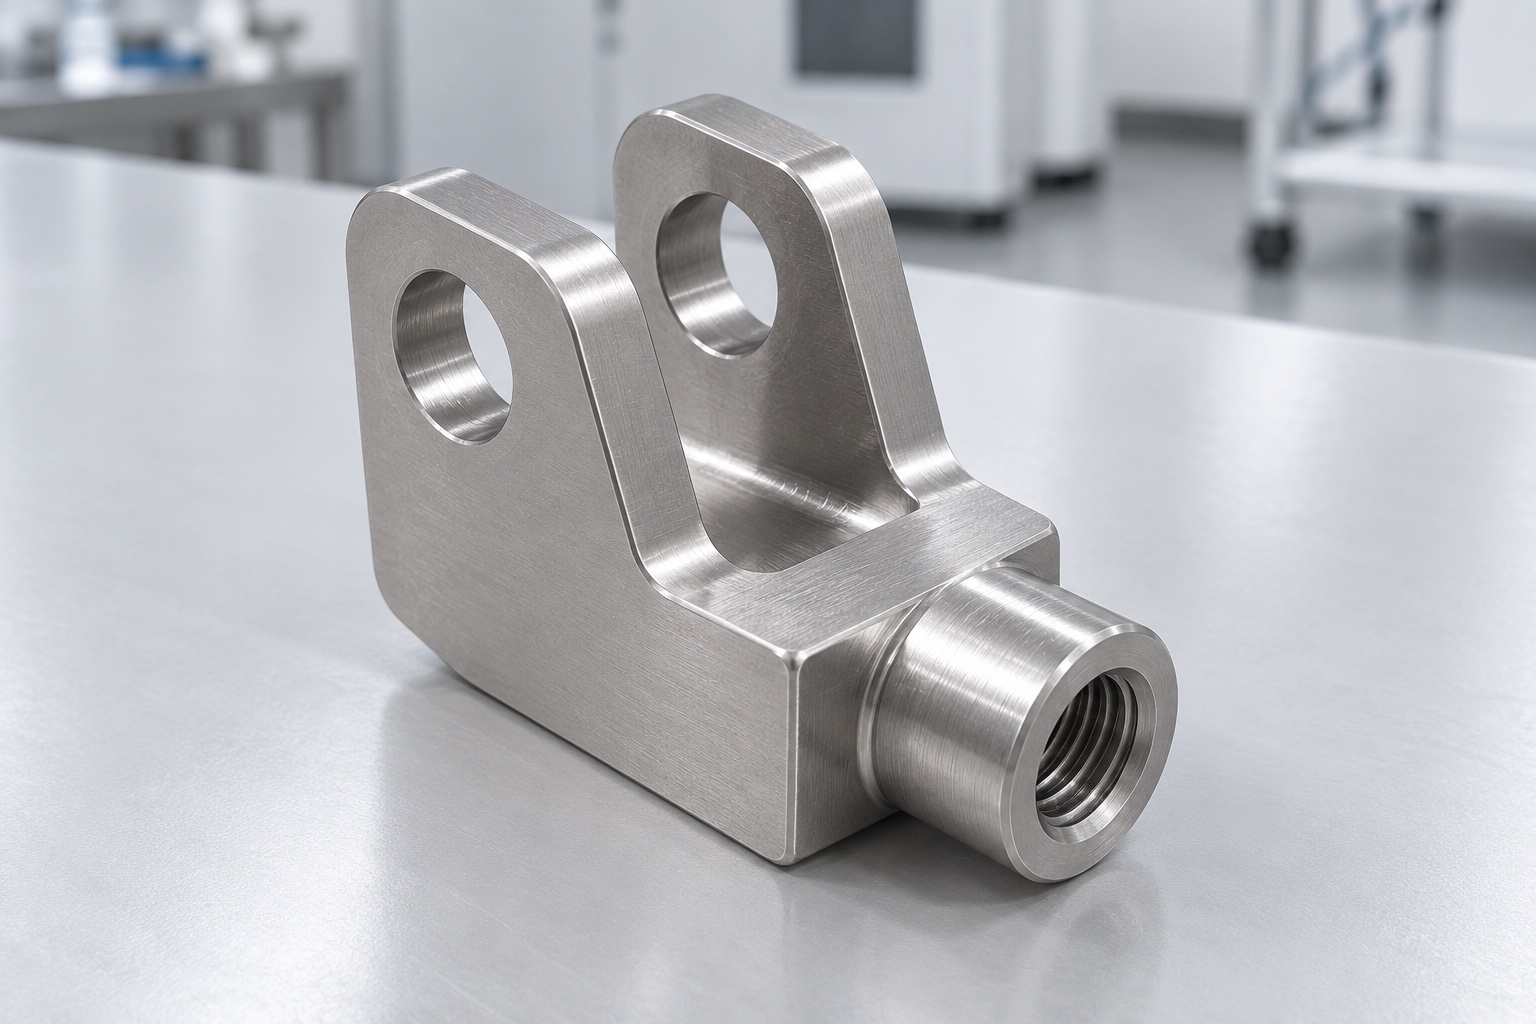
Repräsentativer vorgeschlagener Gewindegabelkopf
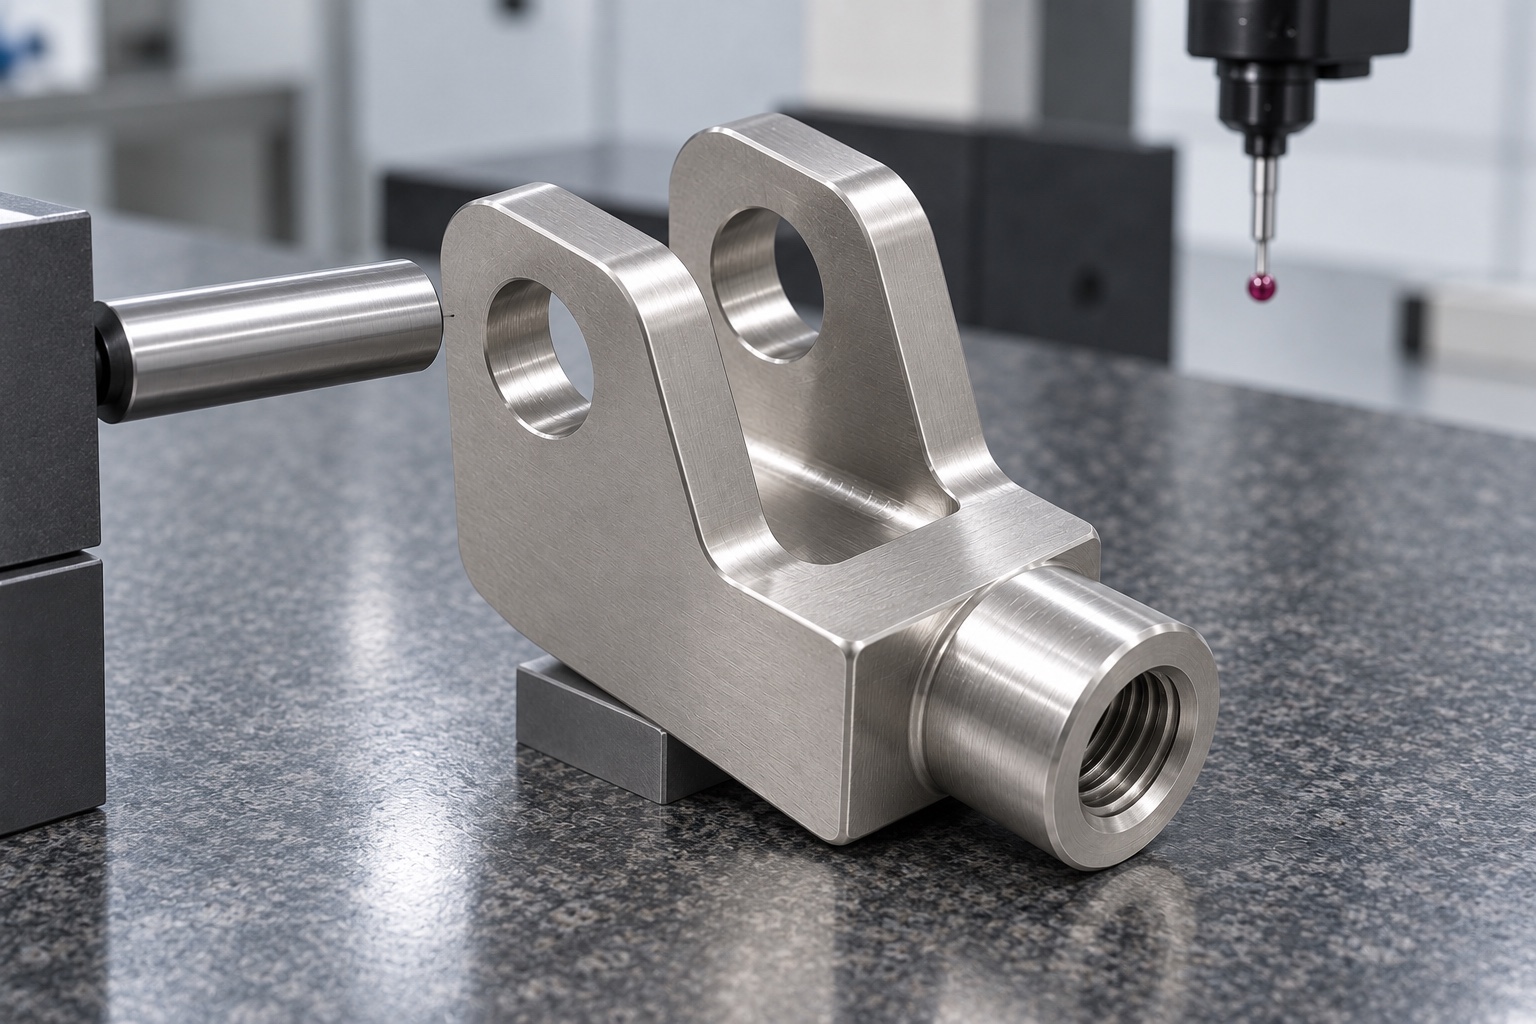
Dieses Beispiel beschreibt einen repräsentativen vorgeschlagenen einteiligen 316L-Edelstahlgabelkopf für einen geräteseitigen Mechanismus eines medizinischen Instruments. Das U-förmige Konzept hat zwei parallele Schenkel mit Querbohrungen auf einer gemeinsamen Bolzenachse, einen massiven Gabelgrund und einen nach außen ragenden kurzen Ansatz mit axialem Innengewinde. Bolzen und Stange sind nicht montiert. Es handelt sich weder um eine Kundenlieferung noch um ein vermessenes Bauteil. Erreichte Toleranzen, Tragfähigkeit, Ermüdungsergebnisse, Sicherungsleistung, Sterilstatus, medizinische Zertifizierung oder validierte Gerätesicherheit werden nicht als tatsächliche Ergebnisse beansprucht.
Vollständiges Gelenk prüfen
Ein vorgeschlagener Auftrag würde mit freigegebenem Gabelkopfmodell und Zeichnung sowie identifiziertem Gegenstück, Bolzen, Sicherungsteilen, Verbindungsstange, Bewegungsraum und Prüfumfang beginnen. Der Lieferant würde Nutzkontakte, Gabelweite und tatsächlichen Gewindeanschluss klären. Fehlende Geometrie oder widersprüchliche Anforderungen wären vor Fertigung zu lösen. Ein ähnliches Aussehen würde keine Übernahme fremder Katalogwerte rechtfertigen. Fertigungsprüfung bliebe von den Konstruktions-, Last-, Ermüdungs- und Sicherheitsbewertungen des Geräteteams für die tatsächliche Gestängekonfiguration und Betriebsbedingungen getrennt.
Freigegebenen Edelstahl erhalten
Die Materialdokumentation enthält Angaben zur akzeptierten 316L-Rohmaterialform, zum Zustand, zur Chargendokumentation und zu den gekauften Endbearbeitungsprozessen. Rohlinge bleiben während des Drehens, Fräsens, der Endbearbeitung und des Versands ihrer Materialcharge zugeordnet. Der Lieferant prüft die Bearbeitungszugaben, die Formgebung des Ansatzes und die Haltekontakte, bevor er den Bearbeitungsweg auswählt. Ein ähnliches silbernes Aussehen rechtfertigt nicht die Verwendung einer anderen Legierung oder die Übernahme von Produktangaben aus einem Katalog. Die Materialdokumentation dient der Identifizierung innerhalb des vereinbarten Umfangs und nicht der Messung der Korrosionsbeständigkeit, der sterilen Lieferung oder der Kompatibilität mit allen Reinigungs- und Wartungsverfahren für medizinische Geräte.
Grundkörper und Anschlussbezüge
In den ersten Bearbeitungsschritten werden genehmigte Referenzpunkte um den massiven Absatz und Ansatz für die späteren Gabel- und Stiftmerkmale festgelegt. Der Bearbeitungsweg berücksichtigt die Umrüstungsübergänge und die Beziehung zwischen der Befestigungsachse und der Gabelgeometrie. Späne werden an den Positionierungskontakten vor der Neuausrichtung kontrolliert. Der Lieferant vermeidet übermäßige Fixierung, die einen geänderten Freigabezustand verdeckt. Zwischenprüfungen können die Prozessplanung unterstützen, die Endabnahme bezieht sich jedoch auf die tatsächlichen Zeichnungsbeziehungen nach den relevanten Bearbeitungsschritten und der extern vergebenen Endbearbeitung, nicht nur auf die Maschinenpositionen zur Herstellung eines bekannten gabelförmigen Bauteils.
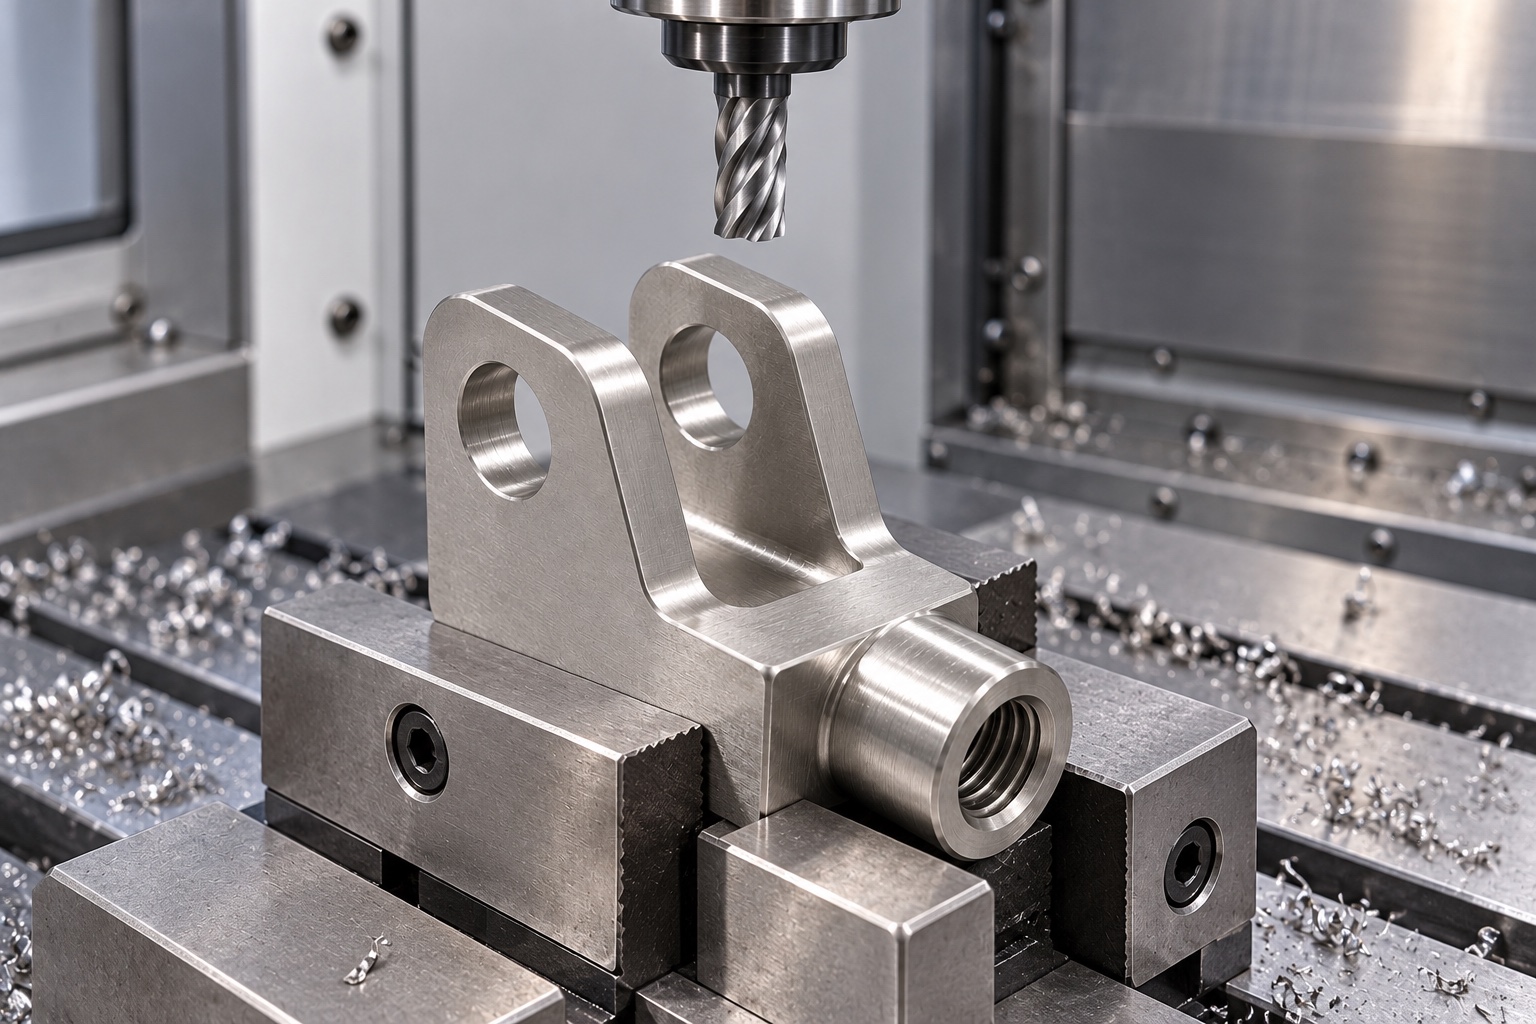
Festgelegte Gabelöffnung bearbeiten
Der Schlitz folgt dem freigegebenen Spalt, den nutzbaren Innenflächen, der Tiefe und den zulässigen Übergängen am Gabelgrund. Die Werkzeugzugänglichkeit wird vor der Produktion geprüft. Zusätzliche Freistellungen am Gabelgrund oder größere Spalten werden nicht eingeführt, nur um einen nicht identifizierten Hebel aufzunehmen oder die Endbearbeitung zu vereinfachen. Autorisierte Änderungen werden in kontrollierten Dokumenten dokumentiert. Der Schlitz bleibt ein spezifiziertes Schnittstellenmerkmal und dient nicht als Nachweis dafür, dass sich das gesamte Gelenk unter Last sicher bewegen kann. Wurzel- und Armgeometrie bleiben nachvollziehbar, sodass spätere Aufträge nicht von einem manuell veränderten Muster oder einer undokumentierten Interpretation der Montagevorgaben abhängen.
Gemeinsame Querbohrungen herstellen
Die beiden Armbohrungen entsprechen den genehmigten Abmessungen, den nutzbaren Lagerbereichen und dem erforderlichen Verhältnis zueinander sowie zu den Gabel- und Befestigungsreferenzen. Der Lieferant wählt nach Prüfung der Zugänglichkeit und der Auflagefläche eine Bearbeitungsreihenfolge, anstatt einen einheitlichen Bohrweg vorzugeben. Ein Stift wird nicht durch fixierte Arme gezwungen, um eine positive Demonstration zu erzielen. Jede Abweichung wird einer kontrollierten Prüfung unterzogen, bevor die Bohrungen nachbearbeitet werden. Die tatsächlichen Bohrungsmessungen und eine optionale Stiftpassungsprüfung werden separat durchgeführt, um die Unterscheidung zwischen Zeichnungskonformität und dem Verhalten des gesamten medizinischen Gerätegestänges zu wahren.
Spezifiziertes Sackloch-Innengewinde
Das Gewinde des Gewindeansatzes entspricht der genehmigten Bezeichnung, dem Gewindegang, dem nutzbaren Eingriff, dem Eintritts- und Tiefenanforderungen. Die Bohrtiefe wird nicht als nutzbarer Gewindeeingriff angegeben. Der Lieferant prüft vor der Produktion den Werkzeugspielraum und alle zulässigen Übergänge. Eine andere Gewindestange oder ein tieferes Gewinde wird nicht ohne Genehmigung eingeführt. Das fertige Bauteil wird anhand vereinbarter, mit der Zeichnung verknüpfter Methoden geprüft. Ein positives Messergebnis belegt nicht automatisch ausreichenden Eingriff, Lösewiderstand oder Tragfähigkeit der gesamten Stangen-, Gabel-, Bolzen- und Haltevorrichtung unter Betriebslasten.
Tragende Kontakte beim Nachbearbeiten erhalten
Die Nachbearbeitung würde Bohrungsein- und -austritte, Schlitzgrenzen, Schenkelspitzen und Gewindeeintritt auf anhaftendes Material oder unerwünschte Schärfe prüfen. Freigegebene Kantenanforderungen würden nutzbare Lagerlänge und Innenkontakte erhalten. Reinigung und Endprozesse würden dem Auftrag mit relevanten Endzustandsprüfungen folgen. Glanz würde weder geringen Verschleiß, quantifizierte Sauberkeit, sterile Lieferung noch qualifizierte Korrosionsbeständigkeit belegen. Unkontrolliertes Polieren dürfte keine Schäden verdecken oder die Gabelweite ändern, nur damit ein einzelnes Montagemuster leichtgängig erscheint.
Erstmusterbericht ohne erfundene Daten
Der Bericht soll die Zeichnungsrevision, die Materialcharge, die nummerierte Spaltbreite, die Bohrung, das Gewinde und die Referenzmerkmale sowie die vereinbarten Methoden und Messunterlagen enthalten. Es werden keine Werte angegeben, da für dieses repräsentative Beispiel kein Fertigungsmuster oder Messprotokoll vorliegt. Tatsächliche Abweichungen und genehmigte Änderungen bleiben nachvollziehbar. Die Bauteilkonformität belegt weder statische Belastbarkeit, Dauerfestigkeit noch sicheren Bolzenhalt. Ein bestandener Bolzen rechtfertigt nicht das Weglassen anderer Anforderungen. Die Dokumentation unterscheidet gemessene Abmessungen, Beobachtungen bei der Montage und unabhängige Last- oder Gerätequalifizierungsarbeiten, anstatt sie in einer unbegründeten Genehmigung zusammenzufassen.
Optionaler Gelenk-Montageversuch
In einem vereinbarten Versuch können Bolzeneinführung, Gegenstückspiel, Stangeneingriff, Gelenkbereich und Wartungszugänglichkeit mit identifizierten Bauteiländerungen geprüft werden. Die genehmigte Bolzenbefestigung und -methode wird dokumentiert. Unerwartete Interferenzen werden vor Änderungen an Bohrungen, Gabelspalt oder Geometrie am Gabelgrund geprüft. Eine erfolgreiche manuelle Montage qualifiziert weder Belastbarkeit, Dauerfestigkeit, Verschleiß noch Schwingungsverhalten. Test-Gabelköpfe werden getrennt von der Serienproduktion aufbewahrt. Genehmigte Änderungen werden in überarbeitete Dokumente aufgenommen, anstatt ein manuell eingestelltes Gelenk als informelles Prüfverfahren oder Genehmigung für andere Bolzen, Stangen oder Konfigurationen medizinischer Geräte zu verwenden.
Schenkel und Gewindeeintritt schützen
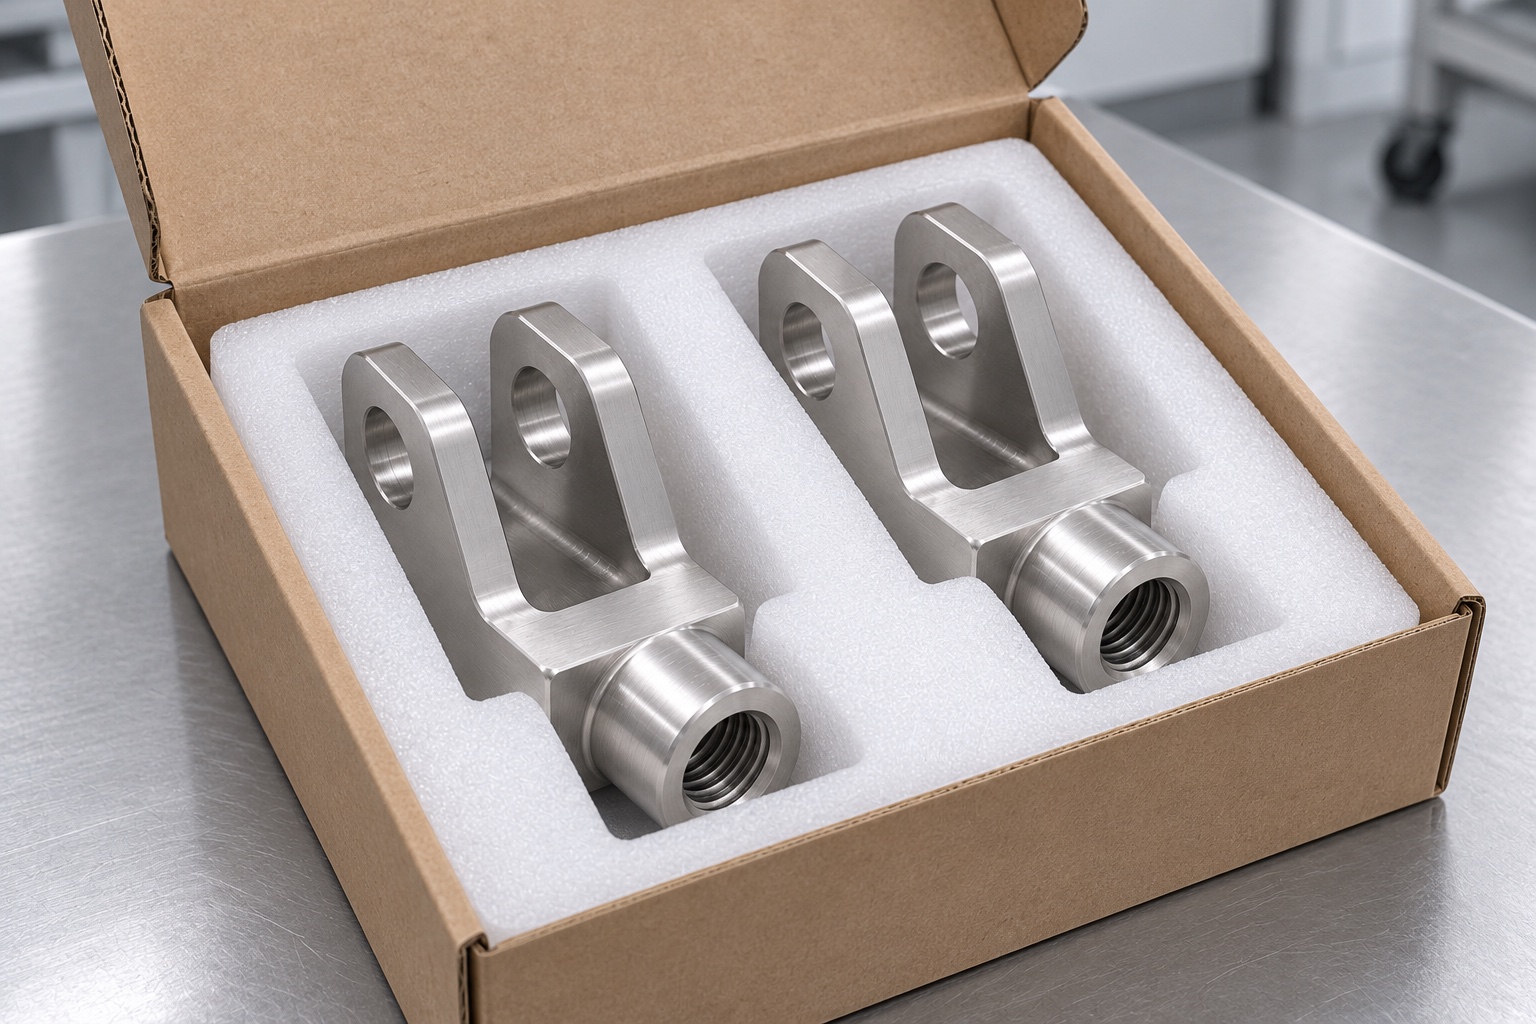
Fertige Gabelköpfe werden einzeln um den Vollkörper herum abgestützt, sodass der Verpackungsdruck die Arme nicht zusammenpresst. Angrenzende Bauteile werden von den Armspitzen, den Bolzenbohrungskanten und dem Gewindeansatz ferngehalten. Die Schutzverpackung impliziert keine sterile Lieferung. Materialcharge, Revision, Endbearbeitungs- und Prüfstatus werden der Sendung beigefügt. Bei der Wareneingangskontrolle werden Gewindevarianten und Prototypen von der Serienproduktion unterschieden. Dadurch bleibt der abgenommene Bauteilzustand erhalten, bis das Anlagenteam die genehmigte Installation und separate Betriebs-, Belastungs-, Wartungs- oder Reinigungsprüfungen durchgeführt hat.
Gelenkspezifische Wiederholauftragsbasis
Die Abschlussdokumentation enthält die freigegebene Geometrie, die tatsächlichen Pass- und Haltekomponenten, die Stangen- und Gewindedefinition, Materialnachweise, den Endbearbeitungsprozess, den Maßbericht und die Anforderungen an die Schutzverpackung. Autorisierte Prototypenanpassungen werden in überarbeiteten Dokumenten festgehalten. Änderungen der Dicke des Gegenstücks, des Bolzens, des Gewindes, der Geometrie am Gabelgrund oder der Betriebsbedingungen führen zu einer Überprüfung, bevor eine weitere Bestellung auf Grundlage vorheriger Beobachtungen verwendet wird. Dieser beispielhafte Arbeitsablauf veranschaulicht ein kontrolliertes, kundenspezifisches CNC-Projekt, ohne dabei Kundenhistorie, gemessene Festigkeit oder Katalogkonformität zu erfinden und ohne einen akzeptierten Edelstahl-Gabelkopf mit einem qualifizierten oder sicherheitsgeprüften Verbindungsglied für medizinische Geräte zu verwechseln.
Technischer Herstellerhinweis: www.ganternorm.com.
FAQ
Handelt es sich hierbei um eine verifizierte Kundenlieferung?
Nein. Es handelt sich um einen beispielhaften, vorgeschlagenen CNC-Fertigungsablauf mit illustrativen Bildern. Es werden weder Kundendaten noch Fertigungsmuster, erreichte Toleranzen oder gemessene Belastungsergebnisse bereitgestellt. Ein reales Projekt erfordert eine eigene, freigegebene Konstruktion, Produktionsdokumentation und einen Nachweis der tatsächlichen Abnahme.
Besitzt das 316L-Konzept eine Katalogklassifizierung?
Nein. Die kundenspezifische Geometrie, das Material, die Stange, der Bolzen und die Befestigung entsprechen nicht den Standardvorgaben eines Herstellers. Hintergrundinformationen übertragen keine Konformität, Dauerfestigkeit oder Tragfähigkeit. Das tatsächliche, vollständige Verbindungsglied erfordert eigene Konstruktions- und Qualifizierungsarbeiten.
Warum wird die Gabelweite getrennt von der Bolzenpassung geprüft?
Die Gabelweite betrifft Kontakt und Bewegung des Gegenstücks. Die Bolzenbohrungen haben eigene Maße und Bezugsverhältnisse. Ein durchgesteckter Bolzen prüft nicht die gesamte Schlitz-, Schenkel- oder Anschlussgeometrie. Der vereinbarte Prüfplan muss jedes spezifizierte Merkmal mit einer geeigneten Methode abdecken.
Stellt die Gewindelehre einen ausreichenden Eingriff sicher?
Nicht allein. Zeichnung und Montageanleitung müssen die nutzbare Gewindelänge, die Stangenkonfiguration und den erforderlichen Eingriff festlegen. Eine Lehre prüft die spezifizierten Gewindeeigenschaften; sie ermittelt nicht eigenständig die Festigkeit der Verbindung, die Beständigkeit gegen Losdrehen oder den sicheren Betrieb unter Last.
Sind Ergebnisse zur Dauerfestigkeit und zum Halt enthalten?
Nein. Für dieses Beispiel liegen keine solchen Ergebnisse vor. Sie erfordern separate Bewertungen unter Verwendung der tatsächlichen kompletten Verbindung und der Betriebsbedingungen. Manuelle Montage, Maßhaltigkeit und eine blanke Oberfläche gewährleisten weder die Dauerfestigkeit noch den sicheren Bolzenhalt.
Was wird für Nachbestellungen aufbewahrt?
Das freigegebene Modell und die Zeichnung, die Stift- und Sicherungsbezeichnung, die Dicke des Gegenstücks, die Stangen- und Gewindeart, die Materialchargenanforderungen, der Endprozess, die Prüfmethoden und der Verpackungsumfang müssen beibehalten werden. Autorisierte Änderungen sollten in kontrollierte Revisionen einfließen, anstatt sich auf einen modifizierten Prototyp oder informelle Montageerinnerungen zu stützen.
tanghangyun@oemach.com