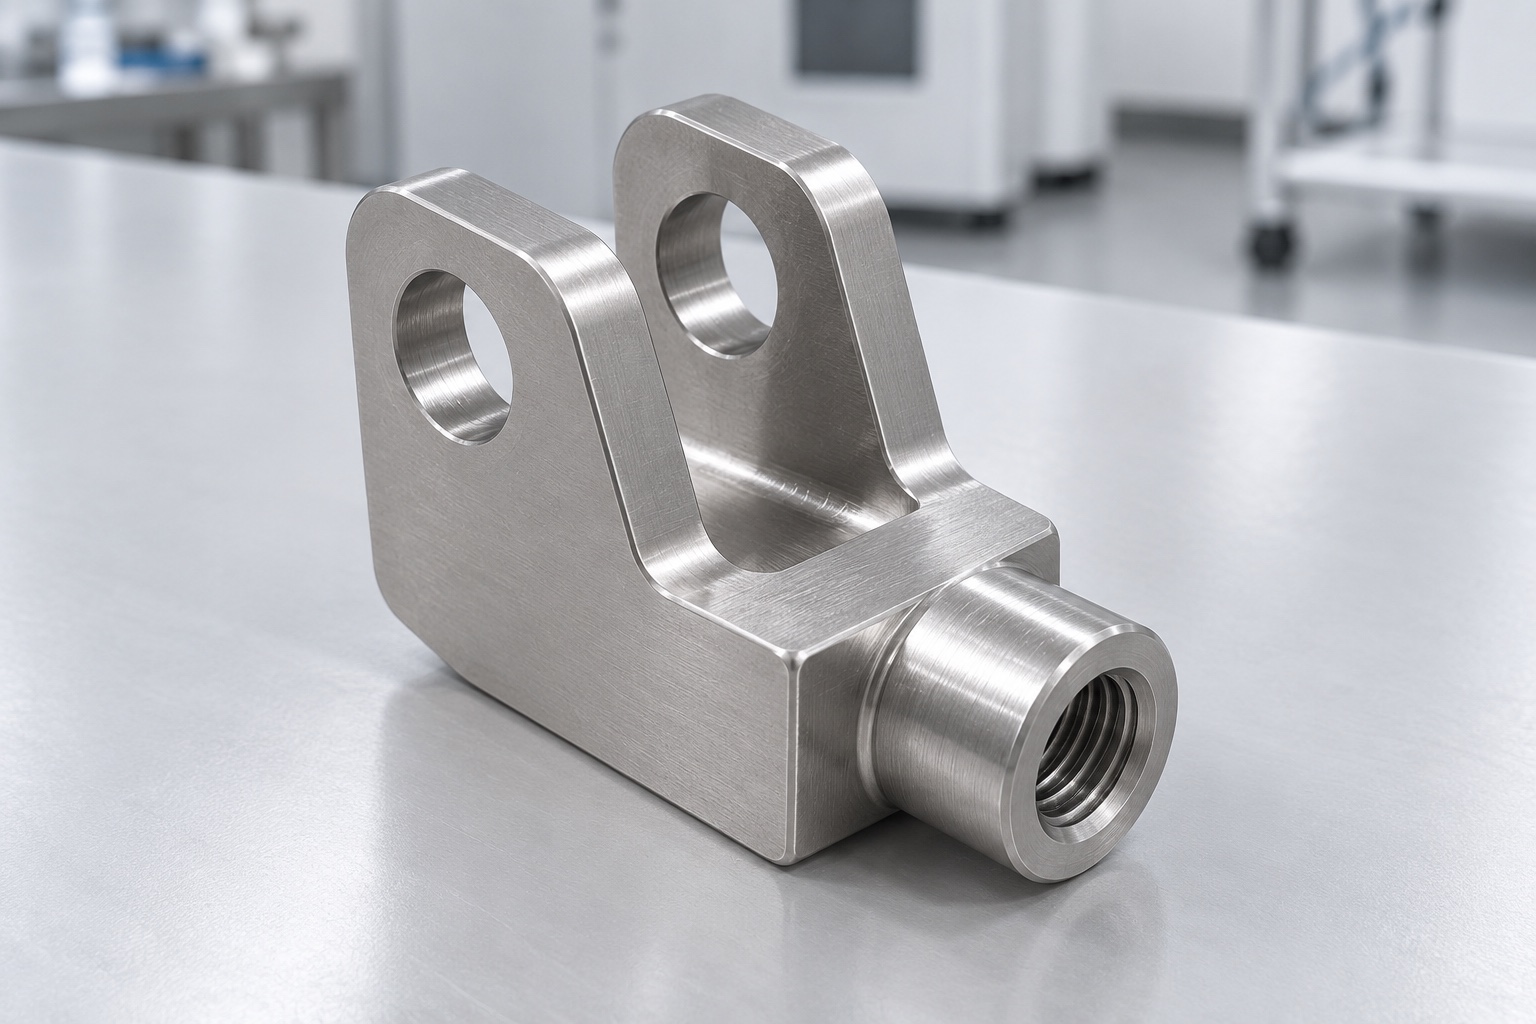
Ejemplo representativo de cabezal roscado
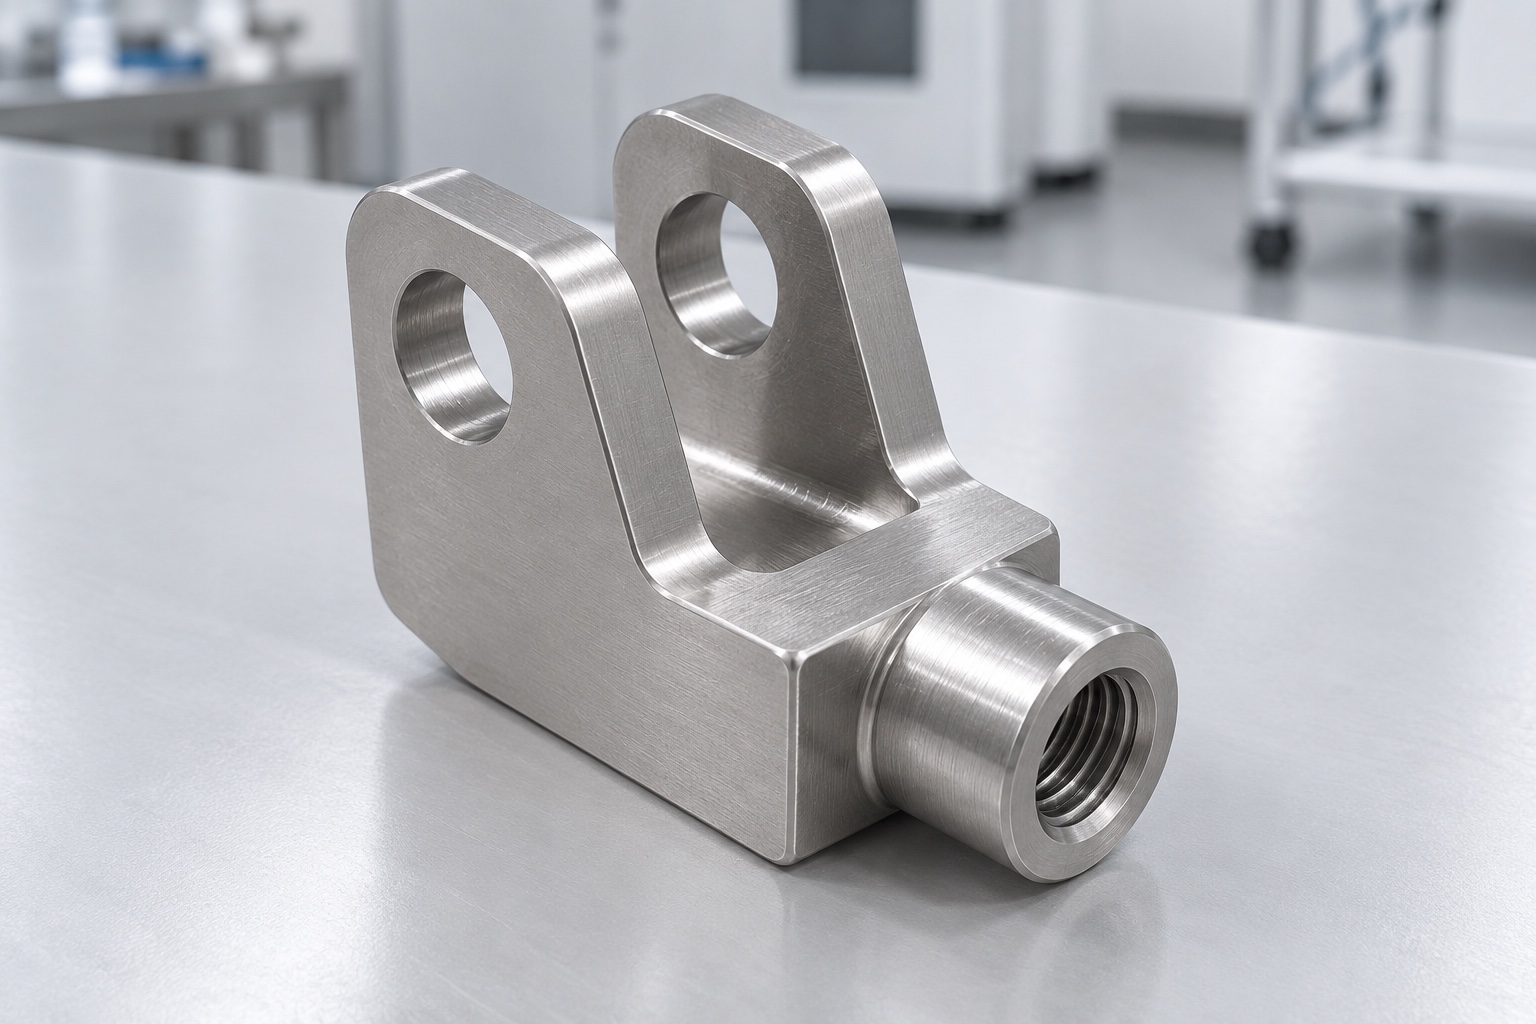
Este ejemplo representativo propone una horquilla 316L para un mecanismo de equipo médico: dos brazos, orificios transversales con eje común, base sólida y resalte exterior con rosca hembra axial. No hay pasador ni varilla montados. No es entrega real ni pieza medida; no se afirman tolerancias logradas, carga, fatiga, retención, esterilidad, certificación o seguridad validada como resultados reales.
Unión completa propuesta
El pedido propuesto partiría de un modelo y un plano de la horquilla debidamente aprobados, junto con la identificación de la pieza de acoplamiento, el pasador, los elementos de retención, la varilla de conexión, el rango de movimiento y el alcance de la inspección. El proveedor deberá aclarar los puntos de contacto, la holgura de la horquilla y la configuración real de fijación de la varilla. Cualquier geometría faltante o requisito contradictorio deberá resolverse antes de iniciar la fabricación. Este diseño a medida no debe asumir, por simple semejanza, las especificaciones técnicas (catálogo) de otro fabricante. El análisis de fabricación debe mantenerse independiente de las evaluaciones realizadas por el equipo de diseño del equipo médico —tales como análisis de carga, fatiga y seguridad—, considerando la configuración real de la conexión y las condiciones operativas previstas para el equipo médico.
Material inoxidable aprobado
Se identificarían 316L, forma, condición, lote y procesos finales aprobados. Los materiales seguirían trazables durante torneado, fresado, acabado y envío. Se revisarían sobreespesor, resalte y sujeción antes del proceso. La apariencia no justificaría otra aleación ni capacidades de catálogo. La documentación establecería identidad, no corrosión medida, suministro estéril o compatibilidad con todo mantenimiento y limpieza médicos.
Base y referencias de unión
Las operaciones iniciales deben establecer referencias aprobadas en la base sólida y en los resaltes, que servirán de base para la posterior creación de la horquilla y los puntos de anclaje (pernos). El proceso de fabricación debe tener en cuenta los cambios de posicionamiento y la relación entre el eje de fijación y la geometría de la horquilla. Es necesario controlar la presencia de virutas en los puntos de apoyo antes de realizar cualquier reorientación de la pieza. El proveedor debe evitar una sujeción excesiva que pueda ocultar una alteración en el estado de la pieza. Aunque se pueden realizar verificaciones intermedias para facilitar la planificación del proceso, la aceptación final debe basarse en las relaciones geométricas definidas en el plano —tras completar todas las operaciones y procesos externos—, y no simplemente en las posiciones de la máquina utilizadas para obtener una pieza con forma de horquilla.
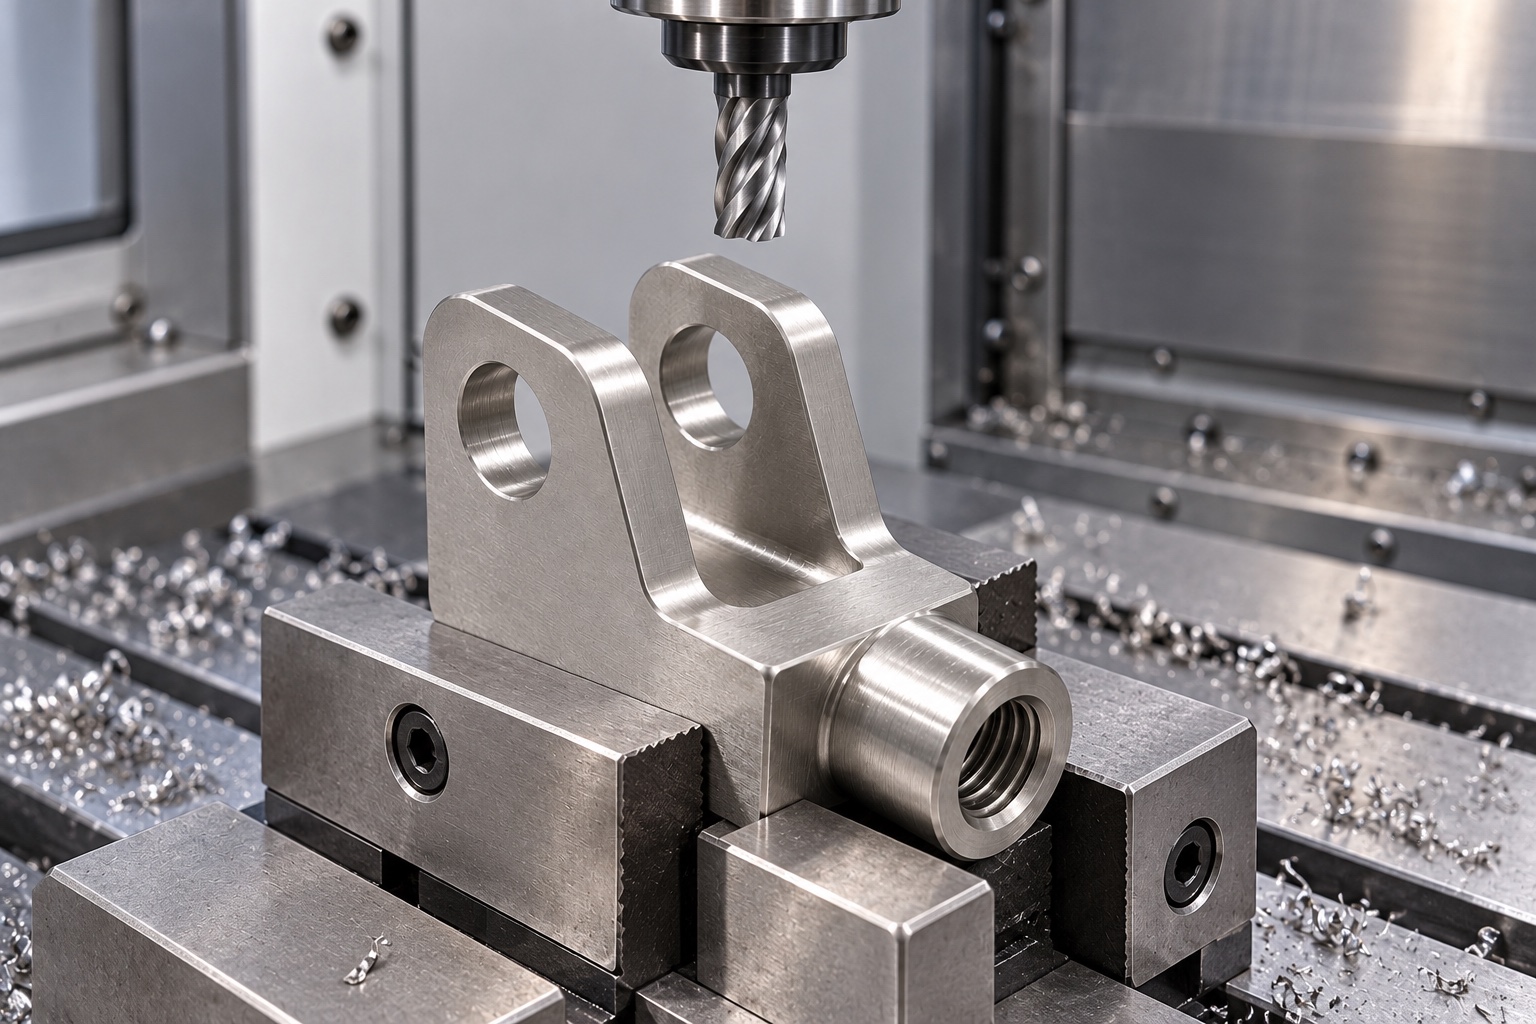
Abertura de horquilla definida
La abertura seguiría separación, caras útiles, profundidad y transiciones de raíz aprobadas. Se revisaría acceso de herramienta. No se añadirían alivios o mayor separación para adaptar una palanca desconocida o facilitar acabado. Los cambios autorizados entrarían en documentos. La abertura seguiría siendo una interfaz, no evidencia de movimiento seguro bajo carga; raíz y brazos conservarían geometría trazable.
Orificios transversales relacionados
Los dos orificios en los brazos deben ajustarse a las dimensiones aprobadas, a las áreas de contacto (apoyo) útiles y a la relación requerida entre sí, con la horquilla y con las referencias de fijación. El proveedor determinará la secuencia de mecanizado tras evaluar el acceso y los puntos de apoyo, en lugar de establecer un procedimiento de perforación único y universal. No se debe forzar la inserción de un pasador a través de brazos restringidos para simular un resultado favorable. Cualquier discrepancia deberá someterse a una revisión controlada antes de proceder a la rectificación de los orificios. Las mediciones reales de los orificios y la evaluación opcional del ajuste del pasador deben mantenerse como datos independientes, preservando así la distinción entre la conformidad con el plano y el comportamiento del conjunto mecánico completo (utilizado en equipos médicos).
Rosca hembra ciega especificada
La rosca hembra seguiría designación, sentido, entrada, profundidad y acoplamiento útil aprobados. No se declararía profundidad taladrada como longitud roscada útil. Se revisarían herramienta y transiciones. No se introducirían varillas distintas o mayor profundidad sin autorización. La inspección seguiría el plano; una galga favorable no demostraría por sí sola acoplamiento suficiente, resistencia al aflojamiento o capacidad del conjunto bajo carga.
Acabado sin reducir contactos
Durante el acabado, se examinarán las entradas y salidas de los orificios, los bordes de las ranuras, los extremos de los brazos y la entrada de la rosca para detectar restos de material o aristas cortantes no deseadas. El tratamiento de los bordes debe preservar la longitud útil de contacto y las superficies de apoyo internas. La limpieza y cualquier proceso superficial final deberán seguir una secuencia establecida, acompañada de las verificaciones pertinentes sobre el estado final de las piezas. Un acabado brillante no garantiza, por sí mismo, un bajo desgaste, un nivel de limpieza cuantificable, la esterilidad del producto ni una resistencia a la corrosión certificada. No se debe recurrir a un pulido incontrolado para ocultar daños o alterar la holgura con el fin de aparentar un ajuste correcto antes de que se documenten el informe dimensional acordado y las observaciones adicionales sobre la unión.
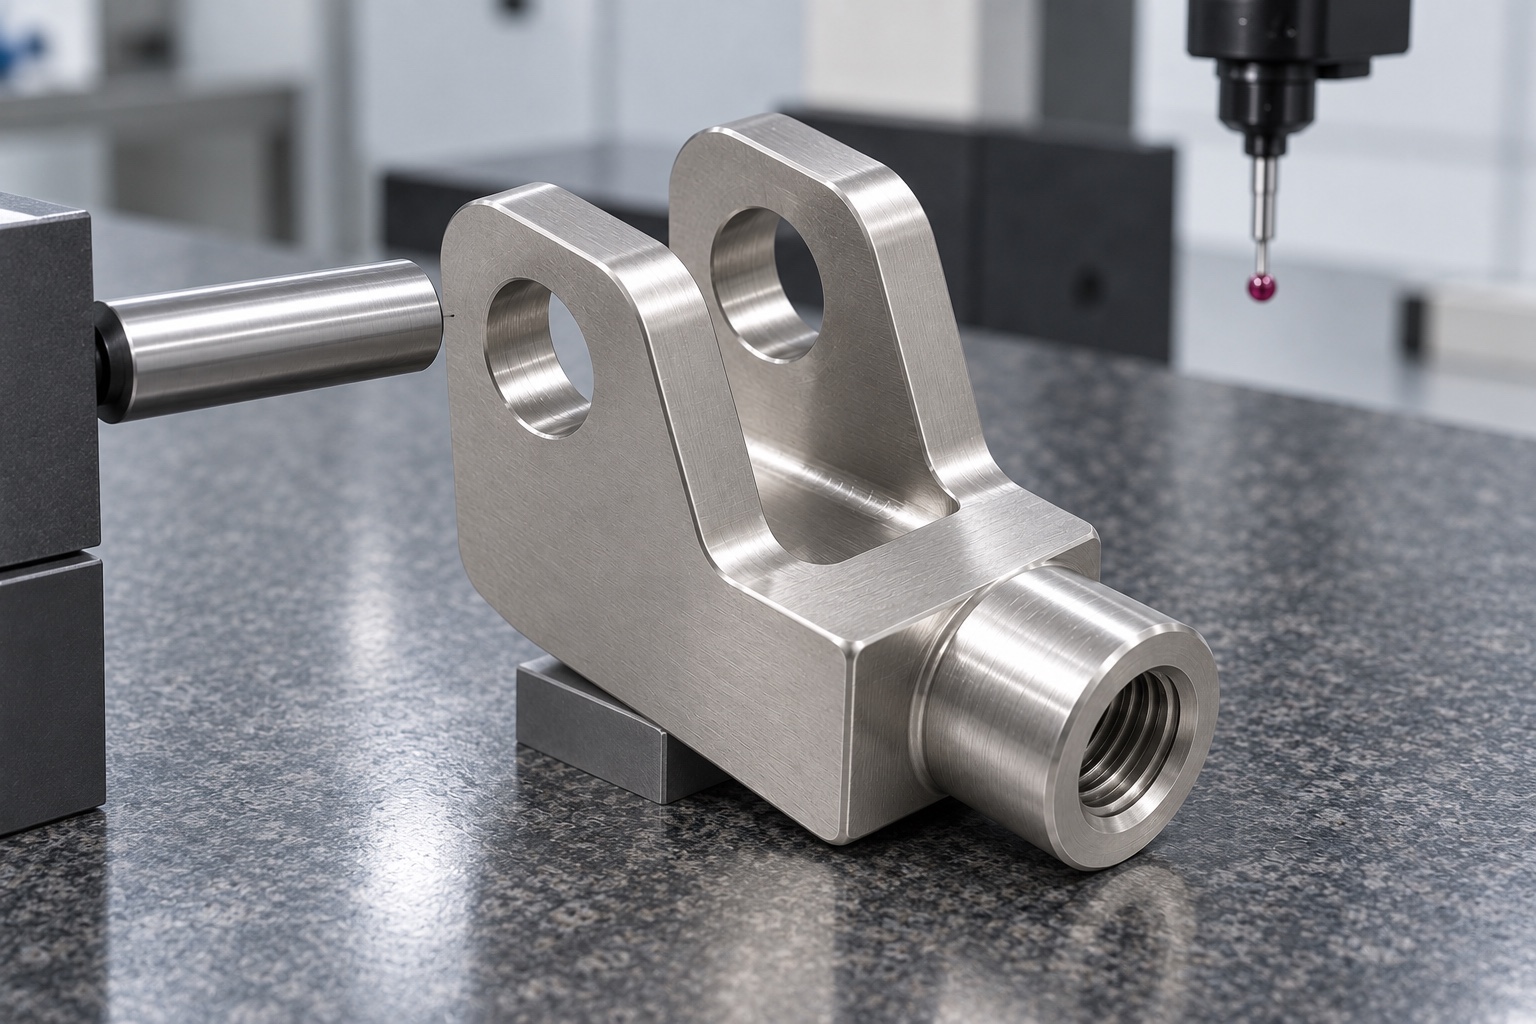
Primera pieza sin datos inventados
El informe deberá especificar la revisión del plano, el lote de material, las holguras, los orificios, las roscas y las características de referencia, junto con los métodos de inspección acordados y los detalles sobre los medios de medición utilizados. No se proporcionan valores, ya que este ejemplo representativo carece de una muestra fabricada o de un registro de mediciones. Las no conformidades reales y los cambios autorizados permanecerán trazables. La conformidad de los componentes no constituye una validación de la capacidad estática, la vida a fatiga o la retención segura del pasador. El hecho de que un pasador supere una prueba no justifica la omisión de otros requisitos. El registro debe diferenciar entre las dimensiones medidas, las observaciones realizadas durante el montaje y las pruebas independientes de carga o de cualificación del equipo, en lugar de agruparlas en una aprobación carente de sustento.
Observación opcional del conjunto
Una prueba acordada observaría pasador, holgura, varilla, articulación y acceso con revisiones identificadas. Se documentarían retención y fijación aprobadas. Las interferencias se revisarían antes de alterar geometría. Un montaje manual correcto no cualificaría carga, fatiga, desgaste o vibración. Los prototipos permanecerían separados; cambios autorizados entrarían en documentos sin convertir una unión ajustada en patrón o aprobación general.
Protección de brazos y rosca
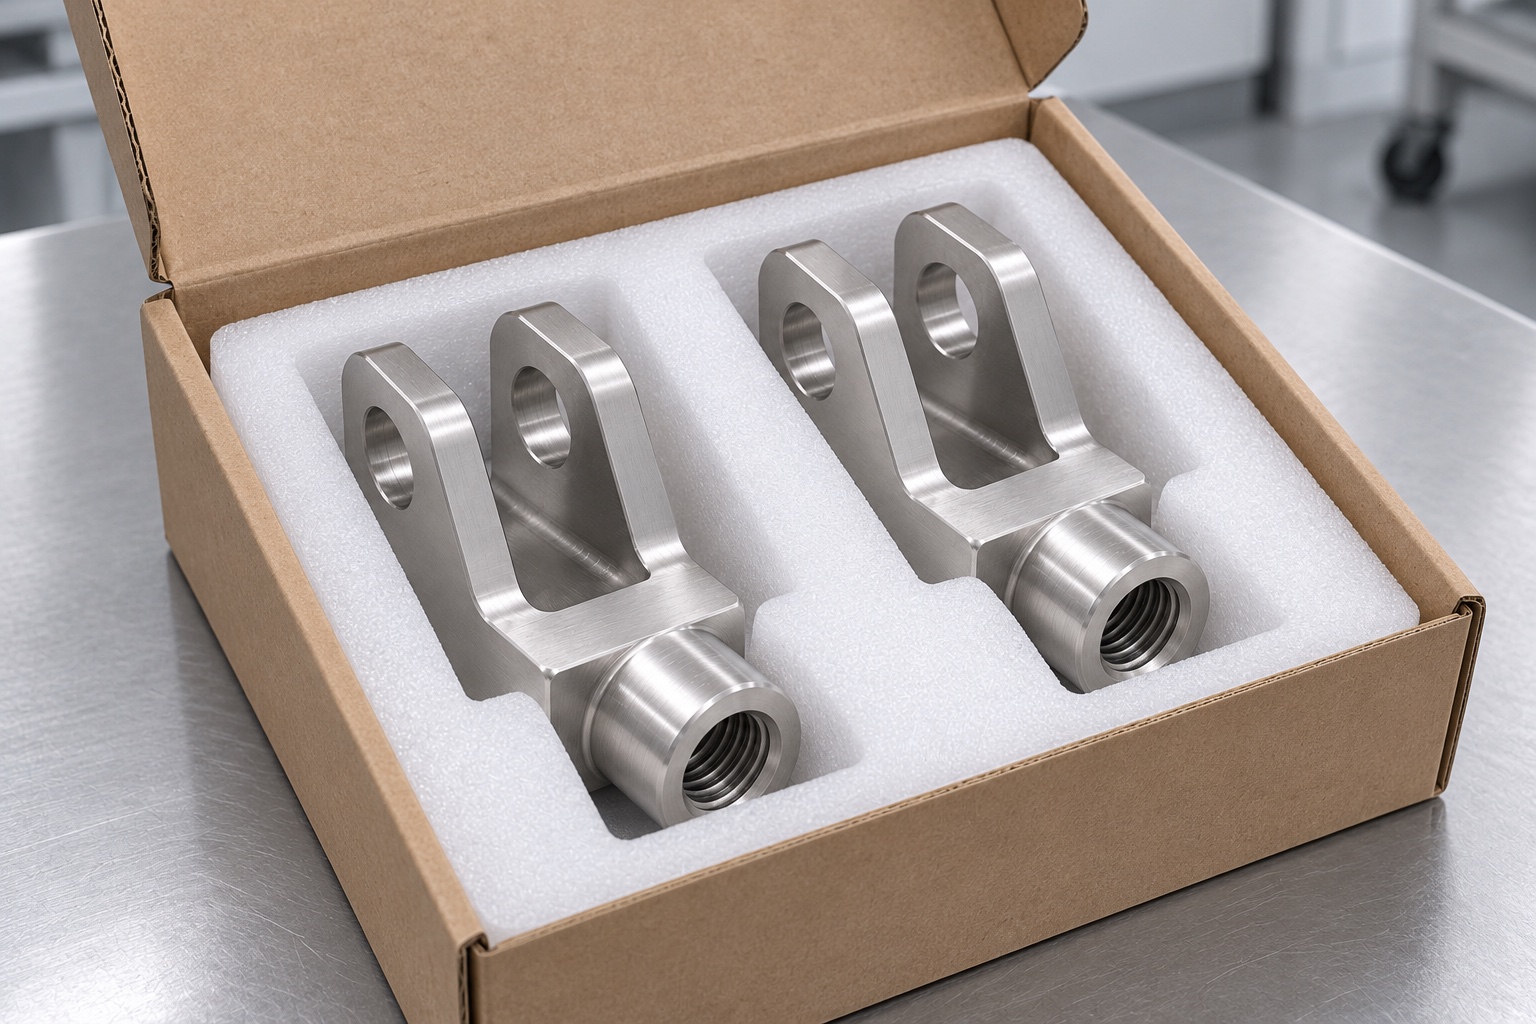
Las horquillas terminadas se sujetarían individualmente alrededor de su cuerpo macizo, de modo que la presión del embalaje no comprimiera los brazos entre sí. Los elementos adyacentes se mantendrían alejados de las puntas de los brazos, de los bordes de los orificios para los pasadores y del saliente roscado. El embalaje protector no implica que el producto sea estéril. El envío incluiría información sobre el lote de material, la revisión, el procesamiento final y el estado de la inspección. Los controles de recepción permitirían distinguir entre variantes de rosca, prototipos y piezas de producción aprobadas. Esto preservaría el estado del componente aceptado hasta que el equipo técnico realice la instalación aprobada, así como las evaluaciones correspondientes de funcionamiento, carga, mantenimiento o limpieza.
Referencia específica de pedidos repetidos
Se conservarían geometría liberada, piezas acopladas y retención reales, varilla y rosca, material, proceso, informe y embalaje. Los ajustes pasarían a revisiones. Cambios de espesor acoplado, pasador, rosca, raíz o servicio exigirían revisión. Este flujo representativo no inventa clientes, resistencia o conformidad de catálogo ni equipara aceptación de un cabezal inoxidable con un mecanismo médico cualificado o seguro.
Referencia técnica del fabricante: www.ganternorm.com.
FAQ
¿Se trata de una entrega verificada para un cliente?
No. Es una propuesta de flujo de trabajo de fabricación CNC, acompañada de imágenes ilustrativas. No se incluye ningún cliente, muestra fabricada, tolerancia alcanzada ni resultado de carga medido. Un proyecto real requeriría su propio diseño aprobado, registros de producción y pruebas de aceptación concretas.
¿El concepto en acero 316L hereda la clasificación de algún catálogo?
No. La geometría personalizada, el material, la varilla, el pasador y el sistema de retención no constituyen un producto estándar clasificado por un fabricante. Las referencias previas no implican conformidad, vida útil a fatiga ni capacidad de carga. El conjunto de conexión completo requeriría su propio diseño y proceso de cualificación específicos.
¿Por qué inspeccionar la abertura de la horquilla por separado del ajuste del pasador?
La holgura está relacionada con el contacto y el movimiento entre las piezas acopladas, mientras que los orificios para los pasadores tienen sus propias dimensiones y relaciones de referencia. El hecho de que un pasador atraviese el orificio no permite verificar la geometría completa de la ranura, el brazo o el elemento de fijación. El plan de inspección acordado debe abordar cada una de las características especificadas.
¿Garantiza el calibrador de roscas un enrosque (acoplamiento) suficiente?
No por sí solo. El plano y el conjunto deben definir la longitud útil de la rosca, la configuración de la varilla y el nivel de enrosque requerido. Un calibrador verifica únicamente las características específicas de la rosca; no determina, por sí mismo, la resistencia de la unión, su resistencia al aflojamiento ni su seguridad operativa bajo carga.
¿Se incluyen resultados sobre fatiga y retención?
No. Para este ejemplo representativo, no existen tales resultados. Estos requerirían evaluaciones independientes que consideren la unión completa y las condiciones de operación reales. El montaje manual, la conformidad dimensional y un acabado brillante no determinan la vida a fatiga ni la retención segura del pasador.
¿Qué información debe conservarse para pedidos posteriores?
Se debe conservar el modelo y el plano aprobados, la especificación del pasador y su sistema de retención, el espesor de las piezas acopladas, la configuración de la varilla y la rosca, los requisitos del lote de material, el proceso final, los métodos de inspección y el alcance del embalaje. Cualquier modificación autorizada debe incorporarse mediante revisiones controladas, en lugar de depender de un prototipo modificado o de la memoria de quienes realizaron el montaje.
tanghangyun@oemach.com