
Montagebauteil statt kalibriertem Sensor
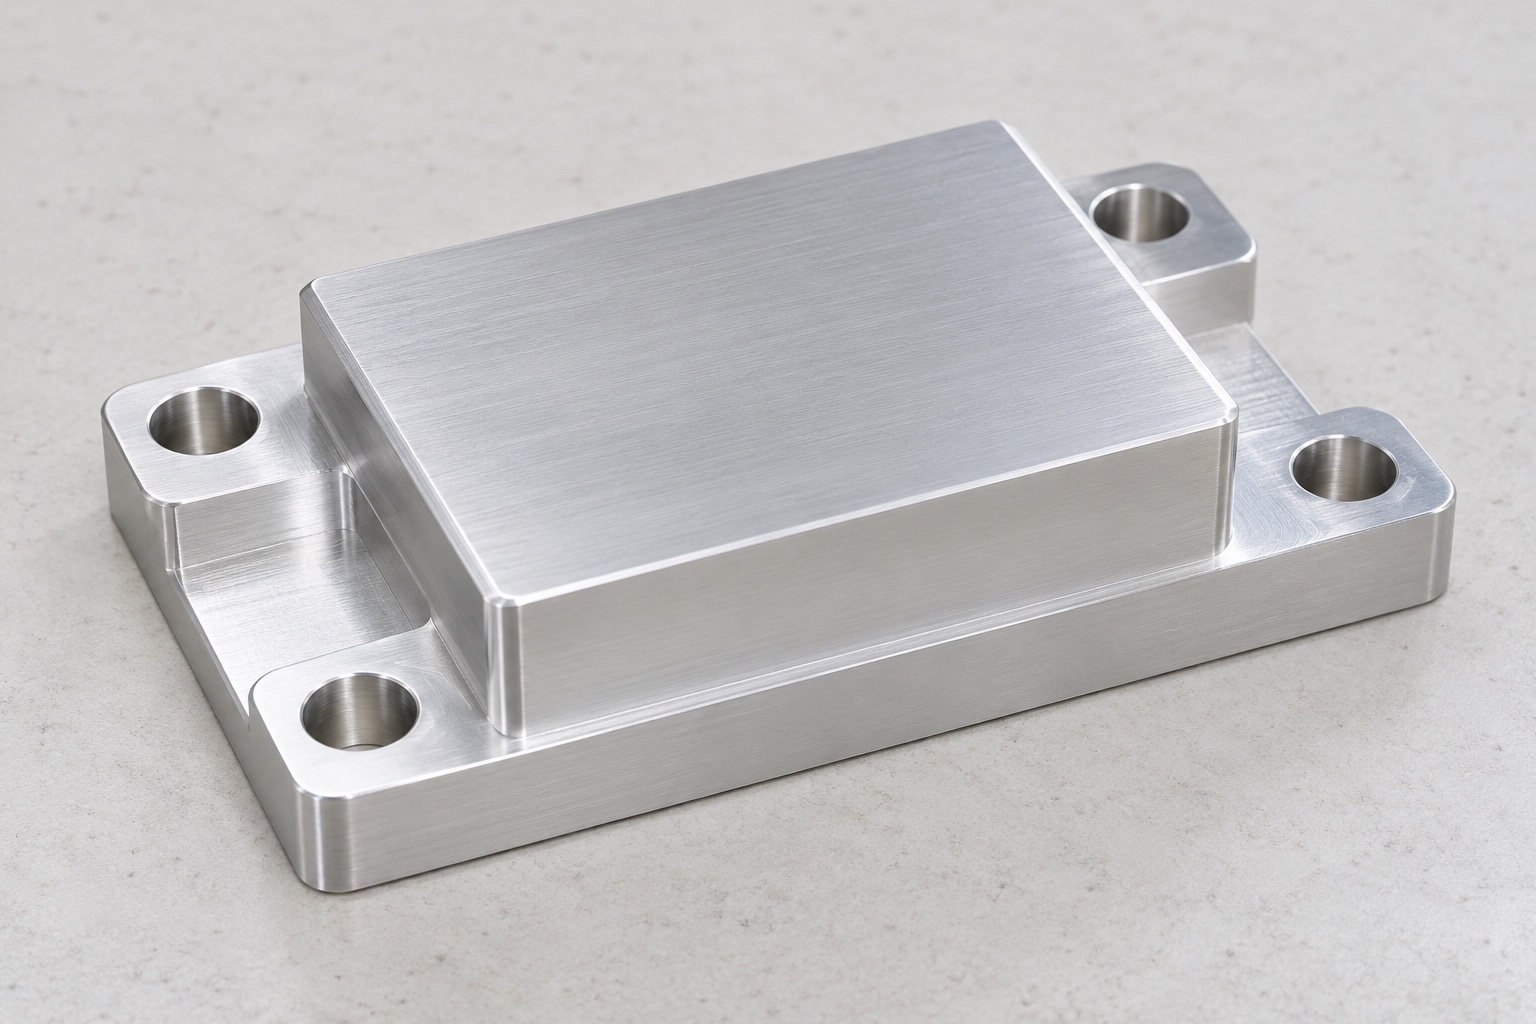
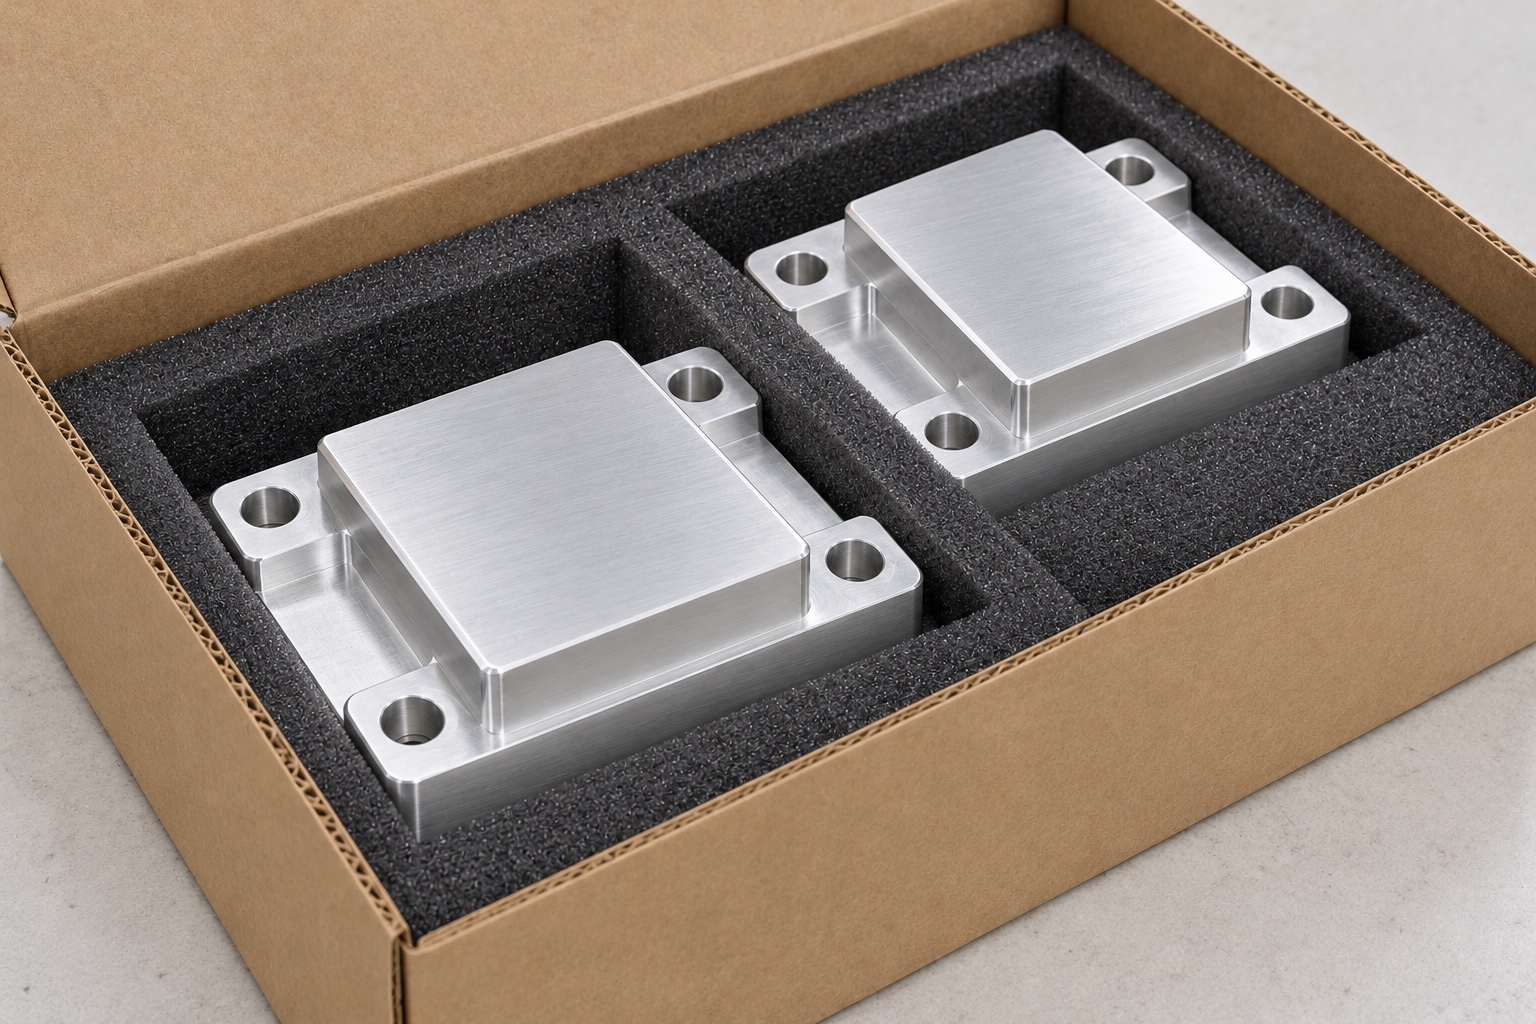
Ein medizinisches Analysegerät kann eine Wägezelle für gerätespezifische Wiege- oder Kraftüberwachungsaufgaben enthalten. Ein mechanisch gefertigter Stützblock verbindet diesen Sensor mit der umgebenden Struktur. Die Montageflächen, die Basis und die Befestigungspunkte erfordern eine präzise Definition; die mechanische Fertigung des Blocks stellt jedoch weder eine Sensorkalibrierung dar, noch validiert sie ein analytisches Messergebnis. Dieser Artikel befasst sich mit der CNC-Fertigung solcher Komponenten für medizinische Geräte. Er enthält keine universellen Montageabmessungen, Angaben zur Tragfähigkeit oder Aussagen zur medizinischen Leistungsfähigkeit. Die Abbildungen zeigen ein mögliches Stützkonzept – keine tatsächlich gefertigten Bauteile oder eine qualifizierte Wägeeinheit.
Genaue Sensoreinbauunterlagen
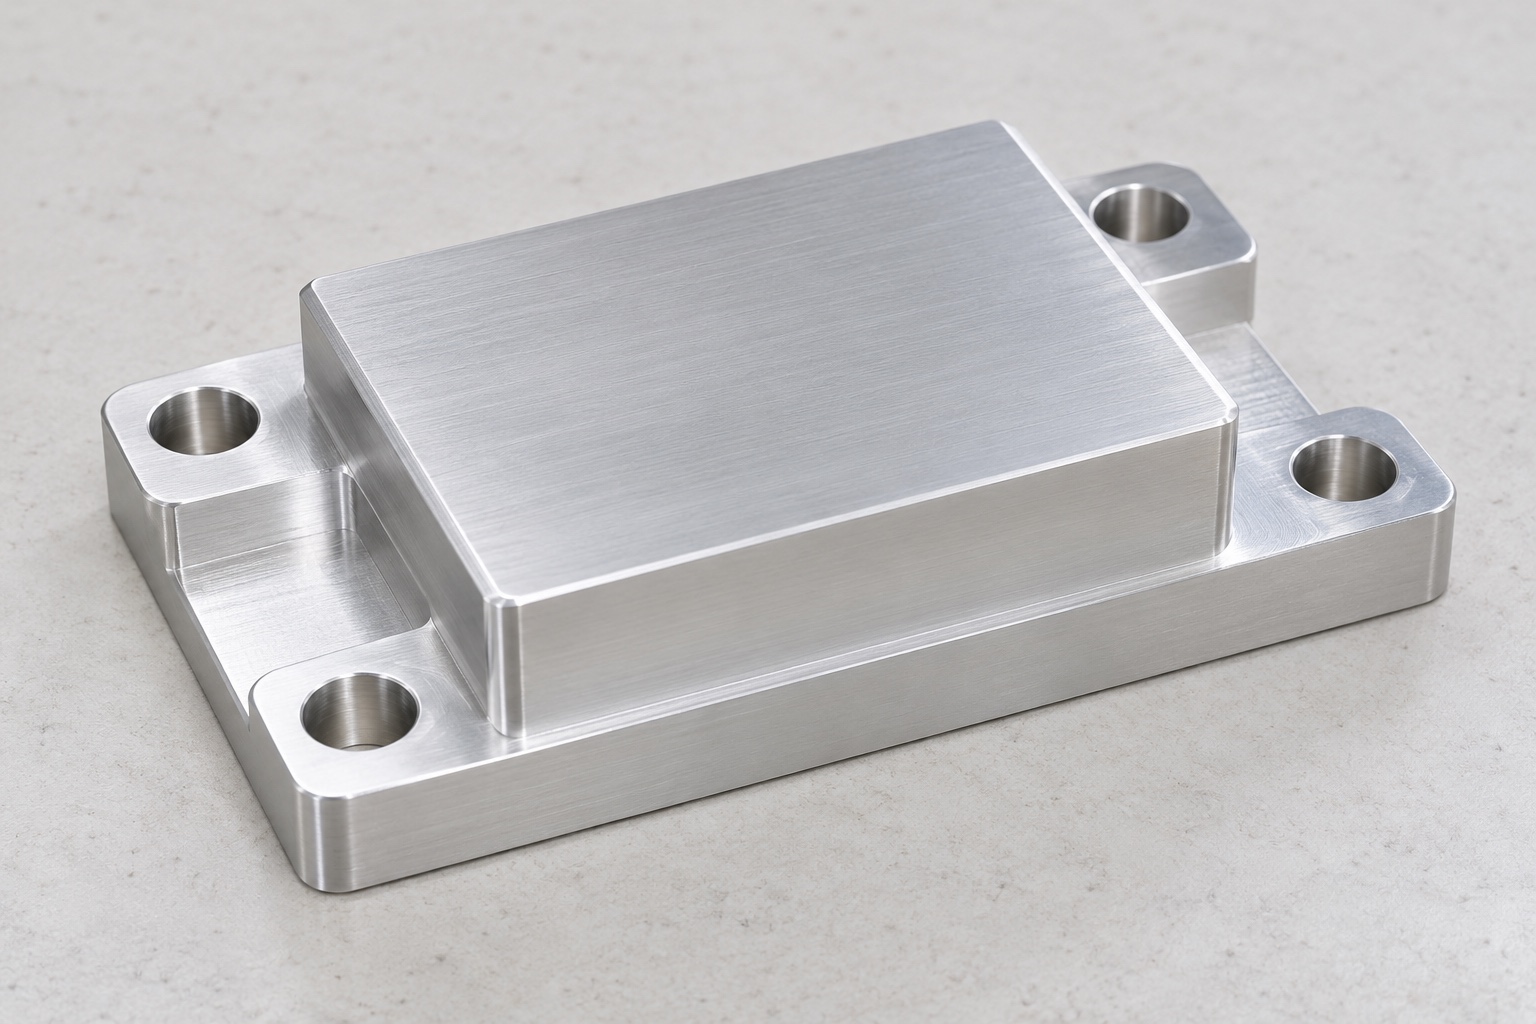
Bevor eine Stützgeometrie festgelegt wird, müssen das zugelassene Sensormodell, die Montagevorgaben, die Gerätezeichnung sowie die Einbaulage vorliegen. Unterschiedliche Messanordnungen können unterschiedliche Kraftflusswege oder Befestigungsmethoden erfordern. Die Vorgaben des Herstellers dienen als Grundlage für die Beurteilung der tatsächlichen Einbausituation; sie sind keine Freigabe, einfach einen beliebigen Block zu verwenden. Es muss genau bestimmt werden, welche Flächen den Sensor berühren und welche zum umgebenden Rahmen gehören. Klären Sie, ob der Stützblock eine Sensorbasis, einen Zwischenadapter oder ein anderes definiertes Bauteil aufnimmt – leiten Sie die Funktion nicht allein aus einem Foto oder der äußeren Kontur des Sensors ab.
Vorgesehenen Kraftfluss erfassen
Der Geräteentwickler muss festlegen, an welchen Punkten die Kraft in die Baugruppe ein- und wieder austritt; dabei sind auch Kontaktbeschränkungen oder erforderliche Freiräume zu berücksichtigen. Ein Stützblock darf keine unbeabsichtigte Überbrückung des Sensorelements erzeugen. Der Fertigungsdienstleister benötigt eine definierte Geometrie und die entsprechenden Einbauräume – er ist nicht dafür verantwortlich, die Messarchitektur selbst zu entwickeln. Klären Sie alle unbestimmten Kontaktpunkte, bevor die Zeichnung zur Fertigung freigegeben wird. Ein Bauteilblock, der zwar in den verfügbaren Raum passt, kann dennoch die beabsichtigte Anordnung verändern. Behelfsmäßige Unterlagen oder Unterlegscheiben dürfen keinesfalls ohne eine autorisierte Überprüfung der Konstruktion als Lösung dienen.
Erhöhte Auflage zur Basis beziehen
Definieren Sie die funktionale Montagefläche sowie die Bezugspunkte zur Basis eindeutig – einschließlich der geforderten gegenseitigen Ausrichtung im endgültigen Zustand der Baugruppe. Eine erhabene, rechteckige Montagefläche ist zunächst nur ein Konzept; ihre Position, Größe und die Anforderungen an die Kontaktfläche müssen erst freigegeben werden. Die gesamte Außenkontur muss nicht zwangsläufig als Positionierungsmerkmal dienen. Legen Sie zulässige Kantenübergänge fest, um zu verhindern, dass beispielsweise eine zu große Fase die erforderliche Kontaktfläche verkleinert. Klären Sie Widersprüche zwischen Zeichnung und Modell bereits vor der Fertigung, anstatt einfach die Fläche, die sich am leichtesten einspannen lässt, als Referenz für alle weiteren Messungen und Montageentscheidungen zu verwenden.
Befestigung und Positionierung trennen
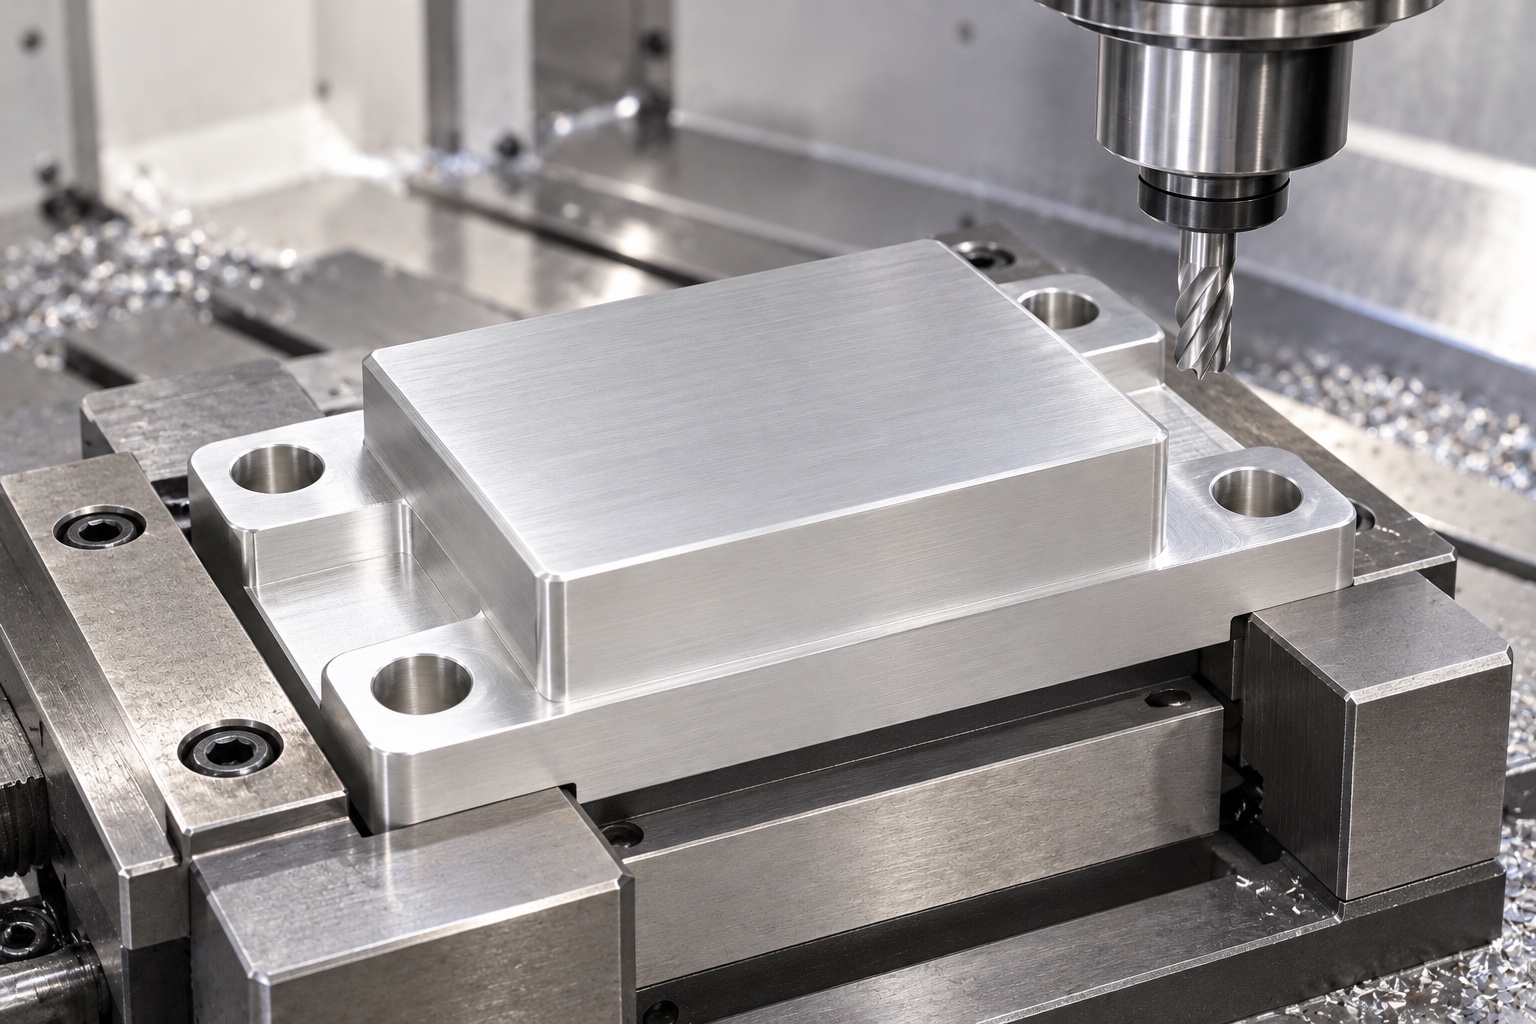
Für jede Montagebohrung ist zu klären, ob sie Freiraum, Gewindebefestigung oder Positionierung übernimmt. Vier Schrauben gewährleisten nicht automatisch eine genaue Lage von Sensor oder Block. Werkzeugzugang, Kopfkonturen und Montagefolge sind mit den tatsächlichen Gegenstücken zu prüfen. Der CNC-Lieferant darf weder ein allgemeines Anziehdrehmoment wählen noch Bohrungen vergrößern, bis ein Muster passt. Änderungen an Kontakten oder Zwangsbedingungen erfordern vor der Bearbeitung eine dokumentierte Freigabe und dürfen nicht als undokumentierte Anpassung während Montage oder Erstmusterprüfung eingeführt werden.
Material und Endzustand festlegen
Die Bestellung sollte die Aluminiumsorte, den Zustand, die Rohform und die erforderlichen Materialdokumente enthalten. Eine vorgeschlagene Unterstützung aus 6061-Aluminium garantiert keine ausreichende Steifigkeit für eine nicht spezifizierte Last. Jegliche Beschichtung, Abklebung oder sonstige Endbearbeitung sollte nach Prüfung im jeweiligen Endzustand freigegeben werden. Die Rückverfolgbarkeit der Materialchargen während der Bearbeitung und des Versands muss gewährleistet sein. Das Aussehen allein gibt keine Auskunft über Festigkeit, Korrosionsverhalten oder Dimensionsstabilität der installierten Baugruppe. Das zuständige Anlagenteam muss die Material- und Oberflächenauswahl anhand der tatsächlichen Last, der Umgebungsbedingungen und der Installationsanforderungen bewerten, bevor Alternativen akzeptiert werden.
Funktionale Bereiche beim Fräsen stützen
Die Rohlingsvorbereitung, das Schruppen, das Schlichten und die Vorrichtungsübergaben um die Basis und die erhöhte Auflagefläche herum planen. Ungleichmäßiger Materialabtrag oder zu hohe Haltekräfte können das Bauteil nach dem Entformen beeinträchtigen. Späne von den Auflageflächen fernhalten und die Auflageflächen an den Kontaktstellen der Vorrichtung mit dem Werkstück abstützen. In diesem Artikel werden keine universellen Schnittrezepte oder Spannkräfte angegeben. Zwischenprüfungen können die vorgeschlagene Abfolge bestätigen, die Endprüfung sollte jedoch den vereinbarten Bauteilzustand erfassen und nicht nur eine scheinbar ebene Oberfläche dokumentieren, die an einer Vorrichtung fixiert ist.
Auflagegrenzen gezielt nachbearbeiten
Bohrungsaustritte, Außenecken und die Stufe um die erhöhte Auflagefläche auf anhaftendes Material oder unerwünschte scharfe Kanten prüfen. Die Anforderungen an die freigegebene Kante anwenden, ohne dabei nützliche Auflageflächen abzurunden oder die Auflagefläche zu polieren, um Markierungen zu kaschieren. Jegliche zulässige Entlastung muss vor der Fertigung genehmigt werden. Die Reinigung erfolgt gemäß dem vereinbarten Leistungsumfang und muss die Referenzwerte erhalten. Ein sichtbar sauberer Block ist kein Nachweis für sterile Lieferung, einen quantifizierten Partikelgrenzwert oder eine validierte chemische Beständigkeit. Die weitere Handhabung und Endbearbeitung dürfen die im Prüfplan verwendeten Kontakte nicht unbemerkt verändern.
Mit vereinbarten Bezügen prüfen
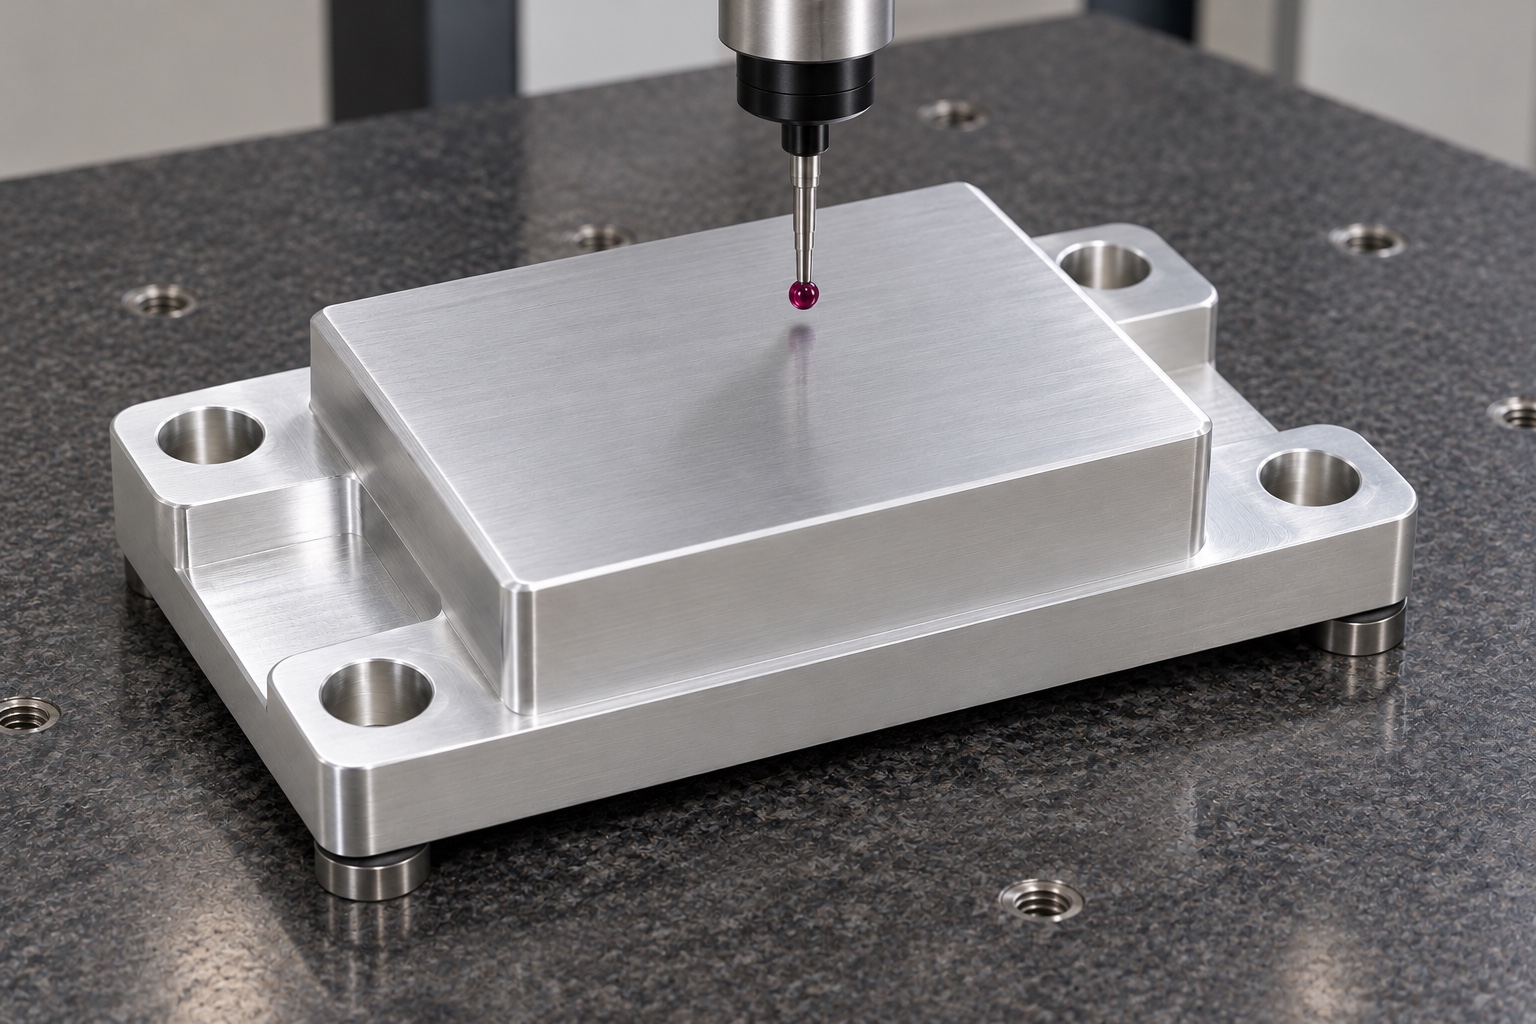
Jede kontrollierte Auflagefläche, Basis, Höhe und Bohrungscharakteristik mit einer geeigneten Messmethode und einem Referenzsystem verknüpfen. Prüfen Sie, ob die Endbearbeitung stattgefunden hat und wie das Bauteil während der Messung gelagert ist. Ein alleiniger Außenmaßbericht reicht nicht aus, um eine Montageanordnung zu bestätigen, die durch Kontaktverhältnisse bestimmt wird. Wenn eine Kenngröße nicht zuverlässig ermittelt werden kann, klären Sie die Methode vor der Produktion, anstatt eine bequeme Messung als Ersatz zu verwenden. Ein Sensor, der für eine optionale Passungsprüfung verwendet wird, ist nicht automatisch ein Maßmessgerät, und sein elektrischer Messwert ersetzt nicht die zeichnungsbasierten Abnahmekriterien des Blocks.
Montagebeobachtung und Kalibrierung trennen
Ein definierter Versuch kann Sitz, Schraubenzugang und Freiräume mit identifizierten Sensor- und Geräterevisionen dokumentieren. Das Montageverfahren ist festzuhalten; unbekannte Kräfte über den Sensor sind zu vermeiden. Ein korrekter Sitz belegt weder Kalibrierung, Auflösung, Drift, Überlastfestigkeit noch Analysatorgenauigkeit. Dafür sind separate Verfahren für Sensor und Gesamtsystem erforderlich. Die FUTEK-Anleitung erläutert Montagebedingungen und Lastausrichtung, qualifiziert diesen vorgeschlagenen Block jedoch nicht und legt seine Abmessungen nicht fest. Maßprüfung und Systemmessungen bleiben getrennte, rückverfolgbare Nachweise.
Abgenommene Kontakte geschützt verpacken
Die fertigen Träger müssen so verpackt sein, dass angrenzende Kanten und lose Befestigungselemente nicht mit der Montagefläche oder dem Sockel in Berührung kommen. Die Verpackung muss den erhöhten Bereich schützen, ohne den Block zu verformen. Klebstoffe und Verunreinigungen müssen von den definierten Kontaktflächen innerhalb des vereinbarten Reinigungsbereichs ferngehalten werden. Herkömmliche Schutzverpackungen sind keine sterilen Verpackungen. Revisionsnummer, Materialcharge, Endbearbeitungsstatus und Abnahmestatus müssen der Sendung beiliegen, damit das Empfangspersonal freigegebene Träger von Prototypen, sensorspezifischen Varianten und manuell justierten Testteilen unterscheiden kann, bevor diese in den Montagebestand für ein medizinisches Instrument aufgenommen werden.
Sensorspezifische Anfrageunterlagen
Eine sinnvolle Anfrage umfasst die kontrollierte Geometrie, genaue Informationen zur Sensormontage, Gerätereferenzen, die beabsichtigte Lastpfadführung, Hardware, Material, Endbearbeitung und Prüfergebnisse. Identifizieren Sie alle optionalen Montagearbeiten und weisen Sie eine separate Kalibrierung oder Systemprüfung explizit zu. Überprüfen Sie Änderungen an Sensorvarianten, Auflageflächen, Rahmen, Befestigungselementen oder Oberflächenbeschaffenheit, bevor Sie die Fertigung wiederholen. Integrieren Sie genehmigte Prototypänderungen in überarbeitete Dokumente, anstatt ein verändertes Muster zu kopieren. Dies gibt dem CNC-Lieferanten einen klaren mechanischen Rahmen, ohne den Eindruck zu erwecken, dass die Maßannahme eines Aluminiumblocks die Leistungsfähigkeit eines medizinischen Wiege- oder Kraftmesssystems beweist.
Technischer Herstellerhinweis: media.futek.com.
FAQ
Wird die Wägezelle durch die Bearbeitung der Halterung kalibriert?
Nein. Die Komponentenbearbeitung und Maßprüfung legen lediglich die vereinbarten Halterungseigenschaften fest. Kalibrierung und Leistungsbewertung erfordern separate Verfahren für den jeweiligen Sensor und die vollständige Installation, einschließlich der tatsächlichen Belastung und Umgebungsbedingungen.
Passt ein Montageblock auf jede Wägezelle?
Nein. Sensorkontakte, Befestigung, Abstände, Ausrichtung und Lastpfad unterscheiden sich. Verwenden Sie die zugelassenen Sensor- und Gerätedokumente. Eine ähnliche Kontur oder passende Schrauben begründen keine Kompatibilität und rechtfertigen keine Änderungen an der Messanordnung.
Dient die erhöhte Fläche automatisch als Bezugspunkt?
Nicht automatisch. Die Zeichnung muss Funktionsbezugspunkte und Kontaktanforderungen definieren. Die erhöhte Fläche kann ein Zwischenbauteil aufnehmen. Ihre Beziehung zur Basis und zum Montagemuster muss der zugelassenen Installation und nicht der Abbildung entsprechen.
Sollten zusätzliche Unterlegscheiben ein Sitzproblem beheben?
Nur mit Genehmigung des verantwortlichen Konstrukteurs. Dokumentieren Sie zunächst die festgestellten Störungen und die tatsächlichen Änderungen. Zusätzliche Teile können Kontakte, Auflager oder den Lastpfad verändern und sollten nicht als undokumentierte Fertigungsanweisung für nachfolgende Halterungen dienen.
Was kann ein optionaler Installationsversuch zeigen?
Es kann die vereinbarte Sitzposition, den Zugang zu Befestigungselementen und die Abstände zu den identifizierten Teilen dokumentieren. Ohne separat festgelegte Verfahren und Nachweise lassen sich daraus keine Aussagen zu Messgenauigkeit, Drift, Überlastfestigkeit, Kalibrierstatus oder der Leistungsfähigkeit eines medizinischen Analysegeräts ableiten.
Was sollte ein Änderungsmanagement (Change Control) abdecken?
Überprüfen Sie die Sensorvariante, Montagehinweise, den vorgesehenen Lastpfad, die Auflagefläche und Basis, die Kontaktpunkte zum Rahmen, die Hardware, das Material sowie die abschließende Oberflächenbehandlung. Bewahren Sie autorisierte Revisionsunterlagen und Prüfnachweise zusammen auf, anstatt Beobachtungen von einer anderen Sensorkonfiguration zu übernehmen oder eine manuell nachbearbeitete Halterung einfach zu kopieren.
tanghangyun@oemach.com