
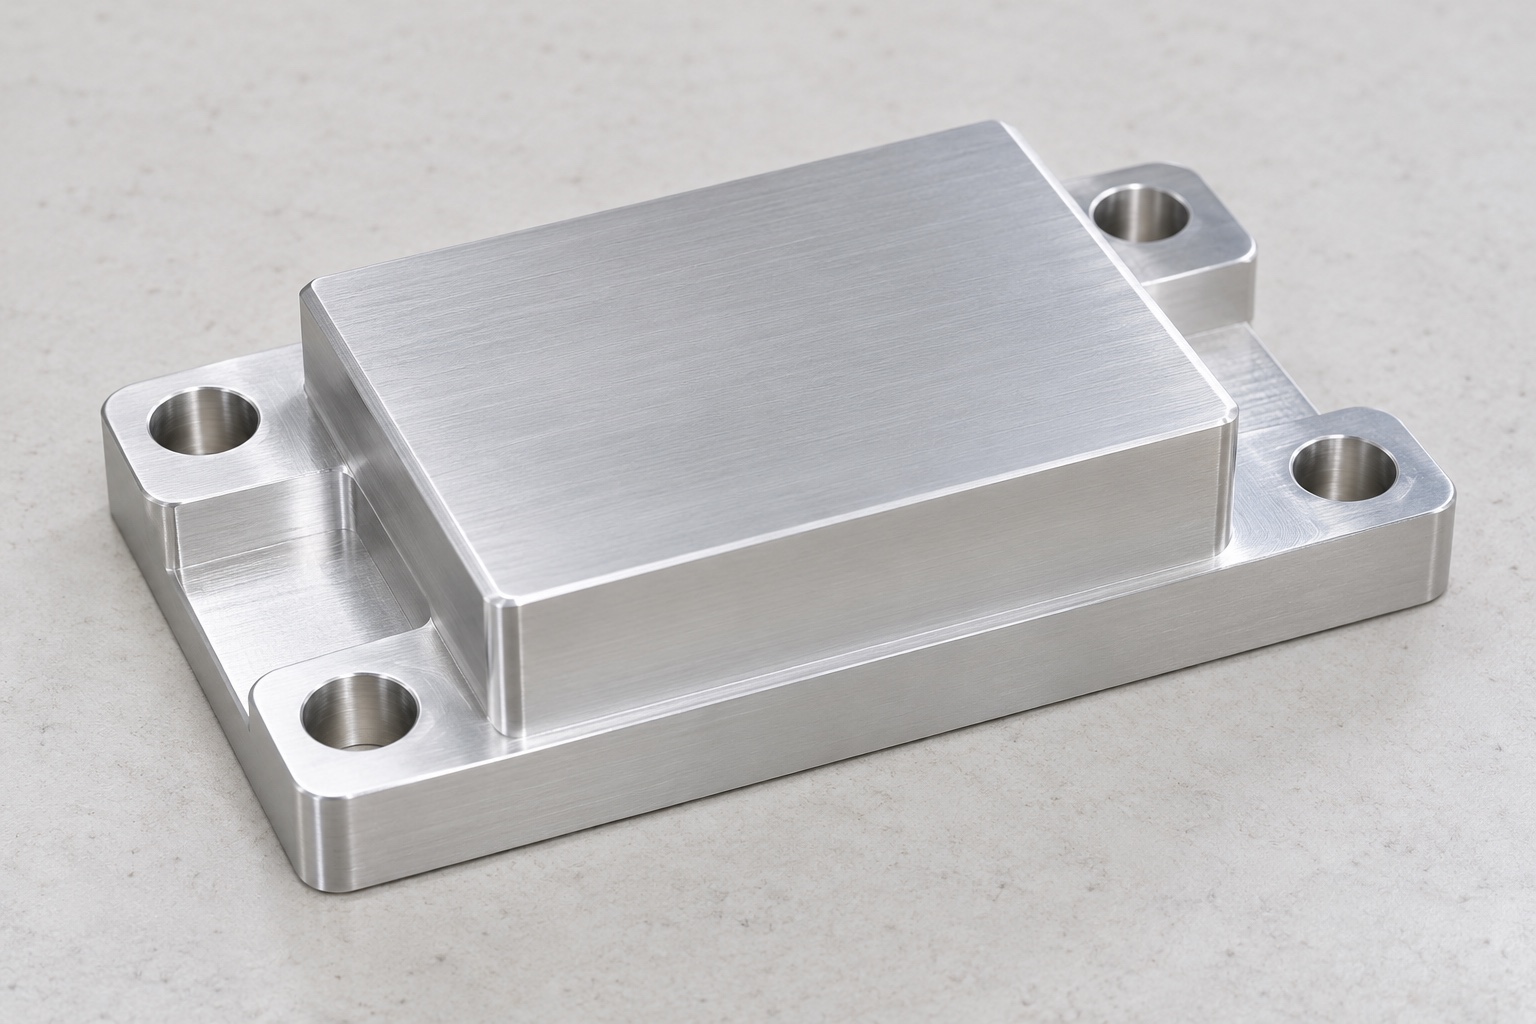
El soporte no es un sensor calibrado
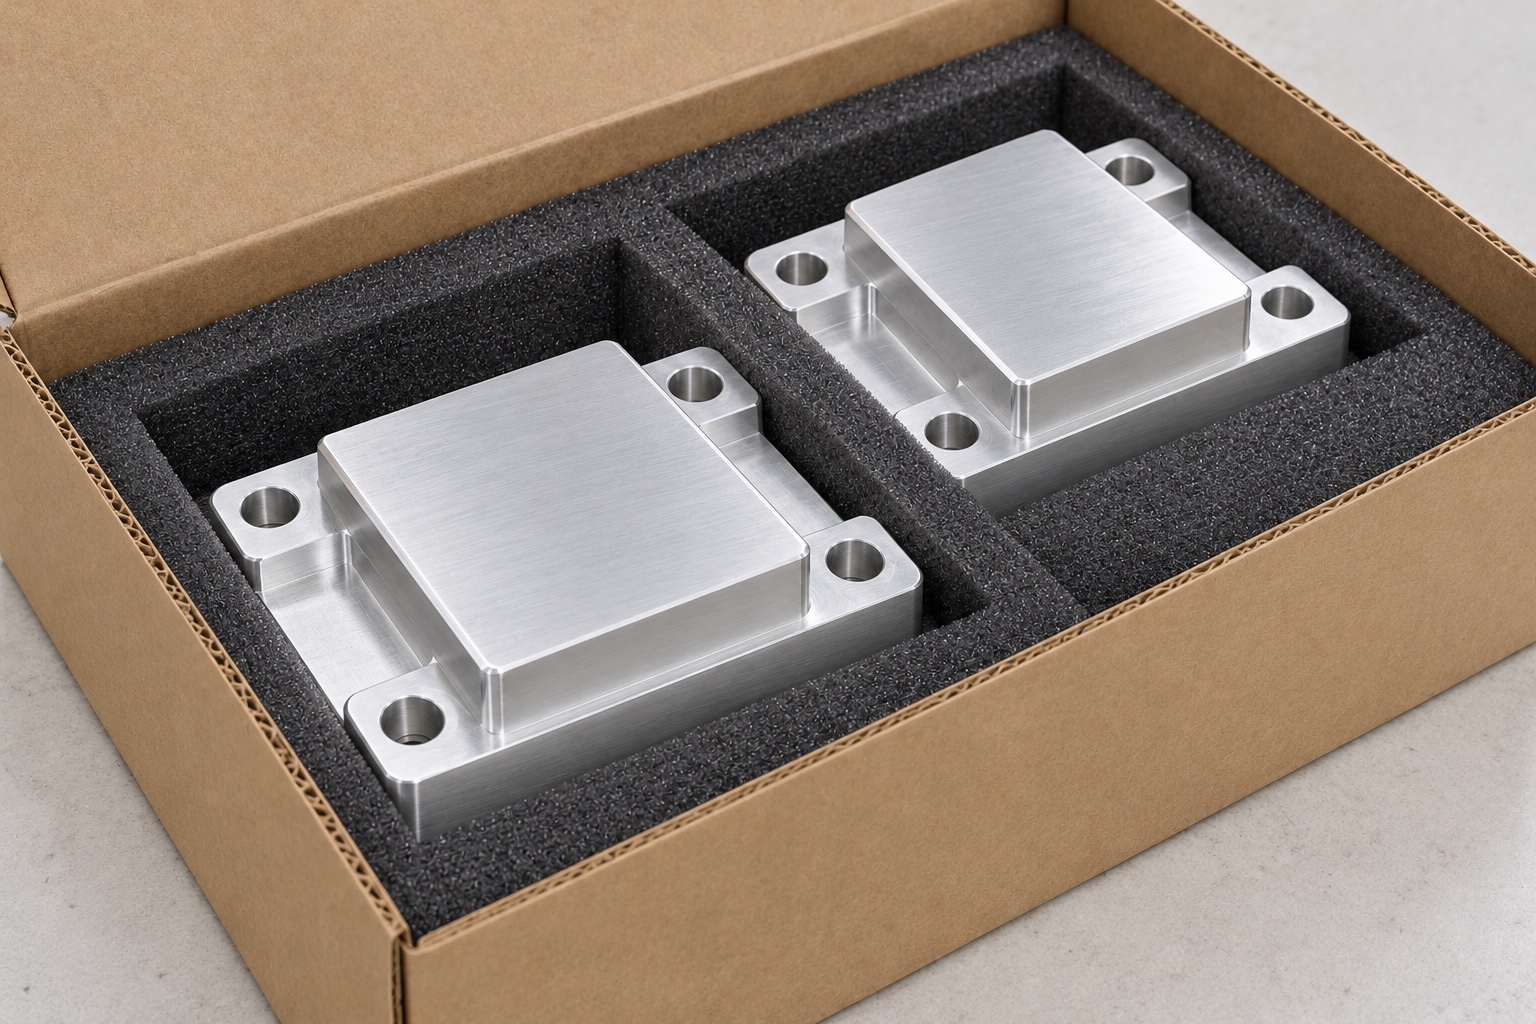
Un bloque CNC puede unir una instalación de celda de carga a la estructura de un analizador médico. Deben definirse apoyo, base y fijaciones; mecanizarlo no calibra el sensor ni valida resultados analíticos. Se trata de fabricación del componente del equipo, sin dimensiones universales, capacidades o resultados médicos. Las imágenes son conceptos, no piezas medidas ni un conjunto cualificado.
Instalación exacta del sensor
Obtenga el modelo de sensor aprobado, la información de montaje, los planos del equipo y la orientación de instalación antes de definir la geometría del soporte. Las distintas configuraciones de detección no comparten necesariamente la misma trayectoria de carga o método de fijación. Las recomendaciones del fabricante sirven como referencia para analizar la instalación real, pero no autorizan la sustitución por un bloque genérico. Identifique qué superficies entran en contacto con el sensor y cuáles corresponden a la estructura circundante. Determine si el soporte aloja la base del sensor, un adaptador intermedio u otro componente específico; no deduzca su función basándose únicamente en una fotografía o en el contorno externo del sensor.
Trayectoria de carga prevista
El diseñador debe definir entrada y salida de fuerza, contactos restringidos y holguras. El soporte no debe crear un puente involuntario alrededor del elemento sensor. El proveedor necesita geometría y envolventes controladas, no debe inventar la arquitectura de medición. Registre dudas antes de liberar el plano. Un calce o arandela adicional exige revisión autorizada aunque el bloque quepa en el espacio disponible.
Apoyo elevado y base
Defina explícitamente la superficie de montaje funcional y las referencias de la base, incluyendo la relación requerida entre ambas en el estado final del componente. Una superficie elevada rectangular es solo un concepto hasta que se aprueben su ubicación, dimensiones y requisitos de contacto. No es necesario que todo el contorno exterior sirva como elemento de posicionamiento. Especifique cualquier transición de borde permitida para evitar que un chaflán excesivo invada un área de contacto necesaria. Resuelva los conflictos entre el plano y el modelo antes del mecanizado, en lugar de tomar arbitrariamente la superficie más fácil de sujetar como referencia para todas las mediciones y decisiones de instalación posteriores.
Fijación y posicionamiento separados
Defina si cada orificio sirve de holgura, fijación roscada o posicionamiento. Cuatro tornillos no garantizan localizar el bloque o sensor con precisión. Revise acceso, cabezas y secuencia con piezas reales. El proveedor no debe elegir un par universal ni ampliar orificios hasta lograr ajuste: cualquier cambio de contacto o restricción exige autorización documentada antes de modificar la geometría.
Material y estado final
El pedido debe especificar el grado de aluminio, su estado, la forma del material de partida y la documentación técnica requerida. Proponer un soporte de aluminio 6061 no garantiza, por sí solo, una rigidez suficiente para una carga no especificada. Cualquier recubrimiento, enmascaramiento u otro proceso final debe acordarse teniendo en cuenta la inspección en el estado final del componente. Se debe garantizar la trazabilidad de los lotes de material durante el mecanizado y el envío. La apariencia visual no permite determinar la resistencia mecánica, el comportamiento frente a la corrosión ni la estabilidad dimensional del conjunto instalado. El equipo responsable del equipamiento debe evaluar la idoneidad del material y el acabado superficial en función de la carga real, el entorno y los requisitos de instalación antes de aceptar cualquier sustitución.
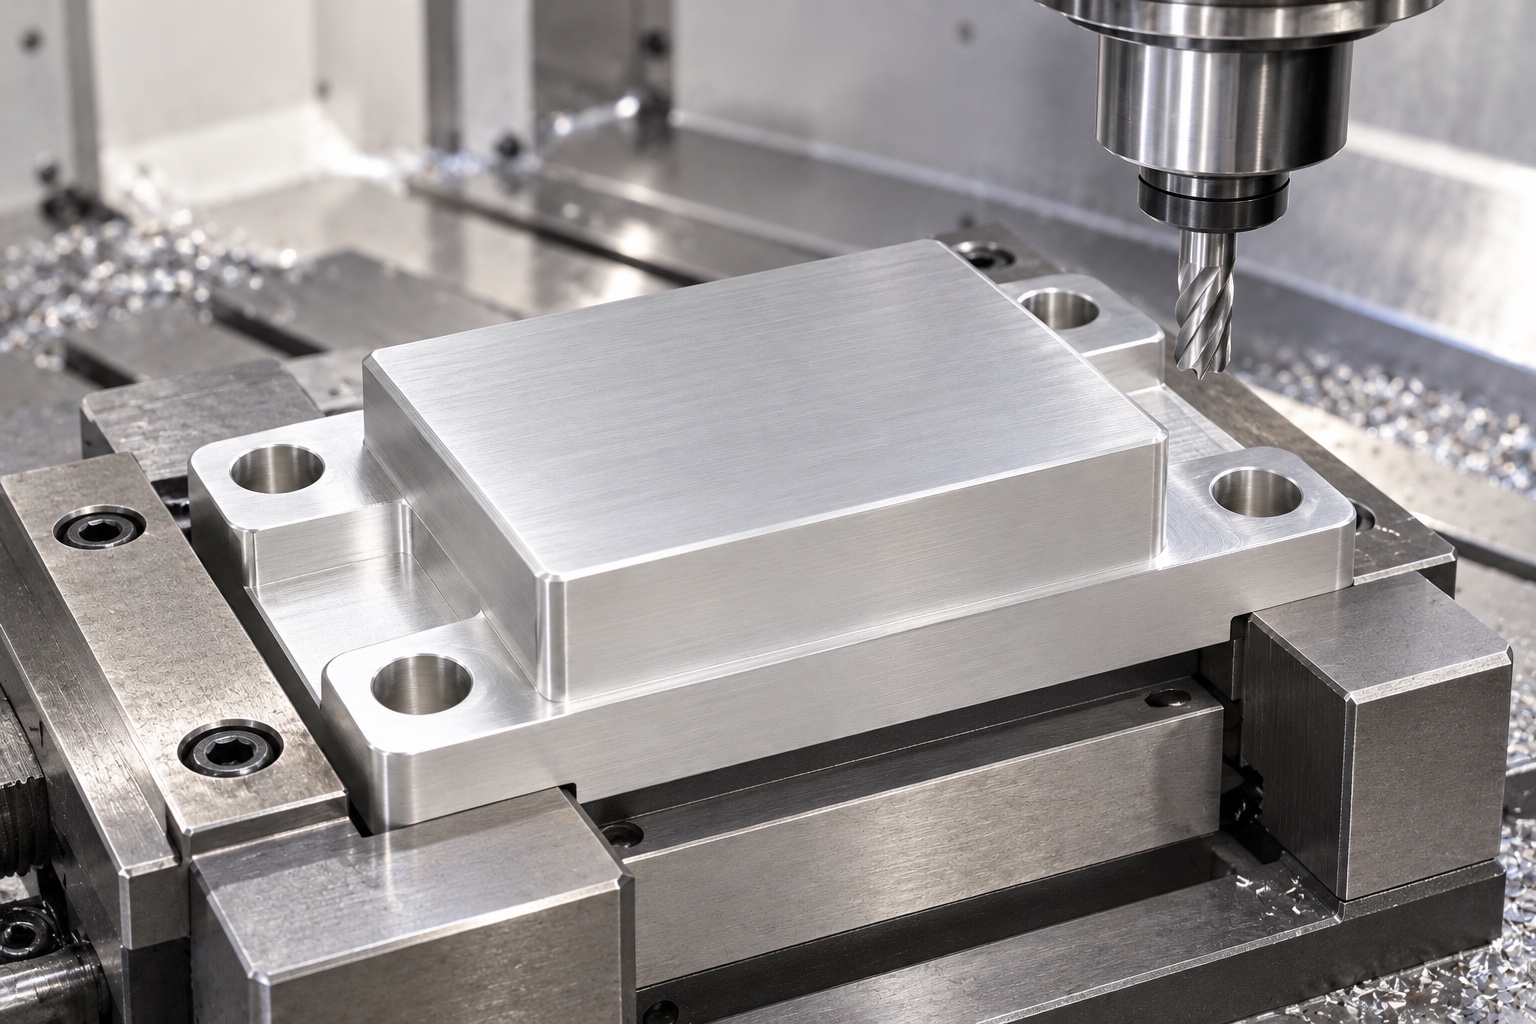
Apoyo durante el mecanizado
Planificar la preparación de la pieza en bruto, el desbaste, el acabado y los cambios de sujeción teniendo en cuenta la base y la zona elevada. Una eliminación desigual de material o una fuerza de sujeción excesiva pueden afectar al componente una vez liberado de la fijación. Evitar la acumulación de virutas en las superficies de referencia y asegurar que el soporte coincida con los puntos de contacto reales entre la pieza y el dispositivo de sujeción. Este documento no establece parámetros universales de corte ni fuerzas de sujeción específicas. Las verificaciones intermedias pueden confirmar la secuencia de fabricación propuesta; no obstante, la inspección final debe centrarse en el estado acordado del componente, en lugar de limitarse a verificar una superficie que parece plana únicamente porque está sujeta contra un dispositivo.
Acabado de límites funcionales
Inspeccionar las salidas de los taladros, las esquinas exteriores y el escalón alrededor de la zona elevada para detectar restos de material o aristas vivas no deseadas. Aplicar los requisitos definidos para los bordes sin redondear zonas que sirven de apoyo, ni pulir la superficie para ocultar marcas. Cualquier alivio o rebaje permitido debe ser aprobado antes de iniciar la fabricación. La limpieza debe realizarse conforme a lo especificado en el pedido, preservando las superficies de referencia. Que un bloque parezca limpio no garantiza que esté estéril, que cumpla con un límite específico de partículas o que posea una resistencia química validada. Las operaciones posteriores de manipulación o acabado no deben alterar, sin previo aviso, los puntos de contacto definidos en el plan de inspección.
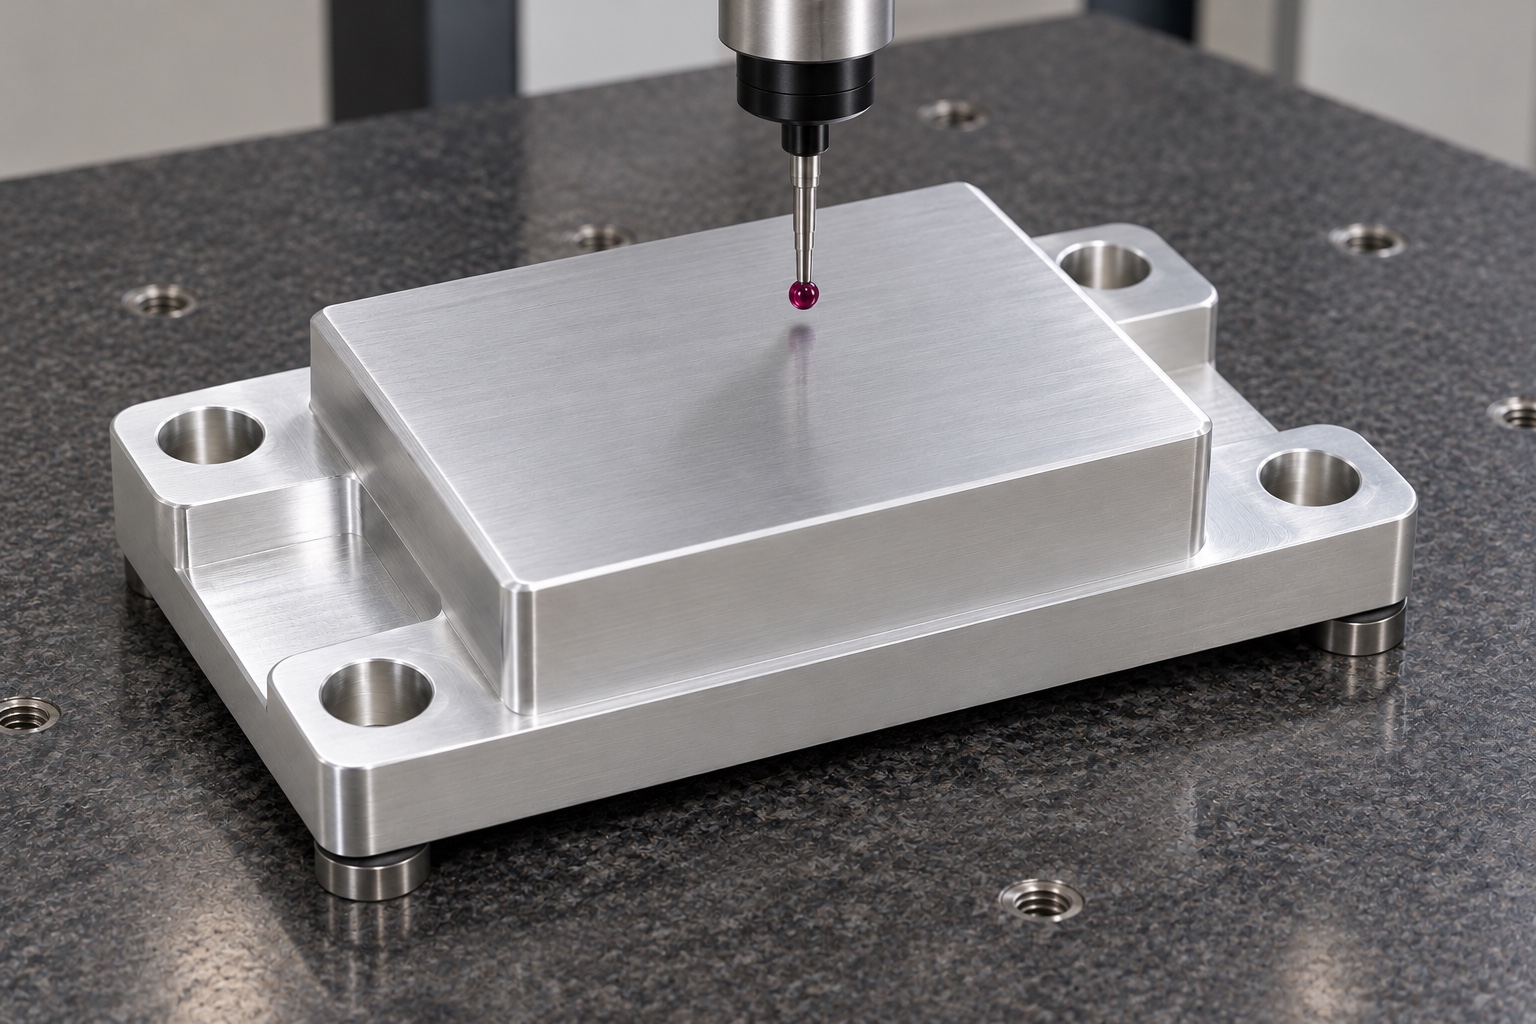
Inspección con referencias acordadas
Vincular cada característica controlada —zonas elevadas, base, alturas y taladros— con un método de medición y un sistema de referencia adecuados. Es necesario identificar si se han completado los procesos finales y cómo se encuentra apoyado el componente durante la medición. Un informe que solo indique dimensiones exteriores no es suficiente para verificar un montaje que depende de relaciones de contacto específicas. Si no es posible acceder a una característica de manera fiable, aclare el método antes de pasar a la fase de producción, en lugar de recurrir a una medición que resulte más sencilla. Un sensor utilizado para una demostración de montaje opcional no constituye, por sí mismo, un instrumento de medición dimensional; asimismo, su lectura eléctrica no sustituye los criterios de aceptación del bloque definidos en el plano técnico.
Montaje y calibración separados
Una prueba definida puede documentar asiento, acceso y holguras con revisiones identificadas. Registre el procedimiento y evite fuerzas imprevistas durante el montaje. Un asiento correcto no demuestra calibración, resolución, deriva, sobrecarga o precisión analítica. La guía FUTEK aporta contexto sobre montaje y alineación, pero no aprueba este bloque ni prescribe sus dimensiones. Separe inspección del componente y evaluación del sistema.
Protección de contactos aceptados
Separe los soportes terminados para evitar que los bordes adyacentes o los elementos de fijación sueltos golpeen la base o la superficie de montaje. El embalaje debe proteger la zona elevada sin someter el bloque a tensiones que puedan deformarlo. Mantenga los adhesivos y cualquier tipo de residuo alejados de las superficies de contacto definidas, conforme al protocolo de limpieza acordado. Un embalaje protector convencional no equivale a un embalaje estéril. Asegúrese de que el envío incluya información sobre la versión, el lote de material, el proceso final y el estado de aceptación; de este modo, el personal de recepción podrá distinguir los soportes aprobados de los prototipos, las variantes específicas para sensores o las piezas ajustadas manualmente durante las pruebas, antes de que se incorporen al inventario de montaje de un instrumento médico.
Consulta específica del sensor
Incluya geometría, montaje exacto del sensor, referencias del equipo, trayectoria de carga, fijaciones, material, tratamiento e inspección. Separe montaje opcional de calibración y pruebas del sistema. Revise cambios de sensor, contactos, bastidor y tornillos. Incorpore modificaciones aprobadas en documentos revisados: una muestra ajustada no debe sustituirlos ni convertir la aceptación dimensional en evidencia de rendimiento médico.
Referencia técnica del fabricante: media.futek.com.
FAQ
¿El mecanizado del soporte implica la calibración de la celda de carga?
No. El mecanizado de los componentes y su inspección dimensional solo sirven para verificar que el soporte cumple con las características acordadas. La calibración y la evaluación del rendimiento requieren procedimientos específicos para el sensor en cuestión y para la instalación completa, considerando las condiciones reales de carga y el entorno en el que operará.
¿Puede un mismo bloque de montaje servir para cualquier celda de carga?
No. Los puntos de contacto, los métodos de fijación, las holguras, la orientación y la trayectoria de la carga varían según el sensor. Utilice siempre la documentación aprobada para el sensor y el equipo; el hecho de que un componente tenga una forma similar o utilice los mismos tornillos no garantiza su compatibilidad ni autoriza modificaciones en la configuración de medición.
¿La superficie elevada actúa automáticamente como referencia de posicionamiento?
No necesariamente. El plano debe definir las referencias funcionales y los requisitos de contacto. Es posible que dicha superficie elevada sirva de apoyo para un componente intermedio; por tanto, su relación con la base y con el patrón de montaje debe ajustarse a las especificaciones de instalación aprobadas, y no simplemente a lo que se muestra en una ilustración.
¿Es correcto utilizar arandelas adicionales para solucionar un problema de asentamiento?
Solo si cuenta con la autorización del diseñador responsable. Primero, registre la interferencia observada y las modificaciones realizadas. La incorporación de piezas adicionales puede alterar los puntos de contacto, las restricciones mecánicas o la trayectoria de la carga; por ello, no deben convertirse en instrucciones de fabricación no documentadas para futuros soportes.
¿Qué información puede aportar una prueba de montaje opcional?
Permite documentar el asentamiento correcto, el acceso a los elementos de fijación y las holguras con los componentes específicos utilizados. Esto no establece, por sí solo, la precisión de la medición, la deriva, la resistencia a la sobrecarga, el estado de calibración o el rendimiento de un analizador médico sin procedimientos y evidencias definidos por separado.
¿Qué debe abarcar el control de cambios?
Revise la variante del sensor, la información de montaje, el propósito de la trayectoria de carga, la superficie de apoyo y la base, los puntos de contacto con el bastidor, los elementos de fijación, el material y el tratamiento final. Mantenga juntas las revisiones autorizadas y las evidencias de inspección, en lugar de trasladar observaciones de otra configuración de sensores o copiar un soporte que haya sido modificado manualmente.
tanghangyun@oemach.com