
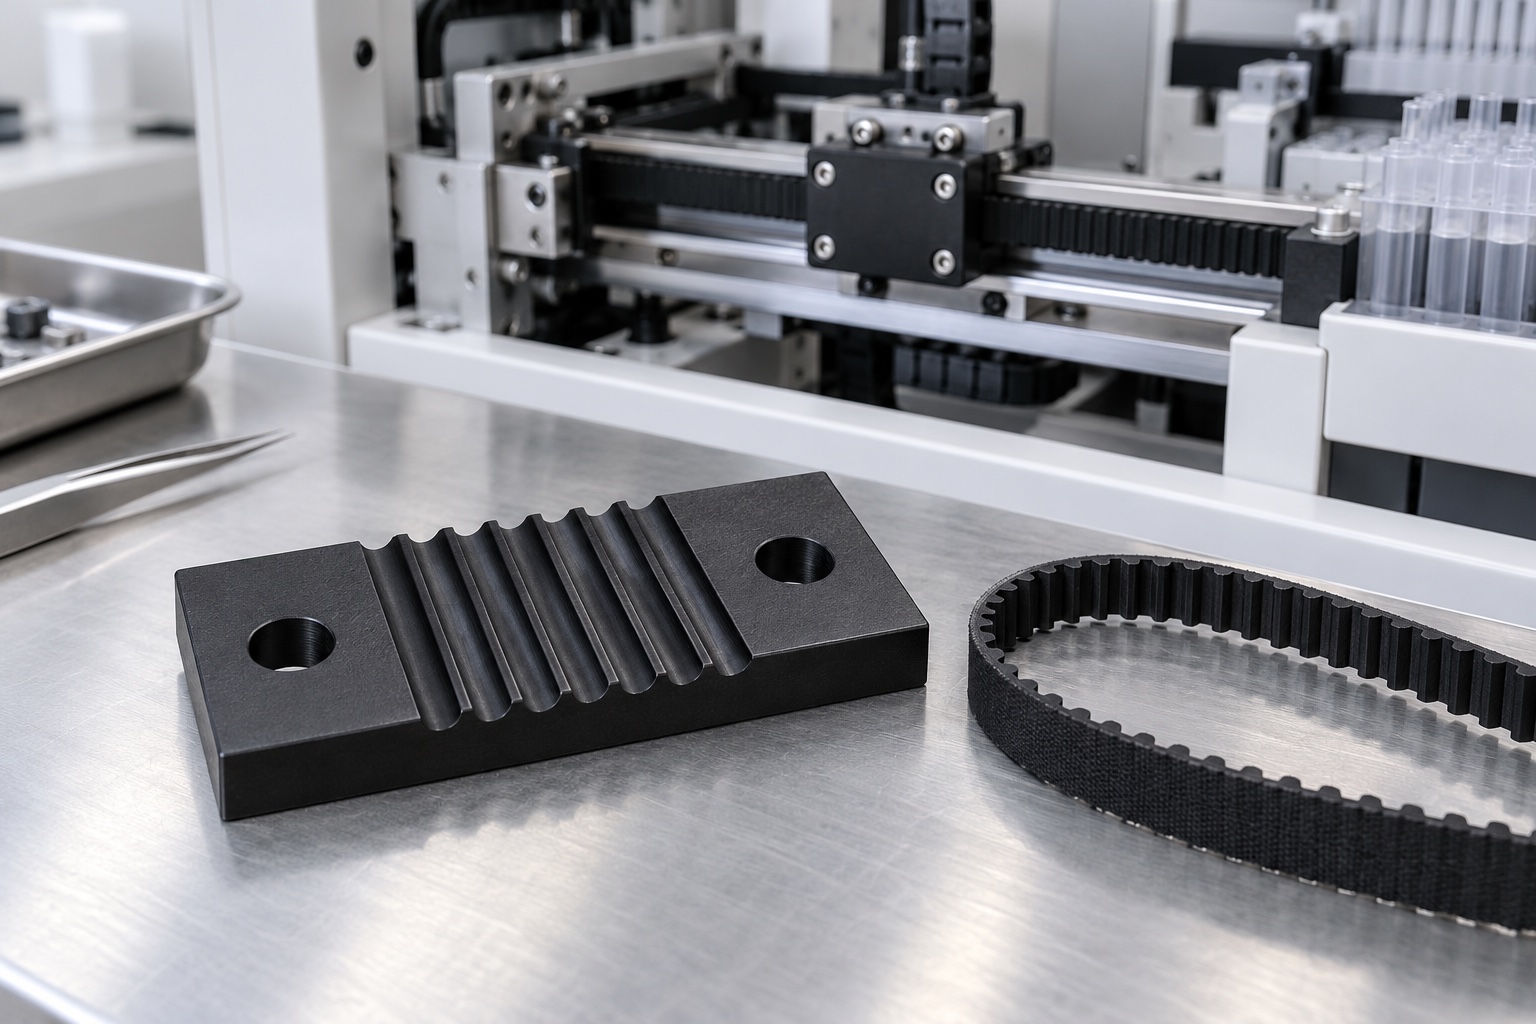
Schlittenbefestigung statt Riemenscheibe
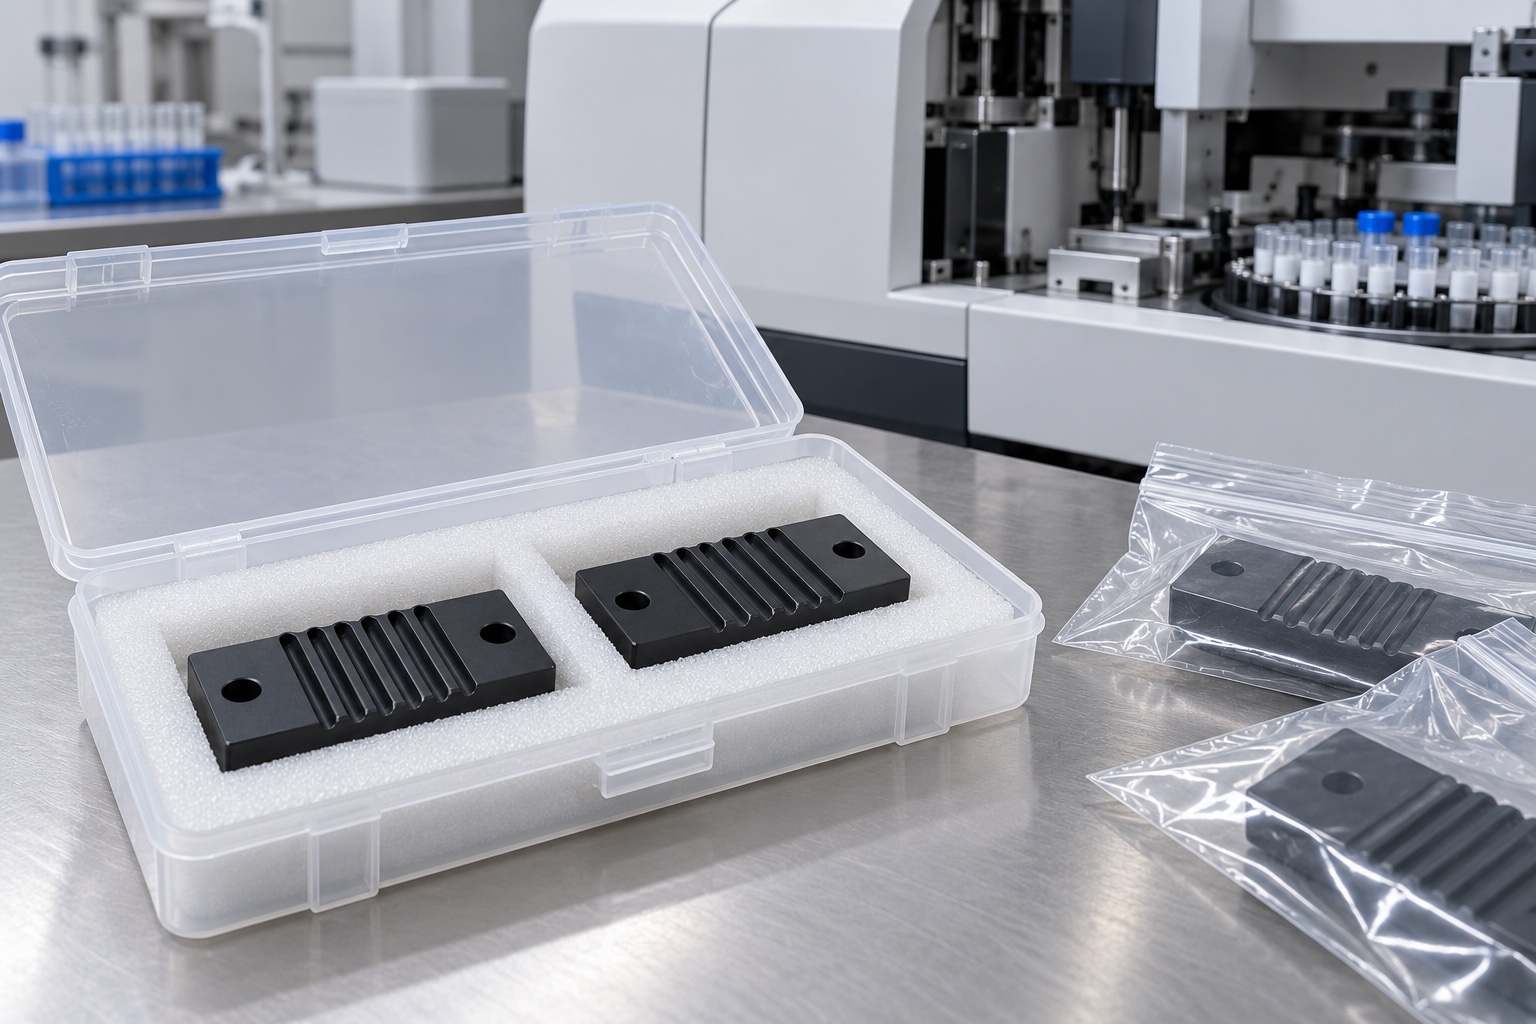
Eine kundenspezifische Zahnriemenklemme kann ein Riemensegment mit einem medizinischen Analysewagen verbinden. Sein gerillter Kontaktbereich und seine Montageflächen bilden eine mechanische Befestigung, keine rotierende Riemenscheibe oder einen vollständig validierten Antrieb. Die genehmigte Baugruppe muss angeben, ob die Klemme ein Bandende verankert oder ein anderes definiertes Segment befestigt. Dieser Artikel befasst sich mit der Bearbeitung und Prüfung von Bauteilen. Eine einheitliche Zähnezahl, ein Anzugsdrehmoment, eine Belastbarkeit oder eine Lebensdauer werden nicht vorgeschrieben. Abbildungen zeigen repräsentative Konzepte und keine gemessenen Teile oder einen getesteten Analysemechanismus.
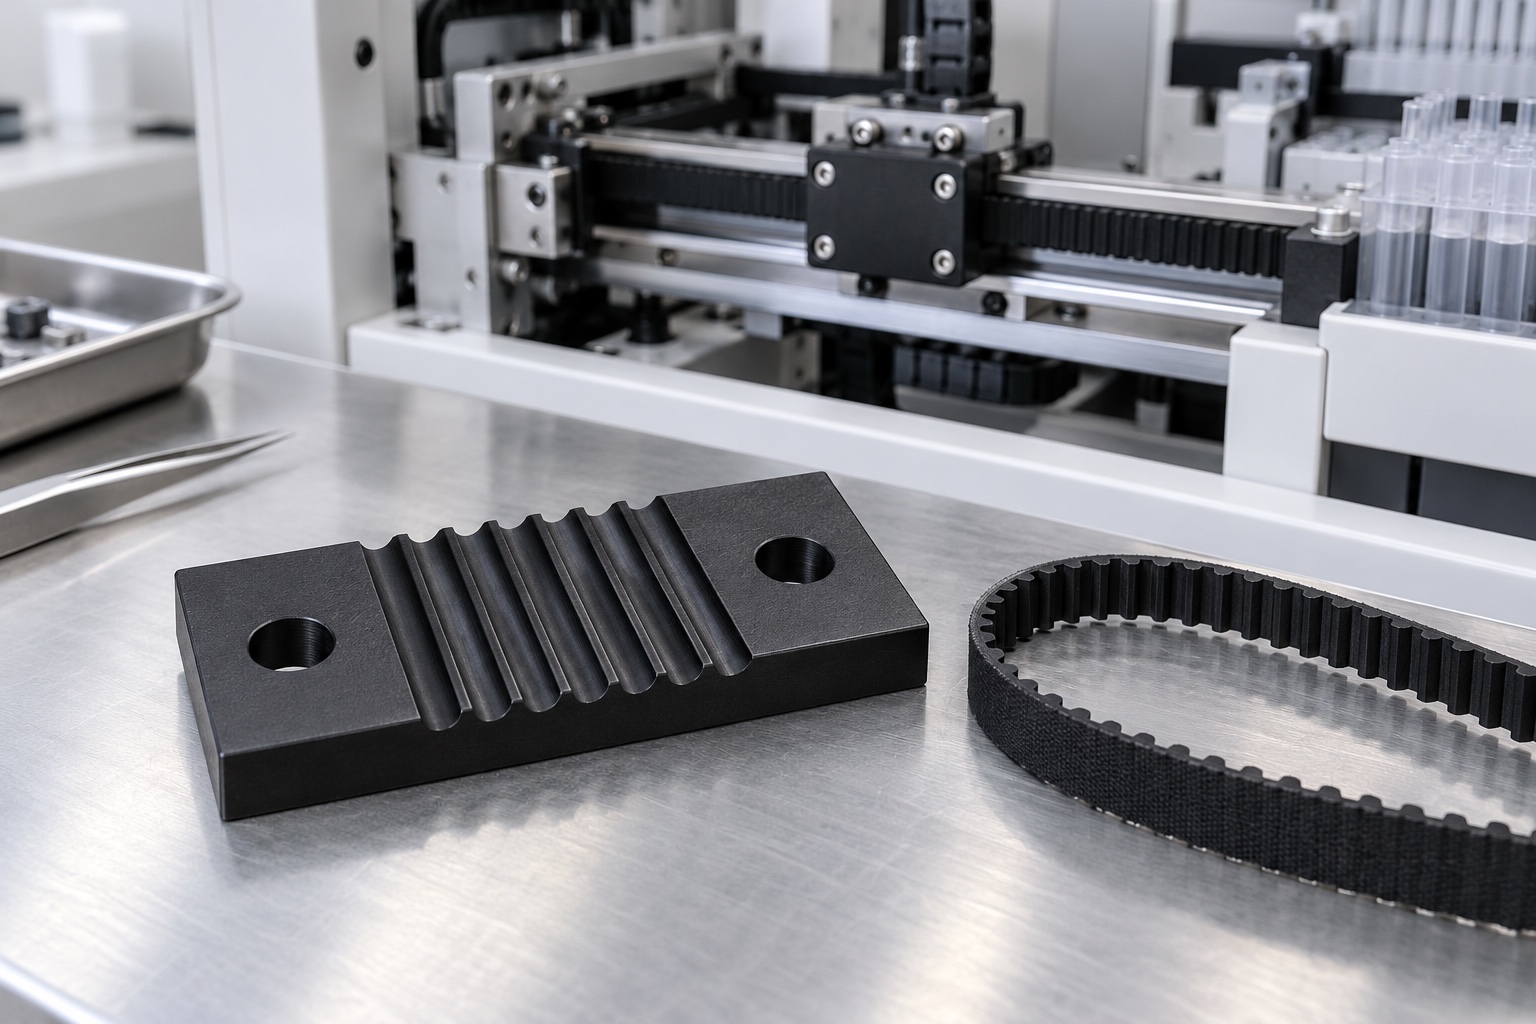
Riemenfamilie und Zahnprofil
Informieren Sie sich über den zugelassenen Riemenhersteller, die Produktfamilie, die Teilung, die Breite und die Zahngeometrie, bevor Sie die Klemmfläche entwerfen. Die Zahnriementheorie von Gates erklärt Teilung und geometrische Beziehungen. Dies ist ein nützlicher Hintergrund, aber keine Zeichnung für diese benutzerdefinierte Komponente. Die gleiche Nennteilung allein definiert nicht das gesamte Steckprofil. Kopieren Sie keine nicht verwandte Riemenscheibenform und schließen Sie die Zahngeometrie nicht aus einem nicht maßstabsgetreuen Foto ab. Lesen Sie die Informationen des tatsächlichen Herstellers und die verantwortlichen Konstruktionsdokumente, bevor Sie sich für den Schneidzugang entscheiden oder einen Ersatzriemen akzeptieren.
Eingriffslänge und Kontaktabsicht
Identifizieren Sie die vorgesehene Riemenkontaktlänge, die genehmigte Anzahl der Eingriffsmerkmale und die Beziehung zwischen der Klemme und ihrer Gegenfläche. Trennen Sie die beabsichtigte Komprimierung von Bereichen, die frei bleiben müssen. Hierbei handelt es sich um Anforderungen an das Baugruppendesign, nicht um Abmessungen, die der CNC-Lieferant anhand eines kurzen Riemenmusters erfinden sollte. Mehr Rillen bedeuten nicht automatisch eine bessere Retention. Jede Änderung des Eingriffs, der Riemenrichtung oder der Kontaktgeometrie muss überprüft werden. Ein illustriertes Muster stellt lediglich das Herstellungskonzept dar und darf nicht die freigegebenen Profil- und Montageanforderungen ersetzen.
Profil zur Montage zuordnen
Definieren Sie funktionale Basis- und Positionierungsreferenzen, die den genuteten Bereich mit den Montagelöchern und der Schlittenschnittstelle verbinden. Der Lochdurchmesser allein bestimmt nicht die Position oder Ausrichtung des Riemenkontakts. Überprüfen Sie den Sitz der Schrauben, den verfügbaren Werkzeugzugang und die Gegenplatte. Ein Lieferant sollte keine zusätzlichen Befestigungselemente, Kleber oder tieferen Aussparungen einführen, um einen Versuch informell zu verbessern. Klären Sie, ob Löcher Spielraum oder Position bieten, und beheben Sie inkonsistente Modelle und Zeichnungen, bevor die Produktion einen geeigneten, aber funktionsunabhängigen Bearbeitungsbezugspunkt wählt.
Polymersorte und Betriebsbedingungen
Wenn schwarzes POM ausgewählt wird, ermitteln Sie die genaue genehmigte Sorte, den Lagerzustand und die erforderlichen Nachweise. Farbe allein stellt keine Äquivalenz her. Das verantwortliche Konstruktionsprogramm sollte die beabsichtigten Kontakt-, Umgebungs- und Belastungsbedingungen getrennt von der Bearbeitung bewerten. Ein Materialdatenblatt ist kein fertiger Klemmhaltetest und es wird keine universelle Eignung für jedes medizinische Analysegerät vorausgesetzt. Bewahren Sie die Chargenidentität und prüfen Sie Ersatzprodukte vor der Verwendung. Die chemische Belastung, der Reinigungsumfang und etwaige Endprozesse sollten angegeben und nicht aus einer attraktiven schwarzen Komponentenabbildung abgeleitet werden.
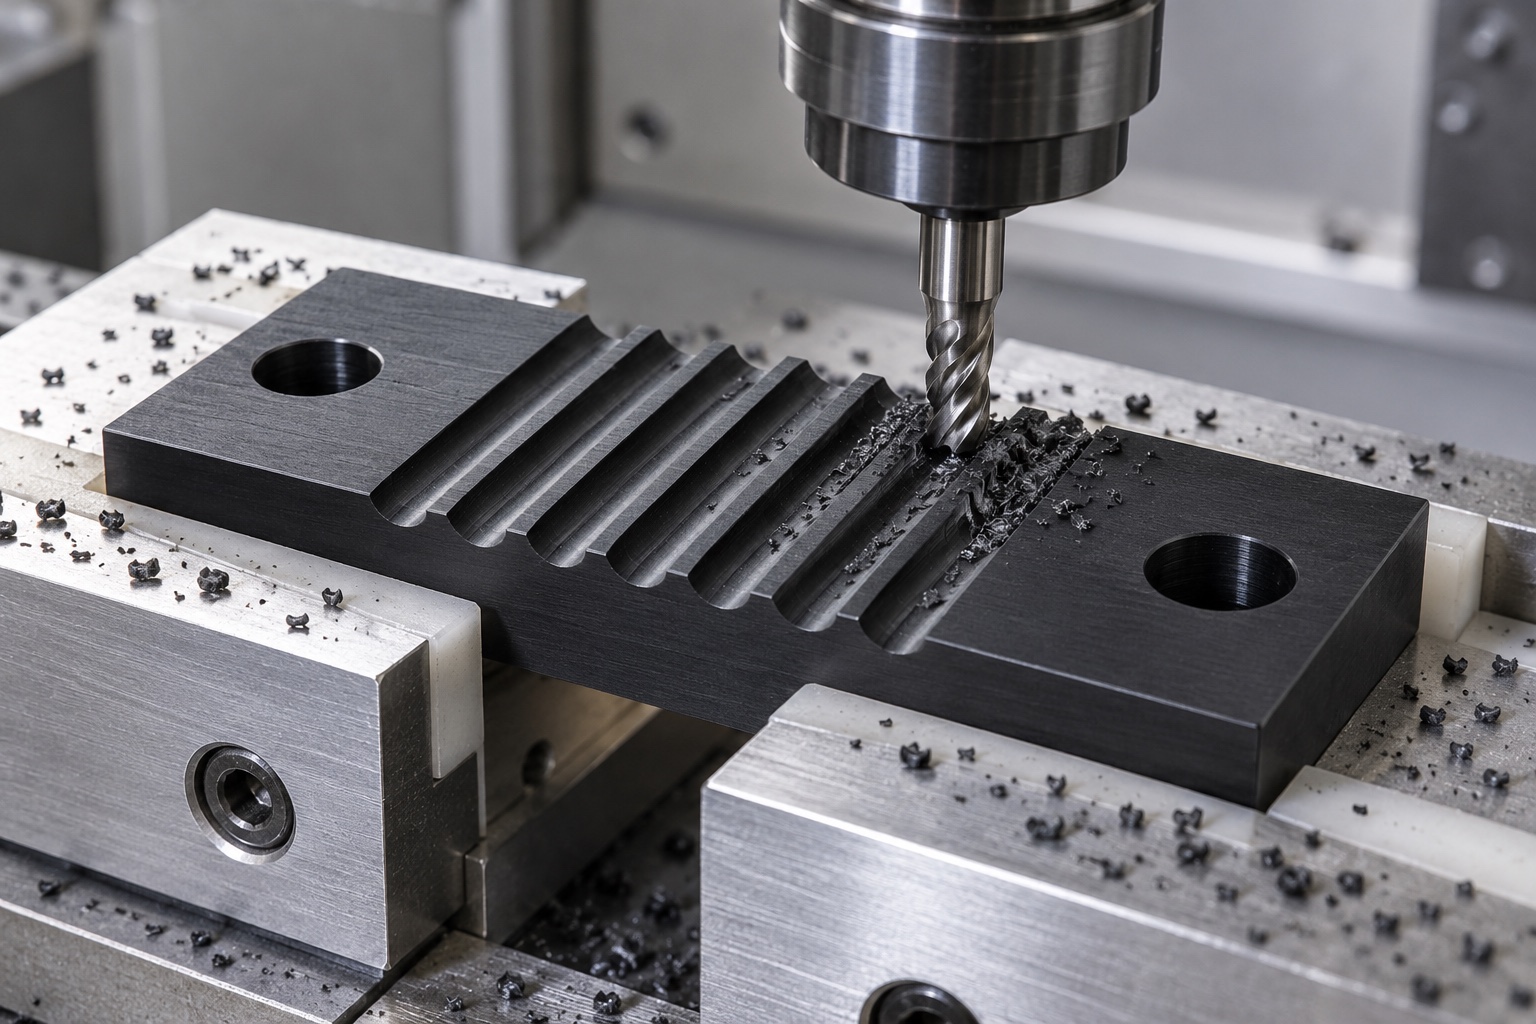
Profilfertigung ohne unerwünschte Verformung
Überprüfen Sie die Form des Fräsers, den Zugang und die Fähigkeit, das genehmigte Kontaktprofil zu reproduzieren. Stützen Sie die Basis breit ab und berücksichtigen Sie die sich ändernde Unterstützung, wenn Material entfernt wird. Übermäßiger Spanndruck kann zu einer scheinbar flach eingespannten Probe führen, die sich nach dem Lösen verändert. Halten Sie Späne von Kontakten fern und verwenden Sie eine Reihenfolge, die dem tatsächlichen Material und der Geometrie entspricht. In diesem Artikel gibt es keine allgemeingültige Schnittbedingung. Eine vorgeschlagene Profilvereinfachung bedarf einer Genehmigung, wenn sie die freigegebene Schnittstelle ändert, auch wenn darin ein lockerer Riemen zu sitzen scheint.
Funktionskontakte beim Entgraten erhalten
Untersuchen Sie Nuteingänge, Flanken, Übergänge, Lochausgänge und Außenkanten auf anhaftendes Material oder unerwünschte scharfe Merkmale. Durch die Kantenentfernung sollte der zugelassene Zahnkontaktbereich nicht gelöscht werden. Vermeiden Sie unkontrolliertes Schaben oder Polieren, damit ein Riemenmuster passt. Notieren Sie alle zulässigen Erleichterungen in den freigegebenen Dokumenten. Die Reinigung muss dem gekauften Umfang entsprechen und Herstellungsrückstände entfernen, ohne beschädigte Geometrie zu verschleiern. Eine sichtbar saubere Kontaktfläche ist kein Beweis für gemessene Partikelwerte, validierte Desinfektion, sterile Versorgung oder sicheren Betrieb des gesamten Antriebs des Analysewagens.
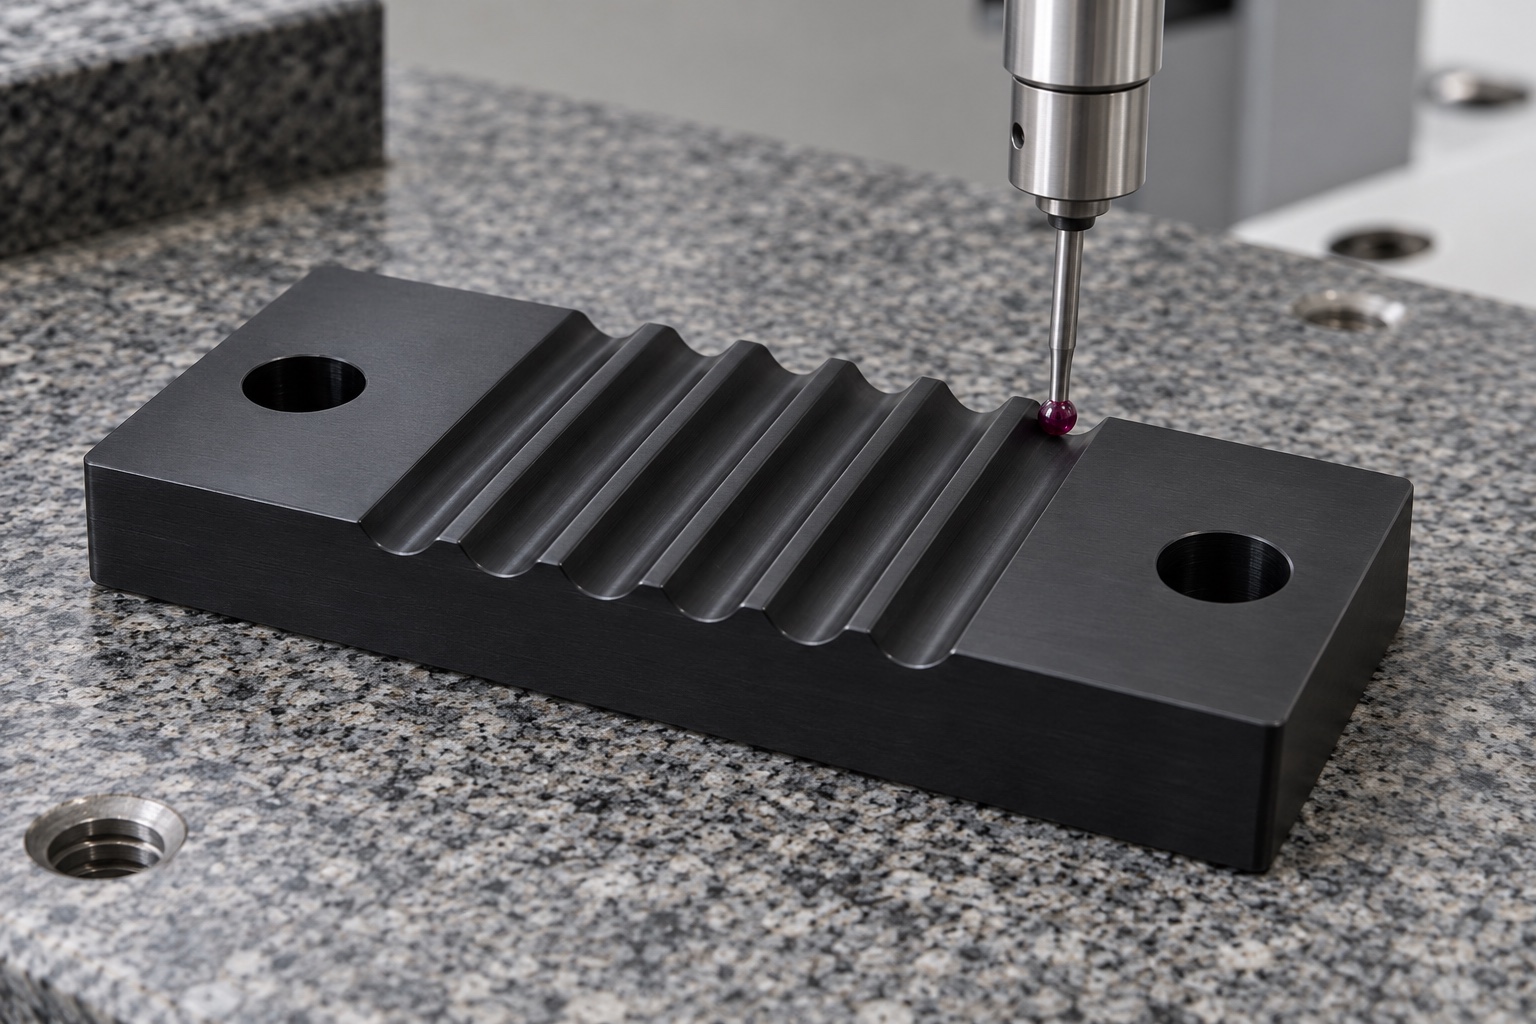
Maßprüfung und Auflagebedingungen
Ordnen Sie das genehmigte Profil, die Neigungsverhältnisse, die Tiefe, den Basiskontakt und die Lochpositionen vor der Herstellung geeigneten Methoden zu. Überprüfen Sie den Zugang zu engen Merkmalen und prüfen Sie, ob eine optische oder eine Kontaktmethode geeignet ist. Erfassen Sie Messkraft, Unterstützung und ggf. erforderliche Konditionierung für das ausgewählte Polymer. Die Außenabmessungen allein können die gesteuerte Bandschnittstelle nicht verifizieren. Eine erfolgreiche Probenanpassung sollte nicht stillschweigend unzugängliche Messungen ersetzen. Eine unbelastete Bauteilabnahme und ein eingebauter Klemmenzustand können unterschiedliche Zwecke haben. Definieren Sie daher deren Umfang im Prüfplan separat.
Befestigungsmontage als Baugruppenanforderung
Das Gerätedesign sollte zugelassene Hardware, Gegenplatte, Installationsverfahren und alle relevanten Anzugsanforderungen festlegen. Der CNC-Lieferant sollte keinen allgemeinen Drehmomentwert veröffentlichen oder davon ausgehen, dass festere Schrauben jede Klemmung verbessern. Übermäßige oder ungleichmäßige Komprimierung kann das installierte Verhältnis verändern, der tatsächlich akzeptable Zustand muss jedoch vom verantwortlichen Design herrühren. Behalten Sie die Unterscheidung zwischen Komponentengeometrie und Baugruppenaufbau bei. Ein modifizierter Scheibenstapel, ein Ersatzband oder zusätzlicher Klebstoff sollten überprüft und dokumentiert werden und dürfen nicht zu einer nicht aufgezeichneten Reaktion auf eine erfolglose Demonstration werden.
Rückhalte- und Bewegungsprüfung trennen
Bei einer vereinbarten Montagedemonstration können der Sitz und der sichtbare Eingriff mit identifizierten Riemen-, Klemmen- und Schlittenrevisionen überprüft werden. Der Auszugswiderstand, die zyklische Haltbarkeit, das Riemenschädigungsverhalten, die Positionierungsgenauigkeit oder die Gerätesicherheit werden nicht unabhängig ermittelt. Diese erfordern gesondert definierte Belastungen, Bedingungen und Bewertungsverfahren. Schließen Sie die Arbeitskapazität nicht aus einem statischen Handzug ab und übertragen Sie die Bewertung einer anderen Riemenfamilie nicht auf die benutzerdefinierte Schnittstelle. Halten Sie Testkomponenten rückverfolgbar und integrieren Sie genehmigte Änderungen in freigegebene Anforderungen, anstatt eine undokumentierte handjustierte Klemme als Produktionsvorlage aufzubewahren.
Profil und Bauteilidentität schützen
Trennen Sie die fertigen Klemmen, damit benachbarte Kanten und lose Teile nicht am gerillten Bereich reiben können. Stützen Sie die Basis, ohne das Teil unter dem Verpackungsdruck zu verbiegen. Schutzmaterialien sollten dem vereinbarten Reinigungsumfang entsprechen; Gewöhnliche Transportbeutel sind keine Sterilbarrieren. Bewahren Sie Material-, Chargen-, Profil- und Revisionsidentifikation mit der Sendung auf. Alle Musterbänder sollten separat gekennzeichnet und geschützt werden und dürfen nicht mit dem akzeptierten Komponentenbestand vermischt werden. Das Empfangspersonal benötigt genügend Informationen, um ähnlich aussehende Klammern zu unterscheiden, die für unterschiedliche Zahnfamilien, Breiten, Montageanordnungen oder Endkontrollbedingungen hergestellt wurden.
Riemenspezifische Anfragebasis
Eine vollständige Anfrage umfasst eine kontrollierte Geometrie, genaue Banddokumente, Montage- und Passplatteninformationen, Materialqualität, Endzustand und Inspektionsergebnisse. Identifizieren Sie optionale Demonstrationen und halten Sie die Aufbewahrungs- oder Volllaufwerksqualifikation getrennt, sofern nicht ausdrücklich darin enthalten. Überprüfen Sie geänderte Bandprofile, Breiten, Kontakte, Hardware, Reinigungs- oder Servicebedingungen, bevor Sie sich auf frühere Beobachtungen verlassen. Behalten Sie autorisierte Revisionen bei, anstatt ein abgenutztes Muster zu reproduzieren. Dadurch erhält der CNC-Lieferant einen definierten Komponentenumfang, ohne von ihm verlangen zu müssen, eine Analyse-Antriebsbewertung zu erfinden oder zu behaupten, dass sichtbares Engagement die validierte Leistung medizinischer Geräte beweist.
Technischer Herstellerhinweis: gates.com.
FAQ
Reicht eine gleiche Teilung aus, um die Riemenkompatibilität sicherzustellen?
Nein. Das tatsächliche Zahnprofil, die Breite, die Kontaktgeometrie und die eingebaute Anordnung müssen ebenfalls definiert werden. Verwenden Sie genehmigte Riemen- und Komponentendokumente, anstatt eine gemeinsame Nennteilung oder ein ähnliches Foto als vollständigen Beweis zu betrachten.
Bedeutet das Hinzufügen von Rillen eine höhere Retention?
Nein. Engagement und Belastung sind Design- und Bewertungsfragen. Die freigegebene Geometrie definiert den beabsichtigten Kontakt, während für die Retention eigene spezifizierte Montagebedingungen und Nachweise erforderlich sind. Die Anzahl der Rillen allein ist kein Hinweis auf die Arbeitslast.
Kann schwarzes POM durch einen anderen schwarzen Kunststoff ersetzt werden?
Nur nach Genehmigung gemäß den kontrollierten Anforderungen. Das Aussehen gibt keinen Aufschluss über die Qualität, Eigenschaften oder Eignung einer fertigen Klemme, und die Materialdokumentation ersetzt nicht die Bewertung der Haltbarkeit oder Haltbarkeit.
Kann eine Bandprobe die Profilprüfung ersetzen?
Nur im Rahmen einer ausdrücklich genehmigten Abnahmeart und -umfang. Eine Musterpassung überprüft nicht automatisch die Nutgeometrie, die Referenzbeziehungen, die Materialidentität oder den unbelasteten Komponentenzustand, und die Riemenrevision muss identifizierbar bleiben.
Gibt der Artikel ein Anzugsdrehmoment an?
Nein. Hardware, passende Komponenten und Installationsanforderungen gehören zur tatsächlich genehmigten Baugruppe. Ein universeller Drehmomentwert würde nicht den korrekten Klemmzustand ermitteln oder jede Riemen- und Polymerkombination validieren.
Welche Änderungen müssen überprüft werden, bevor die Produktion wiederholt wird?
Überprüfen Sie Riemenfamilie, Breite, Zahngeometrie, Eingriff, Montage, Hardware, Polymer und Endbearbeitung. Behalten Sie autorisierte Revisionen bei, anstatt Beobachtungen von einem anderen Wagen zu übertragen oder eine undokumentierte, handjustierte Probe als Master zu behandeln.
tanghangyun@oemach.com