
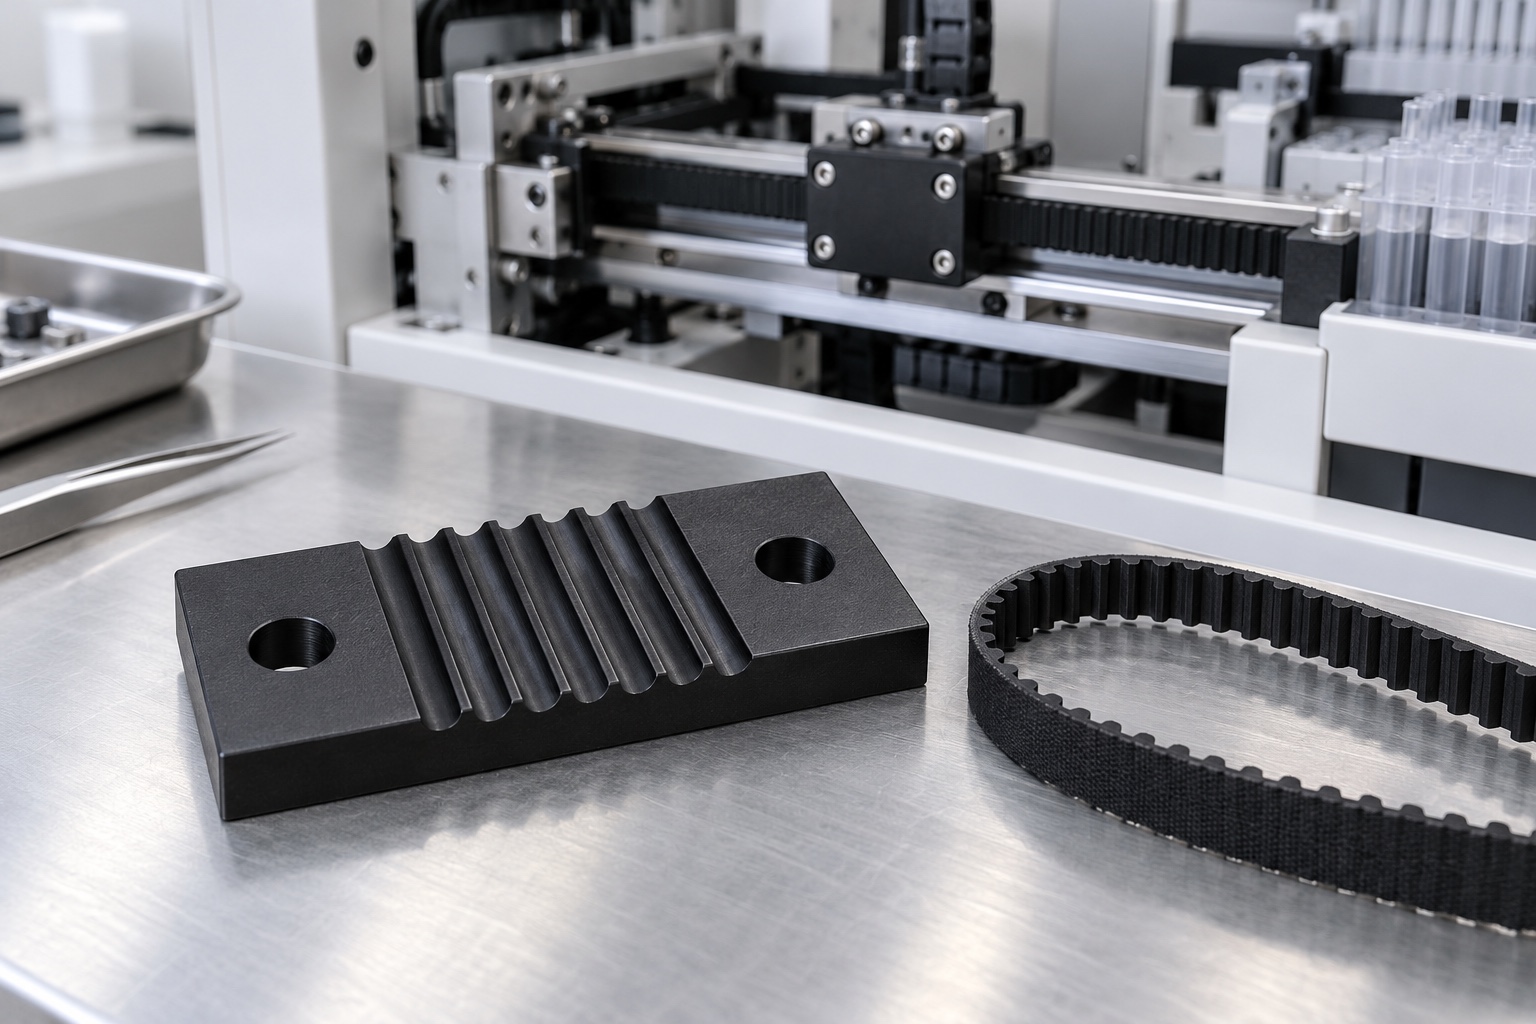
Fijación al carro, no una polea
Una abrazadera de correa dentada puede fijar un tramo de correa al carro de un analizador médico. Sus ranuras y superficies de montaje forman una unión mecánica, no una polea ni un accionamiento validado. La documentación aprobada debe definir el tramo y la configuración de fijación. Este artículo aborda mecanizado e inspección; no prescribe número universal de dientes, par de apriete, carga admisible ni vida útil. Las imágenes muestran conceptos representativos, no componentes medidos o mecanismos ensayados.
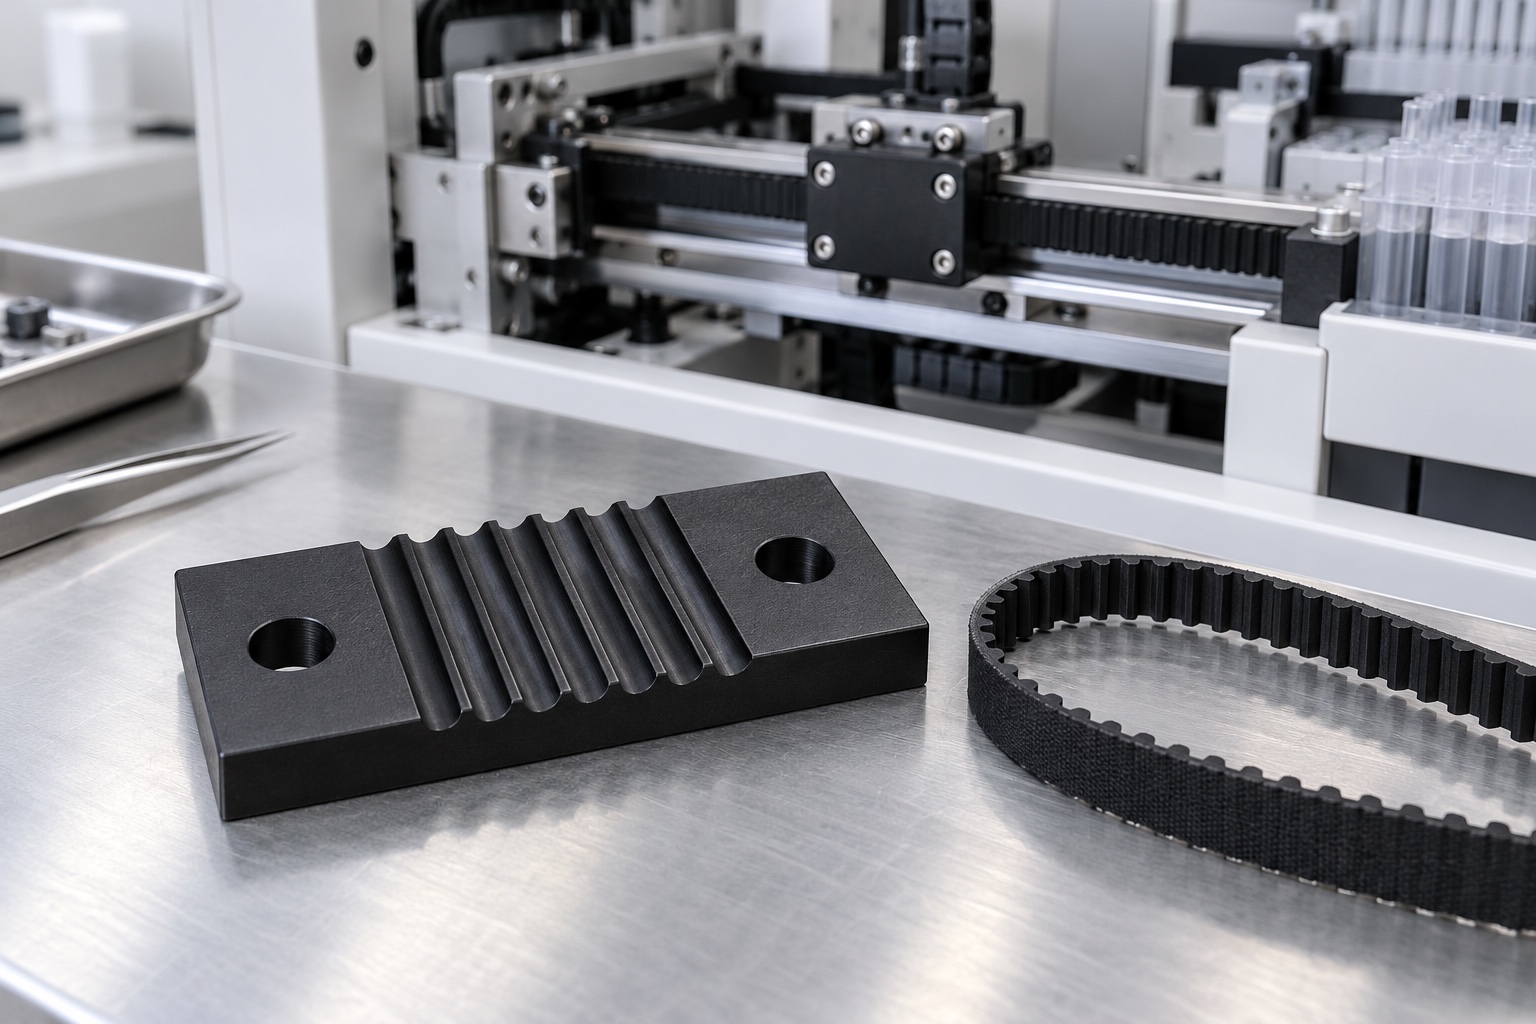
Familia y perfil exactos de la correa
Obtenga información sobre el fabricante aprobado, la familia de productos, el paso, el ancho y la geometría de los dientes de la correa antes de diseñar la superficie de sujeción. La teoría de las correas dentadas de Gates explica el paso y las relaciones geométricas; aunque es un antecedente útil, no constituye un plano para este componente personalizado. Un mismo paso nominal no define, por sí solo, todo el perfil de acoplamiento. No copie la forma de una polea que no corresponda, ni deduzca la geometría de los dientes a partir de una fotografía que no esté a escala. Consulte la información del fabricante y los documentos de diseño pertinentes antes de determinar el acceso para la herramienta de corte o de aceptar una correa sustituta.
Longitud de engrane y contactos
Determine la longitud de contacto prevista para la correa, el número aprobado de elementos engranados y la relación entre la pieza de sujeción y su superficie de acoplamiento. Distinga las zonas destinadas a la compresión de aquellas que deben permanecer libres. Estos son requisitos de diseño del conjunto, no dimensiones que el proveedor de mecanizado CNC deba deducir a partir de una muestra de correa. Un mayor número de ranuras no garantiza, por sí solo, una mayor retención. Cualquier modificación en el engrane, la dirección de la correa o la geometría de contacto requiere una revisión. El esquema ilustrado solo muestra el concepto de fabricación y no debe sustituir al perfil definido ni a los requisitos de instalación.
Ranuras respecto al montaje
Defina la base funcional y las referencias de posicionamiento que vinculan la zona ranurada con los orificios de montaje y la interfaz del carro. El diámetro de los orificios, por sí solo, no determina la posición ni la orientación del contacto de la correa. Analice el asiento de los tornillos, el acceso para las herramientas y la placa de acoplamiento de forma conjunta. El proveedor no debe añadir elementos de fijación, adhesivos ni cavidades más profundas para realizar mejoras informales durante las pruebas. Especifique si los orificios sirven para proporcionar holgura o para el posicionamiento; asimismo, resuelva cualquier inconsistencia entre los modelos y los planos antes de que, en la fase de producción, se elija una referencia de mecanizado que resulte cómoda pero que no sea funcionalmente adecuada.
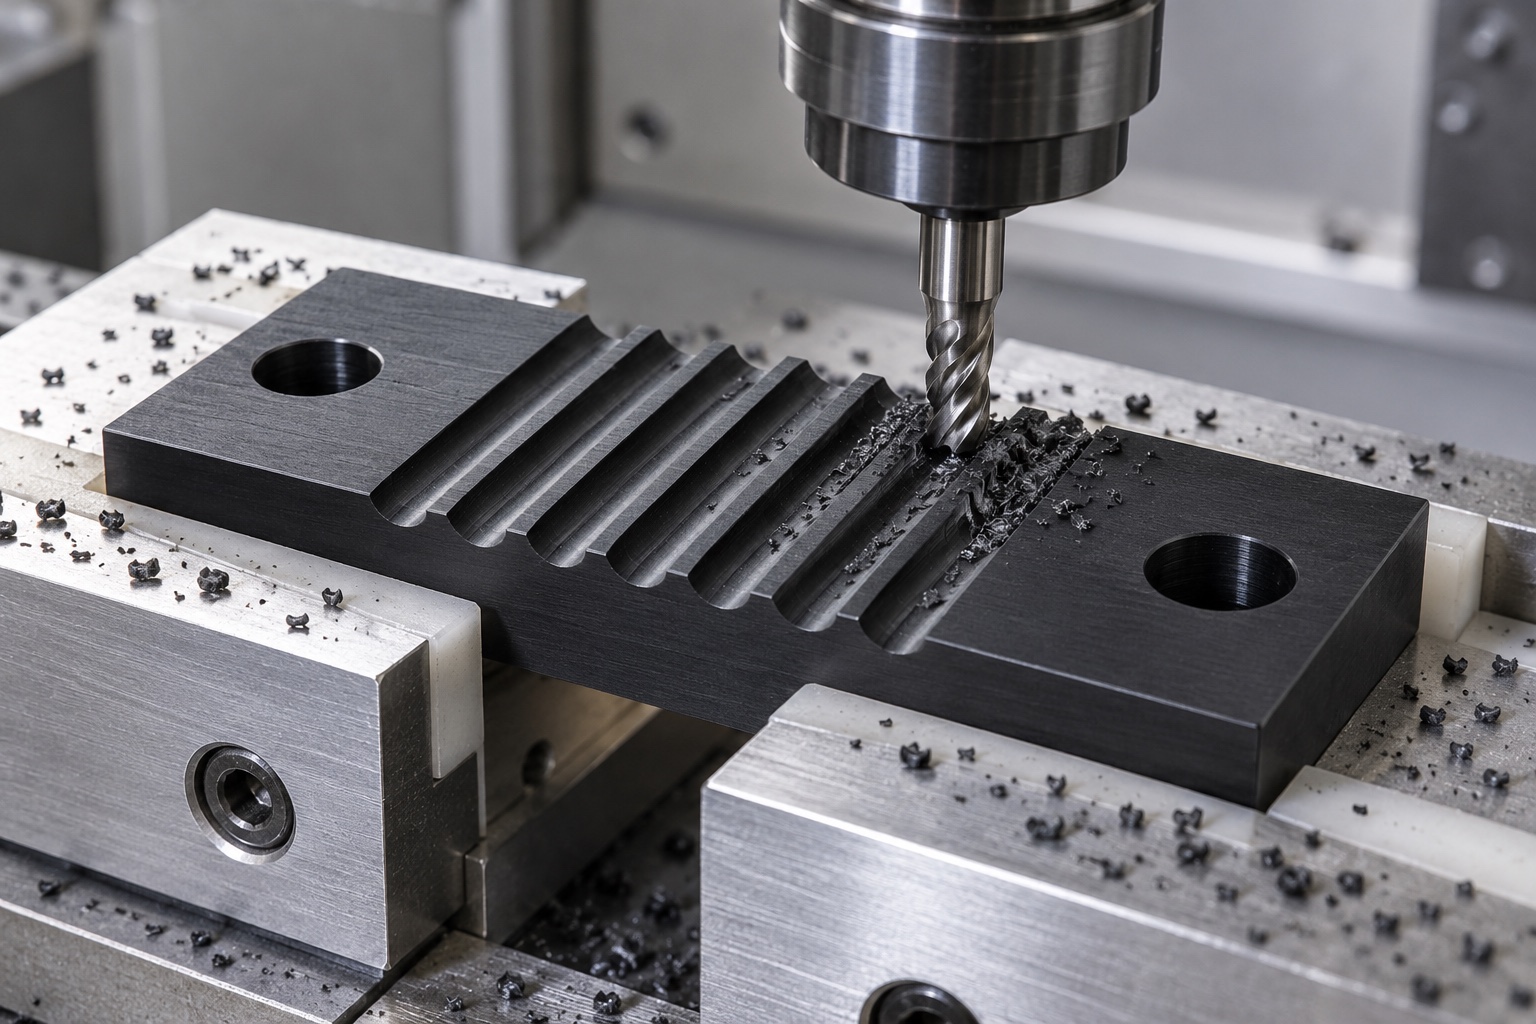
Grado del polímero y condiciones de servicio
Si se selecciona POM (polioximetileno) de color negro, es necesario identificar el grado exacto aprobado, el estado del material de partida y la evidencia requerida. El color, por sí solo, no garantiza la equivalencia. El equipo de diseño responsable debe evaluar las condiciones de contacto previstas, el entorno y las cargas, independientemente del proceso de mecanizado. Una ficha técnica del material no equivale a una prueba de retención de la correa; por tanto, no debe asumirse una idoneidad universal para cualquier analizador médico. Es fundamental mantener la trazabilidad del lote y revisar cualquier sustitución antes de su uso. La exposición a agentes químicos, el alcance de los procesos de limpieza y cualquier etapa final de procesamiento deben estar claramente especificados, en lugar de deducirse simplemente a partir de la apariencia de un componente negro.
Fabricación sin deformación no deseada
Analizar la geometría de la herramienta de corte, el acceso a la pieza y la capacidad de reproducir el perfil de contacto aprobado. Asegurar un soporte amplio para la base, teniendo en cuenta que las condiciones de apoyo pueden variar a medida que se retira material. Una presión excesiva durante la sujeción puede dar lugar a una muestra que parezca plana mientras está fijada, pero que se deforme una vez liberada. Evitar la acumulación de virutas en las zonas de contacto y emplear una secuencia de mecanizado adecuada al material y a la geometría específica. No existen condiciones de corte universales aplicables a todos los casos. Cualquier simplificación propuesta en el perfil requiere autorización si altera la interfaz definida, incluso si una correa parece encajar correctamente en ella.
Bordes que preserven el contacto
Inspeccionar las entradas de las ranuras, los flancos, las transiciones, las salidas de los orificios y los bordes exteriores para detectar restos de material o aristas afiladas no deseadas. El acabado de los bordes no debe eliminar la zona de contacto aprobada. Evitar el raspado o pulido incontrolado para lograr que una muestra de correa encaje; cualquier modificación permitida debe quedar registrada en la documentación oficial. La limpieza debe realizarse conforme a las especificaciones establecidas, eliminando los residuos de fabricación sin ocultar posibles daños en la geometría. Una superficie de contacto visualmente limpia no garantiza niveles controlados de partículas, una desinfección validada, la esterilidad del componente ni el funcionamiento seguro del mecanismo de accionamiento del analizador.
Inspección dimensional y apoyos
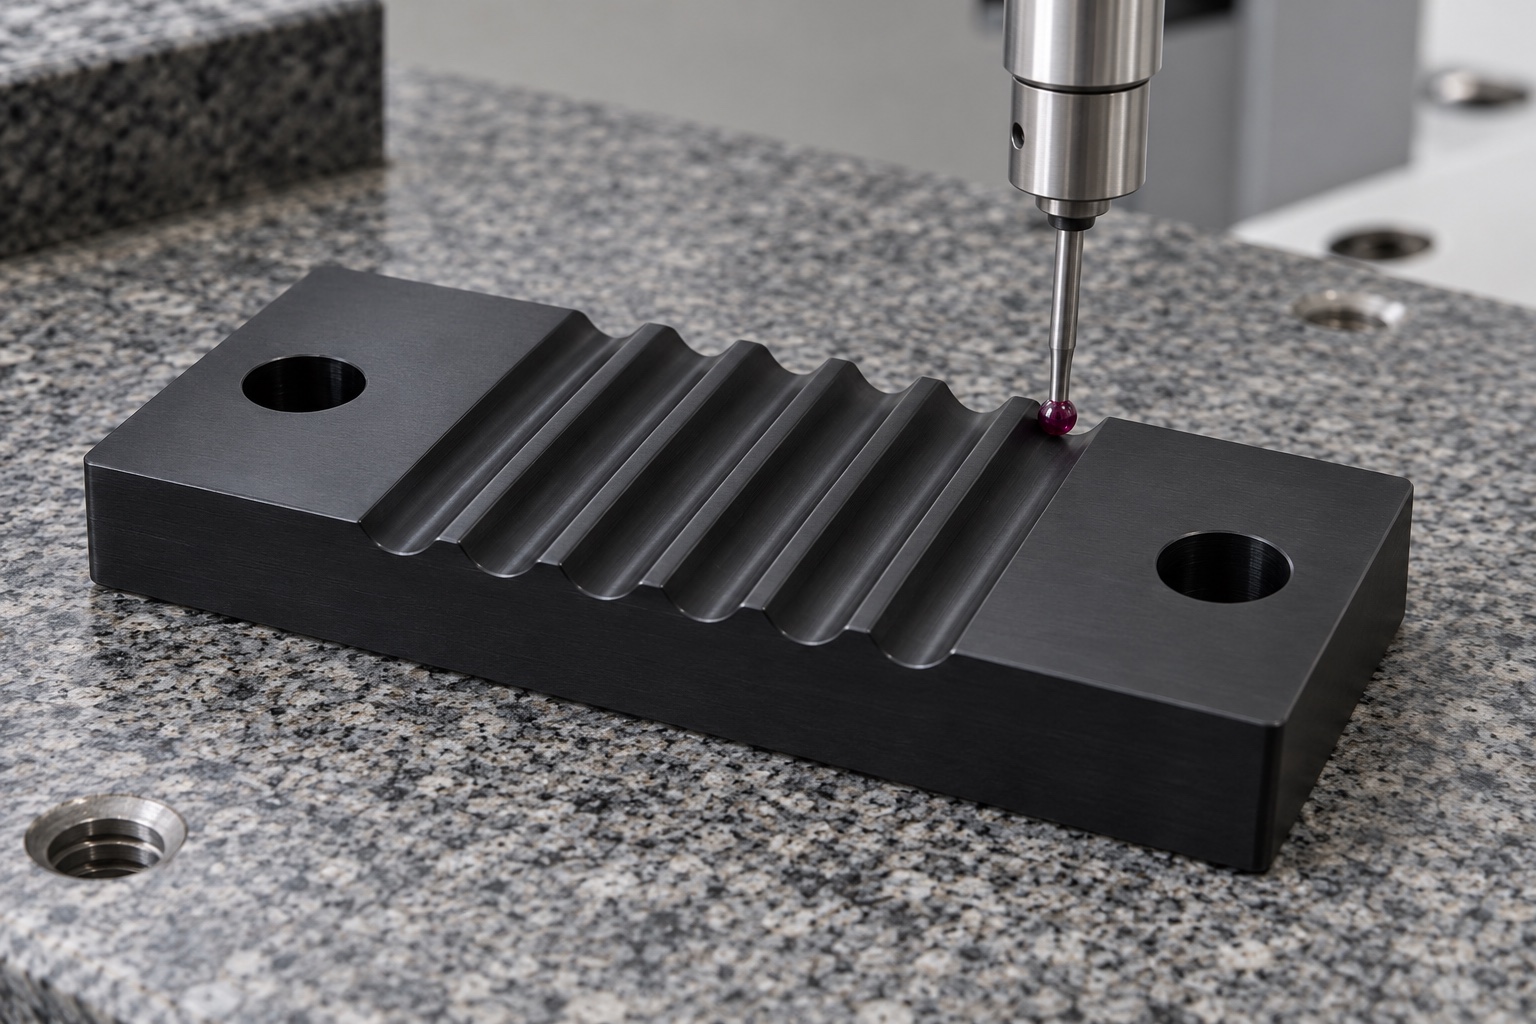
Antes de iniciar la fabricación, definir los métodos adecuados para verificar el perfil aprobado, las relaciones de paso, la profundidad, el contacto en la base y la posición de los orificios. Evaluar el acceso a las zonas estrechas y determinar si es más apropiado utilizar un método de medición óptico o por contacto. Registrar la fuerza de medición aplicada, las condiciones de soporte y cualquier tratamiento previo necesario para el polímero seleccionado. Las dimensiones exteriores, por sí solas, no son suficientes para verificar la interfaz controlada de la correa. Una prueba de montaje exitosa no debe sustituir, de forma implícita, las mediciones que no se pueden realizar directamente. La aceptación de un componente sin carga y la condición de una abrazadera ya instalada pueden tener propósitos distintos; por lo tanto, defina sus alcances por separado en el plan de inspección.
Instalación de los elementos de fijación
El diseño del equipo debe especificar los elementos de fijación aprobados, la placa de acoplamiento, el procedimiento de instalación y cualquier requisito pertinente relativo al apriete. El proveedor del sistema CNC no debe publicar un valor de par (torque) genérico ni asumir que un mayor apriete de los tornillos mejora siempre la sujeción. Una compresión excesiva o desigual puede alterar la configuración del montaje; por ello, la condición aceptable debe estar definida por el responsable del diseño. Mantenga clara la distinción entre la geometría de los componentes y la configuración del montaje. Cualquier modificación —como el ajuste en el apilado de arandelas, el uso de una correa alternativa o la aplicación de adhesivo adicional— debe ser revisada y documentada, en lugar de tratarse como una solución improvisada y sin registro tras una demostración fallida.
Retención y movimiento por separado
Una demostración de montaje acordada puede evaluar el correcto asentamiento y el acoplamiento visible de los elementos (correas, abrazaderas y carros) según las revisiones especificadas. Sin embargo, esto no determina por sí solo la resistencia a la extracción, la durabilidad ante ciclos de carga, el comportamiento frente a daños en la correa, la precisión de posicionamiento o la seguridad del equipo. Estos aspectos requieren cargas, condiciones y procedimientos de evaluación definidos de forma independiente. No deduzca la capacidad operativa a partir de una prueba manual estática, ni aplique a una interfaz personalizada los valores nominales correspondientes a otro tipo de correa. Asegúrese de que los componentes utilizados en las pruebas sean trazables e incorpore los cambios autorizados en los requisitos oficiales, en lugar de mantener una abrazadera ajustada manualmente —y sin documentación— como referencia para la producción.
Protección e identidad del componente
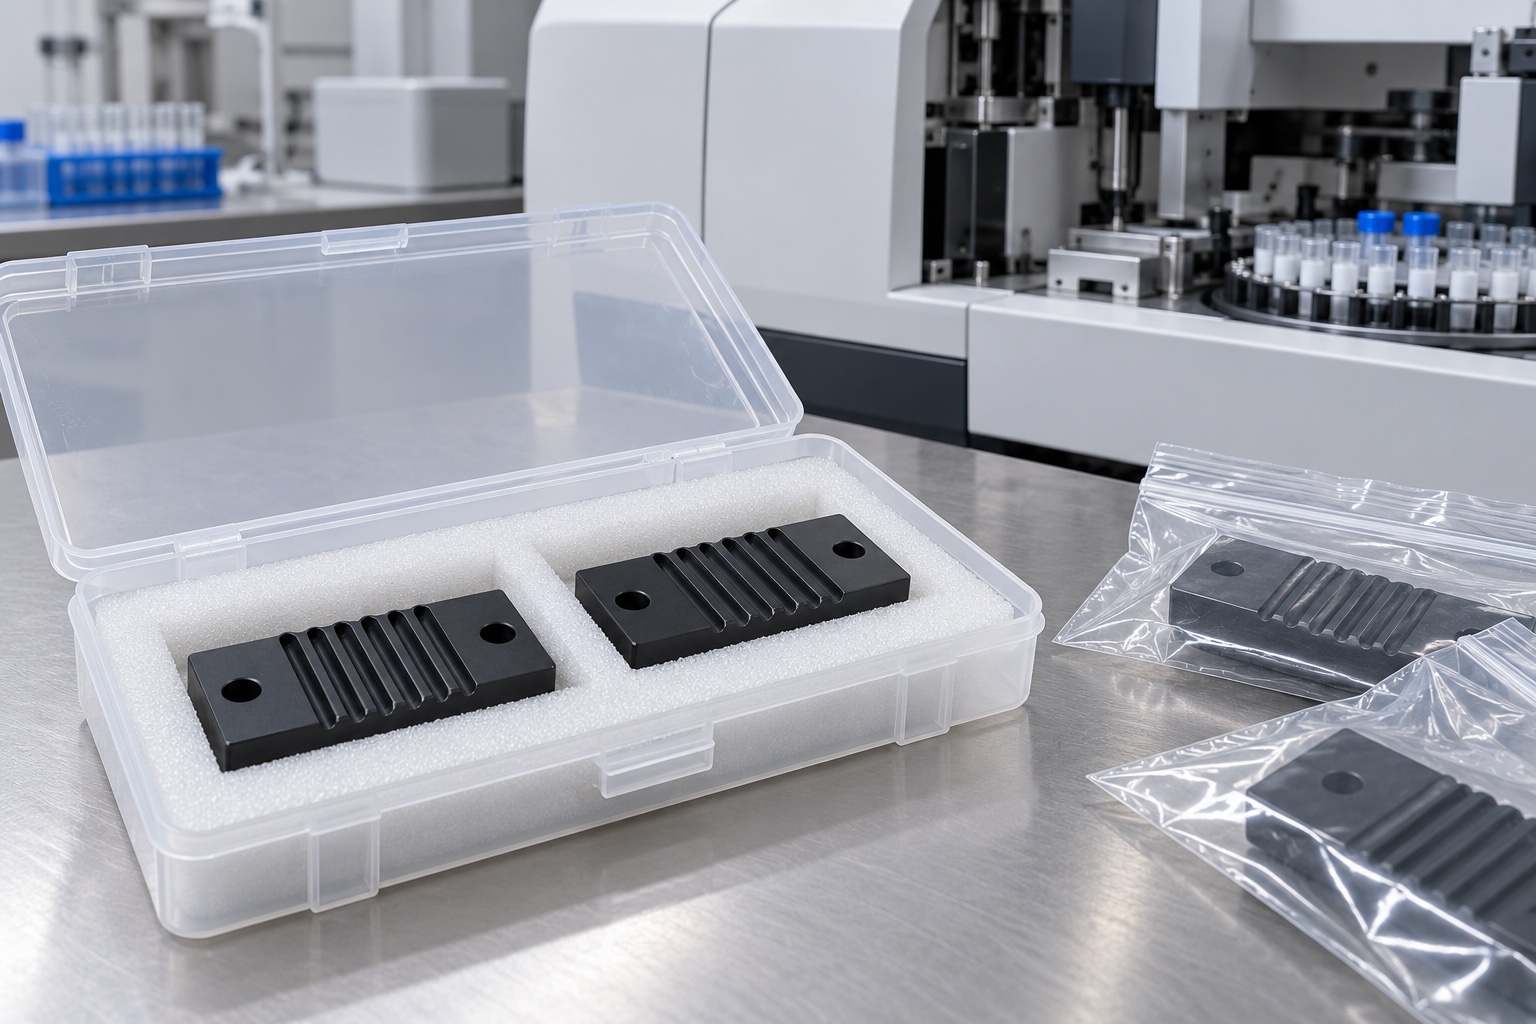
Separe las abrazaderas terminadas de modo que los bordes adyacentes y los elementos de fijación sueltos no rocen la zona ranurada. Apoye la base de forma que la pieza no se doble bajo la presión del embalaje. Los materiales de protección deben ser coherentes con el nivel de limpieza acordado; las bolsas de transporte convencionales no constituyen barreras estériles. Conserve la información sobre el material, el lote, el perfil y la revisión junto con el envío. Las correas utilizadas como muestras deben identificarse y protegerse por separado; no deben mezclarse con el inventario de componentes aceptados. El personal de recepción debe disponer de información suficiente para distinguir entre abrazaderas de aspecto similar, pero diseñadas para diferentes tipos de dentado, anchos, configuraciones de montaje o requisitos de inspección final.
Consulta específica para cada correa
Una consulta completa incluye geometría controlada, correa exacta, placa de apoyo, montaje, polímero, estado final e inspección. Identifique las demostraciones opcionales y separe la cualificación de retención o del accionamiento. Revise cambios de perfil, ancho, contacto, tornillería y condiciones de servicio antes de reutilizar observaciones. Conserve revisiones autorizadas en lugar de copiar muestras desgastadas. El proveedor recibe así un alcance definido, sin inventar una carga nominal ni confundir un engrane visible con rendimiento validado del equipo médico.
Referencia técnica del fabricante: gates.com.
FAQ
¿Es suficiente que el paso (pitch) sea igual para determinar la compatibilidad de una correa?
No. También es necesario definir el perfil real del diente, el ancho, la geometría de contacto y la configuración de montaje. Utilice la documentación oficial de la correa y sus componentes; no considere un paso nominal común o una fotografía similar como prueba suficiente.
¿Añadir ranuras garantiza una mayor retención?
No. El acoplamiento y la carga son aspectos que dependen del diseño y la evaluación. La geometría definida determina el contacto previsto, mientras que la retención requiere sus propias condiciones de montaje y pruebas específicas. El número de ranuras, por sí solo, no constituye un indicador de la capacidad de carga operativa.
¿Se puede sustituir el POM negro por otro tipo de plástico negro?
Solo tras obtener la debida autorización conforme a los requisitos controlados. La apariencia no determina la calidad, las propiedades ni la idoneidad de una abrazadera terminada; asimismo, la documentación del material no sustituye a la evaluación de la retención o la durabilidad.
¿Puede una muestra de la correa sustituir a la inspección del perfil?
Solo dentro de un método de aceptación y un alcance explícitamente aprobados. La comprobación mediante una muestra no verifica automáticamente la geometría de las ranuras, las relaciones de referencia, la identidad del material ni el estado del componente sin carga; además, la revisión de la correa utilizada en la muestra debe ser identificable.
¿El documento especifica un par de apriete?
No. Los elementos de fijación, los componentes de acoplamiento y los requisitos de instalación forman parte del conjunto aprobado específico. Un valor de par universal no garantizaría las condiciones de sujeción correctas ni validaría todas las combinaciones posibles de correa y polímero.
¿Qué cambios deben revisarse antes de reanudar la producción?
Revise la familia de la correa, su anchura, la geometría de los dientes, el engranaje, el montaje, los elementos de fijación, el polímero y el procesamiento final. Utilice siempre las revisiones autorizadas; no traslade observaciones de otro carro ni tome como referencia una muestra ajustada manualmente y sin documentar.
tanghangyun@oemach.com