
Warum der Adapter eine eigene Spezifikation braucht
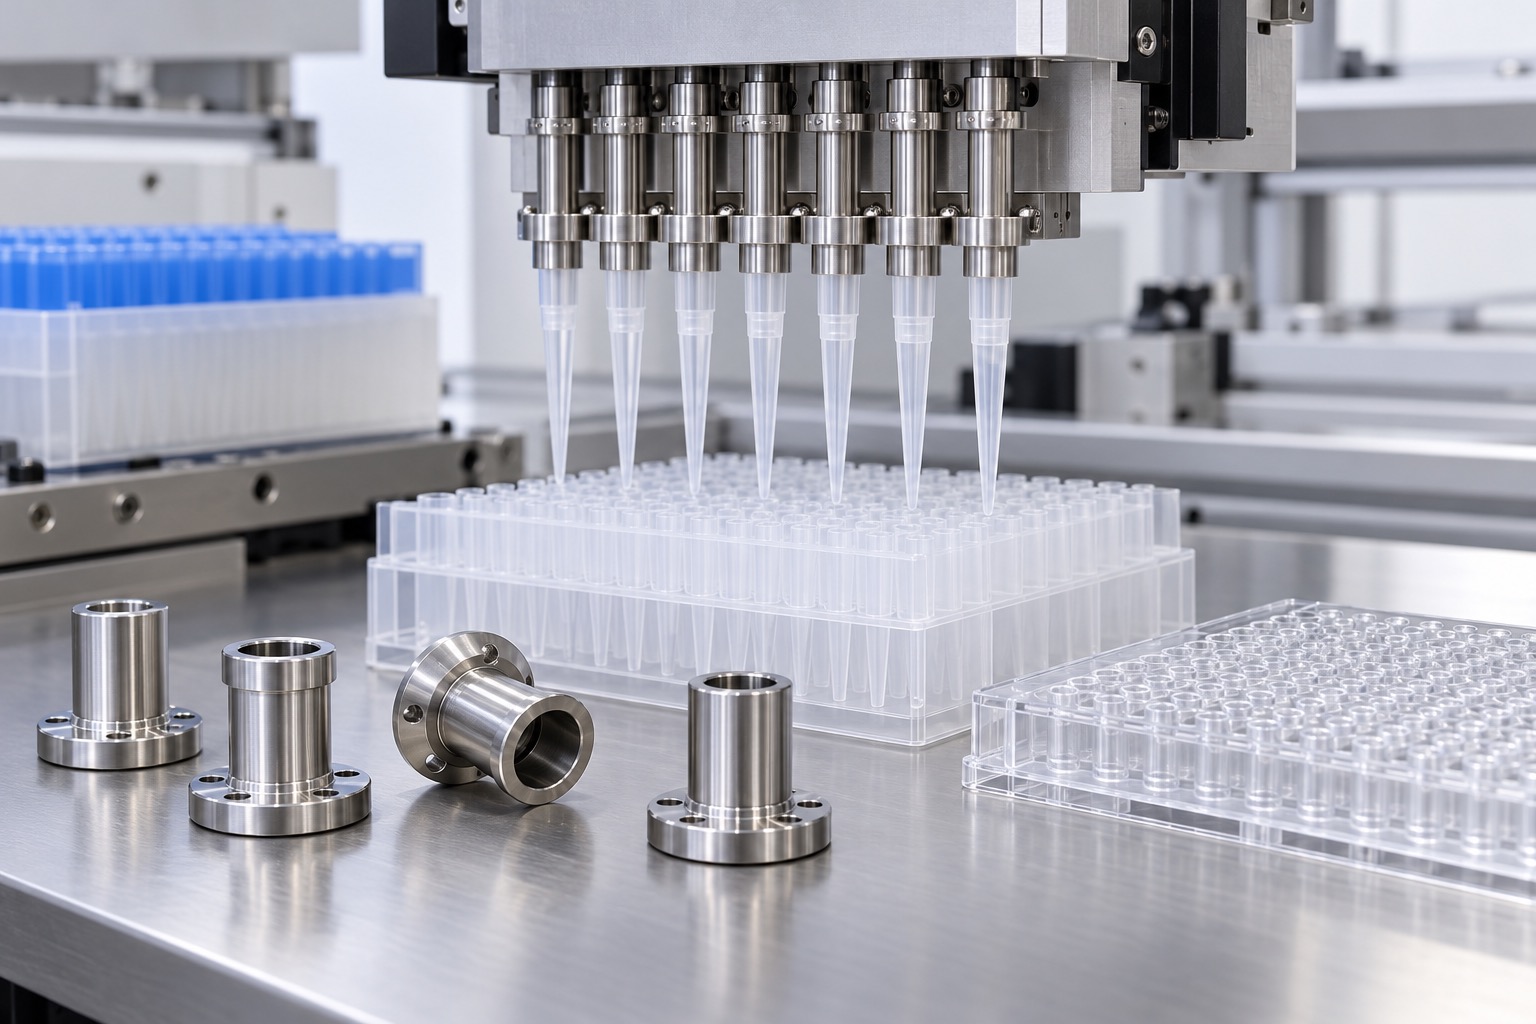
Ein diagnostischer Pipettierkopf verwendet mechanische Schnittstellen zur Positionierung einer Einwegspitze, zur Aufnahme einer Dichtung und für eine definierte pneumatische Verbindung. Der bearbeitete Adapter ist nur ein Element, doch Flansch, Bohrung und Außensitz beeinflussen den wiederholbaren Zusammenbau. Eine glatt aussehende Oberfläche kann ungleichmäßig sitzen oder den falschen Bereich der Spitze berühren. Die Fertigungszeichnung kennzeichnet deshalb Funktionskontakte und deren Beziehungen. Positionierung, Abdichtung und Freiräume sollten unterschiedliche Anforderungen erhalten. Eine pauschal enge Toleranz für jede zylindrische Fläche ersetzt diese Zuordnung nicht und erschwert eine sinnvolle Prüfplanung.
Mit tatsächlicher Spitze und Kopf beginnen
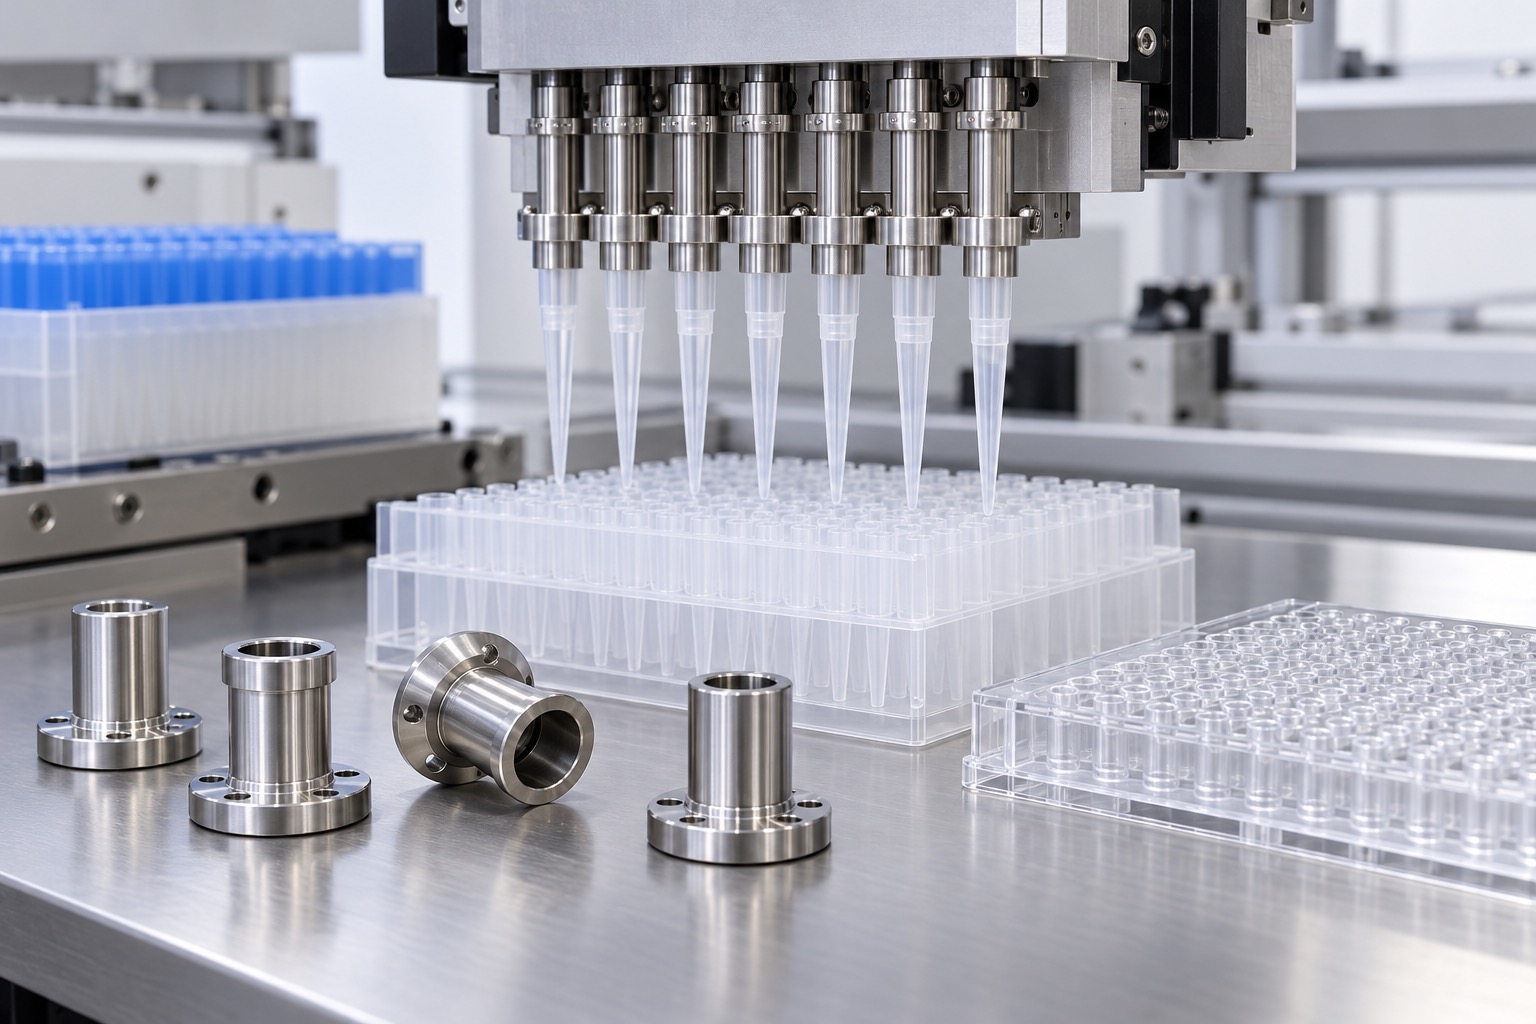
Vor der Werkzeugwahl freigegebene Spitzenschnittstelle, Gegenkopf und Montagefolge prüfen. Klären, ob Kegel, Schulter, Hülse oder ein besonderes Verriegelungssystem positionieren. Manche Systeme nutzen Elastomerdichtungen, andere Merkmale des Verbrauchsteils. Diese Lösungen sind nicht beliebig austauschbar. Bei Passversuchen freigegebene Schnittstellendaten und repräsentative Gegenbauteile anfordern. Ein allgemeines Foto liefert Kontext, aber keinen Kompatibilitätsnachweis. Einführrichtung, Lösehub, Umgebungsfreiraum und Wartungszustand festlegen. Auch unterscheiden, ob der Adapter bei der Wartung entnommen wird oder dauerhaft im Kopf bleibt, denn dadurch können sich Zugänglichkeit und Abnahmezustand ändern.
Positionierung und Abdichtung trennen
Ein Führungsdurchmesser positioniert das Bauteil, während ein Dichtband den Kontakt zur definierten Dichtung oder Spitze herstellt. Eine Schulter kann die axiale Höhe bestimmen, ohne selbst abzudichten. Diese Rollen auf der Zeichnung markieren, damit Polieren, Kantenbearbeitung und Prüfung die richtigen Flächen erhalten. Eine Riefe quer zum Kontaktband kann anders wirken als dieselbe Riefe im Freistich. Positionierende Übergänge und schützende Einführradien gezielt festlegen. Der Konstrukteur definiert Dichtkonzept und zulässigen Kontaktzustand; der Lieferant setzt diese Angaben in einen wiederholbaren Ablauf um. Er sollte die Funktion nicht allein aus der optischen Oberflächenqualität ableiten müssen.
Ein messbares Bezugssystem wählen
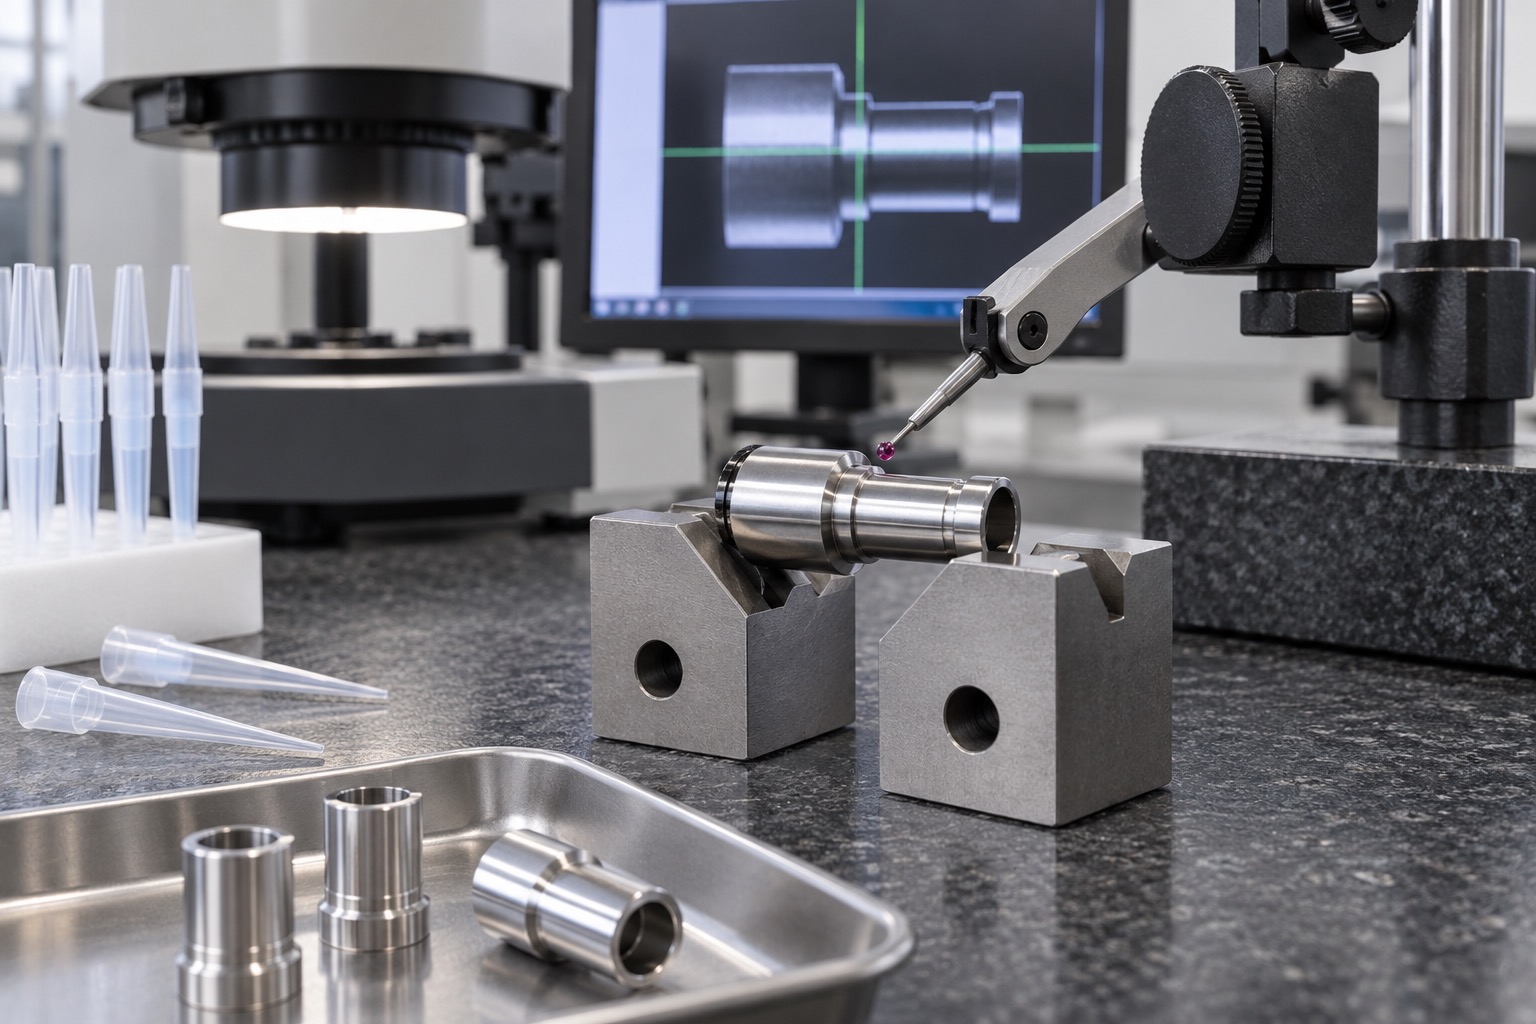
Bei einer Flanschhülse kann die Montagefläche die axiale Lage und ein zugänglicher Positionierdurchmesser die Arbeitsachse festlegen. Bohrung, Außenprofil und Flansch darauf beziehen. Geometrische Forderungen und Verfahren aus der Zeichnung anwenden, statt jede koaxiale Beziehung pauschal als Konzentrizität zu bezeichnen. Eine Messuhranzeige an einer unzureichend unterstützten dünnen Hülse bewertet nicht automatisch die gesamte Geometrie. Auflage, Drehung und Kontaktstellen definieren. Unterscheidet sich die endgültige Kopfmontage, muss die Beziehung zwischen Teileprüfung und Baugruppenzustand klar sein. Messwerte sind nur dann vergleichbar, wenn diese Bedingungen mit dokumentiert werden.
Werkstoff und Prozessverträglichkeit
316L-Edelstahl ist eine mögliche Wahl für einen robusten Drehadapter; maßgeblich bleiben Umgebung, Reinigungschemie und Kontaktbedingungen. Andere Konstruktionen können eine andere Legierung, einen Kunststoff oder eine Beschichtung erfordern. Sorte, Lieferzustand und Zeugnisse vor Bearbeitung bestätigen. Flächen mit Kontakt zu Probe, Aerosol, Luft oder ausschließlich Mechanik unterscheiden. Daraus können andere Reinigungs- und Nachweisanforderungen entstehen. Die Materialcharge nach Stangenabschnitt erhalten. Ein Zeugnis allein bestätigt weder biologische Eignung noch Sterilität oder Verträglichkeit mit jedem Reagenz. Diese Bewertung gehört zu den definierten Anforderungen des Geräteteams und muss sich auf die tatsächliche Anwendung beziehen.
Drehen entlang der Funktionsachse planen
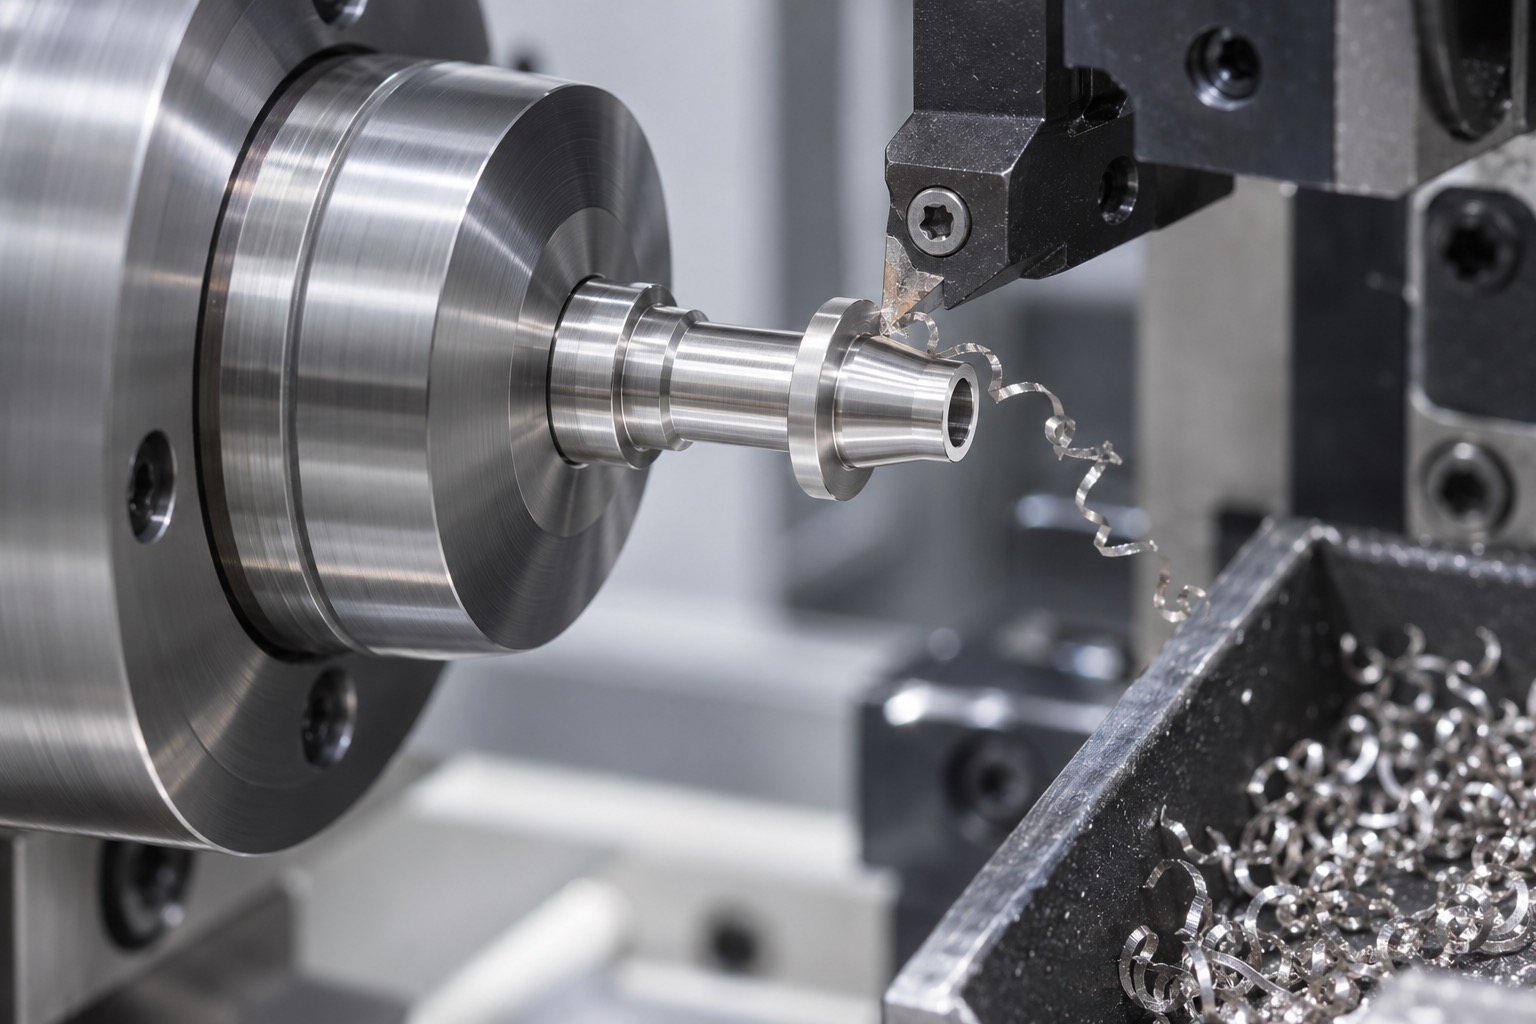
Eine kontrollierte Drehfolge kann Positionierdurchmesser, Flanschfläche und Außensitz in einer Hauptaufspannung erzeugen. Den axialen Kanal mit einer zu Durchmesser, Tiefe und Oberfläche passenden Strategie bohren oder ausdrehen. Werkzeugreichweite, Spanabfuhr und Wärme so beherrschen, dass die Hülse nicht von ihrer vorgesehenen Achse weicht. Bei zweiter Aufspannung eine weiche Spannzange oder gleichwertige kontrollierte Aufnahme verwenden und den übertragenen Bezug prüfen. Dünne Wände auf Spannverformung untersuchen. Ein unter Kompression passendes Maß kann sich nach dem Lösen verändern. Deshalb den freien Zustand vor Erstfreigabe bewerten und die eingesetzten Spannbedingungen nachvollziehbar aufzeichnen.
Sitzprofil und Übergänge kontrollieren
Ein kurzer Kegelsitz ist durch mehr als seinen größten Durchmesser bestimmt. Profil, axiale Lage, Kontaktlänge und Übergänge zu Freistellungen beeinflussen die Anlage des Gegenbauteils. Form- und Oberflächenanforderungen prüfbar beschreiben. Eine optische Konturmessung kann zugängliche Merkmale beurteilen, wenn Gerät und Aufspannung die geforderte Auflösung ermöglichen. Keine allgemeingültige Rauheit ohne Funktionsbezug annehmen. Wird das Kontaktband separat fertiggestellt, seine Beziehung zu den Montagebezügen erneut prüfen. Glanz allein ist kein geometrischer Nachweis. Auch ein sehr kleines Relief muss richtig liegen, damit es nicht unbeabsichtigt ein vorgesehenes Dichtband unterbricht.
Entgraten ohne Schnittstellenänderung
Bohrungseintritte, kleine Nebenmerkmale und Nutkanten benötigen eine gezielte Gratkontrolle. Lose Metallreste können einen Kanal behindern oder Gegenbauteile beschädigen; zu starkes Polieren kann dagegen eine Bohrung erweitern oder eine Schulter abrunden. Kantenabnahme und Zugang für verdeckte Bereiche definieren. Bei schmalen inneren Stufen prüfen, ob Werkzeug und Entgratverfahren sie erreichen. Reinigung entfernt Rückstände, beweist aber nicht die Entfernung eines fest anhaftenden Grats. Nach der letzten Oberflächenoperation erneut prüfen, weil sie Partikel einbringen oder bereits bewertete Kanten verändern kann. Grenzen des Prüfzugangs vor Serienfreigabe mit dem Konstruktionsteam klären.
Erstmusterprüfung aufbauen
Der Plan kann Werkstoffidentität, Flanschdicke, Montagefläche, Positionierdurchmesser, Bohrung, Sitzprofil und geometrische Beziehungen enthalten. Geeignete optische, taktile und lehrende Verfahren kombinieren, statt von einem Gerät Antworten auf alle Fragen zu erwarten. Vorrichtungszustand dokumentieren und direkte Messung von berechneten Ergebnissen trennen. Kontrollierte Gegenmuster bei Passversuchen mit definierter Einstecktiefe und Montagekonfiguration verwenden. Bei vorgeschriebener Passivierung oder Behandlung den Endzustand prüfen. Ergebnisse mit Zeichnungsmerkmal, Revision und Materialcharge verknüpfen. So können wiederkehrende Aufträge unter denselben Annahmen bewertet werden und eine spätere Abweichung lässt sich einem konkreten Fertigungs- und Prüfzustand zuordnen.
Funktionale Versuche gesondert definieren
Eine vereinbarte Vorrichtung kann Spitzenhalt, Lösen, pneumatische Dichtheit oder wiederholbare Anlage prüfen. Aufbau und Grenzwerte müssen aus der Gerätespezifikation stammen. Spitzenmodell und Charge, Dichtungen, Montageanzug, Medium, Druck und Dauer bei Bedarf festlegen. Eine bestandene Maßprüfung ist kein Beweis der Pipettiergenauigkeit. Das abgegebene Volumen hängt auch vom vollständigen Kanal, Software, Flüssigkeit, Umgebung und Betriebsverfahren ab. Teilemessung, Montageversuch und Systemnachweis getrennt dokumentieren und durch Rückverfolgbarkeit verbinden. Dann lässt sich ein fehlgeschlagener Versuch untersuchen, ohne verwertbare geometrische Daten durch eine pauschale Schlussfolgerung zu verlieren.
Saubere Handhabung und Schutz
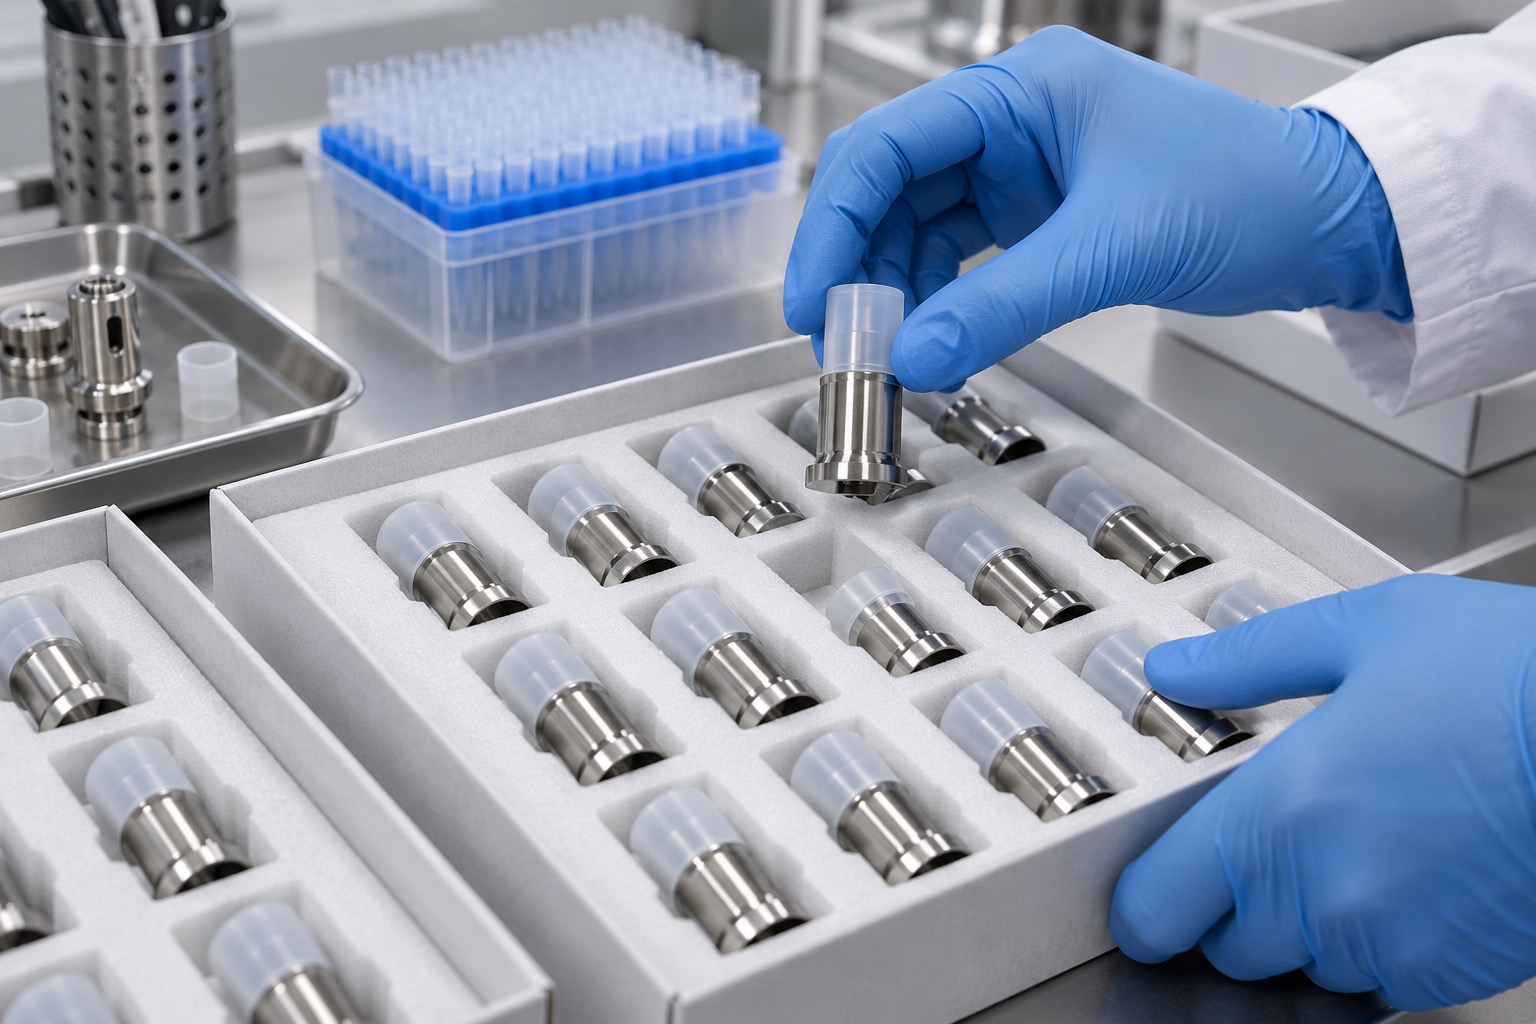
Nach Bearbeitung Späne, Kühlschmierstoff und Finishrückstände mit einem zum Bauteil und vereinbarten Reinheitsgrad passenden Verfahren entfernen. Kanäle trocknen und während Handhabung vor Verunreinigung schützen. Getrennte Fächer oder Schutzkappen verwenden, die keine Partikel abgeben und empfindliche Sitze nicht belasten. Keine Klebeetiketten auf Funktionskontakte setzen. Bauteilnummer, Revision, Menge und Charge in den Verpackungsunterlagen führen. Eine saubere Schutzschale ist keine Sterilbarriere. Grenzwerte für Partikel, Rückstände oder Mikrobiologie benötigen eigene vereinbarte Prozesse und Nachweise. Sie lassen sich weder aus einer Verpackungsabbildung noch aus einer allgemeinen Sauberkeitsaussage ableiten.
Anfrage und Wiederholauftrag vorbereiten
Gelenkte Zeichnung, passendes STEP-Modell, Werkstoff, Mengen, Oberfläche und Prüfanforderungen senden. Für Pass- oder Dichtheitsversuche freigegebene Schnittstellen und Gegenbauteile bereitstellen. Nach Behandlung zu messende Merkmale und Liefernachweise angeben. Herstellerbeschreibungen von Pipettiersystemen zeigen unterschiedliche spezielle Konzepte für Ausrichtung und Abdichtung; sie belegen keine Austauschbarkeit mit diesem Beispiel. Für Wiederholaufträge akzeptiertes Erstmuster, Vorrichtungsbezüge und Änderungshistorie erhalten. Änderungen an Halbzeug, Werkzeugen, Entgraten oder Behandlung gegen dieselben freigegebenen Funktionsforderungen bewerten. Damit kann der Lieferant klar definierte Bearbeitung, Prüfung und Dokumentation anbieten, anstatt eine unspezifische Präzisionszusage abzugeben.
Herstellerhinweise zu systemspezifischer Spitzenabdichtung und Ausrichtung: Hamilton; Tecan.
FAQ
Welche Maße sind meist kritisch?
Positionierdurchmesser, Montagefläche, Axialbohrung, Sitzprofil und ihre geometrischen Beziehungen. Die Gerätezeichnung definiert tatsächliche Kontakte und Abnahme; die Abbildung legt keine Toleranzen fest.
Garantiert eine glatte Fläche Dichtheit?
Nein. Dichtkonzept, Kontaktgeometrie, Spitze, Montage und Schäden wirken zusammen. Falls Dichtheit verlangt wird, einen gesonderten Versuch mit definiertem Aufbau und Grenzwert vereinbaren.
Passt 316L für jeden Adapter?
Nein. Es ist eine Möglichkeit. Der Geräteentwickler bestätigt Sorte, Exposition, Reinigungsverträglichkeit, Behandlung und biologische oder reagenzbezogene Anforderungen für die konkrete Anwendung.
Wie wird eine dünne Hülse geprüft?
Auflage und freien Zustand definieren, übermäßiges Spannen vermeiden und geeignete Messverfahren wählen. Kontakte, Vorrichtungsbezüge und Beziehung zum Zeichnungsbezugssystem dokumentieren.
Was braucht ein Spitzenpassversuch?
Freigegebene Kopf- und Spitzenschnittstellen, repräsentative Verbrauchsteile, gegebenenfalls Dichtungen sowie Montage- und Abnahmekriterien. Halten, Lösen und Leckage getrennt beurteilen.
Was gehört in die Anfrage?
Zeichnung, Modell, Revision, Werkstoff, Mengen, Behandlung, kritische Merkmale, Reinheitsgrad, Berichte und geforderte Versuche. Zwischen Prototyp und freigegebener Wiederholfertigung unterscheiden.
tanghangyun@oemach.com