
Por qué especificar el adaptador
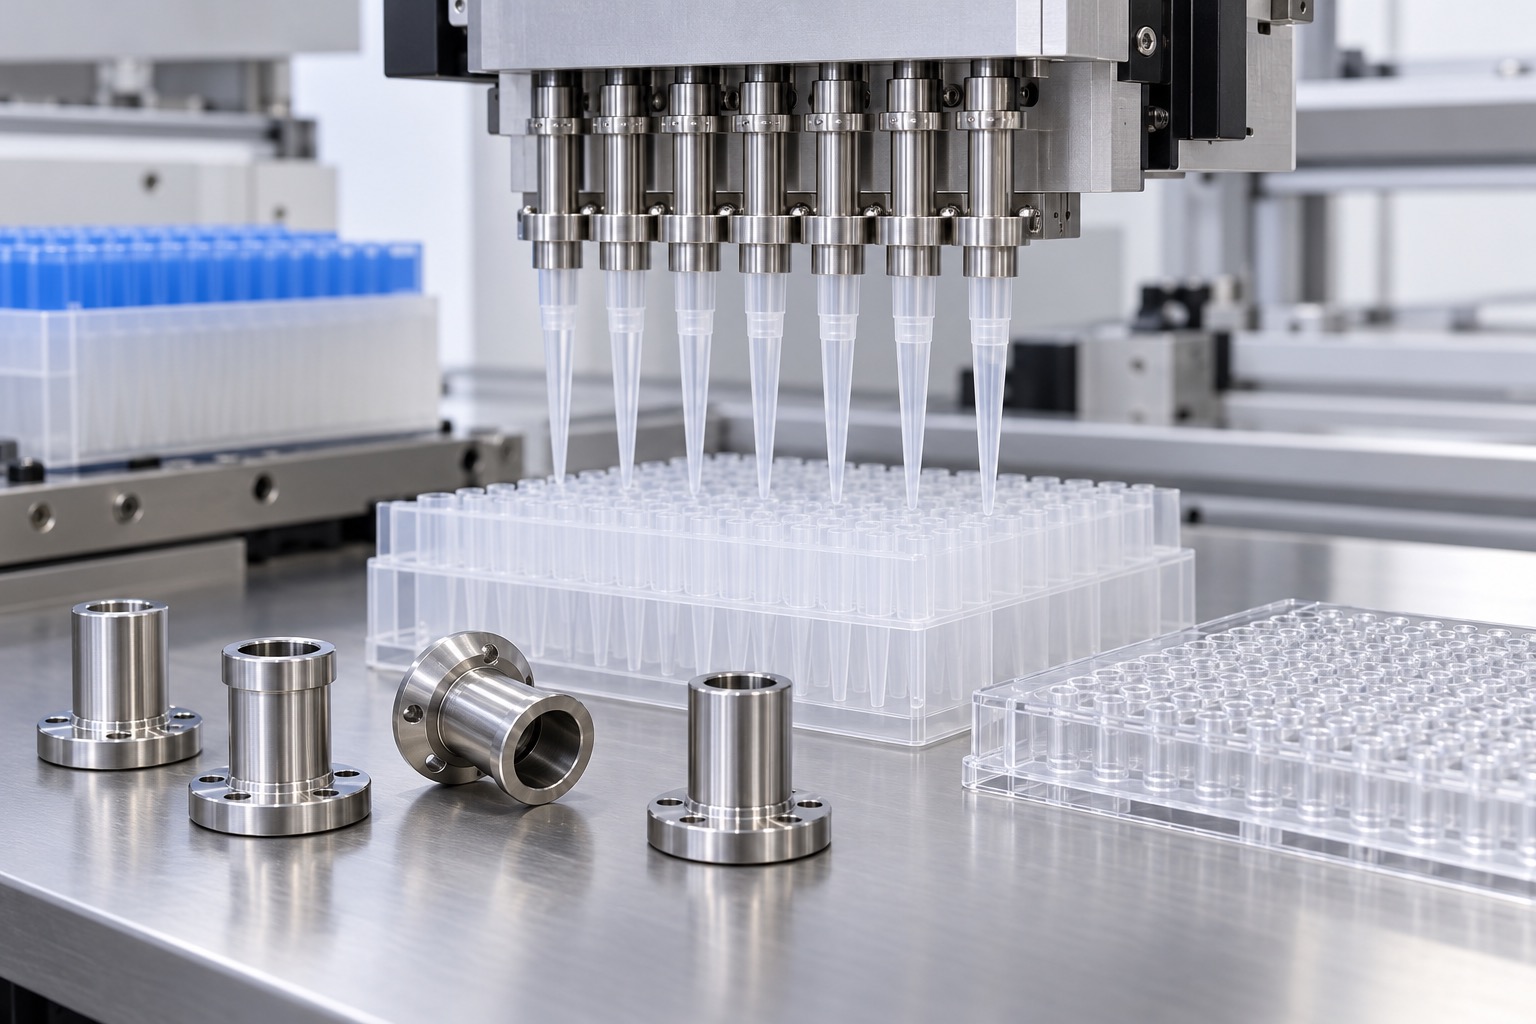
Un cabezal de pipeteo de diagnóstico utiliza interfaces mecánicas para posicionar una punta desechable, sostener un sello y conectar un circuito neumático. El adaptador mecanizado es solo un elemento, pero su brida, taladro y asiento exterior influyen en la repetibilidad del montaje. Una superficie de aspecto liso puede apoyar de forma desigual o contactar una zona incorrecta de la punta. El plano debe identificar zonas funcionales y relaciones geométricas. Conviene distinguir posicionamiento, sellado y holguras en lugar de asignar la misma tolerancia a todos los diámetros. Esta distinción orienta tanto el mecanizado como la aceptación.
Partir de la punta y el cabezal reales
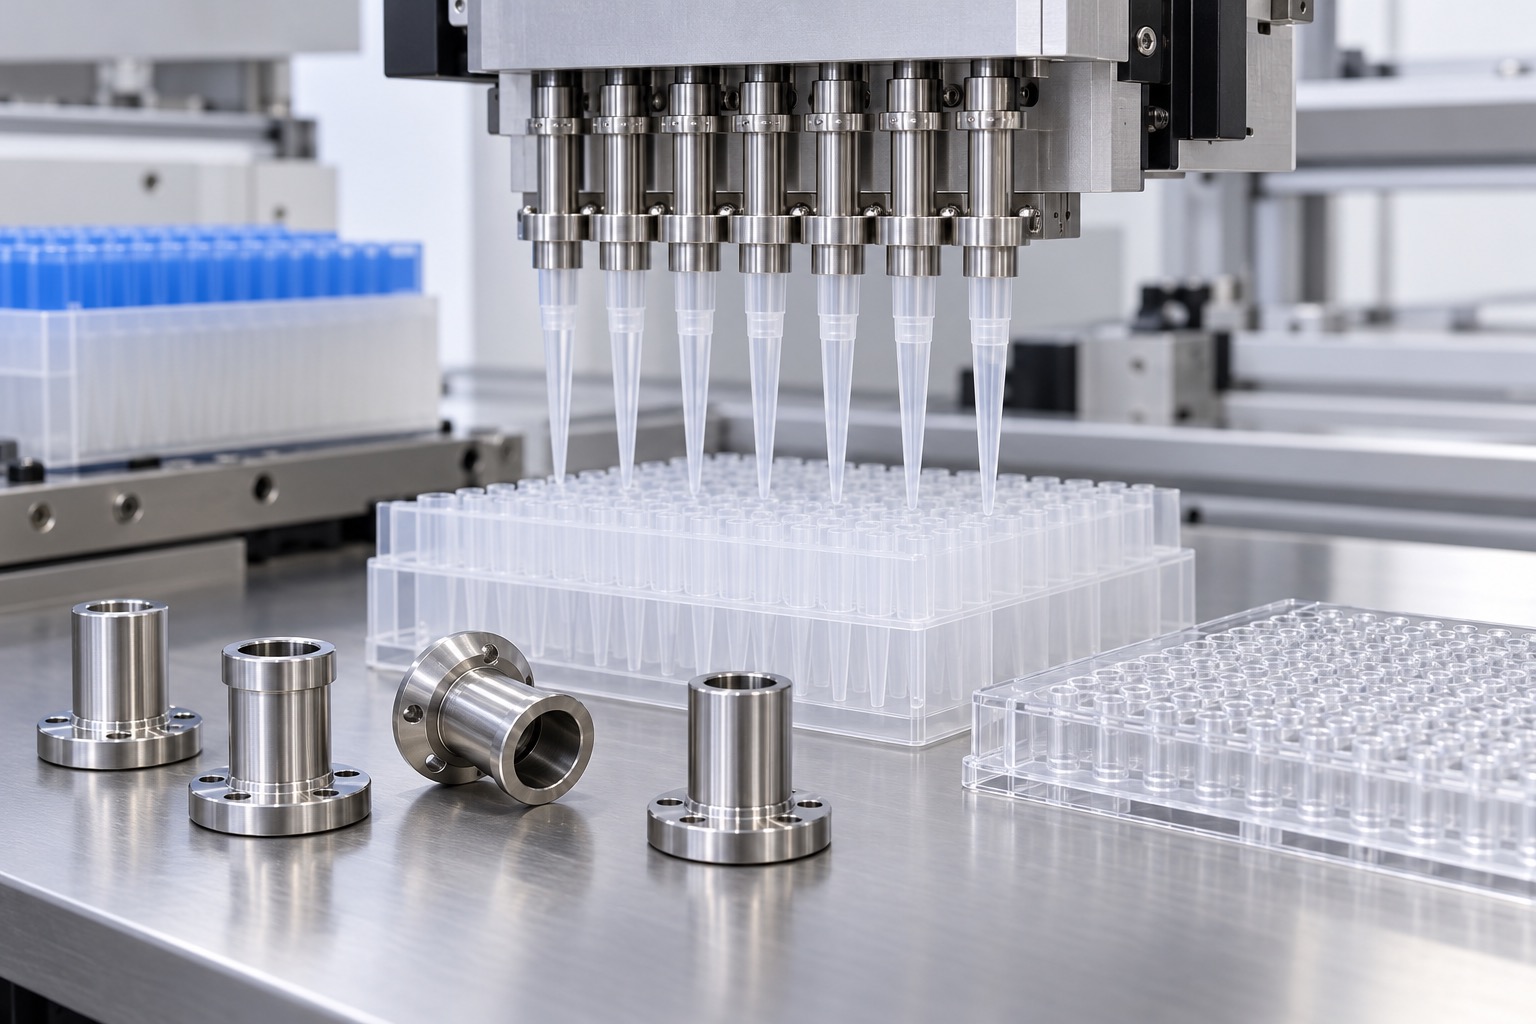
Antes de seleccionar herramientas, revisar la interfaz liberada de la punta, el cabezal y la secuencia de montaje. Determinar si el posicionamiento depende de cono, hombro, casquillo o mecanismo específico de bloqueo. Algunos sistemas emplean elastómeros y otros características del propio consumible. No son soluciones intercambiables. Solicitar datos aprobados y muestras representativas cuando se requiera ensayo de ajuste. Una fotografía genérica aporta contexto, pero no demuestra compatibilidad. Confirmar dirección de inserción, recorrido de liberación, espacio alrededor y si el adaptador se sustituye durante mantenimiento o permanece retenido en el conjunto.
Separar posicionamiento y sellado
Un diámetro de guía posiciona; una banda de sellado establece contacto con el elemento especificado. Un hombro puede controlar altura sin formar parte del sello. Marcar estas funciones permite que pulido, rotura de aristas e inspección conserven las superficies correctas. Una marca que cruza una banda de contacto tiene una consecuencia distinta de la misma marca en un alivio. Definir transiciones que deben posicionar y entradas que necesitan radio para proteger el consumible. El diseñador decide concepto y contacto admisible; el proveedor transforma esa definición en un proceso repetible. No debe deducir la función únicamente del acabado visual.
Elegir referencias medibles
En un casquillo con brida, la cara de montaje puede fijar posición axial y un diámetro accesible definir el eje de trabajo. Relacionar taladro, perfil exterior y brida con ese sistema. Utilizar los controles geométricos y métodos indicados en el plano sin llamar concentricidad a cualquier relación coaxial. La lectura de un comparador en una pared delgada sin apoyo adecuado no equivale automáticamente a evaluar toda la geometría. Definir apoyo, giro y puntos de contacto. Si el cabezal final sujeta de otro modo, explicar cómo se relaciona la inspección del componente con el estado montado.
Material y compatibilidad de proceso
El acero 316L es una posibilidad para un adaptador torneado robusto, pero depende del entorno, la limpieza y las condiciones de contacto. Otro diseño puede requerir aleación, polímero o recubrimiento diferente. Confirmar grado exacto, estado y certificados antes de fabricar. Distinguir superficies expuestas a muestra, aerosol, aire o solamente al mecanismo; esa clasificación modifica limpieza y verificación. Conservar el lote después del corte de barra. Un certificado de material no demuestra por sí solo idoneidad biológica, esterilidad ni compatibilidad con todos los reactivos. El equipo del dispositivo define la evaluación correspondiente a su aplicación y a sus condiciones reales.
Tornear desde el eje funcional
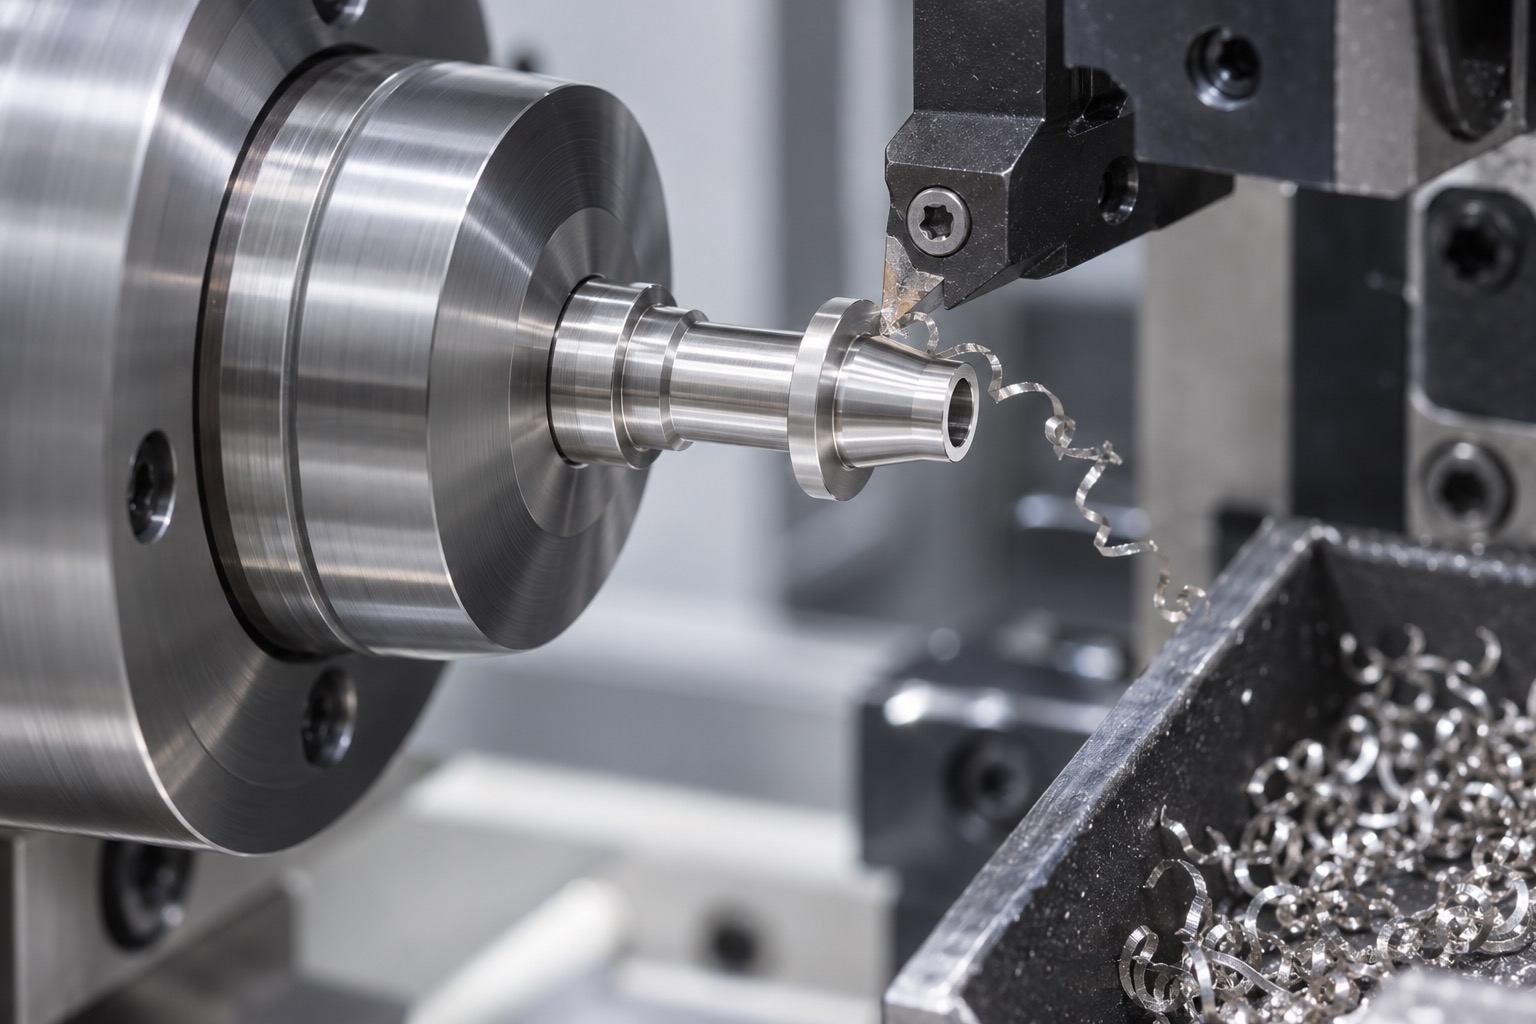
Una secuencia controlada puede crear diámetro de referencia, cara de brida y asiento en una fijación principal. Taladrar o mandrinar el paso axial con una estrategia compatible con diámetro, profundidad y superficie requerida. Gestionar alcance, viruta y calor para evitar desvíos. Si hay segunda operación, emplear pinza blanda o útil controlado y verificar la referencia transferida. La pared delgada exige revisar deformación de apriete. Una cota aceptada mientras el casquillo está comprimido puede cambiar al soltarlo. Registrar los apoyos y revisar el estado libre antes de aprobar el primer artículo para producción repetida.
Controlar perfil y transiciones
Un asiento cónico corto se define por algo más que el diámetro mayor. Perfil, posición axial, longitud de contacto y transición a los alivios determinan cómo se asienta la pieza acoplada. Especificar requisitos de forma y superficie que puedan inspeccionarse. Una medición óptica puede examinar perfiles accesibles, siempre que el equipo resuelva los detalles exigidos. Evitar un valor universal de rugosidad sin relación funcional. Si el asiento se termina por separado, comprobar su relación con montaje y referencia, no únicamente su aspecto. El objetivo es conservar una interfaz definida, no obtener brillo sin evidencia dimensional.
Eliminar rebabas conservando la interfaz
Entradas del taladro, pequeños detalles y bordes de ranuras requieren desbarbado deliberado. Metal suelto puede obstruir el paso o dañar el acoplamiento; un pulido excesivo puede agrandar un agujero o redondear un hombro. Definir aceptación y acceso a zonas ocultas. Si existe un escalón interior estrecho, revisar si herramienta y método de desbarbado pueden alcanzarlo. La limpieza elimina residuos, pero no demuestra que una rebaba adherida haya desaparecido. Inspeccionar después de la operación superficial final, que puede introducir partículas o modificar un borde previamente comprobado. Registrar cualquier limitación de acceso antes de liberar la ruta.
Preparar el primer artículo
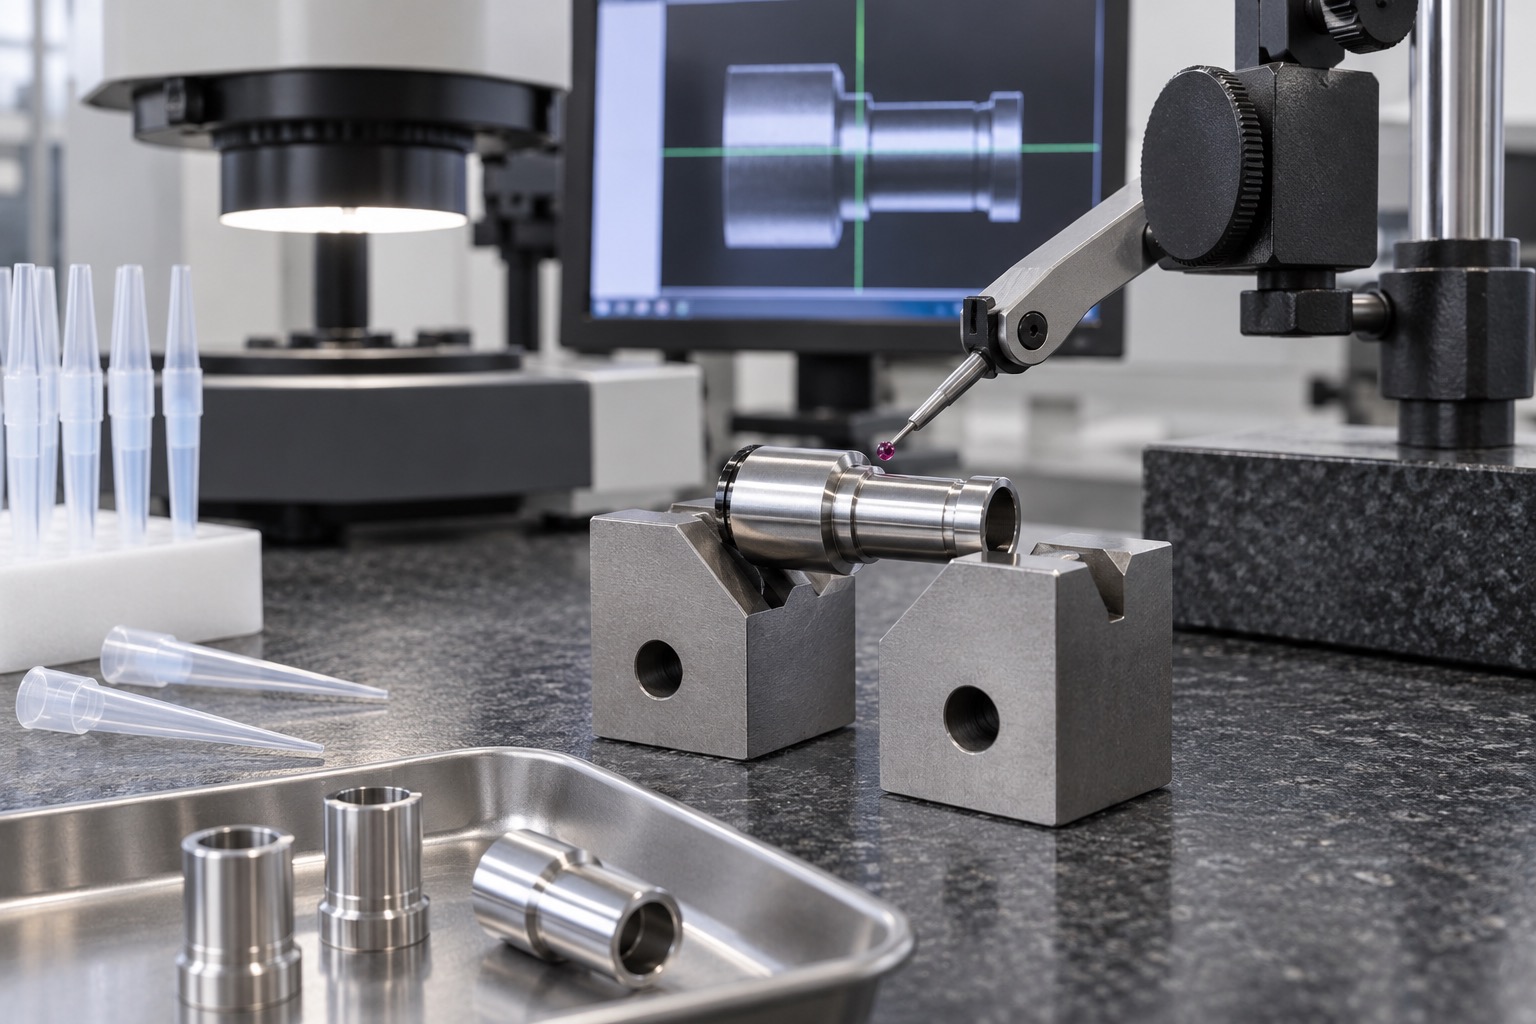
El plan puede incluir identidad del material, espesor de brida, cara de montaje, diámetro de referencia, taladro, perfil del asiento y relaciones geométricas. Combinar óptica, medición de contacto y calibres apropiados en lugar de esperar que un solo equipo resuelva todo. Registrar fijación y separar medidas directas de resultados calculados. Para ajuste, usar muestras controladas con profundidad y estado de montaje definidos. Verificar la condición final si se requiere pasivado u otro tratamiento. Cada resultado debe relacionarse con característica, revisión y lote, de modo que los pedidos repetidos se comparen sobre una base consistente y verificable.
Definir ensayos funcionales aparte
Un útil acordado puede evaluar retención, liberación, fuga neumática o asiento repetido, con configuración y aceptación procedentes de la especificación del equipo. Identificar modelo y lote de punta, sellos, apriete, medio, presión y duración cuando corresponda. No convertir aprobación dimensional en afirmación de precisión de pipeteo. La verificación del volumen también depende del canal completo, software, líquido, entorno y método. Mantener separados los registros dimensionales, de montaje y de prestaciones, vinculados por trazabilidad. Así una prueba fallida se investiga con datos concretos y no invalida automáticamente información geométrica que sigue siendo útil para identificar la causa.
Limpieza y protección
Eliminar viruta, refrigerante y residuos con un proceso compatible con pieza y nivel acordado. Secar conductos y protegerlos de contaminación durante manipulación. Usar compartimentos o tapas que no desprendan material ni carguen un asiento delicado. No colocar adhesivos en zonas de contacto. Documentar identificación, revisión, cantidad y lote en el embalaje. Una bandeja limpia no es una barrera estéril. Los límites de partículas, residuos o microbiología requieren proceso y verificación acordados; no se sustituyen por una afirmación general de limpieza. Mantener las superficies funcionales separadas del material de protección que pueda rayarlas durante transporte.
Consulta y pedidos repetidos
Enviar plano controlado, STEP coincidente, material, cantidades, acabado e inspección. Aportar interfaces aprobadas y piezas acopladas para ensayos solicitados. Identificar dimensiones verificadas después de tratamiento e informes esperados. Las descripciones de fabricantes de pipeteo muestran que alineación y sellado pueden depender de diseños específicos; no prueban intercambiabilidad con este ejemplo. Conservar primer artículo aceptado, referencias de útil e historial de cambios. Evaluar modificaciones de stock, herramienta, desbarbado y tratamiento frente a las mismas exigencias funcionales liberadas. Una consulta completa permite comparar fabricación, inspección y documentación con supuestos visibles en lugar de una promesa genérica de precisión.
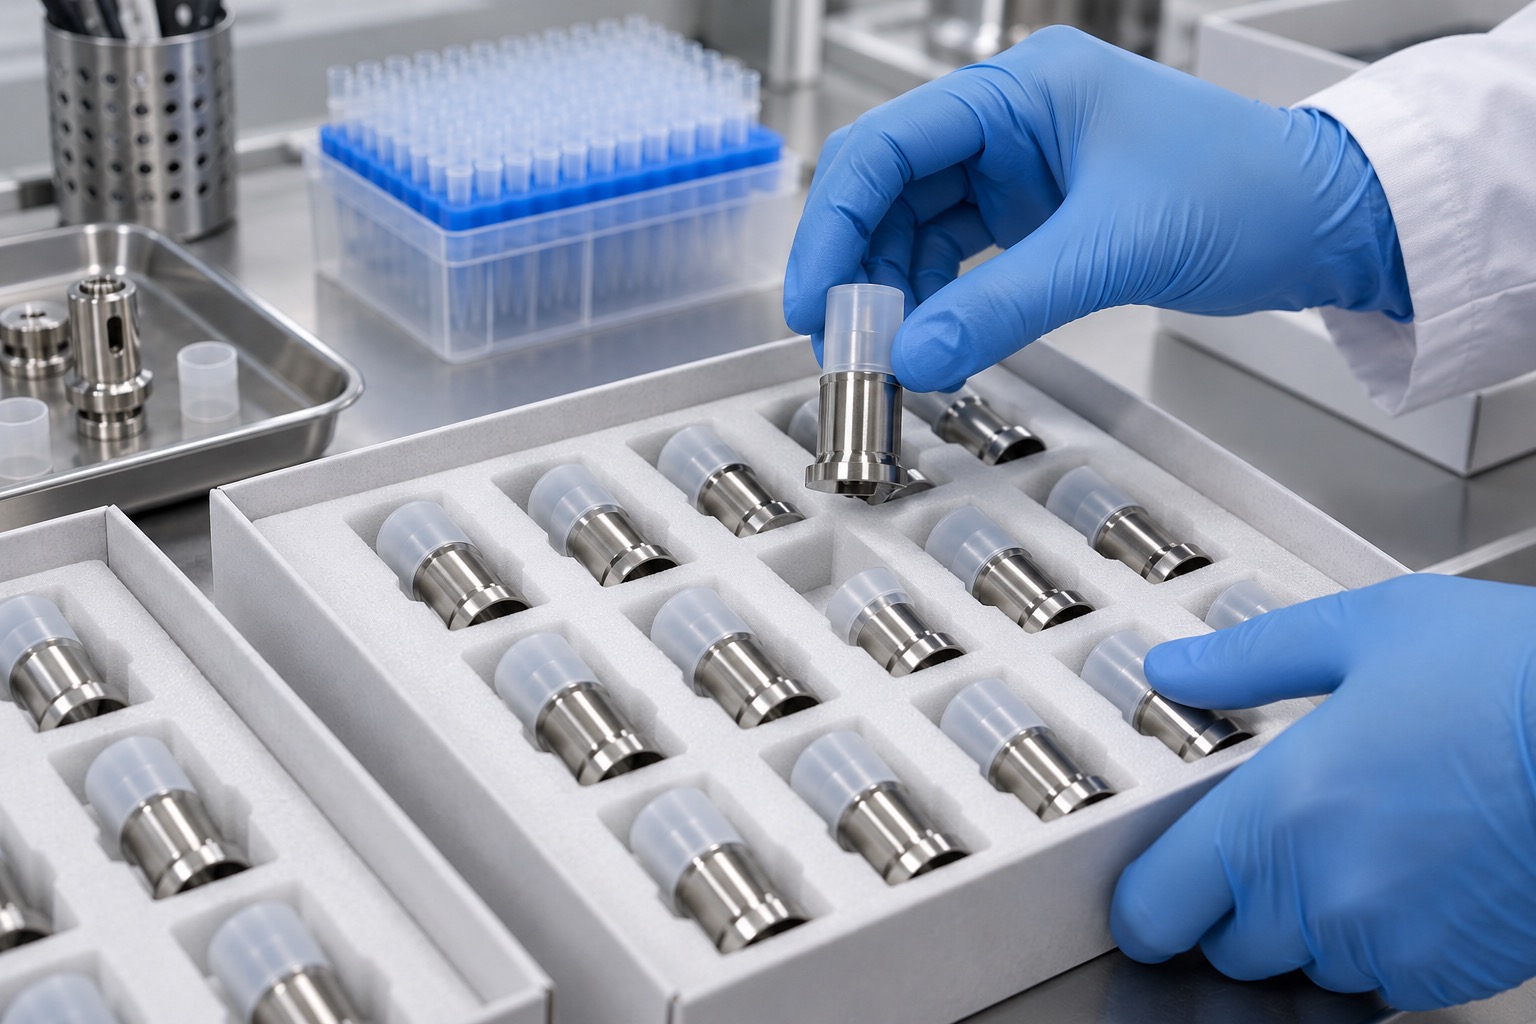
Referencias de fabricantes sobre sellado y alineación específicos del sistema: Hamilton; Tecan.
FAQ
¿Qué dimensiones suelen ser críticas?
Diámetro de posicionamiento, cara de montaje, taladro axial, perfil de asiento y sus relaciones. El plano del equipo define contactos y aceptación; la ilustración no establece tolerancias.
¿Una superficie lisa garantiza estanqueidad?
No. Importan concepto de sello, geometría, punta, montaje y daños. Si se exige estanqueidad, acordar una prueba independiente con útil y límite definidos.
¿Sirve 316L para cualquier adaptador?
No. Es una opción. El diseñador confirma grado, exposición, compatibilidad de limpieza, tratamiento y requisitos biológicos o relacionados con reactivos para la aplicación concreta.
¿Cómo inspeccionar una pared delgada?
Definir apoyo y estado libre, evitar apriete excesivo y seleccionar métodos adecuados. Registrar contactos, referencias de útil y relación con el sistema del plano.
¿Qué necesita una prueba con puntas?
Interfaces aprobadas, consumibles representativos, sellos si proceden, instrucciones y aceptación medible. Retención, liberación y fugas son observaciones diferentes y deben registrarse por separado.
¿Qué enviar para cotizar?
Planos, modelos, revisión, material, cantidades, tratamiento, características críticas, limpieza, informes y pruebas requeridas. Distinguir prototipo de una fabricación repetida ya aprobada.
tanghangyun@oemach.com