
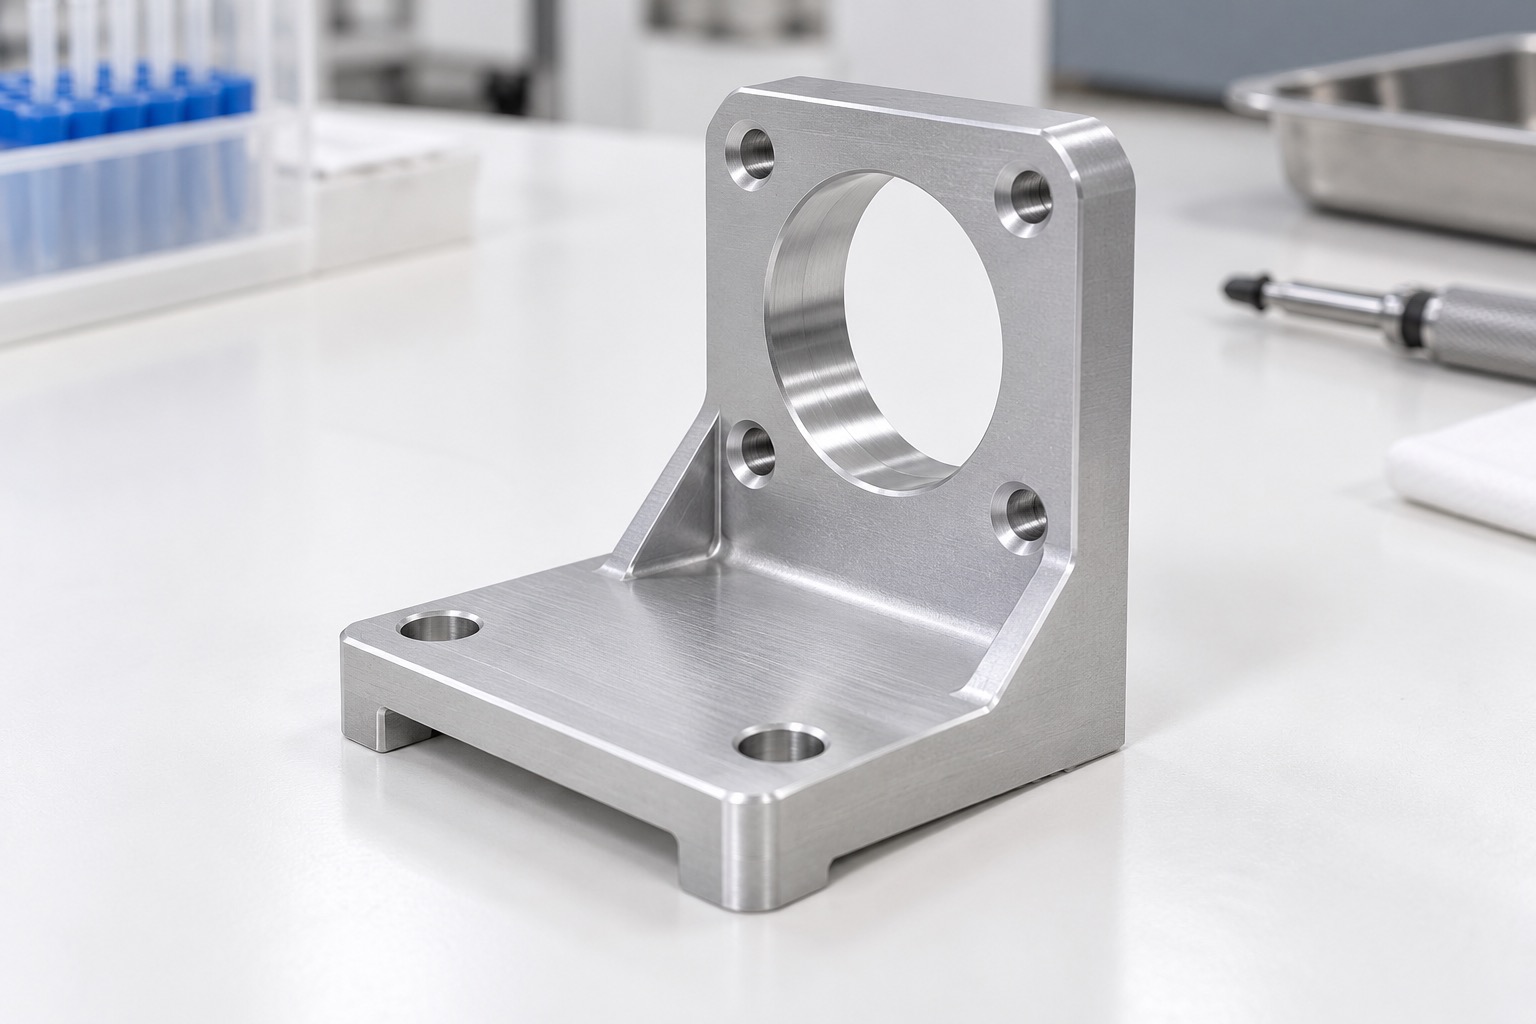
6061-Aluminium-Motorhalter für Spritzenpumpen: CNC-Fertigungsfall
Beispielhafte Anwendung
Dieser Fall beschreibt einen beispielhaften Motorhalter aus 6061-Aluminium für den inneren Antrieb einer Spritzenpumpe. Er besitzt Motorzentrierung, Schraubenbild, Rahmenauflagen und zugängliche Befestigungen. Das ist ein Fertigungsbeispiel, keine Behauptung über einen benannten Kundenauftrag, ein zertifiziertes Gerät oder gemessene klinische Ergebnisse. Es zeigt, wie eine Baugruppenschnittstelle in eine kontrollierte CNC-Folge übersetzt werden kann. Lasten, Motorwahl, Bewegungsanordnung und Pumpenvalidierung liegen beim Geräteteam. Der Fertiger stellt die vereinbarte mechanische Geometrie und zugehörigen Nachweise bereit.
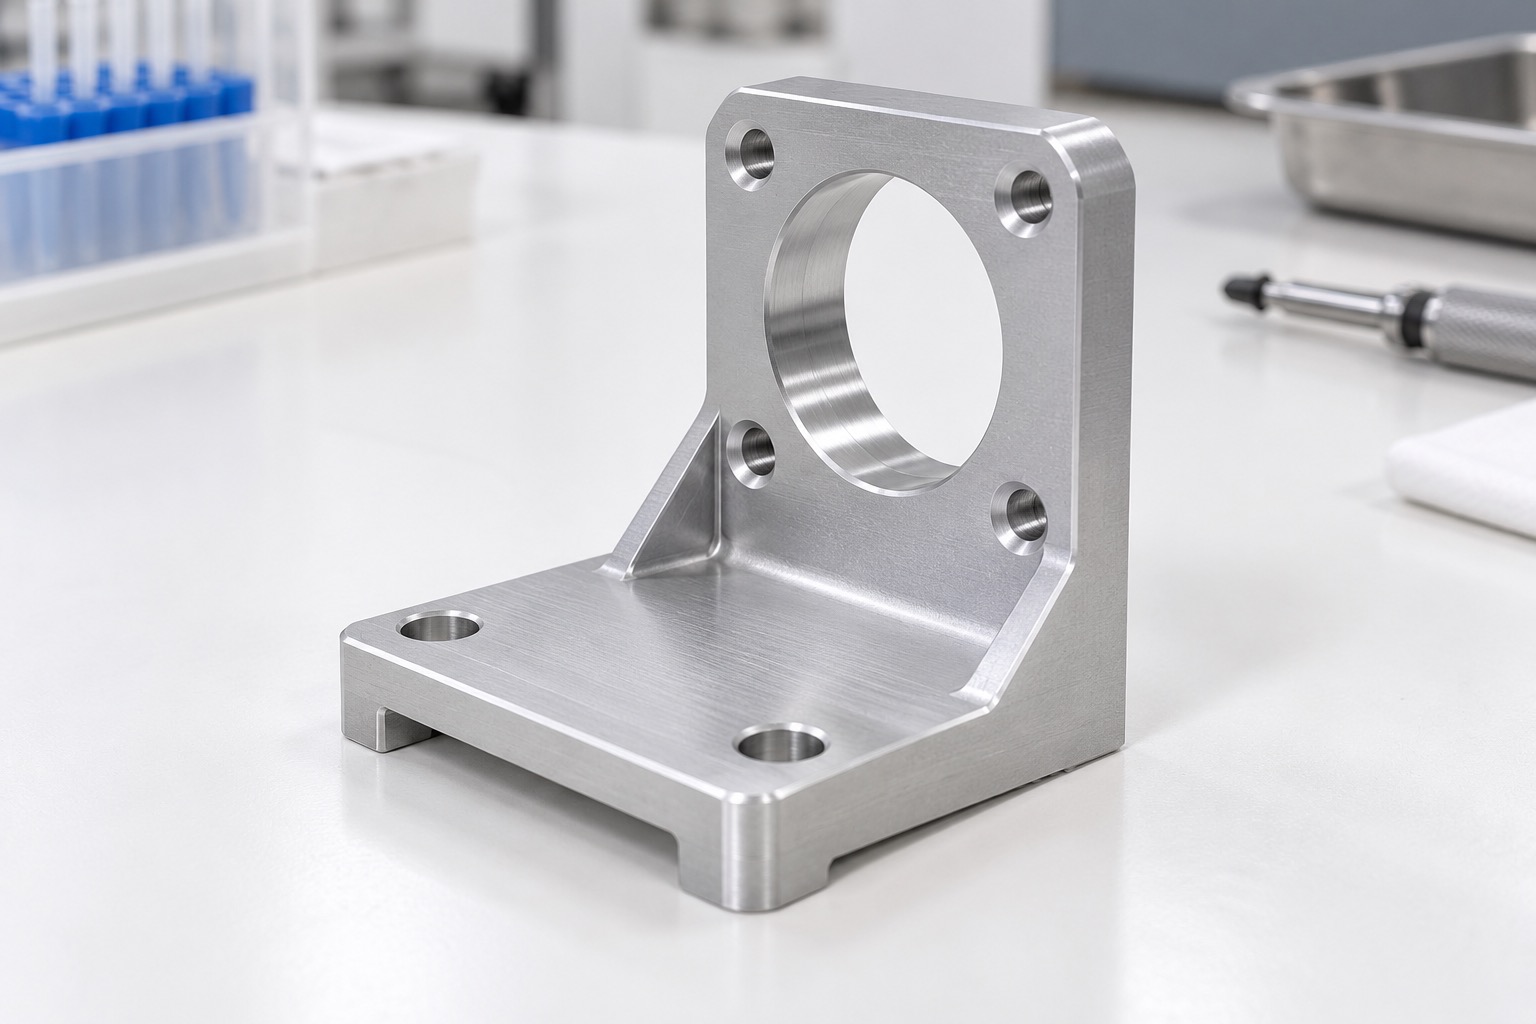
Zeichnung und Schnittstellen
Das Auftragspaket kennzeichnet Motorfläche, Zentriersitz, Basisauflagen und Seitenbezug. Modell mit der gelenkten Zeichnung vergleichen und Abweichungen vor CAM klären. Schraubenzugang, Werkzeugreichweite, Wandabschnitte und Gehäusefreiraum prüfen. Festlegen, ob Zentrierung oder separate Passstifte den Motor positionieren. Nach Behandlung geltende Maße markieren. Eine Montageansicht kann Führungs- und Spindelbezüge zeigen, ohne dass der Lieferant die gesamte Pumpe aus der Halterform ableiten muss. Fehlende Schnittstellenanforderungen benötigen eine technische Klärung vor der Freigabe.
Rohmaterial und Rückverfolgbarkeit
Vorgesehen ist 6061 im zeichnungsgemäßen Zustand, beispielsweise T6, sofern der Entwurf ihn fordert. Zeugnis, Halbzeugform und Ersatzwerkstoffverfahren bestätigen. Zugabe an Auflagen und Positionierflächen einplanen. Die Materialcharge im Laufzettel festhalten, damit gelieferte Teile dem Zeugnis zugeordnet bleiben. Die Legierung allein bestätigt weder Geräteeignung noch Chemikalienverträglichkeit. Erreicht die Gerätereinigung das innere Bauteil, prüft das Geräteteam den Einfluss auf die Oberfläche. Zertifikats- und Kennzeichnungsanforderungen gehören bereits in die Bestellung.
Bearbeitungsroute und Vorrichtung
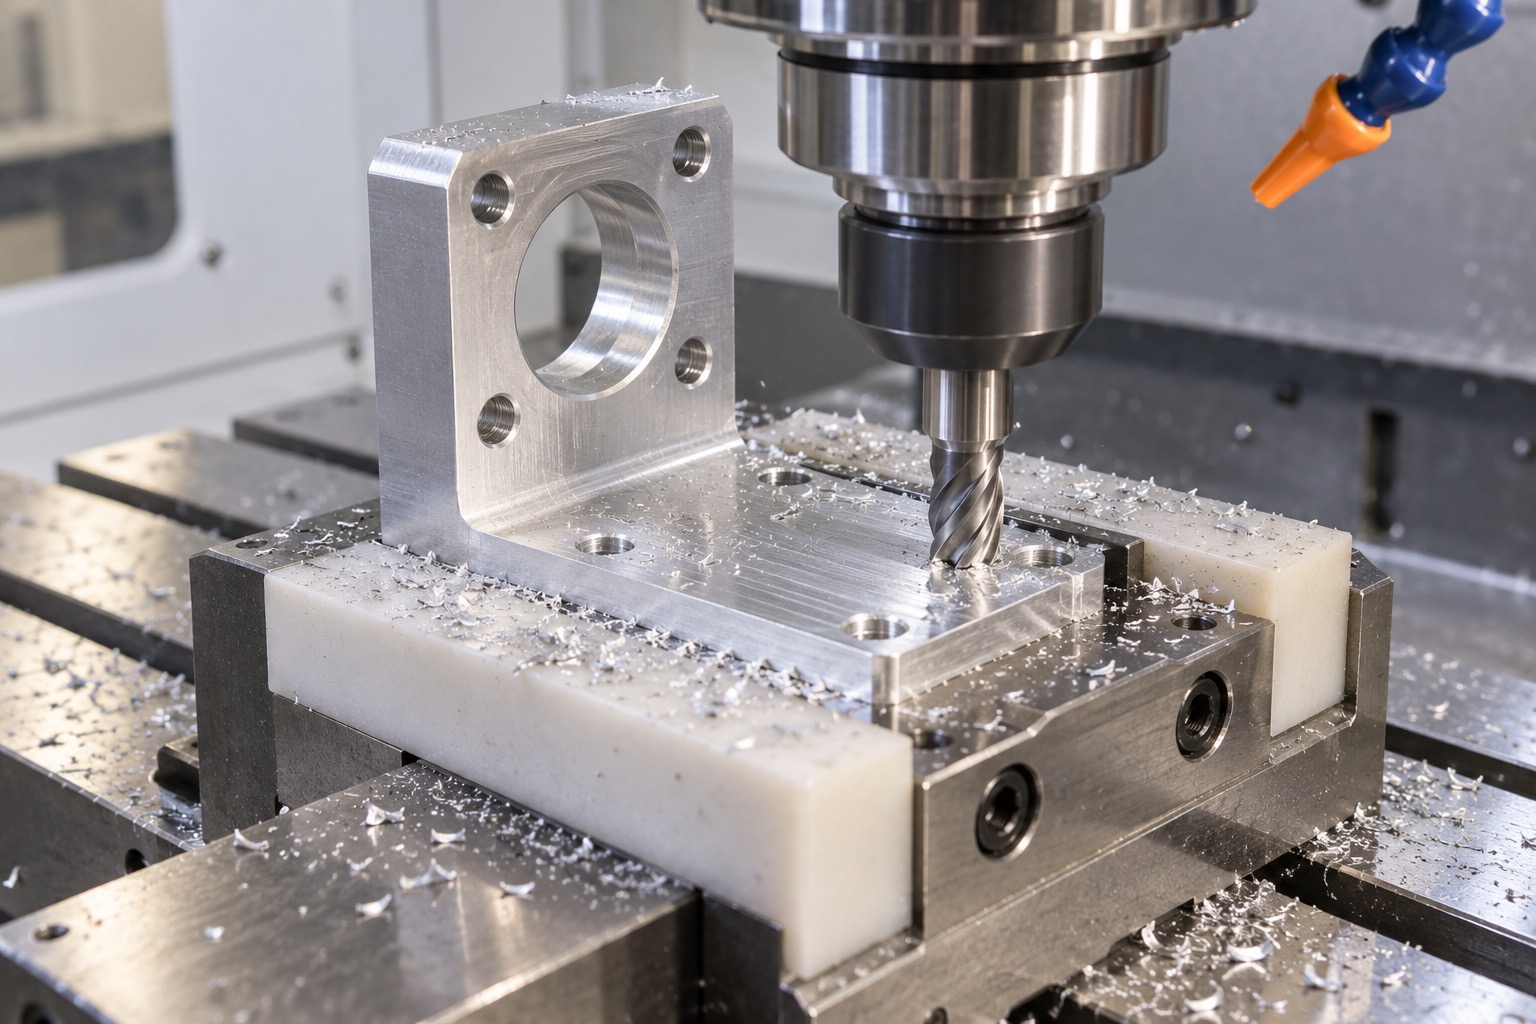
Eine mögliche Route schruppt Kontur und Tasche, erzeugt den Basisbezug und stellt Motorfläche, Sitz und Bohrungen aus kontrollierten Referenzen fertig. Die aufrechte Wand gegen Schnitt- und Spannverformung unterstützen. Bei weiterer Aufspannung eine wiederholbare Bezugsübertragung verwenden. Nicht direkt im fertigen Zentriersitz spannen. Prozessplan mit Bezügen, Werkzeugzugang und Prüfstadien führen. Am Prototyp zuerst die Passung bestätigen, bevor Vorrichtungen und Korrekturen für größere Mengen freigegeben werden. Spann- und Abnahmezustand müssen zur Zeichnung passen.
Zentriersitz und Auflagen
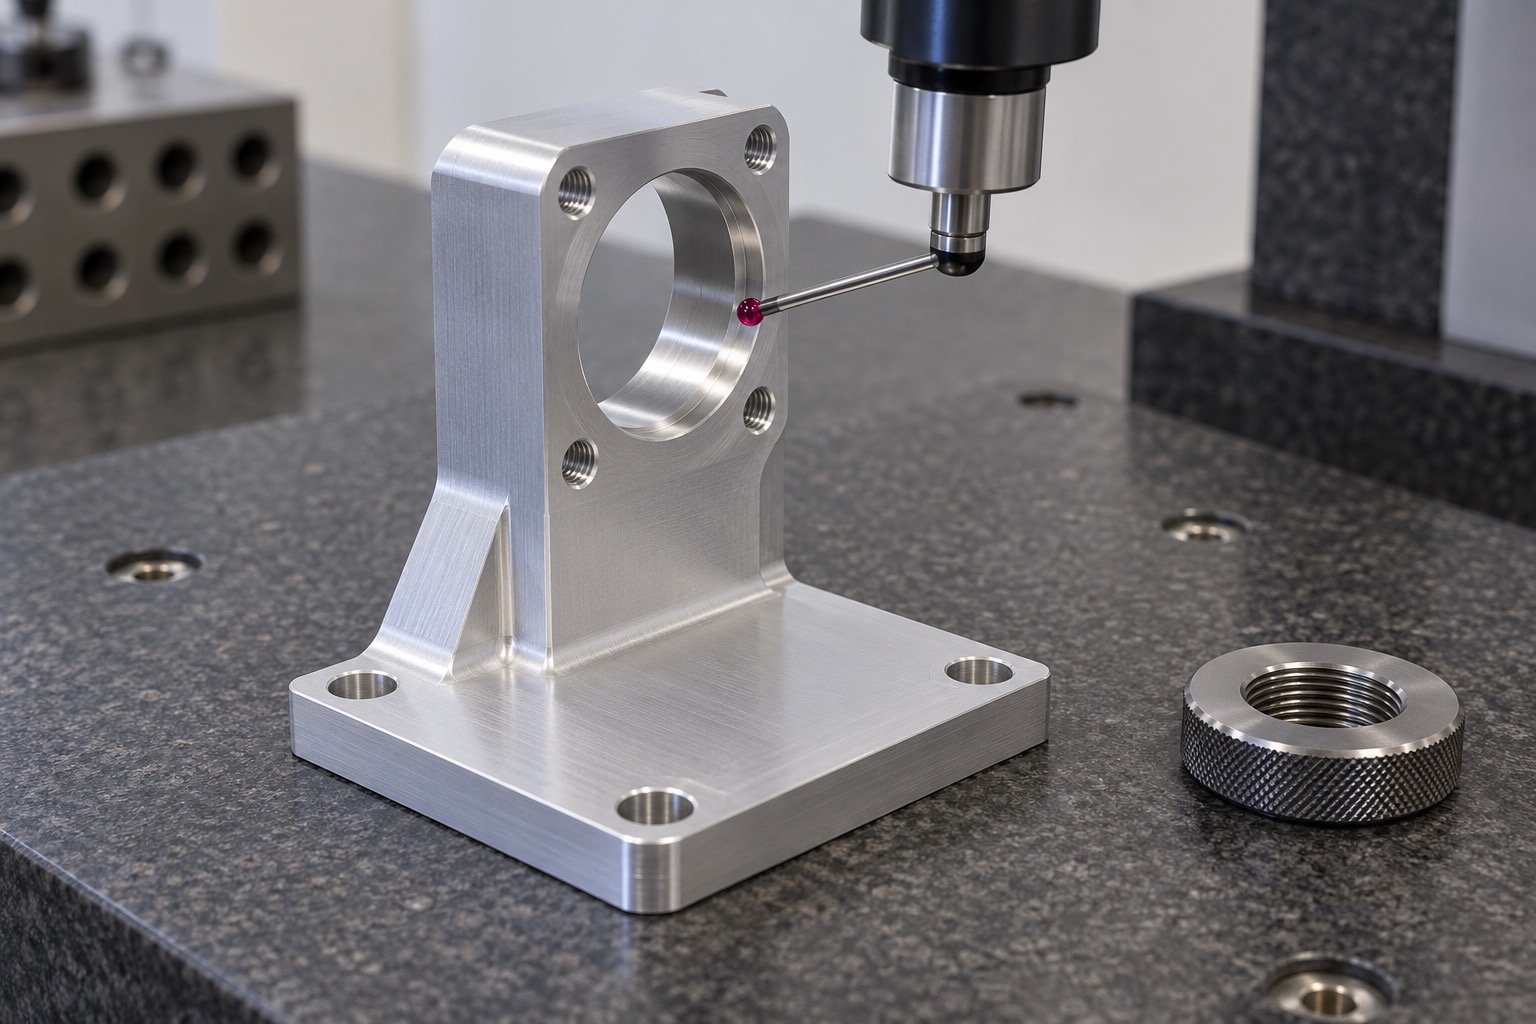
Der Sitzdurchmesser entspricht der freigegebenen Motorschnittstelle, während Lage und Flächenorientierung mit Basis und Führung verknüpft sind. Das sind unterschiedliche Anforderungen. Eine maßhaltige Bohrung kann trotzdem falsch positioniert sein. Kleine Auflagen benötigen nach Kantenbearbeitung ausreichende stabile Kontaktflächen. Sitzflächen und Freistellungen in der Zeichnung definieren. Das freie Teil prüfen und für montierte Versuche die vorgegebene Anzugsfolge anwenden. Eine geometrische Unstimmigkeit darf nicht dadurch akzeptiert werden, dass Schrauben das Teil in eine andere Form ziehen.
Oberfläche, Gewinde und Kanten
Falls Eloxieren gefordert ist, Art und relevante Abnahmebedingungen beschreiben, nicht nur die Farbe. Masken für Zentrierung, Auflagen, Gewinde oder elektrische Kontakte bei Bedarf vereinbaren. Grate entfernen, ohne Positionierschultern über das zulässige Maß abzurunden. Nutzbare Gewindetiefe und Schraubenfreiraum prüfen. Nach Behandlung Schäden, Rückstände und Passänderungen untersuchen. Optik ist hilfreich, aber funktionale Flächen und dokumentierte Kontaktbedingungen entscheiden über die Montagebereitschaft. Abweichungen müssen vor Auslieferung eine vereinbarte Entscheidung erhalten.
Erstmuster und Montageversuch
Die vereinbarte Dokumentation kann Werkstoffidentifikation, Sitz- und Lochmessungen, Auflagenebenheit, Flächenorientierung und Gewindeprüfung enthalten. Ergebnisse mit Revision und Messunterstützung verknüpfen. Mit kundenseitig bereitgestellten Komponenten kann ein mechanischer Versuch Motorpassung, Schraubenzugang und Bewegungsfreiraum prüfen. Den Umfang vor Angebotsabgabe definieren und von der Pumpenleistungsprüfung abgrenzen. Dieses Beispiel behauptet keine Fördermenge, Prozessfähigkeit oder Serienausbeute ohne tatsächliche freigegebene Daten für die bestellte Konfiguration. Die Bestellung legt fest, welche Nachweise erforderlich sind.
Saubere geschützte Lieferung
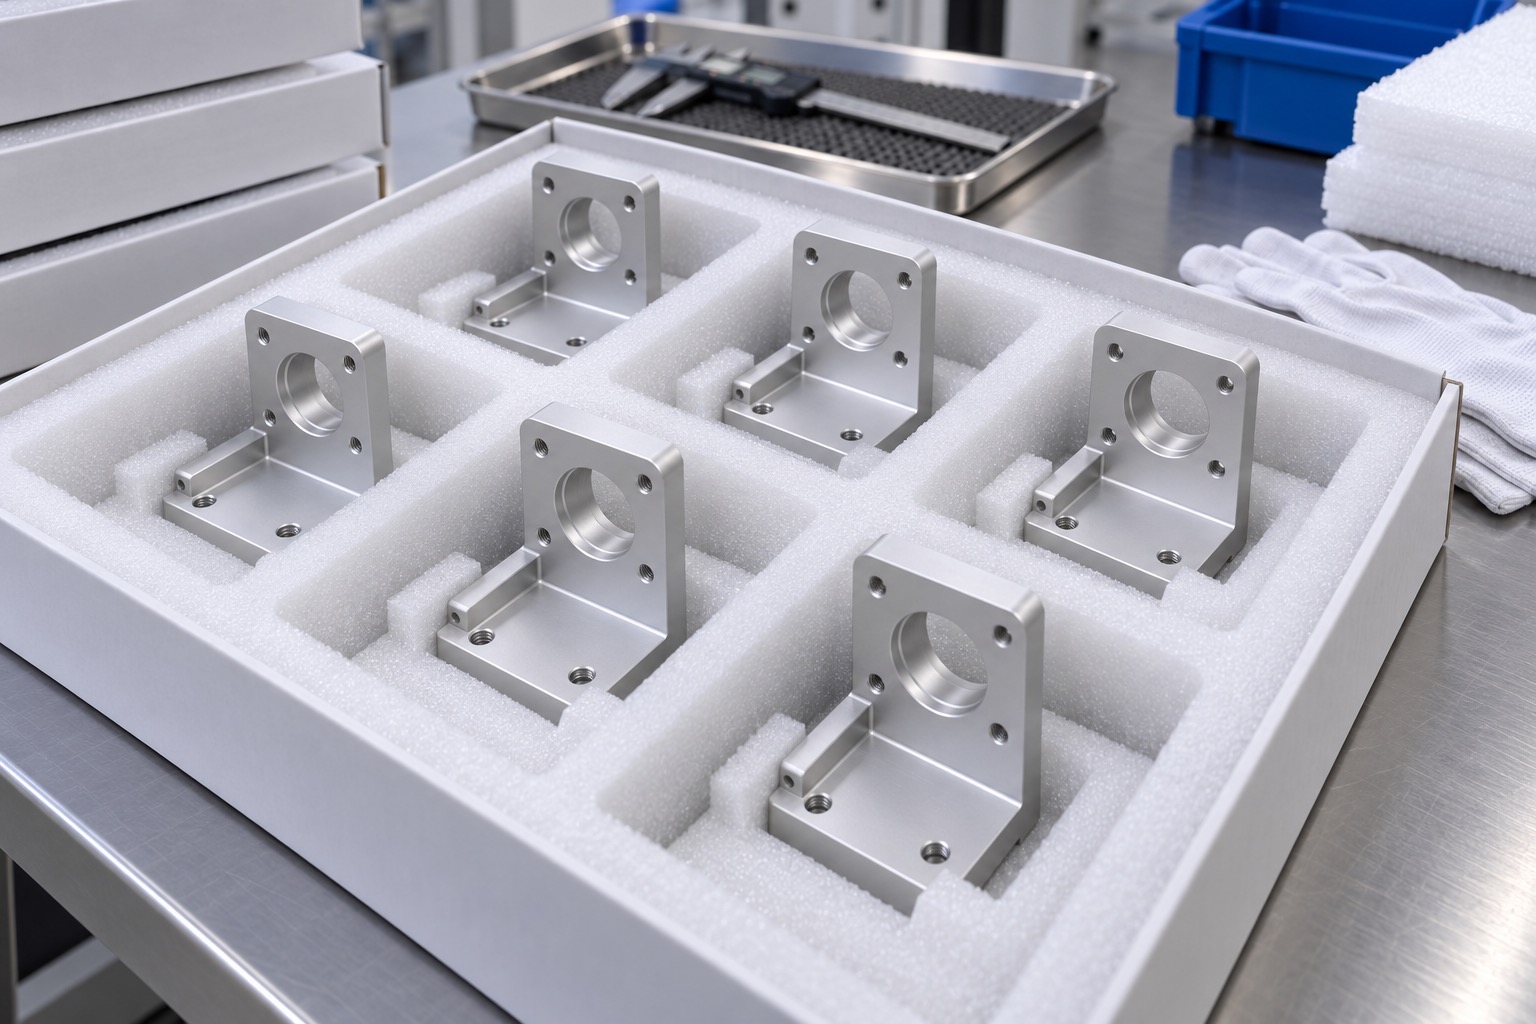
Nach Bearbeitung und Behandlung Späne sowie Rückstände aus Taschen, Bohrungen und Gewinden entfernen. Geeignete Reinigung und Trocknung verwenden und den vereinbarten Zustand prüfen. Halter getrennt in Trays oder Einzelverpackungen legen, damit Auflagen und Sitzflächen nicht reiben. Keine Klebeetiketten auf Passflächen anbringen. Bauteilnummer, Revision und Charge mit Prüfunterlagen liefern. Die beispielhaften Verpackungsbilder zeigen Schutz gegen Schäden und geordnete Handhabung; sie belegen keine Reinraumklasse und keine validierte Sterilbarriere.
Übergabe an Wiederholaufträge
Die Serienfreigabe verweist auf freigegebene Zeichnung, Werkstoff, Behandlung, Prüfplan und Erstbemusterungsentscheidung. Änderungen an Halbzeug, Aufspannung, Bearbeitung oder Maskierung prüfen, bevor frühere Ergebnisse übernommen werden. Auftragsmenge und Bedarfsvorschau getrennt von Mustermengen bestätigen. STEP, bemaßte PDF-Zeichnung, kritische Schnittstellen, Zeugnisse, Reinigung und Montageversuche gehören in die Anfrage. Damit lassen sich Zerspanung, Vorrichtungen und Prüfung nachvollziehbar vergleichen. Gerätebezogene Leistungsentscheidungen bleiben beim Entwicklungsteam, während die Fertigung die vereinbarten mechanischen Merkmale nachweist.
FAQ
Ist dies ein ausgelieferter Kundenauftrag?
Es ist ein beispielhafter Fertigungsfall ohne Behauptung eines Kunden, einer Lieferung, Zertifizierung oder medizinischen Messleistung. Konkrete Auftragsdaten werden separat vereinbart.
Warum 6061-Aluminium erwägen?
Es kann eine praktische leichte Option für innere Halter sein. Der Konstrukteur bestätigt Zustand, Lasten, Oberfläche und Umgebungsverträglichkeit.
Welche Merkmale werden geprüft?
Motorzentrierung, Auflagen, Flächenorientierung, Positionierbeziehungen, Schraubenbild und Gewinde nach der freigegebenen Zeichnung und ihrem Bezugssystem.
Ist Eloxieren möglich?
Ja, nach Spezifikation. Behandlung und Masken vereinbaren und Funktionsmaße im festgelegten Abnahmezustand prüfen.
Was umfasst eine Musterpassprüfung?
Motorregister, Schraubenzugang und Freiraum gegenüber Führung, Spindel und Gehäuse können geprüft werden. Gegenbauteile und Abnahmeverfahren müssen verfügbar sein.
Was braucht die Serienübergabe?
Gelenkte Zeichnung und Modell, freigegebener Werkstoff und Oberfläche, Erstbemusterung, Prüfplan, Mengen, Lieferung sowie definierte Reinigung und Dokumentation.
tanghangyun@oemach.com