Soporte de motor de aluminio 6061 para bomba de jeringa: caso de fabricación CNC
Aplicación representativa
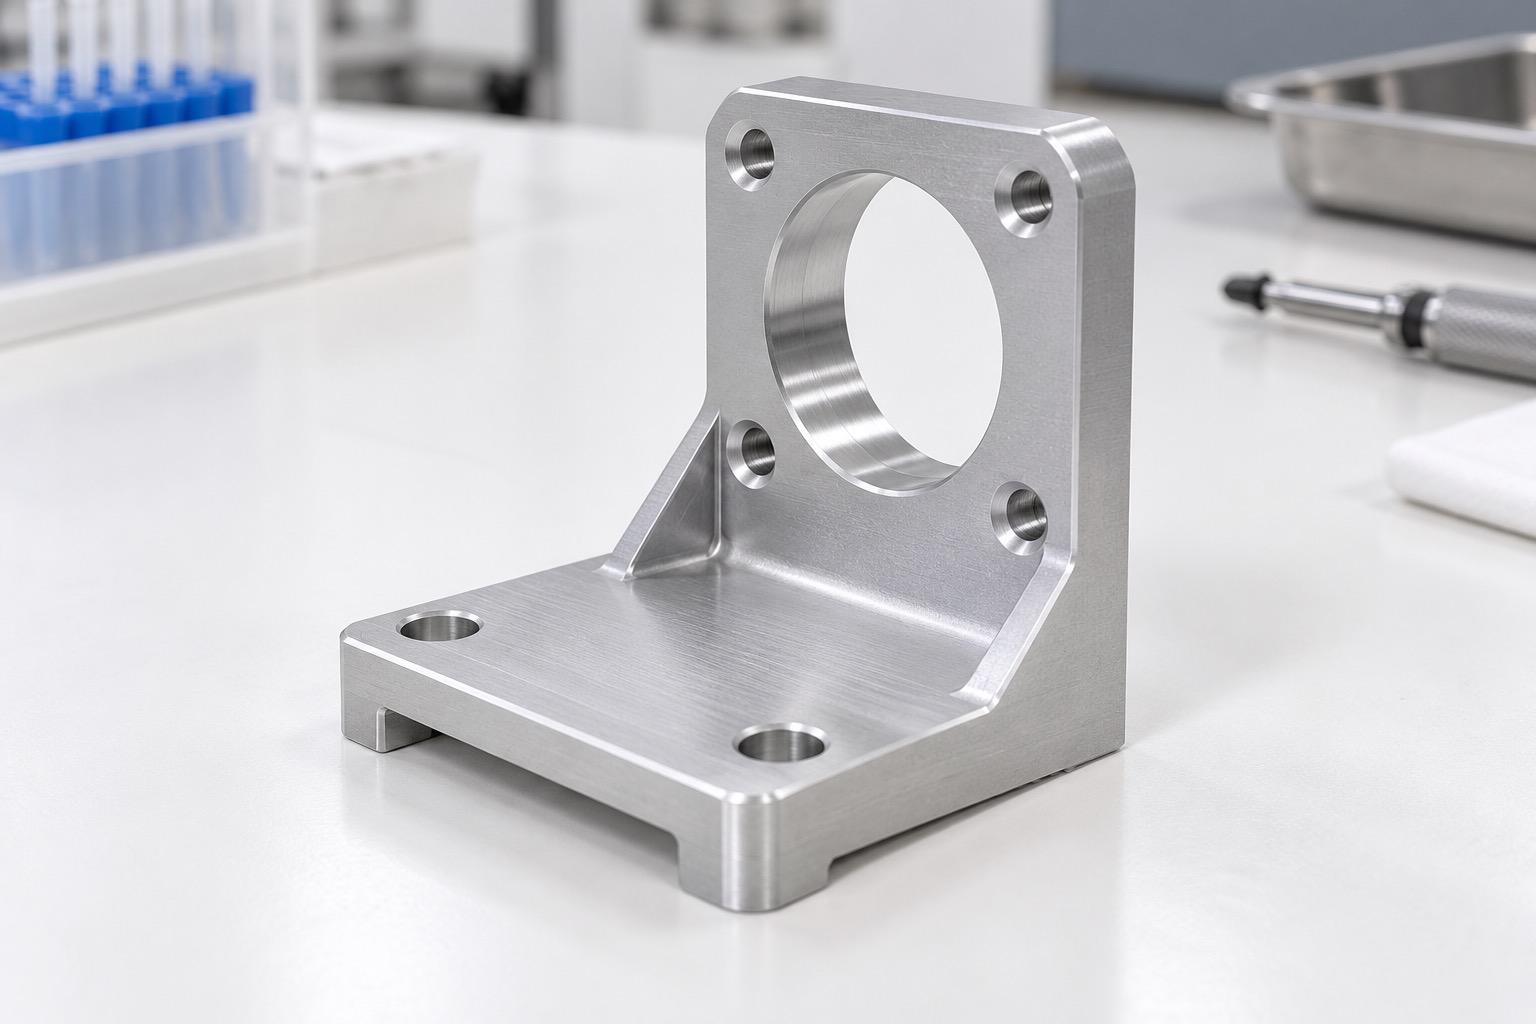
Este caso describe un soporte de motor representativo de aluminio 6061 para el accionamiento interno de una bomba de jeringa. Incluye alojamiento de centrado, patrón de tornillos, apoyos al bastidor y acceso de montaje. Es un ejemplo de fabricación, sin atribuir un pedido a un cliente, certificar un dispositivo ni presentar resultados clínicos. Muestra cómo traducir una interfaz de conjunto en un proceso CNC controlado. El equipo del dispositivo define cargas, motor, configuración de movimiento y validación de la bomba; el proveedor fabrica y verifica las interfaces acordadas.
Revisión del plano
El paquete debe identificar cara del motor, centrado, apoyos inferiores y referencia lateral. Comparar modelo y plano controlado, resolviendo diferencias antes de programar CAM. Revisar acceso de tornillos, herramientas, paredes y espacio de la carcasa. Aclarar si el motor se posiciona por alojamiento o por pasadores independientes. Identificar cotas aceptadas después del acabado. Un esquema del conjunto puede mostrar guía y husillo sin exigir que el proveedor deduzca todo el diseño de la bomba a partir de una pieza aislada.
Materia prima trazable
El material propuesto es 6061 en el estado indicado por el plano, por ejemplo T6 cuando el diseño lo requiera. Confirmar certificado, formato de stock y procedimiento de sustitución. Dejar sobrematerial en apoyos y caras de posicionamiento. Registrar el lote en la documentación de proceso para relacionar piezas y certificado. La elección de aleación no demuestra por sí misma idoneidad del dispositivo ni compatibilidad química. Si la limpieza del equipo alcanza este componente interno, el diseñador debe revisar su efecto sobre el tratamiento especificado.
Ruta y fijación
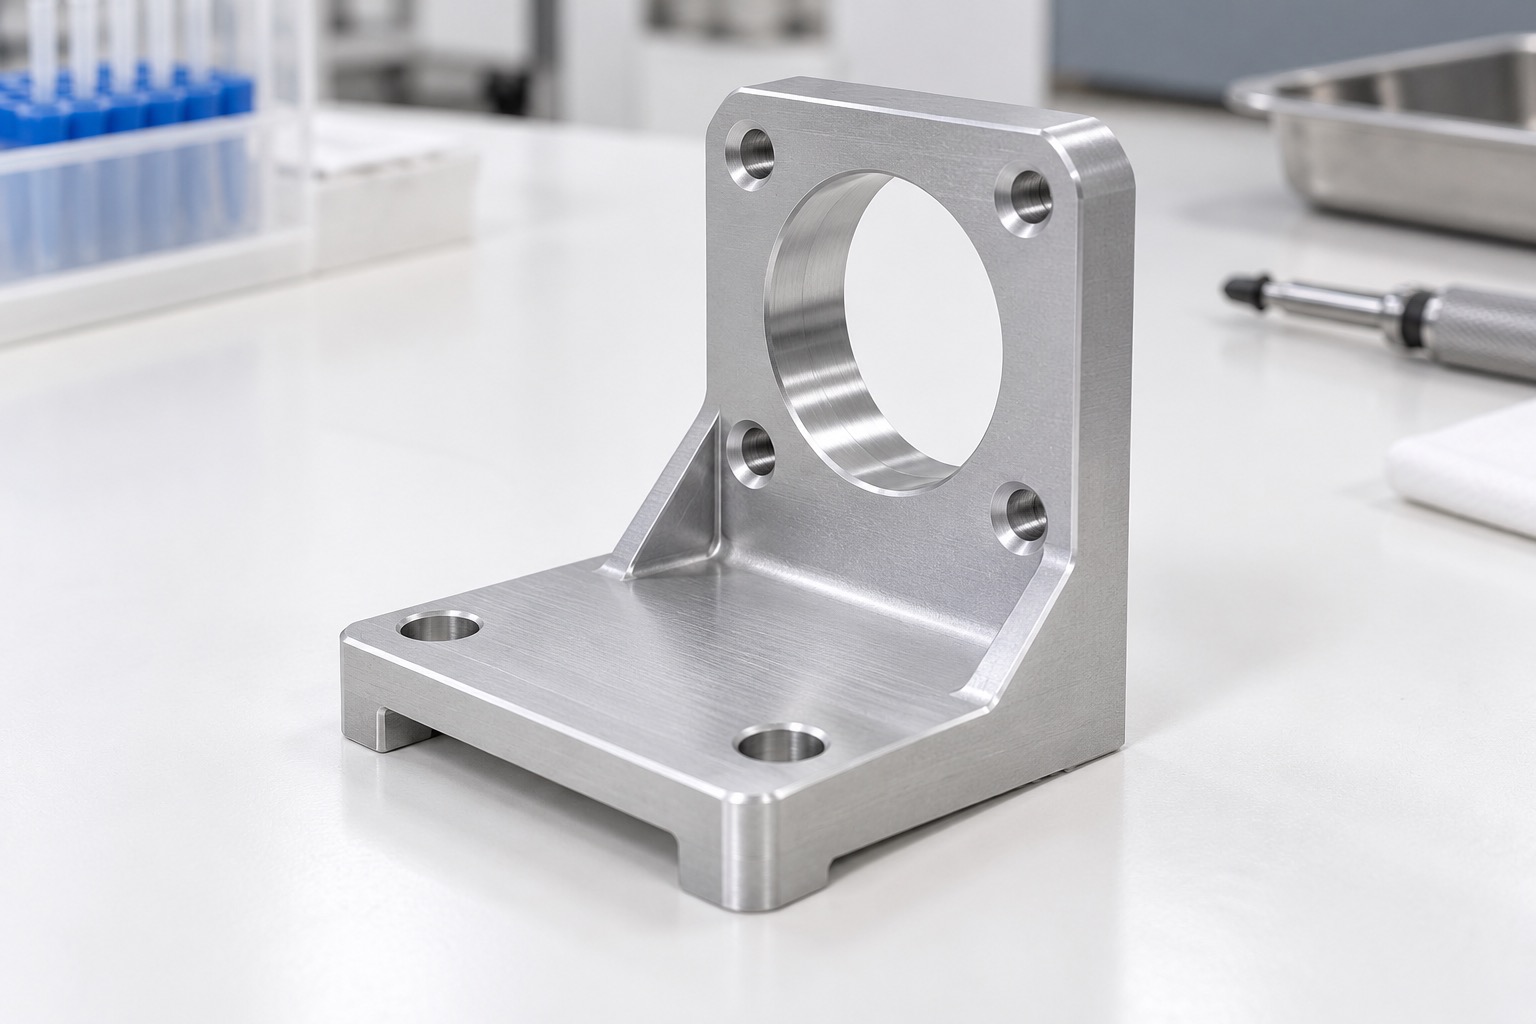
Una ruta posible desbasta contorno y cavidad, establece referencia de base y termina cara, centrado y agujeros con referencias controladas. Apoyar la pared vertical para evitar deformación por corte y apriete. Usar transferencia repetible si otra cara exige segunda operación. No sujetar directamente en el alojamiento acabado. Registrar referencias, acceso y etapas de inspección. En prototipos, confirmar ajuste antes de liberar útiles y compensaciones para cantidades mayores. La fijación debe reflejar el estado de aceptación definido en el plano.
Relación entre centrado y apoyos
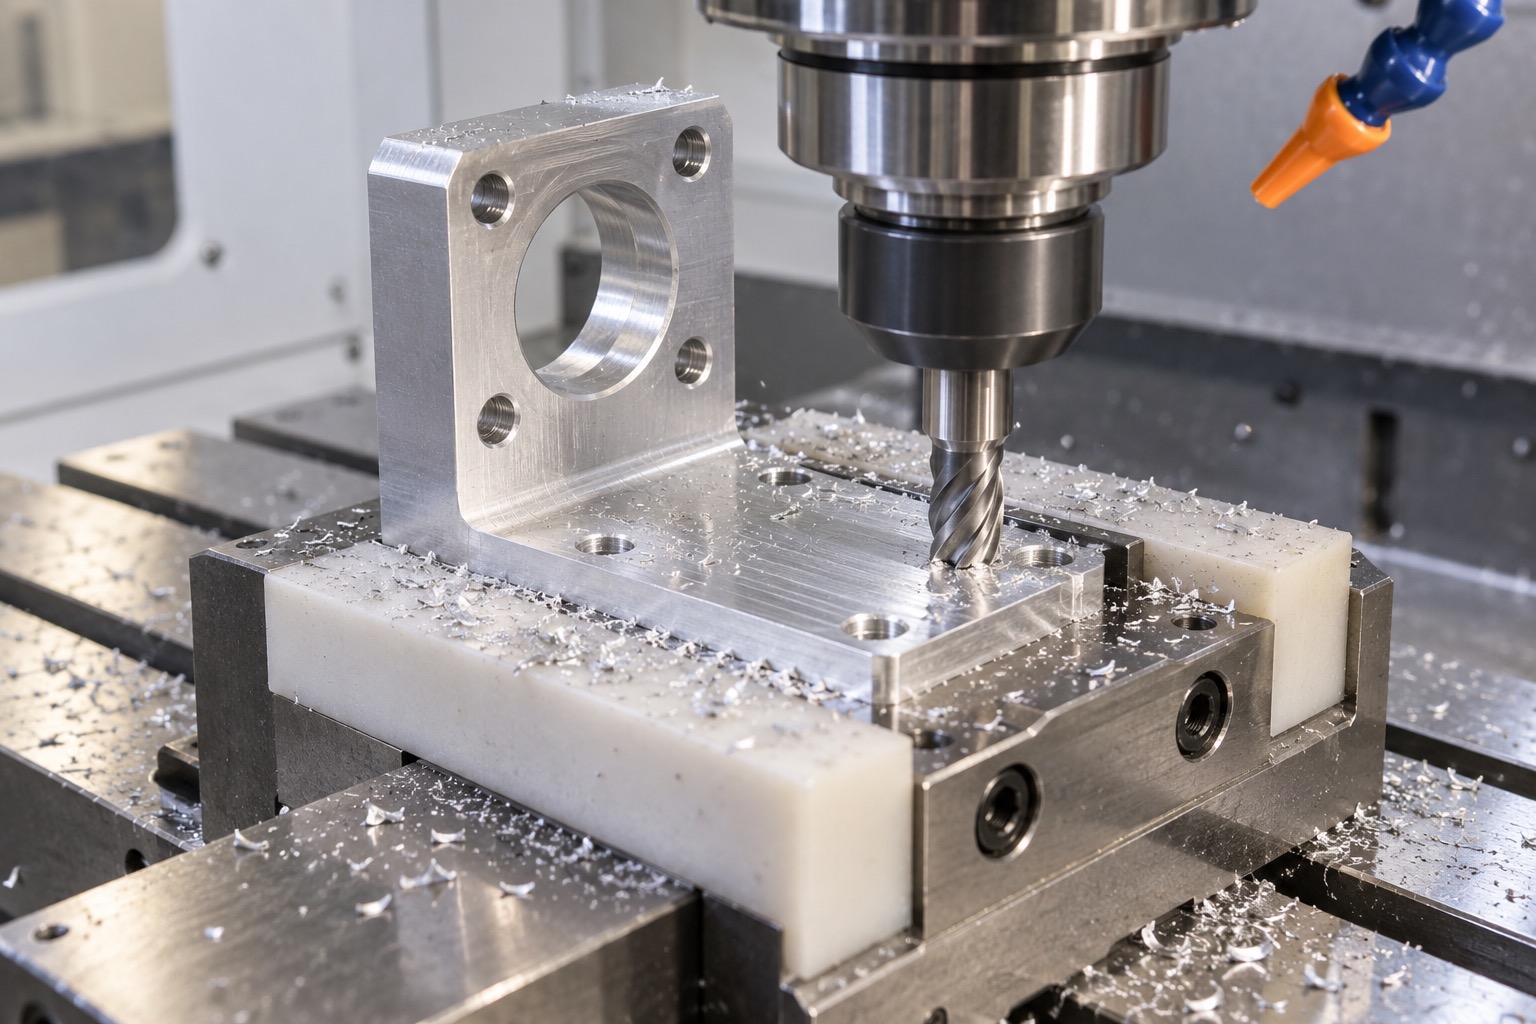
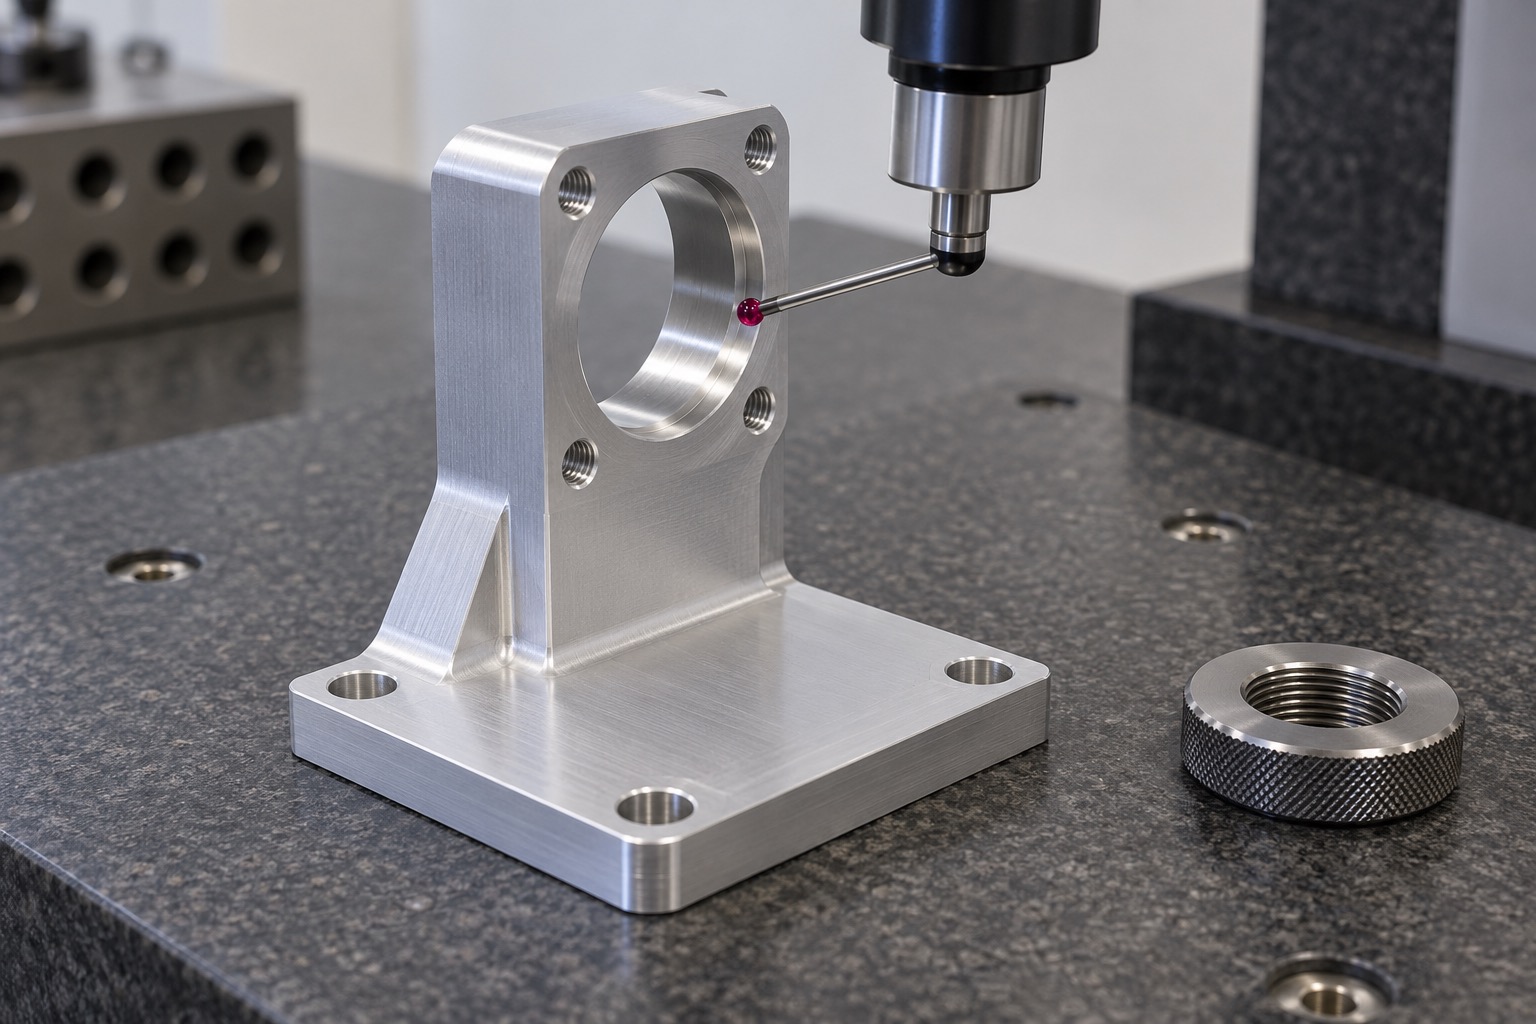
El diámetro de centrado debe coincidir con la interfaz aprobada del motor; posición y orientación se relacionan con base y guía. Son exigencias distintas. Un alojamiento puede pasar un calibre y tener eje o cara mal situados. Los apoyos pequeños requieren contacto estable después de romper aristas. Definir superficies de asiento y alivios. Inspeccionar en estado libre y aplicar la secuencia acordada de apriete para cualquier prueba montada. No suponer que los tornillos corregirán una incompatibilidad geométrica.
Acabado y bordes
Si se requiere anodizado, especificar tipo y condiciones de aceptación relevantes, no solo color. Acordar máscaras para centrado, apoyos, roscas o interfaces eléctricas cuando proceda. Retirar rebabas sin redondear excesivamente hombros de posicionamiento. Verificar profundidad útil y holgura de tornillos. Después del tratamiento, inspeccionar daños, residuos y variaciones de ajuste. El aspecto cosmético importa, pero las superficies funcionales y condiciones documentadas de acoplamiento determinan la preparación para montaje. Cualquier desviación requiere disposición acordada antes de entrega.
Primer artículo y montaje
El expediente puede incluir material, medidas de centrado y agujeros, planitud, orientación y comprobación de roscas. Relacionar resultados con revisión y estado de apoyo durante inspección. Con componentes suministrados por el cliente, una prueba mecánica puede comprobar ajuste del motor, acceso y holguras de movimiento. Definirla antes de cotizar y separarla de la verificación de prestaciones de la bomba. Este ejemplo no afirma caudal, capacidad de tolerancias ni rendimiento de producción sin datos aprobados de la configuración concreta.
Entrega protegida
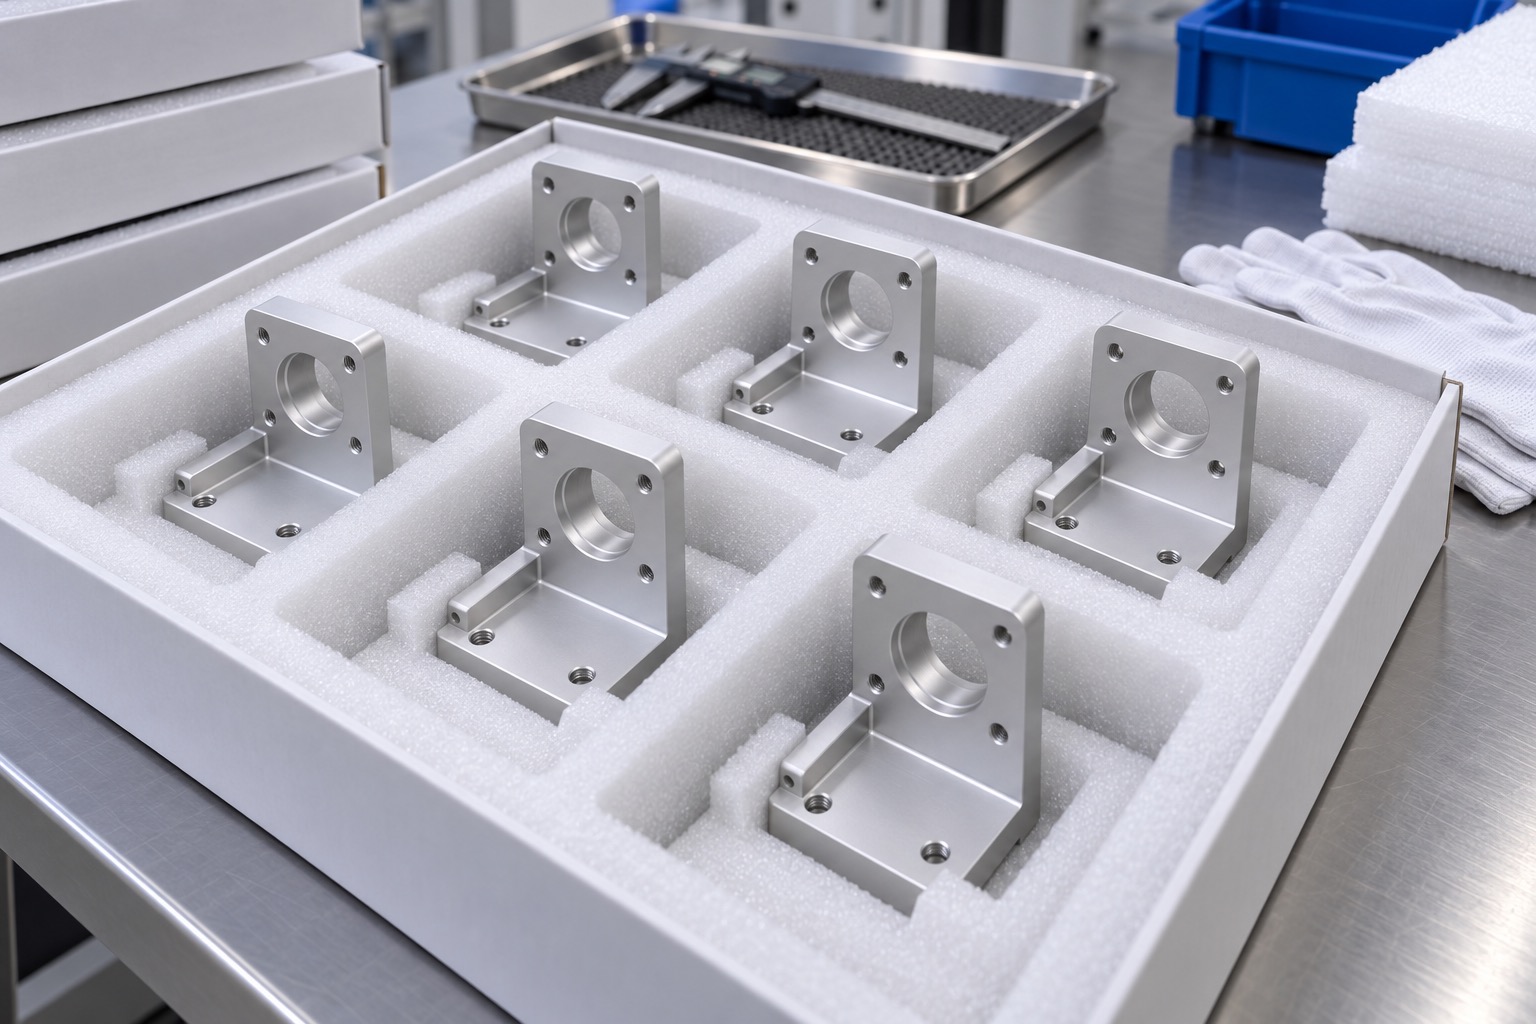
Tras mecanizar y acabar, eliminar viruta y residuos de cavidades, alojamientos y roscas. Emplear limpieza y secado compatibles y verificar la condición acordada. Separar soportes en bandejas o envases individuales para evitar roce de apoyos y superficies de centrado. No colocar adhesivos en superficies de acoplamiento. Entregar identificación de pieza, revisión y lote junto con informes acordados. Las fotografías ilustrativas muestran prevención de daños y manipulación ordenada; no acreditan clasificación de sala limpia ni barrera estéril validada.
Paso a pedidos repetidos
La liberación de serie debe referenciar plano aprobado, material, acabado, plan de inspección y aceptación del primer artículo. Revisar cambios de stock, fijación, estrategia o máscaras antes de reutilizar resultados previos. Confirmar cantidades y previsiones separadas del prototipo. La consulta debe aportar STEP y PDF acotado, interfaces críticas, certificados, limpieza y pruebas de montaje. Así el comprador puede comparar coste de mecanizado, útiles e inspección con una base clara y mantener las decisiones de prestaciones del dispositivo en desarrollo.
FAQ
¿Es un pedido real entregado?
Es un caso representativo de fabricación. No afirma cliente, envío, certificación ni resultado médico; los datos de un pedido concreto se acuerdan por separado.
¿Por qué considerar aluminio 6061?
Puede ser una opción ligera y práctica de mecanizado para soportes internos. El diseñador confirma estado, cargas, acabado y compatibilidad ambiental.
¿Qué se inspecciona principalmente?
Centrado del motor, apoyos, orientación de cara, relaciones de agujeros, patrón de montaje y roscas conforme al plano y referencias liberados.
¿Puede anodizarse el soporte?
Sí, si se especifica. Acordar tratamiento y máscaras y comprobar cotas funcionales en la etapa de aceptación definida.
¿Qué incluye la prueba de prototipo?
Puede comprobar ajuste del motor, acceso de tornillos y holgura respecto a guía, husillo y carcasa, con componentes y criterios disponibles.
¿Qué hace falta para repetir producción?
Plano y modelo controlados, material y acabado aprobados, disposición del primer artículo, plan de inspección, cantidades, entrega, limpieza y documentación.
tanghangyun@oemach.com