CNC-Bearbeitung von PCR-Thermocycler-Probenblöcken: Kavitätengeometrie, Ebenheit und thermische Wiederholbarkeit
Warum der Probenblock wichtig ist
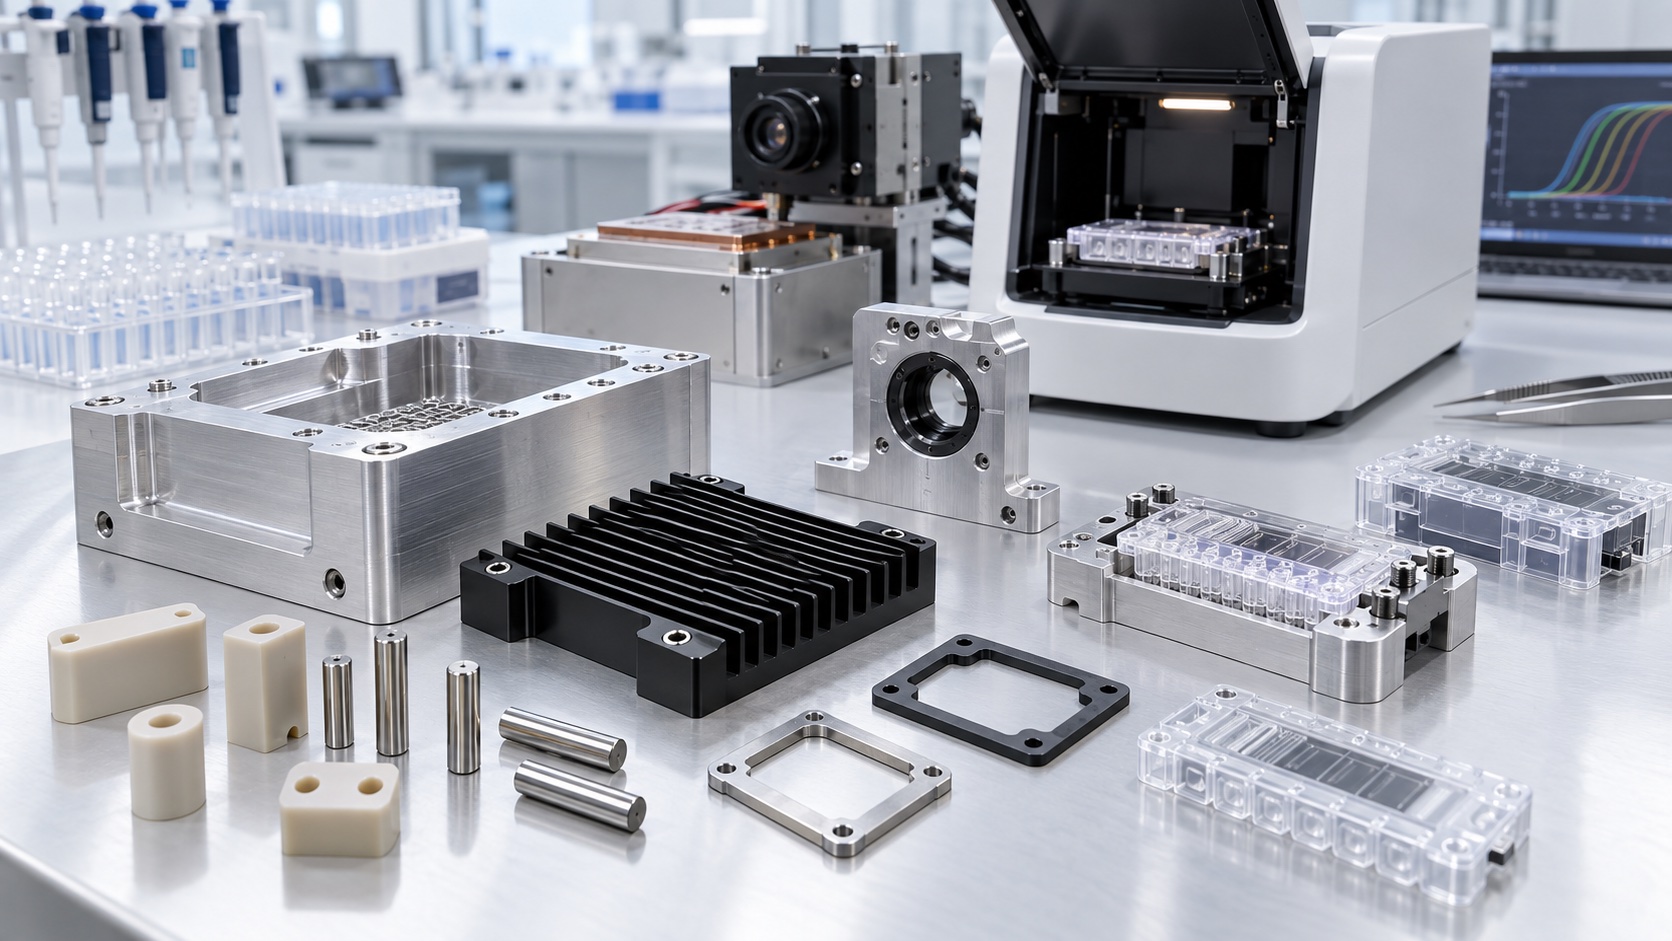
PCR- und POCT-Geräte benötigen kontrolliertes Heizen und Kühlen von Röhrchen, Streifen oder Kartuschen. Der gefräste Block bestimmt die Assay-Leistung nicht allein, doch Kavitäten, Kontaktflächen und Montagebezüge beeinflussen die Wärmeübertragung. Abweichungen bei Tiefe, Konus, Wandstärke oder Ebenheit können Kontakt und Kalibrierwiederholung verschlechtern. Deshalb ist das Teil als kontrollierte thermisch-mechanische Schnittstelle zu behandeln.
Verbrauchsmittelschnittstelle definieren
Zuerst werden Röhrchen, Streifen, Mikroplatte oder Kartusche eindeutig festgelegt. Die Zeichnung beschreibt Durchmesser, Tiefe, Konus, Raster, Kanten und Einsetzen. Ein Nennraster genügt nicht, wenn einzelne Kavitäten zum optischen Leser oder Heizdeckel wandern. Der Gerätehersteller definiert Kontaktflächen, Freiräume und ob der Träger austauschbar oder fest eingebaut ist.
Werkstoff und Oberfläche
6061-T6-Aluminium wird häufig wegen Zerspanbarkeit, Masse und Wärmeleitfähigkeit betrachtet. Legierung, Zustand und Finish entscheidet der Gerätehersteller. Anodisieren oder chemisch Nickel kann Verschleiß- oder Korrosionsverhalten verbessern, verändert aber kleine Kavitäten und Passungen. Die Zeichnung nennt Maße vor oder nach Finish, Maskierungen und zulässige Farbabweichung, ohne unvalidierte thermische Eigenschaften zu behaupten.
Funktionales Bezugssystem
Die Bezugskette beginnt zweckmäßig an der Heiz- oder Kühlfläche und nutzt zwei zugängliche Kanten oder Passmerkmale. Kavitätenraster, Sensortasche, Schrauben und optische Referenzen werden daraus positioniert. Eine reine Sichtkontur kann einen Versatz zum Instrument verdecken. Dasselbe System sollte für CNC, Koordinatenmessung und Montage funktionieren.
Bearbeitungsfolge und Verzug
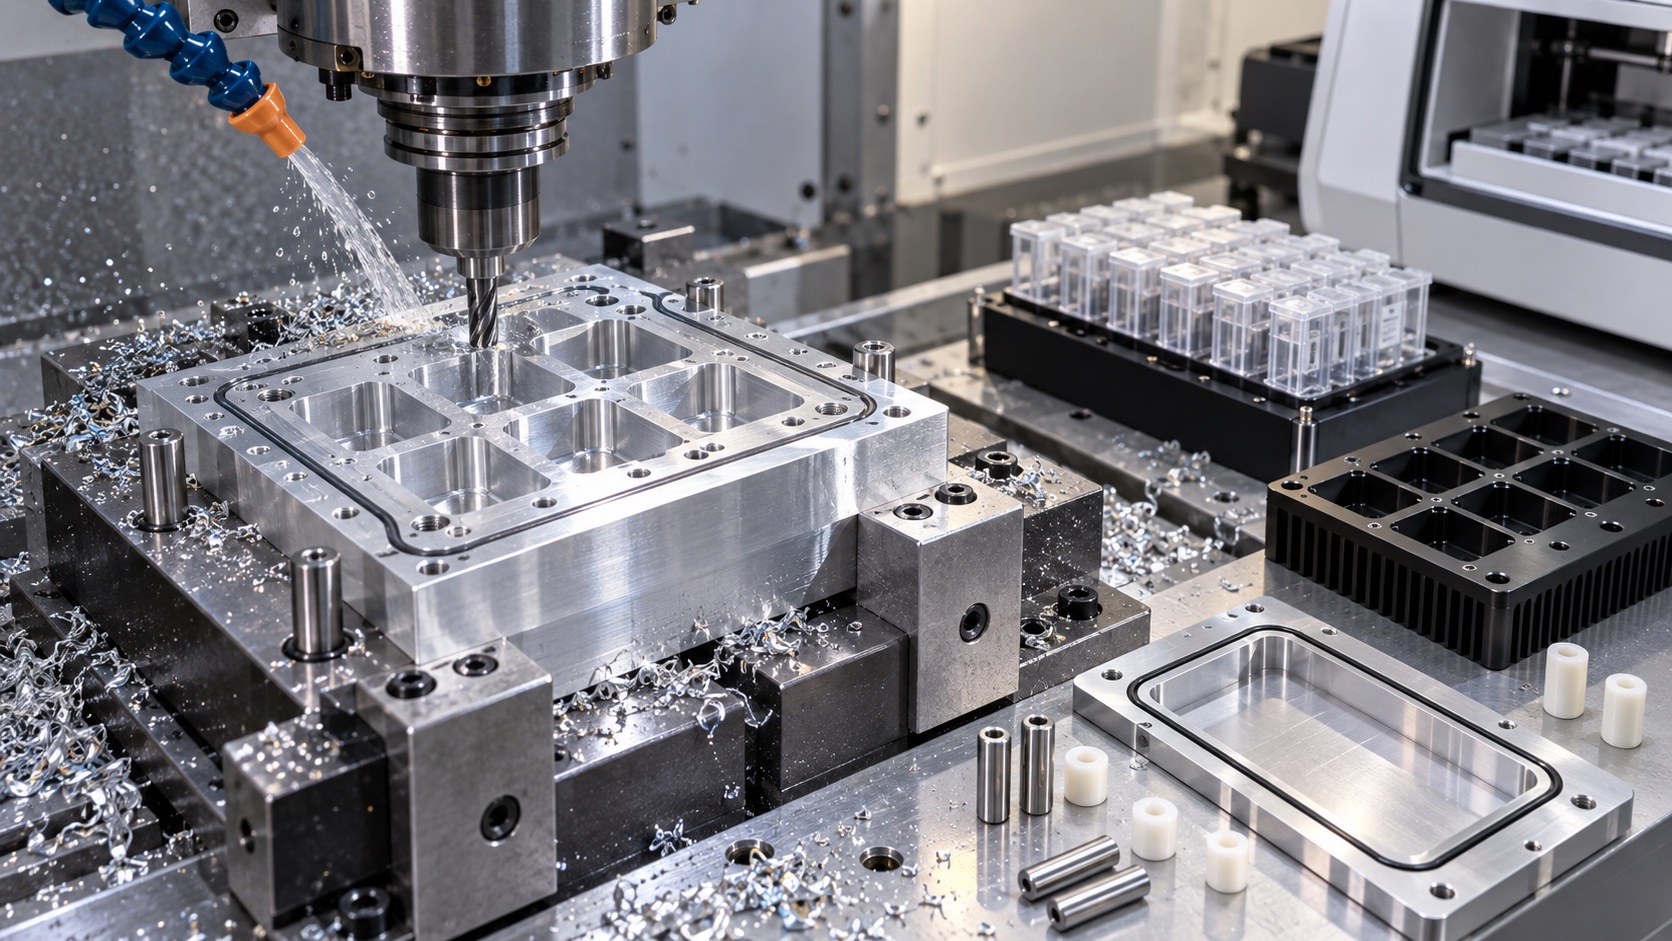
Beide Seiten werden ausgewogen geschruppt, die Montagefläche erzeugt und das Raster aus stabilen Bezügen gefertigt. Eine dünne Platte mit tiefen Kavitäten kann sich beim Spannungsabbau bewegen; Rohmaterial, Spannkraft und Abtragfolge sind entscheidend. Endschritte folgen nach der Hauptzerspanung. Das ausgespannte Teil wird erneut geprüft, weil Vorrichtungsdruck Ebenheitsfehler vorübergehend verdecken kann.
Kavitätenraster kontrollieren
Jede Kavität gehört zu einem Muster; geprüft werden lokale Geometrie und aufsummierte Lage. Durchmesser, Konus, Tiefe, Bodenform, Abstand und Reihenausrichtung können den Kontakt beeinflussen. Werkzeugverschleiß verändert das Raster schrittweise, eingeschlossene Späne beschädigen Oberfläche oder Werkzeug. Standzeitregeln, Zwischenprüfungen und stabile Antastung sichern die Einheitlichkeit.
Ebenheit, Sensor und Montage
Montagefläche, thermische Schnittstelle und Sensortasche werden gemeinsam kontrolliert. Ebenheitsfehler erzeugen Spalte, eine versetzte Tasche repräsentiert nicht mehr die gewünschte Zone. Schrauben und Passstifte beeinflussen den Anpressdruck. Der Prüfplan nennt freien oder gespannten Zustand. Heizer, Folien, Pads und Sensoren gehören in die Konstruktionsprüfung, auch wenn der Lieferant nur das Metallteil fertigt.
Prüfung, Reinigung und Nachweise
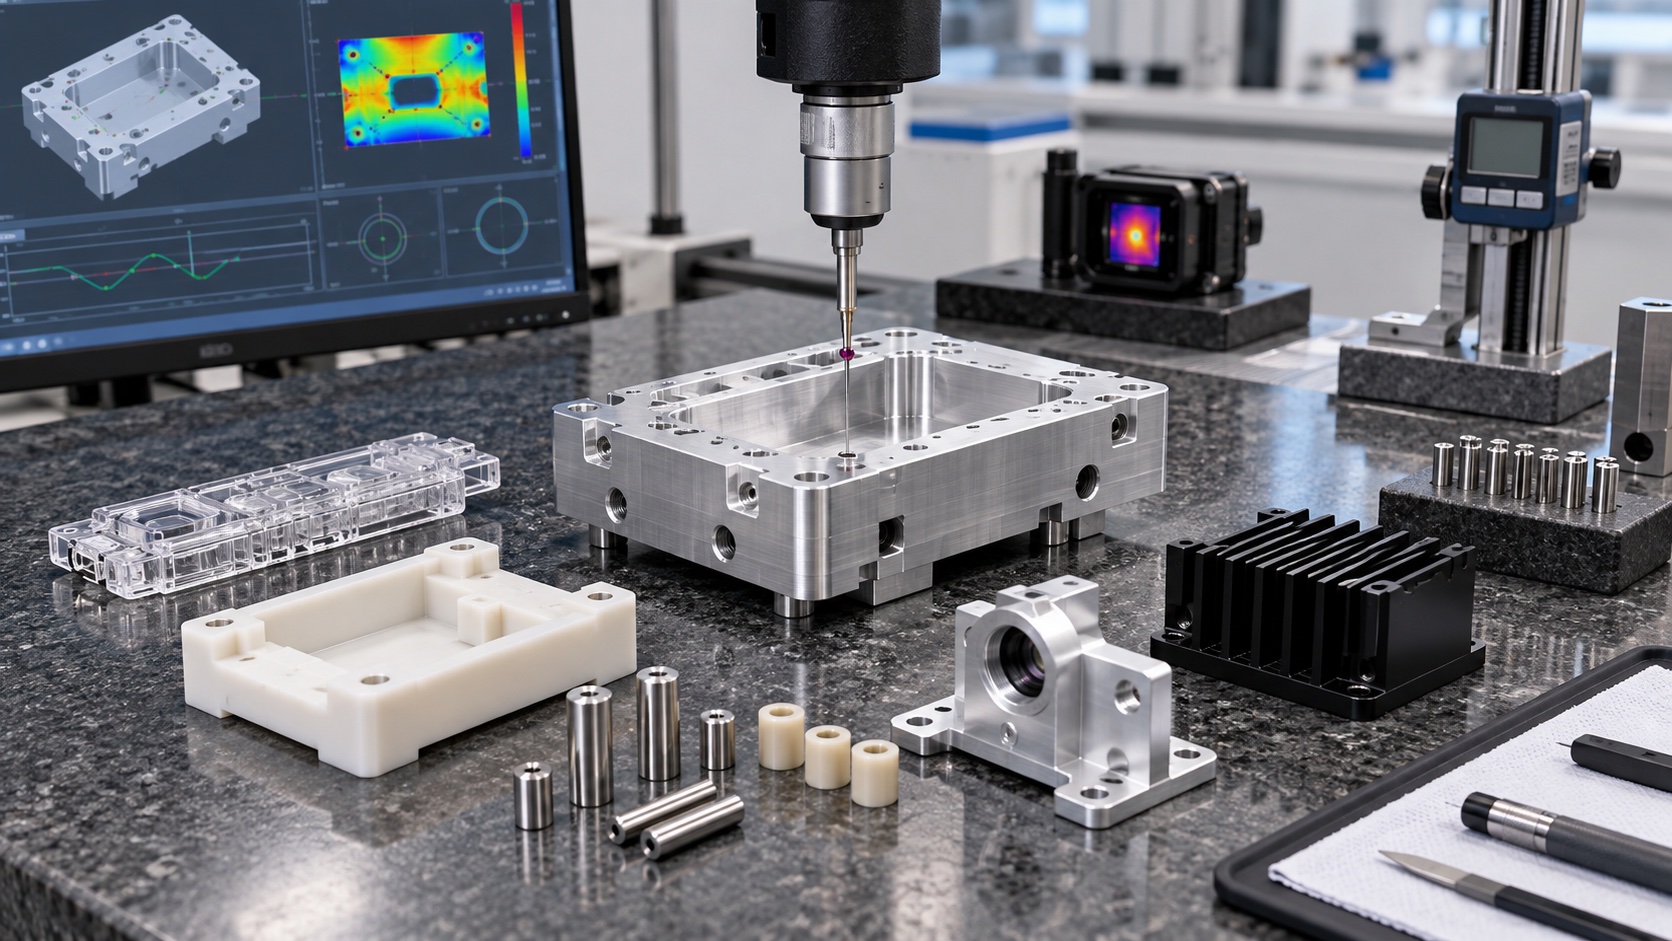
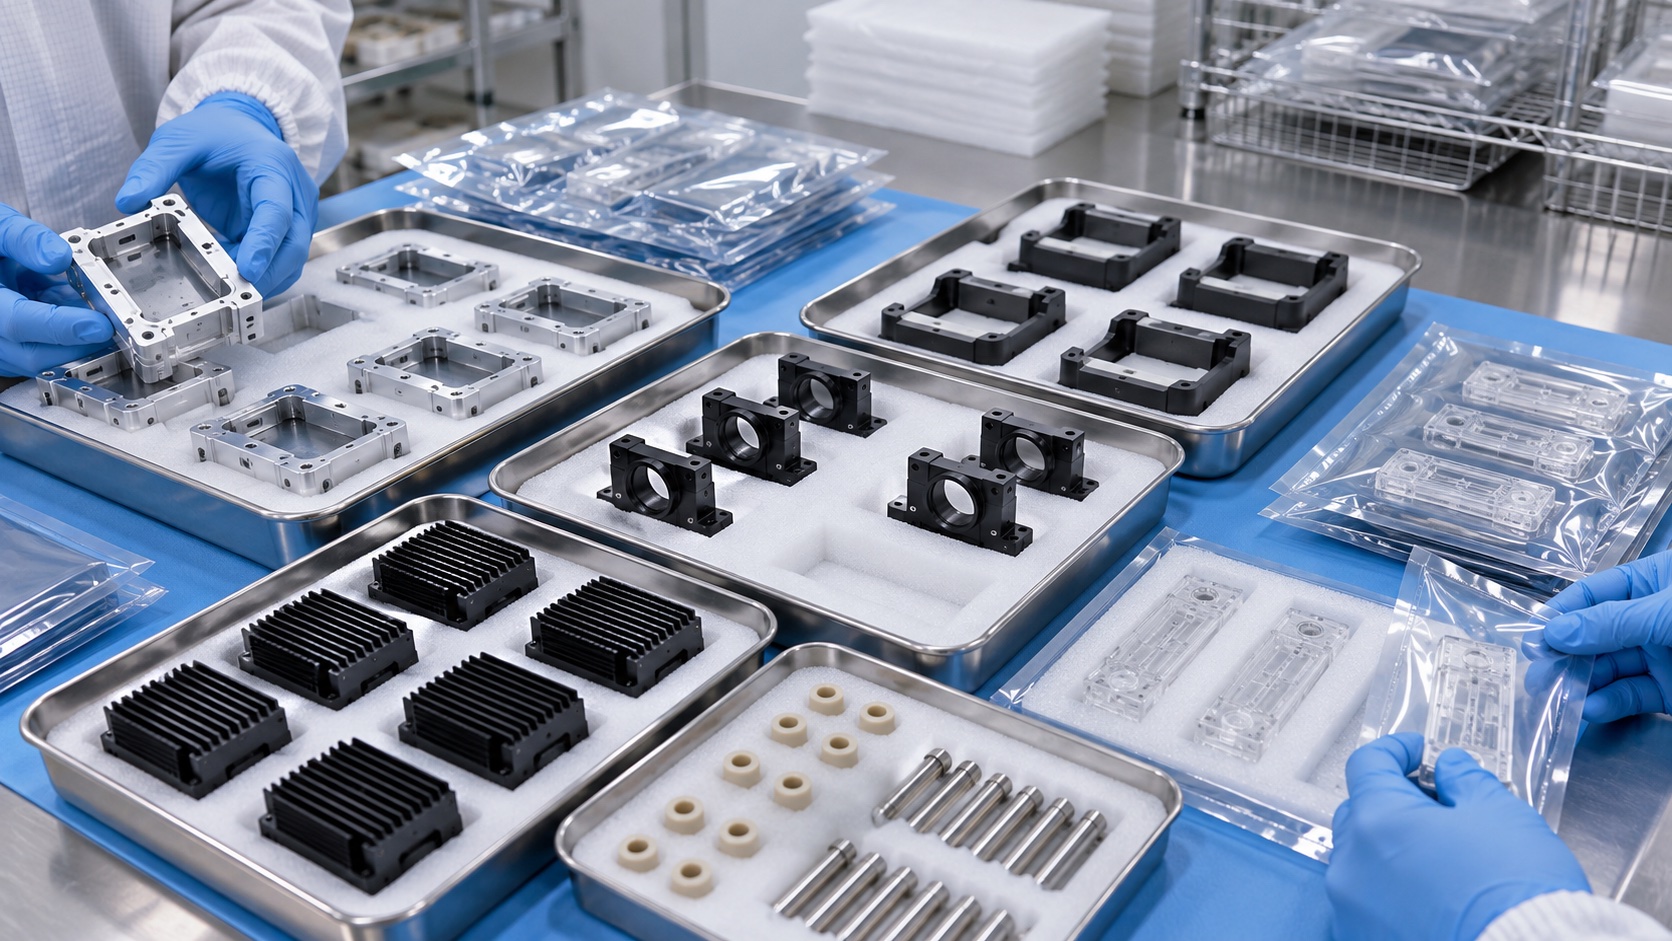
Die Erstbemusterung kann KMG-Messung der Rasterlage, Lehren oder Optik für Kavitäten und Oberflächenprüfung kombinieren. Ergebnisse bleiben mit Werkstoffcharge, Programm, Vorrichtung und Finish verbunden. Nach Bearbeitung und Beschichtung werden Späne, Kühlschmierstoff, Abrieb und lose Partikel aus allen Vertiefungen entfernt. Trays oder Einzelverpackung schützen Funktionsflächen. Sterilität wird nur bei validiertem Auftrag genannt.
Vollständige Anfrage
Eine gute RFQ enthält 2D-Zeichnung, 3D-Modell, Verbrauchsmitteldefinition, Legierung, Finish, Endmaße, kritische Bezüge, Mengen, Sauberkeit, Prüfplan und Dokumentation. Für thermisches Mapping oder Zyklustests definiert der Gerätehersteller Vorrichtung, Sensoren, Temperaturbereich, Zyklen und Grenzen. Fertigungsnachweise unterstützen, ersetzen aber nicht Geräte-, Assay- oder Zulassungsvalidierung.
FAQ
Garantiert der Block PCR-Genauigkeit?
Nein. Er liefert mechanische und thermische Schnittstellen; Heizer, Sensoren, Software, Verbrauchsmittel und Assay werden als System validiert.
Welche Kavitätenmaße sind kritisch?
Durchmesser, Konus, Tiefe, Bodenform, Raster und Lage zu Montage- und Optikbezügen gemäß freigegebener Zeichnung.
Warum muss die Beschichtung geplant werden?
Anodisieren oder Plattieren kann Durchmesser und Passungen ändern. Maskierung und Maßzustand müssen festgelegt sein.
Wie wird Ebenheit gemessen?
Der Prüfplan definiert Bezug, Auflage, Messmethode und freien oder gespannten Zustand.
Wer legt thermische Grenzen fest?
Der PCR- oder POCT-Hersteller bestimmt Temperaturbereich, Sensoren, Vorrichtung, Zyklen und Akzeptanz.
Was gehört in die RFQ?
Zeichnungen, Modelle, Verbrauchsmittel, Werkstoff, Finish, Mengen, Toleranzen, Sauberkeit und geforderte Prüfunterlagen.