Mecanizado CNC de bloques portamuestras para termocicladores PCR: pocillos, planitud y repetibilidad térmica
Por qué importa el bloque
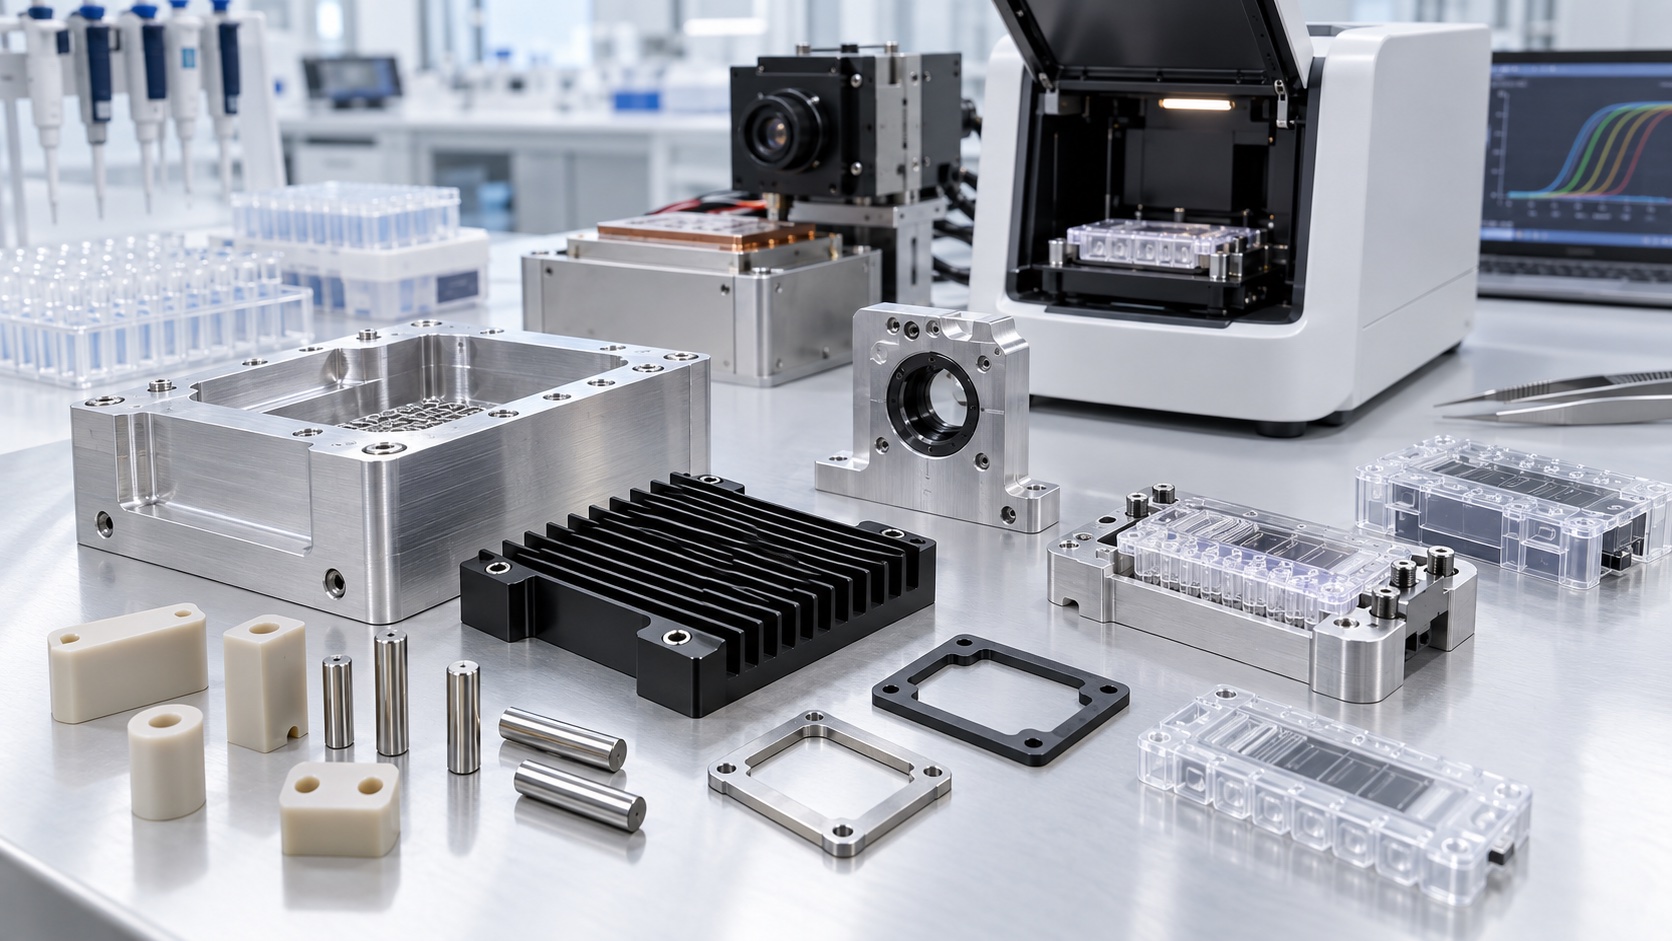
Los equipos PCR y de diagnóstico en el punto de atención dependen del calentamiento y enfriamiento controlados de tubos, tiras o cartuchos. El bloque mecanizado no determina por sí solo el rendimiento del ensayo, pero su geometría de pocillos, superficies de contacto y referencias influyen en la transferencia térmica. Variaciones de profundidad, conicidad, espesor o planitud pueden reducir la repetibilidad de la calibración. Por ello debe tratarse como una interfaz térmica y mecánica controlada.
Definir la interfaz del consumible
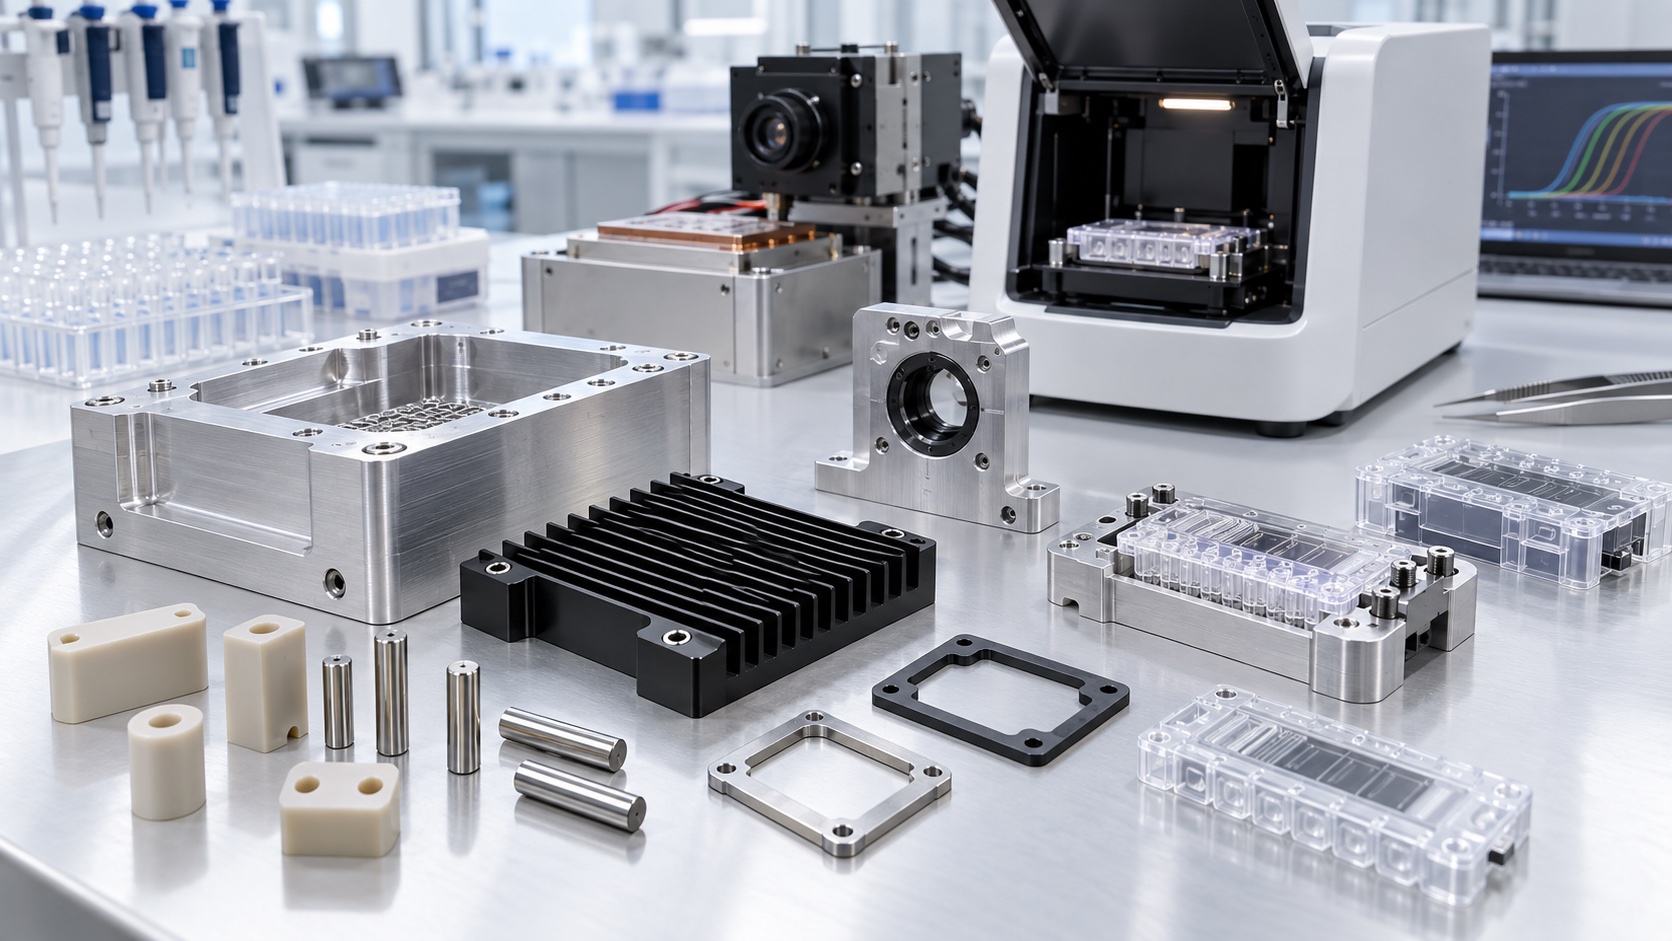
Primero se identifica el tubo, tira, microplaca o cartucho utilizado. El plano debe definir diámetro, profundidad, conicidad, paso, condición de borde e inserción. No basta un paso nominal si los pocillos pueden desplazarse respecto al lector óptico o la tapa calentada. El fabricante del equipo también define qué superficies contactan con el consumible, cuáles son solo holguras y si el operador cambia el portamuestras.
Material y superficie
El aluminio 6061-T6 suele considerarse por su mecanización, masa y conductividad térmica. La aleación, temple y acabado finales corresponden al fabricante del equipo. El anodizado o niquelado puede mejorar desgaste o corrosión, pero el espesor modifica pocillos pequeños y ajustes. El plano indica cotas antes o después del acabado, zonas enmascaradas y criterio cosmético, sin atribuir propiedades térmicas no validadas.
Sistema de referencias funcional
La cadena de referencias puede comenzar en la cara del calentador y continuar con dos bordes o pasadores accesibles. La matriz de pocillos, alojamiento del sensor, tornillos y referencias ópticas deben localizarse desde el mismo sistema. Usar solo un contorno estético puede ocultar desplazamientos. Las referencias deben servir para el CNC, la medición y el montaje final.
Secuencia y deformación
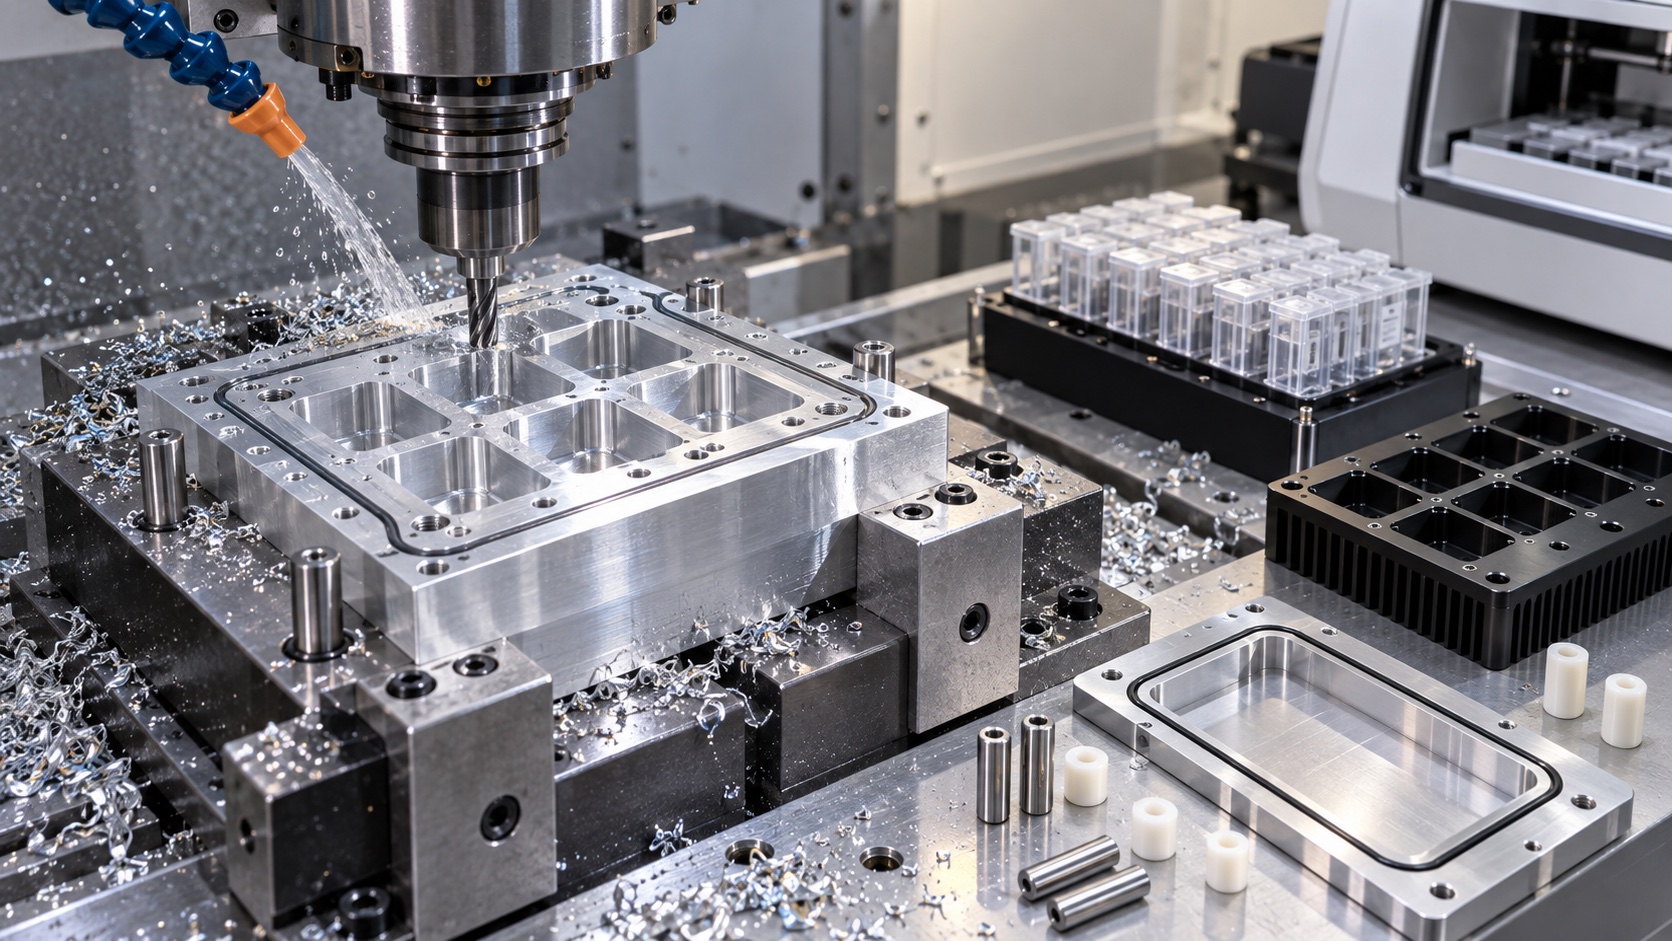
El proceso desbasta ambas caras de manera equilibrada, crea la base y mecaniza la matriz desde referencias estables. Una placa delgada con muchos pocillos profundos puede moverse al liberar tensiones, de modo que importan el estado del material, la fuerza de amarre y el orden de retirada. Las pasadas finales se realizan después del desbaste principal y la pieza se verifica libre, ya que la fijación puede ocultar temporalmente errores de planitud.
Control de la matriz
Cada pocillo pertenece a un patrón; la inspección considera geometría local y posición acumulada. Diámetro, conicidad, profundidad, fondo, paso y alineación pueden afectar el contacto. El desgaste de herramienta cambia gradualmente los pocillos y la viruta atrapada puede marcar la superficie. Límites de vida, controles en proceso y palpado estable ayudan a mantener uniformidad.
Planitud, sensor y montaje
La cara de montaje, la interfaz térmica y el bolsillo del sensor se controlan como grupo. Una planitud deficiente crea huecos y un sensor desplazado puede dejar de representar la zona prevista. Los tornillos y pasadores también influyen en la presión. El plan de inspección define si la medición es libre o restringida e incluye calentadores, películas, almohadillas o sensores en la revisión de diseño.
Inspección, limpieza y documentos
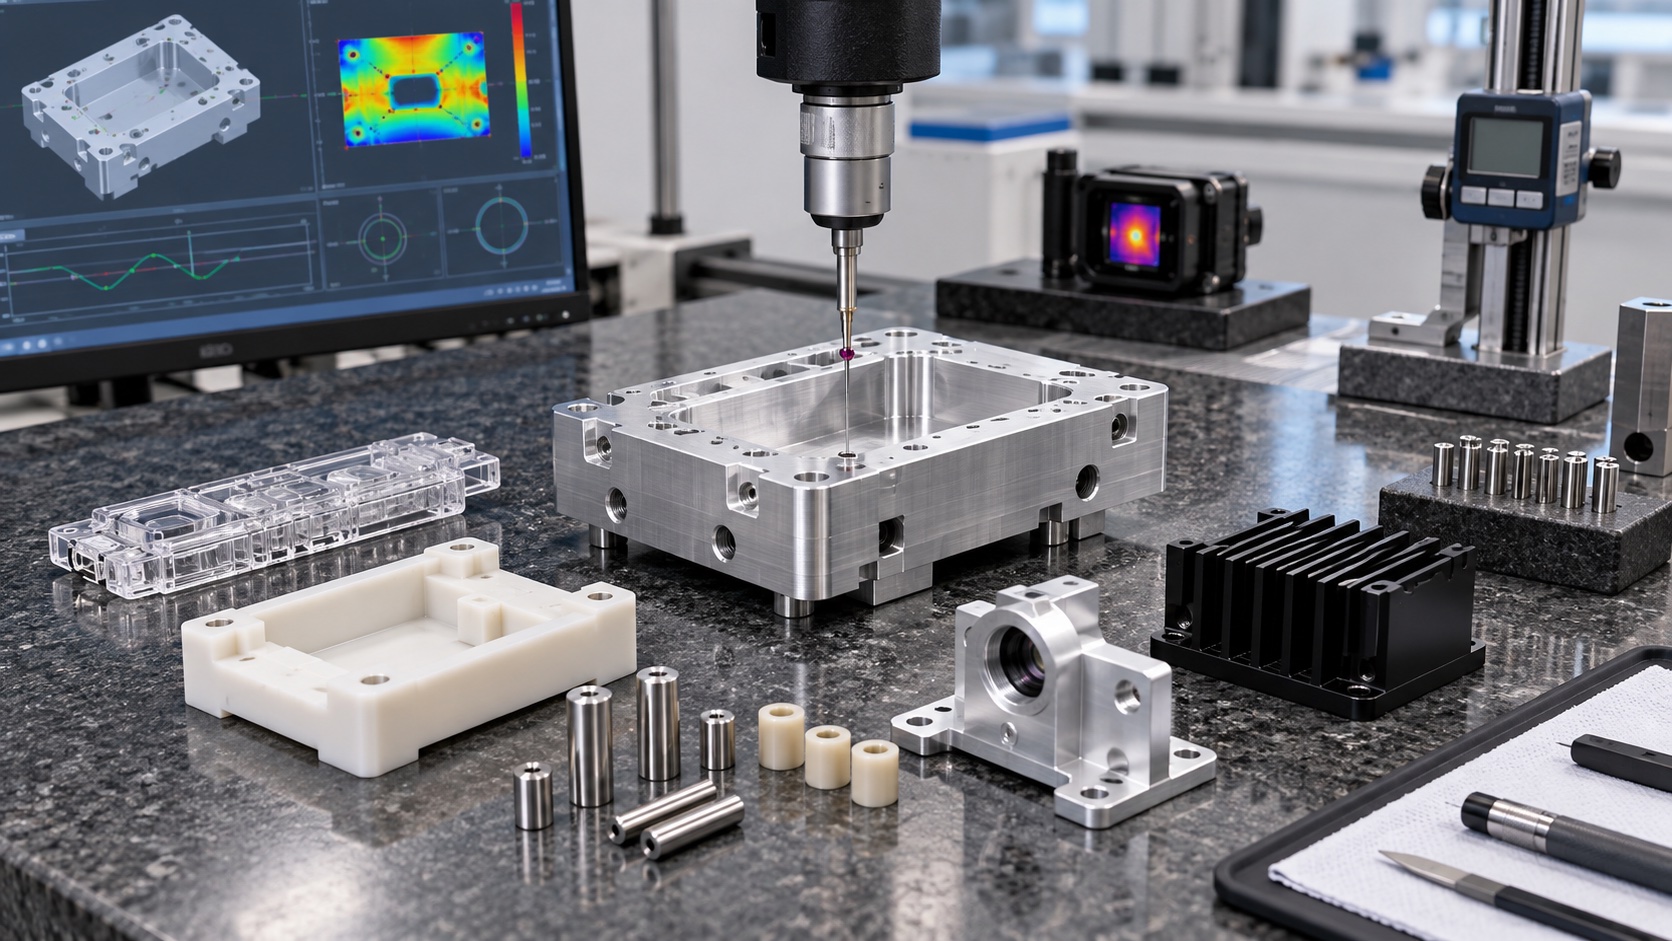
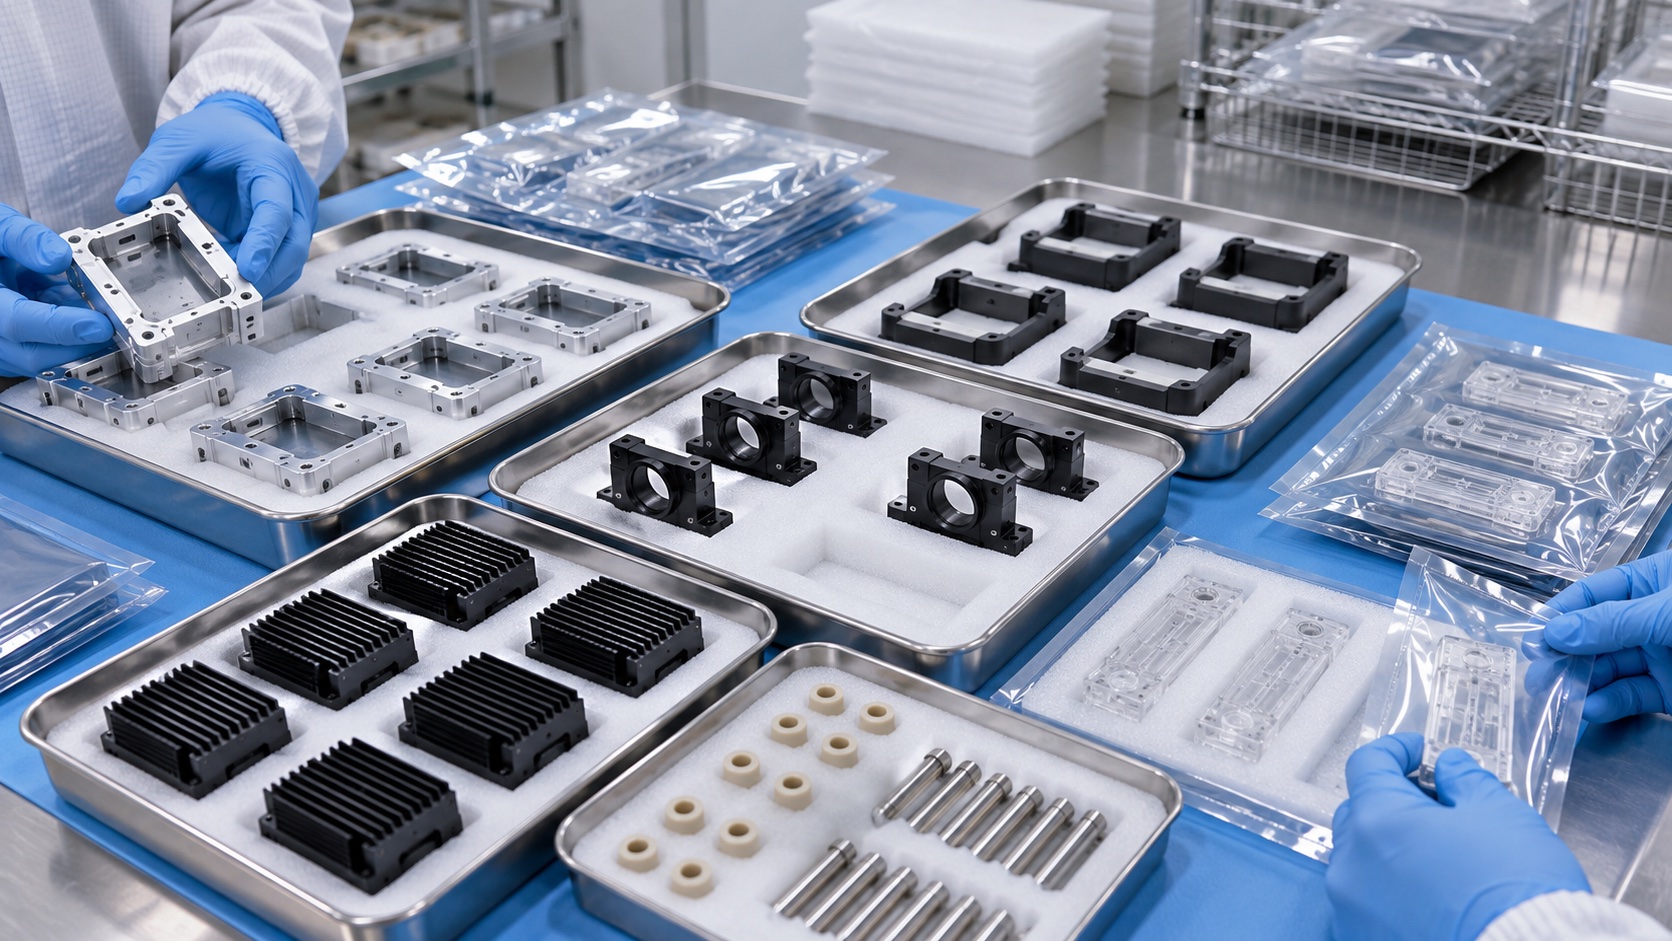
El primer artículo puede combinar CMM para posición, calibres u óptica para los pocillos y control superficial de la cara. Los resultados quedan ligados al lote, programa, útil y acabado. Tras mecanizado y recubrimiento se eliminan virutas, refrigerante, abrasivos y partículas de cada pocillo. Bandejas o embalajes individuales evitan roces. No se declara esterilidad sin un proceso validado.
Paquete RFQ completo
Una solicitud útil incluye plano 2D, modelo 3D, definición del consumible, aleación, acabado, cotas posteriores al recubrimiento, relaciones críticas, cantidades, limpieza, inspección y documentación. Si se requiere mapeo térmico o ciclos, el propietario del dispositivo define útil, sensores, rango, número de ciclos y límites. Los registros de mecanizado apoyan la validación, pero no sustituyen la validación del ensayo o instrumento.
FAQ
¿El bloque garantiza la precisión PCR?
No. Aporta interfaces mecánicas y térmicas; el fabricante valida calentadores, sensores, software, consumibles y ensayo como sistema.
¿Qué cotas de pocillo son críticas?
Diámetro, conicidad, profundidad, fondo, paso y posición respecto a referencias de montaje y óptica, según el plano liberado.
¿Por qué planificar el recubrimiento?
El anodizado o niquelado puede reducir diámetros y cambiar ajustes. Deben definirse máscara y condición de medición.
¿Cómo se verifica la planitud?
El plan define referencia, apoyos, método y si la pieza se mide libre o sujeta.
¿Quién fija los límites térmicos?
El fabricante PCR o POCT define rango, sensores, útil, ciclos y criterios de aceptación.
¿Qué debe incluir la RFQ?
Planos, modelos, consumible, material, acabado, cantidades, tolerancias, limpieza y registros de inspección o prueba.