CNC-Bearbeitung optischer Plattformen für ophthalmische OCT: Wärmestabilität, Bezüge und Ausrichtung
Bedeutung der optischen Plattform
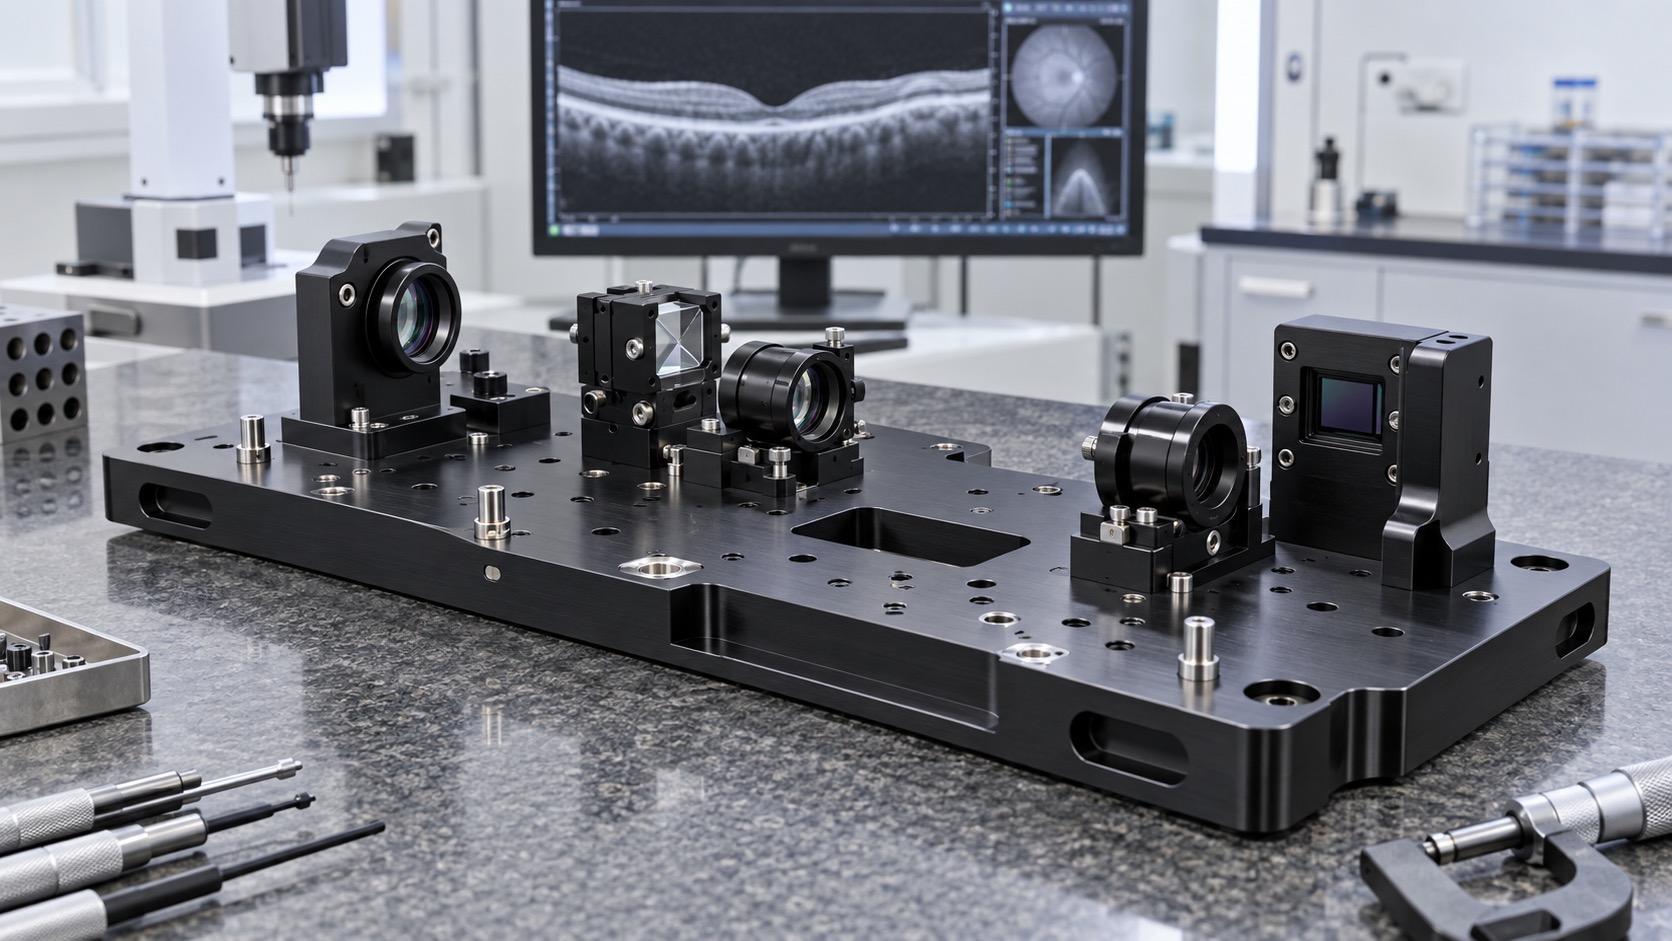
Ein ophthalmisches OCT-System erzeugt Netzhautbilder über genau kontrollierte Strahlwege, Scanner und Detektoren. Die gefräste Grundplatte erzeugt kein Bild, hält aber die Module bei Transport, Kalibrierung und Service in Beziehung. Kleine Änderungen bei Ebenheit, Position oder Höhe verbrauchen Einstellweg. Der Gerätehersteller verantwortet Optik, Sicherheit, Kalibrierung und Validierung; der Fertiger stellt die freigegebenen mechanischen Schnittstellen reproduzierbar her.
Ausrichtungskette erfassen
Die Prüfung beginnt mit der optischen Kette. Auflagen für Lichtquelle, Scanner, Strahlteiler, Referenzarm, Detektor und patientennahe Optik werden markiert. Grundfläche, Taktbezüge sowie Passstifte und Pilotdurchmesser werden festgelegt. Einstellschlitze brauchen Richtung und Weg. Modelle der Baugruppen, Schrauben und Montagefolge zeigen Kollisionen und fehlenden Werkzeugzugang vor dem Vorrichtungsbau.
Werkstoff und Wärmeverhalten
6061-T6-Aluminium verbindet geringe Masse, Bearbeitbarkeit und Wärmeleitung. Die Wahl berücksichtigt Steifigkeit, Temperatur, Reinigung, Beschichtung sowie Ausdehnung von Stahlstiften, Haltern und Sensoren. Zeugnis und Lieferzustand werden spezifiziert. Stabilität hängt auch von Dicke und Befestigung ab; eine größere Tasche oder andere Legierung kann die Drift verändern, obwohl alle Maße bei Raumtemperatur passen.
Funktionales Bezugssystem
Ein praktisches System nutzt Montagefläche, langen Taktbezug und ein drittes Merkmal gegen Verschiebung. Passbohrungen, Pilotdurchmesser und Detektorzonen werden daraus bemaßt. Eine Sichtkontur darf nicht einziger Bezug sein. Dieselben Bezüge sollen für CNC, KMG und Lehren erreichbar bleiben. Bei Isolatoren wird freie Ebenheit von der durch Anzugsmoment erzeugten Einbaulage getrennt.
Spannung und Verformung beherrschen
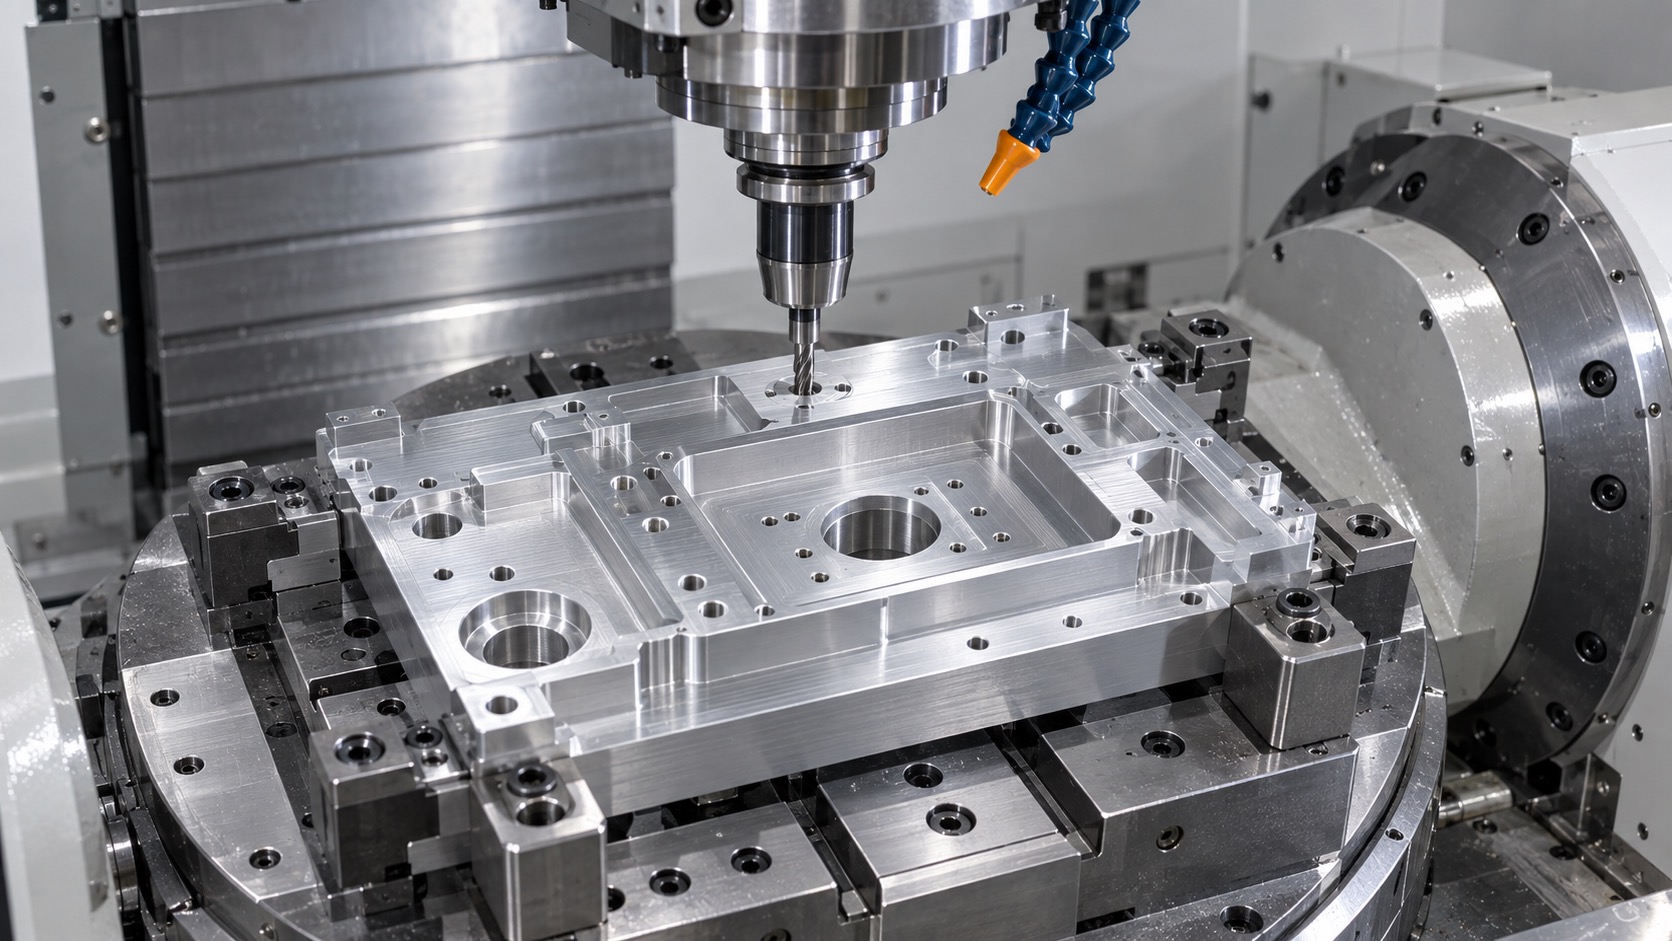
Optikplatten kombinieren breite dünne Bereiche, Taschen, Inseln, Gewinderaster und Dome. Material wird ausgewogen entfernt, kritische Pads bleiben gestützt und vor dem Finish kann sich Spannung verteilen. Spannkräfte greifen an steifen Zonen an. Scharfe Werkzeuge begrenzen Wärme und Grat. Nach dem Ausspannen werden Ebenheit und Höhen geprüft. Spannungsarmglühen oder Alterung gehören, falls nötig, in den freigegebenen Prozess.
Bohrungen, Piloten und Schlitze
Passstifte wiederholen Lage, Gewinde erzeugen Klemmung und Schlitze erlauben Justage. Ihre Beziehung ist entscheidend. Pilotbohrungen werden nach der Grundfläche fertiggestellt; Messmethode und Temperatur werden dokumentiert. Gewindetiefe berücksichtigt Grund und Schicht. Schlitzenden und Senkungen bleiben gratfrei. Engsitze können nach Zeichnung beim Anodisieren maskiert werden.
Anodisieren und Kontaktflächen
Schwarzes Anodisieren schützt und mindert Streulicht, baut jedoch Schicht auf und isoliert. Zeichnungen markieren Passungen, Erdung, Wärmekontakte und Präzisionspads für Maskierung oder Nachkontrolle. Maskengrenzen dürfen keinen Sitz erhöhen. Es wird vereinbart, ob Maße vor oder nach Beschichtung gelten. Unkontrolliertes Abkratzen kann Bezug, Korrosionsschutz und Rückverfolgbarkeit beschädigen.
Kalibrierungsrelevante Prüfung
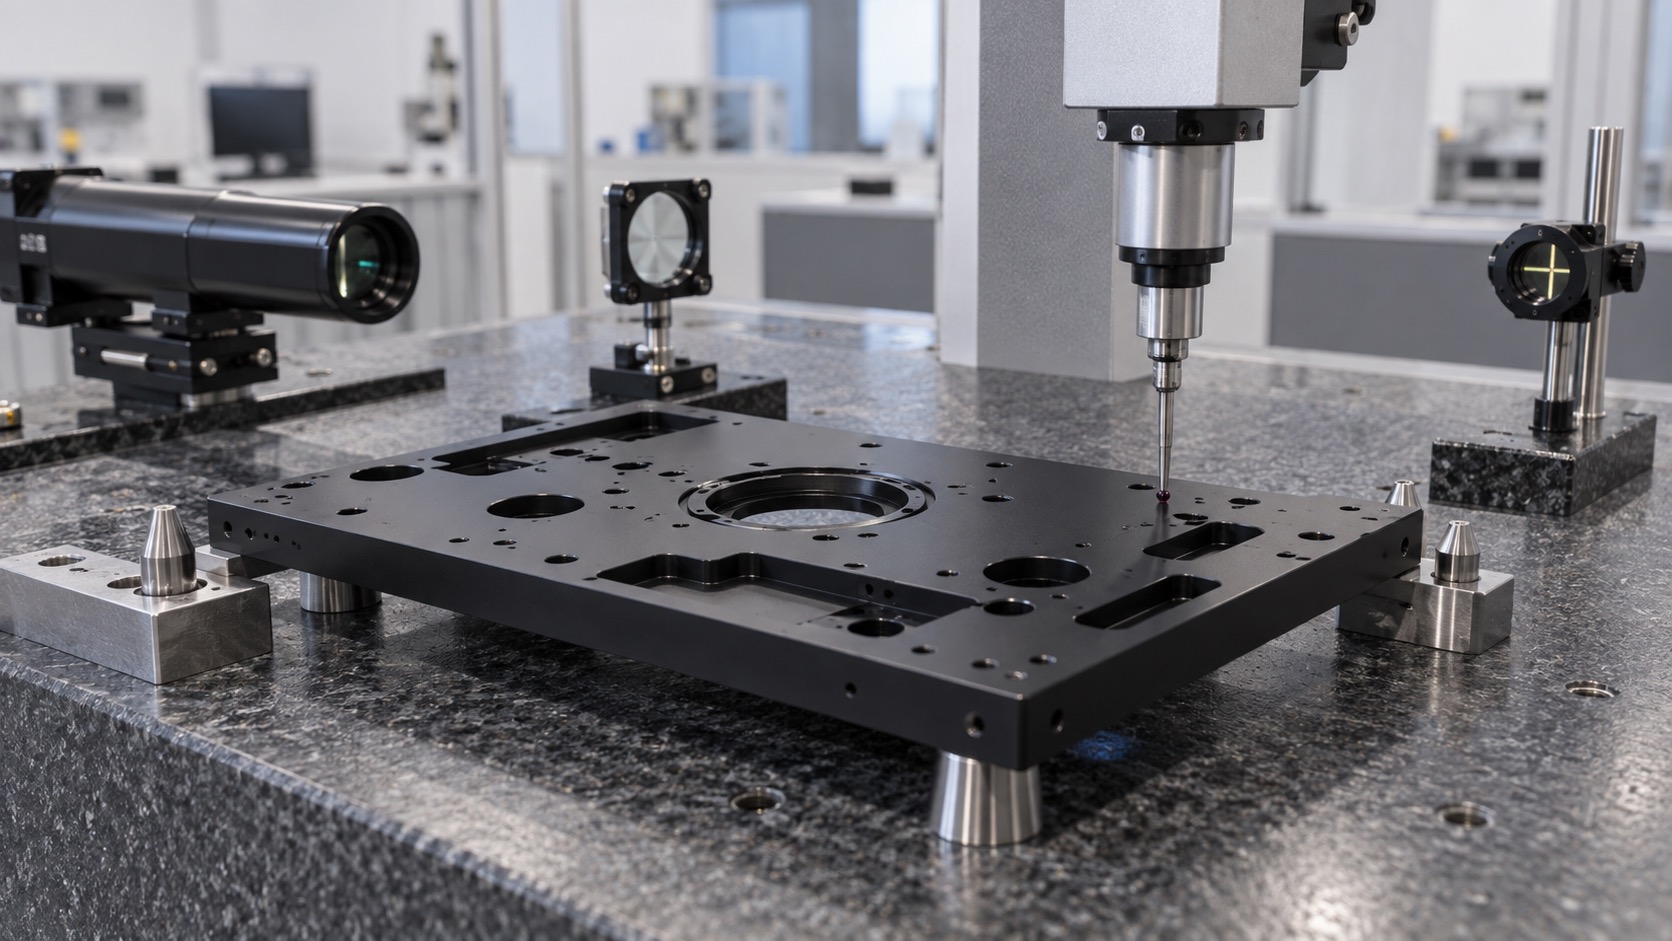
Die Erstbemusterung umfasst Grundebenheit, Padhöhen, Passbohrungen, Piloten, Schlitze, Gewinde und die Beziehung von Scanner und Detektor. Das KMG bezieht sich auf die Zeichnungsbezüge und nennt die Lagerung. Optische Werkzeuge oder freigegebene Lehren können ergänzen. Geometrie unterstützt die Montage, ersetzt aber nicht optische Ausrichtung, Netzhautkalibrierung und Umwelttests des Geräteherstellers.
Reinigung, Schutz und Anfrage
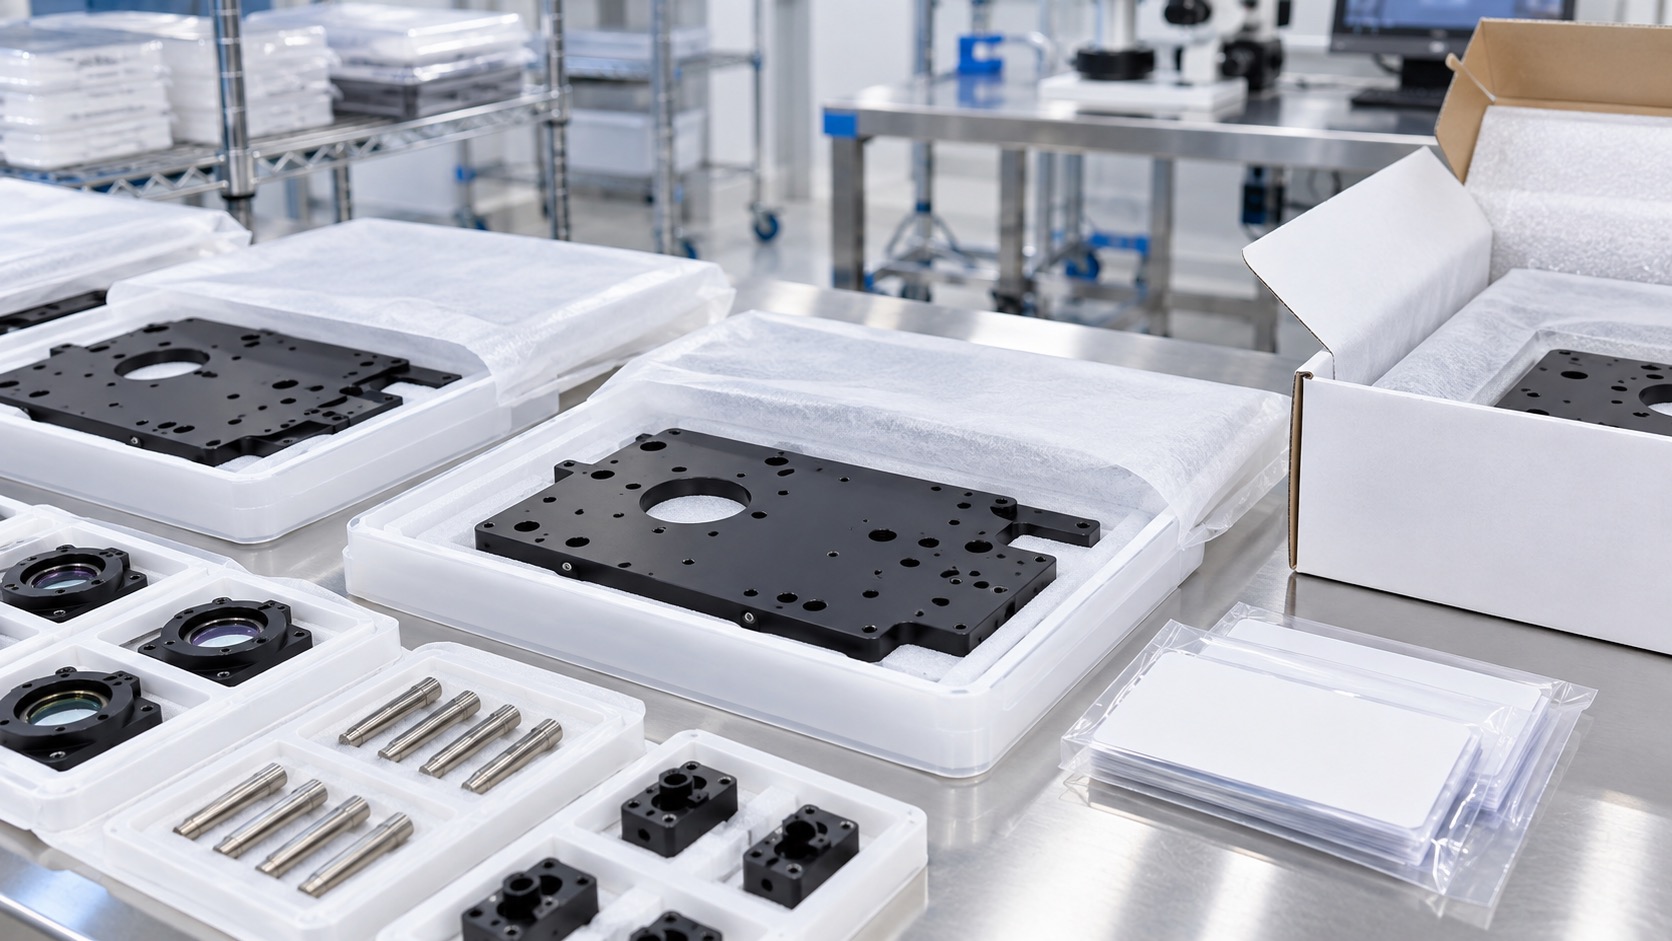
Nach Finish und Prüfung werden Partikel, Kühlschmierstoff und Späne aus Taschen, Gewinden und Passungen entfernt. Pads und Bohrungen erhalten fusselfreien Schutz; Halter werden getrennt. Die Verpackung ist sauber und rückverfolgbar, aber nicht automatisch steril. Eine gute Anfrage enthält Zeichnung, Modelle, Schnittstellen, Legierung, Finish und Maske, Mengen, Temperaturannahmen, kritische Maße, Prüfung, Sauberkeit und Kundenlehren.
FAQ
Garantiert die Grundplatte OCT-Bildqualität?
Nein. Sie liefert mechanische Bezüge; Optik, Elektronik, Software, Kalibrierung und Systemvalidierung bestimmen das Bild.
Welche Merkmale steuern die Ausrichtung?
Montagefläche, lokale Pads, Passbohrungen, Pilotdurchmesser, Scanner- und Detektorzone sowie Schlitzrichtung.
Warum wird 6061-T6 betrachtet?
Es bietet Bearbeitbarkeit, geringe Masse und Wärmeleitung; der Entwickler bestätigt Steifigkeit, Temperatur und Finish.
Wann werden Passbohrungen gemessen?
Die Zeichnung definiert den Endzustand; Maskierung oder kontrollierte Nacharbeit kann erforderlich sein.
Ersetzt das KMG die optische Kalibrierung?
Nein. Es prüft Mechanik; das vollständige OCT-System braucht Ausrichtung, Kalibrierung und Umweltnachweis.
Was gehört in eine Anfrage?
Zeichnung, Modelle, Schnittstellen, Werkstoff, Beschichtung und Maske, Mengen, Toleranzen, Temperatur, Prüfung und Reinigung.