Mecanizado CNC de plataformas ópticas para OCT oftálmica: estabilidad térmica, referencias y alineación
Por qué importa la plataforma
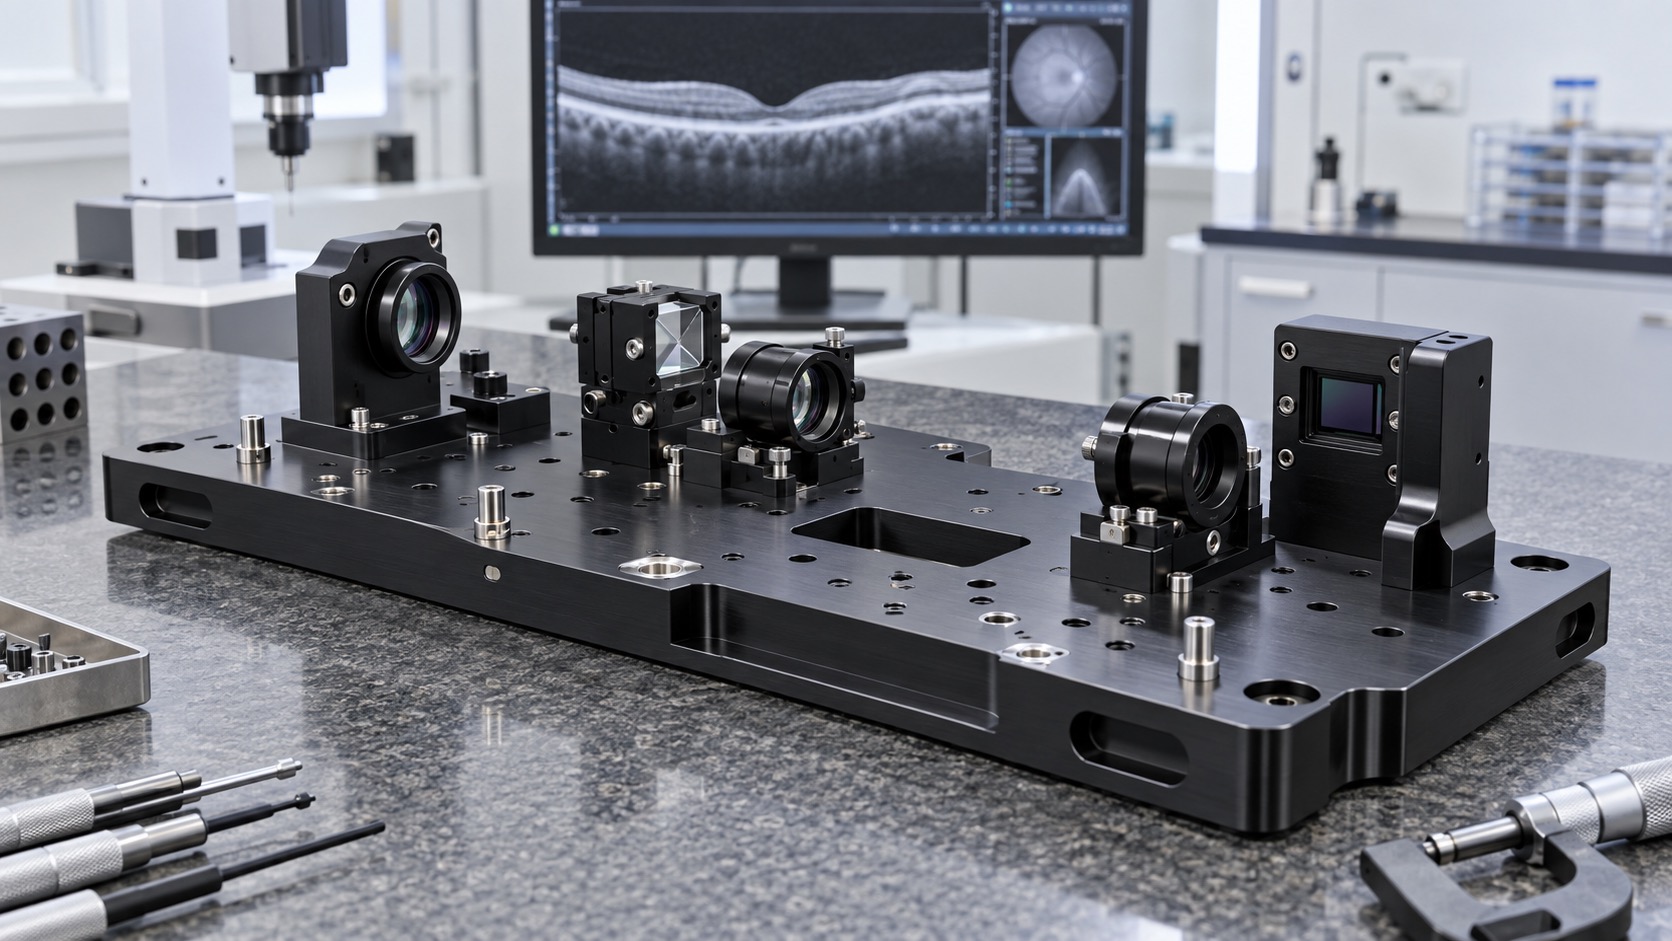
Un sistema de tomografía de coherencia óptica oftálmica crea imágenes de retina mediante rutas ópticas, escáneres y detectores muy controlados. La base mecanizada no crea la imagen, pero fija la posición relativa de esos módulos durante transporte, calibración y servicio. Pequeños cambios de planitud, posición o altura consumen margen de ajuste. El fabricante del equipo responde por rendimiento, seguridad, calibración y validación; el taller fabrica de forma repetible las interfaces mecánicas liberadas.
Mapear la cadena de alineación
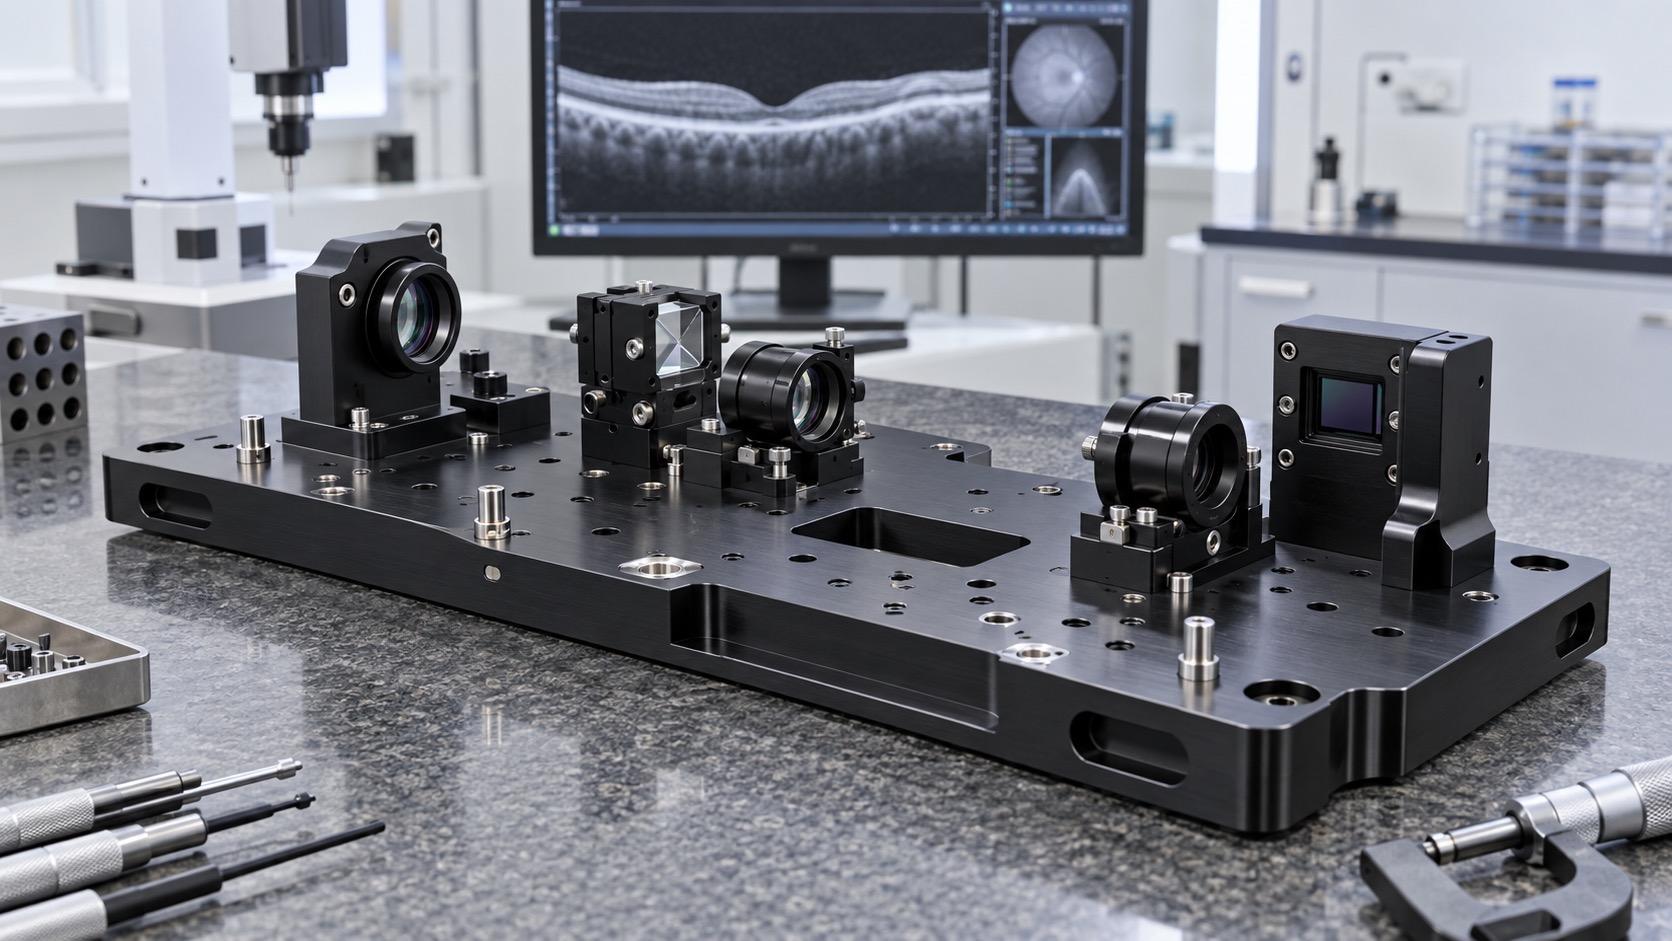
La revisión empieza por la cadena óptica. Se identifican los apoyos de fuente, escáner, divisor, brazo de referencia, detector y óptica del paciente. Se marcan plano principal, referencias de orientación y pasadores o pilotos. Las ranuras ajustables necesitan dirección y recorrido definidos. Los modelos de componentes, herrajes y la secuencia de montaje ayudan a detectar interferencias y acceso insuficiente antes del utillaje.
Material y comportamiento térmico
El aluminio 6061-T6 combina baja masa, mecanizabilidad y conductividad útil, pero la elección debe considerar rigidez, temperatura, limpiadores, recubrimiento y expansión de pasadores de acero, monturas y sensores. Se especifican certificado y estado del material. La estabilidad también depende del espesor y la sujeción; cambiar una aleación o ampliar un bolsillo puede modificar la deriva térmica aunque todas las cotas a temperatura ambiente sean conformes.
Referencias funcionales
Un sistema práctico usa el plano de montaje, un borde largo para orientar y una tercera característica para bloquear traslación. Agujeros de pasador, pilotos y zonas de detector se acotan desde estas referencias comunes. El contorno cosmético no debe ser la única referencia. Las mismas superficies deben estar disponibles para CNC, CMM y galgas. Si la base se monta sobre aisladores, se distingue la planitud libre de la condición creada por el par de apriete.
Controlar tensión y deformación
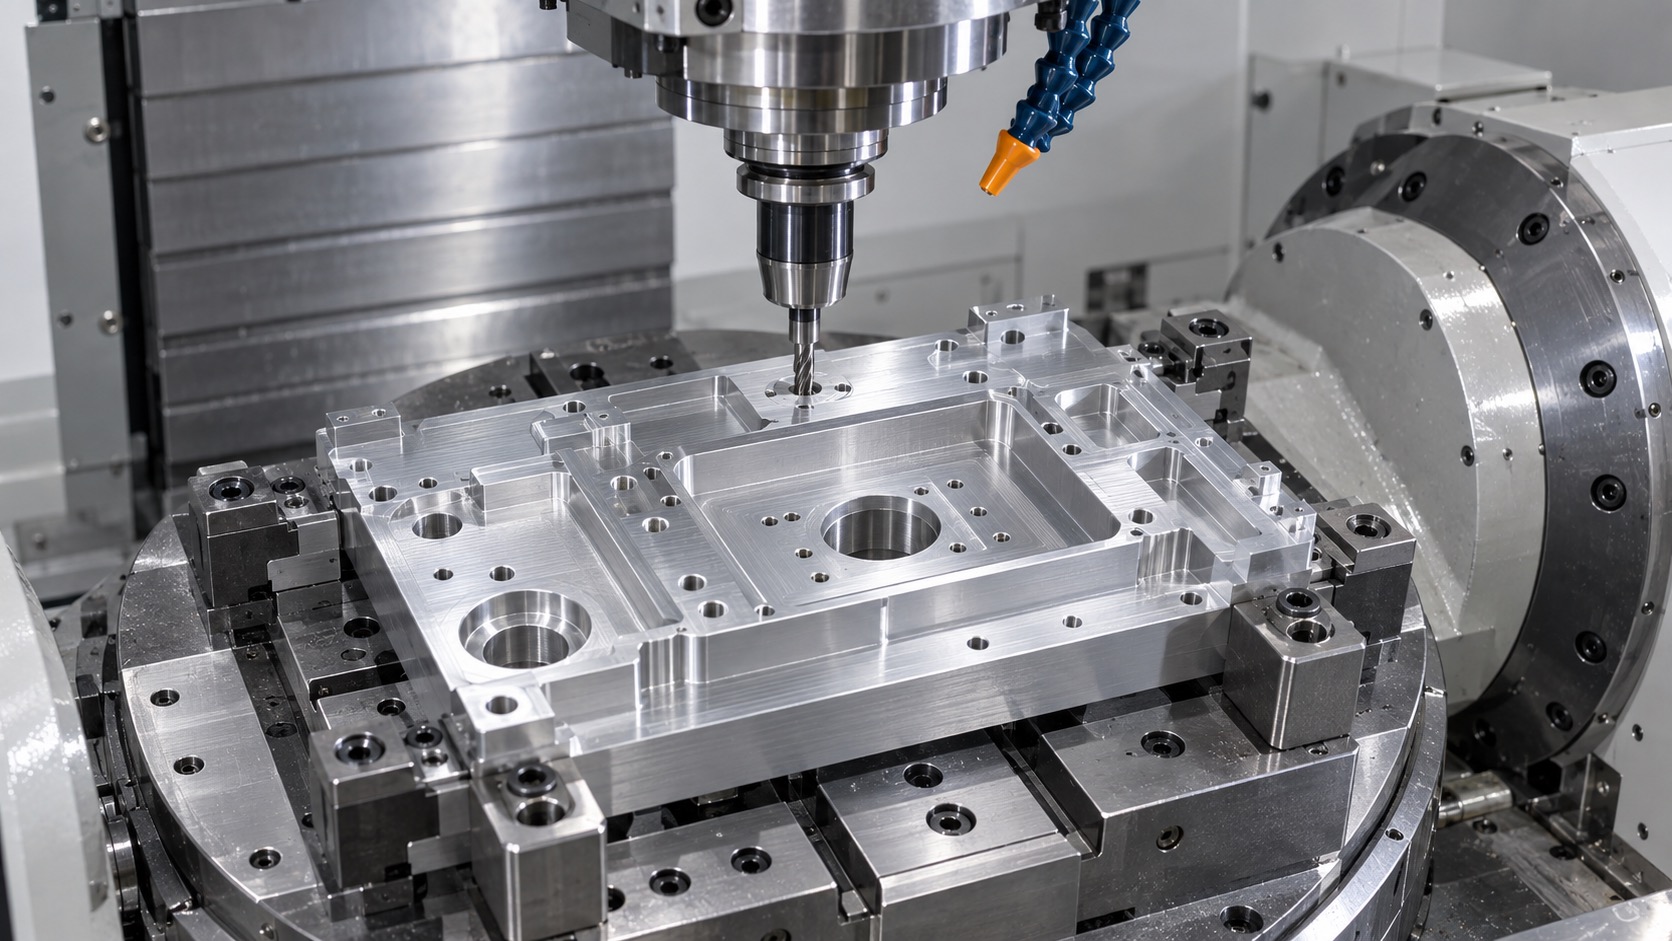
Las placas ópticas combinan sección ancha, bolsillos, islas, roscas y bosses. El material se retira en etapas equilibradas, conservando apoyo cerca de las zonas críticas y dejando estabilizar antes del acabado. Las mordazas actúan sobre áreas rígidas sin doblar la placa. Herramientas afiladas limitan calor y rebabas. Tras soltar la pieza se revisan planitud y alturas. Cualquier alivio de tensión debe formar parte del proceso aprobado.
Agujeros, pilotos y ranuras
Los pasadores repiten la posición, las roscas aplican carga y las ranuras permiten ajuste; la relación entre ellos es esencial. Los pilotos se terminan después de establecer el plano y se mide con método y temperatura registrados. La profundidad de rosca considera fondo y anodizado. Bordes de ranura y avellanados quedan sin rebabas. Si se exige tamaño final controlado, los ajustes pueden enmascararse durante el acabado.
Anodizado e interfaces conductoras
El anodizado negro protege y reduce reflejos, pero añade espesor y aísla eléctricamente. El plano identifica ajustes, tierra, contactos térmicos y apoyos que deben enmascararse o controlarse después. El borde de máscara no debe cruzar un asiento ni elevar una montura. Se acuerda si las cotas aplican antes o después del recubrimiento y cómo se juzga la estética. El raspado manual no controlado puede dañar la referencia.
Inspección para la calibración
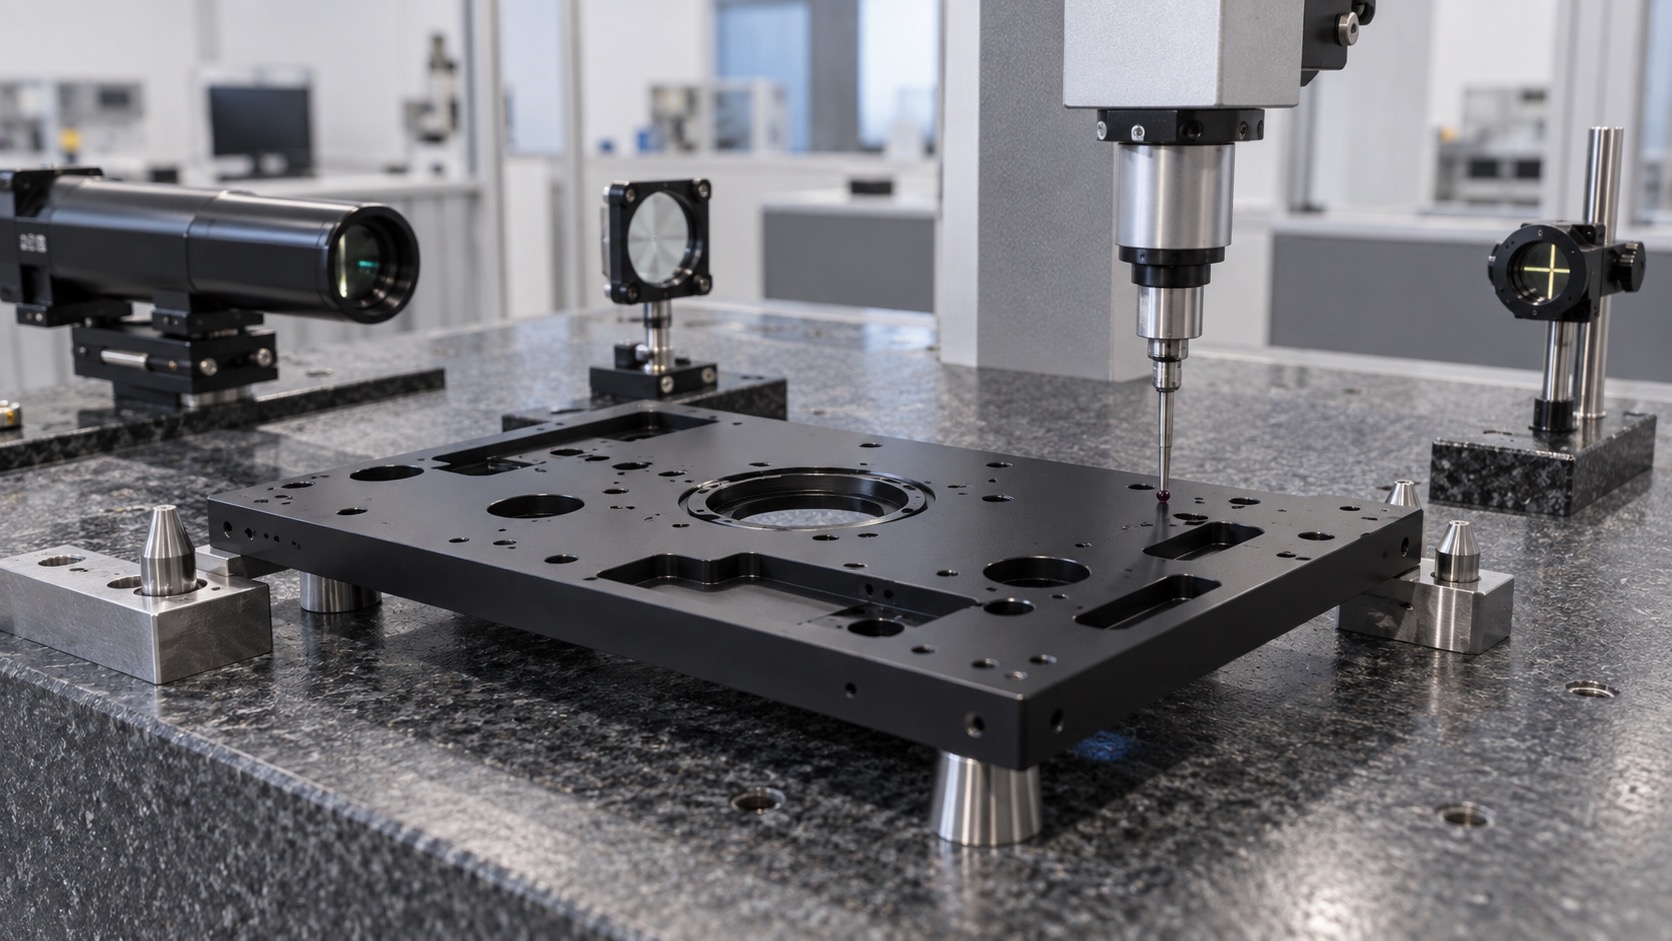
El primer artículo revisa planitud, altura local, diámetro y posición de pasadores, pilotos, ranuras, roscas y relación entre escáner y detector. La CMM usa las referencias del plano y declara la condición de apoyo. Herramientas ópticas o una galga aprobada pueden complementar la medición. La inspección geométrica ayuda al montaje, pero no sustituye la alineación óptica, calibración de retina ni pruebas ambientales del fabricante.
Limpieza, protección y RFQ
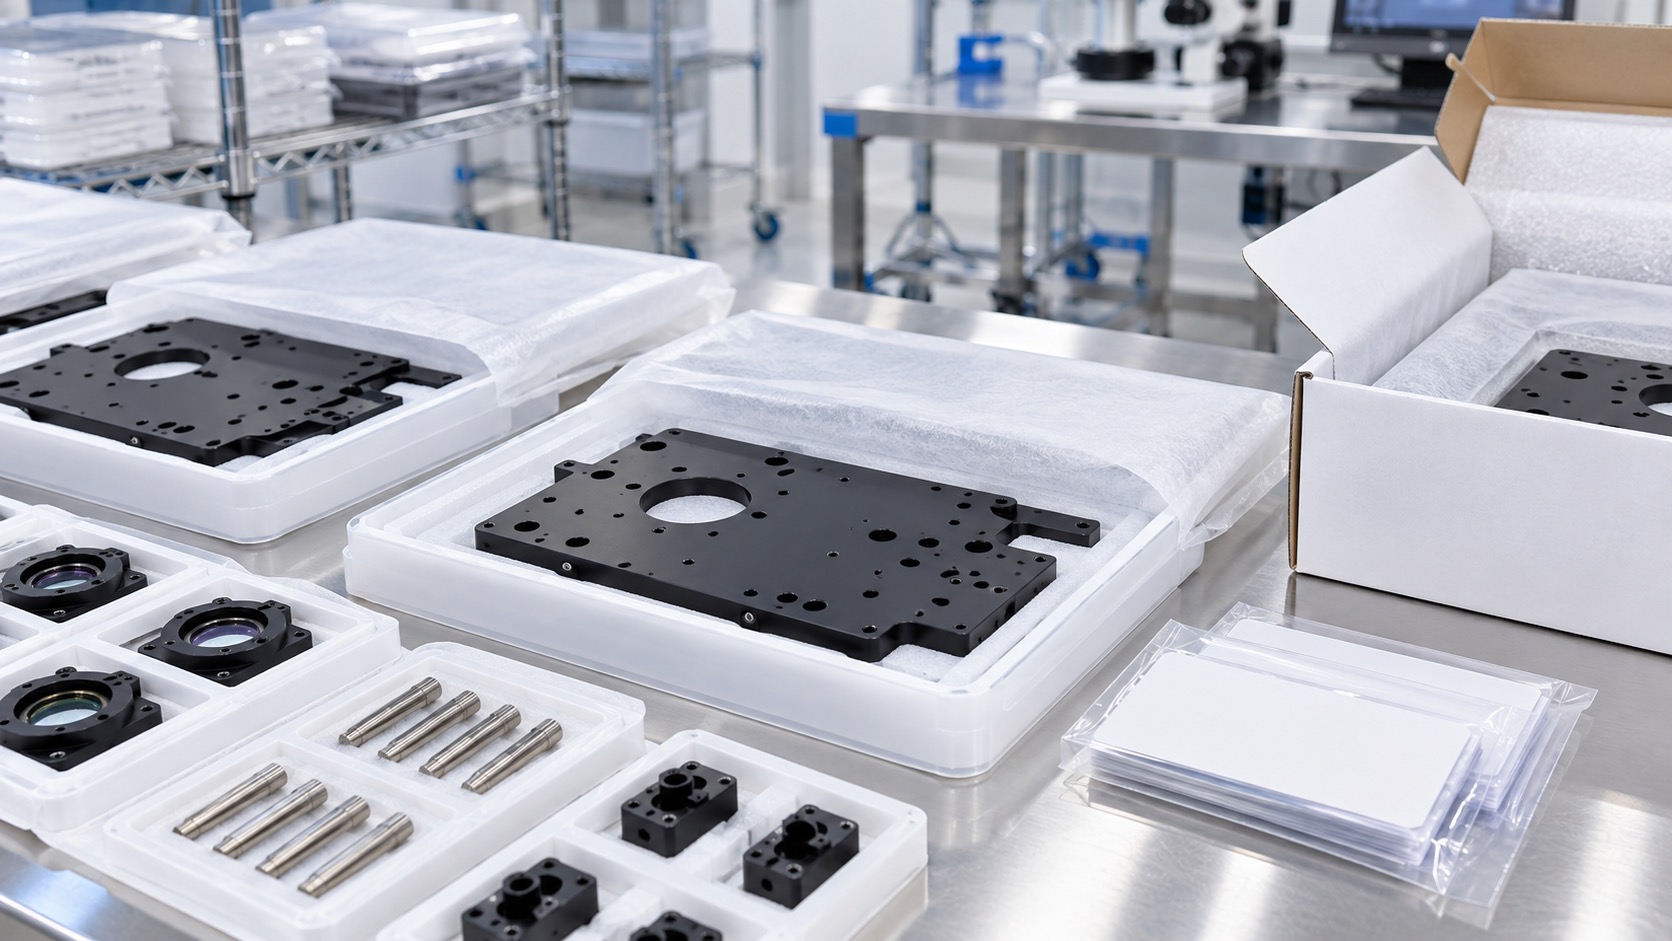
Tras acabado e inspección se eliminan partículas, refrigerante y virutas de bolsillos, roscas y ajustes. Apoyos y agujeros se protegen con materiales que no desprendan fibras; las monturas se separan. El embalaje puede ser limpio y trazable sin llamarse estéril. Una RFQ útil incluye planos, modelos, interfaces, aleación, acabado y máscara, cantidades, temperatura, cotas críticas, inspección, limpieza y galgas aportadas por el cliente.
FAQ
¿Puede la base garantizar la calidad de imagen OCT?
No. Aporta referencias mecánicas; diseño óptico, electrónica, software, calibración y validación determinan la imagen.
¿Qué características controlan la alineación?
Plano de montaje, apoyos locales, agujeros de pasador, pilotos, zonas de escáner y detector y dirección de las ranuras.
¿Por qué se considera 6061-T6?
Ofrece mecanizabilidad, baja masa y conductividad, pero el diseñador confirma rigidez, temperatura, acabado y compatibilidad.
¿Cuándo se miden los agujeros ajustados?
El plano define la condición final; pueden requerir máscara o un proceso controlado después del anodizado.
¿La CMM sustituye la calibración óptica?
No. Verifica geometría mecánica; el equipo OCT completo requiere alineación, calibración y pruebas ambientales.
¿Qué debe incluir una RFQ?
Planos, modelos, interfaces, material, recubrimiento y máscara, cantidades, tolerancias, temperatura, inspección y limpieza.