7075-T6-Nabenadapter für Probenträger einer medizinischen Zentrifuge: CNC-Fertigungsfall
Beispielkomponente
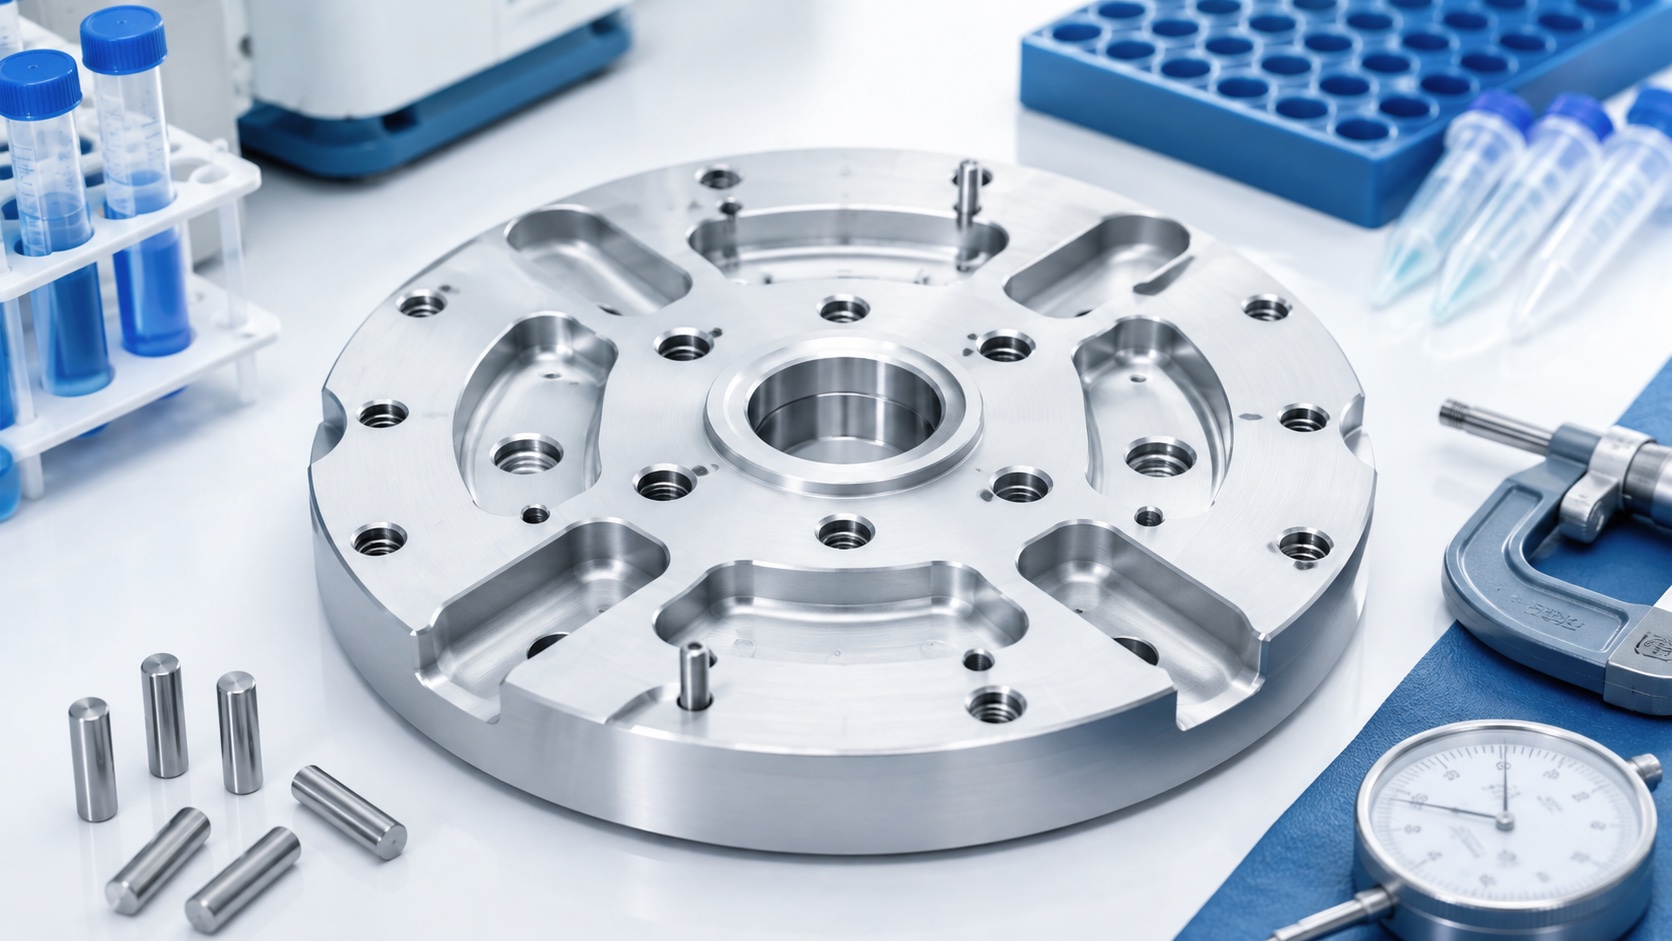
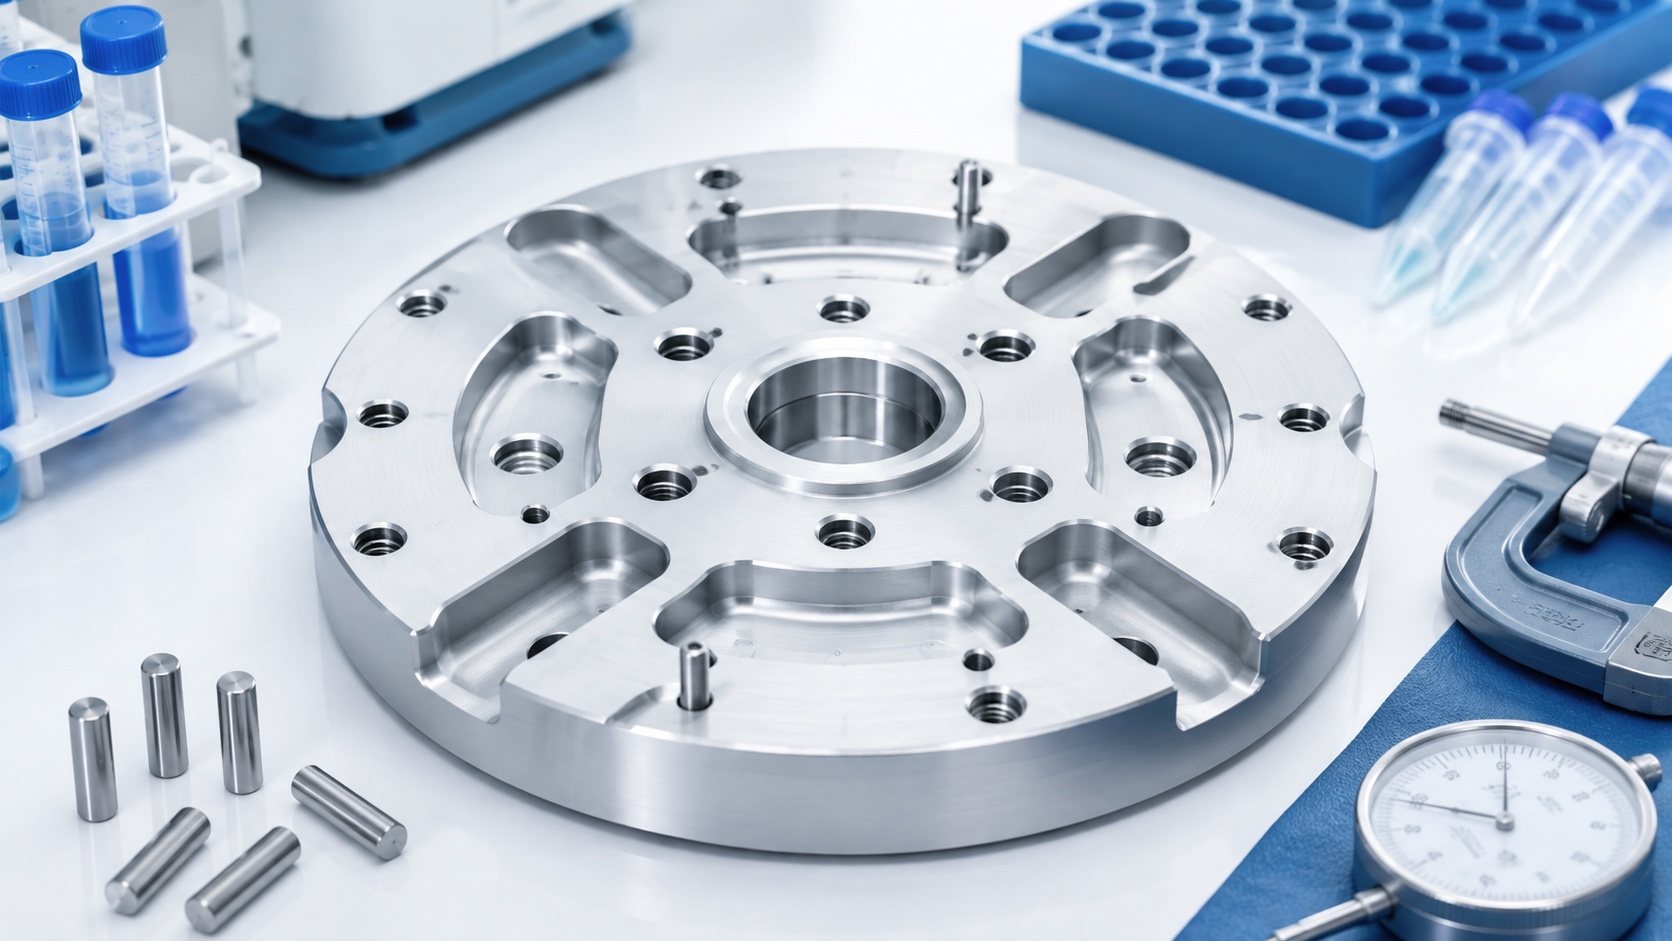
Dieser Fall beschreibt einen 7075-T6-Nabenadapter zwischen Spindel und wiederholten Probenträgerpositionen. Er besitzt Pilot, Montagefläche, Lochkreis, symmetrische Taschen und Markierzone. Es ist ein Fertigungsbeispiel, keine Rotorzertifizierung. Gerätehersteller verantworten Spannung, Drehzahl, Ermüdung, Wuchten und Containment. Der Lieferant kontrolliert freigegebene Geometrie, Werkstoff, Finish und vereinbarte Nachweise.
Zeichnung und Übergabe
Das Paket enthält Zeichnung, Modell, Revision und kritische Merkmale. Die Fläche ist Primärbezug, der Pilot Rotationsachse und ein Orientierungsmerkmal richtet das Muster aus. Der Kunde liefert Lehre, Schrauben, Nach-Finish-Toleranzen und Wuchtverantwortung. Vor dem Angebot werden Wanddicke, Symmetrie, Gewinde, Messzugang und erlaubte Korrekturbereiche geprüft.
Werkstoffkontrolle
7075-T6 wird in vorgegebener Form mit Zeugnis beschafft. Jeder Rohling bleibt seiner Charge zugeordnet und wird auf Schäden geprüft. Für Fläche und Pilot bleibt nach dem Schruppen Aufmaß. Falls Kornrichtung oder Orientierung festgelegt sind, stehen sie am Laufzettel. Legierung oder Zustand werden nicht ohne Freigabe ersetzt, da Festigkeit, Korrosion und Stabilität abweichen.
Schruppen und Spannung
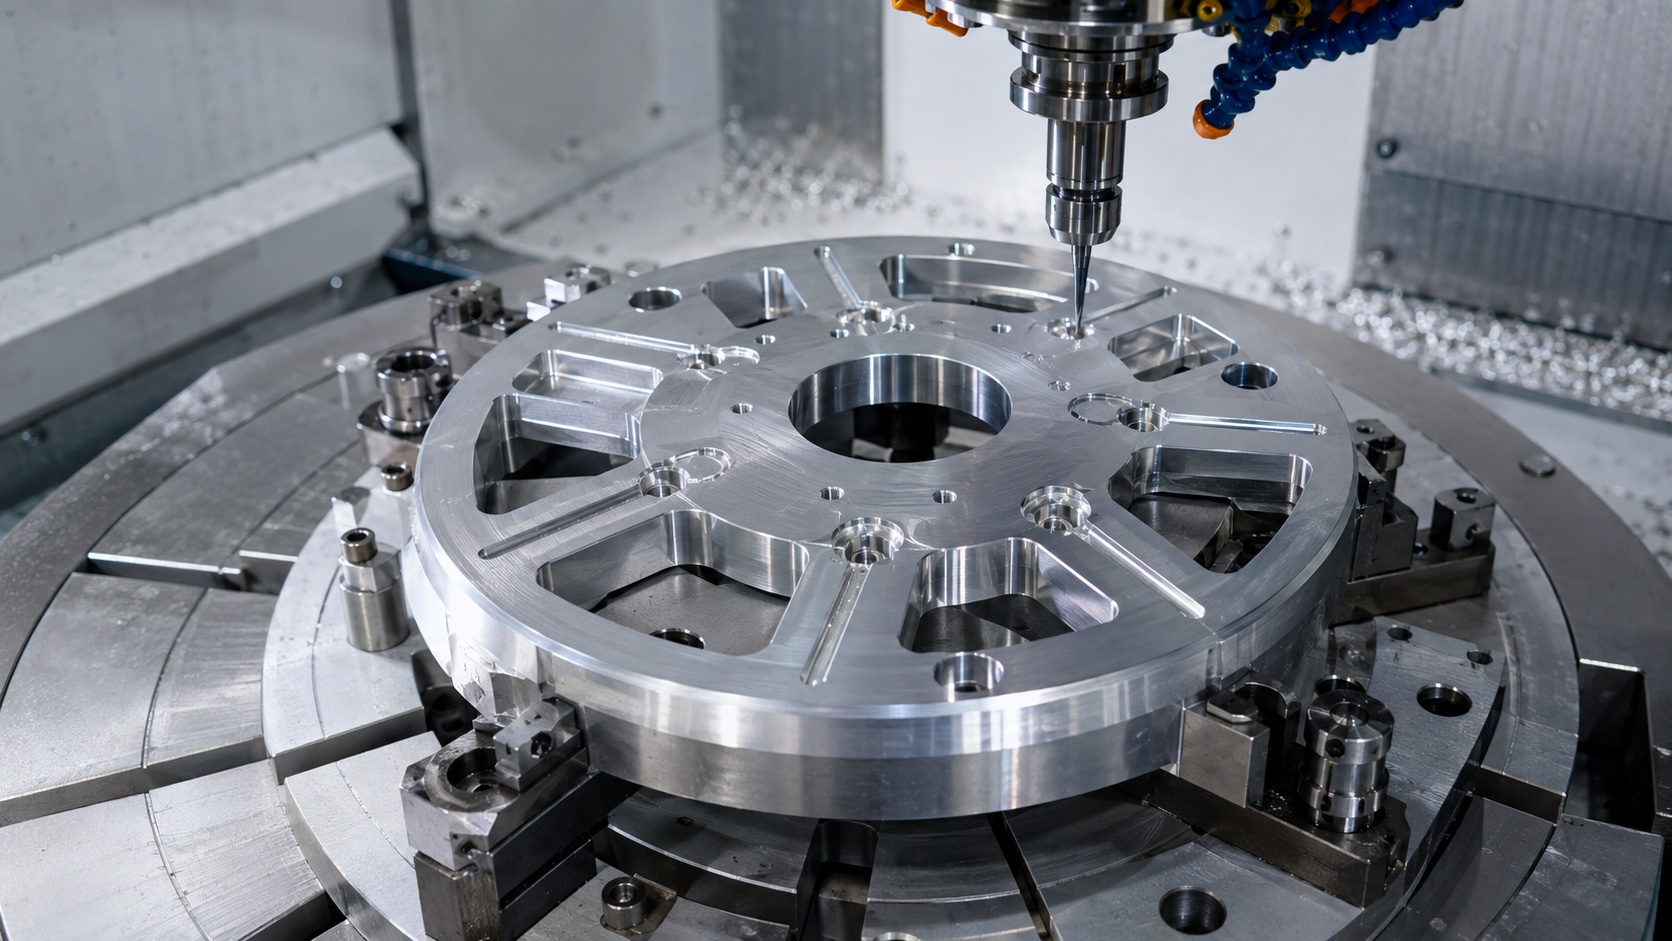
Material wird in geplanter Reihenfolge von beiden Seiten entfernt, um Schüsselung zu verringern. Vor dem Finish kann eine Stabilisierung erfolgen. Die Vorrichtung stützt breit und vermeidet konzentrierte Kraft an dünnen Taschen. Wiederholte Merkmale erhalten dieselbe Strategie für gleiche Geometrie und Masse. Programmrevision, Vorrichtung und Werkzeugwechsel werden dokumentiert.
Rotationsachse fertigstellen
Montagefläche und Pilot werden möglichst in kontrollierter Aufspannung fertig bearbeitet. Werkzeug, Bohrungsmaß und Temperatur werden überwacht, weil kleine Achsfehler außen als Rundlauf erscheinen. Lochkreis und Orientierung nutzen dasselbe System. Gewinde werden gelehrt, Einläufe gleichmäßig gebrochen. Markierungen liegen nur in freigegebener Zone und Tiefe.
Wiederholte Trägerstellen
Jede Position muss die Zeichnung erfüllen und den anderen entsprechen. Tiefe, Auflagenhöhe, Lochlage und Kante werden rundum gemessen. Werkzeugverschleiß kann zwischen erster und letzter Tasche driften; deshalb wird die Position aufgezeichnet. Buchsen oder Einsätze benötigen freigegebenen Werkstoff, Einbaukraft und eine Nachprüfung auf Verzug.
Prüfung und Wuchtübergabe
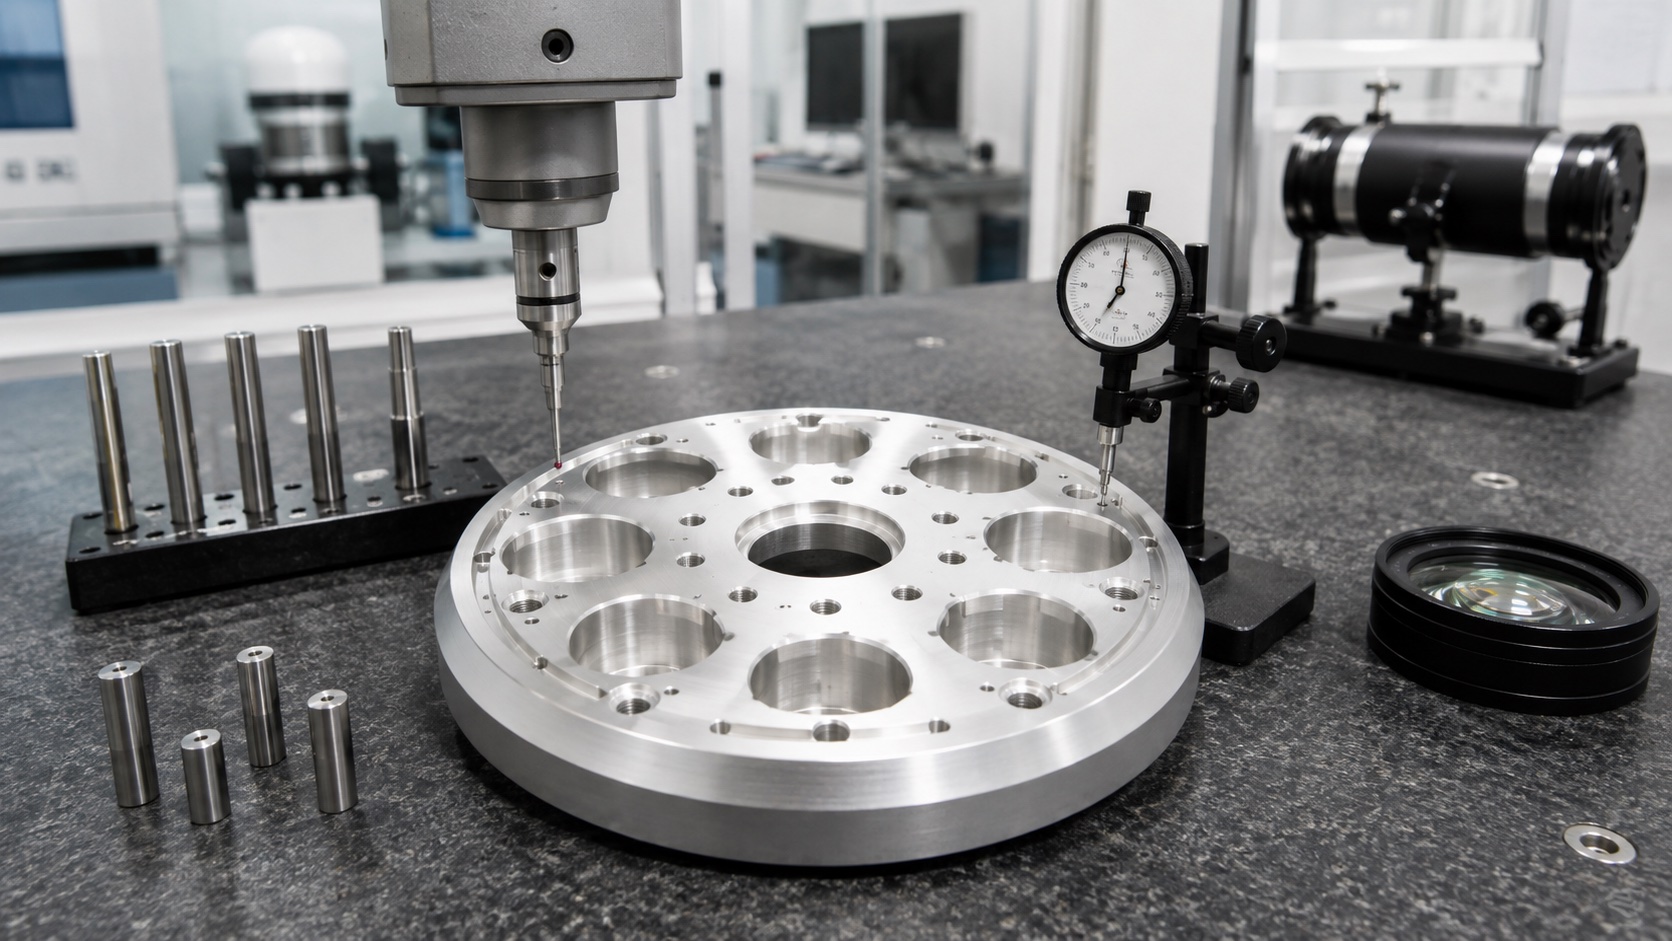
Die Erstbemusterung umfasst Werkstoff, Ebenheit, Pilot, Beziehung zur Fläche, Lochkreis, Taschen, Gewinde und Sichtzustand. Rundlauf wird auf definierter Vorrichtung gemessen. Masse kann dokumentiert werden, dynamisches Wuchten erfolgt jedoch nur mit Kundenvorgaben zu Zustand, Drehzahl, Ebenen und Restunwucht. Protokolle nennen Seriennummer und Korrektur.
Finish und Verpackung
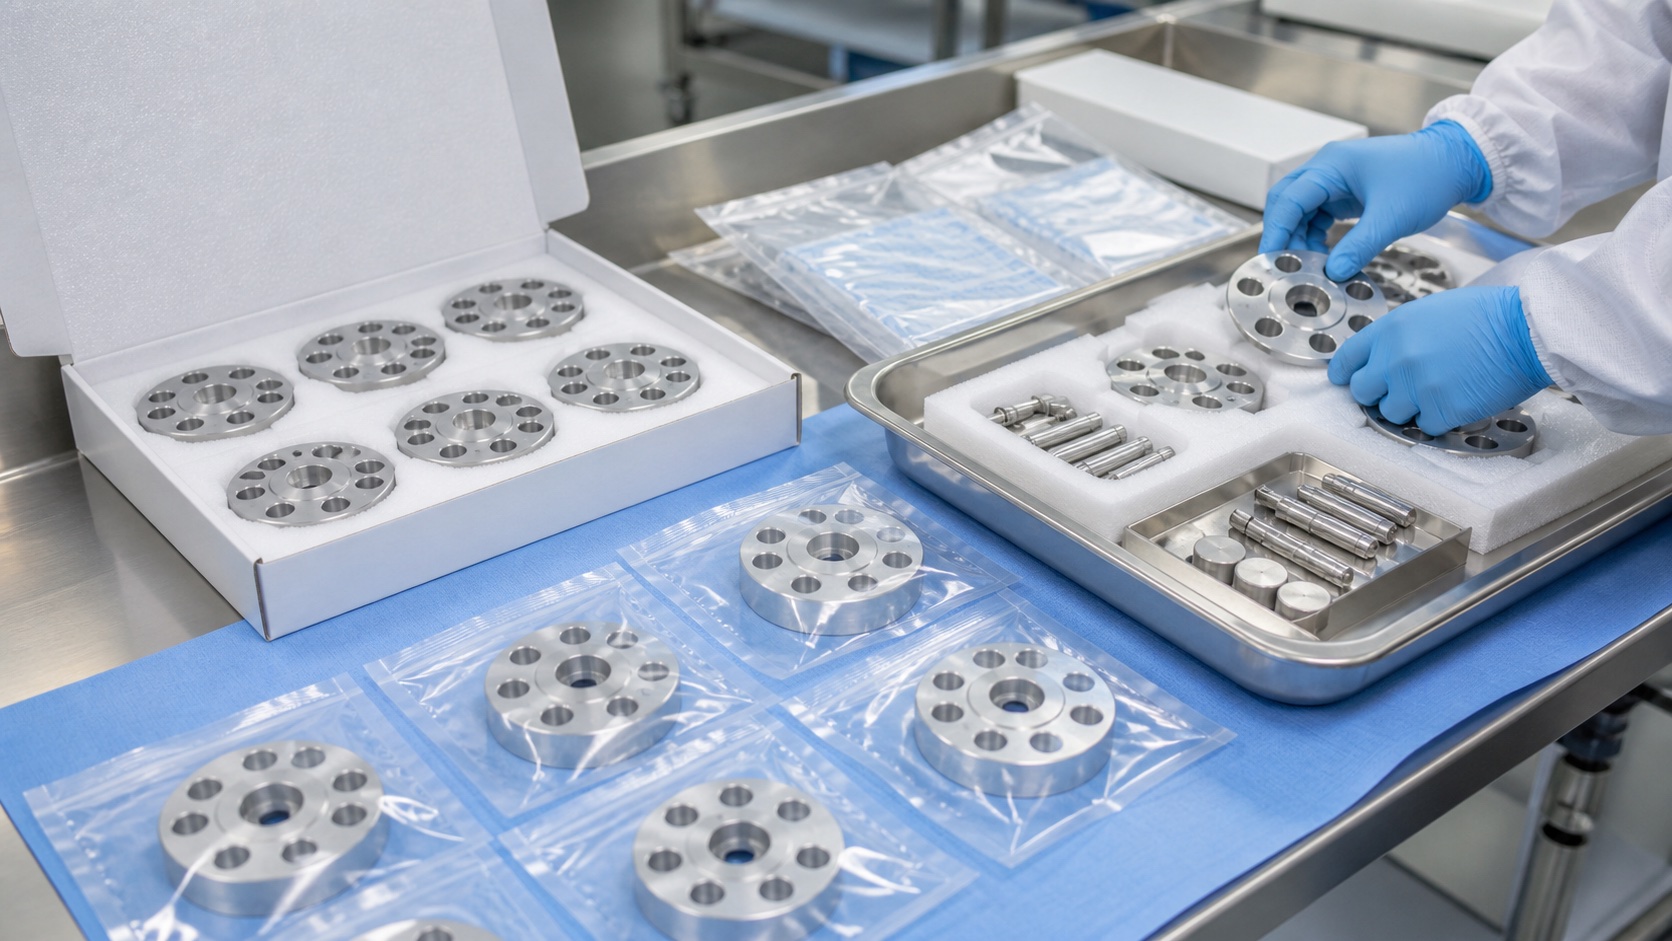
Nach Maßfreigabe erfolgt das Finish mit Maskierung an Pilot, Gewinden und Kontaktflächen. Kritische Merkmale werden erneut geprüft. Reinigung entfernt Späne, Schleifrückstände und lose Beschichtung. Trays oder Hüllen schützen Fläche und Pilot. Etiketten nennen Teil, Revision, Charge, Seriennummer, Menge und Prüfstatus. Die Verpackung ist sauber und schützend, nicht steril.
Wiederholfertigung
Freigegebenes Programm, Vorrichtung, Prüfplan und Muster bleiben unter Änderungskontrolle. Forecast und Losgröße unterstützen traceable Materialplanung. Trends bei Pilot, Rundlauf und Taschenlage zeigen Drift. Änderungen an Passung, Drehzahl, Trägermasse, Finish oder Korrekturverfahren erfordern Kundenprüfung, weil sie das validierte Rotorsystem beeinflussen.
FAQ
Ist der Adapter ein zertifizierter Gesamtrotor?
Nein. Er ist eine Beispielkomponente; der Hersteller validiert Rotor und Betriebsgrenzen.
Warum 7075-T6?
Es kann hohe Festigkeit bei geringem Gewicht bieten, muss aber für Ermüdung, Korrosion und Reinigung freigegeben sein.
Wie wird Rundlauf geprüft?
Fläche und Pilot werden auf definiertem Dorn oder einer Vorrichtung nach Prüfplan gemessen.
Warum alle Positionen messen?
Werkzeugverschleiß oder Spannung können Unterschiede im wiederholten Muster erzeugen.
Kann der Fertiger wuchten?
Ja, nur mit Kundenvorgaben zu Montagezustand, Drehzahl, Ebenen, Ausrüstung und Restunwucht.
Welche Unterlagen sind möglich?
Zeugnisse, Rückverfolgbarkeit, Erstbemusterung, Finish, Rundlauf- und vereinbarte Wuchtdaten.