Adaptador de cubo 7075-T6 para portamuestras de centrífuga médica: caso CNC
Componente representativo
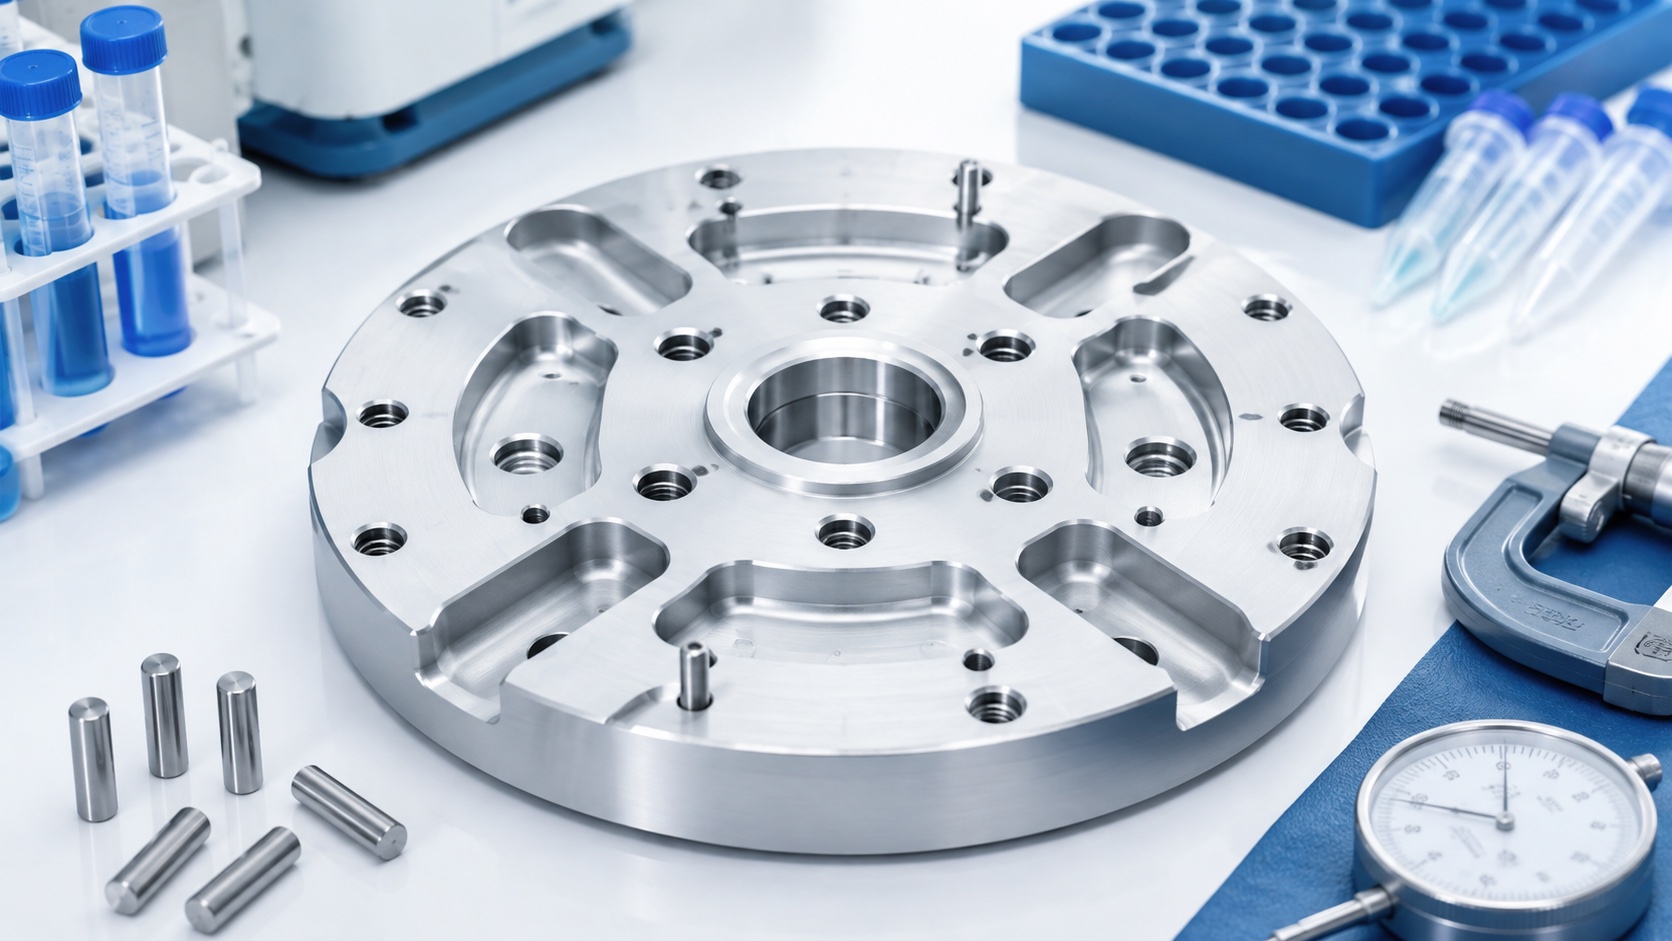
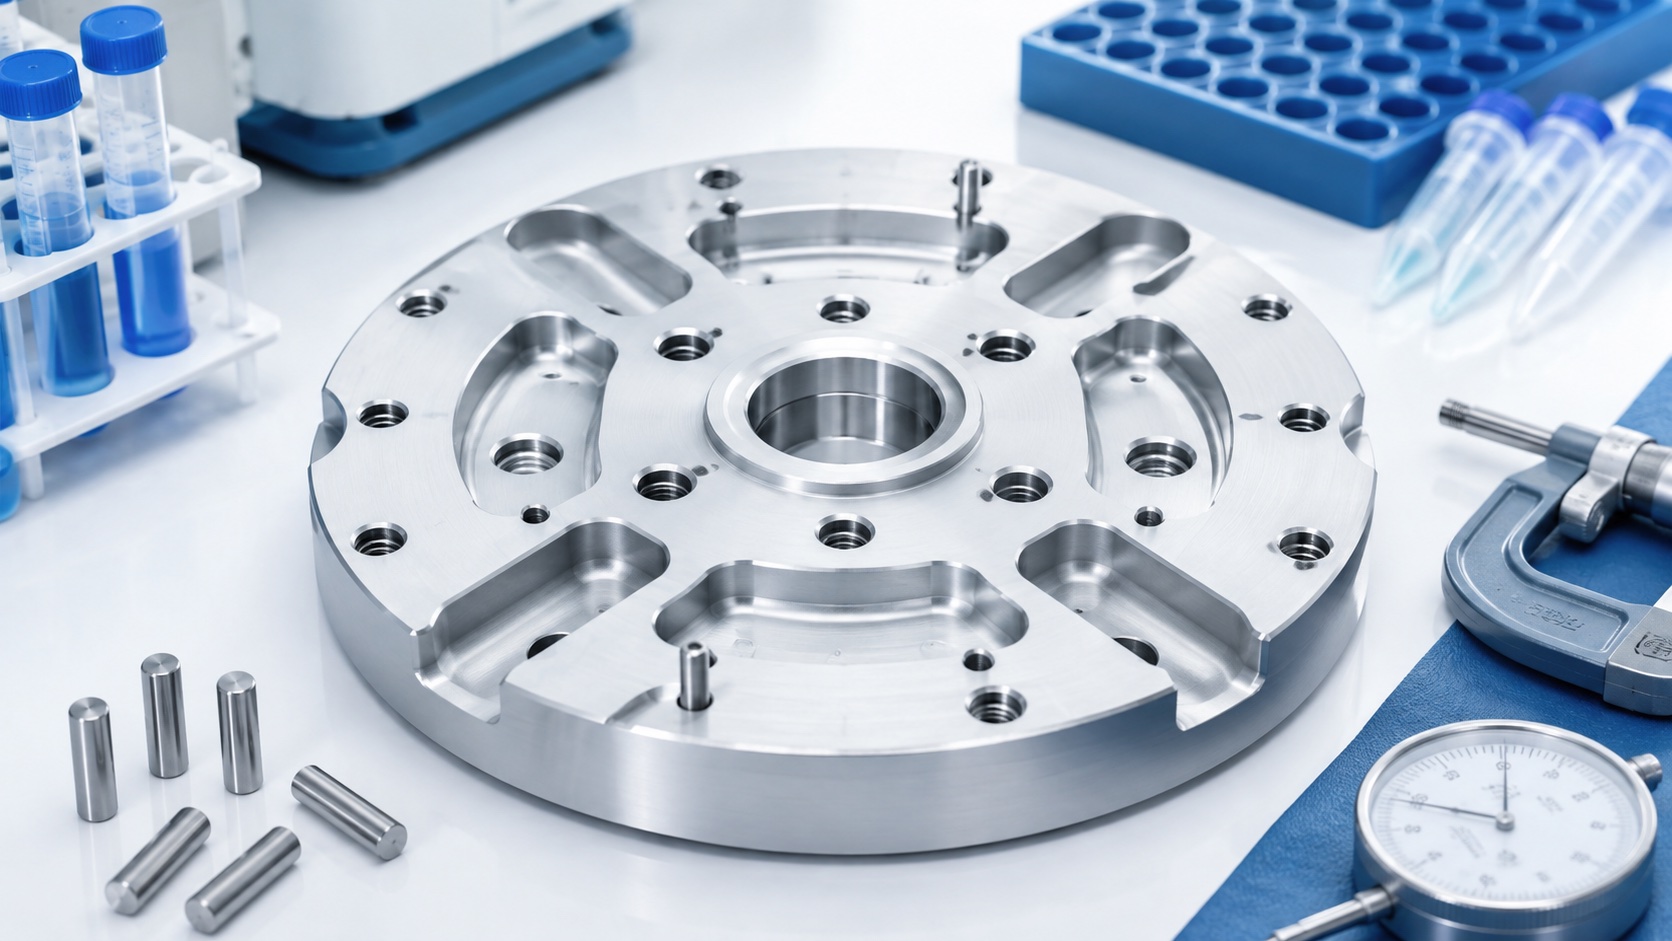
Este caso describe un adaptador de cubo 7075-T6 que une la interfaz del husillo con posiciones repetidas de portamuestras. Incluye piloto, cara, círculo de tornillos, bolsillos simétricos y zona de marcado. Es un ejemplo de mecanizado, no una certificación de rotor. El fabricante controla tensión, velocidad, fatiga, balance y contención. El proveedor controla geometría liberada, identidad del material, acabado y evidencia acordada.
Plano y transferencia
El paquete contiene plano, modelo, revisión y características críticas. La cara es referencia primaria, el piloto crea el eje y una zona de orientación posiciona el patrón. El cliente aporta galga, tornillos, tolerancias postacabado y responsabilidad del balance. Antes de cotizar se revisan paredes, simetría, roscas, acceso de medición y zonas permitidas de corrección.
Control de material
El 7075-T6 se compra con la forma y certificado especificados. Cada blank queda unido a su lote y se revisa por daños. Se deja material para terminar cara y piloto después del desbaste. Si orientación o grano están controlados, se conservan en el viajero. No se sustituye aleación o temple sin aprobación porque cambian resistencia, corrosión y estabilidad.
Desbaste y tensiones
Se retira material de ambas caras en secuencia planificada para reducir alabeo. Puede añadirse estabilización antes del acabado. El útil sostiene la cara sin concentrar fuerza en bolsillos delgados. El programa usa la misma estrategia en características repetidas para conservar geometría y masa. Revisión de programa, identificación del útil y cambios de herramienta quedan registrados.
Terminar el eje
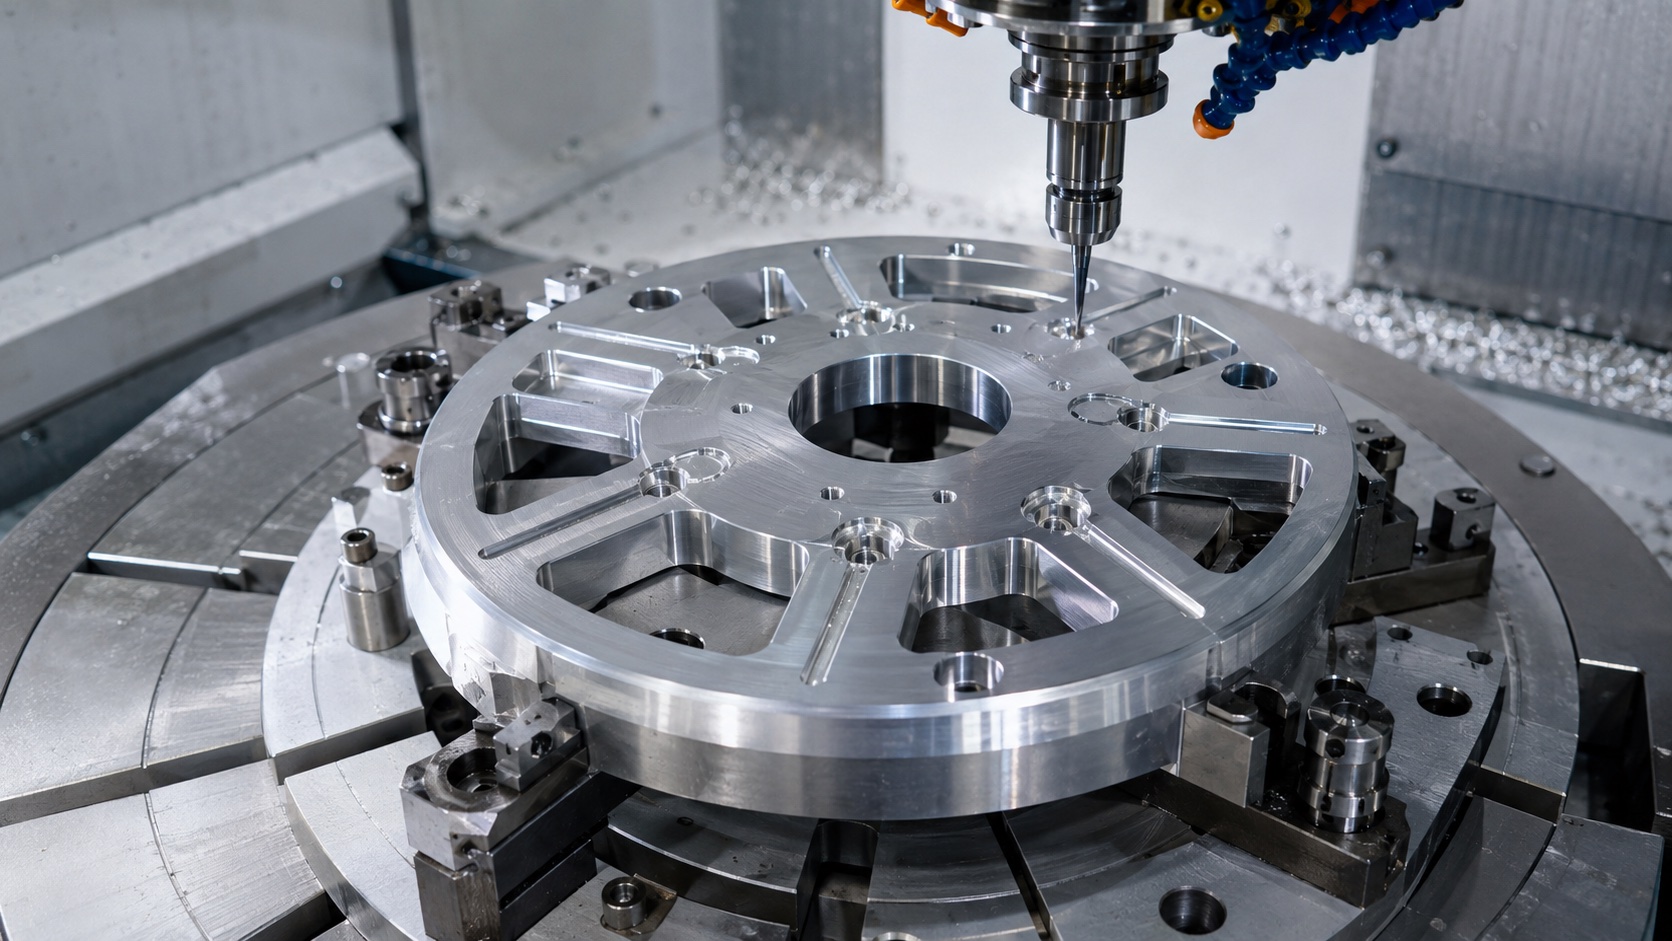
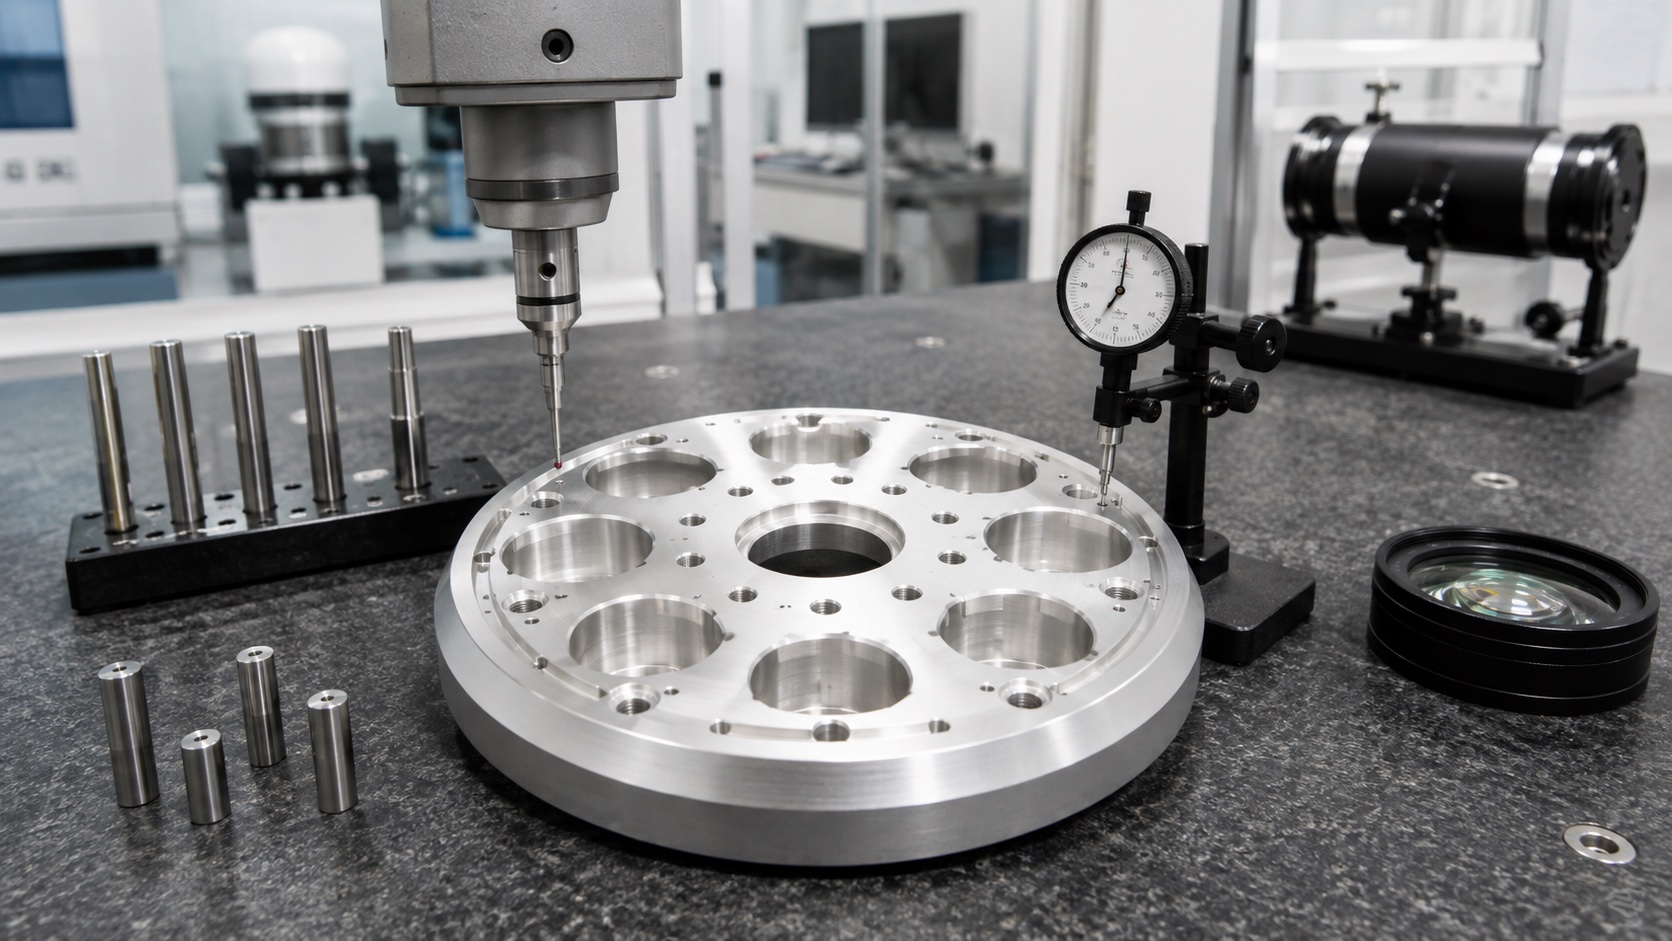
Cara y piloto se acaban en un amarre controlado cuando es posible. Se vigilan herramienta, diámetro y temperatura porque un pequeño error aparece como excentricidad exterior. Círculo y orientación usan las mismas referencias. Las roscas se galgan y las entradas reciben una arista uniforme. El marcado solo ocupa la zona aprobada y profundidad controlada.
Interfaces repetidas
Cada posición debe cumplir plano y coincidir con las demás. Profundidad, altura, agujeros y bordes se muestrean alrededor de toda la pieza. El desgaste puede generar una deriva entre primer y último bolsillo, por lo que se registra la posición. Casquillos o insertos usan material aprobado y se comprueba que su instalación no deforme el aluminio.
Inspección y entrega al balance
El primer artículo incluye material, planitud, piloto, relación con cara, círculo, bolsillos, roscas y visual. La excentricidad se mide en el útil definido. Puede registrarse masa, pero el balance dinámico solo se realiza con estado, velocidad, planos y límite del cliente. Los registros identifican serie y correcciones aprobadas.
Acabado y embalaje
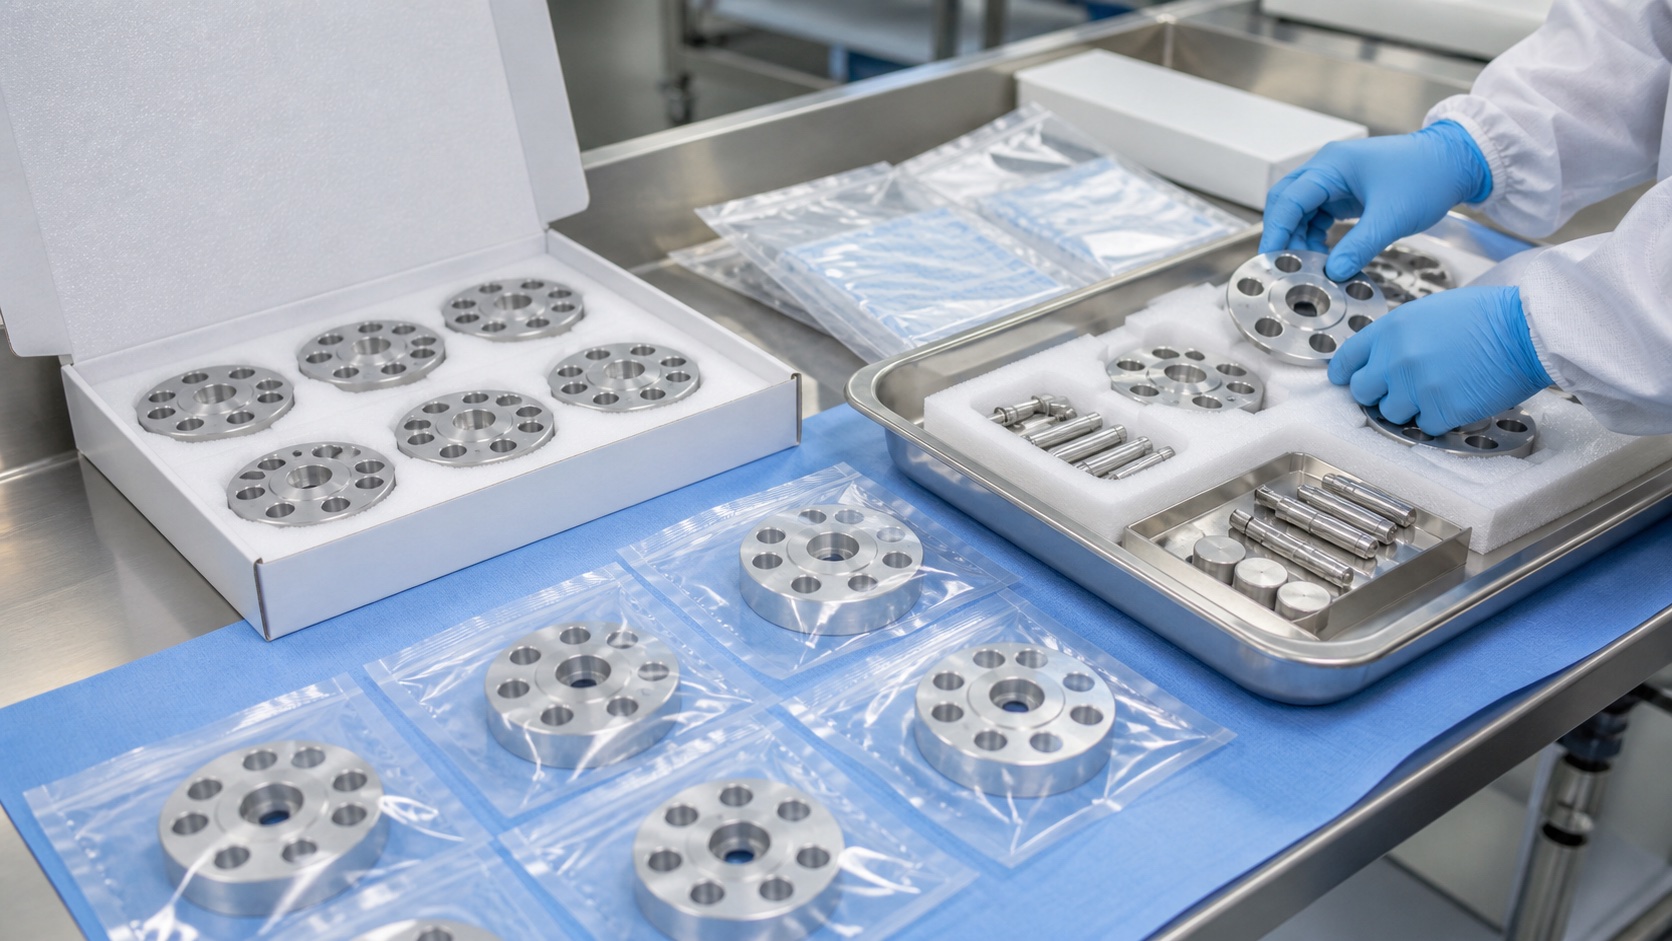
Tras aceptar medidas se aplica el acabado con máscaras en piloto, roscas y contactos. Se vuelven a revisar funciones críticas. La limpieza elimina virutas, abrasivos y recubrimiento suelto. Bandejas o fundas protegen cara y piloto. Las etiquetas indican pieza, revisión, lote, serie, cantidad e inspección. El embalaje es limpio y protector, no estéril.
Producción repetida
Programa, útil, inspección y muestra aprobada quedan bajo control de cambios. Previsión y lote permiten planificar material trazable. Las tendencias de diámetro, excentricidad y posición detectan deriva. Cambios de ajuste, velocidad, masa, acabado o método de corrección exigen revisión del cliente porque pueden afectar al sistema validado.
FAQ
¿Es un rotor certificado completo?
No. Es un componente representativo; el fabricante valida rotor y límites de operación.
¿Por qué 7075-T6?
Puede aportar resistencia con poco peso, pero se aprueba según fatiga, corrosión y limpieza.
¿Cómo se mide la excentricidad?
Cara y piloto se comprueban en mandril o útil definido según el plan de inspección.
¿Por qué medir todas las posiciones?
El desgaste o la fijación pueden crear diferencias alrededor del patrón.
¿Puede el taller equilibrar?
Sí, solo con estado, velocidad, planos, equipo y límite residual definidos por el cliente.
¿Qué documentos se entregan?
Certificados, trazabilidad, primer artículo, acabado, excentricidad y balance acordado.