
Repräsentatives Beispiel und Anwendungsgrenze
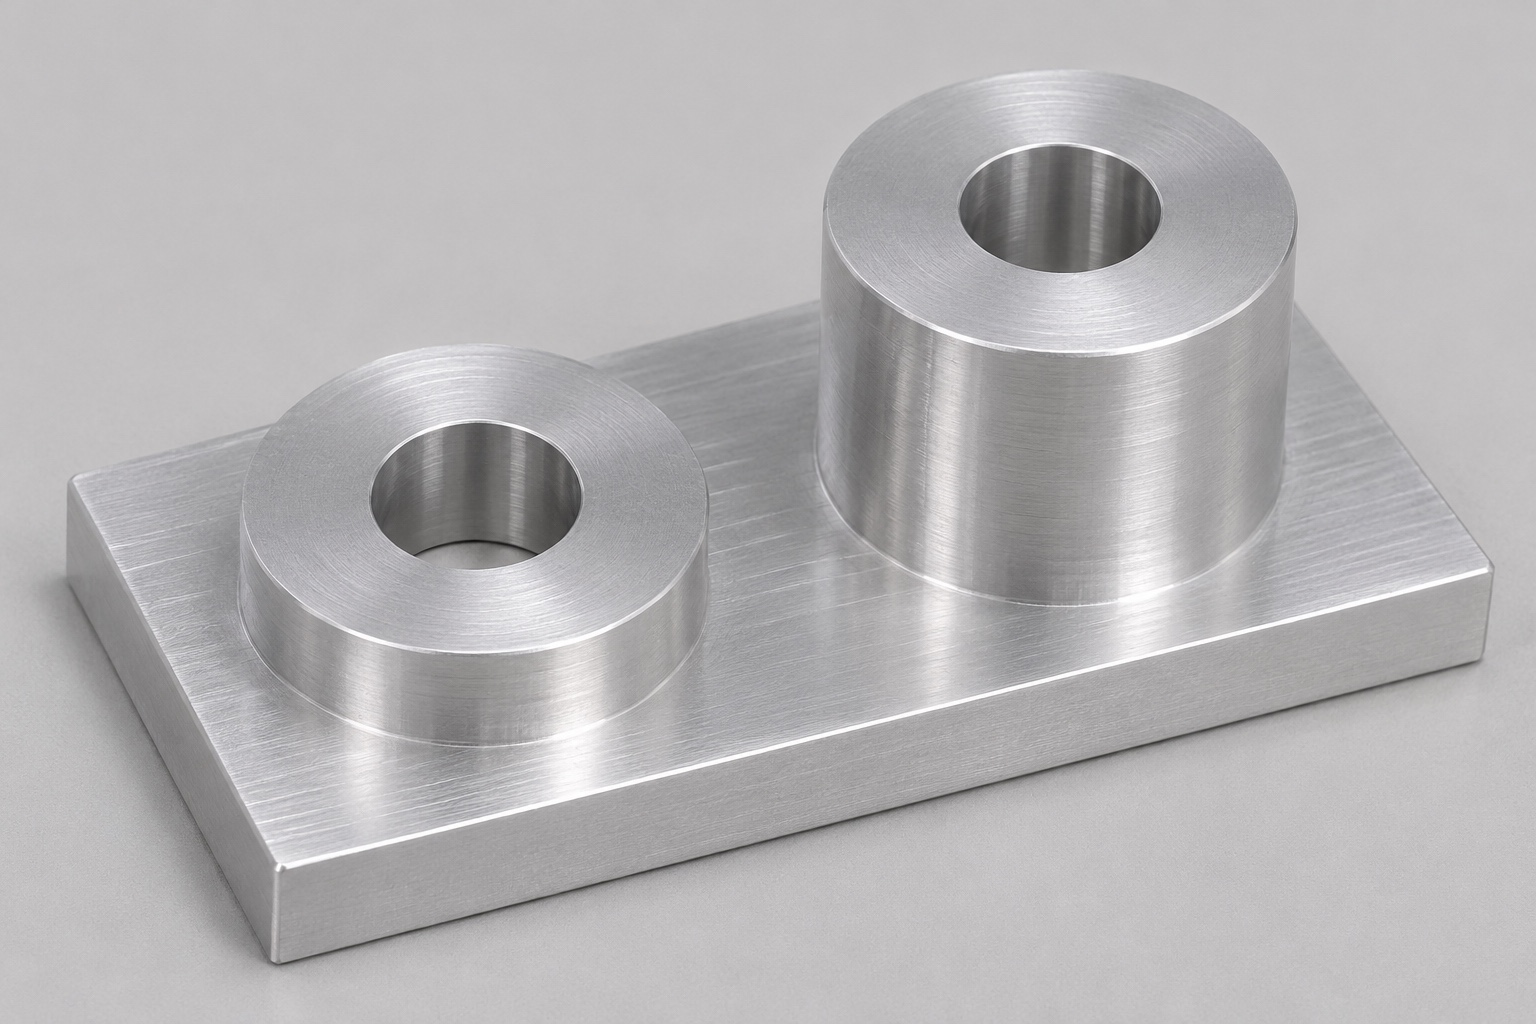
In diesem Fall wird eine einteilige Montageplatte aus 6061-Aluminium für eine Servicevorrichtung für einen inerten Dialyse-Drucksensor vorgeschlagen. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel, nicht um einen dokumentierten Kundenauftrag, eine gelieferte Baugruppe oder einen Bericht über die gemessene Leistung. Es wird kein Anspruch auf Toleranzerreichung, Zertifizierung, Sensorkalibrierung oder klinisches Ergebnis erhoben. Das Beispiel erläutert die Organisation einer Bearbeitungsanfrage und deren Abnahmenachweis. Es definiert keine benetzte Komponente, Druckgrenze oder Behandlungsschnittstelle. Das verantwortliche Vorrichtungsprojekt muss unabhängig von der maßlichen Herstellung dieser vorgeschlagenen Platte seine tatsächliche Steckanordnung und etwaige Validierungsanforderungen festlegen.
Geometrie mit zwei integralen Montageansätzen beschreiben
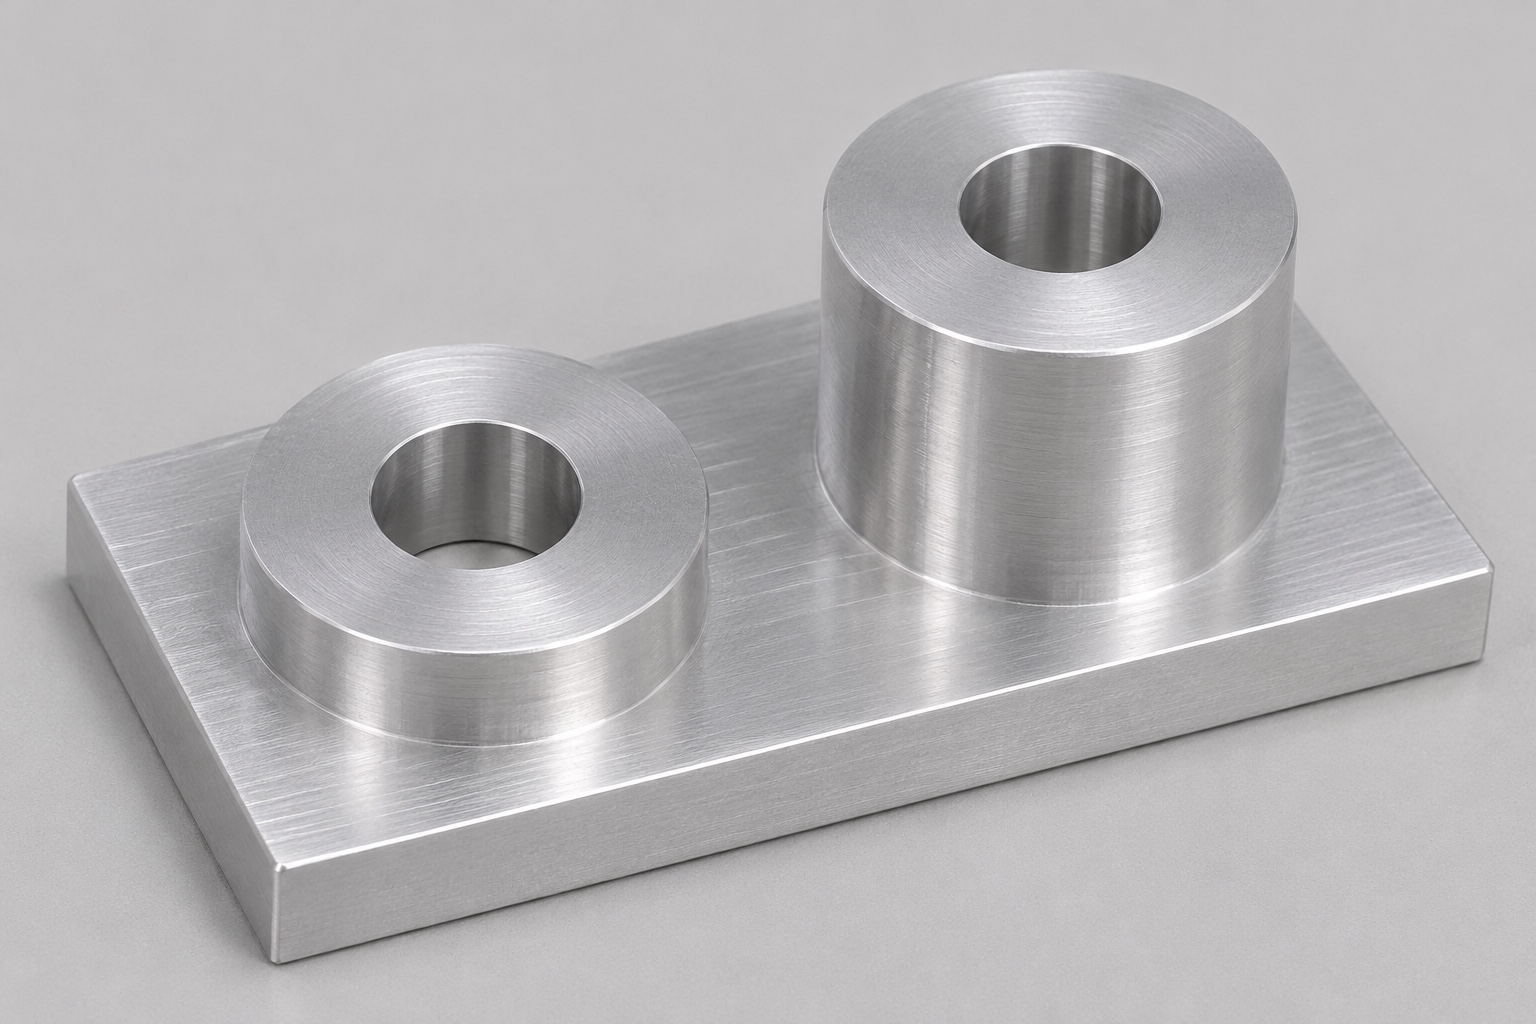
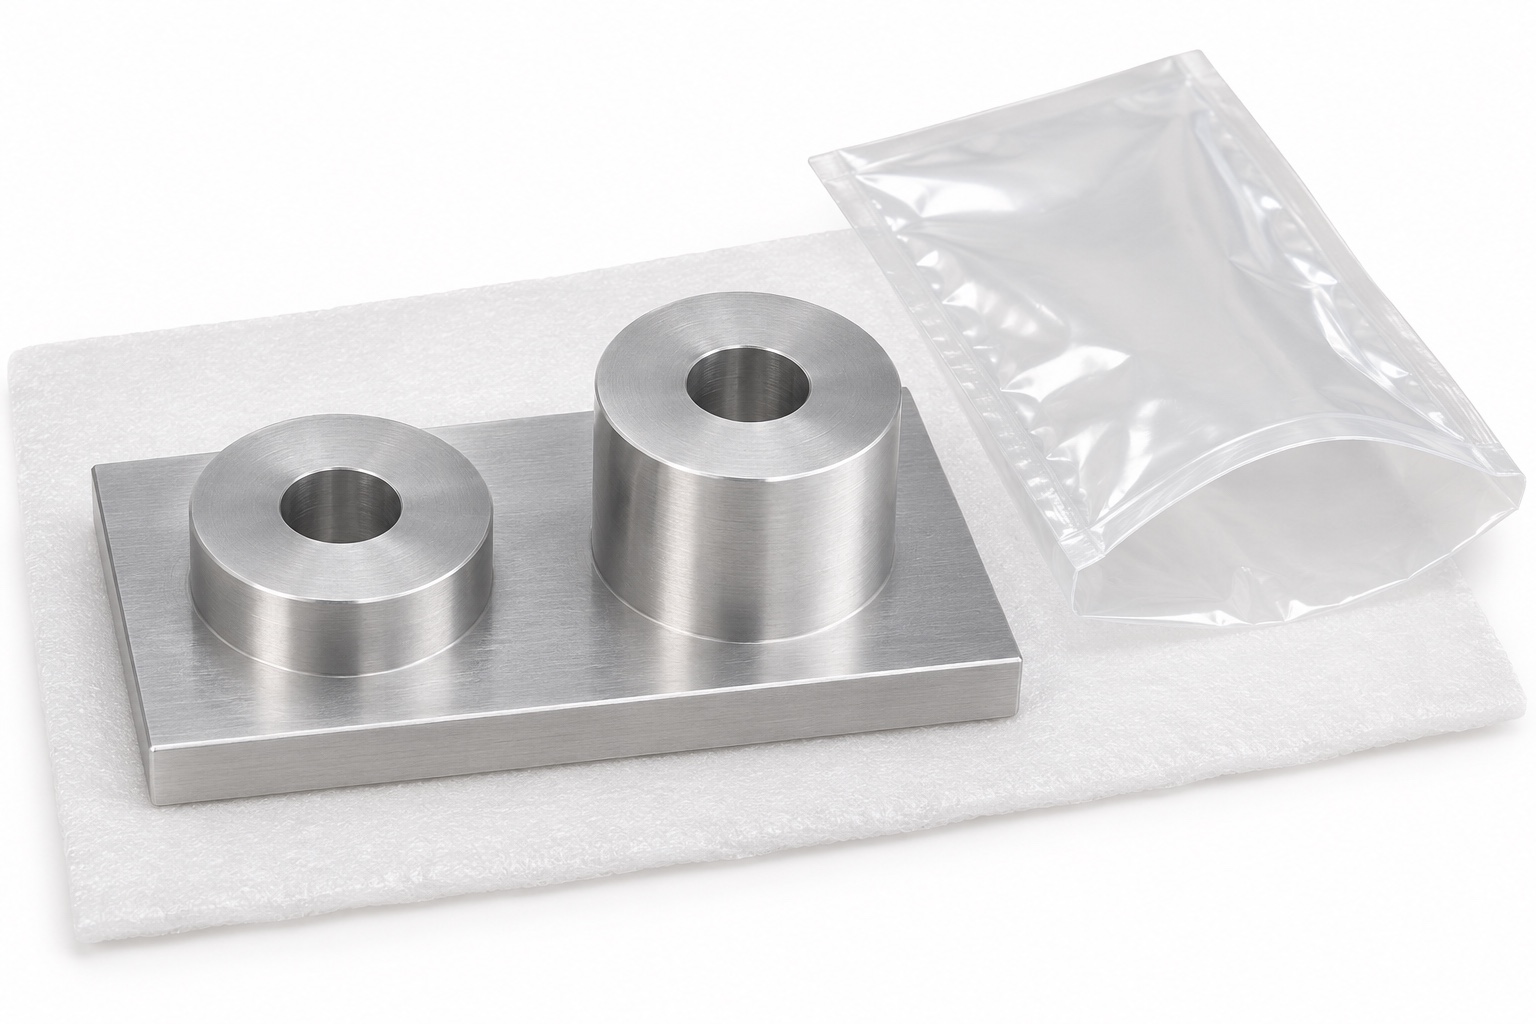
Die vorgeschlagene Platte hat eine rechteckige Basis mit gleichmäßiger Dicke und zwei integrale zylindrische Montageansätze, die entlang ihrer Länge angeordnet sind. Beide Montageansätze haben denselben nominellen Außendurchmesser, einer ist jedoch kürzer und der andere höher. Jedes enthält eine zentrierte, einfache Durchgangsbohrung, die sich durch die Basis erstreckt. Das Bauteil verfügt daher über zwei Löcher, ohne Gewinde, Schlitze, zusätzliche Montageansätze oder befestigte Befestigungselemente. Kleinere lokale Kantenbearbeitungen würden durch die Zeichnung gesteuert. Diese Beschreibung ist wichtig, da zwei separate, an einer Platte verschraubte Abstandshalter eine andere Konstruktion darstellen würden. Der vorgeschlagene Fall betrifft Merkmale, die in einem bearbeiteten Teil verbleiben, nicht die Leistung einer zusammengesetzten Baugruppe.
Auflage und Gegenkontakte definieren
Der Zeichnungsverantwortliche würde Auflagebereiche der Unterseite, Gegenkontakte der Oberseiten der Montageansätze und Aufgaben der Bohrungen erklären. Daraus ergeben sich Bezüge und Abnahmefragen. Eine Schraubendurchgangsbohrung ist nicht automatisch eine präzise Positionierreferenz. Der höhere Montageansatz wäre anhand von Zeichnungsausrichtung und Prüfprotokoll eindeutig zuzuordnen. Ergänzende inerte Montagebeobachtungen würden kontrollierte Gegenstücke verwenden. Weder solche Beobachtungen noch die Bauteilgeometrie allein belegen Tragfähigkeit, Sensorgenauigkeit oder Eignung für ein betriebenes Dialysesystem. Diese Anforderungen bleiben beim verantwortlichen Vorrichtungsprojekt und seiner geeigneten Bewertung.
Einzelhöhen und Höhenunterschied gemeinsam prüfen
Bei der RFQ-Überprüfung würden sowohl die Höhen der Montageansätze gegenüber der vereinbarten Basisreferenz als auch alle direkten Anforderungen an deren Differenz überprüft. Dadurch würden sich diese Abmessungen von den Anforderungen an die Form und Ausrichtung der Oberseite unterscheiden. Eine korrekte Differenz könnte mit falschen absoluten Höhen einhergehen, daher muss das Akzeptanzschema kohärent sein. Umgekehrt müssten redundante Abmessungen mit inkompatiblen Toleranzen vor der Angebotserstellung geklärt werden. Bei der Überprüfung würden auch nutzbare ringförmige Sitzbereiche und zulässige Randausschlüsse ermittelt. Dadurch wird vermieden, dass die beabsichtigte Schnittstelle mit ungleicher Höhe durch eine angenommene gemeinsame Montageebene ersetzt wird, nur weil die beiden erhabenen Merkmale auf einem Foto ähnlich erscheinen.
6061-Rohmaterial und Dokumentation festlegen
Eine realer Auftrag würde den Zustand des Aluminiums, Aufzeichnungen über die Lagerbestände und etwaige zusätzliche Anforderungen, die tatsächlich benötigt werden, identifizieren. Der Rohling würde Material für die Basis und den höheren Montageansatz bereitstellen und gleichzeitig eine angemessene Bearbeitungszugabe lassen. Die Materialidentifizierung bleibt durch Schruppen, Schlichten und jede genehmigte Oberflächenbehandlung verbunden. In dem Fall wird weder ein Materialzertifikat vorgelegt, noch wird darauf hingewiesen, dass der Legierungsname die Eignung für die Behandlung beweist. Wenn eine Eloxierung erforderlich wäre, würden die Maß- und Maskierungsanforderungen separat überprüft. Weder die Materialaufzeichnung noch das Erscheinungsbild der Oberfläche lassen eine elektrische Isolierung, Korrosionsleistung oder Kompatibilität mit einer nicht spezifizierten Reinigungsbelastung erkennen.
Bezugsorientierte Fräsfolge vorschlagen
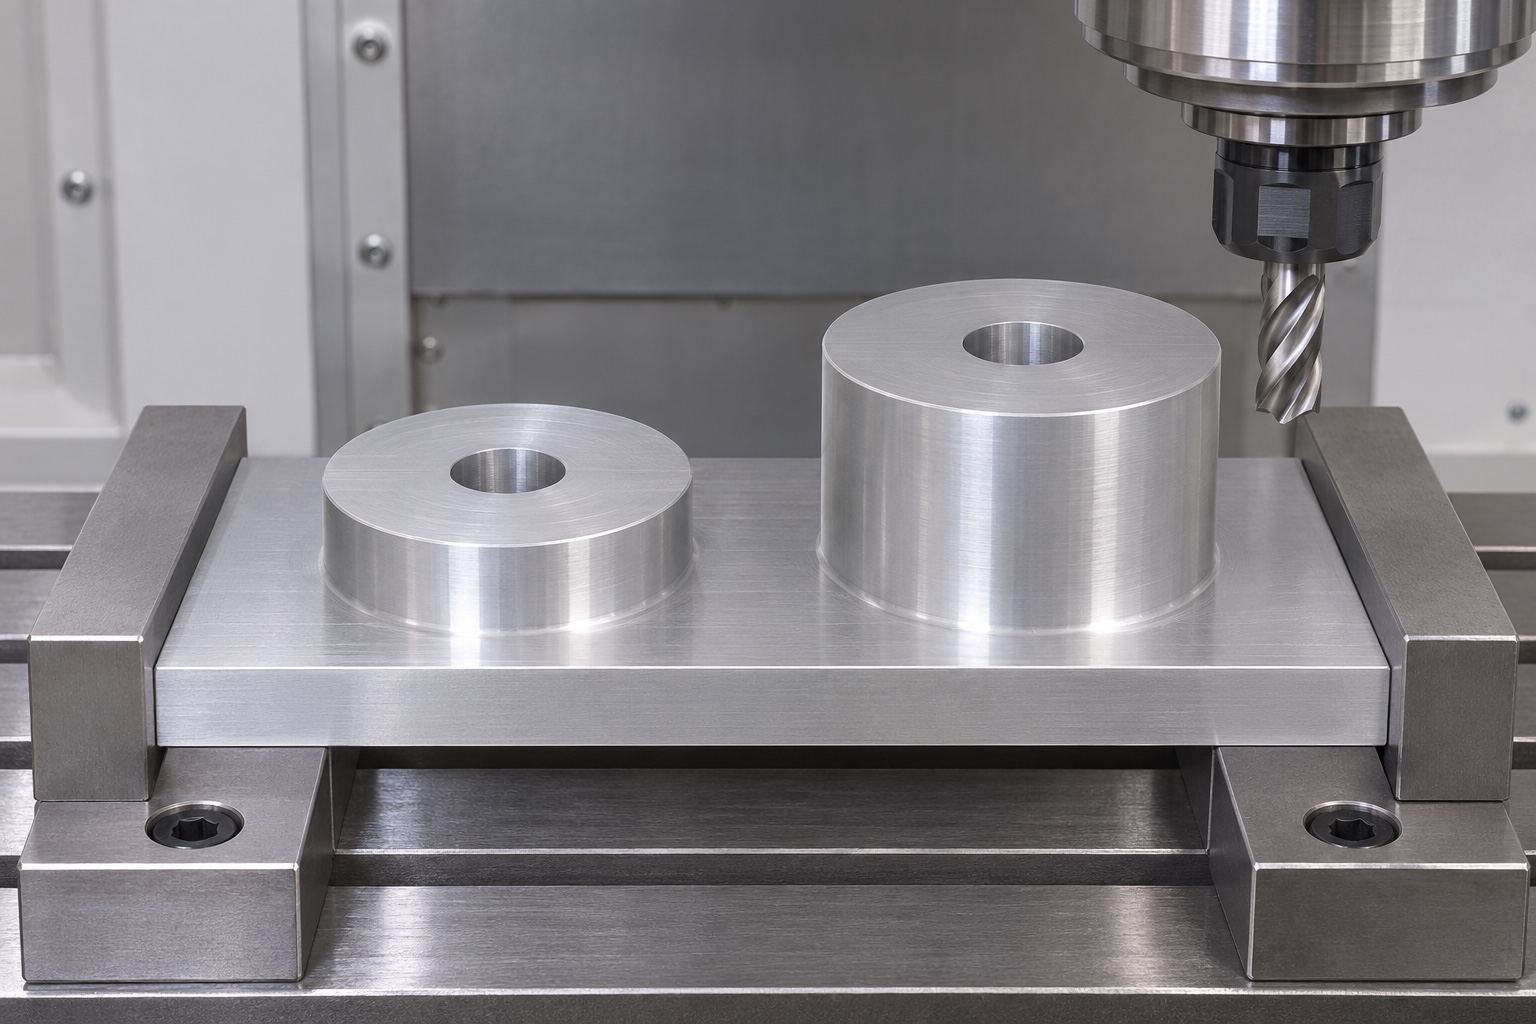
Eine mögliche Route würde verwendbare Basis- und Kantenreferenzen erstellen, umgebendes Material entfernen, um beide Montageansätze zu erhalten, und ihre oberen Oberflächen mit den Durchgangsbohrungen koordinieren. Die tatsächliche Arbeitsreihenfolge hängt vom Zugang, den Rohmaterialproportionen und der Werkstückhalterung ab. Es könnte nach der DFM-Überprüfung überarbeitet werden, aber die Beziehungen zwischen Basis und Montageansätzen müssen über alle Setups hinweg kontrolliert bleiben. Der Bereich zwischen den Montageansätzen würde auf Zugang zum Fräser und alle erforderlichen genehmigten Eckbedingungen überprüft. Dies ist ein vorgeschlagener Herstellungsweg und kein Beweis für einen abgeschlossenen Zyklus. Keine Geschwindigkeit, kein Vorschub, keine Zykluszeit oder keine erreichte Präzision werden erfunden, um das Beispiel wie eine echte Produktionslieferung erscheinen zu lassen.
Ausspannen vor der Endabnahme berücksichtigen
Der Prozessplan würde Spannkontakte und den Zustand bei der Endmessung festlegen. Eine beim Schneiden abgestützte Unterseite belegt nicht automatisch ihre ausgespannte Geometrie. Fertige Ringflächen und Bohrungseintritte wären vor Handhabungs- und Vorrichtungsspuren zu schützen. Falls Entwicklungsbeobachtungen Änderungen an Aufmaß oder Reihenfolge nahelegen, müssten Grund und anschließende Prüfung dokumentiert werden. Dieses Beispiel behauptet weder gemessene Verformung noch erzielte Verbesserung. Es zeigt vielmehr, wie Fertigung ein Zeichnungsmerkmal verdecken oder verändern kann und warum die Endabnahme den vorgesehenen Lieferzustand bewerten muss.
Bohrungsübergänge und Sitzkanten erhalten
Die Zeichnung würde die Eintritts- und Austrittsbehandlungen für beide Bohrungen zusammen mit den nutzbaren zylindrischen Bereichen definieren. Durch das Entgraten würde unerwünschtes Material entfernt, ohne die ringförmigen Sitze weitgehend zu verrunden oder die lokale Wandstärke zu verändern. Äußere Plattenkanten und Übergänge am Fuß des Montageansatzes würden überprüft, sofern sie für die Verbindungsanordnung relevant sind. Eine einfache Werkzeugbestückung würde keinen zusätzlichen Schlitz, keine Aussparung oder kein vergrößertes Loch zulassen. Wenn die vorgeschlagene Route einem internen Übergang nicht gerecht werden könnte, würde der Lieferant vor der Herstellung eine Klärung anfordern. Eine sauber aussehende Oberfläche würde unabhängig von Anzeichen von Rauheit, geometrischer Konformität oder anwendungsspezifischen Reinigungsanforderungen bleiben.
Merkmalsbezogenen Erstmusterbericht vorbereiten
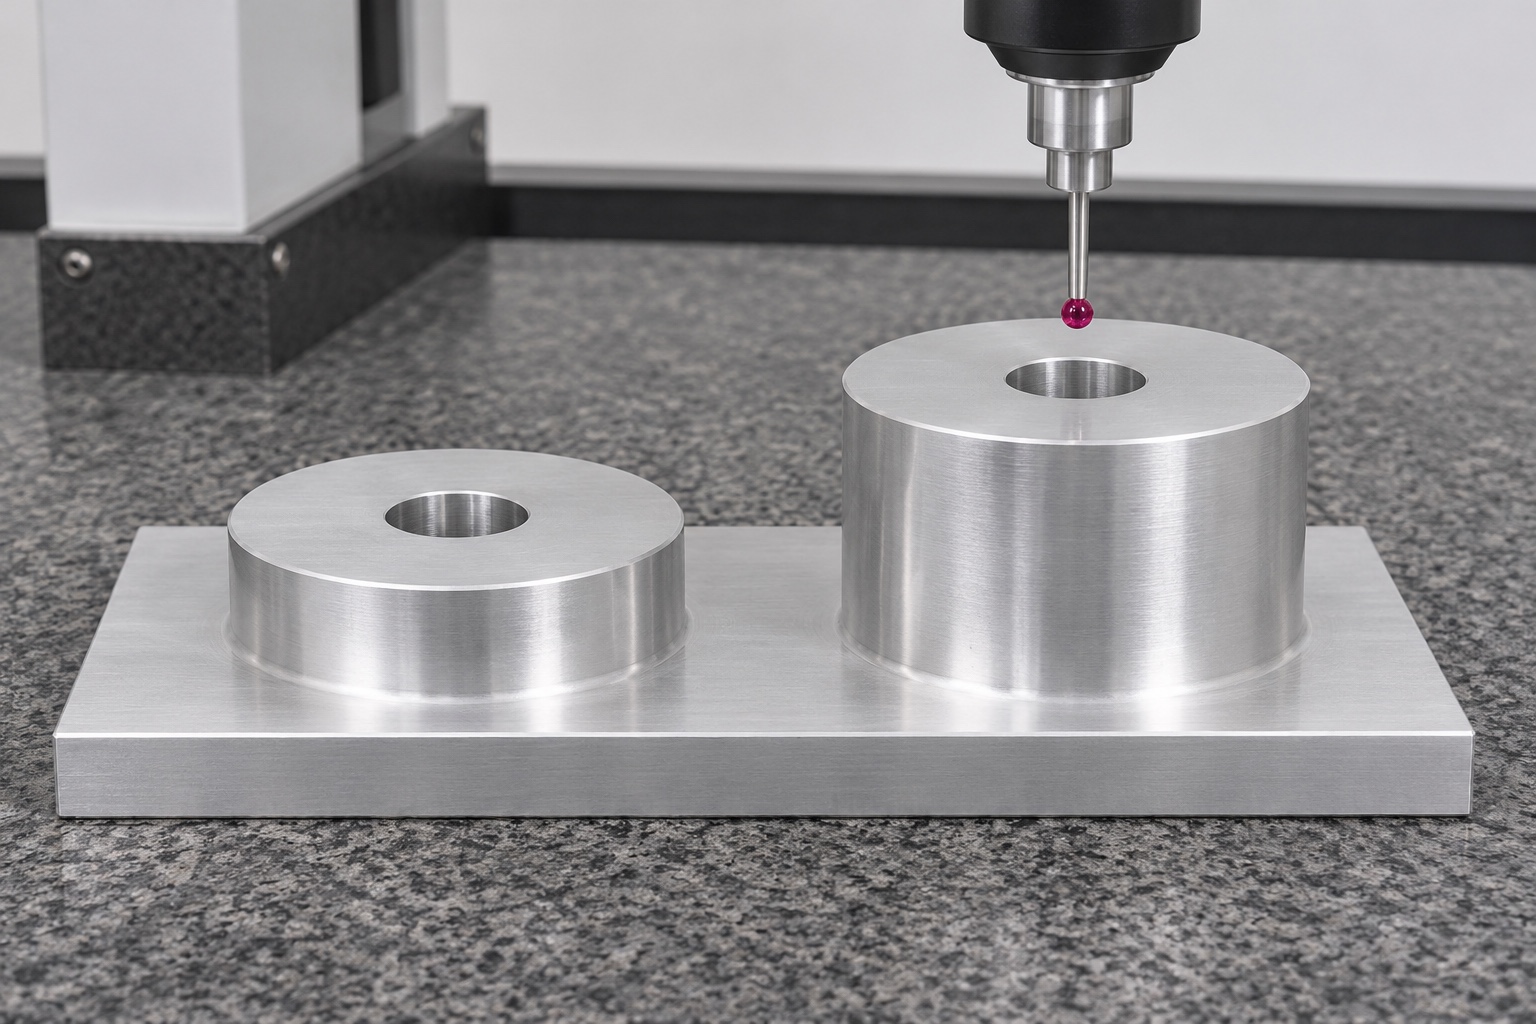
Ein vorgeschlagener Erstmusterbericht würde die Zeichnungsrevision, das Material, den endgültigen Bearbeitungsstand, Referenzen und tatsächliche Beobachtungen angeben. Es würde den Grundzustand, die einzelnen Höhen, etwaige spezifizierte Höhenunterschiede, Anforderungen an die Oberfläche, Bohrungsgrößen und Standorte mit geeigneten Methoden bewerten. Abgeleitete Beziehungen würden die zu ihrer Berechnung verwendeten Messungen identifizieren. Ein Maschinenfoto würde die Ergebnisse nicht ersetzen und nominelle Modellwerte würden nicht in gemessene Felder kopiert. Da in diesem Fall keine verifizierten Lieferdaten vorliegen, wird kein numerisches Ergebnis angegeben. Für eine echte Freigabe wären Prüfnachweise der fertiggestellten Teile nach relevanten Bearbeitungs- und Endbearbeitungsvorgängen erforderlich.
Inerte Montagebeobachtungen begrenzen
Eine vereinbarte Platzierungsprüfung könnte offensichtliche Störungen oder missverstandene Gegenkontakte zeigen. Sie würde Referenzrevisionen und Montagebedingungen dokumentieren. Durch beide Bohrungen geführte Schrauben belegen nicht sämtliche Lage- und Maßanforderungen; ein optisch guter Sitz hebt eine Maßabweichung nicht auf. Die Beobachtung qualifiziert weder Druckmessung noch elektrische Sicherheit, Fluidverträglichkeit oder klinische Behandlungsleistung. Diese Themen betreffen das separat bewertete System. Ein tatsächlich durchgeführter Versuch wird hier nicht behauptet. Das Beispiel erklärt nur, wie ein angeforderter Versuch die Bauteilprüfung ergänzen könnte.
Ringsitze und Unterseite schützen
Der Versorgungsplan würde verhindern, dass lose Hardware oder benachbarte Teile die beiden ringförmigen Sitze, Bohrungseintritte und Basisreferenz markieren. Durch die Verpackungsidentifizierung bleibt die Verbindung zum Material, zur Zeichnungsrevision und zum Prüfprotokoll erhalten, ohne unkontrollierte Etiketten auf Kontaktflächen anzubringen. Eine Reinigungsbedingung wird mit den entsprechenden Überprüfungsanforderungen angegeben, sofern enthalten. Gewöhnliche Schutzverpackungen würden nicht als steril oder als validierter Reinheitsprozess bezeichnet. Es wird keine Versand- oder Transportqualifikation beansprucht. Der dokumentierte Herstellungs- und Schutzumfang des Lieferanten würde sich von etwaigen zusätzlichen Qualifikationen unterscheiden, die der Geräteeigentümer verlangt.
Freigabepaket für ein reales Fertigungslos festlegen
Vor einer echten Kleinserienbestellung würden die Parteien die Geometrie, den Materialzustand, das Referenzsystem, die Höhenkontrollen, die Bohrungsanforderungen sowie den Endbearbeitungs- und Inspektionsplan genehmigen. Die DFM-Überprüfung würde den Zugriff zwischen Montageansätzen, die Setup-Übertragung und den vereinbarten Messstatus klären. Tatsächliche Ergebnisse des Erstmusters und autorisierte Änderungen würden dann eine Nachbestellung rechtfertigen. Dieser Fall bietet eine Struktur für den Vergleich kundenspezifischer CNC-Fräsvorschläge, ohne Kundenerfolge zu erfinden. Eine einteilige Aluminiumplatte kann klar definierte Komponentenanforderungen haben und dennoch separate technische Nachweise für ihre Verwendung in einer kompletten Vorrichtung für den Dialysedienst erfordern.
FAQ
Handelt es sich hierbei um ein tatsächliches Dialyse-Kundenprojekt?
Nein. Es handelt sich um einen repräsentativen Bearbeitungsvorschlag. Es wird kein Anspruch auf Kundenlieferung, erreichte Toleranzen, Zertifizierung oder Sensorleistungsergebnis erhoben. Für eine tatsächliche Bestellung wären eigenes Material, Inspektions- und Freigabenachweise erforderlich.
Sind die Montageansätze separate Abstandshalter?
Nein. Die vorgeschlagene Geometrie ist ein einzelnes bearbeitetes Teil mit zwei integralen zylindrischen Montageansätzen. Eine aus separaten Abstandshaltern zusammengesetzte Platte würde eine andere Konstruktionsdefinition und eine separate Überprüfung ihrer Schnittstellen erfordern.
Warum die Höhen einzeln prüfen?
Eine Differenz belegt keine der beiden absoluten Höhen. Beide können um denselben Betrag falsch liegen. Zeichnung und Prüfplan müssen deshalb einen konsistenten Unterseitenbezug und alle erforderlichen Höhenbeziehungen festlegen.
Was stellen die beiden Bohrungen dar?
Es sind gewindelose Durchgangsbohrungen, die in den Montageansätzen zentriert sind und durch die Basis verlaufen. Die tatsächliche Positionier- oder Freiraumfunktion muss festgelegt werden. Eine Fluid-, Gewinde- oder Druckbegrenzungsfunktion wird nicht behauptet.
Würde ein Inertversuch die Sensorgenauigkeit beweisen?
Nein. Es konnte nur begrenzte Beobachtungen zur mechanischen Montage liefern. Druckkalibrierung, elektrische Sicherheit, Belastbarkeit, Flüssigkeitskompatibilität und klinische Leistung erfordern separate Verfahren und Nachweise, die für das fertige System geeignet sind.
Was unterstützt die Produktionsfreigabe?
Genehmigte Geometrie und Material, gelöste DFM-Fragen, geeignete Endzustandsprüfergebnisse, autorisierte Abweichungen und dokumentierte Verpackung würden eine tatsächliche Komponentenfreigabe unterstützen. Diese vorgeschlagene Route und ihre Bilder stellen keine abgeschlossene Produktionsqualifikation dar.
tanghangyun@oemach.com