
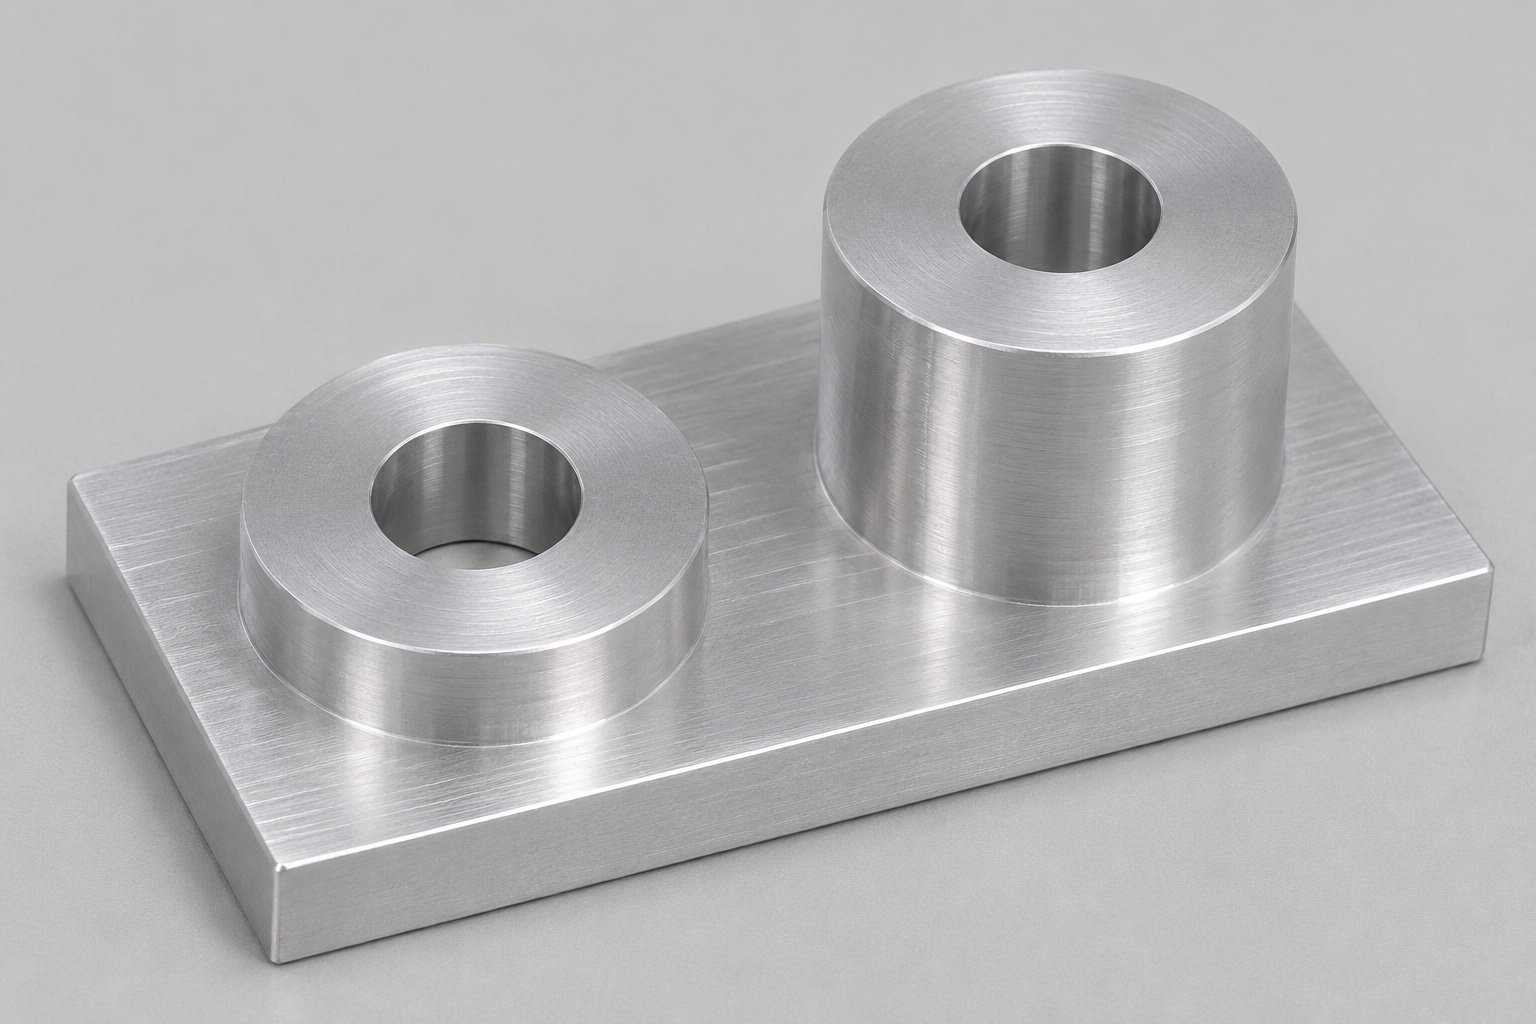
Ejemplo representativo y alcance de la aplicación
Este ejemplo representativo propone una placa monolítica de aluminio 6061 para un útil inerte de mantenimiento de sensores de presión de diálisis. No documenta un pedido o entrega ni resultados medidos. No afirma tolerancias alcanzadas, certificaciones o calibración. La pieza no se define como componente mojado ni barrera de presión. El proyecto del útil debe establecer interfaces y validaciones por separado de la fabricación dimensional.
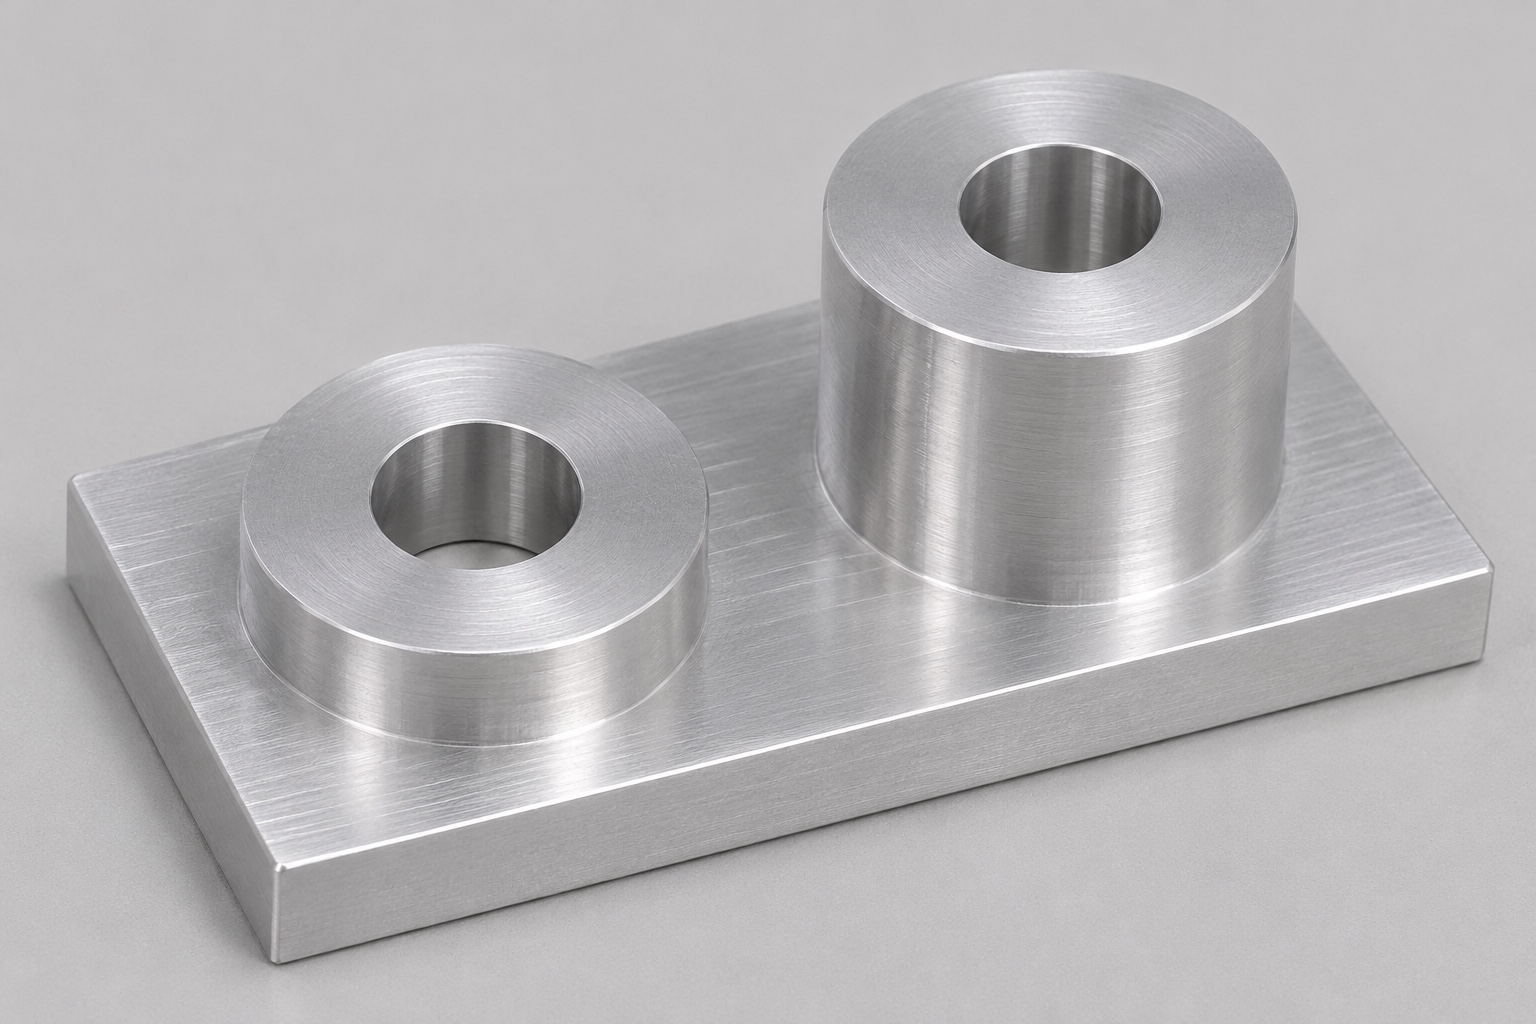
Describa con precisión la geometría de los dos resaltes.
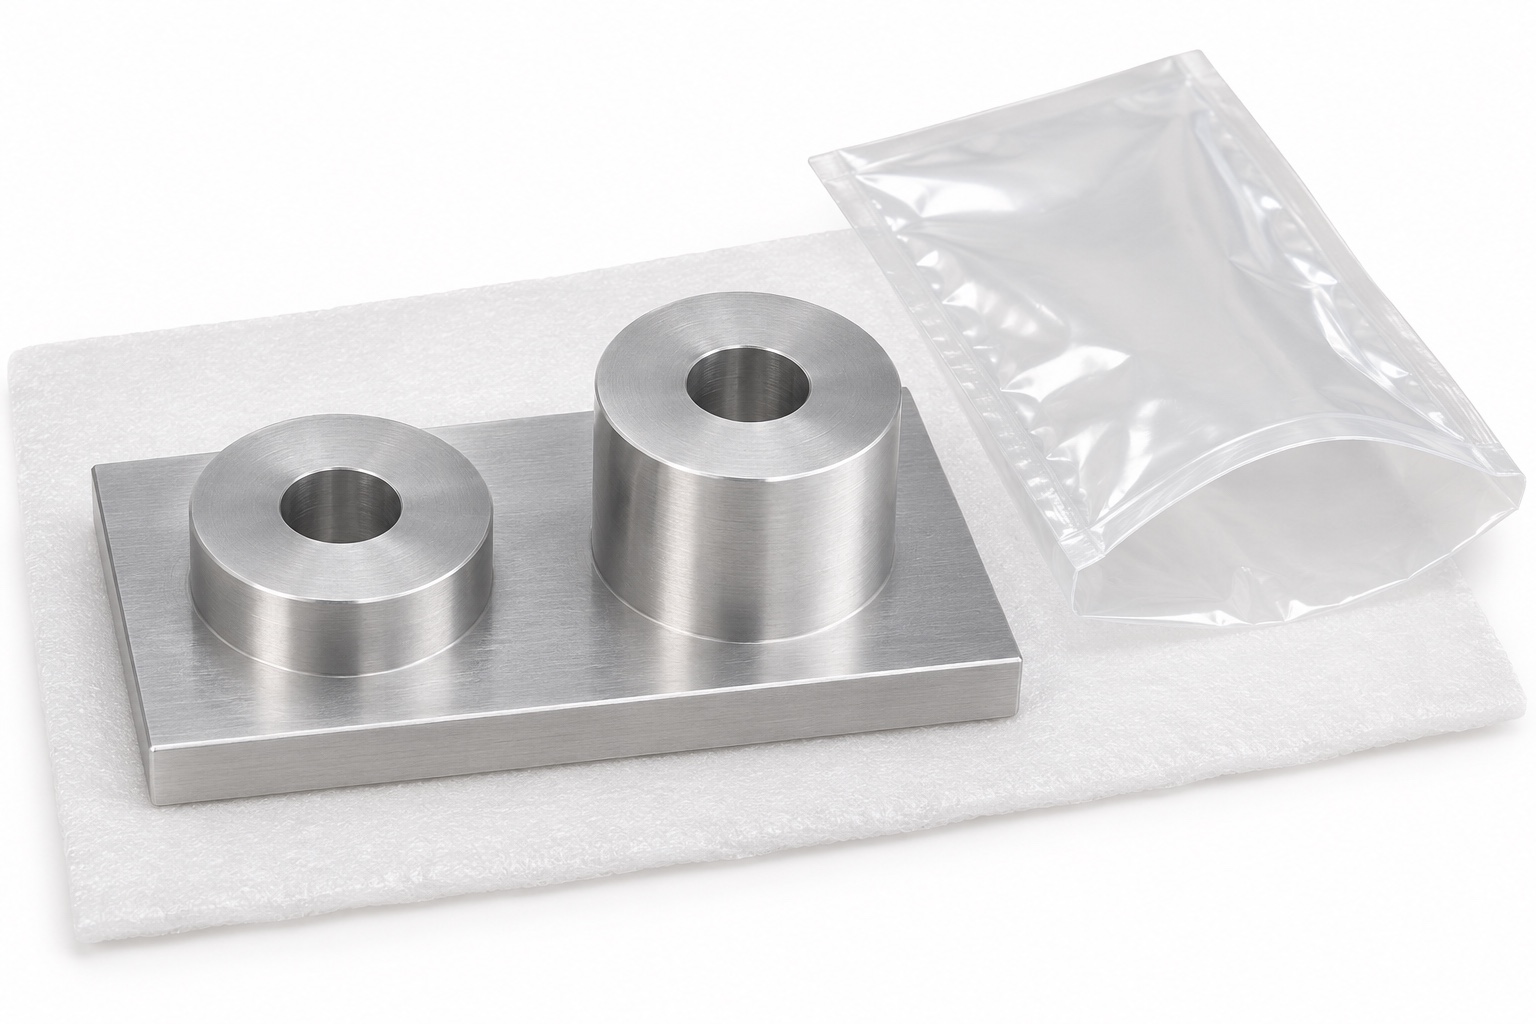
La placa propuesta cuenta con una base rectangular de espesor uniforme y dos resaltes cilíndricos integrados, dispuestos a lo largo de su longitud. Ambos resaltes comparten un diámetro exterior nominal, pero uno es más bajo y el otro más alto. Cada uno contiene un orificio pasante liso y centrado que atraviesa la base. Por tanto, el componente presenta dos orificios, sin roscas, ranuras, resaltes adicionales ni elementos de fijación incorporados. Cualquier tratamiento local en los bordes estaría especificado en el plano. Esta distinción es importante, ya que dos espaciadores independientes atornillados a una placa constituirían una configuración diferente. El caso propuesto se refiere a características integradas en una única pieza mecanizada, no al comportamiento de un conjunto ensamblado.
Identificar las funciones de soporte y acoplamiento
El responsable del plano explicaría apoyo inferior, contacto de caras superiores y función de los orificios. Un paso para tornillo no es necesariamente una referencia de precisión. La orientación documental identificaría consistentemente el resalte alto. Las observaciones inertes emplearían piezas complementarias controladas. Ni la geometría ni un montaje aparente demostrarían carga admisible, exactitud del sensor o aptitud para un sistema de diálisis en funcionamiento.
Revisar las alturas individuales y su diferencia
Durante la revisión de la solicitud de cotización (RFQ), se verificarán las alturas de ambos resaltes con respecto a la referencia base acordada, así como cualquier requisito específico relativo a la diferencia entre ellas. Es necesario distinguir estas dimensiones de los requisitos de forma y orientación de las caras superiores. Una diferencia correcta podría coexistir con alturas absolutas incorrectas, por lo que el criterio de aceptación debe ser coherente. Por otro lado, las dimensiones redundantes con tolerancias incompatibles requieren aclaración antes de presentar una cotización. La revisión también debe identificar las zonas de apoyo anulares utilizables y las exclusiones permitidas en los bordes. Esto evita sustituir la interfaz de alturas desiguales ,prevista en el diseño, por un plano de montaje común, error que podría surgir al interpretar erróneamente la similitud visual de ambos resaltes en una fotografía.
Definir el material base (aleación 6061) y la documentación
Un pedido real definiría condición del aluminio, origen y requisitos adicionales necesarios. El bloque inicial permitiría base y resalte alto, con sobrematerial para mecanizar. Mantenga trazabilidad durante desbaste, acabado y tratamiento autorizado. No se aporta un certificado real ni se atribuye aislamiento eléctrico a la aleación. Anodizado, efectos dimensionales y compatibilidad con una exposición de limpieza concreta exigirían especificación y evidencia separadas.
Propuesta de una secuencia de fresado basada en referencias
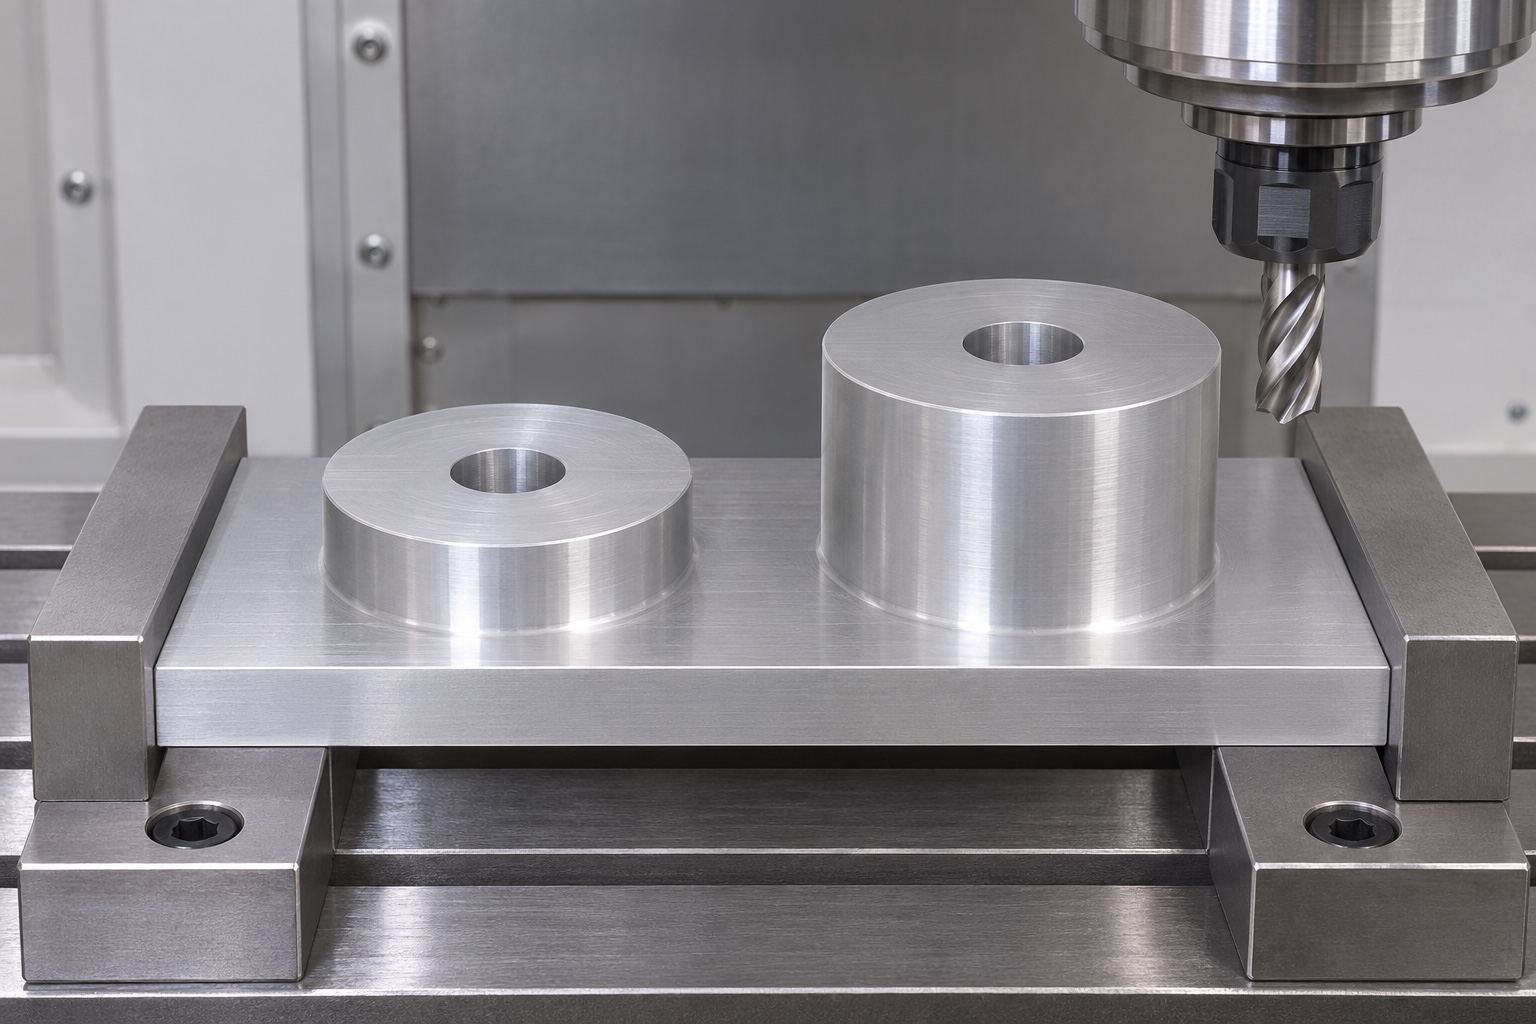
La ruta propuesta crearía referencias útiles, conservaría ambos resaltes al retirar material y coordinaría caras y orificios pasantes. Revisaría acceso entre resaltes y transferencias de montaje. El orden dependería de proporciones, apoyo y tolerancias, pudiendo cambiar tras DFM con justificación. Es una propuesta, no un ciclo ejecutado. No se inventan velocidades, tiempos o precisión para presentarla como una entrega de producción real.
Considerar la liberación de la pieza del sistema de sujeción antes de su aceptación final
El plan definiría apoyos, contactos de mordazas y estado de medición tras retirarlos. Sujetar la base durante corte no demuestra su geometría libre. Proteja asientos y orificios. Si el desarrollo exige cambiar sobrematerial o secuencia, documente motivo y comprobación. No se afirma una deformación medida ni mejora obtenida; el objetivo es observar en la aceptación la condición prevista para el suministro.
Control de las transiciones en los orificios y de los bordes de asiento
El plano debe definir el tratamiento de las entradas y salidas de ambos orificios, así como las zonas cilíndricas utilizables. El desbarbado debe eliminar el material no deseado sin alterar significativamente los asientos anulares ni modificar el espesor local de las paredes. Asimismo, se deben revisar los bordes exteriores de la placa y las transiciones en la base de los resaltes (o salientes), siempre que sean relevantes para el acoplamiento. La conveniencia operativa o el uso de determinadas herramientas no justifican la creación de ranuras, rebajes u orificios adicionales. Si la secuencia de fabricación propuesta no permite cumplir con una transición interna específica, el proveedor deberá solicitar una aclaración antes de iniciar la producción. Una superficie de aspecto limpio no equivale, por sí misma, a una superficie que cumpla con los requisitos de rugosidad, conformidad geométrica o exigencias de limpieza específicas de la aplicación.
Preparar un registro de inspección a nivel de característica
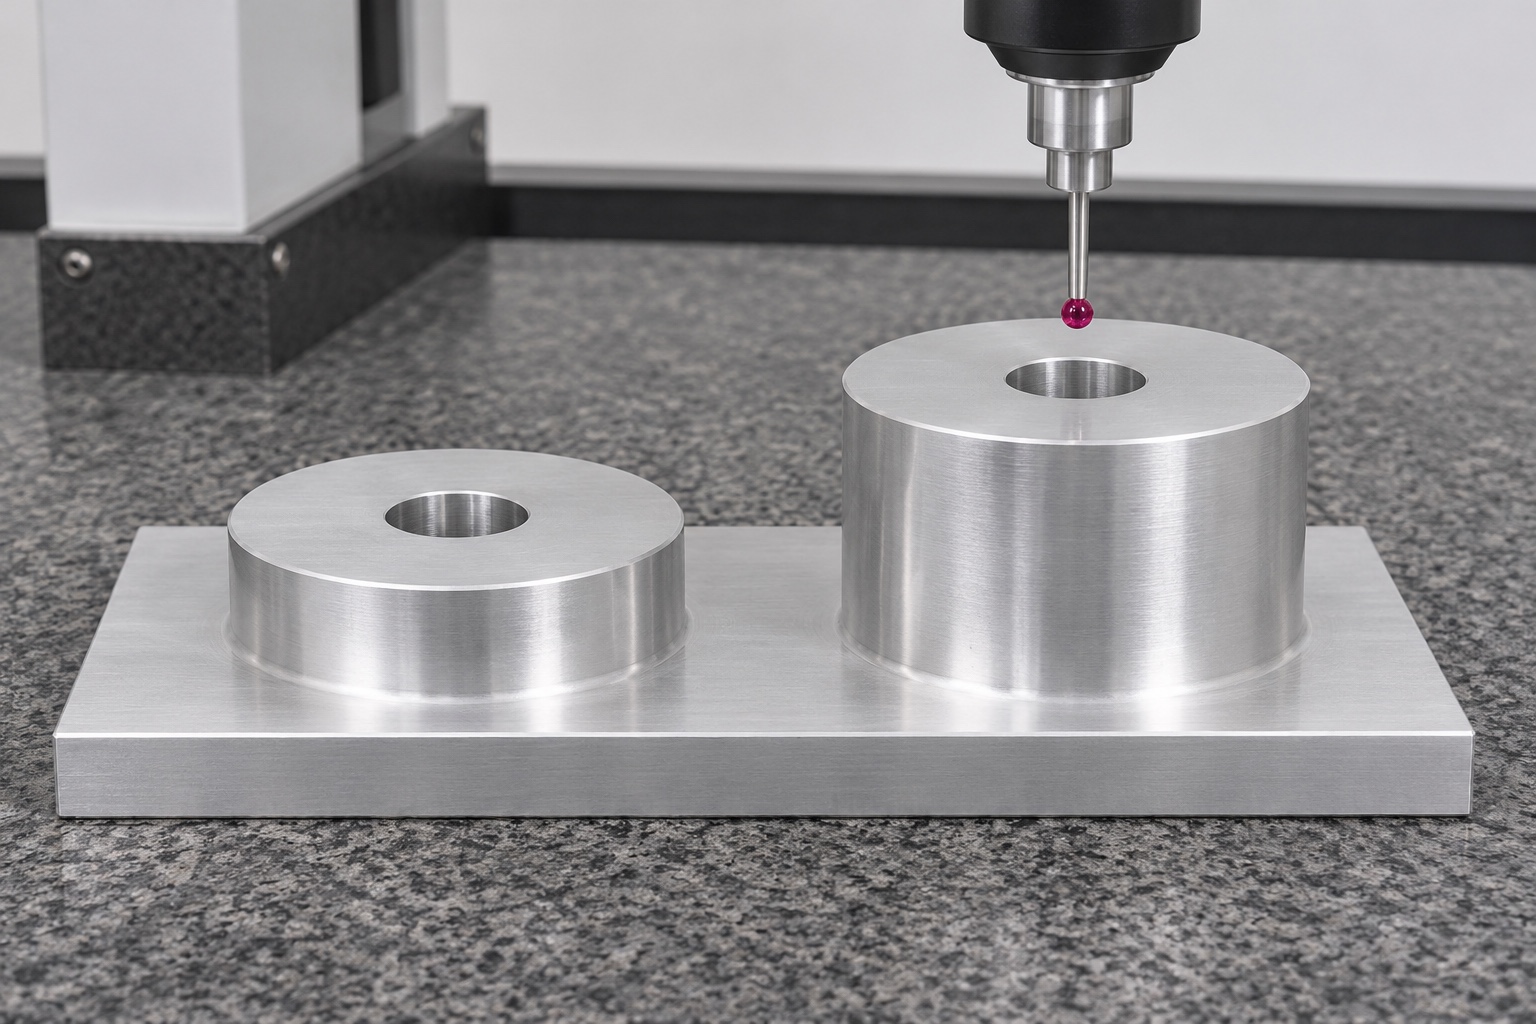
Un informe de primera pieza real identificaría revisión, material, estado final y referencias. Verificaría base, alturas, diferencia requerida, caras y orificios con métodos adecuados. Los cálculos indicarían observaciones de origen. No sustituya resultados por una foto ni copie nominales como valores medidos. Al no existir datos de entrega verificados, este caso no publica cifras logradas; una liberación auténtica necesitaría mediciones de las piezas terminadas.
Delimitar las observaciones sobre el montaje en estado estático
Una verificación de montaje acordada puede servir para detectar interferencias evidentes o una interpretación errónea de los puntos de contacto. El registro debe especificar las revisiones de los planos de referencia y las condiciones del montaje. El simple hecho de pasar tornillos a través de ambos orificios no garantiza el cumplimiento de todos los requisitos de posición y dimensiones; Una conformidad visual favorable no anularía una disconformidad dimensional. Esta observación no constituye una validación de la medición de presión mediante sensores, la seguridad eléctrica, la compatibilidad con fluidos ni el rendimiento en el tratamiento clínico; tales aspectos corresponden a un sistema evaluado por separado. Este ejemplo ilustrativo no hace referencia a un ensayo real, sino que explica cómo cualquier ensayo solicitado debe considerarse complementario a la inspección y liberación de la propia placa mecánica.
Proteger tanto las partes superiores de los resaltes (o salientes) como la cara inferior.
El embalaje evitaría marcas en asientos anulares, entradas de orificio y base por piezas sueltas. Mantendría vínculos de material, revisión e inspección sin etiquetas no autorizadas sobre contactos. La limpieza solicitada incluiría verificación. Una protección convencional no se describiría como esterilidad o proceso validado. No se afirma envío ni cualificación de transporte; el alcance documentado permanecería separado de los requisitos adicionales del proyecto.
Establecer el expediente de aprobación para un lote real.
Antes de producir un lote, apruebe geometría, material, referencias, alturas, orificios, acabado e inspección. DFM resolvería acceso entre resaltes, transferencias y medición final. Resultados reales y cambios autorizados respaldarían pedidos posteriores. Esta estructura permite comparar propuestas de fresado CNC sin logros ficticios del cliente. La conformidad de la placa no sustituye la evaluación técnica del útil completo o su relación con un sensor.
FAQ
¿Se trata de un proyecto real para un cliente del sector de la diálisis?
No. Es una propuesta de mecanizado representativa. No implica la entrega de productos a ningún cliente, ni garantiza tolerancias específicas, certificaciones o resultados en el rendimiento de sensores. Un pedido real requeriría su propia documentación sobre materiales, inspección y validación.
¿Los resaltes son piezas separadas (espaciadores)?
No. La geometría propuesta consiste en una única pieza mecanizada que incluye dos resaltes cilíndricos integrados. Si la placa estuviera compuesta por espaciadores independientes, requeriría una definición constructiva distinta y un análisis específico de sus puntos de unión o interfaces.
¿Por qué se inspeccionan las alturas de forma individual?
Conocer la diferencia entre dos alturas no permite determinar el valor absoluto de ninguna de ellas; ambas podrían estar desplazadas en la misma magnitud. El plano y el plan de inspección deben establecer una referencia base coherente, así como todas las relaciones de altura necesarias.
¿Qué representan los dos orificios?
Son orificios pasantes simples, centrados en los resaltes y que atraviesan la base. Debe especificarse su función exacta, ya sea de posicionamiento o de holgura. No se contempla ninguna función relacionada con el paso de fluidos, roscas o contención de presión.
¿Podría una prueba en condiciones inertes demostrar la precisión de los sensores?
No. Solo permitiría realizar observaciones limitadas sobre el montaje mecánico. La calibración de la presión, la seguridad eléctrica, la capacidad de carga, la compatibilidad con fluidos y el rendimiento clínico requieren procedimientos y evidencias independientes, adecuados para el sistema completo.
¿Qué elementos respaldan la aprobación para la producción?
La geometría y el material aprobados, la resolución de las cuestiones relativas a la fabricabilidad (DFM), unos resultados satisfactorios en la inspección del estado final, las desviaciones autorizadas y un embalaje documentado respaldarían la liberación definitiva del componente. Esta propuesta y las imágenes que la acompañan no constituyen una cualificación de producción completa.
tanghangyun@oemach.com