
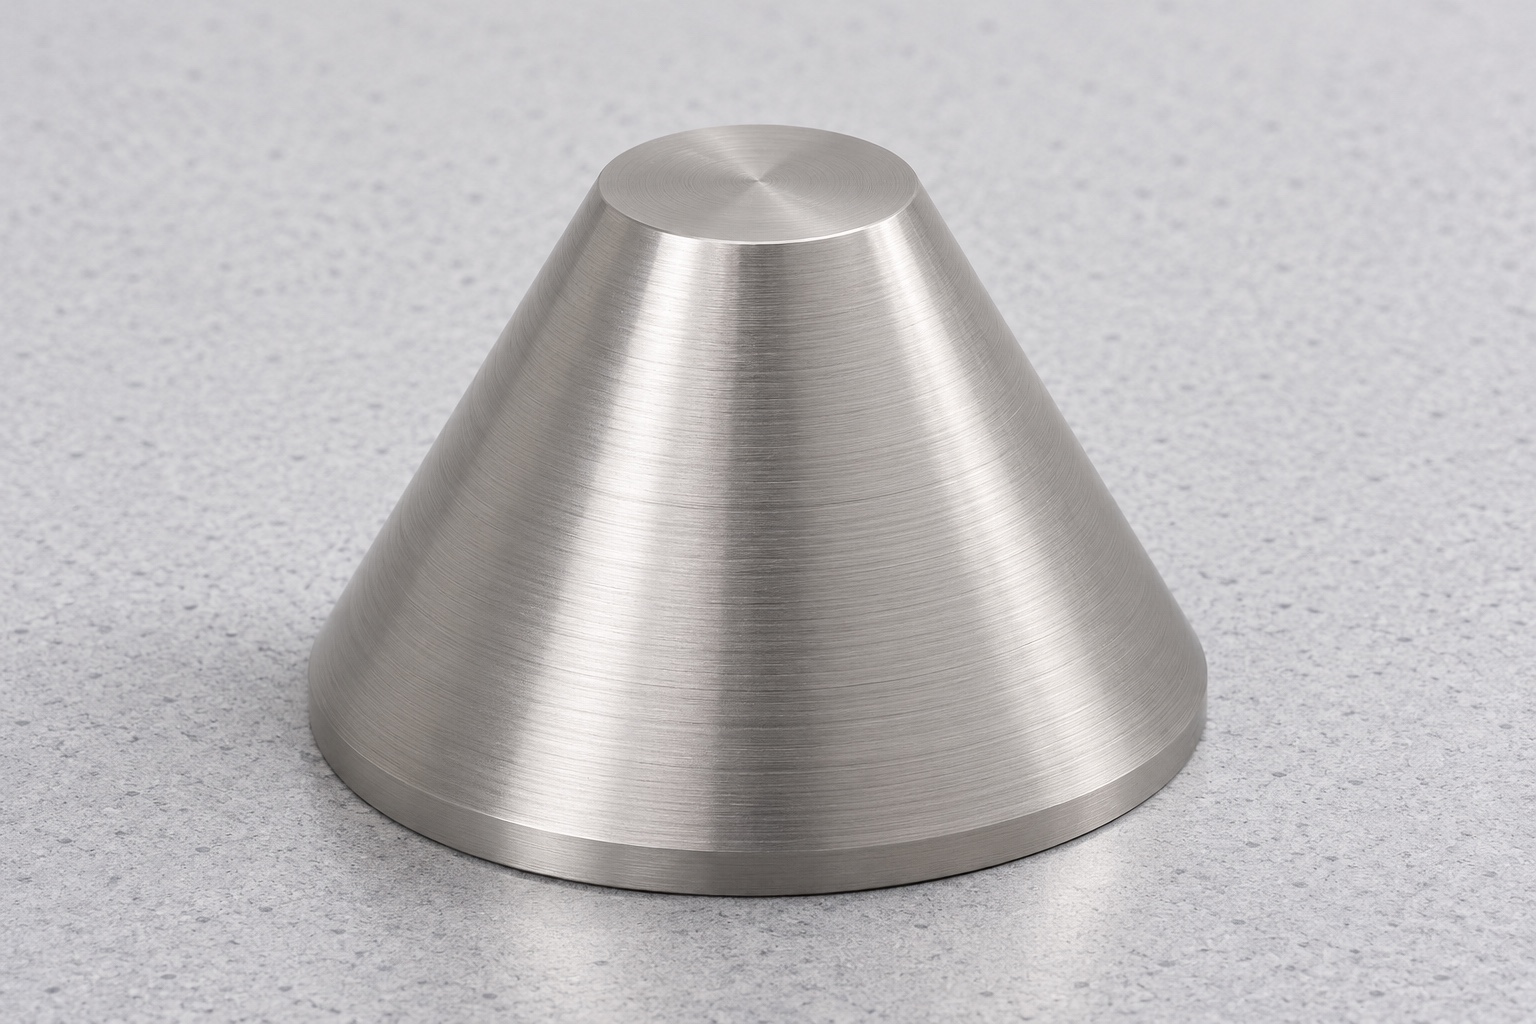
Kegelpositionierer und Aufgabenbereich definieren
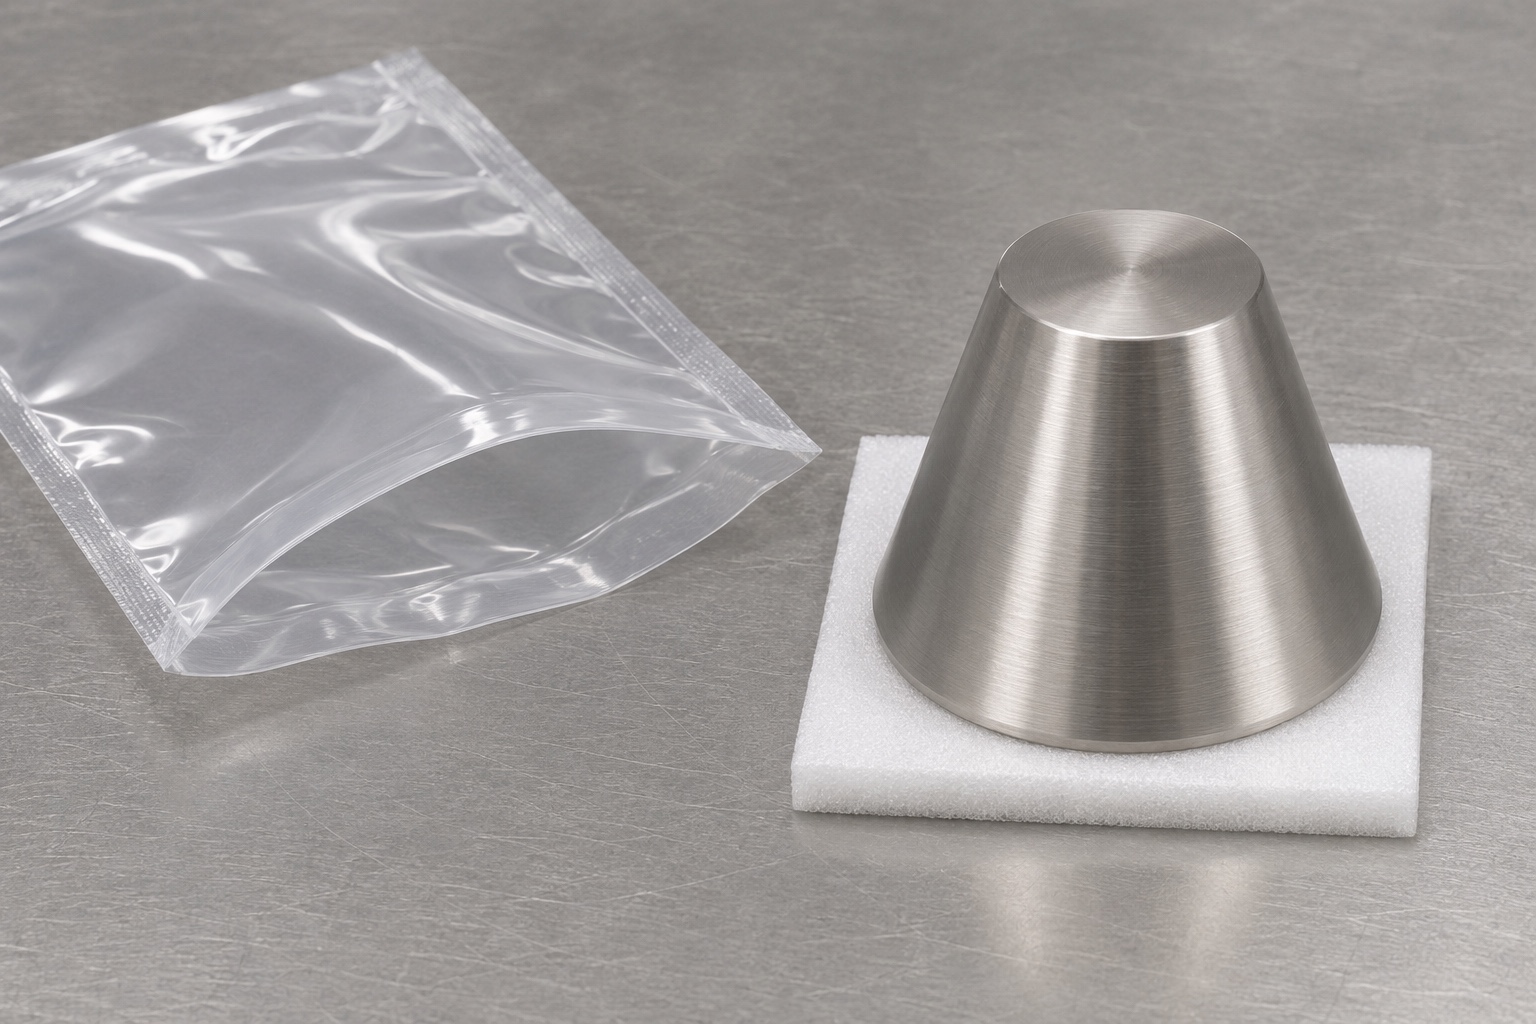
Ein konisches Kegelpositionierer kann einen geometrischen Kontakt in einer separat konstruierten Prüfvorrichtung für chirurgische Instrumente bereitstellen. Bei der vorgeschlagenen Komponente handelt es sich um einen massiven Kegelstumpf aus Edelstahl 316L: eine breite, flache, kreisförmige Unterseite, eine kleinere, flache, kreisförmige Oberseite und eine gerade, sich verjüngende Seite. Es hat keine Bohrung, kein Gewinde, keinen vorstehenden Flansch, keine Welle oder Befestigungsteile. Kleine Kantenbearbeitungen müssen außerhalb des definierten Arbeitsbereichs bleiben. In diesem Leitfaden werden die Fragen zum Zeichnen und CNC-Drehen erläutert, nicht die erreichte Positionierungsgenauigkeit oder eine qualifizierte Instrumentenhalterung. Der Konstrukteur muss noch die passende Form, die Stütz- und Halteanordnung identifizieren, bevor die Komponente für ihre beabsichtigte Aufgabe bewertet werden kann.
Kegelhalbwinkel und eingeschlossenen Winkel unterscheiden
Der Winkel zwischen der Kegeloberfläche und ihrer Achse ist nicht der vollständige eingeschlossene Winkel, der in einem axialen Schnitt gesehen wird. In einer Zeichnung sollten die Konvention und die Bezugsrichtung explizit angegeben werden. Bei idealer Nenngeometrie beschreibt die Durchmesseränderung über die definierte axiale Länge die Konizität; Wenn man die Durchmesseränderung durch das Doppelte dieser Länge dividiert, erhält man den Tangens des Halbwinkels. Diese nominale Beziehung begründet weder die lokale Oberflächenform noch die Konformität des fertigen Teils. Wenn Enddurchmesser, Länge und Winkel alle Toleranzen aufweisen, gleichen Sie ihre kombinierten Anforderungen ab. Ein Lieferant sollte sich nicht stillschweigend für eine Interpretation entscheiden, wenn die Zeichnung widersprüchliche Annahmeentscheidungen zulässt.
Durchmesser an definierten axialen Ebenen prüfen
Ein Durchmesser auf einer konischen Oberfläche ändert sich mit der axialen Position. Geben Sie die Ebene oder den Abstand von der vereinbarten Referenz an, bei der ein kontrollierter Durchmesser gilt. Messungen in zwei verschiedenen Höhen können selbst bei einem perfekt nominalen Kegel unterschiedlich sein. Die kleine Oberseite und die breite Unterseite können auch Kantenbrüche enthalten, die von der nutzbaren Konuslänge ausgeschlossen werden müssen. Geben Sie an, wie diese Übergänge behandelt werden, anstatt eine willkürliche sichtbare Grenze zu messen. Eine generische Angabe des Außendurchmessers ohne axiale Position kann daher für einen konischen Kegelpositionierer ungeeignet sein, insbesondere wenn der Gegenkontakt nur einen Teil der konischen Oberfläche nutzt.
Unterseitenbezug und Kegelachse verknüpfen
Legen Sie fest, welche Fläche den axialen Sitz bildet und wie das Teil bei der Prüfung aufliegt. Die breite Unterseite kann ein primärer Bezug sein, wenn dies dem vorgesehenen Kontakt entspricht. Ihre Beziehung zur Kegelachse ist gesondert zu definieren. Ein mathematischer Ausgleichskegel kann eine ausgewertete Achse liefern; das Bezugssystem bestimmt, welche Beziehungen für die Abnahme gelten. Kreisförmige Geometrie besitzt keinen absoluten Drehindex, und dieses einfache Teil erhält keinen zusätzlichen Index. Auflage und Einspannung müssen so beschrieben sein, dass der Messbericht den tatsächlich bewerteten Zustand erkennen lässt.
316L und Oberflächenzustand spezifizieren
Im Beschaffungsprotokoll sollten das erforderliche 316L-Material, die Halbzeugform und die unterstützende Dokumentation angegeben sein. Behalten Sie diese Identifikation durch Drehen, Kantenbearbeitung, Reinigung und alle separat genehmigten Endbearbeitungsprozesse bei. Eine blank bearbeitete Oberfläche ist kein Materialzertifikat und ein Materialzertifikat ist kein Maßkontrollbericht. Wenn eine Passivierung oder eine andere Behandlung erforderlich ist, geben Sie deren Umfang und relevante Akzeptanznachweise an, anstatt sie aus dem Namen der Legierung abzuleiten. Der vorgeschlagene Vorrichtungskontext stellt keine Korrosionsleistung, Sterilisationskompatibilität oder Eignung für den Patientenkontakt dar. Diese Anwendungsfragen erfordern eigene Material-, Prozess- und Expositionsinformationen.
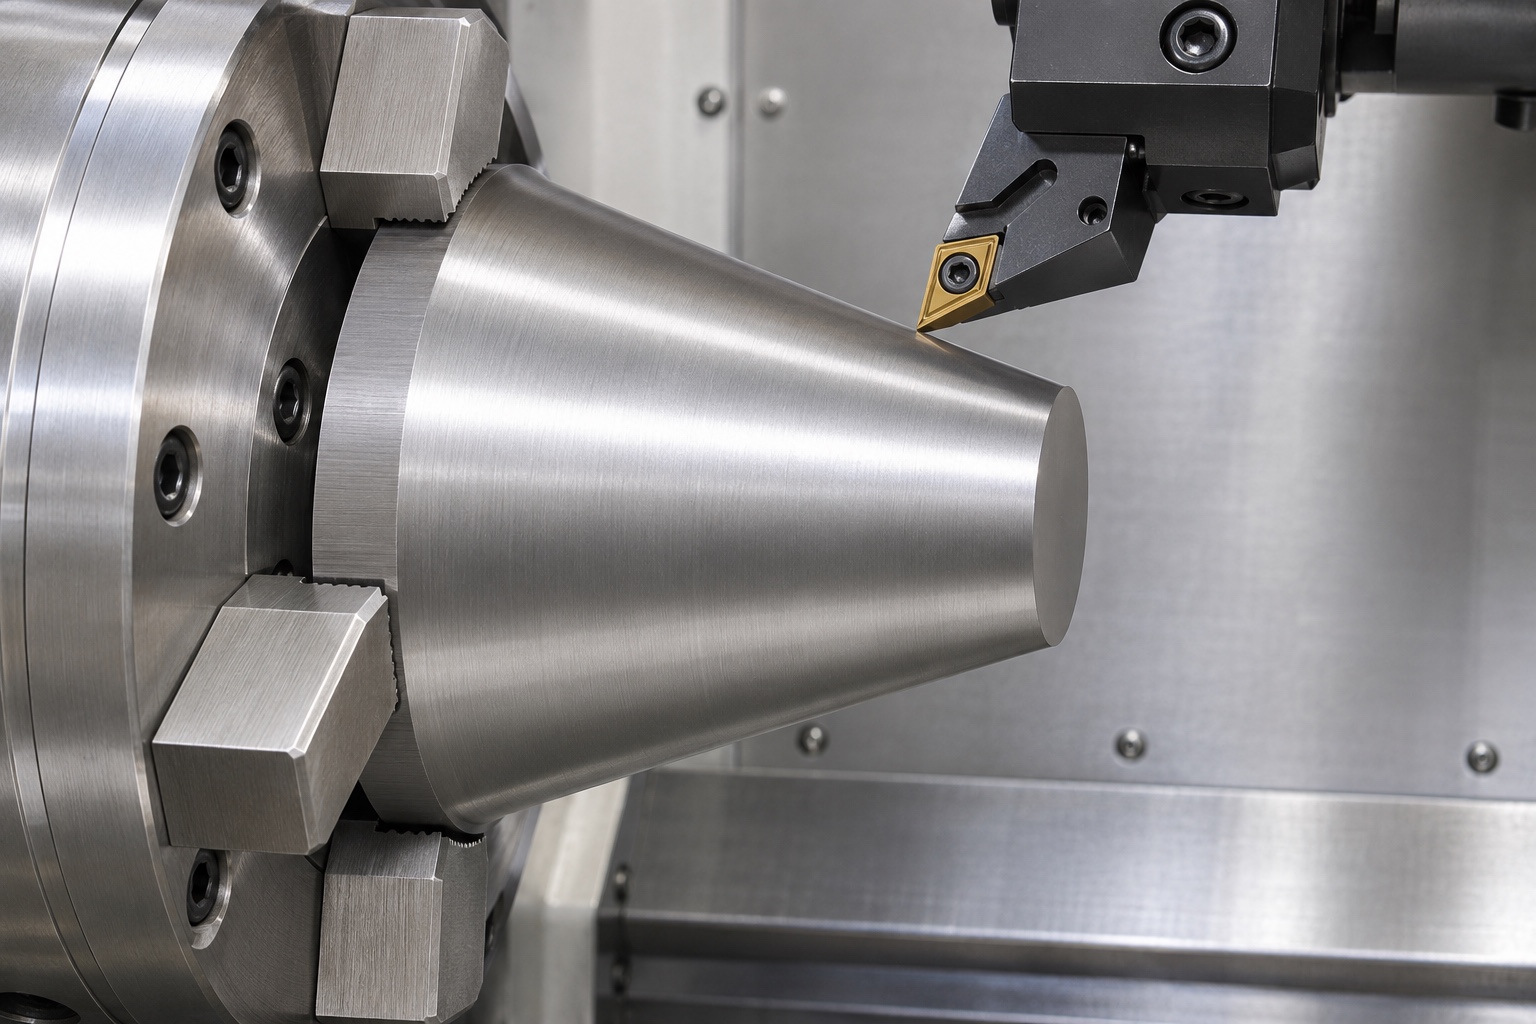
Drehfolge an den Endbezügen ausrichten
Eine mögliche CNC-Drehfolge koordiniert Stirnflächen und Außenkegel mit geeigneter Zugänglichkeit und Bearbeitungszugabe. Beschreiben Sie die Rohteilspannung, Fertigstellung der Unterseite und Übertragung zwischen Aufspannungen. Die Position im Spannfutter ist nicht automatisch der Zeichnungsbezug. Werkzeugzugang und Abstützung müssen die nutzbare Kegelfläche erhalten, ohne ein nicht freigegebenes Spannmerkmal hinzuzufügen. Das Verfahren hängt von Abmessungen, Toleranzen und verfügbarer Ausrüstung ab. Dieser Leitfaden nennt weder allgemeingültige Drehzahlen, Vorschübe oder Zykluszeiten noch einen Nachweis, dass eine bestimmte Aufspannung bereits konforme Teile hervorgebracht hat.
Nutzbare Kegelfläche bei der Kantenbearbeitung erhalten
Definieren Sie die kleine Oberkante, die breite Unterkante und alle zulässigen Übergänge getrennt vom konischen Arbeitsband. Das Entfernen eines Grats sollte das Band nicht verkürzen oder zu einer unkontrollierten Verrundung an der Stelle führen, an der das Gegenstück in Kontakt kommen soll. Kosmetisches Polieren kann die lokale Form verändern, ohne dass dies auf einem allgemeinen Foto erkennbar ist. Wenn die Oberflächentextur kontrolliert wird, identifizieren Sie den relevanten Bereich und eine geeignete Messmethode. Ein glattes Erscheinungsbild allein kann keine Rauheit oder das Fehlen isolierter Hochpunkte belegen. Vorgeschlagene Änderungen an Freistellungen, Kantenbrüchen oder Kontaktgrenzen gehören in die Zeichnungsprüfung, bevor sie zu Produktionsdetails werden.
Winkelprüfung und Kontaktbeurteilung trennen
Eine Messstrategie kann abhängig von den Zeichnungseigenschaften und der Instrumentenfähigkeit verteilte Oberflächenpunkte oder ein geeignetes axiales Profil bewerten. Eine einzelne Durchmesserablesung kann den Konuswinkel nicht bestimmen, und ein akzeptabler Winkel beweist nicht die gesamte Oberflächenform. Geben Sie Messorte, Kantenausschlüsse, Ausrichtung und Auswertemethode an. Wenn eine Kontaktprüfung mit einer passenden Referenz angefordert wird, definieren Sie diese Referenz und die eingeschränkte Beobachtung separat. Bei einer sichtbaren Kontaktmarke handelt es sich nicht automatisch um einen vollflächigen Bericht oder ein Positionierungsergebnis. Aus dem Inspektionspaket sollte klar hervorgehen, welche Anforderungen jede Methode tatsächlich bewertet.
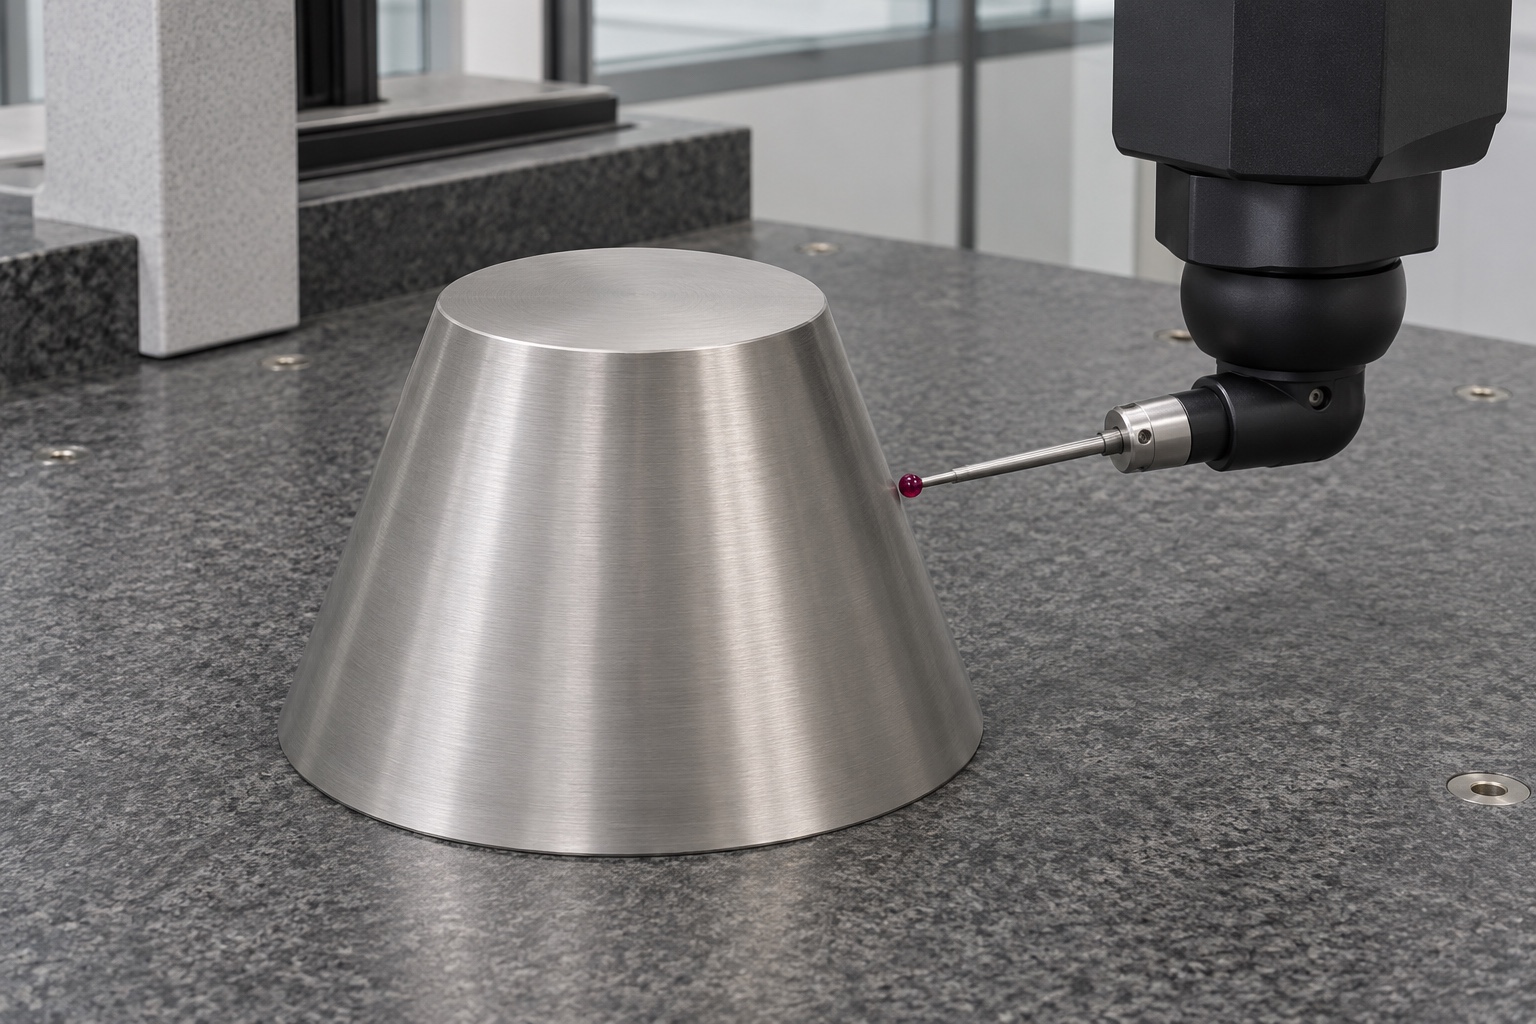
Erstmusternachweise einzelnen Merkmalen zuordnen
Zeichnen Sie die Zeichnungsrevision, die Materialidentität, den Herstellungszustand und die Methode für jedes kontrollierte Merkmal auf. Relevante Einträge können die axiale Länge, bewertete Durchmesser auf definierten Ebenen, Winkelkonvention, Flächenbeziehung, nutzbarer Kegelbereich und spezifizierte Oberflächenbeschaffenheit umfassen. Verwenden Sie Beobachtungen von tatsächlichen Teilen, anstatt nominale Modellwerte in Ergebnisfelder zu kopieren. Wenn eine bewertete Achse oder abgeleitete Dimension angegeben wird, identifizieren Sie die zugrunde liegenden Messungen und Berechnungen. Beseitigen Sie Unsicherheiten oder Zugangsbeschränkungen, bevor Sie die Konformität erklären. Ein gezielter Erstmusterplan hilft dabei, Anforderungen mit Belegen zu vergleichen, wohingegen die Benennung eines anspruchsvollen Instruments ohne Beschreibung seiner Verwendung keine Akzeptanz schafft.
Inerte Montagebeobachtungen klar begrenzen
Eine vereinbarte Platzierung in einer nicht mit Strom versorgten Prüfvorrichtung kann eine Störung oder einen missverstandenen Kontaktbereich identifizieren. Die Beobachtung sollte die passende Referenz, die Revision der Vorrichtung und die Testbedingungen identifizieren. Es bestimmt nicht die Wiederholgenauigkeit der Positionierung, die Haltekraft, die Genauigkeit des Instruments, die Lebensdauer oder die klinische Eignung. Auch die Paarungskomponente und deren Fixierung beeinflussen das Ergebnis, so dass eine zufriedenstellende optische Platzierung nicht allein dem Kegel zugeordnet werden kann. Behandeln Sie diese Informationen als Ergänzung zur Komponenteninspektion. Jede Leistungsanforderung an die zusammengebaute Vorrichtung erfordert eine separate Bewertung, die darauf abzielt, diese Anforderung zu messen, und keine Schlussfolgerung aus dem Aussehen des Kegels oder der Leichtigkeit des Sitzes.
Kontaktflächen reinigen und schützen
Definieren Sie den beabsichtigten Ausgangszustand und alle tatsächlich benötigten Rückstandsgrenzwerte. Der Reinigungszugang und die Handhabung sollten das konische Band und beide Endflächen vor erhabenen Markierungen oder losen Rückständen schützen. Halten Sie die Teile getrennt, damit die breite Kante eines Kegelpositionierers die Arbeitsfläche eines anderen nicht beschädigen kann. Behalten Sie die Identifizierung über den Behälter oder die kontrollierte Aufzeichnung bei, wenn die direkte Kennzeichnung eingeschränkt ist. Eine saubere Schutzunterlage und ein unbedruckter Beutel stellen keine Sterilbarriere, validierte Reinigung oder qualifizierten Transport dar. Diese Ansprüche erfordern gesondert spezifizierte Verfahren und Beweise. Behalten Sie die Unterscheidung zwischen Schutzverpackung und der bereits durchgeführten Maßabnahme des Teils bei.
Vollständige Angebotsanfrage für Kegelpositionierer vorbereiten
Für ein individuelles 316L-CNC-Drehangebot geben Sie die aktuelle Zeichnung, das Modell, die Mengen, den Materialbedarf und den Zustand der gelieferten Oberfläche an. Berücksichtigen Sie die Winkelkonvention, die axiale Referenz, die Durchmesserauswertungsebenen, den nutzbaren Kontaktbereich und relevante Flächenbeziehungen. Klären Sie Endbearbeitung, Prüfzustand, Rückverfolgbarkeit und Schutzverpackung. Fordern Sie eine DFM-Überprüfung an, wenn Werkstückhalterung, Setup-Übertragung oder Messzugriff die Anforderungen beeinflussen können. Ersetzen Sie die Konizitätsdefinition nicht durch ein Foto und bitten Sie den Lieferanten nicht, eine Standardpassung zu erfinden. Klare Eingaben unterstützen einen messbaren Bearbeitungsumfang und sorgen gleichzeitig für die Validierung der Vorrichtung und die Leistung chirurgischer Instrumente im Rahmen des verantwortlichen Konstruktionsprojekts.
FAQ
Sind Kegelhalbwinkel und eingeschlossener Winkel identisch?
Nein. Der Halbwinkel liegt zwischen Kegelfläche und Achse. Der eingeschlossene Winkel umfasst im Axialschnitt beide Seiten. Die Zeichnung muss die verwendete Konvention eindeutig angeben, statt die Interpretation dem Lieferanten zu überlassen.
Warum eine axiale Ebene für einen Durchmesser angeben?
Der Durchmesser ändert sich entlang der Verjüngung. Definieren Sie die Messebene oder den Abstand zur vereinbarten Referenz und schließen Sie ggf. Kantenübergänge aus. Eine nicht angegebene Höhe kann zu unterschiedlichen Messwerten führen, ohne dass ein Bearbeitungsfehler nachgewiesen werden muss.
Kann eine Durchmesserablesung die vollständige Verjüngung bestätigen?
Nein. Winkel, lokale Form, nutzbare Kontaktlänge oder Flächenbeziehungen werden nicht festgelegt. Für jedes spezifizierte Merkmal ist eine geeignete Methode mit entsprechenden Zugriffs-, Ausrichtungs- und Messmöglichkeiten erforderlich.
Beweist eine 316L-Materialaufzeichnung eine Passivierung?
Nein. Die Identifizierung der Legierung und eine spezifizierte Oberflächenbehandlung sind separate Beweisfragen. Definieren Sie jede erforderliche Behandlung und deren Dokumentation explizit. Weder die visuelle Helligkeit noch der Materialname beweisen, dass es durchgeführt wurde.
Beweist eine inerte Sitzprüfung die Wiederholbarkeit der Positionierung?
Nein. Es kann eine begrenzte Beobachtung von Kontakt oder Interferenz unterstützen. Wiederholgenauigkeit, Kraft, Verschleiß und Systemgenauigkeit erfordern gesondert definierte Prüfungen der jeweiligen Baugruppe und Bedingungen.
Was sollte ein Kleinserienangebot beinhalten?
Stellen Sie die revisionskontrollierte Zeichnung und das Modell, Mengen, Material, Kegelkonvention, Referenzsystem, kontrollierte Durchmesserebenen, Kontaktbereich, Endbearbeitung, Inspektion und Verpackungsanforderungen bereit. Definieren Sie jede Leistungsbewertung von Vorrichtungen als separaten Bereich.
tanghangyun@oemach.com