
Definición del localizador sin presuponer el resultado del posicionamiento
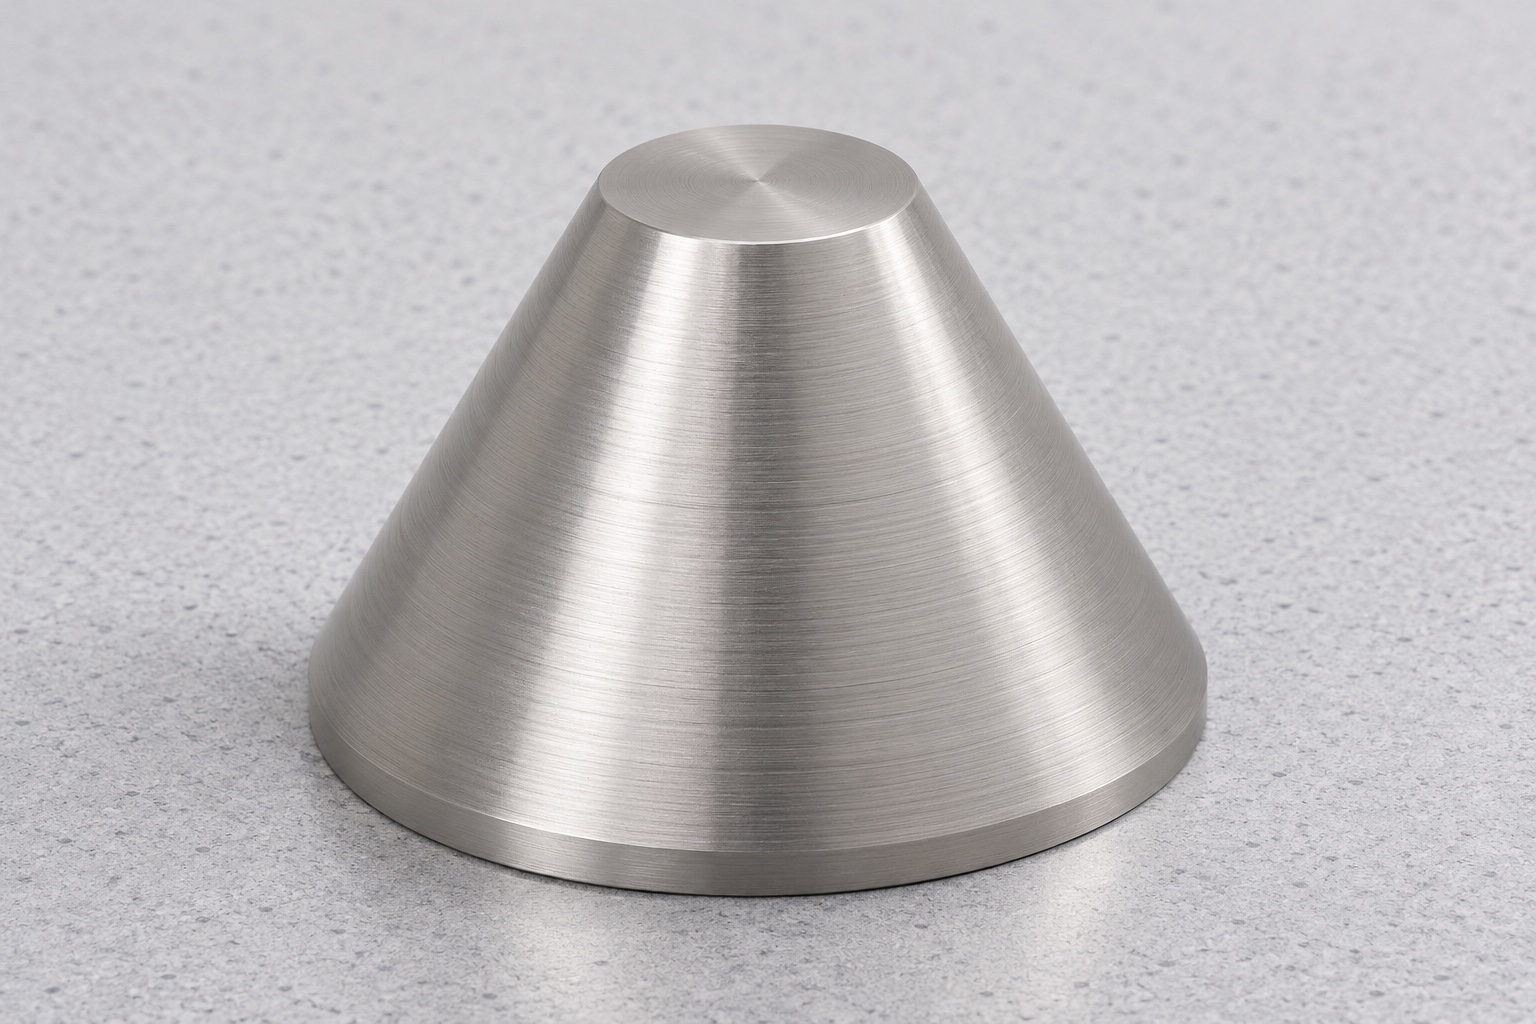
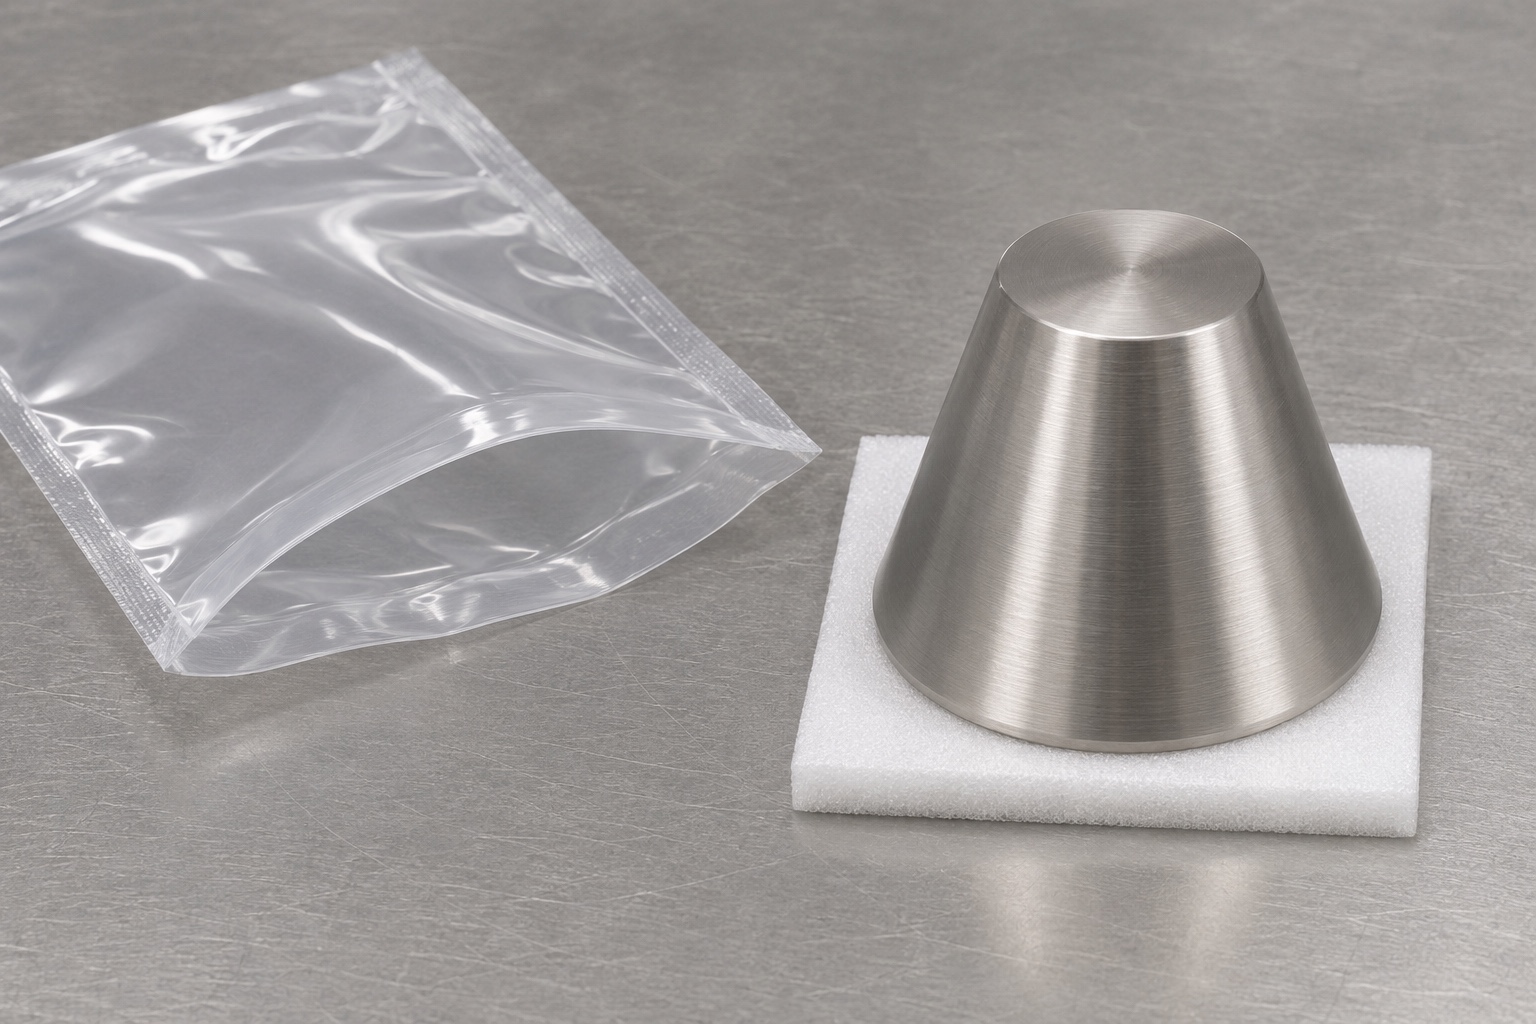
El localizador cónico propuesto pertenece a un útil inerte de inspección de instrumental quirúrgico. Es un tronco de cono macizo de acero 316L, con base circular plana, cara superior menor y superficie lateral recta. No tiene orificios, roscas, vástago ni brida saliente. Defina el acoplamiento y la retención mediante planos: esta guía de torneado CNC no acredita precisión de posicionamiento ni cualificación del útil.
Distinción entre el semiángulo y el ángulo total (ángulo incluido)
El ángulo formado entre la superficie del cono y su eje no equivale al ángulo total (o ángulo incluido) que se observa en una sección axial. El plano técnico debe especificar claramente la convención utilizada y la dirección de referencia. En una geometría nominal ideal, la variación del diámetro a lo largo de una longitud axial determinada define la conicidad; al dividir dicha variación del diámetro por el doble de la longitud, se obtiene la tangente del semiángulo. Esta relación nominal no determina, por sí sola, la forma local de la superficie ni la conformidad de la pieza terminada. Si los diámetros en los extremos, la longitud y el ángulo presentan tolerancias, es necesario conciliar todos estos requisitos. El proveedor no debe optar por una interpretación unilateral si el plano técnico permite criterios de aceptación contradictorios.
Definición del punto de medición del diámetro del cono
Un diámetro cónico cambia según su posición axial. Indique el plano de evaluación o la distancia desde la referencia acordada. Lecturas a alturas distintas pueden diferir incluso en una geometría nominal correcta. Excluya los chaflanes o redondeos que no pertenezcan al contacto útil y defina su tratamiento. Una cota de diámetro sin ubicación axial puede resultar insuficiente para cotizar e inspeccionar el localizador.
Vincular la cara inferior con la referencia cónica.
Identificar qué superficie física establece el asiento axial y cómo se sujeta la pieza durante la inspección. Aunque la base ancha pueda servir como referencia principal, esta elección debe basarse en el contacto previsto para el dispositivo de sujeción, y no simplemente en criterios de conveniencia. Se debe revisar la relación requerida entre dicha cara y el eje del cono. Un cono ajustado matemáticamente a los puntos medidos permite evaluar un eje, mientras que el sistema de referencias (datum) especificado define qué relaciones son relevantes para la aceptación de la pieza. La geometría circular no proporciona una referencia rotacional absoluta, y no se añade ninguna en este componente sencillo. Es necesario definir las condiciones de soporte y sujeción para que el registro de medición refleje con precisión el estado real que se está evaluando.
Especificar el material (acero 316L) y el estado de la superficie.
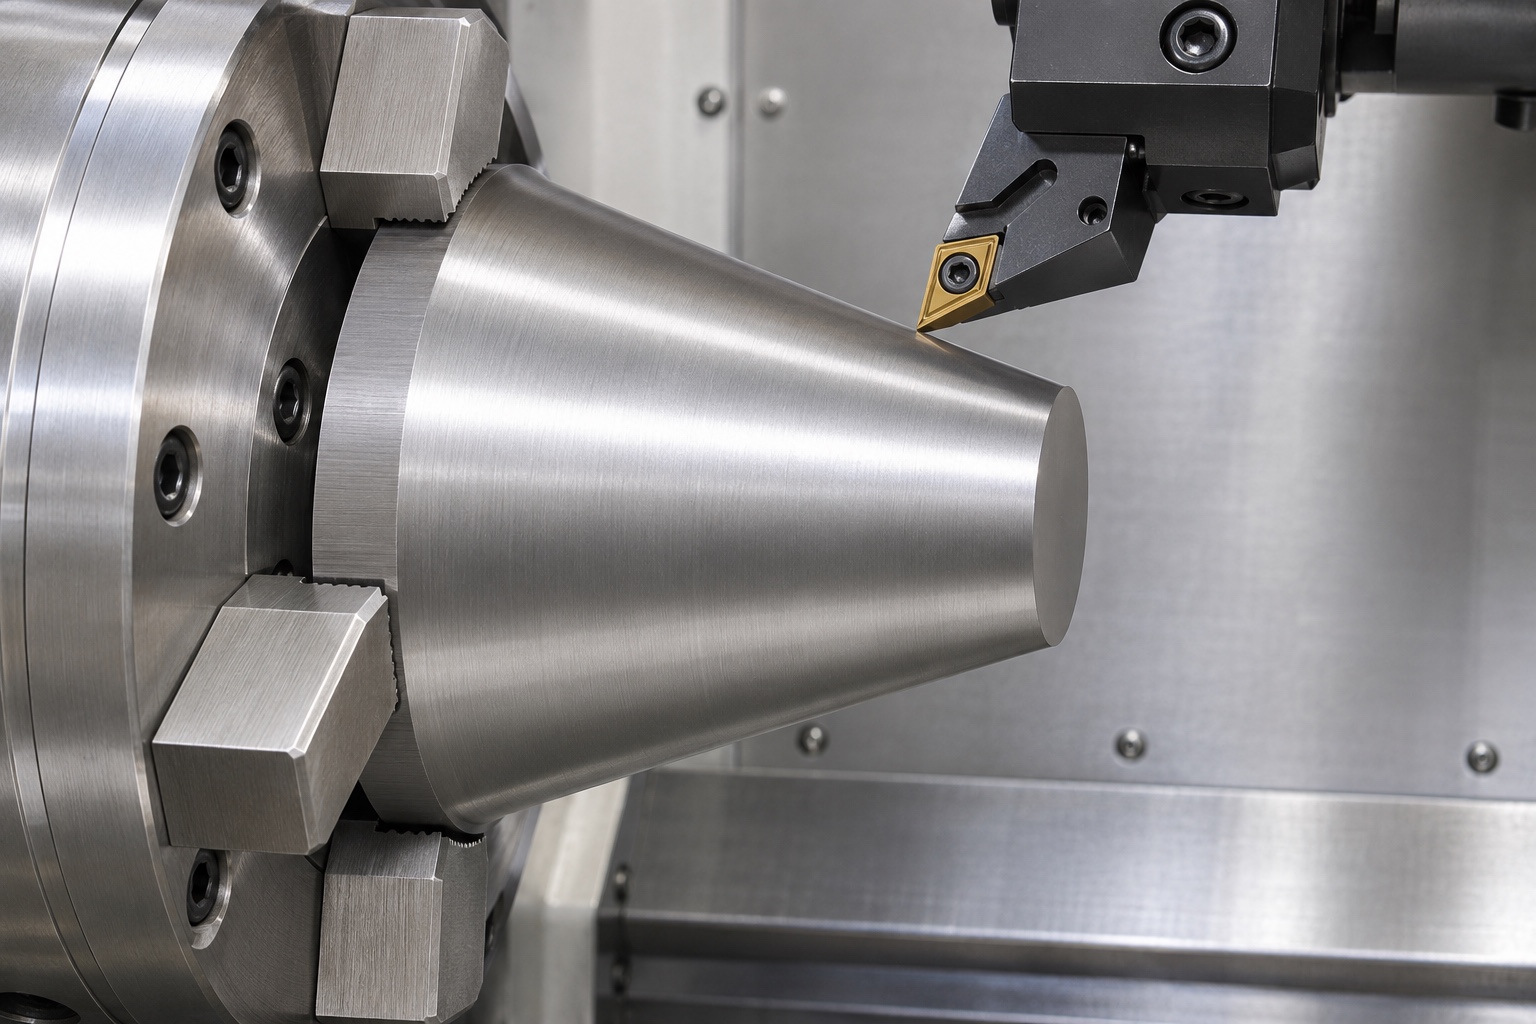
Especifique el acero 316L, la forma del material de partida y la documentación exigida. Mantenga la identificación durante torneado, acabado de bordes y tratamientos aprobados. Una superficie brillante no demuestra aleación ni pasivado; un certificado tampoco sustituye la inspección dimensional. Compatibilidad con esterilización, corrosión o contacto con pacientes requiere evidencia específica de material, proceso y aplicación, no una deducción basada en el nombre inoxidable.
Planificar el torneado en función de la relación de referencia final.
Coordine caras y superficie cónica con el apoyo y acceso necesarios. Si la base se termina en otro montaje, explique cómo se recuperan las referencias. El contacto del plato de torno no es automáticamente el datum del plano. Proteja el cono útil sin añadir elementos de sujeción no autorizados. La selección depende de geometría y tolerancias reales; no se prescribe un avance, velocidad o ciclo universal.
Proteja la superficie cónica útil durante el mecanizado de los bordes.
Defina los bordes superior e inferior fuera de la banda cónica de trabajo. El desbarbado no debe acortarla ni crear una transición amplia en la zona de contacto. Un pulido estético puede alterar la forma local. Especifique textura superficial y método donde sean necesarios; una imagen lisa no demuestra rugosidad ni ausencia de puntos altos. Cualquier cambio de alivio o límite funcional necesita revisión previa.
Separe la inspección del ángulo de la evaluación del contacto.
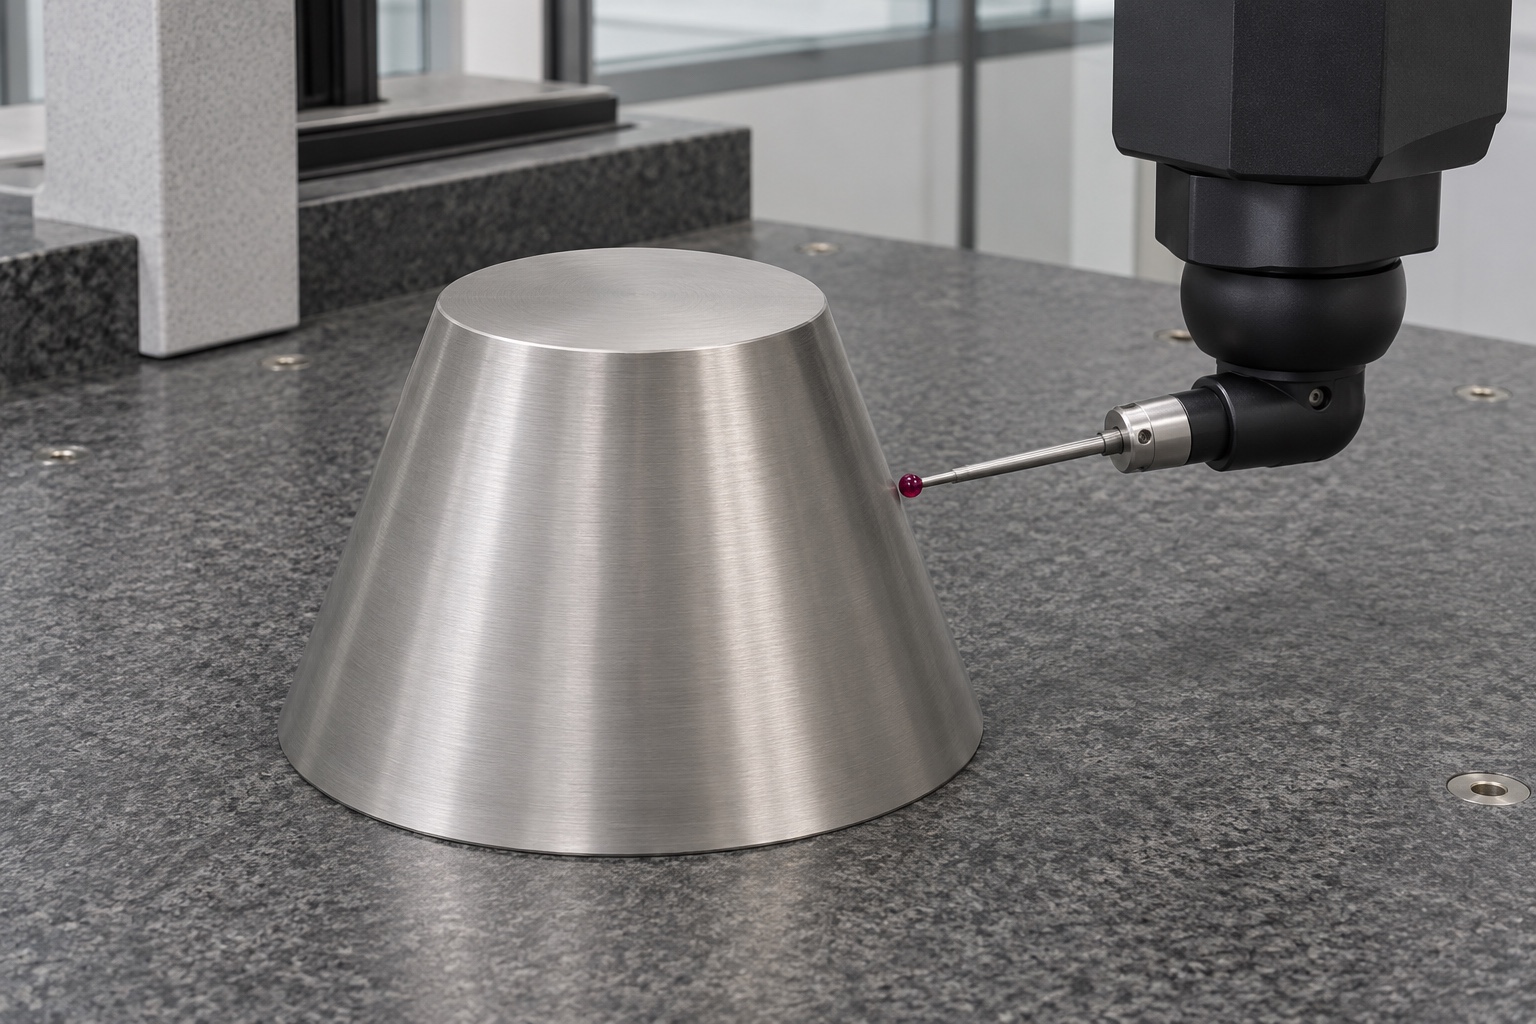
La estrategia de medición puede basarse en la evaluación de puntos distribuidos sobre la superficie o en un perfil axial adecuado, en función de las características definidas en el plano y la capacidad de los instrumentos de medición. Una única lectura de diámetro no permite determinar el ángulo del cono, y un ángulo correcto no garantiza, por sí solo, la forma de toda la superficie. Especifique las ubicaciones de medición, las zonas excluidas (como los bordes), la alineación y el método de evaluación. Si se requiere una verificación de contacto con una pieza de referencia, defina dicha referencia y el alcance de la observación. Una marca de contacto visible no equivale a un informe completo sobre la forma de la superficie ni a un resultado de posicionamiento. El protocolo de inspección debe aclarar qué requisitos evalúa exactamente cada método.
Vincule los resultados de la inspección de la primera pieza (primera pieza inspection) con las características específicas.
Vincule cada característica a revisión, material, estado final, método y resultado observado. Incluya longitud, diámetros en planos definidos, convención angular, relación entre caras y zona útil. Identifique cálculos y mediciones de origen cuando se informe un eje o dimensión derivados. No copie nominales del modelo como resultados. Resuelva limitaciones de acceso o incertidumbre antes de declarar conformidad de las piezas reales.
Delimite las observaciones realizadas con dispositivos de sujeción pasivos
La colocación de la pieza en un dispositivo de inspección pasivo (sin accionamiento) puede revelar interferencias o una interpretación errónea de la zona de contacto. La observación debe especificar la referencia de acoplamiento, la revisión del dispositivo y las condiciones de la prueba. Este procedimiento no determina la repetibilidad del posicionamiento, la fuerza de sujeción, la precisión del instrumento, la vida útil frente al desgaste ni la idoneidad clínica. Dado que el componente de acoplamiento y su sistema de sujeción influyen en el resultado, no es posible atribuir una colocación visualmente satisfactoria únicamente al cono. Considere esta información como un complemento a la inspección del componente. Cualquier requisito de rendimiento relativo al conjunto del dispositivo requiere una evaluación específica diseñada para medir dicho requisito; no debe deducirse simplemente a partir del aspecto del cono o de la facilidad con la que este se asienta.
Limpie y empaquete las superficies de contacto siguiendo un procedimiento riguroso
Defina limpieza de salida, protección e identificación según el suministro contratado. Separe localizadores para evitar que un borde marque el cono de otro y mantenga registros cuando no se permita marcado directo. Un soporte limpio y una bolsa convencional no prueban barrera estéril, limpieza validada o transporte cualificado. Distinga esas exigencias de la aceptación dimensional y documente por separado cualquier proceso adicional solicitado.
Prepare una solicitud de cotización (RFQ) completa para el posicionador cónico.
Para cotizar torneado CNC de 316L, aporte plano vigente, modelo, cantidades y estado superficial requerido. Incluya convención angular, referencia axial, planos de diámetro, contacto útil y relaciones entre caras. Solicite revisión DFM de apoyos, transferencias y acceso de medición. Defina inspección y embalaje sin exigir que una fotografía establezca un ajuste estándar. La validación del útil y del instrumental permanece como alcance independiente.
FAQ
¿Es el semiángulo del cono lo mismo que el ángulo incluido?
No. El semiángulo se mide entre la generatriz del cono y su eje; el ángulo incluido abarca ambos lados en una sección axial. El plano debe especificar claramente qué convención utiliza, en lugar de dejar que el proveedor tenga que deducirla.
¿Por qué es necesario especificar un plano axial para un diámetro?
El diámetro varía a lo largo del cono. Defina el plano de medición o la distancia respecto a una referencia acordada, excluyendo, cuando proceda, las zonas de transición en los bordes. Si no se especifica la altura de medición, es posible obtener lecturas distintas sin que ello implique necesariamente un error en el mecanizado.
¿Puede una única medición de diámetro verificar la geometría completa del cono?
No. Una sola medición no permite determinar el ángulo, la forma local, la longitud de contacto útil ni las relaciones geométricas entre las caras. Cada característica especificada requiere un método adecuado que cuente con la capacidad necesaria para el acceso, la alineación y la medición.
¿El registro de un material 316L constituye una prueba de pasivación?
No. La identificación de la aleación y la aplicación de un tratamiento superficial específico son cuestiones que requieren evidencias distintas. Defina explícitamente cualquier tratamiento necesario y su documentación; ni el brillo visual ni el nombre del material sirven como prueba de que dicho tratamiento se haya realizado.
¿Una verificación de asentamiento en estado inerte demuestra la repetibilidad del posicionamiento?
No. Solo permite una observación limitada del contacto o la interferencia. La repetibilidad, la fuerza, el desgaste y la precisión del sistema requieren pruebas definidas por separado, adaptadas al ensamblaje y a las condiciones pertinentes.
¿Qué debe incluir una cotización para lotes pequeños?
Proporcione el plano y el modelo (bajo control de revisiones), las cantidades, el material, la convención de conicidad, el sistema de referencia, los planos de diámetro controlado, la zona de contacto, el acabado, así como los requisitos de inspección y embalaje. Defina cualquier evaluación del rendimiento del dispositivo de sujeción como un alcance independiente.
tanghangyun@oemach.com