
Repräsentativer Umfang und Nachweisgrenzen
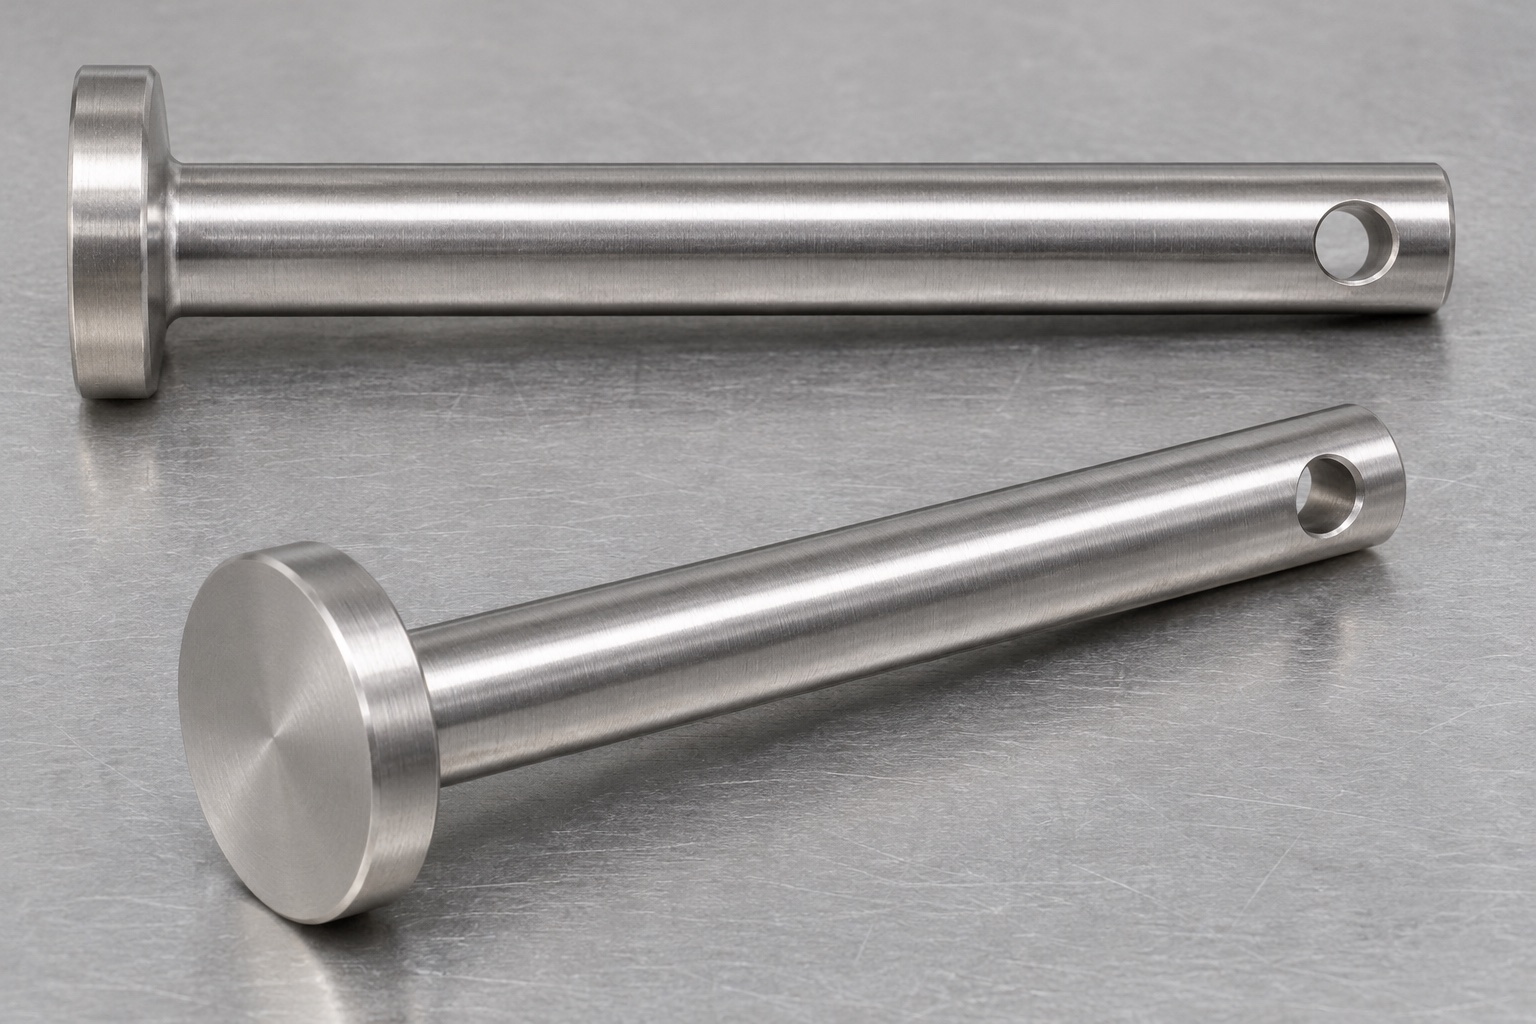
In diesem Fall wird ein kundenspezifischer 316L-Kopfstift für eine inerte Verriegelungsvorrichtung für einen medizinischen Wagen vorgeschlagen. Es handelt sich um ein repräsentatives Fertigungsbeispiel, nicht um eine dokumentierte Kundenbestellung oder abgeschlossene Lieferung. Es werden keine erreichten Toleranzen, Produktionsausbeuten, Zertifizierungen oder Wagensicherheitsergebnisse behauptet. Die Diskussion verbindet den Schaft, die Kopfschulter und die Queröffnung mit den für die Bearbeitung und Abnahme erforderlichen Informationen. Der komplette Verriegelungsmechanismus, seine Haltehardware und die tatsächliche Beladung des Wagens bleiben separate Designverantwortlichkeiten. Eine Komponente, die auf einem Foto korrekt aussieht oder in eine Dummy-Halterung passt, hat somit keinen sicheren Gerätehalt, Vibrationsfestigkeit oder Kompatibilität mit einem betriebsbereiten medizinischen Wagen nachgewiesen.
Merkmale des vorgeschlagenen Stifts
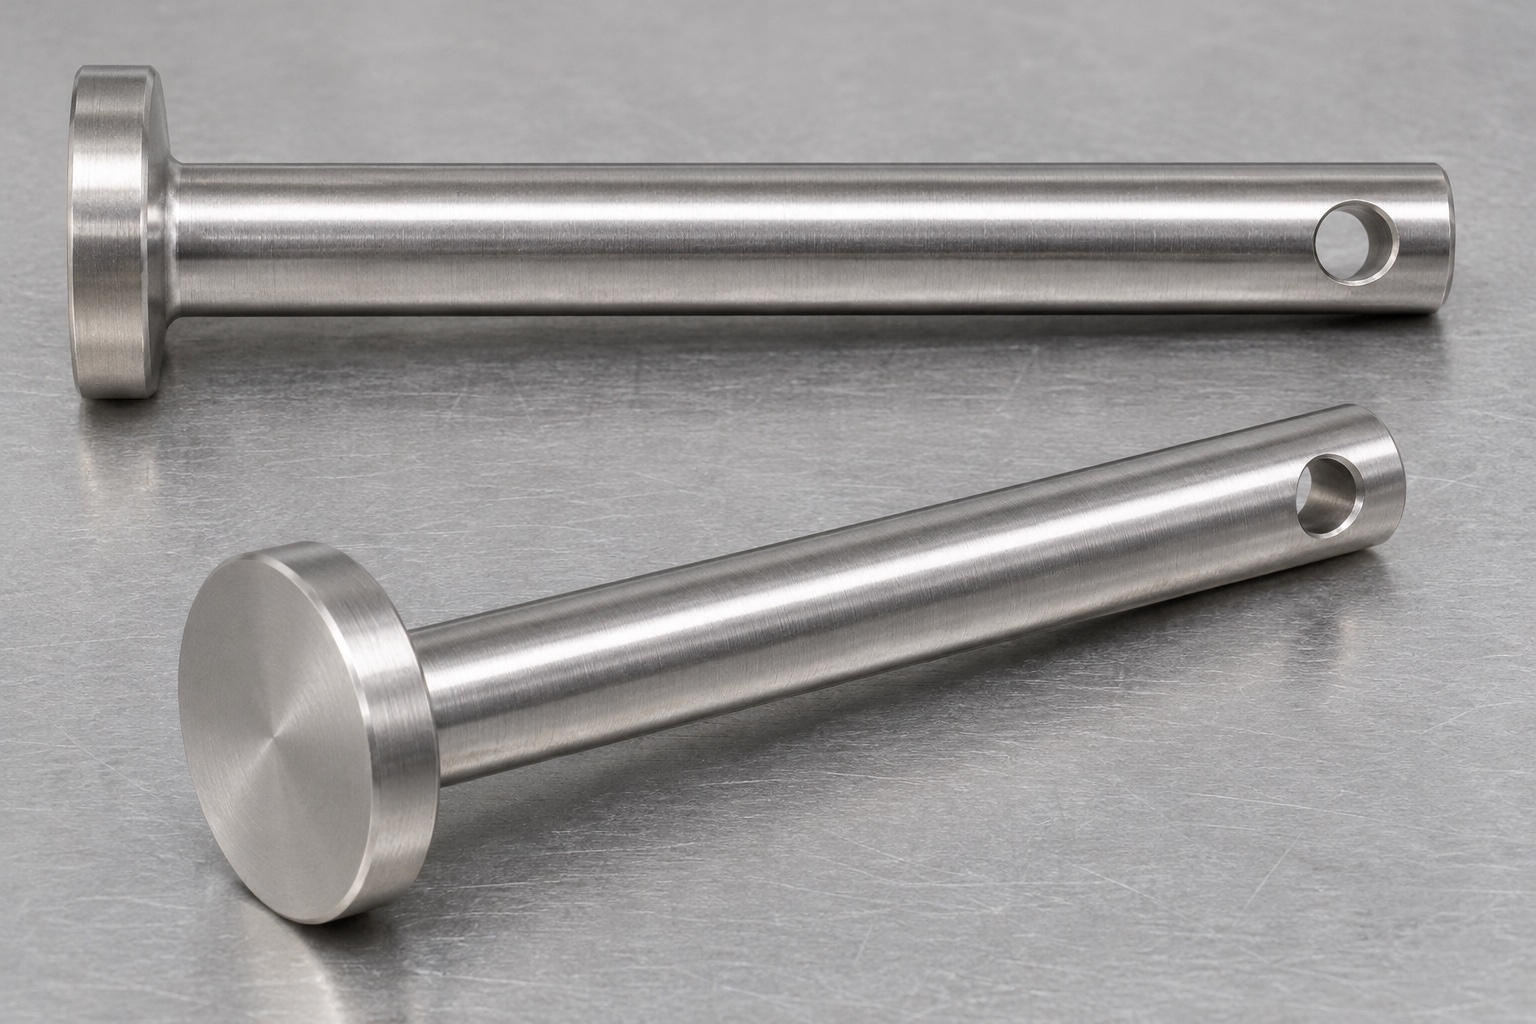
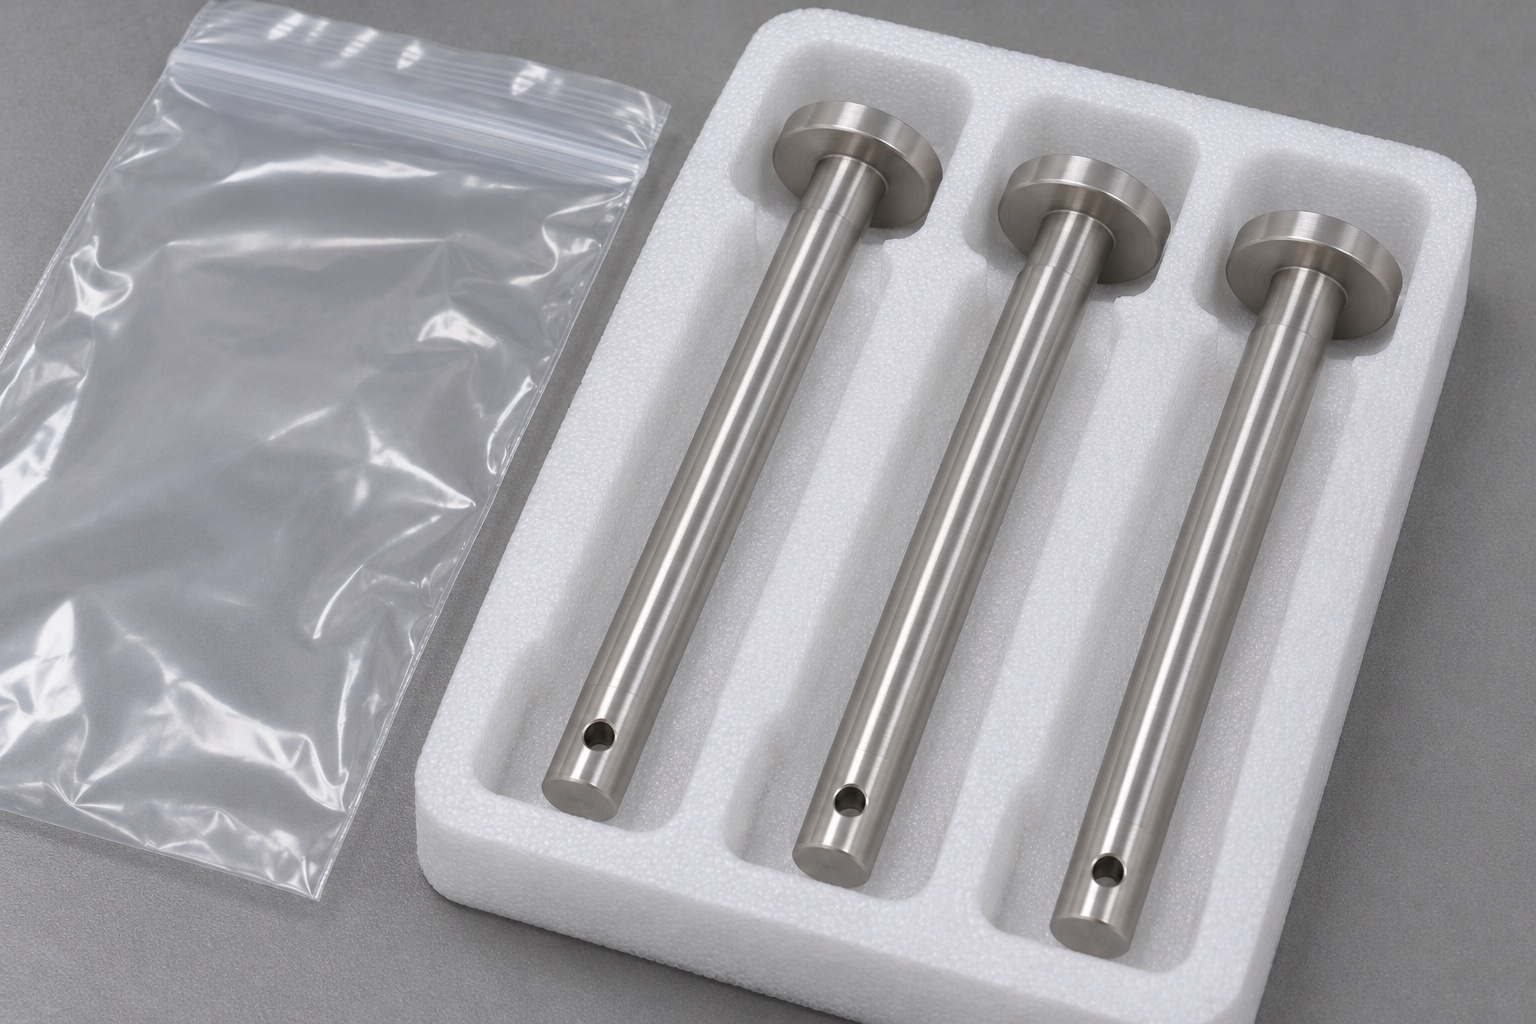
Der sichtbare Teil hat einen langen, geraden zylindrischen Schaft und einen integralen, breiteren, flachen, runden Kopf. Ein quer verlaufendes Durchgangsloch liegt in der Nähe des gegenüberliegenden freien Endes. Es enthält keine axiale Bohrung, kein Gewinde, keine Nut oder versteckte Halteelemente. Kleine Spitzen- und Locheintrittskantenbehandlungen müssen der genehmigten Zeichnung folgen und nicht den Proportionen, die aus einem Bild abgeleitet werden. Die drei Schnittstellen sind der Schaft gegen die Aufnahmeöffnung, die Kopfunterseite gegen seinen Anschlag und der Querdurchgang gegen einen separat definierten Haltebezug. Durch die explizite Beibehaltung dieses Inventars wird verhindert, dass eine scheinbar praktische hinzugefügte Abflachung oder Rille mit einer Funktion verwechselt wird, die bereits im repräsentativen Umfang enthalten ist.
Baugruppe vor der Toleranzauswahl definieren
Die Entwurfsprüfung sollte den Einbauüberstand des Stifts, die beabsichtigte Schaftfreiheit und die relevante Halteschnittstelle identifizieren. Entscheiden Sie, ob die Kopfunterseite als Referenz für die Position der Querlöcher dient, und unterscheiden Sie diese Anforderung von der Gesamtlänge des Teils. Wenn die Wagenvorrichtung mehrere passende Komponenten verwendet, geben Sie die Definition der kontrollierten Schnittstelle an, anstatt den Lieferanten zu bitten, sie allein aus einer Skizze des Stifts abzuleiten. Das Beispiel schreibt keine Passung oder Schließkraft vor. Diese Entscheidungen erfordern die tatsächlichen Montageanforderungen. Eine begrenzte Komponentenanfrage sollte definieren, was der Hersteller messen kann, während die vollständige Schlossqualifizierung den verantwortlichen Design- und Validierungsaktivitäten überlassen bleibt.
Zeichnungsangaben und Anfrage für einen echten Auftrag
Das Bestellpaket sollte eine freigegebene Zeichnung, ein passendes Modell, eine 316L-Definition, Rohmaterial- und Oberflächenanforderungen, Menge und erforderliche Aufzeichnungen enthalten. Markieren Sie die Schaftgröße und -form, die Kopfschulter, die Lochgröße und -position sowie die zulässige Kantenbearbeitung. Identifizieren Sie alle ergänzenden Dummy-Fit-Beobachtungen getrennt von der Dimensionsakzeptanz. Bitten Sie den Lieferanten, im Angebot die vorgeschlagenen Beschränkungen für Werkzeugzugang, Entgratung und Messung anzugeben. Wenn Modell und Zeichnung nicht übereinstimmen, beheben Sie den Unterschied vor der Programmierung. Bei einem aussagekräftigen Preis wird die gleiche begrenzte Fertigungsaufgabe bei verschiedenen Lieferanten verglichen, anstatt davon auszugehen, dass jedes Angebot für einen Stift mit rostfreiem Kopf identische Inspektions-, Materialdokumentations- und Ausgangshandhabungsanforderungen beinhaltet.
Werkstoffkontrolle und vorgeschlagene Drehfolge
Die Route beginnt mit dem identifizierten Rohmaterial, der mit der Zeichnungsrevision verknüpft ist. Bewahren Sie kurze Rohlinge und Behälter für unfertige Erzeugnisse auf, die mit dem Materialdatensatz verknüpft sind, auch wenn die direkte Kennzeichnung von Teilen verboten ist. Eine vorgeschlagene Drehsequenz erzeugt Schaft, Kopf und Schulter mit Referenzen, die zum Bohren wiederhergestellt werden können. Der tatsächliche Ingenieur wählt das Aufmaß, den Backeneingriff, die Werkzeugausstattung und die Schnittbedingungen für die tatsächlichen Abmessungen und die Maschine aus. Hier wird weder ein universelles 316L-Rezept noch eine erreichte Genauigkeit beansprucht. Wenn der Schulterübergang mit den verfügbaren Werkzeugen nicht wie gezeichnet hergestellt werden kann, überprüfen Sie ihn während des DFM, anstatt stillschweigend eine Freistellung hinzuzufügen oder die Kontaktgeometrie zu ändern, um sie an einen geeigneten Einsatz anzupassen.
Übergang zur kontrollierten Querbohraufspannung
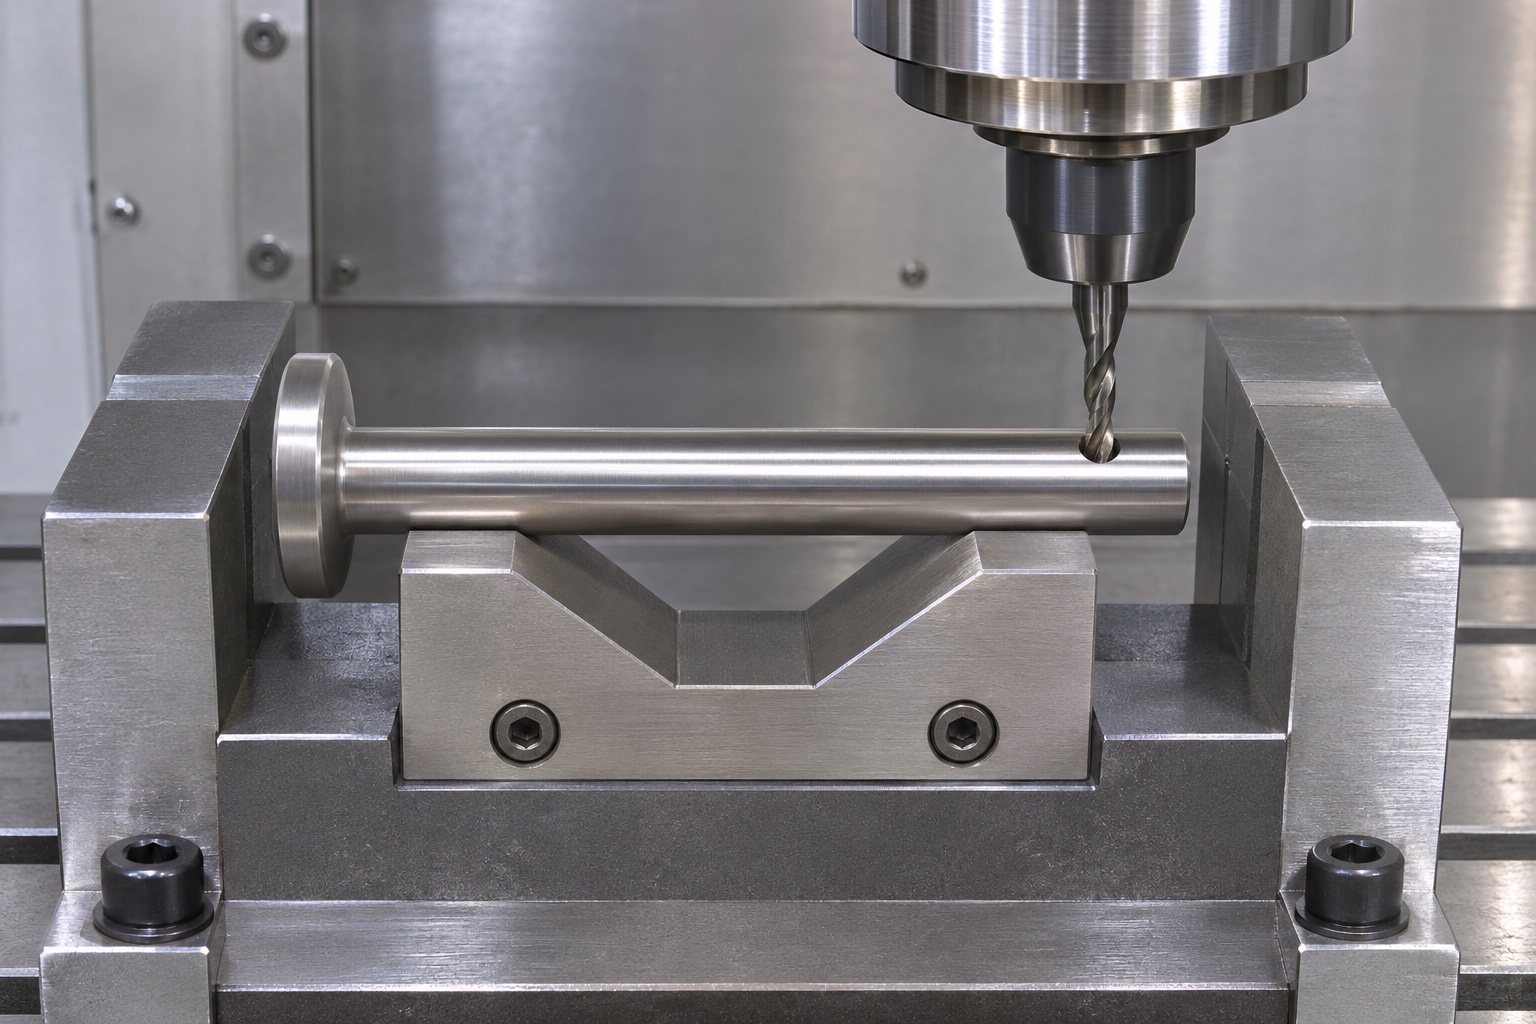
Die nächste Aufspannung muss den Schaft und die axiale Position der Querbohrung festlegen und gleichzeitig eine Drehung während des Bohrens verhindern. Überprüfen Sie die Unterstützung, Klemmung und den Abstand unterhalb des Durchbruchbereichs. Ein V-Block oder ein spezielles Nest ist eine vorgeschlagene Option, keine Garantie dafür, dass jede dieser Vorrichtungen dieses Teil angemessen positioniert. Halten Sie die fertigen Kontakte frei von Spänen und unzulässigen Backenspuren. Der Stift weist kein zweites winkelspezifisches Merkmal auf, daher sollte keine zusätzliche Rotationsbeziehung erfunden werden, es sei denn, die tatsächliche Baugruppe erfordert dies. Dokumentieren Sie die Referenzwiederherstellung, sodass der Bohrvorgang mit der genehmigten Schulter- und Schaftdefinition verknüpft ist und nicht mit einer willkürlichen Werkstückhaltemöglichkeit.
Gekrümmte Bohrungsränder und Entgraten
Der Querbohrer dringt in gekrümmte Flächen ein und aus ihnen heraus. Der Fertigungsplan sollte die stabile Annäherung, den Durchbruch und die Spankontrolle für das tatsächliche Werkzeug und Material berücksichtigen. Dies erlaubt weder eine örtliche Abflachung noch eine Änderung des Schaftprofils ohne Freigabe. Überprüfen Sie nach dem Bohren beide Lochmündungen und zugänglichen Innenflächen auf lose Späne, anhaftende Grate und unzulässige Schäden. Behalten Sie die zulässige Kantendefinition bei, anstatt die Öffnung zu vergrößern, bis ein Dummy-Halteelement passiert. Das Bild des Bohrens kommuniziert eine vorgeschlagene Prozessanordnung; Es ist kein Beweis für den Abschluss eines Zyklus, die gemessene Lochqualität oder eine etablierte Produktionsmethode für einen bestimmten Kundenauftrag.
Vorgeschlagene Erstmusterprüfnachweise
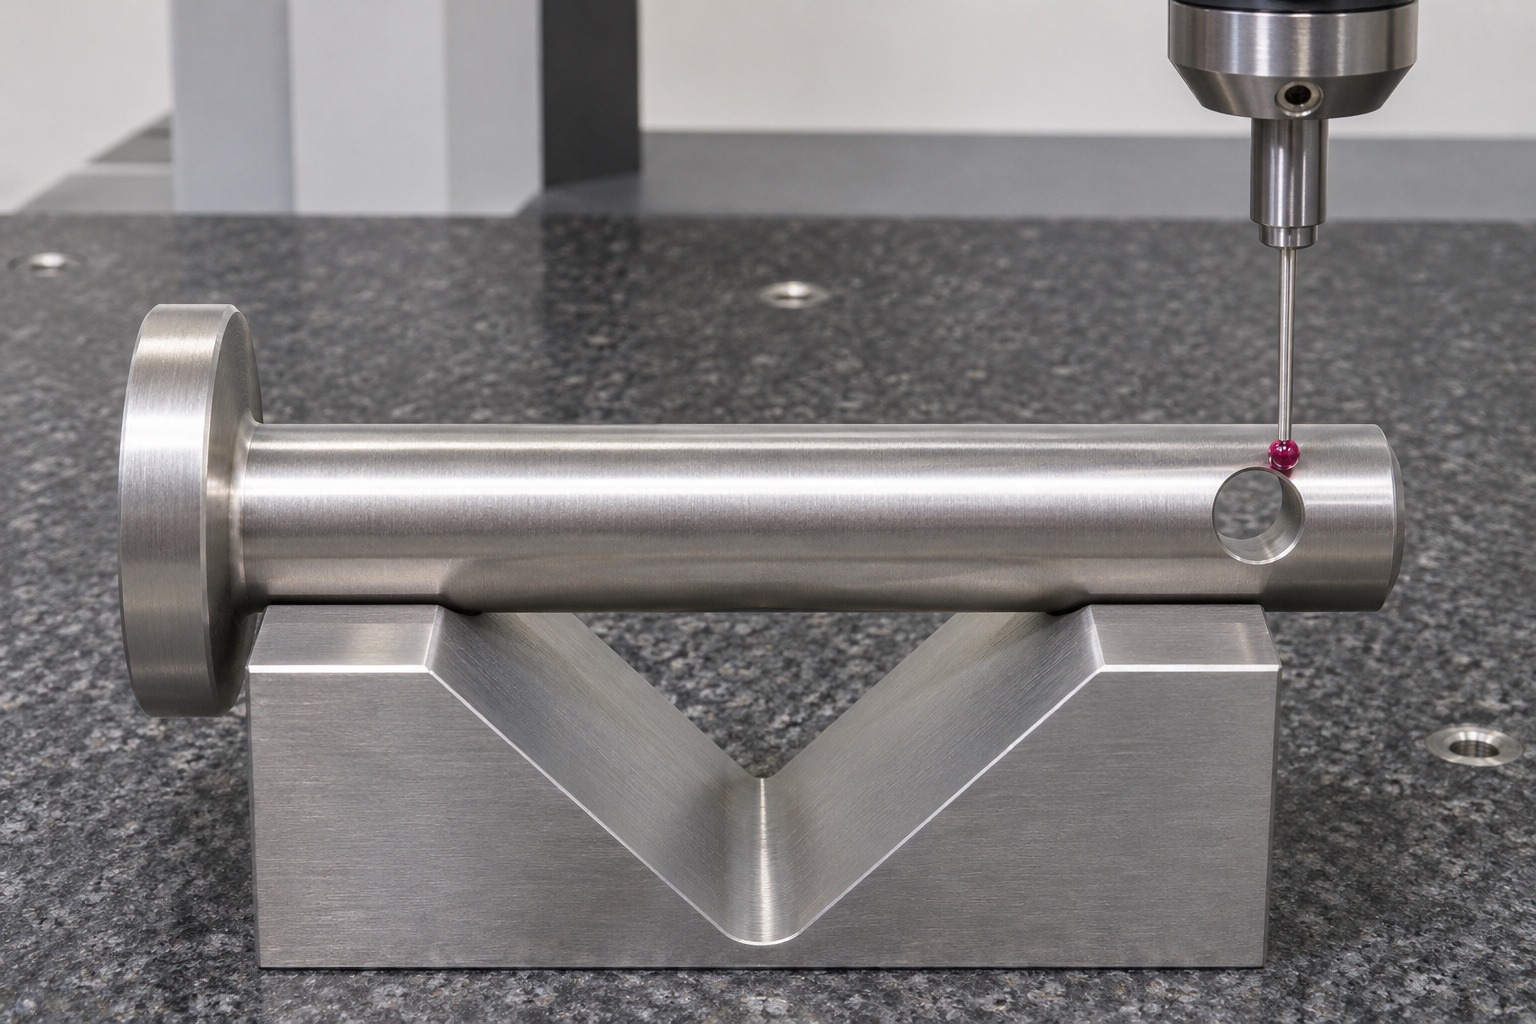
Der Bericht sollte Teil und Revision, Material, Messstatus, unterstützende Referenzen und tatsächliche Messwerte angeben. Ordnen Sie Schaftabmessungen, Kopf und Schulter, Länge, Querlochgröße und -position sowie zeichnungsspezifische geometrische Anforderungen den geeigneten Methoden zu. Eine einzelne Durchmessermessung kann die Schulter-zu-Loch-Beziehung nicht ermitteln, und ein Foto einer Sonde kann kein numerisches Ergebnis liefern. Wenn die Methode nur einen Teil einer gekrümmten Öffnung erkennt, legen Sie diesen Umfang offen und fügen Sie bei Bedarf eine weitere Methode hinzu. Dieses Beispiel enthält keine erfundenen Messwerte oder Bestehenszertifikate. Für eine tatsächliche Fertigungsfreigabe sind Nachweise einer realen Komponente und eine Methode zur Bewertung der genehmigten Zeichnung erforderlich.
Ergänzende Einführ- und Haltereferenz-Beobachtung
Der Käufer kann eine inerte Halterung und eine zugelassene Dummy-Retentionsreferenz anfordern, um den Einführzugang und den sichtbaren Sitz zu gewährleisten. Notieren Sie deren Revisionen und den Montagezustand. Benutzen Sie keinen beladenen Wagen, kein funktionierendes Schloss oder keine Betriebsausrüstung als improvisierte Testvorrichtung. Das Einführen mit der Hand zeigt weder Haltekraft noch Ermüdungsdauer noch sicheren Halt bei Bewegung. Wenn ein Hindernis auftritt, vergleichen Sie die gemessenen Wellen-, Loch- und Schulterschnittstellen mit der Referenzdefinition, bevor Sie das Teil nacharbeiten. Die verantwortlichen Parteien sollten sich über die Lösung etwaiger Unstimmigkeiten einigen, damit eine bequeme Anpassung nicht mit einer kontrollierten Änderung der beabsichtigten Verriegelungskonstruktion verwechselt wird.
Oberflächenzustand und Ausgangsreinigung
Der eigentliche Auftrag sollte alle Endbehandlungen, zulässigen Markierungen und Reinigungsanforderungen vor der Produktion festlegen. Die Materialbezeichnung qualifiziert den fertigen Stift nicht automatisch für jede Reinigungschemikalie oder Handhabungsumgebung. Entfernen Sie nach der definierten Reinigungsstufe lose Bearbeitungsreste aus dem Querkanal und prüfen Sie die zugänglichen Kanten. Wenn sich eine Behandlung auf die endgültigen Abmessungen oder den Prüfzeitpunkt auswirkt, geben Sie diesen Zusammenhang im Prozessplan an. Bei der gewöhnlichen Abfallentfernung handelt es sich nicht um eine numerische Rückstandsbewertung oder Sterilisationsvalidierung. Der repräsentative Fall trennt daher den spezifizierten Zustand der Ausgangskomponenten von umfassenderen Ansprüchen über medizinische Sauberkeit, Korrosionsbeständigkeit oder die Einsatztauglichkeit eines fertigen Wagens.
Schutzverpackung und Wareneingangszuordnung
Trennen Sie fertige Stifte dort, wo Metall-zu-Metall-Kontakt den Schaft, die Kopfschulter oder den Lochrand beschädigen könnte. Wählen Sie Schutzmaterial, das den vereinbarten Lieferzustand beibehält, ohne unzulässige Rückstände in der kleinen Queröffnung zu hinterlassen. Beschriften Sie Pakete mit der Teilenummer und der Zeichnungsrevision, die mit den angeforderten Material- und Inspektionsaufzeichnungen verknüpft sind. Die Verpackungsszene stellt eine mögliche Anordnung dar, keine abgeschlossene Lieferung oder validierte Sterilbarriere. Überprüfen Sie bei Erhalt die tatsächliche Teileidentität, den Zustand und die Dokumentation anhand der Kaufspezifikation. Ein intakter, durchsichtiger Beutel und eine glänzende, rostfreie Oberfläche können keinen Maßnachweis ersetzen oder eine nicht spezifizierte Retentionsschnittstelle in der umgebenden Vorrichtung beheben.
Freigaben für eine tatsächliche Kleinserienfertigung
Ein echter Kauf erfordert eine Vereinbarung über die kontrollierte Geometrie, das 316L-Material, die Mengen, Prozessausnahmen, Messmethoden und Übergabebedingungen. Definieren Sie die Verantwortung für ergänzende Beobachtungen und behalten Sie akzeptierte Dreh-, Bohr- und Inspektionsrevisionen für die Wiederholungsproduktion bei. Die tatsächlichen Ergebnisse des Erstmusters sollten die Fertigungsfreigabe unterstützen und jede Abweichung sollte anhand genehmigter Kriterien überprüft werden. Dieser Fall erhebt keinen Anspruch auf Durchlaufzeit, Kapazität, erreichte Genauigkeit oder Kundenergebnis. Sein Wert besteht in der Verbindung zwischen einer klaren Spezifikation für Stifte und einer begrenzten Fertigungsaufgabe, ohne dass Nachweise zur Komponentenbearbeitung mit der Qualifikation des gesamten Verriegelungsmechanismus des medizinischen Wagens oder seiner realen Betriebsumgebung verwechselt werden.
FAQ
Handelt es sich hierbei um ein tatsächlich geliefertes medizinisches Wagenprojekt?
Nein. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel ohne behaupteten Kunden, abgeschlossene Lieferung, gemessenes Produktionsergebnis, Zertifizierung oder Betriebsfreigabe des Wagens.
Welche Funktionen sind enthalten?
Ein gerader zylindrischer Schaft, ein integrierter breiterer flacher Kopf und ein quer verlaufendes Durchgangsloch nahe dem freien Ende. Es sind keine axiale Bohrung, kein Gewinde, keine Nut oder keine zusätzliche Haltefunktion enthalten.
Warum die Kopfschulter vor dem Bohren überprüfen?
Die genehmigte Baugruppe kann es als Referenz für die Lochposition verwenden. Drehen und Bohren erfordern eine wiederherstellbare Beziehung und keine voneinander unabhängigen praktischen Einrichtungsreferenzen.
Beweist das Bohrbild die Lochqualität?
Nein. Es zeigt eine vorgeschlagene Anordnung. Ein echtes Teil erfordert eine entsprechende Prüfung der Lochgröße, der Position, der zugänglichen Kanten und aller zeichnungsspezifischen Geometrien.
Kann eine Dummy-Haltereferenz die Verriegelung qualifizieren?
Nein. Sie unterstützt nur eine begrenzte inerte Beobachtung. Belastung, Haltekraft, Schwingungen und Betriebssicherheit benötigen eigene Systemanforderungen und Nachweise.
Womit beginnt ein echter Fertigungsauftrag?
Genehmigung von Zeichnung, Modell, Material, Menge, Wellen- und Lochschnittstellen, Randbedingungen, Prüfplan, Dokumentation, Reinigung, Verpackung und etwaigen Lieferantenausnahmen.
tanghangyun@oemach.com