
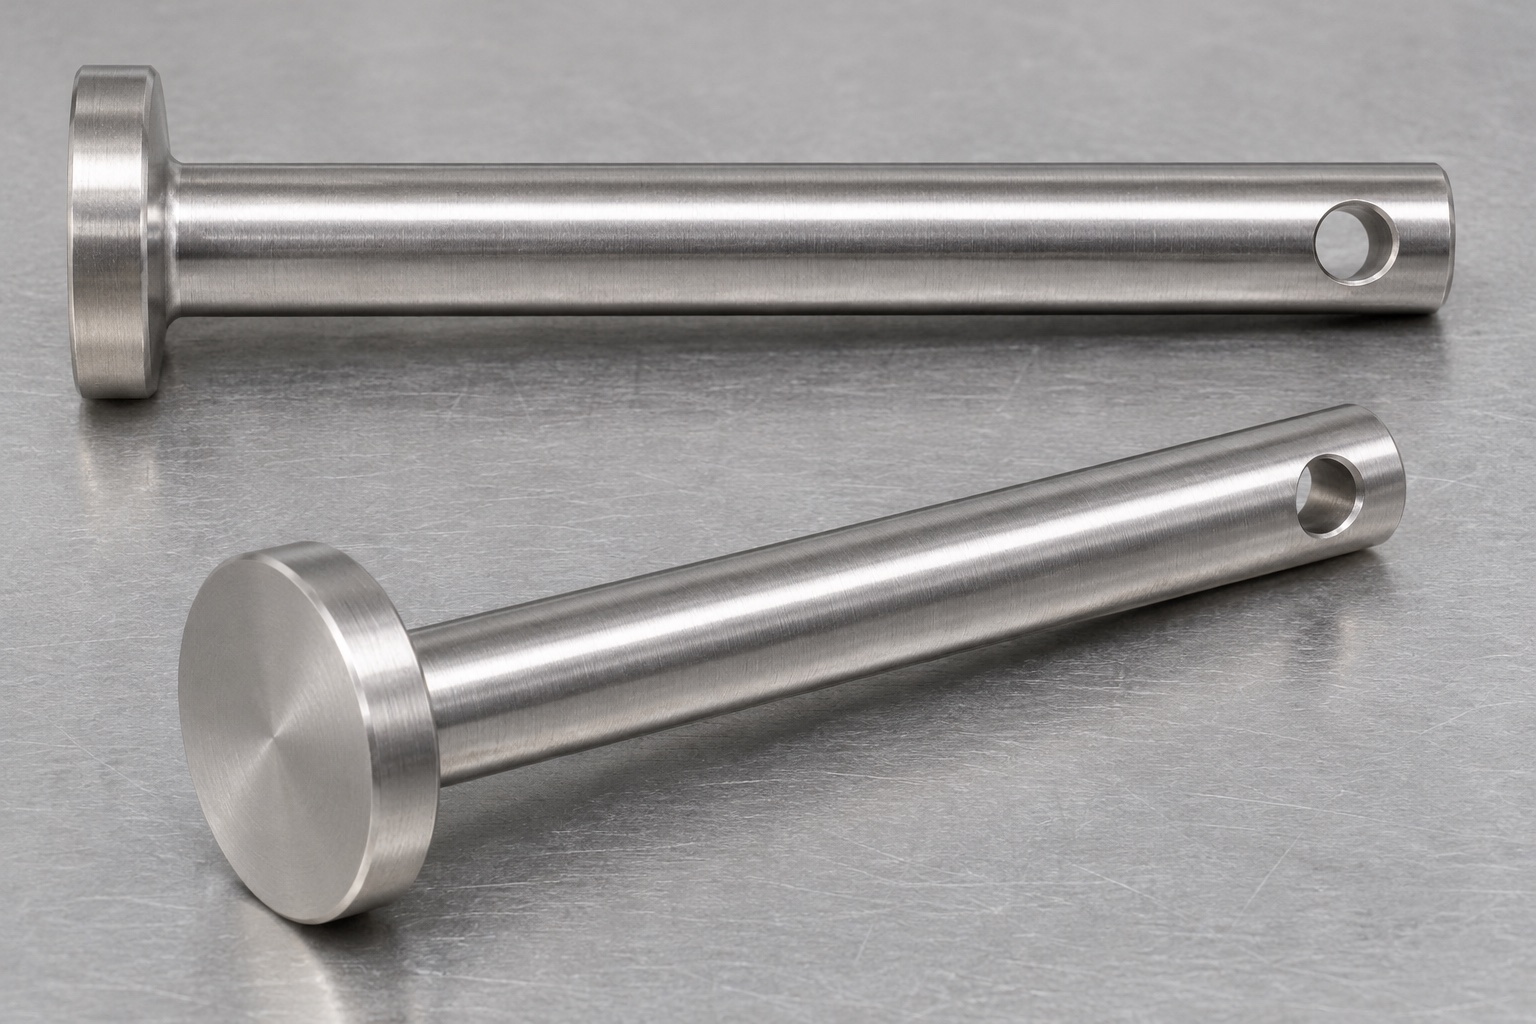
Caso representativo y alcance de la descripción del proyecto
Este caso propone un pasador 316L con cabeza para un útil inerte de carro médico. Es representativo, no un pedido o entrega documentados. No afirma tolerancia lograda, rendimiento, certificación o seguridad del carro. Relaciona vástago, hombro y orificio con fabricación y aceptación. El mecanismo completo y su carga requieren evaluación separada. Parecido fotográfico o entrada en un soporte inerte no prueban retención, resistencia a vibración o soporte seguro.
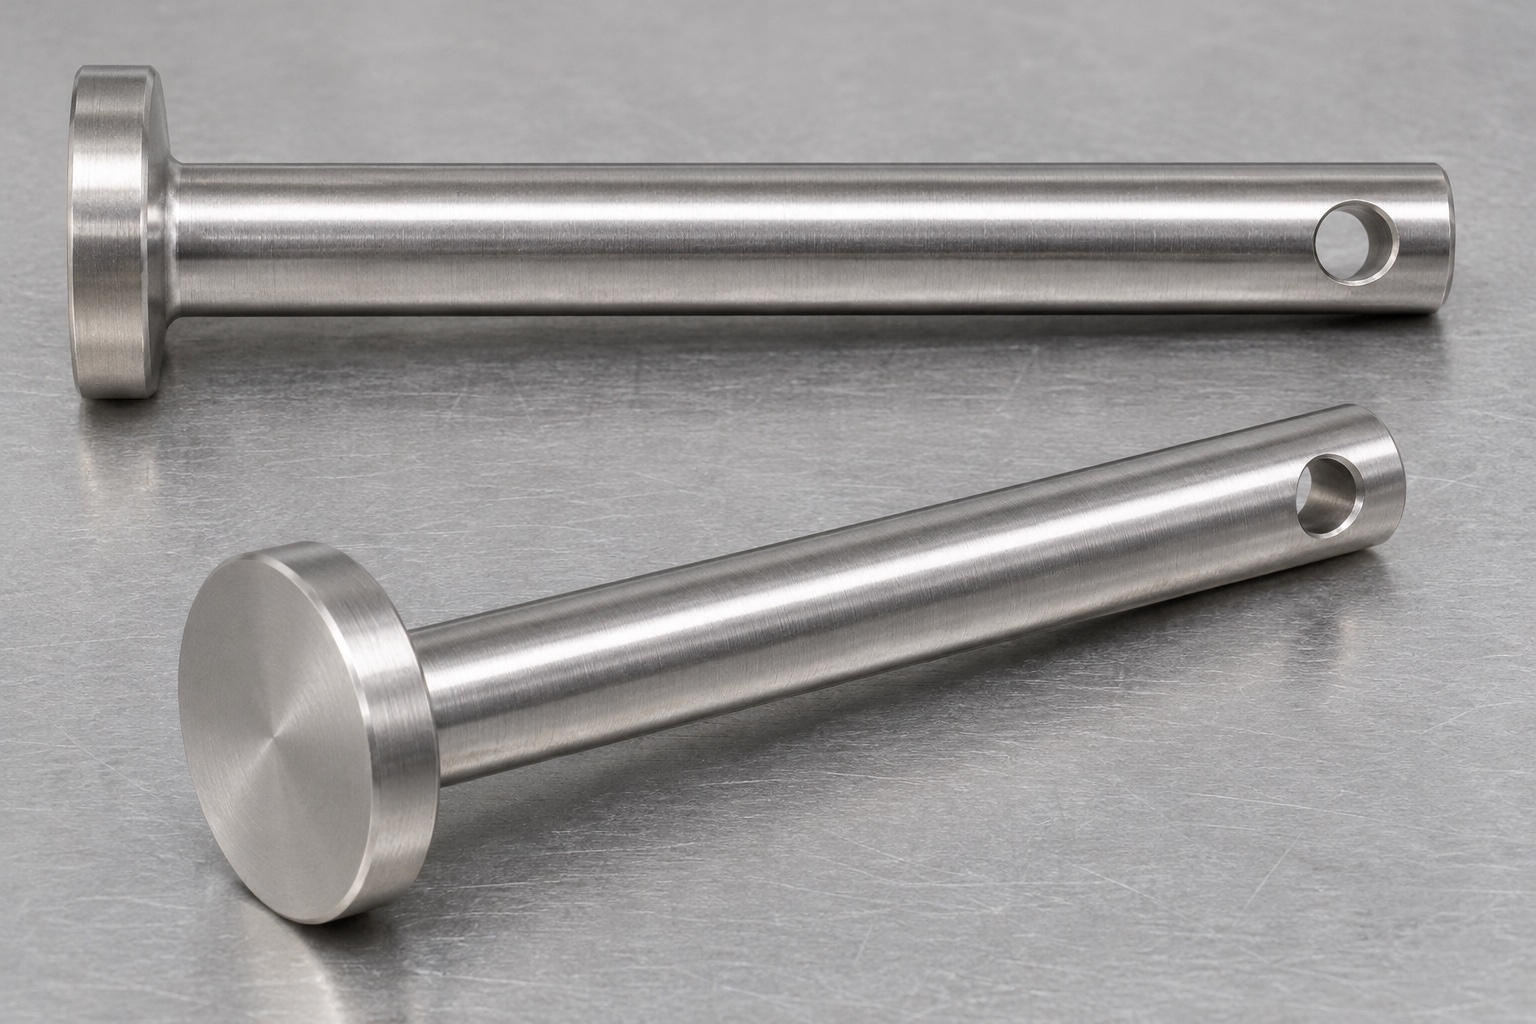
Inventario de características del pasador propuesto
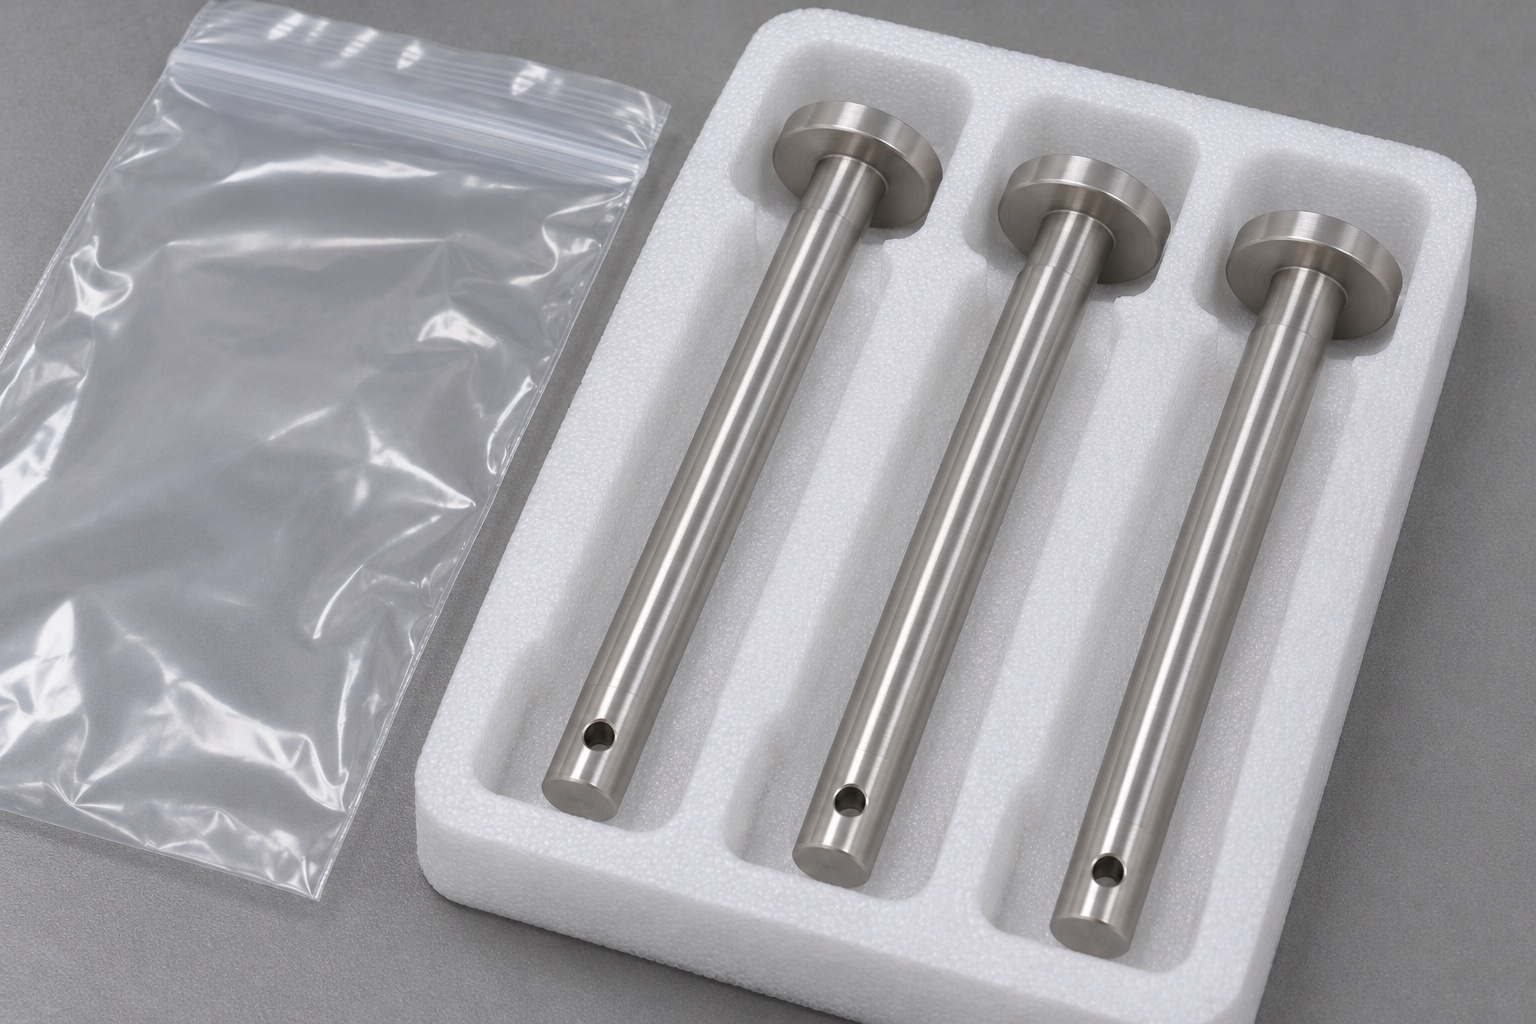
La parte visible consta de un vástago cilíndrico, largo y recto, y una cabeza redonda, plana y más ancha, integrada en la pieza. Cerca del extremo libre opuesto, se encuentra un orificio pasante transversal. La pieza no presenta perforaciones axiales, roscas, ranuras ni elementos de retención ocultos. El tratamiento de los bordes en la punta y en la entrada del orificio debe ajustarse a lo indicado en el plano aprobado, y no a proporciones deducidas a partir de una imagen. Las tres superficies de contacto son: el vástago contra la abertura del dispositivo de montaje, la cara inferior de la cabeza contra su tope, y el orificio transversal contra un elemento de retención definido por separado. Mantener esta lista de puntos de contacto evita que se confunda una característica adicional —como una cara plana o una ranura— con un elemento que ya forma parte del diseño original.
Definición del conjunto antes de la selección de tolerancias
Defina proyección instalada, libertad del vástago y referencia de retención. Confirme si el hombro inferior localiza el orificio transversal y distíngalo de longitud total. Proporcione las interfaces de componentes asociados, no solo una forma del pasador. El ejemplo no prescribe ajuste o fuerza de bloqueo. La RFQ limita lo que debe fabricarse y medirse; la cualificación del mecanismo completo corresponde a actividades de diseño y validación separadas.
Datos para el plano y la cotización en un pedido real
El paquete de pedido debe incluir el plano aprobado, el modelo CAD correspondiente, la especificación del material (acero 316L), los requisitos de materia prima y acabado, la cantidad y la documentación necesaria. Se deben destacar las dimensiones y la forma del vástago, el escalón de la cabeza, el tamaño y la ubicación del orificio, así como los tratamientos permitidos para los bordes. Cualquier observación adicional sobre pruebas de montaje debe indicarse por separado de los criterios de aceptación dimensional. Se debe solicitar al proveedor que detalle en su cotización cualquier limitación relacionada con el acceso de herramientas, el desbarbado o los métodos de medición. Si existen discrepancias entre el modelo y el plano, estas deben resolverse antes de iniciar la programación de la fabricación. Para obtener una comparación de precios significativa, es necesario evaluar la misma tarea de fabricación; no debe asumirse que todas las cotizaciones para un pasador de acero inoxidable con cabeza incluyen los mismos requisitos de inspección, documentación de materiales y manipulación final.
Propuesta de control de material y secuencia de torneado
Parta de stock identificado y vinculado a revisión. Mantenga trazabilidad aunque no se permita marcado directo. Tornee vástago, cabeza y hombro con referencias recuperables para el orificio. El técnico selecciona sobrematerial, agarre, herramientas y parámetros reales. No se afirma receta universal ni exactitud lograda. Si el radio bajo cabeza resulta inaccesible, resuélvalo durante DFM; no añada un alivio ni cambie contacto sin autorización.
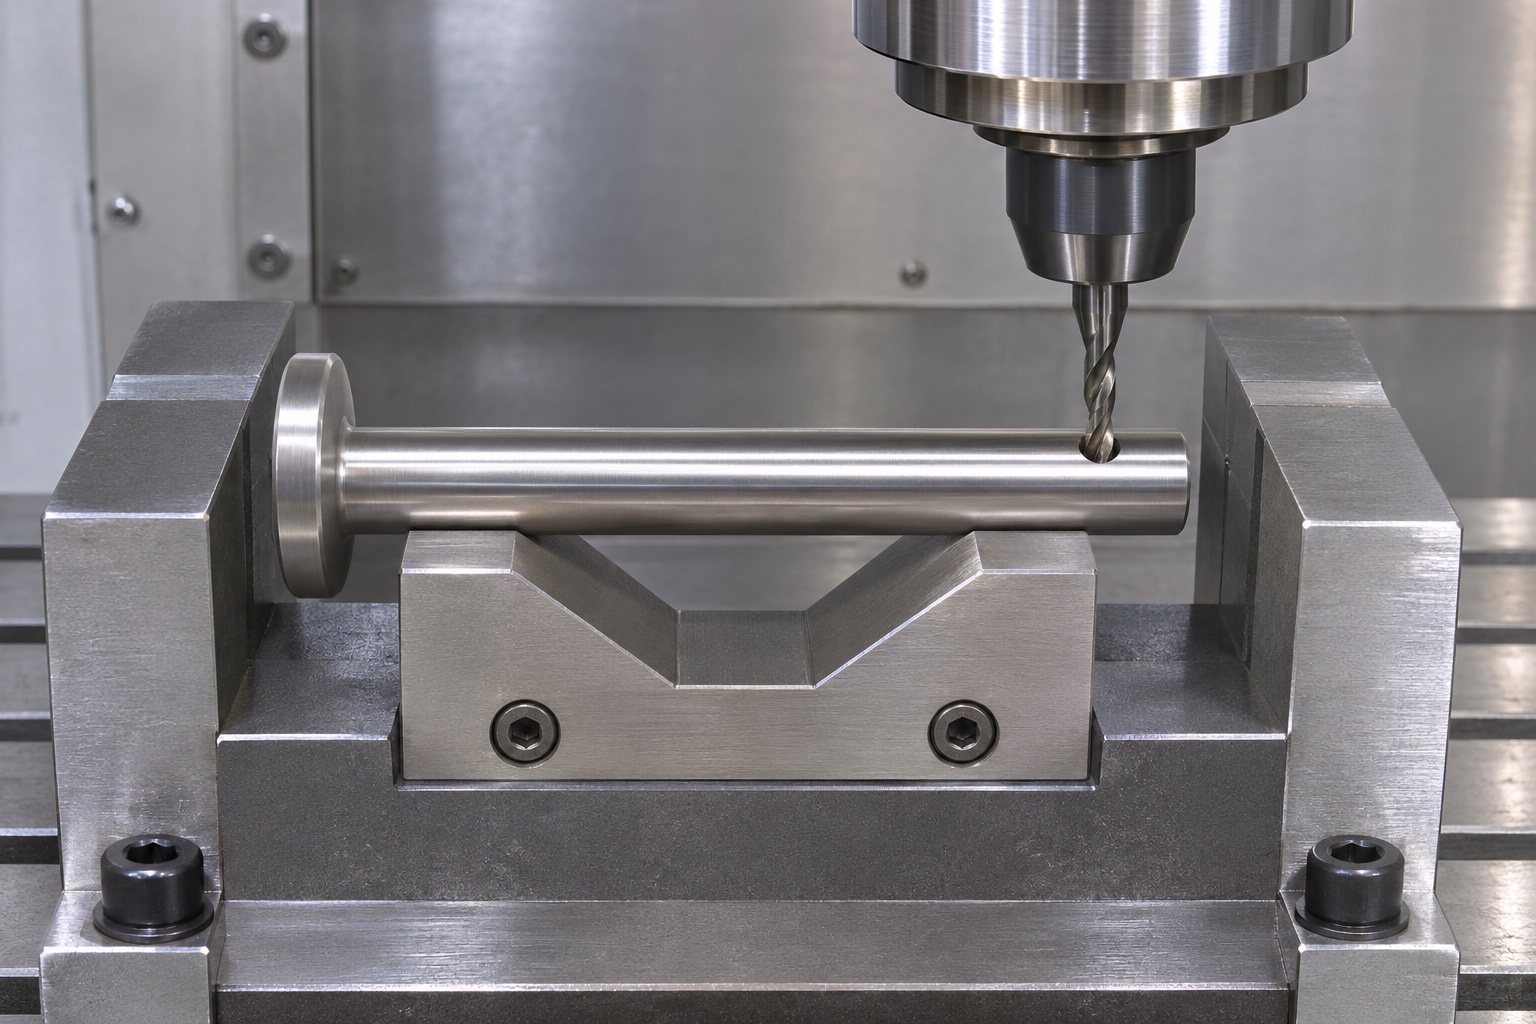
Traslado a una configuración controlada para taladrado transversal
La siguiente etapa debe posicionar el eje y el orificio axial, evitando al mismo tiempo cualquier rotación durante el taladrado. Es necesario revisar el soporte, la sujeción y el espacio libre debajo de la zona de salida de la broca. El uso de un bloque en V o un alojamiento específico es una opción, aunque no garantiza que cualquier dispositivo de sujeción sea adecuado para esta pieza. Asegúrese de que las superficies de contacto terminadas estén libres de virutas y de marcas de mordaza inaceptables. Dado que el pasador no presenta ningún otro elemento que defina una orientación angular específica, no debe inventarse ninguna relación rotacional adicional, a menos que el montaje final así lo requiera. Documente la recuperación de las referencias, de modo que la operación de taladrado quede vinculada a la definición aprobada del escalón y el eje, y no a una elección arbitraria basada únicamente en la comodidad de la sujeción.
Límites de taladrado en superficies curvas y acabado de bordes
El orificio atraviesa dos superficies curvas. Planifique aproximación, salida y viruta sin autorizar por ello una cara plana o cambio de perfil. Después retire residuos y revise bocas y zonas accesibles para detectar rebabas o daño. Preserve el borde aprobado; no agrande hasta que entre una retención de prueba. La fotografía representa una disposición propuesta, no ciclo completado, calidad medida o proceso de cliente ya demostrado.
Propuesta de paquete de evidencias para la primera pieza (primera pieza)
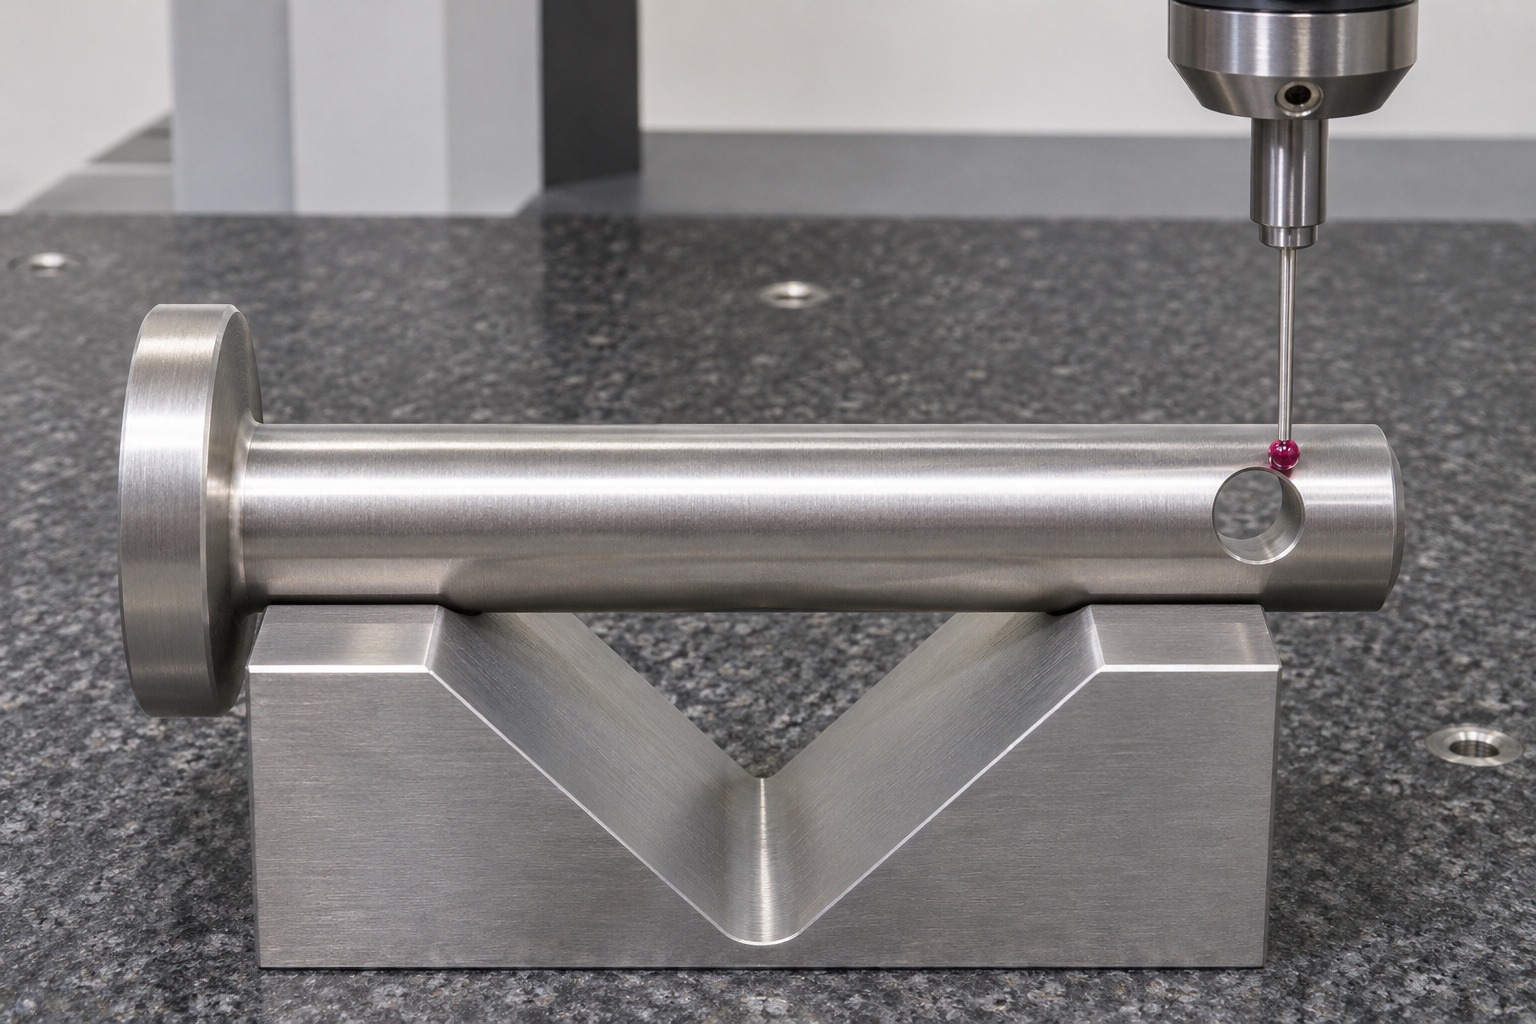
El informe debe identificar la pieza y su revisión, el material, las condiciones de medición, las referencias de soporte y los valores medidos reales. Se deben vincular las dimensiones del eje (incluyendo cabeza, hombro y longitud), el tamaño y la ubicación del orificio transversal, así como los requisitos geométricos específicos del plano, con los métodos de medición adecuados. Una única medición de diámetro no es suficiente para establecer la relación entre el hombro y el orificio; asimismo, una fotografía de un palpador no proporciona un resultado numérico. Si un método solo permite observar una parte de una abertura curva, se debe especificar el alcance de dicha observación y, de ser necesario, añadir un método complementario. El expediente no debe contener valores inventados ni certificados de conformidad falsos. La autorización de fabricación requiere evidencias obtenidas a partir de un componente real, utilizando un método capaz de evaluar el diseño aprobado en el plano.
Observaciones complementarias sobre la inserción y la retención
El informe real identifica pieza, revisión, material, estado, referencias y lecturas. Relacione dimensiones, hombro, longitud, orificio y geometría con métodos adecuados. Un diámetro no prueba posición y una fotografía no aporta valores. Declare cobertura limitada y añada evaluación cuando sea necesario. No hay datos o certificados inventados. La liberación debe apoyarse en un componente auténtico y un método capaz de evaluar el plano aprobado.
Estado de la superficie y limpieza final
El pedido debe definir, antes de iniciar la producción, cualquier tratamiento final, las marcas permitidas y los requisitos de limpieza. La designación del material no garantiza, por sí sola, que el pasador acabado sea apto para cualquier producto químico de limpieza o entorno de manipulación. Tras la etapa de limpieza establecida, elimine los restos de mecanizado sueltos del orificio transversal e inspeccione los bordes accesibles. Si un tratamiento afecta a las dimensiones finales o al momento en que debe realizarse la inspección, especifique dicha relación en el plan de proceso. La eliminación habitual de residuos no equivale a una evaluación cuantitativa de los mismos ni a una validación de la esterilización. Por tanto, este escenario representativo mantiene la condición especificada del componente —tal como se entrega— separada de afirmaciones más amplias sobre limpieza de grado médico, resistencia a la corrosión o la idoneidad del conjunto final para su puesta en servicio.
Embalaje protector y recepción
Separe los pasadores acabados para evitar el contacto metal-metal, que podría dañar el vástago, el escalón de la cabeza o el borde del orificio. Seleccione un material protector que preserve la condición de entrega acordada sin dejar residuos inaceptables en el pequeño orificio transversal. Etiquete los embalajes indicando el número de pieza y la revisión del plano, vinculándolos al material solicitado y a los registros de inspección. Este esquema de embalaje constituye una posible configuración, no un envío finalizado ni una barrera estéril validada. En el momento de la recepción, verifique la identidad real de la pieza, su estado y la documentación, contrastándolos con las especificaciones de compra. Una bolsa transparente intacta y una superficie de acero inoxidable brillante no pueden sustituir a la verificación dimensional ni resolver problemas relacionados con una interfaz de sujeción no especificada en el dispositivo auxiliar.
Etapas de aprobación para la fabricación real de bajo volumen
Un pedido real necesita aprobar geometría, 316L, cantidades, excepciones, medición y entrega. Defina observaciones adicionales y conserve revisiones de torneado, taladrado e inspección. Primera pieza y desviaciones se evalúan contra criterios aprobados. El caso no promete plazo, capacidad o resultado. Conecta especificación clara y tarea limitada sin confundir evidencia de mecanizado con cualificación del bloqueo completo o su entorno operativo.
FAQ
¿Se trata de un proyecto real de carro médico ya entregado?
No. Es un ejemplo representativo de mecanizado; no existe un cliente específico, ni una entrega finalizada, ni resultados de producción medidos, ni certificaciones, ni la aprobación del carro para su uso operativo.
¿Qué características incluye?
Un vástago cilíndrico recto, una cabeza plana más ancha integrada y un orificio pasante transversal cerca del extremo libre. No incluye perforaciones axiales, roscas, ranuras ni otros elementos de retención adicionales.
¿Por qué revisar el escalón de la cabeza antes de realizar el taladrado?
El conjunto aprobado puede utilizarlo como referencia para localizar el orificio. El torneado y el taladrado requieren una relación técnica coherente, en lugar de basarse en referencias de montaje arbitrarias o meramente convenientes.
¿La imagen del taladrado demuestra la calidad del orificio?
No. Muestra una configuración propuesta. Una pieza real requiere una inspección adecuada del tamaño del orificio, su ubicación, el estado de los bordes y cualquier otra geometría especificada en el plano.
¿Puede una referencia de retención simulada servir para aprobar el mecanismo de bloqueo?
No. Solo permite una observación limitada y estática. Los aspectos relacionados con la carga, la retención, la resistencia a las vibraciones y la seguridad operativa requieren requisitos y evidencias a nivel de sistema.
¿Qué da inicio a una orden de fabricación real?
La aprobación del plano, el modelo, el material, la cantidad, las interfaces del vástago y el orificio, el estado de los bordes, el plan de inspección, la documentación, los procesos de limpieza y embalaje, así como cualquier excepción acordada con el proveedor.
tanghangyun@oemach.com